Inviertes miles de dólares en el desarrollo del producto principal, pero si la ejecución en el punto de venta fracasa, toda la campaña se viene abajo.
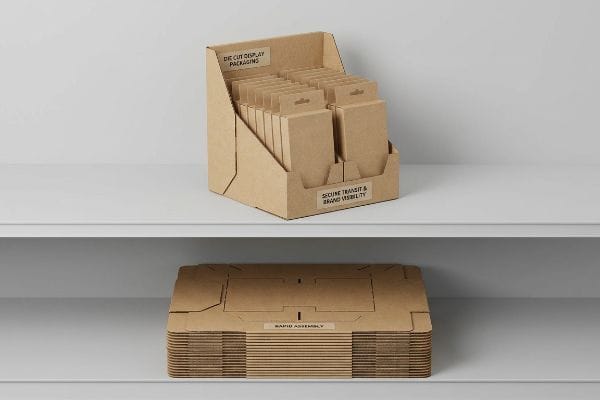
Las funciones principales del embalaje troquelado para expositores incluyen la protección de los productos durante el transporte, la maximización de la visibilidad de la marca en estanterías abarrotadas y la facilitación del montaje rápido en tienda. Esta estrategia de ingeniería estructural reduce directamente los costes de mano de obra, al tiempo que garantiza el cumplimiento absoluto de las estrictas directrices de comercialización de las grandes superficies comerciales en todo el mundo.
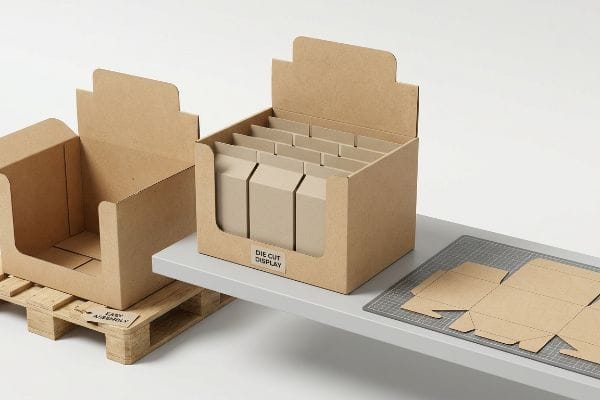
Comprender las ventajas teóricas del embalaje personalizado es un excelente punto de partida. Sin embargo, para sobrevivir a la exigente logística de entornos minoristas modernos como Walmart o Costco, hay que ir más allá de la retórica publicitaria y comprender la ingeniería mecánica precisa que se lleva a cabo en la fábrica.
¿Qué es un troquelado en el embalaje?
Las cajas estándar solo contienen aire; los expositores personalizados son estructuras diseñadas específicamente para entornos comerciales concretos.
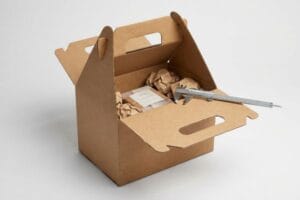
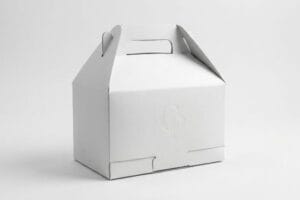
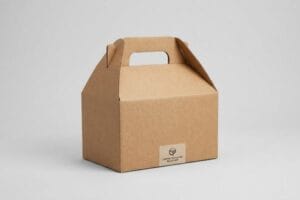
El troquelado en el embalaje representa el proceso mecánico de utilizar cuchillas de acero personalizadas o fresadoras digitales para cortar cartón corrugado en bruto y crear formas estructurales precisas que encajan entre sí. Esta técnica de fabricación especializada transforma sin problemas sustratos planos de cartón en expositores tridimensionales altamente personalizados y resistentes para puntos de venta, sin necesidad de cinta adhesiva.
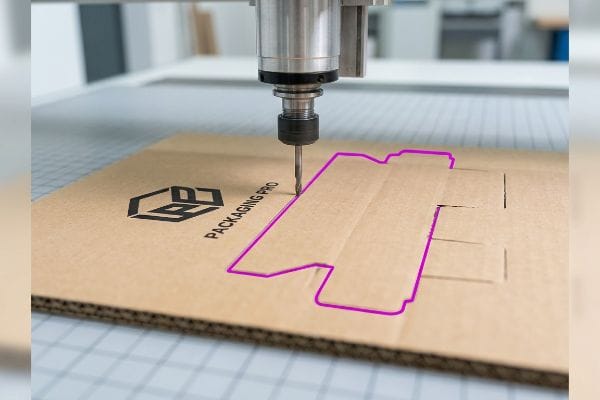
Saber qué es un troquelado no significa nada si los archivos gráficos son fundamentalmente invisibles para la maquinaria de fabricación que ejecuta el diseño.
¿Por qué fallan las matrices estándar antes de la producción?
Incluso los equipos de marketing más veteranos suelen tratar los expositores físicos como si fueran anuncios de revistas. Diseñan gráficos atractivos en Adobe Illustrator y utilizan líneas vectoriales negras estándar¹para indicar dónde debe doblar o cortar el cartón la fábrica. Envían el archivo al departamento de compras, dando por sentado que la imprenta comprenderá su intención visual.
En mi taller, intercepto esta misma trampa semanalmente. Las mesas de corte CAD (Diseño Asistido por Computadora) automatizadas y las troqueladoras láser no leen líneas visuales estándar; leen colores directos mecánicos estrictos asignados a trazos vectoriales².Si se envía un archivo con una línea negra CMYK (cian, magenta, amarillo, negro/clave) estándar para indicar un corte, el software de la máquina fusiona ese trazo directamente en la capa de diseño. He visto a diseñadores entrar en pánico cuando el tablero físico sale de la línea sin cortar, con contornos negros impresos en lugar de ranuras estructurales reales. La fresadora CNC (Control Numérico por Computadora) simplemente permanece inactiva porque nunca recibió la orden de trabajar con el material. Para evitar este problema, es necesario separar las trayectorias estructurales en colores directos mecánicos absolutos, garantizando que las cuchillas corten el tablero manteniendo la marca impresa perfectamente intacta.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizar el negro CMYK para las líneas de corte | Asignación de colores directos al 100% a vectores estructurales3 | Evita retrasos masivos en la preimpresión de fábrica |
| Combinando ilustraciones y troqueles | Bloquear las matemáticas estructurales en una capa PDF separada4 | Elimina el recorte gráfico accidental |
| Ignorar el software de lectura de máquinas | Realizar una comprobación de separación de colores previa al vuelo5 | Garantiza unas pestañas de bloqueo cortadas de forma perfectamente limpia |
Me niego a que un fallo de comunicación del software arruine el lanzamiento de un producto físico, por lo que impongo un estricto protocolo de separación de colores antes de que una sola cuchilla toque la placa.
🛠️ El escritorio de Harvey: ¿No estás seguro de si las capas de tu diseño se comunican correctamente con la maquinaria de corte de la fábrica? 👉 Obtén una revisión gratuita de tus archivos antes del vuelo ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, te lo prometo.
¿Qué es el embalaje de exhibición?
Un transportista especializado protege la mercancía durante el transporte en camión, pero un vendedor especializado se encarga de vender activamente el producto dentro de la tienda.
El embalaje de exhibición es una unidad de merchandising estructural diseñada para transportar de forma segura productos de consumo primarios y presentarlos directamente en el punto de venta. A diferencia de las cajas de envío estándar, estas configuraciones especializadas interrumpen activamente el flujo de clientes, comunican información esencial de la marca e impulsan las compras por impulso en los pasillos de mayor afluencia.
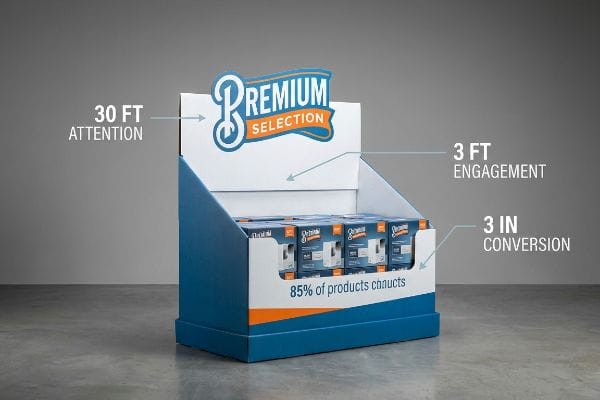
Construir una caja que soporte peso es física básica; construir un expositor que atraiga a la gente requiere un marco psicológico completamente diferente.
La estrategia de interacción espacial 3-3-3
Muchos diseñadores gráficos conciben el empaque de exhibición exclusivamente para su visualización de cerca en monitores de computadora retroiluminados. Llenan las tarjetas de encabezado con párrafos densos sobre la historia de la marca y reducen la fotografía del producto para que quepan varios mensajes en un solo panel lateral. Esto se ve increíblemente limpio en una presentación PDF, pero ignora por completo la realidad dinámica de cómo una persona distraída recorre un pasillo de unatienda.
Cuando recorro las grandes superficies comerciales, veo constantemente expositores con una impresión impecable que se convierten en un ruido de fondo invisible. Esto sucede porque el diseño ignora la regla física 3-3-3 de interacción espacial⁷.Un buen vendedor debe captar la atención visual desde nueve metros de distancia con colores llamativos de alto contraste, despertar el interés específico del comprador a un metro optimizando la zona de impacto y lograr la conversión física final a siete centímetros. Si llenas tu expositor de cartón corrugado con texto pequeño y complejo, provocas una sobrecarga cognitiva. Los compradores con prisa simplemente pasarán de largo. Aislamos la oferta principal recortando drásticamente el borde frontal, reduciendo la visibilidad del producto al 85 %⁸y sustituyendo párrafos extensos por grandes interrupciones visuales de un solo mensaje.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Impresión de texto complejo sobre la historia de la marca | Utilizando enormes inundaciones de color de alto contraste | Capta la atención del comprador desde 30 pies de distancia9 |
| Cubrir el producto con labios de cartón altos | Rebanar la bandeja frontal para obtener una exposición del 85% del producto10 | Impulsa conversiones de impulsos físicos inmediatos |
| Diseño para un monitor de ordenador plano | Ingeniería para la zona de impacto vertical de 50 pulgadas11 | Se alinea perfectamente con el nivel natural de los ojos humanos |
En la planta de ingeniería, elimino sin piedad los textos de marketing secundarios porque sé que la claridad visual es la única métrica que importa durante una ventana de interacción física de tres segundos.
🛠️ Harvey's Desk: ¿Sus exhibidores actuales sufren de sobrecarga cognitiva y se pierden entre el ruido de fondo? 👉 Solicite una auditoría de interacción espacial ↗ — Descárguela de forma segura. Mi bandeja de entrada está abierta si tiene alguna pregunta más adelante.
¿Cuáles son los 7 tipos de envases?
Los entornos comerciales requieren formatos estructurales específicos para maximizar el espacio limitado y las zonas de comercialización diferenciadas.
Los siete tipos de formatos de embalaje suelen incluir envases primarios para el consumidor, cajas plegables secundarias, expositores para puntos de venta, cajas de envío principales, separadores internos protectores, palés y películas de envoltura estirable. Estas distintas capas trabajan en sinergia para proteger la mercancía frágil desde la fábrica hasta el consumidor final.
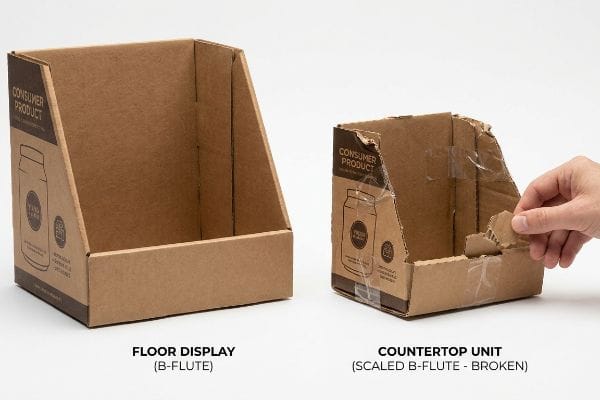
Si bien dominar las distintas categorías de embalaje resulta útil, el verdadero peligro operativo reside en intentar forzar que un formato estructural se comporte como otro para ahorrar en costes de utillaje.
La trampa de la reducción de escala en los ecosistemas minoristas
Las marcas suelen lanzar un expositor de suelo robusto y de gran éxito, y enseguida quieren replicar ese éxito en la caja. Para ahorrar tiempo y costes de ingeniería, los equipos de compras simplemente toman el archivo CAD maestro existente y lo reducen matemáticamente a la mitadpara que funcione como unidad de mostrador. Parten de la base de que, si la geometría funcionó a la perfección a gran escala, el mismo troquel funcionará de forma natural a una fracción de su tamaño.
Esta suposición teórica destruye los tiempos de ensamblaje físico. Cuando se toma un cartón denso y grueso de flauta B y se reducen sus radios de plegado y pestañas de enclavamiento a microproporciones, las ondulaciones densas no se pueden doblar limpiamente. Recientemente, vi a un equipo de co-empaquetado sudar de frustración mientras intentaban forzar estas micropestañas encogidas en ranuras que eran matemáticamente demasiado estrechas. Las gruesas fibras de papel simplemente se rompían bajo la tensión, lo que provocaba que la hoja superior impresa se rasgara audiblemente. Los trabajadores se vieron obligados a usar cinta de embalaje transparente barata solo para mantener unida la estructura rota, arruinando por completo la estética de la marca premium. Al pasar una campaña de un formato de piso a un formato de caja registradora, se debe usar un material de flauta E más delgado13 y rediseñar por completo los bloqueos de fricción para garantizar un ensamblaje fluido.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Reducción matemática de las líneas de troquelado del piso | Rediseño de las pestañas específicamente para los límites de la encimera | Elimina por completo el desorden de la cinta de embalaje |
| Utilizar flauta B gruesa para unidades de registro pequeñas | Reducción a sustratos flexibles de flauta E14 | Evita que el cartón se agriete en las esquinas cerradas |
| Forzar micropestañas ajustadas durante el ensamblaje | Ajuste manual de las holguras de desplazamiento estructural | Ahorra 45 segundos de mano de obra por unidad empaquetada15 |
En mis instalaciones prohíbo el escalado directo de archivos estructurales porque ahorrar unos pocos dólares en ingeniería CAD siempre resulta en costos laborales catastróficos en la línea de montaje.
🛠️ Harvey's Desk: ¿Tu equipo tiene dificultades para adaptar una campaña publicitaria masiva a una unidad de caja que cumpla con las normas sin problemas? 👉 Solicita tu Guía de Transición Estructural ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuál es la finalidad del troquelado?
Recortar formas de cartón es fácil; cortarlas de manera que soporten el transporte internacional y el montaje rápido es complejo.
El objetivo principal del troquelado es lograr tolerancias estructurales perfectas en las materias primas. Al tener en cuenta matemáticamente el grosor del cartón y los radios de plegado, este proceso garantiza un ensamblaje sin fricción en la línea de co-empaquetado, maximiza la capacidad de carga vertical y elimina la necesidad de cintas adhesivas o adhesivos permanentes.
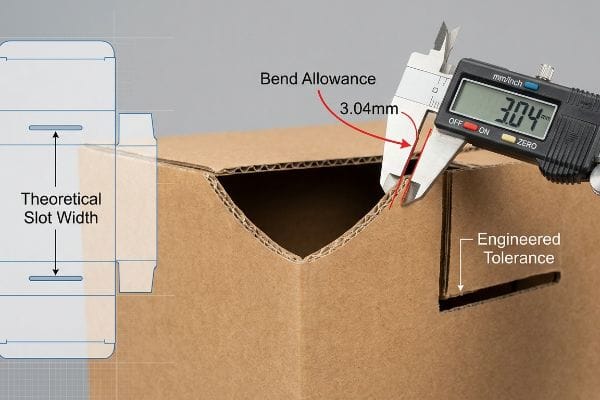
Lograr que una sola pantalla se mantenga en pie en un laboratorio con temperatura controlada es fácil, pero esta es la cruda realidad cuando se envía un contenedor lleno de ellas a un centro de distribución de alta velocidad.
Por qué las matemáticas teóricas destruyen el ensamblaje físico
Los diseñadores suelen crear pestañas entrelazadas y ranuras plegables en su software vectorial con el mismo ancho exacto que el panel correspondiente. En un entorno digital, una pestaña de 2 pulgadas de ancho encaja perfectamente en una ranura de 2 pulgadas de ancho. No calculan en absoluto el calibre físico del sustrato plegado16.
Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando los clientes traen diseños externos. Cuando un panel corrugado denso se pliega 90 grados, consume material físicamente en el radio de la esquina17.Si la ranura de recepción en la línea de troquelado no se ensancha para compensar esa curvatura exterior, la pantalla física se curvará severamente. Cuando mido estas fallas con calibradores digitales, a menudo encuentro que las ranuras están desviadas solo 0,12 pulgadas (3,04 mm), pero ese pequeño déficit microscópico es suficiente para causar un bloqueo estructural total. El equipo de ensamblaje de coempaquetado termina aplastando las ondulaciones internas y rasgando la lámina superior laminada litográficamente al forzar las piezas desalineadas. Soluciono esto ejecutando activamente algoritmos de compensación de calibrador paramétrico en cada archivo entrante, inyectando tolerancias de flexión específicas incluso antes de que se soliciten las herramientas. Al aplicar este microajuste de 3,04 mm, garantizo que el tiempo de ensamblaje del coempaquetado se reduzca hasta en 35 segundos por unidad18, lo que ahorra a los clientes miles de dólares en penalizaciones por tiempo de inactividad de la máquina por hora y elimina los defectos estéticos.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Ignorando el grosor físico del tablero plegado | Inyección de margen de curvatura matemático en las ranuras19 | Garantiza una base perfectamente cuadrada y estable |
| Tamaño de las pestañas y ranuras en una proporción digital de 1:1 | Diseñar un amortiguador de microholgura estricto20 | Elimina el desgarro por fricción durante el montaje rápido |
| Confiar en las mediciones de software vectorial estándar | Ejecución de algoritmos de compensación de calibradores CAD21 | Reduce drásticamente los costos laborales por hora de co-empaquetado |
Me baso estrictamente en algoritmos estructurales dinámicos porque la física de las materias primas siempre penalizará el trabajo teórico de escritorio una vez que las líneas de producción comiencen a moverse.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 3 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor de estructuras más económico, pero si una línea de troquelado defectuosa provoca una falla en las pestañas, se genera una fricción física considerable que ralentiza las líneas de ensamblaje automatizadas en un 30 % aproximadamente y elimina instantáneamente el margen de beneficio de tu proyecto. Más de 500 gerentes de marca utilizan mi lista de verificación de preimpresión para evitar precisamente estos errores fatales en las primeras etapas. Deja de adivinar las tolerancias de flexión estructural y permíteme evaluar personalmente tu arquitectura mediante mi Auditoría gratuita de preimpresión de troquelado ↗ para detectar puntos de fricción ocultos antes de que comience la producción en masa.
"Guía completa de troqueles para embalaje e impresión personalizados – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Las directrices autorizadas de diseño de embalaje especifican el uso de líneas vectoriales para definir cortes y pliegues en los troqueles, empleando a menudo códigos de color o grosores de línea específicos para comunicar la intención al fabricante. Función de evidencia: estándar técnico; tipo de fuente: manual de la industria. Apoya: el método común de denotación de trazados de troqueles. Nota de alcance: los requisitos de color específicos pueden variar según la imprenta. ↩
"Cortadora láser: corte láser vectorial vs. rasterizado - Facultad de Diseño de NC State", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Explicación de los estándares de la industria para designar trayectorias de troquelado utilizando colores directos específicos para separar las instrucciones de corte del diseño impreso. Función de la evidencia: especificación técnica; tipo de fuente: guía de fabricación industrial. Apoya: la necesidad de colores directos para la interpretación de la máquina. Nota de alcance: se aplica a sistemas CNC automatizados y de corte láser. ↩
"Directrices gráficas – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Explicación técnica de cómo los colores directos permiten a la maquinaria de troquelado distinguir entre tinta y cortes. Función de evidencia: Norma técnica; tipo de fuente: Manual de la industria gráfica. Soporte: Requisito de colores directos en vectores estructurales. Nota de alcance: Aplicable al troquelado digital y offset comercial. ↩
"Guía de preparación del diseño de empaques: archivos de arte, troqueles y sangrado", https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. Validación de que separar los troqueles estructurales del arte evita modificaciones accidentales y errores de recorte durante la preimpresión. Función de evidencia: Mejor práctica de la industria; tipo de fuente: Guía de flujo de trabajo de diseño gráfico. Admite: Separación de matemáticas estructurales en capas. Nota de alcance: Estándar para flujos de trabajo de Adobe Illustrator y PDF/X. ↩
"Corte de precisión – Interstate Specialty Products", https://www.interstatesp.com/capabilities/precision-die-cutting/. Explicación de cómo la verificación previa garantiza que las trayectorias estructurales estén aisladas de las trayectorias de tinta CMYK para la lectura de la máquina. Función de la evidencia: Protocolo de garantía de calidad; tipo de fuente: Manual técnico de preimpresión. Apoya: Necesidad de verificaciones previas para un corte limpio. Nota de alcance: Específico para software de CNC automatizado y troquelado. ↩
"Evaluación de la atención y la excitación del consumidor mediante el seguimiento ocular… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8380820/. La investigación en psicología ambiental y marketing para compradores detalla la carga cognitiva y los patrones de exploración visual de los consumidores en entornos minoristas. Función de la evidencia: respaldo fáctico; tipo de fuente: revista académica o informe técnico de la industria. Apoya: la afirmación de que los entornos minoristas requieren prioridades de diseño diferentes a las de los monitores digitales. Nota de alcance: se centra en el comportamiento de compra impulsiva y la capacidad de atención visual. ↩
"AG 1091A: Exhibiciones de mercancía minorista en la zona frontal", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Confirmación de la regla 3-3-3 como un marco de diseño minorista estandarizado para atraer y convertir compradores a distancias específicas. Función de evidencia: Norma técnica; tipo de fuente: Guía de diseño minorista. Apoya: La estrategia de interacción espacial. Nota de alcance: Puede variar según el formato de la tienda. ↩
"15 consejos para exhibidores de productos atractivos que venden más", https://wertheimerbox.com/15-tips-for-attractive-retail-product-displays-that-sell-more-products/. Verificación del umbral de visibilidad específico (85%) utilizado para equilibrar la exposición del producto con la integridad estructural en exhibidores de cartón corrugado. Función de evidencia: Especificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Soportes: La optimización del borde de retención frontal. Nota de alcance: Específico para unidades de merchandising estructural. ↩
"7 tipos de escaparates: ideas creativas para diseñadores de tiendas", https://unibox.co.uk/blog/7-types-of-window-display . Explicación de cómo las pantallas de colores de alto contraste afectan la prominencia visual y la distancia desde la que los compradores perciben los escaparates. Función de la evidencia: validación técnica; tipo de fuente: estudio de marketing minorista. Apoya: la afirmación de visibilidad a 9 metros. Nota de alcance: la distancia puede variar según la iluminación y la congestión de la tienda.
"Punto de venta: Cómo los minoristas pueden influir en los compradores…", https://blog.intouch.com/posts/points-of-purchase-displays. Verificación de los estándares de la industria para el porcentaje de producto visible en los expositores del punto de venta para maximizar la conversión. Rol de evidencia: estándar de la industria; tipo de fuente: guía de ingeniería de empaques. Apoya: la métrica de exposición del 85 %. Nota de alcance: se aplica específicamente a los expositores tipo bandeja. ↩
"¿Por qué los minoristas colocan los productos a la altura de los ojos? – PopDisplay", https://popdisplay.me/why-do-retailers-place-products-at-eye-level/. Datos ergonómicos sobre la altura promedio de los ojos humanos y el rango vertical óptimo para la colocación de productos en entornos minoristas. Función de la evidencia: especificación ergonómica; tipo de fuente: investigación del comportamiento del consumidor. Apoya: la especificación de altura de 50 pulgadas. Nota de alcance: basado en promedios de la población adulta. ↩
"Diseño estructural en expositores temporales de cartón ondulado para venta minorista", https://www.ud-direct.com/blog/the-importance-of-structural-design-in-temporary-corrugated-retail-displays. Las guías profesionales de ingeniería de embalaje explican por qué falla el escalado proporcional debido al espesor constante del material (calibre) y a las propiedades de carga no lineales. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria. Apoya: La falacia del escalado lineal para troqueles estructurales. Nota de alcance: Se aplica específicamente a sustratos de cartón ondulado y cartulina. ↩
"Guía de tamaños de flautas de cartón ondulado y cómo elegir la mejor...", https://packrite.net/news/a-guide-to-corrugated-flute-sizes-and-choosing-the-best-for-your-project/. Los estándares de la industria para materiales de cartón ondulado validan que se requiere una flauta más delgada, como la flauta E, para exhibidores minoristas de pequeña escala para garantizar un plegado y ensamblaje precisos. Función de la evidencia: validación técnica; tipo de fuente: manual de embalaje de la industria. Apoya: el requisito de flauta E en formatos de registro. Nota de alcance: Limitado a aplicaciones de cartón ondulado. ↩
"Guía de opciones de espesor de cajas de cartón corrugado para envíos – GMS Industries", https://gmsindustries.com/feeds/blog/corrugated-shipping-box-cardboard-thickness-options. Especificaciones técnicas que comparan los tamaños de flauta corrugada para demostrar por qué la flauta E es superior para el embalaje minorista a pequeña escala y la integridad del plegado. Función de la evidencia: validación técnica; tipo de fuente: estándar de ingeniería de embalaje; Apoyos: el uso de la flauta E para evitar el agrietamiento en esquinas cerradas. Nota de alcance: específico para sustratos de cartón corrugado. ↩
"Embalaje de cartón ondulado con diseño innovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Datos de ingeniería industrial o estudios de tiempos y movimientos sobre la eficiencia del ensamblaje del embalaje y el impacto de los ajustes estructurales en los costos laborales. Función de la evidencia: verificación de métricas; tipo de fuente: informe de productividad de fabricación; Apoyos: la reducción específica del tiempo de mano de obra por unidad. Nota de alcance: Basado en puntos de referencia promedio de ensamblaje manual. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Las normas de ingeniería de embalaje detallan cómo el espesor del material y los radios de pliegue crean desplazamiento físico, lo que requiere holguras calculadas para las piezas entrelazadas. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: La necesidad de tener en cuenta el espesor del material para garantizar el ajuste del ensamblaje. Nota de alcance: Relevante para cartón corrugado y plegado. ↩
"Diseño de cartón corrugado", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Una fuente autorizada de ingeniería sobre diseño de embalajes explicaría el factor K y la tolerancia de flexión, confirmando que el material se desplaza y consume longitud durante un pliegue de 90 grados. Función de la evidencia: Validación técnica; tipo de fuente: Manual de ingeniería. Apoya: La necesidad de tener en cuenta el desplazamiento del material en las líneas de troquelado. Nota de alcance: Específico para sustratos corrugados y de paredes gruesas. ↩
"El giro hacia la eficiencia en 2026: del volumen al valor", https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOoofDzMRzZo5P5r89doQU-_NmR7C9yxWbfFUHv7hSKD0xVTn8-UH. Los estudios comparativos de la industria o los estudios de eficiencia operativa demostrarían cómo la reducción de la fricción en el ensamblaje mediante tolerancias precisas disminuye el tiempo de mano de obra manual por unidad. Función de la evidencia: Verificación empírica; tipo de fuente: Estudio de caso de la industria. Apoya: El vínculo cuantitativo entre las tolerancias estructurales y la velocidad de ensamblaje. Nota de alcance: La varianza depende de la complejidad del diseño del embalaje. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explicación técnica de cómo los cálculos de tolerancia de flexión evitan la deformación del material y garantizan la cuadratura estructural en el embalaje plegado. Función de evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Apoyos: la necesidad de tener en cuenta el espesor del material. Nota de alcance: se aplica principalmente al cartón corrugado y plegable. ↩
"Consejos principales para el diseño de lengüetas y ranuras en el ensamblaje de piezas de chapa metálica – YouTube", https://www.youtube.com/watch?v=DHcrX_ZnByA . Directrices de la industria sobre la implementación de tolerancias (amortiguadores) entre lengüetas y ranuras para evitar el desgarro por fricción durante el ensamblaje rápido. Función de evidencia: especificación técnica; tipo de fuente: norma de fabricación. Apoyos: eliminación del desgarro por fricción. Nota de alcance: enfocado en entornos de ensamblaje manual de alta velocidad.
"CPG en 2026: Acelere los lanzamientos con el co-empaquetado ágil… – Korpack", https://korpack.com/cpgs-race-against-time-cutting-time-to-market-with-opex-co-packing/?srsltid=AfmBOor42qhfxdenZJNCIXYRIhQXDo8AeGzhepPJkZ95NKUUyoAJrgls. Análisis que muestra cómo la precisión impulsada por CAD y la compensación de calibre reducen los errores de ensamblaje, disminuyendo así los costos laborales en el co-empaquetado. Función de la evidencia: impacto económico; tipo de fuente: informe técnico de la industria. Apoya: reducción de los costos laborales por hora. Nota de alcance: se relaciona con operaciones de empaquetado comercial a gran escala. ↩