Ya has finalizado el diseño, pero cuando tus expositores personalizados llegan a la tienda, se derrumban bajo la presión. Un buen embalaje no se trata solo de estética; requiere una ingeniería estructural implacable.
Las características de un buen embalaje incluyen integridad estructural, eficiencia en la cadena de suministro, cumplimiento normativo, impacto visual y montaje impecable en el punto de venta. En lugar de simplemente contener productos, un embalaje diseñado actúa como amortiguador cinético durante el transporte y como un vendedor silencioso en el punto de venta, protegiendo así su margen de beneficio.
Pero conocer la teoría no es suficiente. Analicemos en detalle qué diferencia exactamente una exhibición exitosa de un costoso fracaso comercial.
¿Cuáles son las características clave de un buen embalaje?
Para captar la atención de un comprador en un pasillo abarrotado de una gran superficie comercial se necesita algo más que colores llamativos.
Las características clave de un buen empaque requieren dominar el impacto visual a treinta pies, captar el interés específico a tres pies e impulsar las conversiones tácticas a tres pulgadas. Este continuo espacial diseñado garantiza que la estructura física atraiga activamente el flujo de clientes en lugar de mimetizarse con el entorno de la tienda.
La mayoría de las marcas se centran por completo en la experiencia de compra cercana, pero eso es inútil si el comprador nunca deja de caminar.
Dominando la regla 3-3-3 para exhibidores en tiendas
Los equipos de marketing junior suelen diseñar expositores de punto de venta (POP) pensando exclusivamente en la visualización de cerca en monitores de ordenador retroiluminados. Se obsesionan con la letra pequeña y los logotipos complejos, dando por sentado que los compradores se detendrán a leer la letra pequeña. Esta desconexión fundamental ignora la realidad física de cómo los consumidores, con prisas, recorren los pasillos de las tiendas.
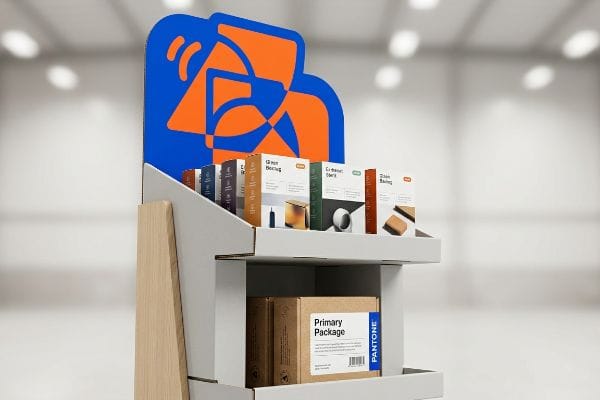
La mayor trampa que veo es sobrecargar un manifiesto de marca detallado en un panel base. Los compradores pasan corriendo y tu exhibición se convierte en un caos visual. Tienes que diseñar para la regla 3-3-31. Recuerdo ver a un dependiente suspirar mientras intentaba reponer una bandeja de estante; no tenía ninguna tensión visual que atrajera la mirada, así que simplemente estaba muerta en el suelo. La solución es simple: usa formas troqueladas masivas y agresivas y colores Pantone directos para esa interrupción de 30 pies (9.14 m), luego optimiza la ergonomía de tu estante en la zona de impacto de 50 pulgadas (127 cm)2 para que el producto llegue físicamente a ellos a 3 pies (0.91 m).
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Amontonar texto pequeño en la base | Encabezados troquelados de gran tamaño y colores planos | Llama la atención desde 30 pies de distancia3 |
| Alturas de estante planas y no optimizadas | Elevar los estantes a la zona de strike de 50 pulgadas4 | Aumenta la interacción natural del comprador a 3 pies de distancia |
| Labios de retención altos que ocultan el artículo | Recorte del borde frontal para una visibilidad del producto del 85 %5 | Impulsa conversiones tácticas inmediatas de 3 pulgadas |
Jamás permito que un cliente envíe a imprenta un archivo estructural con demasiado texto. Eliminar el desorden visual y diseñar puntos focales físicos llamativos transforma instantáneamente una simple caja en una potente herramienta de conversión para el comercio minorista.
🛠️ El escritorio de Harvey: ¿No estás seguro de si tu nuevo expositor de suelo llamará la atención en un pasillo lleno de gente? 👉 Obtén un plano de distribución gratuito ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, te lo prometo.
¿Cuáles son las características clave de una buena mochila?
Más allá del atractivo visual, la geometría física de tus cajas de envío determina la fluidez con la que se lance tu campaña.
Las características clave de un buen embalaje incluyen topes de separación diseñados con precisión y compensaciones geométricas que reducen la fricción. Una caja de envío principal debe proporcionar suficiente volumen interno para que las bandejas de venta al por menor prellenadas en su interior puedan extraerse sin problemas, evitando la resistencia al vacío y el desgarro del cartón primario.
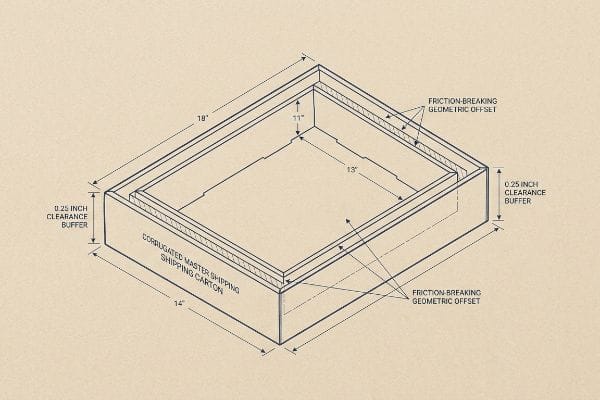
Diseñar una caja que se ajuste perfectamente a tu producto parece lógico, hasta que un adolescente en una gran superficie comercial intenta desempaquetarla.
Rompiendo el bloqueo de fricción anidado
Las marcas suelen diseñar cajas de envío maestras que coincidan exactamente con las dimensiones exteriores de sus bandejas de venta al por menor prellenadas, asumiendo que un ajuste perfecto proporciona la máxima protección durante el transporte. Consideran el paquete estrictamente como un contenedor geométrico, ignorando por completo la fuerte fricción superficial del cartón corrugado sin tratar6.
Una pregunta frecuente entre los compradores es: "¿No debería el embalaje estar lo más ajustado posible para evitar que se mueva?". No exactamente. Si no se comunica un desfase espacial a la fábrica, se produce un bloqueo por fricción. Una vez vi a un empleado de una tienda tirar con fuerza de un expositor de mostrador de 60,9 cm (24 pulgadas) encajado a presión; se oía el áspero sonido del cartón al desgarrarse el borde impreso que se desprendió en sus manos antes incluso de que llegara al pasillo. Para solucionar esto, siempre se debe diseñar un margen de seguridad perimetral mínimo absoluto de 6,35 mm (0,25 pulgadas) en la cavidad interna de la caja principal para romper matemáticamente el agarre.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Dimensiones de anidamiento exactas 1:1 | Agregar un búfer de compensación geométrica de 0,25 pulgadas8 | Elimina los bloqueos por fricción de la materia prima |
| Suponiendo que las cajas estrechas significan seguridad | Utilización de espacios de aire internos9 | Evita que las pantallas se rompan durante el desembalaje |
| Ignorar la experiencia del co-envasador | Diseño de holguras de deslizamiento suaves | Reduce drásticamente el tiempo de preparación a nivel de tienda |
Siempre incluyo matemáticamente este desplazamiento espacial en los archivos CAD (Diseño Asistido por Computadora) antes de cortar la muestra. Eliminar esta fricción garantiza una experiencia de desempaquetado sin roturas y evita costosas devoluciones por parte de gerentes de tiendas frustrados.
🛠️ Harvey's Desk: ¿Están sus empleados destruyendo sus exhibidores premium solo para sacarlos del embalaje? 👉 Solicite su revisión de inspección estructural ↗ — Descargue de forma segura. Mi bandeja de entrada está abierta si tiene alguna pregunta más adelante.
¿Cuáles son las cuatro C del embalaje?
Los marcos de trabajo solo son útiles si se aplican de manera uniforme a lo largo de toda la cadena de suministro.
Las cuatro C del embalaje son Costo, Concepto, Conveniencia y Comunicación. Cuando se equilibran adecuadamente, estos pilares garantizan que un diseño estructural personalizado siga siendo financieramente viable, físicamente duradero bajo el peso de palés pesados, fácil de ensamblar y visiblemente impactante frente a las marcas de la competencia en los estantes de las tiendas.
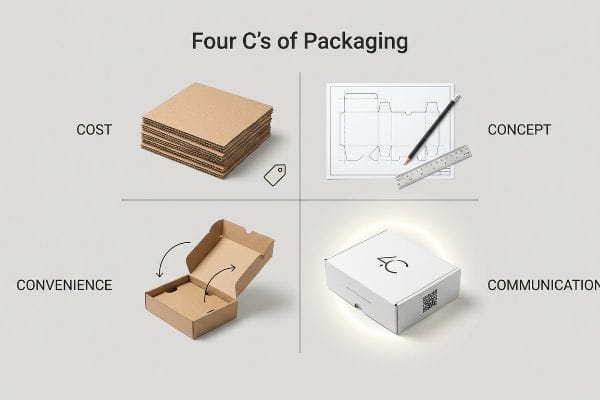
Lamentablemente, la mayoría de los equipos de compras se apropian de este marco, convirtiéndolo en una obsesión por una sola métrica.
Cómo evitar la trampa del desequilibrio en las adquisiciones
Los equipos de marca suelen utilizar el marco de las 4 C para guiar sus lanzamientos en tiendas físicas, intentando equilibrar la estética con la logística. Sin embargo, los departamentos de compras a menudo se centran exclusivamente en el factor principal, el "costo", reduciendo la calidad de los paneles estructurales para ahorrar unos céntimos en las producciones a gran escala.
Piénsalo como comprar un paraguas barato; ahorras cinco dólares hoy, pero cuando llega la tormenta, te empapas. Una buena regla general es que cada dólar que se le quita al material estructural te cuesta tres dólares en dolores de cabeza en la cadena de suministro posterior11.Constantemente veo marcas que reducen sus calificaciones ECT (Edge Crush Test)12, solo para terminar con troqueles distorsionados que arruinan la "conveniencia" del ensamblaje. Literalmente puedes sentir cómo las flautas baratas y blandas se doblan en tu mano cuando intentas plegarlas, lo que obliga al coempaquetador a usar cinta adhesiva transparente y desordenada solo para mantener la estructura en pie, lo que destruye instantáneamente la "comunicación" de los gráficos de tu marca premium.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Obsesionarse estrictamente con el costo unitario | Equilibrar el coste de los materiales con la velocidad de montaje | Genera un retorno de la inversión (ROI) positivo para la campaña |
| Bajar la calificación de los exámenes para ahorrar unos centavos | Mantener la integridad estructural de la muestra 32ECT virgen13 | Soporta fácilmente el peso de palés pesados |
| Ignorando la facilidad de montaje | Diseño de lengüetas plegables sin fricción | drásticamente los costos laborales de co-empaquetado14 |
Exijo una evaluación unificada que vincule matemáticamente el costo estructural directamente con un ensamblaje sin problemas y la ausencia de daños durante el transporte. Al dejar de buscar la caja más barata, protege el margen total de su proyecto.
🛠️ Harvey's Desk: ¿Está su equipo de compras sacrificando la estabilidad estructural solo para alcanzar un objetivo de costo unitario? 👉 Solicite una auditoría completa de la cadena de suministro ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son los 5 requisitos del embalaje?
Alcanzar objetivos teóricos sobre el papel no significa nada cuando tu mercancía se topa con un bache real.
Los cinco requisitos del embalaje suelen incluir contención, protección, conservación, comunicación y conveniencia. Para cumplir con el requisito fundamental de protección, los ingenieros deben implementar protocolos de validación de doble estándar, sometiendo físicamente las estructuras completamente ensambladas y con el producto cargado a rigurosas pruebas de caída y vibración multieje antes de la producción en masa.
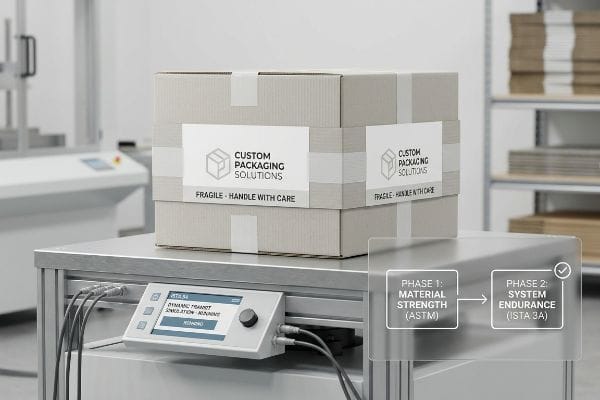
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y tus cajas maestras se cargan en un carguero oceánico.
¿Por qué fallan las especificaciones estándar ASTM en la planta de producción?
Los equipos de compras suelen aprobar los expositores para puntos de venta basándose únicamente en la evaluación de las propiedades de la materia prima, confiando en gran medida en las normas ASTM (Sociedad Estadounidense para Pruebas y Materiales) que miden la resistencia a la compresión teórica de un cartón corrugado plano¹⁵.Asumen erróneamente que los sustratos de alta resistencia garantizan automáticamente un expositor estructuralmente sólido.
En mis instalaciones, veo con frecuencia que las marcas entregan una hoja de especificaciones exigiendo una placa 32ECT16, dando por sentado que los cálculos están terminados. Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando colocamos su diseño completamente ensamblado y precargado en la mesa de vibración cinética. Conocer el límite de compresión de las fibras de papel planas es completamente inútil si la geometría 3D completamente ensamblada se corta, se dobla o falla dinámicamente durante el manejo real del transporte. Cuando tomo las lecturas del micrómetro en una esquina colapsada, a menudo encuentro una deflexión de 0,11 pulgadas (2,79 mm) que provoca que la laminación litográfica exterior se agriete bajo la fuerza de corte cinética. Para solucionar esto, exijo un estricto protocolo de prueba secuencial de dos fases que separa permanentemente la resistencia del material de la resistencia total del sistema. Al aplicar una simulación de tránsito dinámico ISTA (International Safe Transit Association) 3A17 en la caja maestra cargada, me aseguro de que la geometría estructural disperse de forma segura el choque cinético, evitando costosos daños durante el transporte y ahorrando a los clientes miles de dólares en penalizaciones por rechazo de minoristas.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Basándose únicamente en datos de materiales planos ASTM | obligatorias según ISTA 3A18 | Demuestra la supervivencia de la cadena de suministro en el mundo real |
| Suponiendo que la resistencia del tablero en bruto es igual a la resistencia de la caja19 | Probando la geometría 3D completamente ensamblada | Evita el corte en las esquinas y la deformación estructural |
| Omitir las pruebas de vibración dinámica con carga | Ejecución de pruebas de choque multieje20 | Elimina los productos dañados a su llegada a la tienda |
Me niego a que un expositor entre en producción en masa basándome únicamente en datos de materiales planos. Someter la geometría ensamblada a pruebas de resistencia frente a los riesgos reales de la cadena de suministro es la única manera de garantizar que su mercancía llegue en perfectas condiciones.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes elegir un proveedor más económico, pero si esa placa 32ECT se rompe en una mesa de vibración cinética debido a una fuerza de corte geométrica no probada, lo que ralentiza la línea de montaje en un 30 % aproximadamente y provoca el rechazo inmediato por parte de las grandes superficies, tus ahorros iniciales desaparecen. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar las tolerancias estructurales y permíteme revisar personalmente tus archivos con mi Auditoría Gratuita de Troqueles ↗ para detectar errores geométricos fatales antes de que comience la producción en masa.
"Cómo el empaque influye en el éxito de los programas de exhibición en tiendas", https://www.frankmayer.com/blog/how-packaging-shapes-retail-display-program-success/. Una guía autorizada sobre merchandising visual en tiendas validaría el marco de interacción específico basado en la distancia (30 pies, 3 pies, 3 pulgadas) conocido como la regla 3-3-3. Función de la evidencia: metodología fundamental; tipo de fuente: estándar de la industria. Apoya: el continuo espacial estratégico para la atención del consumidor. Nota de alcance: la aplicabilidad puede variar según el diseño de la tienda. ↩
"Diseño de locales comerciales para exhibiciones efectivas y atención al cliente...", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Los datos técnicos sobre ergonomía en el comercio minorista y la ubicación a la altura de los ojos humanos verificarían que la altura de 50 pulgadas es una "zona de impacto" óptima para la visibilidad y el alcance del consumidor. Función de la evidencia: especificación técnica; tipo de fuente: estudio ergonómico. Apoya: la optimización física de la ubicación en los estantes. Nota de alcance: basado en estadísticas promedio de la altura de los ojos de un adulto. ↩
"La regla de los 3 segundos: Diseño de un panel frontal de empaque perfecto – ECRM", https://ecrm.marketgate.com/Blog/2022/04/The-3-Second-Rule-Designing-a-Perfect-Package-Front-Panel. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: estándar de la industria; tipo de fuente: manual de merchandising visual. Respalda: la primera etapa de la regla 3-3-3 para exhibidores minoristas. Nota de alcance: Se aplica a la señalización y encabezados de alta visibilidad. ↩
"¿Por qué los minoristas colocan los productos a la altura de los ojos? – PopDisplay", https://popdisplay.me/why-do-retailers-place-products-at-eye-level/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación técnica; tipo de fuente: guía de diseño minorista. Respalda: colocación óptima a la altura de los ojos para los compradores. Nota de alcance: puede variar según la altura del grupo demográfico objetivo. ↩
"Punto de venta: Cómo los minoristas pueden influir en los compradores en el momento adecuado...", https://blog.intouch.com/posts/points-of-purchase-displays. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: métrica de rendimiento; tipo de fuente: estudio de merchandising. Respalda: el impacto de la altura del borde en la visibilidad del producto. Nota de alcance: Específico para exhibidores en el punto de venta (POP). ↩
"Prueba del coeficiente de fricción", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Las especificaciones técnicas relativas al coeficiente de fricción para el revestimiento de cartón ondulado sin recubrimiento proporcionan evidencia cuantitativa de una alta resistencia superficial. Función de la evidencia: propiedad técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya : la afirmación de que los ajustes demasiado ajustados dificultan la extracción; Nota de alcance: se aplica específicamente a revestimientos crudos, sin recubrimiento.
"Embalaje de cartón ondulado con diseño innovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Un manual de ingeniería de embalaje o estándar industrial autorizado proporciona especificaciones para el desplazamiento espacial mínimo requerido para evitar la resistencia al vacío y el bloqueo por fricción entre componentes de cartón anidados. Función de la evidencia: especificación técnica; tipo de fuente: estándar industrial/manual de ingeniería. Apoya: la recomendación de separación mínima de 0,25 pulgadas. Nota de alcance: los requisitos pueden variar según el grado del cartón y las tolerancias de fabricación. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: Especificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Respalda: La medida de desplazamiento estándar utilizada para eliminar la fricción de la materia prima en cajas anidadas. Nota de alcance: Puede variar según el grado del cartón corrugado. ↩
"Planificación de embalaje y logística para expositores minoristas – Frank Mayer", https://www.frankmayer.com/blog/packaging-and-logistics-planning-for-retail-displays/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: Validación funcional; tipo de fuente: Guía de logística y almacenamiento. Respalda: El uso de espacios de aire para evitar daños estructurales a los expositores durante el desembalaje. Nota de alcance: Específico para configuraciones de envío anidadas. ↩
"Cómo las 4 C del embalaje impulsan el crecimiento empresarial – LinkedIn", https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación conceptual; tipo de fuente: guía de la industria del embalaje. Respalda: la definición y el uso de las 4 C en el diseño de embalajes. Nota de alcance: se centra en los lanzamientos físicos en tiendas minoristas .
"Gestión de la cadena de suministro en la industria del embalaje – AeroFlexx", https://aeroflexx.com/blog/supply-chain-management-in-the-packaging-industry-key-challenges-and-solutions. Análisis de la industria o estudios de caso que cuantifican el efecto multiplicador donde el ahorro de material en el embalaje conlleva mayores costos de logística y ensamblaje. Función de la evidencia: validación cuantitativa; tipo de fuente: informe de gestión de la cadena de suministro. Apoya: la relación 1:3 entre el ahorro de material y el costo posterior. Nota de alcance: específico para la logística de embalaje de cartón ondulado. ↩
"Estimación de la resistencia al aplastamiento de los bordes del cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Normas técnicas que definen la prueba de aplastamiento de bordes (ECT) y cómo la disminución de estas clasificaciones reduce la resistencia a la compresión vertical del cartón ondulado. Función de la evidencia: especificación técnica; tipo de fuente: norma de la industria del embalaje (p. ej., ASTM). Apoya: la relación entre las clasificaciones ECT y la falla estructural. Nota de alcance: se aplica al cartón ondulado. ↩
¿Qué es la clasificación 32 ECT? Guía de resistencia de cajas, https://www.leelinepackage.com/what-is-32-ect-rating/. Verificación técnica de las clasificaciones de la prueba de aplastamiento de bordes (ECT) y el efecto de las fibras vírgenes en la resistencia al apilamiento de los embalajes de cartón ondulado. Función de la evidencia: Verificación técnica; tipo de fuente: Norma de ingeniería de embalaje. Apoya: La afirmación de que el cartón virgen 32ECT mantiene su integridad bajo cargas pesadas. Nota de alcance: Específico para las normas de cartón ondulado. ↩
"El impacto del co-packing en los plazos de lanzamiento de productos", https://www.econo-pak.com/articles/the-impact-of-co-packing-on-product-launch-timelines/. Análisis de cómo las características optimizadas del ensamblaje del empaque reducen las horas de trabajo necesarias para los procesos manuales de co-packing. Función de la evidencia: Verificación económica; tipo de fuente: Estudio de gestión de la cadena de suministro. Apoya: La correlación entre la facilidad de ensamblaje y la reducción de los gastos de mano de obra. Nota de alcance: El ahorro de costos depende de la escala de la operación de co-packing. ↩
"Estimación de la resistencia a la compresión de cajas de cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Breve explicación de cómo las normas ASTM cuantifican la resistencia a la compresión de los sustratos de cartón corrugado en bruto. Función de la evidencia: Verificación técnica; tipo de fuente: Norma industrial; apoya: La metodología de evaluación de las propiedades de la materia prima; nota de alcance: se centra en las pruebas a nivel de material en lugar del ensamblaje final. ↩
"Grados de flauta, clasificaciones ECT y espesor de pared explicados 2025", https://anchorbox.com/corrugated-box-strength/. Especificación técnica que define la clasificación de la prueba de aplastamiento de bordes (ECT) para la resistencia del cartón corrugado. Función de evidencia: definición; tipo de fuente: manual técnico. Apoya: el estándar de la industria para la resistencia a la compresión a nivel de material. Nota de alcance: Se aplica específicamente a la compresión vertical. ↩
"Estándares de proceso", https://www.ista.org/process_standards.php. Un estándar industrial autorizado que describe protocolos de prueba específicos para la entrega de paquetes con el fin de simular el tránsito en el mundo real. Función de evidencia: validación; tipo de fuente: estándar industrial. Apoya: la eficacia de la simulación dinámica de tránsito frente a las especificaciones estáticas de materiales. Nota de alcance: Aplicable principalmente a la entrega de paquetes pequeños. ↩
"Procedimientos de prueba – Asociación Internacional de Tránsito Seguro", https://ista.org/test_procedures.php. Verificación del estándar ISTA 3A para simular entornos de entrega de paquetes y demostrar su resistencia en condiciones reales. Función de evidencia: especificación técnica; tipo de fuente: estándar industrial. Apoya: La transición de datos de materiales planos a simulación cinética. Nota de alcance: Específico para la entrega de paquetes pequeños. ↩
"Estimación de la resistencia a la compresión del cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Explicación técnica de cómo la geometría 3D y el ensamblaje afectan la capacidad de carga en comparación con las clasificaciones de la materia prima (ECT). Función de la evidencia: principio de ingeniería; tipo de fuente: manual de ciencia del embalaje. Apoya: La necesidad de probar la geometría ensamblada para prevenir la deformación estructural. Nota de alcance: Se aplica principalmente al cartón corrugado. ↩
"Pruebas de vibración y choque en la industria del embalaje", https://centrateq.com/news/shock-testing-vibration-testing-in-the-packaging-industry-designing-packaging-that-performs/. Evidencia que demuestra cómo la simulación de tensiones en múltiples ejes reduce los daños al producto en comparación con las pruebas de un solo eje. Función de la evidencia: métrica de rendimiento; tipo de fuente: documento técnico. Apoya: La eficacia de las pruebas de choque para eliminar productos dañados. Nota de alcance: Centrado en cargas de tránsito dinámicas. ↩