Elegir el sustrato adecuado para el envío determina si su producto llega perfectamente intacto o completamente aplastado durante el transporte de paquetería estándar.
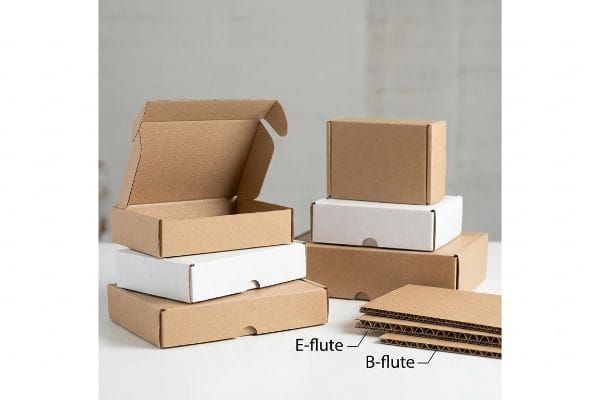
Una caja de envío personalizada se basa principalmente en cartón corrugado de flauta E o B para absorber los impactos cinéticos del transporte. Este cartón de ingeniería utiliza un acanalado interno arqueado para dispersar los impactos verticales directos, lo que garantiza que su embalaje listo para la venta resista las cintas de clasificación automatizadas y mantenga una experiencia de desempaquetado impecable y de primera calidad.
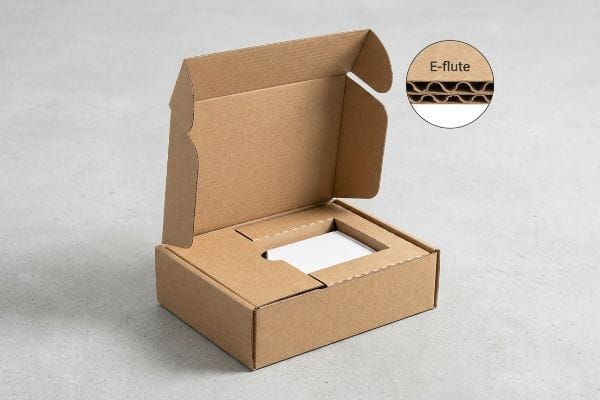
Si bien el uso de flauta E estándar parece sencillo en una línea de troquelado digital, la realidad física del rendimiento de estas fibras en una cadena de suministro de alta velocidad es una ecuación matemática completamente diferente.
¿Cuáles son los mejores materiales para las cajas de envío?
Para determinar el grado estructural adecuado para el transporte a granel, es necesario aislar las propiedades de la materia prima de la brutal fricción dinámica de la logística de almacén multieje.
Los mejores materiales para cajas de envío se basan exclusivamente en cartón corrugado kraft virgen sobre sustratos reciclados agotados. Las fibras de celulosa frescas y largas proporcionan la rigidez estructural necesaria para superar la prueba de resistencia al aplastamiento de bordes TAPPI T811, absorbiendo dinámicamente las cargas pesadas de la parte superior del almacén sin deformarse durante el transporte marítimo en múltiples tramos.
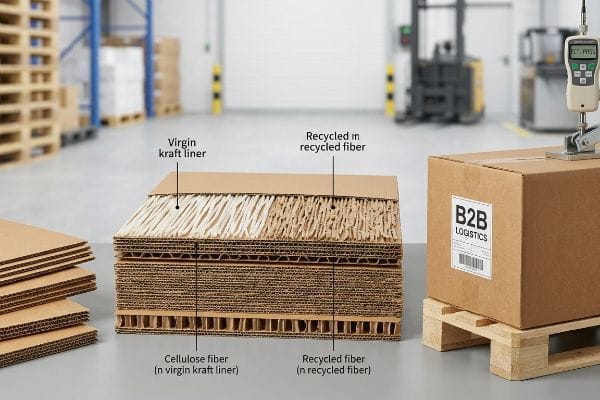
Es increíblemente común ver a los equipos de compras intentar optimizar su logística reduciendo la calidad de esta especificación de material en particular para ahorrar unos céntimos por adelantado.
Límite de fatiga del papel kraft virgen frente al de la fibra reciclada
Cuando reviso las especificaciones de los materiales entrantes, veo constantemente a compradores que insisten en utilizar cartón reciclado al 100 % para el envío de productos B2B (de empresa a empresa) a tiendas minoristas. Dan por sentado que un cartón reciclado visualmente intacto conserva su resistencia original de fábrica. Este análisis teórico ignora la realidad mecánica microscópica del proceso de repulpado del papel. Cada vez que se reciclan las fibras de celulosa, se acortan físicamentey se agotan estructuralmente, lo que significa que no tienen capacidad mecánica para dispersar el impacto cinéticobajo una carga puntual elevada.
En mis instalaciones, observo con frecuencia las desastrosas consecuencias de este punto ciego en el material cuando sometemos estas cajas recicladas a nuestras mesas vibratorias ISTA (International Safe Transit Association). Las ondulaciones desgastadas actúan como la suspensión de un automóvil reventada; en lugar de absorber la carga superior de 85 kg (187,5 lb), las paredes laterales de la capa inferior se curvan visiblemente hacia afuera 11,1 mm (0,44 pulgadas) y colapsan instantáneamente. Para solucionar esto, rechazo por completo el requisito de material reciclado para las bases estructurales e inyecto una proporción precisa del 30 % de material kraft virgen nuevo directamente en las ondulaciones que soportan la carga. Este ajuste específico del material restaura matemáticamente la resistencia a la compresión dinámica, asegurando que la caja maestra resista fácilmente los viajes en contenedores apilados doblemente y elimina por completo los cargos de devolución de mercancía dañada por parte de los minoristas.
| Métrica/Característica | Enfoque genérico de reciclaje | Realidad virgen diseñada |
|---|---|---|
| Longitud de la fibra | Acortado y agotado | Largo y muy elástico4 |
| Deflexión de carga superior | Alto riesgo de colapso de la base5 | Mínima curvatura estructural |
| Contracargos minoristas | Penalización severa por margen | Completamente eliminado |
Me niego a que las marcas reciclen cajas con daños estructurales para envíos pesados de productos minoristas. Especificar fibra virgen en las ondulaciones primarias garantiza que las esquinas mantengan su capacidad máxima de carga dinámica al apilar palés.
🛠️ Oficina de Harvey: ¿Sus cajas maestras pesadas están afectando negativamente su retorno de inversión en envíos incluso antes de que lleguen al centro de distribución? 👉 Solicite una auditoría gratuita de densidad de carga ↗ — Reviso personalmente cada archivo estructural en 24 horas.
¿Cuál es el mejor material para los sobres de polietileno?
La transición de los paneles rígidos acanalados a los sobres logísticos flexibles exige una reevaluación completa de cómo los polímeros se estiran, transpiran y desvían la fricción ambiental.
El mejor material para sobres de polietileno utiliza una película de polietileno coextruido elástico, diseñada para resistir microfracturas mecánicas severas. Esta matriz polimérica altamente flexible se estira armoniosamente con el volumen interno, evitando activamente que las costuras laterales se abran y asegurando que la barrera contra la humedad permanezca completamente intacta durante el enrutamiento automatizado de paquetes a alta velocidad.
Seleccionar este polímero de referencia es solo el primer paso; comprender los límites de elasticidad de la química de los envases flexibles evita fallos masivos en climas secos.
Índice de elasticidad de los envases flexibles
Las estructuras de sobres de polietileno operan en un continuo físico completamente distinto al de las cajas de cartón corrugado, dependiendo casi exclusivamente de la tensión superficial y la elasticidad del material para resistir. Un sustrato de polietileno estándar debe flexionarse dinámicamente6 sin sacrificar su barrera contra el oxígeno o la humedad. Cuando las marcas aplican barnices litográficos rígidos estándar a estas películas delgadas y flexibles, crean una incompatibilidad química inmediata. La capa superior rígida resiste el estiramiento natural del polietileno subyacente7, creando una fuerte tensión superficial que compromete la integridad de todo el sobre flexible.
Para mantener la continuidad estructural, los ingenieros de empaque deben especificar una laminación de película elástica antigrietas para todos los componentes híbridos flexibles. Esta capa de polímero especializada está diseñada específicamente para moverse en armonía con el sustrato principal en lugar de oponerse a él. Durante el plegado extremo de 180 grados dentro de la maquinaria vertical de formado, llenado y sellado, esta capa superior elástica se dobla sin romperse⁸.Al alinear estrictamente la elasticidad química tanto de la película base como de la laminación⁹,el empaque evita fracturas superficiales microscópicas, reduciendo drásticamente el tiempo de inactividad de la máquina y protegiendo FMCG ) de la humedad ambiental del almacén.
| Métrica/Característica | Revestimientos superiores rígidos | Película de polímero elástico |
|---|---|---|
| Elasticidad del material | Fracturas bajo tensión10 | Se estira armoniosamente |
| Barrera de humedad | Comprometido en los pliegues11 | 100% físicamente intacto12 |
| Rendimiento de la máquina | Ralentiza el procesamiento | Sellado automatizado sin fricción |
Siempre aconsejo a los responsables de marca que traten los envases flexibles como un sistema químico unificado, en lugar de simplemente como una bolsa impresa. Alinear la elasticidad de la laminación con el polímero base garantiza una protección de barrera absoluta.
🛠️ Oficina de Harvey: ¿Sus sobres flexibles sufren microfracturas y agrietamiento superficial debido a los cambios bruscos de temperatura? 👉 Solicite una revisión gratuita de la adherencia del recubrimiento ↗ — 100 % confidencial. Sus diseños comerciales inéditos están a salvo conmigo.
¿Merecen la pena las cajas de envío personalizadas?
El paso de utilizar tamaños estándar de catálogo a dimensiones de envío totalmente diseñadas y específicas para cada producto permite lograr una enorme eficiencia en la cadena de suministro que compensa fácilmente los costes iniciales de utillaje.
Sí. Las cajas de envío personalizadas valen la pena la inversión, ya que eliminan matemáticamente el desperdicio de espacio. Al diseñar la estructura exacta de su caja maestra, optimiza el espacio interno, lo que aumenta drásticamente la densidad de unidades paletizadas para los contenedores de envío y reduce significativamente las costosas penalizaciones por exceso de dimensiones.
Sin embargo, simplemente ajustar las dimensiones de la caja alrededor de una bandeja de venta al por menor prellenada puede suponer un grave peligro físico si los cálculos del CAD (Diseño Asistido por Ordenador) carecen de previsión práctica.
La fricción anidada y las matemáticas del cartón maestro
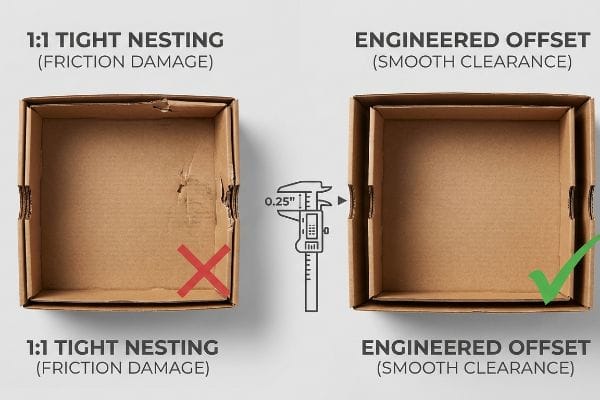
Al revisar los sistemas de embalaje entrantes, con frecuencia observo diseños antiguos donde la caja de envío principal coincide exactamente con las dimensiones exteriores de la bandeja interna de venta al por menor . La lógica parece correcta en pantalla, suponiendo que un ajuste perfecto proporciona la máxima protección durante el transporte. Sin embargo, este mapeo teórico ignora por completo la extrema fricción superficial que se genera cuando el revestimiento de prueba 13 , poroso y sin tratar, roza directamente contra sí mismo en espacios reducidos.
Esto no es solo teoría; lo aprendí por las malas el año pasado cuando le pedí a mi ingeniero jefe de empaquetado, Mark, que probara un PDQ (Product Display Quarter-pallet) de 60,9 cm (24 pulgadas) encajado a presión dentro de una caja de envío. Durante la prueba de extracción, las dos paredes de cartón corrugado se bloquearon físicamente con una enorme resistencia similar al vacío. Recuerdo específicamente ver a Mark tirar con fuerza del panel frontal para romper la fricción, rasgando instantáneamente un corte de 10,6 cm (4,2 pulgadas) a través del borde de retención impreso. El diseño se dobló por completo bajo la tensión de extracción. Para solucionarlo, volvimos a marcar inmediatamente la flauta B y modificamos la línea de troquelado directamente en nuestra mesa de corte Kongsberg, forzando matemáticamente una tolerancia de desplazamiento geométrico mínima absoluta de 6,35 mm (0,25 pulgadas)en la cavidad interna. Este preciso sistema de amortiguación eliminó el bloqueo por fricción, reduciendo el tiempo de desembalaje en 35 segundos por unidad y eliminando por completo el desgarro físico durante el montaje en tienda, evitando así que el cliente sufriera rechazos catastróficos en el punto de venta.
| Métrica/Característica | Anidamiento ajustado 1:1 | Desplazamiento geométrico diseñado |
|---|---|---|
| Fricción superficial | Bloqueo agresivo de la placa | holgura de deslizamiento suave |
| Fuerza de extracción | Provoca desgarro de labios impresos15 | Desembalaje manual sin roturas16 |
| Cumplimiento del minorista | Alto riesgo de rechazo17 | Configuración perfecta garantizada |
Impongo matemáticamente márgenes de seguridad en todas las configuraciones de embalaje anidadas. Dejar espacio suficiente para que las bandejas interiores de venta al por menor respiren dentro de la caja principal evita daños catastróficos durante la manipulación final en la tienda.
🛠️ Harvey's Desk: ¿Los empleados de las tiendas están dañando sus bandejas de venta al público simplemente al sacarlas de sus cajas de envío? 👉 Obtenga una calculadora de desplazamiento espacial gratuita ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Cuál es el mejor material para un buzón de correo?
El diseño de envases que permanecen expuestos en un buzón residencial requiere de conocimientos avanzados de ciencia de materiales para combatir la humedad ambiental no regulada y las fluctuaciones extremas de temperatura.
Un buzón de correo utiliza cartón corrugado de flauta B de alta precisión, tratado con recubrimientos acuosos especializados. Dado que los buzones postales estándar actúan como microclimas localizados, el sustrato diseñado debe resistir dinámicamente la rápida absorción de la humedad ambiental para evitar que las fibras de papel se hinchen, se deformen y se aplasten los pliegues estructurales.
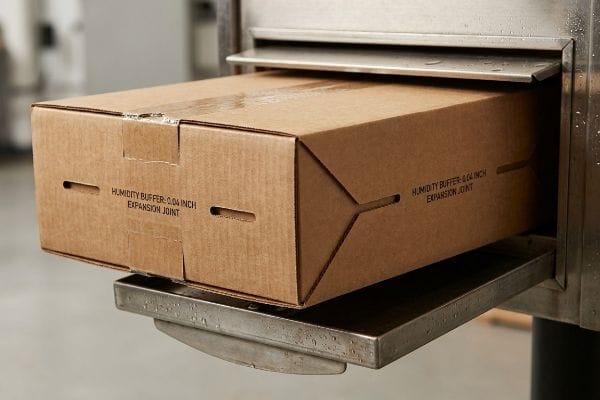
Además de aplicar barreras químicas externas, el control de esta humedad ambiental fluctuante requiere compensaciones mecánicas de alta precisión dentro de la propia línea de troquelado.
Física ambiental de la hinchazón de las fibras corrugadas
Cuando un paquete de cartón poroso se introduce en un buzón metálico sin aislamiento en una región de alta humedad como Florida o Texas, el material entra en un estado termodinámico extremo. El revestimiento estándar absorbe activamente la humedad ambiental atrapada¹⁸,lo que provoca que las fibras de celulosa se hinchen. Si los ingenieros estructurales establecen las tolerancias de las ranuras de enclavamiento basándose estrictamente en el calibre seco absoluto¹⁹del cartón, esta inevitable expansión del papel provocará que los mecanismos de bloqueo se deformen, generando una enorme tensión interna.
Para tener en cuenta matemáticamente esta realidad ambiental, las líneas de troquelado estructurales deben integrar un margen de humedad calculado directamente en la arquitectura digital. Al ensanchar explícitamente las ranuras de recepción de todas las pestañas entrelazadas en 1,01 mm (0,04 pulgadas) adicionales,el paquete puede absorber la humedad ambiental y expandirse sin generar atascos mecánicos. Este espacio libre intencional garantiza que, incluso si las fibras de papel se hinchan durante una exposición prolongada en un buzón residencial húmedo, la caja mantenga su geometría cuadrada y rígida, asegurando que el consumidor disfrute de una experiencia de desempaquetado fluida y de alta calidad, independientemente del clima local.
| Métrica/Característica | Calibrador Absolute Dry | Amortiguador de humedad CAD Math |
|---|---|---|
| Tolerancia de ranura | Se adhiere al hincharse la fibra21 | Cuentas para la expansión del papel22 |
| Geometría estructural | Deformación severa de los bordes23 | Mantiene paredes planas y cuadradas |
| Desempaquetado por el consumidor | Bloqueo por fricción frustrante | Apertura premium y sin esfuerzo |
Considero los entornos de entrega sin aislamiento como zonas térmicas hostiles. La incorporación de juntas de expansión calculadas matemáticamente en el embalaje garantiza que la presentación física de su marca nunca se vea afectada por la humedad ambiental descontrolada.
🛠️ Harvey's Desk: ¿El empaque de tu suscripción se deforma y se atasca después de estar en ambientes domésticos húmedos? 👉 Solicita una auditoría gratuita de tolerancia de troquelado ↗ — Reviso personalmente cada archivo estructural en 24 horas.
Conclusión
Navegar por la brutal física de la distribución de mercancías exige compensaciones CAD altamente calculadas, amortiguadores de humedad estratégicos e integración de fibra virgen para evitar que los envíos colapsen bajo el estrés logístico multiaxial. Esta misma revisión de ingeniería detectó recientemente un error de tolerancia fatal de 2 mm en un importante lanzamiento nacional antes de la producción. Si desea evitar que el desgarro por fricción y el aplastamiento por carga superior erosionen sus márgenes, permítame personalmente realizar una prueba de estrés de cartón maestro gratuita en sus archivos estructurales ↗.
"Los efectos del reciclaje repetido en la resistencia del papel", https://scholarworks.wmich.edu/engineer-senior-theses/9/. Investigación en ciencia de materiales que detalla cómo los ciclos repetidos de repulpado reducen la longitud de las fibras de celulosa y disminuyen la resistencia a la tracción. Función de la evidencia: validación técnica; tipo de fuente: revista académica. Apoyos: acortamiento físico de las fibras. Nota de alcance: comportamiento general de la celulosa. ↩
"Cambio en la calidad del material de fibra reciclada. Parte 1. Factores…", https://bioresources.cnr.ncsu.edu/resources/changing-quality-of-recycled-fiber-material-part-1-factors-affecting-the-quality-and-an-approach-for-characterisation-of-the-strength-potential/. Análisis de ingeniería que compara las capacidades de carga y absorción de impactos de fibras de celulosa kraft virgen frente a recicladas. Función de la evidencia: validación del rendimiento; tipo de fuente: informe técnico. Apoyos: fallo mecánico de fibras recicladas bajo carga puntual. Nota de alcance: compara sustratos vírgenes frente a reciclados. ↩
"Resistencia a la compresión de paquetes de cartón corrugado con bajo contenido de fibra virgen...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Un manual de ingeniería de embalaje o un estudio de ciencia de materiales verificaría la correlación entre el porcentaje de fibra virgen y la restauración de la resistencia a la compresión dinámica en sustratos corrugados. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: la eficacia de una mezcla de kraft virgen al 30 % para soportar cargas estructurales. Nota de alcance: el rendimiento varía según el grado del cartón y el perfil de ondulación. ↩
"Características de la fibra reciclada frente a la fibra virgen: una comparación…", https://www.tappi.org/product_pull/09/dec__05/__16/recycle-vs.-virgin-fiber-characteristics–a-comparison-1992-papermakers-conference-proceedings/. Comparación de la morfología de la fibra de celulosa y el módulo elástico entre la pulpa kraft virgen y la pulpa reciclada. Función de la evidencia: verificación técnica; tipo de fuente: revista de ciencia de los materiales. Apoya: la superioridad estructural de las fibras vírgenes. Nota de alcance: se centra en la pulpa kraft sin blanquear. ↩
"Investigación del efecto de la rigidez de la plataforma superior del palé… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Datos empíricos que comparan la resistencia a la compresión y las tasas de deflexión del cartón ondulado de fibra reciclada frente al de fibra virgen bajo cargas verticales. Función de la evidencia: validación estructural; tipo de fuente: informe de ingeniería de embalaje. Apoyos: mayor vulnerabilidad de los materiales reciclados a fallos estructurales. Nota de alcance: se correlaciona con las clasificaciones BCT y ECT. ↩
"Envases de barrera flexibles: todo lo que necesita saber – CarePac", https://www.carepac.com/blog/everything-you-need-know-about-flexible-barrier-packaging/?srsltid=AfmBOoo7acCFOPxhHxWMFNoE2Wb5hH9gCyy9vo0OFKpaWpDeiFzt2ylo. Verificación del doble requisito de alta elongación y rendimiento de barrera en polímeros flexibles. Función de evidencia: Validación de propiedades; tipo de fuente: Manual de ingeniería de envases. Apoyos: Requisitos de materiales para sustratos de polietileno. Nota de alcance: Se centra en las características del LDPE y el LLDPE. ↩
"Defectos estructurales y limitaciones de procesamiento para películas de polímero… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12737061/. Explicación técnica de cómo la diferencia en el módulo de Young entre recubrimientos rígidos y sustratos flexibles conduce al agrietamiento. Función de la evidencia: Verificación técnica; tipo de fuente: Publicación de ciencia de materiales. Apoya: La falla mecánica de barnices rígidos en sobres de polietileno. Nota de alcance: Específico para sustratos de polietileno. ↩
"Material en rollo HFFS y VFFS", https://www.cpflexpack.com/products/printed-rollstock/hffs-vffs-rollstock/. La documentación técnica o las normas de ingeniería para maquinaria de conformado, llenado y sellado vertical (VFFS) verifican la resistencia al agrietamiento por flexión de recubrimientos elásticos específicos durante el plegado extremo. Función de evidencia: Verificación técnica; tipo de fuente: Especificación de ingeniería. Soportes: Rendimiento del material en maquinaria automatizada. Nota de alcance: Se aplica a laminados de polímero de alta flexión. ↩
"Comportamiento de fractura de un polímero bidimensional a base de imina – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC11558127/. La literatura sobre ciencia de materiales en relación con la compatibilidad de polímeros y la coincidencia de módulos explica cómo la alineación de la elasticidad previene la tensión interfacial y las consiguientes fracturas microscópicas. Función de la evidencia: Validación teórica; tipo de fuente: Revista de ciencia de materiales. Apoya: Mecanismo para reducir la falla del material. Nota de alcance: Se centra en la cohesión de capas coextruidas o laminadas. ↩
"Análisis directo del comportamiento de fractura de películas poliméricas ultrafinas – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9954313/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación de propiedades del material; tipo de fuente: estudio académico. Apoyos: mecanismo de falla de recubrimientos rígidos. Nota de alcance: comparación de polímeros frágiles frente a polímeros elásticos. ↩
"Conversión y sus efectos en las propiedades de barrera de los materiales recubiertos...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación técnica; tipo de fuente: revista de ciencia de los materiales. Apoyos: falla estructural de los recubrimientos superiores rígidos en los pliegues. Nota de alcance: específicamente para sobres logísticos flexibles. ↩
"Películas trilaminares laminadas de polihidroxibutirato con barrera mejorada y…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12533225/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación del rendimiento; tipo de fuente: hoja de datos de ingeniería de polímeros. Respalda: estabilidad de la barrera contra la humedad en películas elásticas. Nota de alcance: se refiere a la continuidad física bajo tensión. ↩
"Prueba del coeficiente de fricción", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Los datos técnicos sobre el coeficiente de fricción del cartón Testliner reciclado confirman una alta resistencia superficial en espacios reducidos. Función de la evidencia: validación técnica; tipo de fuente: estudio de ciencia de materiales o manual de ingeniería de embalaje. Apoya: la afirmación de que los ajustes 1:1 causan problemas de fricción. Nota de alcance: se aplica específicamente a materiales corrugados sin recubrimiento. ↩
"Investigación del efecto de las perforaciones en la capacidad de carga…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje. Respalda: estándares de la industria para amortiguadores de holgura en el diseño de cartón corrugado anidado. Nota de alcance: las tolerancias pueden variar según el tipo de flauta y el calibre del material. ↩
"Técnicas avanzadas de embalaje: una breve revisión del potencial de la impresión 3D", https://pmc.ncbi.nlm.nih.gov/articles/PMC11205735/. Análisis técnico de cómo la alta fuerza de extracción en cajas de cartón corrugado ajustadas provoca abrasión superficial y desgarro de las áreas impresas. Función de la evidencia: validación técnica; tipo de fuente: estudio de ingeniería de embalaje. Apoya: El vínculo causal entre el anidamiento ajustado y el daño físico. Nota de alcance: Específico para cartón corrugado impreso. ↩
"El efecto del ángulo de holgura en la vida útil de la herramienta, las fuerzas de corte…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10383058/. Principios de ingeniería que muestran cómo la holgura (desplazamiento) calculada reduce el coeficiente de fricción para evitar la falla del material durante el desembalaje. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería mecánica. Apoya: El beneficio de los desplazamientos de ingeniería sobre los ajustes precisos. Nota de alcance: Requiere herramientas precisas. ↩
"7 errores de etiquetado y embalaje que provocan rechazos – ECQA", https://ecqa.com/7-labeling-and-packaging-mistakes-that-cause-rejections/. Documentación de las normas de control de calidad minorista que exigen que el embalaje sea fácilmente extraíble sin dañarse para evitar el rechazo del envío. Función de la evidencia: estándar de la industria; tipo de fuente: guía de cumplimiento logístico. Apoya: El riesgo asociado con el anidamiento no conforme. Nota de alcance: Depende de los SLA específicos del minorista. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Análisis de cómo los materiales de testliner celulósicos reaccionan a la alta humedad mediante absorción higroscópica. Función de la evidencia: verificación técnica; tipo de fuente: estudio de ciencia de los materiales. Apoya: absorción de humedad en cartón. Nota de alcance: se centra en el testliner estándar. ↩
"Efectos de la humedad relativa en la resistencia a la compresión de…", https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf. Directrices para el cálculo de tolerancias de ranuras en embalajes de cartón ondulado para tener en cuenta la expansión higroscópica sobre el calibre seco. Función de la evidencia: norma de ingeniería; tipo de fuente: manual de la industria del embalaje. Apoyos: fallo estructural debido a la dependencia del calibre seco. Nota de alcance: limitado a diseños de ranuras entrelazadas. ↩
"Estimación de la resistencia a la compresión del cartón corrugado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Verificación técnica de la medición de tolerancia específica utilizada para evitar la adherencia mecánica en el embalaje de cartón corrugado debido a la expansión higroscópica. Función de la evidencia: validación de la especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: el requisito de separación de 0,04 pulgadas para amortiguadores de humedad. Nota de alcance: aplicable a entornos residenciales con alta humedad. ↩
«¿Qué hay de las desventajas de las cajas de cartón corrugado?», https://popdisplay.me/what-about-the-disadvantages-of-corrugated-boxes/. Datos fidedignos de ciencia de materiales sobre la expansión higroscópica de las fibras de celulosa en el cartón corrugado y su impacto en las tolerancias dimensionales. Función de la evidencia: verificación técnica; tipo de fuente: revista de ciencia de materiales. Apoya: la unión física de los componentes debido a la hinchazón de las fibras. Nota de alcance: se aplica a fibras corrugadas no tratadas. ↩
"Diseño óptimo de embalajes de cartón corrugado de doble pared", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Normas de ingeniería para el cálculo de desfases dimensionales en modelos CAD para acomodar el coeficiente de expansión higroscópica en el papel. Función de la evidencia: validación de la metodología; tipo de fuente: guía de ingeniería CAD. Apoya: la eficacia del cálculo de amortiguación para mantener paredes planas. Nota de alcance: requiere datos precisos del coeficiente de humedad para materiales específicos. ↩
"Investigación de las propiedades mecánicas del cartón...", https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Documentación técnica relativa a la expansión diferencial de las capas de papel en el cartón ondulado que provoca deformaciones bajo fluctuaciones de humedad. Función de la evidencia: prueba del mecanismo físico; tipo de fuente: manual de ingeniería de embalaje. Apoyos: la ocurrencia de fallas en la geometría estructural. Nota de alcance: específico para cartón sin recubrimiento. ↩