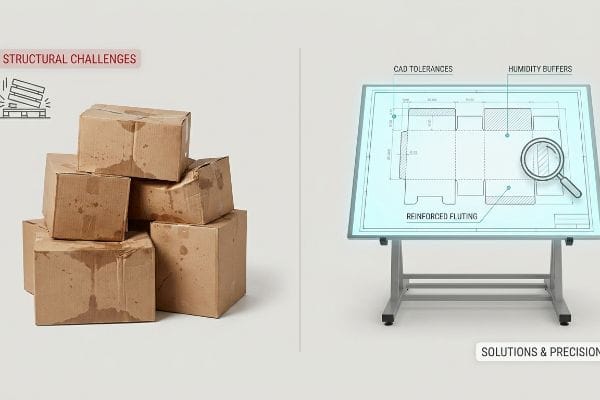
Un solo fallo en el empaquetado puede arruinar instantáneamente tu campaña de venta. Solucionemos estos problemas estructurales ocultos antes de que te cuesten miles.
Los desafíos y las soluciones en el embalaje se centran en la prevención de fallas estructurales. Los problemas comunes incluyen la compresión del voladizo de los palés, la hinchazón por humedad y la fatiga del material durante el transporte. Mediante el uso de tolerancias precisas de CAD (Diseño Asistido por Computadora), amortiguadores de humedad y ondulaciones reforzadas, los fabricantes garantizan que las cajas de cartón corrugado resistan las duras condiciones de la cadena de suministro.
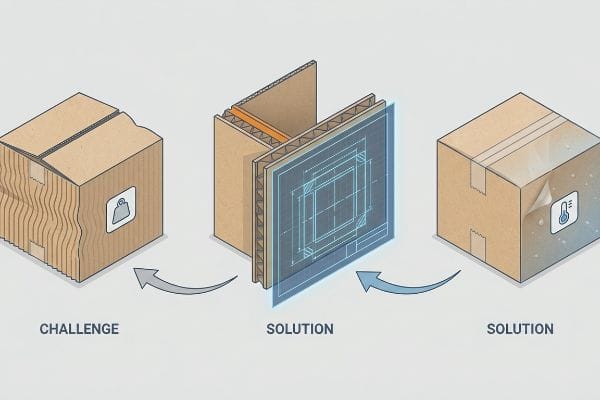
Pero identificar estas vulnerabilidades teóricas no es suficiente cuando se está preparando un despliegue nacional a gran escala.
¿Cuáles son algunos de los desafíos comunes que se presentan en el sector del embalaje?
Uno de los mayores obstáculos en la logística minorista es mantener la resistencia a la compresión bajo cargas pesadas en palés. Una caja bonita no sirve de nada si se deforma durante el transporte.
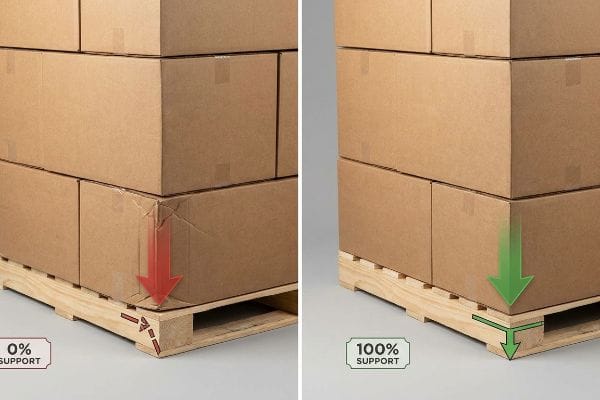
Los problemas más comunes en el embalaje giran principalmente en torno a fallos de carga dinámica y pérdida de compresión. Al enviar cajas maestras, incluso un pequeño voladizo de los palés desplaza el peso vertical lejos de las esquinas de carga, lo que reduce drásticamente la integridad estructural y provoca que la capa inferior se aplaste bajo el peso del apilamiento en el almacén.
Comprender esta vulnerabilidad es solo el primer paso para asegurar su cadena de suministro.
Prevención de fallos de compresión en voladizos de palés
Los equipos de compras suelen intentar aumentar las dimensiones de las cajas maestras para maximizar la densidad de envío. Suponen que, si utilizan un material resistente, la compresión natural protegerá automáticamente la mercancía en su interior.Esto da como resultado palés muy compactos donde las cajas sobresalen del borde apenas unos milímetros.
Veo que esta trampa común atrapa incluso a compradores experimentados que solo quieren meter más unidades en un contenedor de 40HQ. Olvidan que las cajas de cartón corrugado obtienen hasta el 60% de su resistencia BCT2 (prueba de compresión de cajas) directamente de la alineación vertical de sus cuatro esquinas. Una vez, tuve un cliente cuyos cartones de gran tamaño sobresalían de la plataforma de madera por apenas media pulgada; cuando oí el fuerte y desagradable crujido de la ondulación sin soporte doblando bajo una carga superior de 1500 lb (680 kg), ya era demasiado tarde. Si la esquina sobresale, no soporta ninguna carga3.Para solucionar esto, reduzco matemáticamente la huella máxima permitida en nuestro software estructural en exactamente 0,5 pulgadas (12,7 mm). Este ajuste de tolerancia exacto garantiza que sus esquinas estructurales permanezcan completamente soportadas, eliminando daños en el transporte y costosos cargos de devolución del minorista.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Maximizar el tamaño de la caja provoca que el palé sobresalga | Reduzca el tamaño de la huella en 0,5 pulgadas (12,7 mm)4 | Evita el aplastamiento de la capa inferior |
| Basándose únicamente en pruebas de materia prima | Alinee verticalmente las esquinas que soportan carga5 | Restaura el 60% de la fuerza de compresión6 |
| Ignorando la geometría de la cubierta de madera | Imponer un cuadro delimitador CAD sin voladizos | Elimina los contracargos logísticos |
Siempre defino la geometría del palé antes incluso de hablar del diseño gráfico. Proteger las esquinas principales es la forma más eficaz de garantizar que el producto sobreviva al duro viaje por mar hasta la tienda.
🛠️ Oficina de Harvey: ¿No está seguro de si sus cajas maestras tienen el tamaño adecuado para los palets estándar de GMA? 👉 Solicite una auditoría de carga de palets ↗ — Acceso directo a mi oficina. Le prometo que no recibirá spam publicitario automatizado.
¿Cuáles son las debilidades del cartón?
El cartón ondulado en bruto es increíblemente resistente, pero tiene un defecto fatal: es muy poroso y reacciona activamente a su entorno físico.
Las principales debilidades del cartón incluyen su extrema vulnerabilidad a la absorción de humedad y la hinchazón que produce por la humedad ambiental. Debido a la porosidad del cartón corrugado, la humedad del almacén provoca la expansión de las fibras de papel, alterando drásticamente las tolerancias estructurales. Esta hinchazón conlleva el desgarro de las pestañas de cierre y el aplastamiento de las ondulaciones durante el montaje en tienda.
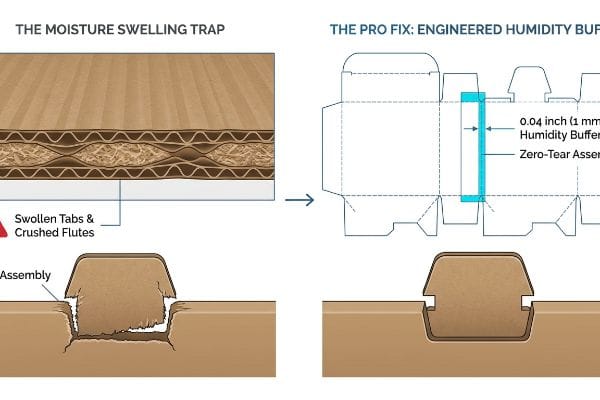
Saber cómo reacciona la fibra de papel al clima es un requisito indispensable para una ejecución impecable en la tienda.
La trampa de tolerancia a la hinchazón por humedad
Los diseñadores gráficos que trabajan en estudios con temperatura controlada suelen ajustar las tolerancias de las ranuras de troquelado basándose en el calibre absoluto del cartón en seco. Dan por sentado que una ranura cortada con una precisión de 0,12 pulgadas (3 mm) para un cartón ondulado tipo B mantendrá su tamaño perfecto semanas después. Rara vez tienen en cuenta el impacto ambiental que sufre el embalaje antes de llegar a su destino final.
Resulta increíblemente frustrante cuando los compradores preguntan por qué sus muestras, antes perfectas, de repente no se ensamblan durante la producción en masa. La realidad es que el revestimiento de prueba poroso 32ECT (Edge Crush Test) absorbe la humedad ambiental8 durante el largo tránsito marítimo o mientras permanece en centros de distribución húmedos de EE. UU. He estado junto a los coempaquetadores luchando por forzar pestañas hinchadas en ranuras, escuchando la fricción áspera y abrasiva de las fibras de papel que se desgarran debido a la expansión física del material. Para resolver esto, debe comunicarse proactivamente con su fabricante para diseñar un amortiguador de humedad directamente en el archivo estructural. Agrego 0,04 pulgadas (1 mm) adicionales de espacio libre a las ranuras de recepción para envíos con destino a climas húmedos, lo que garantiza que su equipo experimente un ensamblaje sin desgarros independientemente del clima del almacén, reduciendo los tiempos de mano de obra de coempaquetado en un estimado del 20 %9.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Configuración de tolerancias de ranuras CAD en seco | Agregue un margen de humedad de 0,04 pulgadas (1 mm)10 | Garantiza una inserción de pestaña sin fricción |
| Ignorar el clima de tránsito oceánico | Ingeniero para humedad ambiental máxima | Evita la rotura de la laminación litográfica11 |
| Forzando partes tensas e hinchadas | Comunicar los datos climáticos a la fábrica | Reduce el tiempo de mano de obra de montaje |
Me niego a que las variables climáticas arruinen un lanzamiento masivo en tiendas. Incorporar un margen de seguridad mínimo en los troqueles es la forma más sencilla de proteger tu marca de los clientes enfadados y de los envases dañados.
🛠️ Oficina de Harvey: ¿Envías paquetes planos a un centro de distribución húmedo sin ajustar las tolerancias de las ranuras estructurales? 👉 Verifica las holguras de tu CAD ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cuáles son los pasos necesarios para fabricar cajas de cartón?
La fabricación de envases fiables requiere algo más que imprimir tinta sobre papel. Las fases más exigentes se producen durante la transformación mecánica de las láminas planas en estructuras geométricas.
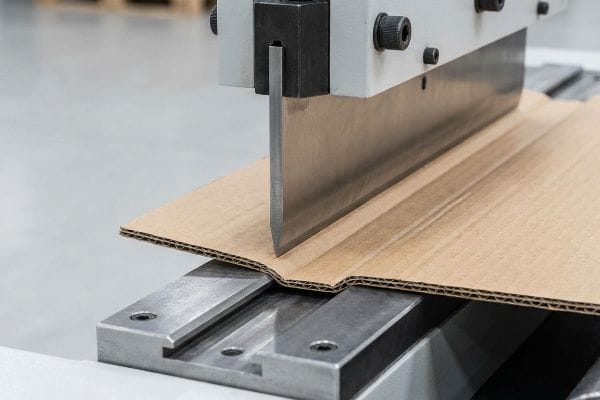
Los pasos necesarios para fabricar cajas de cartón incluyen la verificación previa del troquelado, la laminación litográfica, el troquelado y el plegado. El paso más importante es la gestión de la matriz de plegado, que controla el estiramiento de las fibras del papel. Una presión incorrecta de la regla de acero provoca que el sustrato impreso se agriete y pierda resistencia a la compresión.
El espacio entre el diseño digital y la fabricación física es donde se ocultan la mayoría de los errores costosos.
Dominando la matriz de pliegues para prevenir el agrietamiento
Muchos equipos de marca dan por sentado que trazar una simple línea en una plantilla digital se traduce automáticamente en un pliegue perfecto de 90 grados en la fábrica. Tratan el cartón corrugado grueso como si fuera papel de impresora común, asumiendo que el proceso de plegado no requiere ninguna intervención mecánica. Esto da como resultado diseños que se ven bien en un monitor, pero que fracasan estrepitosamente en la producción.
Piensa en doblar cartón corrugado grueso como si doblaras un trozo grueso de madera seca; si lo rompes, la superficie se astilla al instante. Una buena regla general es nunca aplicar una capa gruesa de tinta directamente sobre un pliegue estructural sin control. Incluso los diseñadores veteranos suelen pasar por alto este punto ciego hasta que intentan doblar la primera muestra blanca. Recuerdo sentir el borde áspero y dentado de un panel de cabecera recién doblado donde el revestimiento kraft virgen se había roto por completo bajo la matriz de corte de acero. Presionar una cuchilla de metal contra cartón grueso sin soporte hace que las estrías internas se doblen y rompan la hoja superior impresa. Para solucionar esto, impongo el uso de un canal de hendido de matriz hembra que actúa como un yunque12, controlando con precisión el estiramiento de la fibra para eliminar el agrietamiento litográfico13.Este control mecánico preserva la resistencia del borde, evitando rechazos masivos por parte de los minoristas debido a antiestéticas roturas gráficas.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Suponiendo que los pliegues se producen de forma natural | Utilice un canal de pliegue de matriz femenina14 | Evita que los bordes gráficos se agrieten |
| Ignorando la tensión de las fibras de papel | Controlar la presión de impacto de la matriz de la regla de acero15 | Mantiene una imagen de marca impecable |
| Aplicar tinta oscura sobre los pliegues sin tratar | Mapear los puntos de tensión antes de la impresión en masa16 | Elimina los rechazos estéticos |
Superviso la matriz de pliegues en cada tirada, ya que un pliegue agrietado compromete la integridad de la caja. Asegurar el pliegue físico garantiza que su embalaje mantenga tanto su integridad estructural como su atractivo visual de alta calidad.
🛠️ Harvey's Desk: ¿Se agrietan tus diseños impresos con tinta gruesa en los pliegues durante las revisiones de muestras? 👉 Solicita tu evaluación gratuita de Matrix ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son algunas formas creativas de usar cajas de cartón?
Las marcas intentan constantemente optimizar sus presupuestos de marketing adaptando grandes estructuras de suelo a aplicaciones secundarias más pequeñas. Sin embargo, la creatividad siempre debe ceder ante las leyes de la física de los materiales.
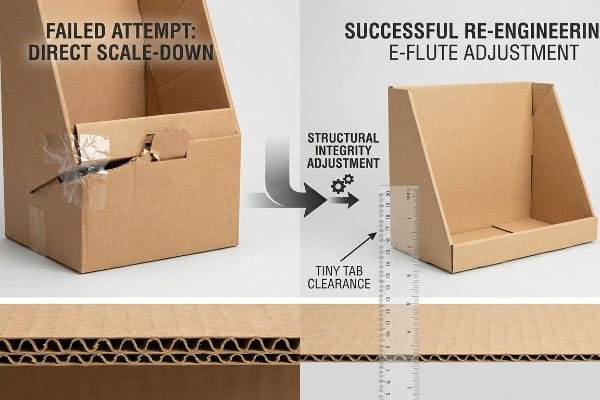
Las formas creativas de reutilizar cajas de cartón a menudo implican convertir expositores de suelo en cajas registradoras más pequeñas. Sin embargo, la reducción directa de las estructuras provoca fallos importantes por fricción en las pestañas. Los ingenieros deben sustituir las acanaladuras gruesas por microcanaladuras más finas y recalcular los márgenes de plegado para garantizar el correcto funcionamiento de la estructura reducida.
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y la física estructural entra en juego.
Por qué la creatividad estándar de "encoger para ajustar" fracasa en la planta de producción
Las agencias creativas suelen tomar un troquel de exhibición de piso exitoso y resistente y lo reducen matemáticamente en un 50 % para que sirva como unidad de mostrador. Asumen que un archivo vectorial universal funciona a la perfección en todas las dimensiones y escalas. Este enfoque simplificado ignora por completo la densidad física y los límites de plegado del cartón subyacente17.
Esto no es solo teoría: lo veo suceder en el laboratorio cuando los clientes intentan una reducción directa del 50 % de una pantalla de flauta B pesada. Cuando se reducen los radios de plegado y las pestañas de enclavamiento a microproporciones, las densas flautas corrugadas no pueden doblarse limpiamente18.Probé el archivo reducido de un cliente en mi mesa de corte CNC (Control Numérico por Computadora) y medí una grave desalineación de 0,11 pulgadas (2,79 mm) en la pestaña de bloqueo principal. El cartón rígido se rompió bajo tensión, lo que obligó al equipo de ensamblaje a envolver las juntas rotas con cinta adhesiva transparente para mantenerlo unido. Para solucionar esto, quité el material de flauta B inflado y exigí una reducción estructural a un sustrato de flauta E de 0,06 pulgadas (1,5 mm)19.Al rediseñar completamente los bloqueos de fricción y ajustar matemáticamente las holguras de las micropestañas, logré un ajuste perfectamente cuadrado. Al aplicar este ajuste de tolerancia de 1,5 mm, logré reducir el tiempo de ensamblaje del empaquetado conjunto en 35 segundos por unidad, eliminando por completo la necesidad de cinta adhesiva y ahorrando al cliente importantes costos de mano de obra.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Diseños CAD de pisos matemáticamente encogerse | Rediseñar las holguras específicas de las micropestañas | Evita que las pestañas se rompan |
| Utilizar flauta B gruesa para unidades pequeñas | Baja a un material de flauta E delgada20 | Permite realizar pliegues nítidos de 90 grados |
| Recurrir a la cinta adhesiva para reparar cerraduras rotas | Calibrar tolerancias de curvatura precisas | Reduce el tiempo de montaje en 35 segundos21 |
Jamás permito que una marca reutilice un troquelado de suelo robusto para un mostrador delicado. Tratar cada reducción de escala creativa como un proyecto de ingeniería completamente nuevo es la única manera de proteger los márgenes de los problemas de montaje.
🛠️ Oficina de Harvey: ¿Has verificado el margen de curvatura específico del calibre de la flauta antes de convertir tu expositor de suelo en una unidad de mostrador? 👉 Envíame tu archivo de troquelado ↗ — Haré una prueba de estrés para que los cálculos no te desperdicien en producción en masa.
Conclusión
Puedes intentar ahorrar costes con reducciones de escala creativas y tolerancias de humedad descuidadas, pero cuando ese voladizo de palé sin soporte provoca que el nivel inferior se aplaste catastróficamente bajo 680 kg de carga superior, el daño resultante provocará un rechazo inmediato por parte del minorista y aniquilará el margen de beneficio de toda tu campaña. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar la física estructural y permíteme que revise personalmente tu geometría con mi Auditoría Gratuita de Pruebas de Estrés CAD ↗ para identificar debilidades de transporte fatales antes de que comiences la producción en masa.
"[PDF] Efecto del voladizo del palé en la resistencia a la compresión de la caja", https://admin.fibrebox.org/wp-content/uploads/2025/07/Pallet_Overhang_Phase_1.pdf. Análisis técnico que demuestra que el voladizo del palé reduce la capacidad de carga efectiva de las cajas, independientemente del tipo de material. Función de la evidencia: verificación técnica; tipo de fuente: estudio de ingeniería de embalaje. Apoya: la afirmación de que la resistencia del material por sí sola no puede compensar la inestabilidad estructural causada por el voladizo. Nota de alcance: centrado en cajas maestras de cartón ondulado. ↩
"Estimación de la resistencia a la compresión de cajas de cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. La literatura técnica sobre ingeniería de embalaje proporciona datos sobre cómo la verticalidad de las esquinas de la caja contribuye al valor total de la prueba de compresión de la caja (BCT). Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería. Apoya: el impacto específico de la alineación de las esquinas en la resistencia estructural. Nota de alcance: los porcentajes pueden variar según el grado del cartón y el tipo de ondulación. ↩
"Efecto del desplazamiento de la caja paletizada en la resistencia a la compresión de…", https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1067&context=it_fac. Los estudios sobre la estabilidad de los palés y la distribución de la carga demuestran que la resistencia a la compresión vertical se pierde cuando las paredes portantes no están apoyadas por la plataforma del palé. Función de la evidencia: fundamento teórico; tipo de fuente: artículo académico. Apoya: la afirmación de que las esquinas sin soporte no soportan las cargas verticales. Nota de alcance: asume compresión vertical estática. ↩
"Predicción del efecto de los espacios entre las tablas de la plataforma del palé…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1053&context=japr. Directrices de la industria para el dimensionamiento de cajas de cartón para evitar el voladizo del palé y mantener la compresión vertical. Función de la evidencia: norma técnica; tipo de fuente: manual de logística. Apoya: la recomendación de reducción de la huella para evitar el aplastamiento. Nota de alcance: específico para las dimensiones estándar de palés GMA. ↩
"[PDF] Investigación del patrón de apilamiento de palés en el puenteo de carga unitaria – VTechWorks", https://vtechworks.lib.vt.edu/bitstream/handle/10919/78616/Molina%20Montoya_Eduardo_T_2017.pdf?. Explicación mecánica de cómo la alineación de las esquinas verticales asegura que el peso se transfiera directamente a la plataforma del palé. Función de la evidencia: explicación técnica; tipo de fuente: libro de texto de ciencia del embalaje. Apoya: el método para mitigar el aplastamiento del nivel inferior. Nota de alcance: se aplica principalmente a embalajes de cartón corrugado. ↩
"Modelado predictivo del voladizo de palets en la compresión de cajas…", https://vtechworks.lib.vt.edu/items/d6fb70fe-bf11-40d2-a44c-3ba7918d06e3. Estudio técnico que cuantifica la recuperación de la resistencia a la compresión de cajas cuando las esquinas están alineadas verticalmente en comparación con cuando sobresalen. Función de la evidencia: verificación cuantitativa; tipo de fuente: estudio de ingeniería estructural. Apoya: el impacto de la alineación de las esquinas en la capacidad de carga. Nota de alcance: los resultados pueden variar según el grado del material corrugado. ↩
"Cartón ondulado y grados de materiales | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Las normas de embalaje de la industria o las hojas de datos técnicos del fabricante verifican las dimensiones y tolerancias típicas de las ranuras para materiales de cartón ondulado de flauta B. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería. Apoya: La métrica específica utilizada para el dimensionamiento de las ranuras. Nota de alcance: Las tolerancias pueden variar según el fabricante específico. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Los datos de ciencia de materiales confirman las propiedades higroscópicas del cartón corrugado y cómo la absorción de humedad afecta la estabilidad dimensional. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoyos: Efecto de la humedad en el testliner ECT. Nota de alcance: Se aplica a cartones sin recubrimiento. ↩
"Eficiencia y automatización: la base tecnológica de…", https://www.lantech.com/efficiency-and-automation-the-technological-basis-of-modern-packaging-lines/. Los estudios de ingeniería industrial cuantifican la relación entre las tolerancias de ajuste de los componentes y la velocidad de ensamblaje manual en entornos logísticos. Función de la evidencia: validación empírica; tipo de fuente: informe de eficiencia logística. Apoya: reducción del tiempo de mano de obra mediante la mejora de las tolerancias estructurales. Nota de alcance: estimación basada en puntos de referencia de ensamblaje de la industria. ↩
"Resistencia a la compresión de envases de cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Verificación de las normas industriales para tolerancias dimensionales relacionadas con la humedad en el diseño CAD de envases de cartón ondulado. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Apoya: el valor de amortiguación específico para la hinchazón. Nota de alcance: se aplica al cartón ondulado estándar. ↩
"Efectos de la humedad relativa en la resistencia a la compresión de…", https://open.clemson.edu/all_theses/3225/. Explicación técnica de cómo la hinchazón inducida por la humedad provoca tensión y fallo en capas litolaminadas. Función de la evidencia: mecanismo causal; tipo de fuente: estudio de ciencia de los materiales. Apoya: el vínculo entre la humedad ambiental y el desgarro de la laminación. Nota de alcance: enfoque en las condiciones de tránsito oceánico. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explica la función mecánica de una matriz hembra como superficie de contrapresión durante el proceso de plegado. Función de la evidencia: especificación técnica; tipo de fuente: manual de embalaje industrial. Apoya: El uso de una estructura tipo yunque para el plegado de precisión. Nota de alcance: Específico para el troquelado con reglas de acero. ↩
"¿Por qué se agrietan las cajas de cartón corrugado al plegarlas?", https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Proporciona datos de ciencia de materiales sobre cómo la elongación controlada de las fibras previene la rotura de los sustratos impresos. Función de la evidencia: verificación causal; tipo de fuente: investigación en ingeniería del papel. Apoya: La relación entre el estiramiento de la fibra y la prevención del agrietamiento litográfico. Nota de alcance: Relevante para los procesos de laminación litográfica. ↩
"Matriz de hendido para cartón ondulado", https://www.cito.de/en/GB/cito/products-corrugated-board/creasing-matrix-corrugated-board/. Explicación detallada de cómo un canal de matriz hembra soporta el pliegue para evitar el agrietamiento de la superficie. Función de evidencia: Especificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Soportes: Uso de hendido de matriz para proteger los bordes gráficos. Nota de alcance: Principalmente para cartón plegable. ↩
"Matrices de corte de acero 101: Introducción, usos y beneficios – Fremont Cutting Dies", https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Análisis de cómo el ajuste de la presión de impacto previene la compresión y tensión excesivas de la fibra. Función de la evidencia: Parámetro de proceso; tipo de fuente: Norma de fabricación. Apoya: Relación entre la presión de la matriz y el mantenimiento visual de la marca. Nota de alcance: Relevante para la maquinaria de troquelado. ↩
"Análisis de los campos de tensión y deformación de cajas de cartón…", https://www.academia.edu/7467944/Analysis_of_the_Strain_and_Stress_Fields_of_Cardboard_Box_during_Compression_by_3D_Digital_Image_Correlation. Verificación de la práctica de identificar zonas de tensión de plegado para optimizar la colocación de la tinta. Función de la evidencia: Método de garantía de calidad; tipo de fuente: Manual de la industria de la impresión. Soporte: Mapeo de tensiones para eliminar rechazos estéticos. Nota de alcance: Aplicable a la impresión offset multicolor. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. La documentación técnica sobre embalajes de cartón ondulado explica que el espesor del material y el tamaño de la ondulación permanecen constantes independientemente de la escala del diseño, lo que requiere recálculos para las tolerancias de plegado. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la afirmación de que el escalado lineal ignora la física del material. Nota de alcance: específico para cartón ondulado. ↩
"[PDF] Especificaciones para cartón corrugado – Archivos Nacionales", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Las especificaciones técnicas sobre las dimensiones de las ondulaciones del cartón corrugado y las tolerancias de curvatura explican por qué las ondulaciones más grandes no se pueden reducir de tamaño sin que fallen. Función de la evidencia: validación técnica; tipo de fuente: manual de fabricación. Apoya: la física de la falla del material durante el escalado directo. Nota de alcance: Específico para el cartón corrugado de flauta B. ↩
"Guía de espesor de cartón", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqZprZX56tbhl5ACvpxmhWqiwPiPvtvbxvWzO-wQnuZL-nTAcOM. Las hojas de datos estándar de la industria definen el espesor nominal y la aplicación del cartón corrugado de flauta E para embalaje de pequeño formato. Función de evidencia: verificación de especificaciones; tipo de fuente: hoja de datos técnicos. Apoya: el uso de un sustrato más delgado para una menor integridad estructural. Nota de alcance: Medición estándar de la industria. ↩
"Embalaje de microflauta | Cartones de flauta EF N", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Documentación técnica sobre tamaños de flautas de cartón ondulado que explica cómo las flautas más delgadas permiten pliegues más nítidos y precisos en embalajes de pequeña escala. Función de evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la superioridad de la flauta E para pliegues nítidos. Nota de alcance: se centra en la física de los materiales del cartón ondulado. ↩
"Construcciones de cartón: Cálculo de la tolerancia de doblado 1 – YouTube", https://www.youtube.com/watch?v=j1n5ojAbAic. Datos de la industria o estudios de caso que cuantifican las ganancias de eficiencia en el ensamblaje de exhibidores minoristas al usar tolerancias de doblado precisas en lugar de fijaciones manuales con cinta adhesiva. Función de evidencia: métrica de rendimiento; tipo de fuente: informe técnico de la industria. Apoya: la reducción de tiempo específica en el ensamblaje. Nota de alcance: puede variar según el tamaño del exhibidor. ↩