Usted aprueba un prototipo impecable en la sala de juntas, pero las unidades que se envían a las tiendas llegan deformadas y defectuosas. El problema radica en la brecha oculta entre las condiciones de laboratorio impecables y la física de la fábrica.
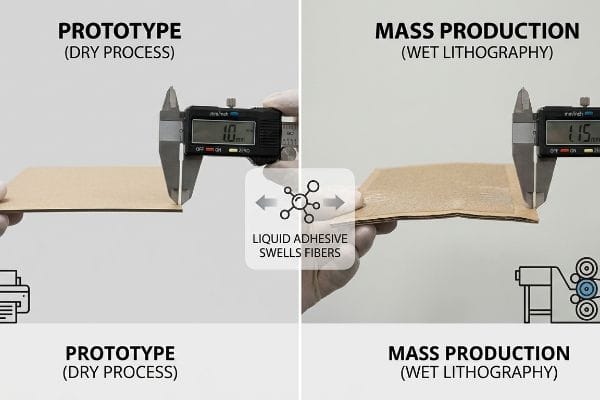
Las diferencias en el grosor del cartón entre las muestras y la producción en masa se deben a que la creación de prototipos se basa en la impresión digital en seco, mientras que la fabricación en masa requiere laminación litográfica en húmedo. El adhesivo líquido hincha físicamente las fibras porosas del papel, alterando ligeramente el calibre estructural final del material en comparación con las maquetas iniciales de laboratorio en condiciones climáticas controladas.
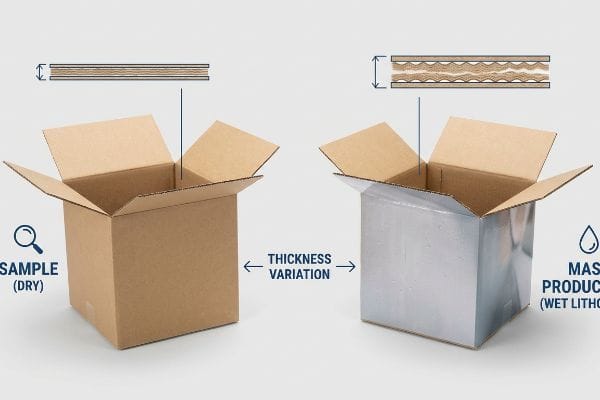
Para comprender por qué esa maqueta blanca impoluta se comporta de manera diferente a una tirada comercial impresa, es necesario salir de la alfombra de la oficina y adentrarse en la ruidosa y húmeda planta de la fábrica. La brecha entre la teoría y la práctica es donde desaparecen los márgenes de beneficio.
¿Cuáles son los diferentes grosores de cartón?
Incluso los equipos de compras más experimentados suelen dar por sentado que un determinado tipo de cartón se comporta de forma idéntica en todas las cadenas de suministro globales. Consideran las dimensiones del papel en bruto como constantes matemáticas permanentes.
Los distintos grosores de cartón suelen variar desde microcanales ultrafinos diseñados para cajas de venta al por menor de alta gama hasta perfiles de doble pared de alta resistencia diseñados para maximizar el apilamiento de mercancías. El grosor preciso del material determina directamente la cantidad de impacto cinético durante el transporte que el expositor final puede absorber antes de sufrir una falla estructural.
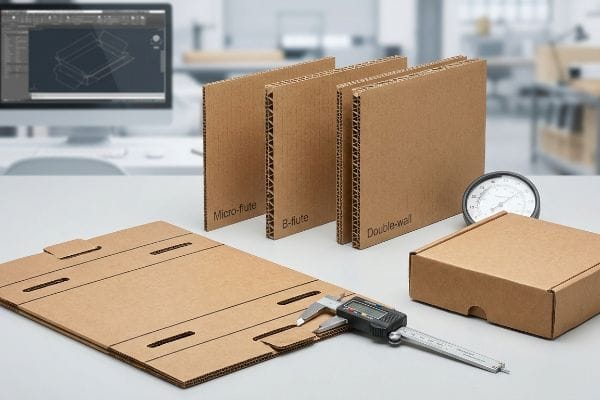
Pero conocer las dimensiones teóricas del perfil de una flauta no basta cuando los contenedores de carga se enfrentan a un tránsito marítimo con alta humedad. Es ahí donde las suposiciones estándar fallan por completo.
La trampa de hinchamiento por humedad en el suelo de la fábrica
Los diseñadores que trabajan en oficinas con temperatura controlada suelen establecer las tolerancias de las líneas de troquelado del embalaje basándose en el calibre absoluto del cartón en seco. Dan por sentado que si una ranura encaja perfectamente con una pestaña en su software CAD (Diseño Asistido por Computadora), el montaje será igual de sencillo en una línea de embalaje de un operador logístico externo (3PL) de ritmo acelerado. Ignoran por completo las implicaciones físicas del transporte de un material poroso a través del océano o su almacenamiento en centros de distribución regionales húmedos.
Esto no es solo teoría: me enfrento a esta distorsión ambiental en la planta de pruebas. Un cliente nos proporcionó un diseño de paquete plano que funcionó a la perfección como muestra de laboratorio en seco. Sin embargo, al extraer las unidades de producción en masa de nuestra cámara de acondicionamiento ambiental, la placa 32ECT¹había absorbido la humedad ambiental y se había hinchado hacia afuera fracciones de milímetro. Al intentar plegar la base, la rigidez del papel hinchado provocó que las pestañas de enclavamiento se atascaran por completo, rasgando la hoja superior impresa. Reconstruí inmediatamente los archivos estructurales para inyectar automáticamente un amortiguador de humedad de 0,04 pulgadas (1 mm)² en cada ranura de recepción. Al compensar dinámicamente esta hinchazón ambiental, eliminé la enorme fricción en la línea de empaquetado, acelerando el proceso de coempaquetado en un 20 % estimado y evitando por completo las roturas estructurales durante el ensamblaje en tienda.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera |
|---|---|---|
| Inyectar un amortiguador CAD de 1 mm3 | Absorbe la expansión de la humedad | Elimina el inventario roto |
| Ranuras de enclavamiento objetivo | Evita el bloqueo por fricción | Reduce la mano de obra de co-empaquetado en un 20%4 |
| Pruebas ambientales | Simula el tránsito oceánico | Garantiza el cumplimiento por parte del minorista |
Me niego a confiar ciegamente en las dimensiones medidas en laboratorio cuando la humedad del mundo real determina la tolerancia de ensamblaje final. Los entornos implacables requieren medidas de protección estructural proactivas.
🛠️ Oficina de Harvey: ¿Sabe con exactitud cuánto se hinchará su sustrato actual de flauta B durante un tránsito marítimo de 30 días? 👉 Audite sus tolerancias estructurales ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
¿En qué unidades se mide el grosor del cartón?
Confiar en el software de diseño gráfico estándar para determinar las dimensiones físicas de los productos en tiendas crea un peligroso punto ciego. Los píxeles no se traducen con precisión al grosor físico del cartón en bruto.
El grosor del cartón se mide normalmente con un micrómetro industrial para determinar su calibre exacto. Esta precisa base matemática resulta fundamental para calcular las tolerancias de flexión estructurales, lo que garantiza que las ranuras troqueladas mantengan tolerancias de fricción perfectas durante las operaciones de ensamblaje de coempaquetado automatizadas de alta velocidad en todo el mundo.
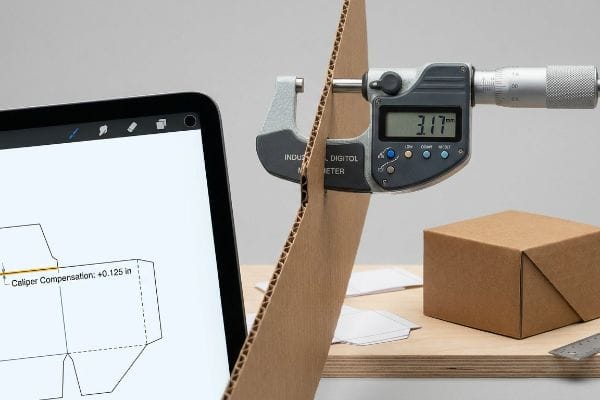
Pasar de una pantalla 2D a una estructura física 3D exige un cambio fundamental en la forma en que calculamos la geometría espacial. Medir el grosor implica calcular el volumen de las esquinas plegadas.
La mecánica de ingeniería detrás de la compensación de las pinzas de freno
Cuando los diseñadores gráficos crean bandejas encajables con software vectorial básico, suelen dibujar una ranura de plegado con el mismo ancho que el panel correspondiente. No tienen en cuenta que, al plegarse un sustrato grueso y estriado a 90 grados, el material ocupa espacio físico a lo largo del radio exterior. Si la ranura receptora no se ensancha matemáticamente para compensar este grosor específico del material, la caja resultante se deformará considerablemente o no encajará correctamente.
Cuando los clientes me preguntan por qué las plantillas que les proporciona su agencia fallan en la planta de producción, suelo señalar el fuerte chasquido del troquel de acero al golpear la bancada de la prensa. El troquel corta exactamente lo que dibujó el diseñador, pero la geometría es inherentemente defectuosa. Siempre proceso estos archivos planos con software paramétrico para aplicar algoritmos de compensación de calibre automatizados. Al medir el calibre físico exacto del tablero y extender los anchos de las ranuras para que coincidan con la tolerancia de curvatura exterior5, me aseguro de que los paneles rígidos se plieguen correctamente. Cuando una bandeja de mercancía se asienta perfectamente plana sin depender de cinta adhesiva transparente, la presión dinámica de carga superior se distribuye uniformemente6, eliminando por completo el riesgo de aplastamiento del nivel inferior bajo el apilamiento pesado en el almacén.
| Solución de ingeniería | Resultado físico | Retorno de la inversión en logística |
|---|---|---|
| Compensación de la pinza de freno | Amplía el radio del pliegue exterior | Evita que la caja se curve |
| Desplazamiento CAD paramétrico | Coincide con la profundidad exacta de la tabla | Garantiza el apilamiento plano de palés |
| Ancho de ranura sin fricción | Permite un plegado limpio de 90 grados | Acelera la configuración del punto de venta |
Jamás permito que un archivo de diseño 2D dicte la realidad física sin antes calibrar la geometría del pliegue con la lectura exacta en micrómetros del sustrato en bruto.
🛠️ Harvey's Desk: ¿Tus diseñadores gráficos crean troqueles para empaques sin calcular la tolerancia de plegado precisa del cartón corrugado en bruto? 👉 Solicita una revisión de compensación de calibre ↗ — 100% confidencial. Tus diseños de venta al por menor aún no lanzados están a salvo conmigo.
¿Cómo se llama realmente el cartón grueso?
Los compradores suelen exigir el cartón más grueso posible para proteger su mercancía, dando por sentado que el grosor en bruto equivale a invencibilidad. Pero la composición química de ese grosor importa mucho más que su profundidad visual.
El cartón muy grueso se conoce técnicamente como cartón corrugado de doble o triple pared en la industria manufacturera mundial. Este sustrato reforzado utiliza múltiples capas alternas de arcos internos acanalados y una lámina de refuerzo plana para multiplicar drásticamente la resistencia a la compresión, protegiendo así la mercancía pesada durante el transporte.
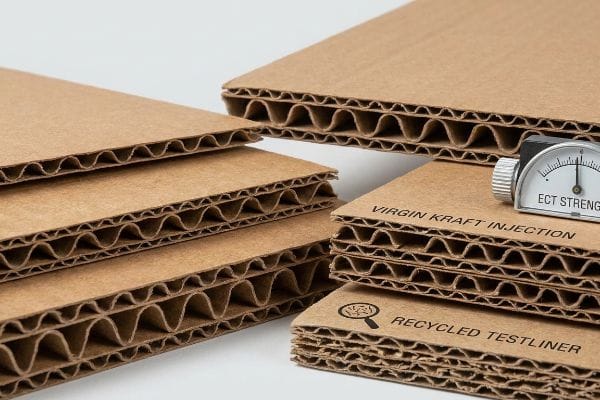
Actualizar a un perfil de material más grueso parece una solución fácil para los envíos aplastados, pero introduce una capa completamente nueva de ciencia de materiales estructurales.
La mecánica de ingeniería detrás del agotamiento de las fibras
Muchas marcas centradas en la sostenibilidad solicitan expositores de doble pared de alta resistencia fabricados completamente con testliner 100 % reciclado. Dan por sentado que el grosor bruto de las ondulaciones B y C combinadas soportará fácilmente cargas densas en los puntos de venta. Sin embargo, ignoran por completo la realidad mecánica microscópica del proceso de repulpado de papel, donde las fibras de celulosa se acortan físicamente y se agotan estructuralmente después de cinco a siete ciclos de reciclaje7.
Cuando los clientes solicitan estos cartones resistentes totalmente reciclados, los llevo a nuestra prensa hidráulica y les muestro los resultados de la prueba de compresión de bordes TAPPI T811 (ECT). Les señalo cómo las gruesas ondulaciones, totalmente recicladas, se doblan instantáneamente con una fuerza descendente de 85 kg (187,5 lb) debido a la falta de rigidez inherente de las fibras cortas. Para solucionar esto, exijo una especificación de material híbrido, inyectando una proporción precisa del 30 % de papel kraft virgen directamente en las9 ondulaciones centrales que soportan la carga. Esta introducción selectiva de fibras de papel largas y frescas restaura instantáneamente la resistencia a la compresión cinética, lo que garantiza que la base gruesa de doble pared resista el brutal transporte marítimo apilado doblemente sin comprometer los indicadores clave de cumplimiento ecológico de la marca.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera |
|---|---|---|
| Inyección de kraft virgen | Alarga las fibras de celulosa | Restaura la fuerza de la TEC |
| Doble pared dirigida | Refuerza las estrías primarias | Detiene el colapso de la paleta |
| Mezcla de materiales híbridos | Equilibra la fortaleza y los objetivos ecológicos | Elimina los daños en el transporte |
Confío en una formulación precisa de las fibras en lugar de añadir a ciegas capas de papel reciclado de baja calidad, garantizando así que la resistencia estructural nunca quede relegada a un segundo plano frente a la sostenibilidad estética.
🛠️ Oficina de Harvey: ¿Sabe si sus expositores de alta resistencia actuales están sufriendo desgaste oculto de las fibras bajo cargas dinámicas máximas en el almacén? 👉 Solicite una auditoría de densidad de materiales ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Qué grosor tiene el cartón?
Los equipos de marketing suelen aprobar una maqueta blanca sin imprimir, dando por sentado que la unidad final producida en masa tendrá exactamente el mismo grosor y planitud. Ignoran las enormes variaciones químicas que se producen durante la impresión a alta velocidad.
El grosor del cartón viene determinado físicamente por el calibre específico del cartón base y la altura geométrica de los arcos internos acanalados. Los expositores estándar de una sola pared para comercios suelen tener un grosor de aproximadamente un octavo de pulgada, lo que proporciona un equilibrio óptimo entre rigidez estructural y alta densidad de envío.
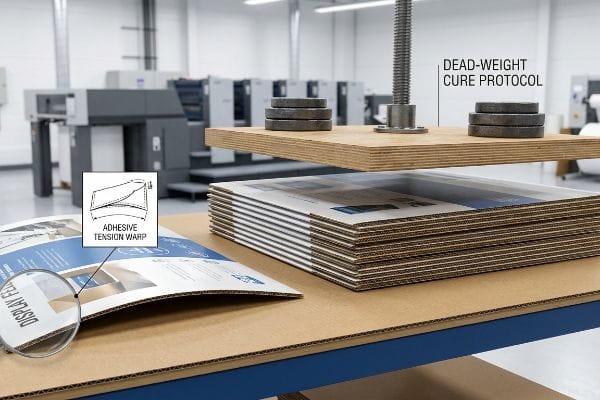
Pero comprender el grosor inicial en bruto es completamente irrelevante una vez que se introducen adhesivos líquidos y se aplica una fuerte tensión en la planta de producción.
Efecto de distorsión por deformación por humedad en el PVA
Los clientes suelen asumir que al montar una lámina impresa de alta calidad sobre un cartón corrugado rígido se obtiene un panel de visualización perfectamente plano. Aprueban una muestra impresa digitalmente y esperan que la producción en masa la reproduzca a la perfección. Ignoran la fisicoquímica del proceso de fabricación, donde se aplican adhesivos a base de agua sobre grandes superficies, alterando fundamentalmente la tensión estructural y el grosor final delmaterial .
Detecté rápidamente esta realidad durante una de las primeras series de producción de grandes paneles laterales. Arranqué la lámina superior de una unidad de exhibición muy deformada y sentí la humedad característica de las fibras crudas que había debajo. Estábamos usando adhesivo PVA (acetato de polivinilo) estándar para el proceso de laminación litográfica¹¹de152 cm (60 pulgadas) se deformara agresivamente hacia adentro. Detuve la línea de producción de inmediato e implementé un estricto protocolo de curado por peso muerto. Al apilar los paneles húmedos bajo placas de presión de peso muerto¹²durante 24 horas para forzar un curado plano, neutralicé la tensión, asegurando que los paneles se mantuvieran perfectamente verticales en el punto de venta y evitando así que el cliente sufriera graves rechazos en la tienda.
| Solución de ingeniería | Resultado físico | Retorno de la inversión en logística |
|---|---|---|
| Protocolo de curación de peso muerto13 | Neutraliza la contracción del adhesivo | Evita la deformación del panel |
| Laminación de PVA controlada14 | Estabiliza la tensión del papel | Garantiza una estética impecable |
| Servicio de preparación de pisos las 24 horas | Geometría estructural de las cerraduras | Evita las devoluciones de cargo por parte de los minoristas |
Jamás permito que la velocidad bruta de una máquina de laminación comprometa la geometría estructural final; el curado plano forzado es indispensable para una visibilidad óptima en el punto de venta.
🛠️ Harvey's Desk: ¿Sus grandes paneles de exhibición se están doblando hacia adentro en el piso de la tienda debido a una tensión inadecuada del adhesivo de laminación? 👉 Solicite una revisión del proceso de laminación ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
Conclusión
Puedes seguir considerando las muestras secas sin imprimir como la verdad absoluta, pero cuando la lámina superior laminada litográficamente se encoge y deforma los paneles laterales en un pasillo de mucho tránsito, el pandeo estructural resultante provocará el rechazo inmediato del minorista y aniquilará por completo el margen de beneficio de tu campaña. Esta misma revisión de ingeniería detectó recientemente un error de tolerancia fatal de 2 mm en un importante lanzamiento nacional antes de la producción. Deja de malgastar tu presupuesto de marketing en prototipos teóricos que fallan en la práctica y permíteme diseñar personalmente tu próximo lanzamiento para garantizar la máxima resistencia de la cadena de suministro.
"[PDF] Especificaciones de cartón ondulado – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Los datos técnicos sobre las clasificaciones de la prueba de aplastamiento de bordes (ECT) confirman las propiedades físicas y las tolerancias estructurales del cartón 32ECT. Función de evidencia: especificación técnica; tipo de fuente: estándar industrial. Apoya: la susceptibilidad del material a la hinchazón inducida por la humedad. Nota de alcance: centrado en la física del cartón ondulado. ↩
"La guía definitiva para el diseño de cajas de cartón ondulado – Powell Systems", https://www.powellsystems.com/feeds/blog/corrugated-box-design. Los manuales de ingeniería de embalaje autorizados proporcionan tolerancias recomendadas para la expansión del material debido a la humedad. Función de evidencia: referencia técnica; tipo de fuente: manual de ingeniería. Apoya: la validez de un margen de 1 mm para la hinchazón por humedad. Nota de alcance: aplicable a entornos de alta humedad. ↩
"Efectos del coeficiente de expansión térmica y absorción de humedad...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Las normas técnicas de ingeniería para embalajes de cartón ondulado verificarían si 1 mm es un estándar reconocido para la compensación de la hinchazón por humedad. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Apoyos: resultado físico de cambios de diseño. Nota de alcance: depende del grado del cartón. ↩
"Investigación del efecto de las perforaciones en la capacidad de carga…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Un estudio de caso industrial o un análisis comparativo de logística cuantificaría la reducción de mano de obra lograda mediante un diseño de ranura optimizado. Función de la evidencia: validación estadística; tipo de fuente: informe de la industria. Apoyos: retorno de la inversión financiera del diseño técnico. Nota de alcance: puede variar según el volumen del producto. ↩
"Determinación analítica de la rigidez a la flexión de un material de cinco capas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Guía técnica de ingeniería mecánica que explica cómo deben ajustarse los anchos de las ranuras en función del espesor del material (calibre) para mantener pliegues cuadrados. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería. Apoya: la necesidad de margen de flexión en el troquelado. Nota de alcance: se centra en materiales de cartón corrugado y cartulina. ↩
"Estimación de la resistencia a la compresión de cajas de cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Estudio estructural que demuestra cómo la alineación y el plegado preciso evitan puntos de tensión localizados y el aplastamiento de la capa inferior en embalajes apilados. Función de la evidencia: prueba estructural; tipo de fuente: informe técnico de la industria del embalaje. Apoya: la relación entre la geometría y la capacidad de carga. Nota de alcance: aplicable a embalajes listos para la venta al por menor. ↩
"[PDF] ¿Qué sucede con las fibras celulósicas durante la fabricación y el reciclaje de papel…?", https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Verificación técnica del número específico de ciclos de reciclaje que conducen al agotamiento de las fibras estructurales en el papel de celulosa. Función de la evidencia: especificación técnica; tipo de fuente: revista de ciencia de los materiales. Apoya: la afirmación sobre los límites físicos del testliner reciclado. Nota de alcance: puede variar ligeramente según el tipo de pulpa. ↩
"Mediciones de campo completo en la prueba de aplastamiento de bordes de un cartón corrugado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Verificación de la norma técnica oficial TAPPI para la medición de la resistencia a la compresión del cartón corrugado. Función de la evidencia: especificación técnica; tipo de fuente: norma industrial. Apoya: la validez del método de prueba utilizado para medir los puntos de pandeo. Nota de alcance: Se aplica específicamente al cartón corrugado. ↩
"Resistencia a la compresión de paquetes de cartón corrugado con…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Evidencia científica sobre el impacto de las proporciones de fibra larga virgen kraft en la prueba de aplastamiento de bordes (ECT) y la rigidez estructural de cartones reciclados. Función de la evidencia: referencia técnica; tipo de fuente: estudio de ciencia de materiales. Apoya: la afirmación de que una mezcla de fibra virgen al 30 % restaura la resistencia a la compresión cinética. Nota de alcance: los resultados pueden variar según la fuente de fibra. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Explicación técnica de cómo la introducción de humedad a partir de adhesivos acuosos provoca hinchazón de las fibras y contracción diferencial en el cartón. Función de la evidencia: mecanismo técnico; tipo de fuente: revista de ciencia de materiales/manual de fabricación. Apoya: la afirmación de que los adhesivos alteran la tensión estructural. Nota de alcance: se relaciona específicamente con materiales higroscópicos en la impresión. ↩
"Efectos de la humedad en el proceso de laminación – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. La documentación técnica sobre adhesivos de PVA en la conversión de papel confirma que el secado por evaporación provoca tensión inducida por la contracción y deformación del sustrato. Función de la evidencia: validación técnica; tipo de fuente: manual de ciencia de los materiales. Apoya: el vínculo causal entre el secado del PVA y la distorsión del panel. Nota de alcance: específico para adhesivos a base de agua. ↩
"Minimización de la deformación por curado – Foro de Formlabs", https://forum.formlabs.com/t/minimizing-warping-from-curing/33912. Los estándares de la industria para el curado de laminación describen el uso de compresión o "peso muerto" para contrarrestar la contracción del adhesivo y mantener la planitud. Función de la evidencia: validación de procedimiento; tipo de fuente: guía de fabricación. Apoya: la eficacia del curado por presión para neutralizar la deformación. Nota de alcance: se aplica a sustratos rígidos de gran formato. ↩
"Mejor pegamento para cartón: las mejores opciones para uniones fuertes – ARO Pumps", https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/. Documentación técnica que describe el proceso de uso de pesos para contrarrestar la contracción del adhesivo durante el curado. Función de evidencia: definición técnica; tipo de fuente: manual de fabricación. Apoya: El método de neutralización de la contracción del adhesivo. Nota de alcance: Se aplica a la laminación de papel de alta resistencia. ↩
"Factores que afectan la estabilidad dimensional de los papeles decorativos…", https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Análisis químico y estructural del impacto del adhesivo de acetato de polivinilo (PVA) en la tensión del sustrato de papel. Función de la evidencia: prueba de ciencia de los materiales; tipo de fuente: artículo académico. Apoya: La afirmación de que la aplicación controlada de PVA estabiliza la tensión. Nota de alcance: Se centra en sustratos sensibles a la humedad. ↩