Tienes un producto excelente, pero si el embalaje llega aplastado o a tu equipo le lleva cinco minutos doblarlo, estás perdiendo dinero. La estructura adecuada soluciona ambos problemas.
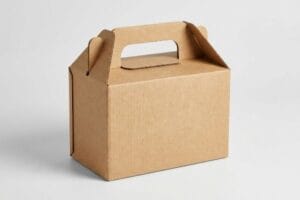
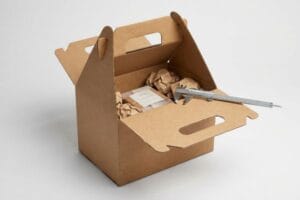
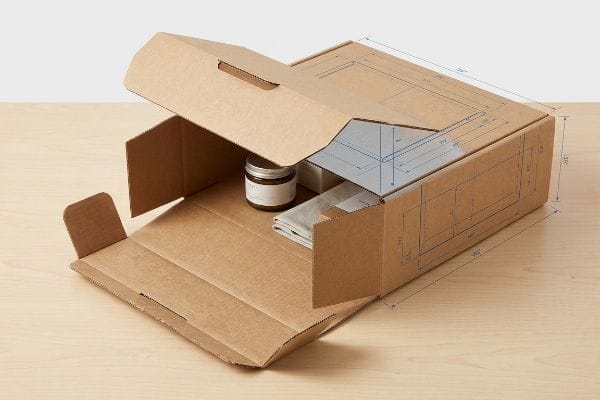
Una caja de envío con tapa abatible es un contenedor estructural autoblocante con tapa abatible y solapas frontales que se pliegan perfectamente en la base. Este versátil diseño de embalaje elimina la necesidad de adhesivos engorrosos, proporcionando cierres de fricción seguros y ofreciendo una experiencia de desempaquetado superior para la distribución minorista de alta gama.
Sin embargo, lanzarse directamente a la producción en masa sin comprender cómo se comportan estas estructuras bajo la presión real de la cadena de suministro es una receta segura para retrasos costosos.
¿Cuáles son las cuatro C del diseño de envases?
Equilibrar la estética con la supervivencia de la cadena de suministro es complicado. Si ignoras la estrategia fundamental que sustenta la estructura de tu embalaje, te arriesgas a sufrir fallos catastróficos en el almacén.
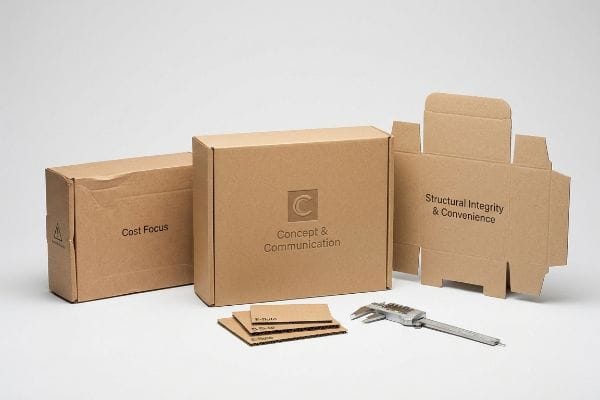
Las cuatro C del diseño de empaques representan Costo, Concepto, Conveniencia y Comunicación. Este marco estratégico garantiza que las estructuras físicas de venta minorista equilibren los gastos en materia prima con la eficiencia del ensamblaje en la cadena de suministro y la comunicación en el punto de venta, evitando que los equipos de compras comprometan la integridad estructural solo para ahorrar unos centavos en la fabricación inicial.
Pero conocer el acrónimo no importa si tu equipo de compras aísla estas variables y las trata como una simple lista de verificación.
El peligro de priorizar el costo del embalaje sobre el concepto
Incluso los compradores más experimentados suelen caer en la trampa de centrarse únicamente en el "costo" al adquirir material publicitario. Intentan minimizar artificialmente los gastos unitarios reduciendo la calidad de los paneles estructurales¹o eligiendo sustratos más baratos y sin acanalar².Esto genera un grave desequilibrio que socava por completo los otros tres pilares del sistema.
Veo cómo esta obsesión por el "costo" se vuelve contraproducente constantemente cuando las marcas lanzan una nueva campaña de cajas plegables. Un gerente de compras reduce la calidad del testliner para ahorrar tres centavos por unidad, asumiendo que el concepto físico seguirá siendo resistente. Cuando saco la primera pieza troquelada de la línea y pliego la pestaña principal, el sonido seco y desgarrador del cartón crudo me indica instantáneamente que es demasiado frágil. La "conveniencia" se arruina porque los coempacadores ahora tienen que lidiar con bisagras que se desgarran, y la "comunicación" se borra cuando la caja se deforma durante el transporte. Para solucionar esto, exijo una evaluación unificada donde equilibramos el GSM (gramos por metro cuadrado) exacto del material3 con velocidades de ensamblaje sin fricción, garantizando que su sistema de empaque genere un retorno positivo en lugar de provocar cargos inmediatos del minorista4.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Reducción de la calidad de las placas para reducir costos | Evaluación métrica unificada | Evita aplastamientos durante el transporte5 |
| Ignorando la facilidad de montaje | Optimización de las tolerancias de plegado | Ahorra 45 segundos de mano de obra por unidad6 |
| Sacrificar la comunicación visual | Equilibrar el coste con la estructura | Mantiene una imagen de marca impecable |
Siempre obligo a los equipos a evaluar el costo logístico total en lugar de solo el precio unitario. Si una caja más barata ralentiza la línea de montaje, en realidad no te está ahorrando dinero.
🛠️ Oficina de Harvey: ¿No está seguro de si su última medida de reducción de costos comprometió secretamente la integridad estructural de su caja? 👉 Solicite una auditoría gratuita de troquelado ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, lo prometo.
¿Qué es una caja con tapa abatible?
Comprender la definición básica es fácil, pero entender la geometría precisa necesaria para que el envase funcione correctamente es donde la mayoría de las marcas emergentes tienen dificultades.
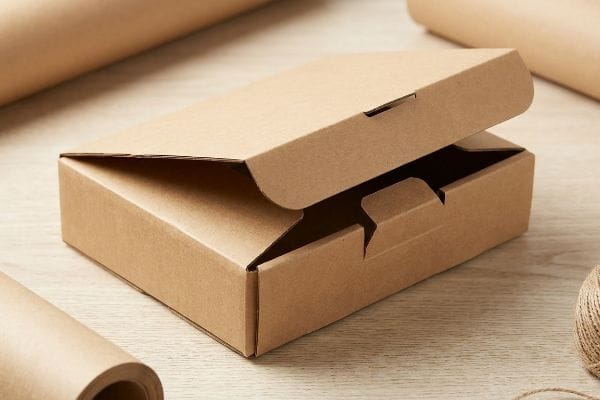
Una caja con tapa abatible es un tipo de embalaje diseñado con un panel superior que se abre mediante bisagras en la parte posterior y se ajusta firmemente a la pared frontal mediante cierres de fricción especiales o solapas extendidas. Esta estructura autónoma requiere cálculos precisos de CAD (Diseño Asistido por Computadora) para garantizar un cierre perfecto sin necesidad de cinta adhesiva externa.
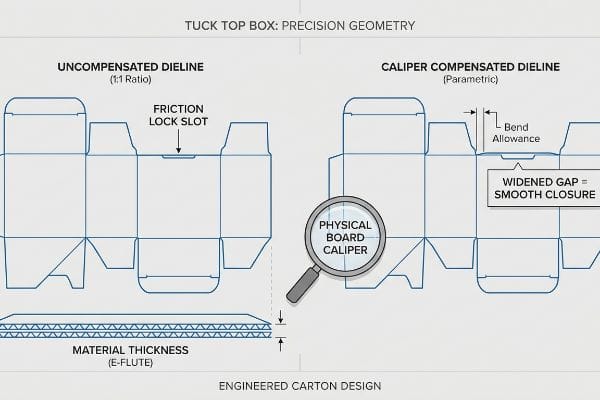
Sin embargo, lo que en la pantalla del ordenador parece una caja que se cierra perfectamente, a menudo se convierte en una pesadilla de montaje en la planta de producción.
¿Por qué fallan los cierres de fricción durante el montaje?
Los diseñadores gráficos suelen crear pestañas entrelazadas y ranuras plegables en herramientas de dibujo digital con el mismo ancho que el panel correspondiente. Suponen que una proporción de uno a uno creará un cierre ajustado y seguropara su embalaje primario.
Esta suposición de pantalla plana ignora el calibre físico, o grosor, del cartón real. Vi al equipo de empaquetado de un cliente sudar la gota gorda mientras intentaban forzar una pestaña superior en una ranura frontal que era matemáticamente demasiado estrecha. Debido a que el diseñador olvidó agregar el margen de curvatura específico8 para el cartón ondulado E de 0,06 pulgadas (1,5 mm) de grosor9, el material doblado se hinchó. El empleado tuvo que aplastar literalmente las fibras de papel con los pulgares, arruinando el borde limpio, y finalmente recurrió a una fea cinta adhesiva transparente para mantener la tapa cerrada. Yo soluciono esto usando un software paramétrico para aplicar automáticamente la compensación de calibre a cada ranura, ensanchando matemáticamente el espacio de recepción para que la pestaña se deslice con un clic satisfactorio y sin fricción que acelera el proceso de preparación.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Ranuras de troquelado con relación 1:1 | Compensación de calibre paramétrico10 | Garantiza un cierre sin fricción |
| Ignorando el espesor del material | Agregar tolerancias de curvatura precisas11 | Elimina los bordes aplastados |
| Forzar las pestañas durante el embalaje | Ampliación de las holguras de bloqueo por fricción12 | Aumenta la velocidad de cumplimiento |
Siempre verifico el ancho de las ranuras con el grosor específico del cartón antes de cortar los troqueles con láser. Un archivo digital perfecto no sirve de nada si el cartón físico no se puede plegar correctamente.
🛠️ Escritorio de Harvey: ¿Te cuesta entender por qué se rompen las pestañas de tus cajas durante el montaje final? 👉 Obtén una comprobación de tolerancia del calibrador ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Por qué son tan caras las cajas de envío?
Los costes unitarios iniciales suelen sorprender a los nuevos responsables de marca. Pero el precio suele reflejar ineficiencias logísticas ocultas, más que el coste de la materia prima.
Las cajas de envío son caras porque las estrategias de aprovisionamiento descentralizadas inflan artificialmente los costes de ensamblaje en línea automatizado. Cuando las marcas obtienen componentes primarios, películas impresas y bases de cartón corrugado de diferentes proveedores, las tolerancias incompatibles provocan tiempos de inactividad masivos en la maquinaria de co-empaquetado, lo que obliga a los fabricantes a inflar considerablemente los presupuestos iniciales de herramientas y mano de obra.
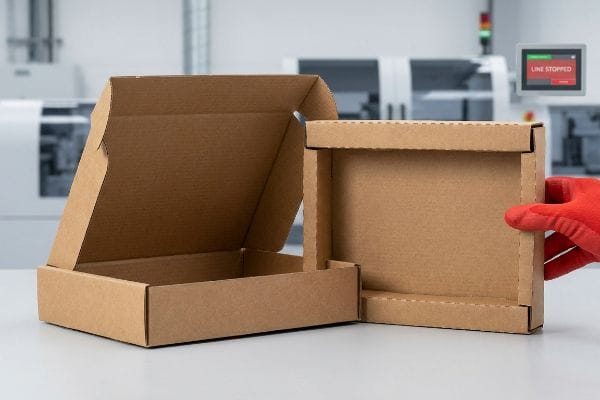
Encontrar un precio unitario barato en internet es tentador, pero el coste real se revela en el momento en que esas cajas vacías llegan a tu centro de distribución.
El costo oculto de la trampa de responsabilidad por peaje
Los equipos de la cadena de suministro suelen recurrir a un modelo de subcontratación¹³,en el que obtienen la caja impresa de una fábrica, los insertos internos de otra y contratan a un almacén externo para el ensamblaje. Consideran que dividir los costos minimiza el presupuesto total.
Ese enfoque fragmentado es precisamente la razón por la que el costo total se dispara. Imagínese intentar construir un automóvil con piezas de tres marcas diferentes; nada encaja a la perfección. Una vez visité una planta de distribución donde los insertos personalizados de una marca eran solo 0,12 pulgadas (3,0 mm) demasiado anchos para sus sobres de envío subcontratados. Cuando los operarios intentaron introducir el inserto, la fricción era tan intensa que se podía oler el pegamento seco de las costuras de la caja que se rompían bajo la presión. El coempaquetador detuvo inmediatamente la línea y cobró fuertes penalizaciones por tiempo de inactividad de la máquina¹⁴,eliminando el retorno de la inversión esperado del cliente. Yo evito esto exigiendo un protocolo de consolidación integral, reuniendo la ingeniería y el ensamblaje bajo un mismo techo para garantizar tolerancias perfectas y cero costos ocultos por retrabajo.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Abastecimiento de proveedores fragmentado | Protocolo de consolidación llave en mano | Elimina el tiempo de inactividad del ensamblaje |
| Ignorar las tolerancias de los componentes | Ingeniería de preimpresión unificada15 | Evita que se desgarren las costuras |
| Absorber las multas de peaje | Centralizar la responsabilidad de fabricación16 | Garantiza márgenes predecibles |
Les digo a mis clientes que pagar un precio unitario ligeramente más alto por un proceso de fabricación consolidado y llave en mano es infinitamente más barato que pagar enormes penalizaciones por hora cuando los componentes incompatibles atascan la línea de envasado.
🛠️ Harvey's Desk: ¿Los componentes de embalaje que adquieres mediante subcontratación no encajan correctamente en la línea de montaje? 👉 Solicita tu sesión estratégica llave en mano ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son los diferentes tipos de cajas de almacenamiento?
Las distintas aplicaciones requieren diferentes mecanismos de plegado. Desde cajas de cartón con pliegue inverso estándar hasta modelos de extremo enrollable de alta resistencia, seleccionar el perfil geométrico adecuado es fundamental para el desembalaje.
Los distintos tipos de cajas con solapa incluyen solapas rectas estándar, solapas invertidas y modelos RETT (Roll End Tuck Top) de alta durabilidad. Cada configuración única utiliza geometrías de plegado y mecanismos de enclavamiento específicos para cumplir con distribuciones de peso de producto concretas, velocidades de llenado automatizadas y los rigurosos requisitos de seguridad para la exhibición en puntos de venta.
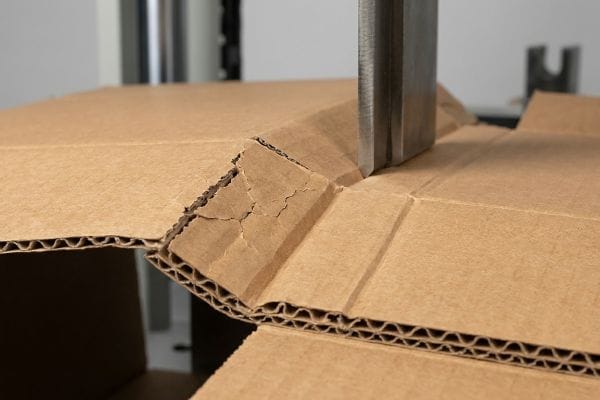
Pero conocer la teoría no basta cuando las máquinas empiezan a funcionar. Un diseño que funciona a la perfección para un envase de cosméticos fracasará estrepitosamente al aumentar su tamaño.
¿Por qué fallan los pliegues estándar de los extremos de los rollos en la planta de producción?
Los gerentes de compras a menudo amplían un diseño básico de caja plegable a un formato de envío de alta resistencia, asumiendo que la misma lógica de pliegue de 90 grados se aplica al cartón corrugado grueso17.Esperan que la pieza troquelada se pliegue de forma nítida sin ninguna resistencia estructural.
Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando cambiamos un perfil de plegado estándar a un robusto revestimiento kraft virgen 32ECT (Edge Crush Test). Cuando mido los golpes de producción iniciales, el troquel de regla de acero simple presiona directamente sobre el cartón grueso. Sin una contrapresión especializada, las ondulaciones internas se doblan violentamente, e instantáneamente siento el polvo de papel en polvo a medida que la hoja superior de laminación litográfica impresa se microfractura a lo largo de la bisagra. Al aplicar una tolerancia específica de perfil de matriz de pliegue hembra de solo 0,09 pulgadas18 (2,4 mm), controlo con precisión cómo se estiran las fibras de papel contra el yunque. Esta corrección rigurosamente basada en datos garantiza un plegado limpio bajo cargas superiores masivas, reduciendo el tiempo de ensamblaje de coempaquetado hasta en 22 segundos por unidad19 y ahorrando al cliente miles en costos de mano de obra.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Pliegues de regla de acero estándar | Perfilado de la matriz del pliegue femenino20 | Evita que la capa superior se agriete |
| Ignorando la resistencia de la placa gruesa | Controlar los límites de estiramiento de las fibras21 | Resiste cargas de transporte pesadas |
| Tolerancia al plegado lento de manos | Garantizar radios de pliegue precisos | Ahorra 22 segundos de tiempo de montaje22 |
Confío en canales precisos de matriz polimérica para forzar a las fibras de papel crudo a doblarse limpiamente. Si no se controla la tensión física a nivel de herramientas, toda la estructura de la caja se ve comprometida.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes elegir al proveedor más barato, pero si el cartón 32ECT sin calibrar se agrieta en la línea de plegado, la fricción resultante ralentiza el proceso de producción en un 30% aproximadamente, eliminando por completo tu margen de beneficio. Más de 500 gerentes de marca utilizan mi lista de verificación de preimpresión para evitar estos errores fatales en las primeras etapas. Deja de permitir que las tolerancias estructurales ocultas mermen tu presupuesto y permíteme evaluar personalmente tus archivos con mi Auditoría Gratuita de Troqueles ↗ para garantizar un ensamblaje sin problemas.
"Investigación del efecto de las perforaciones en la capacidad de carga…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Las especificaciones técnicas de embalaje detallan cómo la reducción del grado del cartón (por ejemplo, los valores de la prueba ECT o Mullen) disminuye la capacidad de carga y la resistencia al aplastamiento. Función de la evidencia: validación técnica; tipo de fuente: norma de ingeniería de embalaje. Apoya: la afirmación de que la reducción de costos en los materiales compromete la integridad estructural. Nota de alcance: se centra en los grados de cartón corrugado. ↩
"Tipos de flautas para cajas de cartón corrugado explicados: A, B, C, E y F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Los datos de ciencia de materiales demuestran que el acanalado proporciona una resistencia a la compresión vertical y una amortiguación cruciales en comparación con los sustratos sólidos sin acanalar. Función de la evidencia: validación técnica; tipo de fuente: libro de texto de ciencia de materiales. Apoya: la afirmación de que sustituir el material acanalado por alternativas más baratas degrada el rendimiento del embalaje. Nota de alcance: aplicable a sobres de cartón corrugado. ↩
"Estimación de la resistencia a la compresión del cartón ondulado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Una fuente autorizada definiría los gramos por metro cuadrado (GSM) y explicaría cómo el peso del material se correlaciona con la rigidez estructural y la durabilidad del cartón. Función de la evidencia: especificación técnica; tipo de fuente: manual de ciencia de los materiales. Apoya: la necesidad de equilibrar el GSM con los requisitos de ensamblaje. Nota de alcance: los efectos pueden variar según la calidad de la fibra. ↩
"Qué errores de embalaje por contrato provocan penalizaciones en los minoristas...", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Los estándares de la industria sobre el cumplimiento en el sector minorista explican cómo los embalajes dañados, las deformaciones o los fallos de montaje dan lugar a sanciones económicas conocidas como contracargos. Función de la evidencia: consecuencia comercial; tipo de fuente: manual de logística o cumplimiento en el sector minorista. Apoya: el riesgo financiero asociado a priorizar el coste sobre la integridad estructural. Nota de alcance: las penalizaciones dependen de los acuerdos específicos con los minoristas .
"Reduzca costos y evite daños: cartón corrugado…", https://www.pacificbox.com/box-resources/corrugated-board-grades-101. Documentación técnica que explica cómo el mantenimiento de grados específicos de cartón previene fallas estructurales durante el envío y la manipulación. Función de evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: el vínculo entre el grado del material y la durabilidad en tránsito. Nota de alcance: centrado en materiales de cartón corrugado. ↩
«Embalaje de cartón ondulado con diseño innovador…», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Datos empíricos que verifican reducciones específicas del tiempo de mano de obra logradas mediante la optimización de las tolerancias de plegado en el ensamblaje del embalaje. Función de la evidencia: métrica cuantitativa; tipo de fuente: estudio de ingeniería industrial. Apoya: la ganancia de eficiencia derivada de la optimización de la facilidad de ensamblaje. Nota de alcance: se aplica a procesos de ensamblaje manual. ↩
"Dominando el diseño de lengüetas y ranuras para una fabricación eficiente de metales", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoqEjmr1IyiMSnDncYX5i8sV5YX0eT8XH1KMI9ivLRxopOLvIQoy. Las guías técnicas sobre el diseño de empaques estructurales explican que el calibre del material requiere tolerancias específicas en lugar de relaciones 1:1 para garantizar el ajuste y la función. Función de la evidencia: Validación técnica; tipo de fuente: Manual de ingeniería de empaques. Apoya: La insuficiencia de las relaciones 1:1 en el diseño de bloqueo por fricción. Nota de alcance: Los requisitos de tolerancia varían según el grado y el calibre de la placa. ↩
"Determinación analítica de la rigidez a la flexión de una estructura de cinco capas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Los manuales de ingeniería para el diseño de embalajes estructurales explican la necesidad de considerar el margen de flexión para tener en cuenta el espesor del material durante el plegado y así asegurar el ajuste de las piezas. Función de la evidencia: principio técnico; tipo de fuente: guía de ingeniería. Apoya: la afirmación de que ignorar el espesor del material conduce a fallos en el ensamblaje. Nota de alcance: aplicable a todas las geometrías basadas en plegado. ↩
"Cartón ondulado y grados de materiales – Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Una ficha técnica estándar de la industria confirma las especificaciones de espesor típicas para el cartón ondulado de flauta E. Función de la evidencia: validación; tipo de fuente: especificación técnica. Apoya: la métrica de espesor real utilizada para los cálculos de materiales. Nota de alcance: puede variar ligeramente según el fabricante. ↩
¿Qué es una línea de troquelado en embalaje e impresión? – PopDisplay, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. La documentación técnica sobre diseño paramétrico en ingeniería de embalaje explica cómo la compensación de calibre tiene en cuenta la variación del material para garantizar cierres suaves. Función de evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: El método para lograr un cierre sin fricción en el diseño de líneas de troquelado. Nota de alcance: Específico para cajas plegables de alta precisión. ↩
"Calculadora interactiva de tolerancia de doblez", https://www.firgelliauto.com/blogs/engineering-calculators/bend-allowance-calculator?srsltid=AfmBOoqtGTEWFtck5qz75XaJHjlW9boRHvSfpWk242WXayl9WErBavVL. Las normas de diseño de embalajes especifican que las tolerancias de doblez deben calcularse en función del grosor del material para evitar la deformación estructural durante el plegado. Función de evidencia: especificación técnica; tipo de fuente: norma industrial. Apoyos: El uso de tolerancias de doblez para eliminar los bordes aplastados. Nota de alcance: Varía según el calibre del material de cartón corrugado o cartulina. ↩
"Tolerancia para la junta del fabricante en RSC – AICC Now", https://now.aiccbox.org/tolerance-for-manufacturers-joint-on-rsc/. Las directrices de ingeniería industrial para el ensamblaje de empaques indican que la optimización de las tolerancias de bloqueo reduce la resistencia física, aumentando así el rendimiento del ensamblaje. Función de la evidencia: datos empíricos; tipo de fuente: estudio operativo. Apoya: La correlación entre el ancho del espacio y la velocidad de cumplimiento. Nota de alcance: Se aplica principalmente a flujos de trabajo de ensamblaje manual. ↩
"¿Qué es la fabricación por contrato? Todo lo que debe considerar", https://www.riteks.com/blog/whats-the-difference-between-toll-manufacturing-and-contract-manufacturing/. La literatura sobre logística y adquisiciones de la industria define la fabricación por contrato como un acuerdo en el que un cliente proporciona materias primas o componentes a un procesador externo para su ensamblaje. Función de la evidencia: Definicional; tipo de fuente: Libro de texto sobre gestión de la cadena de suministro. Apoya: La configuración estructural del abastecimiento descentralizado de componentes. Nota de alcance: Se aplica a la fabricación y el embalaje industrial en general. ↩
"La guía completa del software de co-empaquetado", https://nulogy.com/the-complete-guide-to-co-pack-software/. Los acuerdos de nivel de servicio (SLA) y los contratos de co-empaquetado estándar de la industria suelen establecer penalizaciones por paradas de línea causadas por materiales suministrados por el cliente que no cumplen con las especificaciones. Función de la evidencia: validación de prácticas de la industria; tipo de fuente: guías de contratos de logística o fabricación. Apoya: la afirmación de que las discrepancias en los materiales conllevan sanciones financieras directas. Nota sobre el alcance: las tasas de penalización específicas varían según el proveedor. ↩
¿Qué es la preimpresión de embalajes? Una descripción general completa", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress . Explicación técnica de cómo la ingeniería de preimpresión gestiona las tolerancias para garantizar la integridad estructural y evitar fallos en las costuras. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de la industria. Apoya: la afirmación de que la ingeniería de preimpresión evita que las costuras se desgarren. Nota de alcance : específico para cajas de envío plegables troqueladas.
"Acuerdo de fabricación por encargo", https://www.sec.gov/Archives/edgar/data/1534287/000119312512115618/d244198dex1036.htm. Análisis de cómo la consolidación de la responsabilidad en una sola entidad elimina las penalizaciones por peaje fragmentadas y estabiliza los márgenes de costo unitario. Función de la evidencia: verificación financiera; tipo de fuente: documento técnico sobre la cadena de suministro. Apoya: la eficacia de la centralización de la responsabilidad para asegurar márgenes predecibles. Nota de alcance: Se centra en contratos de embalaje personalizado B2B de alto volumen. ↩
"La guía definitiva para cajas de cartón corrugado", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Una fuente autorizada en ingeniería de embalaje demostraría que los márgenes de pliegue deben ajustarse al grosor (calibre) del material en el cartón corrugado para evitar fallas estructurales. Función de la evidencia: verificación técnica; tipo de fuente: estándar de la industria del embalaje. Apoya: la inexactitud técnica de usar la misma lógica de pliegue en diferentes gramajes de material. Nota de alcance: se centra en la mecánica del troquelado y el plegado. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Las especificaciones técnicas de ingeniería para matrices de troquelado y pliegue definen las tolerancias permitidas para el estiramiento de las fibras en cartón corrugado. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: la precisión requerida para evitar el pandeo del cartón. Nota de alcance: Las tolerancias pueden variar según el tamaño de la ondulación y el grado del material. ↩
"El giro hacia la eficiencia en 2026: del volumen al valor", https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid. Los estudios de caso de la industria sobre optimización de empaques cuantifican la reducción del trabajo manual cuando se optimizan las geometrías de plegado para el ensamblaje. Función de la evidencia: métrica de rendimiento; tipo de fuente: informe técnico de la industria. Apoya: la ganancia de eficiencia resultante del perfilado preciso del pliegue. Nota de alcance: el ahorro de tiempo es relativo a la complejidad del diseño original de la caja. ↩
"Troquelado y hendido de cartón", https://www.iggesund.com/zh/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. La documentación técnica sobre matrices de troquelado y hendido explica cómo el perfilado hembra reduce la tensión en la superficie del cartón para evitar el agrietamiento. Función de evidencia: validación técnica; tipo de fuente: manual de ingeniería industrial. Apoya: la eficacia de las matrices de hendido hembra para prevenir fallas superficiales. Nota de alcance: Aplicable a cartones de alto gramaje. ↩
"Resistencia a la compresión de envases de cartón corrugado con baja tensión...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Los estudios de ciencia de materiales sobre cartón plegable demuestran cómo el control de la deformación de las fibras previene el colapso estructural bajo compresión. Función de la evidencia: validación de la ciencia de materiales; tipo de fuente: normas de embalaje. Apoyos: vínculo entre el control del estiramiento de las fibras y la capacidad de carga. Nota de alcance: se centra en la resistencia del cartón. ↩
"Cómo aprovechar la tecnología para impulsar la productividad en el embalaje", https://epackagingsw.com/blog/leveraging-technology-to-drive-productivity-in-packaging. Los estudios de tiempo y movimiento en el ensamblaje de embalajes indican que los radios de plegado optimizados reducen la resistencia manual y aceleran la velocidad de producción. Función de la evidencia: verificación métrica; tipo de fuente: estudio de eficiencia de fabricación. Apoyos: ahorro de tiempo cuantificado gracias al plegado de precisión. Nota de alcance: Los resultados varían según las dimensiones de la caja. ↩