Acabas de aprobar un diseño de embalaje brillante y reluciente en tu monitor, pero transferir esos colores exactos al cartón físico supone un enorme obstáculo para la fabricación.
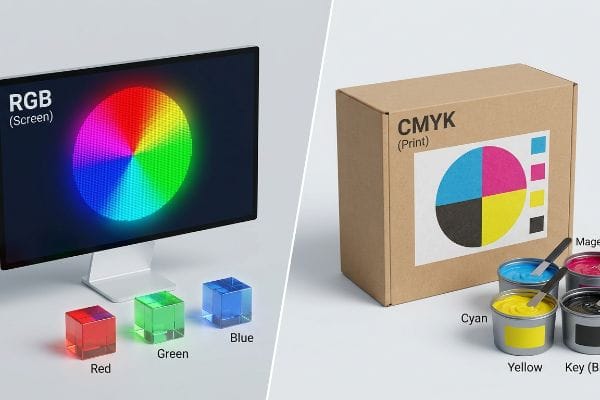
El modelo de color RGB (rojo, verde y azul) está diseñado específicamente para pantallas digitales, ya que emite luz para crear imágenes vibrantes. Se descarta por completo en el embalaje comercial porque la impresión física requiere tintas CMYK (cian, magenta y amarillo) para absorber la luz y garantizar una reproducción precisa de la marca en soportes tangibles.
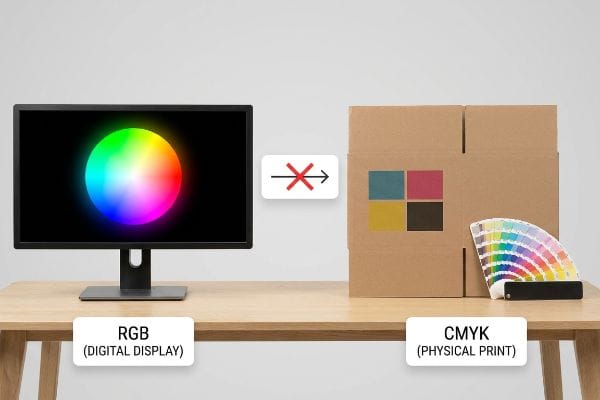
Comprender la física de cómo tu diseño digital se traduce en tinta líquida en una fábrica es la única manera de proteger la identidad de tu marca y evitar costosos retrasos en la producción.
¿Por qué las impresoras no utilizan RGB?
Diseñar utilizando la paleta de colores incorrecta crea una desconexión invisible entre tu equipo de marketing y la prensa impresa.
Las imprentas evitan el formato RGB porque no pueden fabricar luz físicamente. En lugar de combinar píxeles iluminados, la maquinaria de fabricación deposita capas físicas de pigmento húmedo sobre cartón en bruto. Esta sustracción mecánica de luz exige perfiles de tinta estandarizados para evitar cambios de color drásticos durante la producción en masa para el comercio minorista.
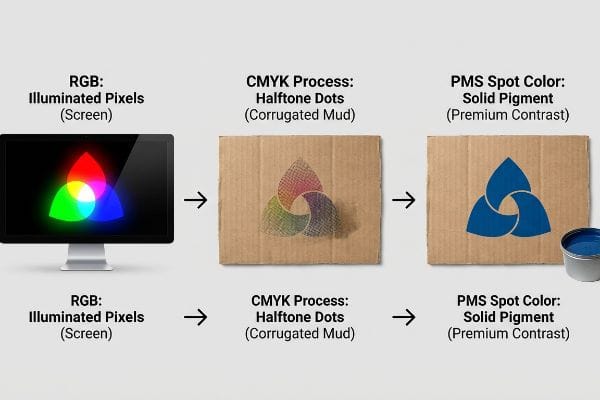
La transición de una pantalla retroiluminada a una superficie física porosa requiere un enfoque completamente diferente en la ingeniería del color.
La trampa de barro de semitonos en la impresión sobre cartón ondulado
Muchos diseñadores gráficos principiantes simplemente exportan sus archivos RGB a un convertidor automático estándar antes de enviarlos a la fábrica. Asumen que el software convertirá sin problemas sus brillantes logotipos de neón en un archivo idéntico listo para imprimir, ignorando por completo la naturaleza estructural de las fibras físicas del papel1.
Incluso los diseñadores más experimentados suelen pasar por alto este punto ciego al pasar de folletos comerciales de alta gama a expositores de alta resistencia para puntos de venta. Cuando un archivo convertido llega a nuestra imprenta, la impresión estándar se basa en diminutos puntos de semitono superpuestos. En una pantalla de ordenador, estos colores se mezclan ópticamente con la luz. Pero en la fábrica, al aplicar esos puntos al papel de prueba 32ECT (Edge Crush Test) sin sellar,las fibras absorben la tinta húmeda de forma desigual, como una esponja de cocina. El resultado es un logotipo granulado, descolorido y borroso que pierde completamente su contraste bajo la intensa iluminación fluorescente de los puntos de venta. Este fallo óptico reduce la visibilidad de la marca desde el pasillo, lo que frena las conversiones impulsivas y, en última instancia, anula el retorno de la inversión de la campaña.
Soluciono esto exigiendo un protocolo de color directo para todos los elementos principales de la marca. En lugar de depender de una matriz de puntos convertida, evito por completo la impresión a cuatro colores para el logotipo principal. Mezclo una tinta PMS (Pantone Matching System)densa³ y cubro el cartón corrugado con pigmento sólido. Esto elimina por completo el grano de semitonos⁴,creando una barrera visual nítida y de alto contraste que capta la atención del comprador desde seis metros de distancia, validando instantáneamente el valor de su marca premium en el punto de venta.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Confiar en la conversión de software automatizada | Exigir un color directo PMS sólido de inundación5 | Elimina por completo el grano de semitonos borrosos |
| Impresión de logotipos sólidos mediante puntos superpuestos | Mezclar una sola cuba de tinta dedicada6 | Maximiza el contraste de la marca desde 20 pies |
| Ignorando las tasas de absorción del cartón | Sellado del testliner con pigmento grueso7 | Garantiza las compras impulsivas en el pasillo |
Cada semana veo cómo preciosos conceptos digitales se convierten en manchas marrones ilegibles porque alguien confió más en un algoritmo de software que en la química física de la tinta.
🛠️ Oficina de Harvey: ¿No estás seguro de si tu logo digital se verá borroso en cartón corrugado sin tratar? 👉 Obtén una revisión de color gratuita antes de la impresión ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, te lo prometo.
¿Es RGB el modelo de color para impresión?
Si intentas introducir datos de pantalla directamente en una línea de producción mecánica, el sistema se averiará.
No, RGB no es el estándar aceptado para ningún proceso de fabricación física. Las fábricas requieren estrictamente perfiles de tinta sustractiva o colores directos específicos para programar las prensas automatizadas. Enviar el diseño impreso directamente al departamento de preimpresión garantiza una mala interpretación estructural, una grave degradación visual y el rechazo inmediato por parte del control de calidad.
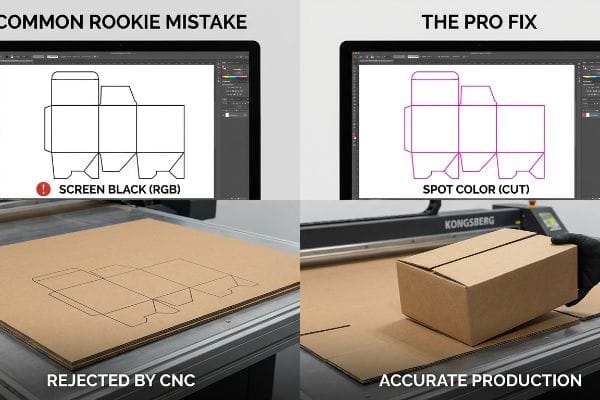
El color no se utiliza únicamente con fines estéticos; en la fabricación, los códigos de color específicos guían físicamente la maquinaria pesada.
Cómo los colores de las pantallas digitales confunden a las máquinas CNC
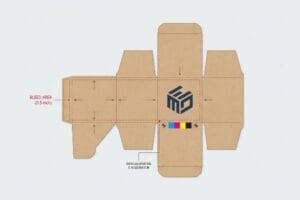
Con frecuencia, las marcas intentan acelerar su fase de diseño estructural haciendo que un artista junior dibuje las líneas de troquelado utilizando trazos negros estándar en su software. Debido a que trabajan en un espacio de trabajo no calibrado, exportan estas rutas críticas de plegado y corte como valores de color estándar basados en pantalla, asumiendo que la maquinaria de la fábrica reconocerá visualmente las líneas negras como límites físicos8.
Constantemente intercepto archivos donde las rutas estructurales críticas están mapeadas en negro de proceso básico. Las mesas de corte CAD (Diseño Asistido por Computadora) automatizadas y las máquinas de troquelado láser no tienen ojos; no pueden leer líneas visuales en un monitor. Están programadas para leer nombres de colores directos mecánicos específicos9, como un trazo magenta al 100% etiquetado estrictamente como un comando de corte. Si un archivo llega con líneas negras estándar, nuestro software RIP fusiona esos trazos directamente en la capa de la ilustración10.Literalmente me he quedado al lado de la ruidosa succión de vacío de una mesa CNC Kongsberg viendo cómo realizaba un paso completo de cinco minutos, solo para levantar una lámina de cartón porque la máquina nunca activó sus cuchillas. Este error arruina instantáneamente la muestra física, desperdicia materia prima costosa y obliga a detener por completo el cronograma de producción.
Para garantizar un ensamblaje sin problemas, reviso rigurosamente todos los archivos entrantes para asegurar que las rutas estructurales se asignen a colores directos absolutos11.Si un archivo llega con líneas negras genéricas, mi equipo de preimpresión lo intercepta, separa las capas y convierte los trazos en comandos mecánicos12.Esto garantiza que las cuchillas de acero entren en contacto físico con el cartón corrugado exactamente donde deben, asegurando que los expositores prellenados se ensamblen perfectamente en la línea de coempaquetado y ahorrando a los clientes miles en trabajo manual de reelaboración.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Trazado de líneas de troquelado con negro de proceso | Asignar 100% de magenta a las rutas de corte13 | Garantiza que la maquinaria CNC corte con precisión |
| Fusionar las líneas de corte en la capa de la ilustración | Aislamiento mecánico de los golpes estructurales14 | Elimina costosos desperdicios de materia prima |
| Basarse en líneas visuales para la producción | Utilizando una nomenclatura estricta de preimpresión CAD15 | Garantiza un montaje de coempaquetado sin fricción |
No se puede negociar con una mesa de corte; si se le proporcionan datos de pigmento digital incorrectos, simplemente no soltará la cuchilla.
🛠️ Oficina de Harvey: ¿Están las capas de troquelado estructural correctamente separadas del archivo de diseño antes de enviarlo a la fábrica? 👉 Solicita una auditoría de archivo estructural ↗ — Descarga segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cuáles son las limitaciones del modelo de color RGB?
Un monitor de ordenador tiene un suministro infinito de electricidad para proyectar colores brillantes en tus ojos, pero el papel físico no.
Las limitaciones del modelo RGB radican exclusivamente en su imposibilidad física en el mundo real. Un monitor digital puede generar un brillo neón que los pigmentos orgánicos simplemente no pueden replicar en un soporte de prueba poroso, creando una enorme brecha visual entre la pantalla iluminada del diseñador y el cartón impreso final.
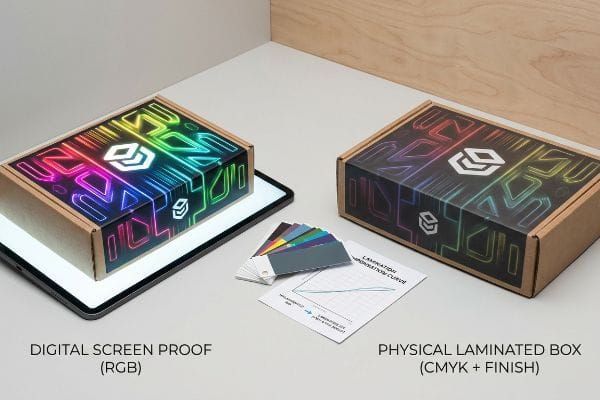
Incluso cuando se realiza una conversión adecuada para la impresión, las capas de acabado físico aplicadas sobre la tinta alterarán drásticamente la forma en que la luz interactúa con el diseño.
El vacío que absorbe la luz del embalaje físico
Los equipos de marketing suelen exigir acabados de alta calidad, como la laminación térmica de tacto suave, dando por sentado que la película transparente no afectará visualmente a los gráficos impresos subyacentes. Consideran la prueba digital como una garantía absoluta, sin darse cuenta de que añadir capas físicas de polímero sobre la tinta modifica drásticamente la forma en que la iluminación del punto de venta se refleja en la superficiedel expositor.
Es una trampa común que atrapa incluso a equipos de compras experimentados. Un cliente aprueba un archivo convertido de colores vibrantes, pero una vez que aplicamos la película suave al tacto, la estructura microscópica de polímero biaxialmente orientado actúa como un vacío que absorbe la luz. Literalmente puedo sentir la superficie aterciopelada y rugosa de la laminación atrapando la luz ambiental en la planta de producción. Esta realidad química oscurece inherentemente los pigmentos impresos hasta en un 5 %¹⁷, lo que provoca fallos masivos en el cumplimiento de Delta-E¹⁸cuando el gerente de marca compara la caja física con su PDF digital sin laminar. Los colores se ven apagados, la marca pierde su impacto y toda la estética de alta gama se arruina, lo que a menudo genera correos electrónicos de rechazo tensos por parte del comprador minorista.
Para sortear esta limitación física mediante ingeniería matemática, exijo una curva de compensación de laminación estricta durante la etapa de preimpresión¹⁹.Antes de que comience la producción en masa, aumento de forma preventiva la densidad de tintas específicas, inyectando un aumento de cian del 10-12 %²⁰ directamente en el archivo. Al combinar este cálculo con un escaneo espectrofotométrico físico de una muestra laminada real, supero matemáticamente el polímero que absorbe la luz para garantizar una precisión de color perfecta, protegiendo así la imagen de la marca en el punto de venta.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Suponiendo que la laminación sea perfectamente transparente | Inyección de una curva de compensación de preimpresión21 | Mantiene la vitalidad de la marca bajo las luces de los comercios |
| Aprobación del color en pruebas sin laminar | Escaneo de planos físicos laminados | Evita costosos fallos visuales Delta-E22 |
| Ignorando la dispersión física de la luz | Aumentar la densidad de tintas cian específicas23 | Asegura el valor de marca premium de alta gama |
Las pantallas digitales te mienten, pero la física de la luz y la química de los polímeros revelarán la verdad en la cadena de montaje, siempre.
🛠️ Harvey's Desk: ¿Tus laminados de alta gama están oscureciendo los colores de tu marca sin que te des cuenta? 👉 Solicita tu prueba gratuita de laminación ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Qué es el color RGB para impresión?
Para encontrar una correspondencia perfecta 1:1 para un píxel digital, es necesario eliminar las ilusiones creadas por la tecnología de consumo moderna.
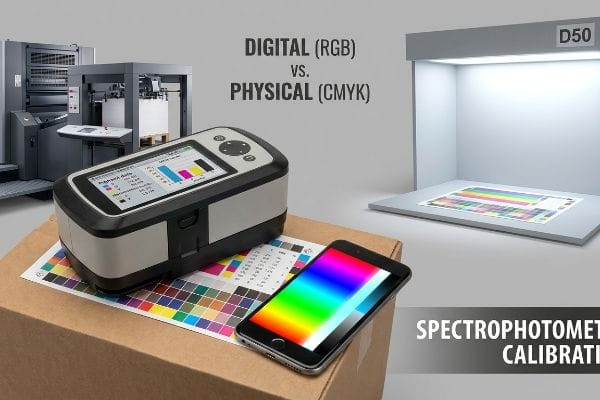
Para encontrar un equivalente RGB para la impresión, se requiere una conversión matemática a una formulación de tinta sustractiva exacta. Dado que los píxeles digitales carecen de densidad física, los técnicos de preimpresión utilizan espectrofotómetros calibrados para calcular los límites precisos de tinta necesarios para igualar el brillo del monitor sin saturar por completo el sustrato de cartón poroso.
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y los prejuicios humanos entran en juego en el proceso de control de calidad.
¿Por qué la traducción de píxeles digitales requiere espectrofotómetros físicos?
En mi empresa, veo con frecuencia a gerentes de marca intentar realizar aprobaciones finales de color parándose junto a una imprenta offset en funcionamiento y sosteniendo la pantalla de su teléfono inteligente junto a la hoja impresa. Asumen que, dado que su teléfono muestra un código hexadecimal específico, sirve como referencia objetiva para evaluar la tinta húmeda en la plancha. Esto ignora por completo la naturaleza dinámica y engañosa del hardware de tecnología de consumo .
Esto no es solo teoría: lo veo suceder en la sala de pruebas cuando un comprador rechaza una impresión perfectamente calibrada porque no coincide con su iPhone. La trampa sistémica aquí es que los teléfonos inteligentes modernos utilizan autocorrección algorítmica, entornos TrueTone y brillo dinámico25 que cambian constantemente la salida visual según la iluminación ambiental de la habitación. Cuando llevo la impresión física a nuestra cabina de luz estandarizada D50, el brillo intenso y clínico de las bombillas de inspección revela la verdad. Un teléfono inteligente que emite una retroiluminación de 400 nits siempre hará que la tinta se vea comparativamente apagada. Depender de este hardware de bolsillo sin calibrar hace que los clientes exijan un exceso de tinta, lo que hace que el material supere su límite total de tinta26, ralentizando gravemente el proceso de curado y arriesgándose a que se emborrone durante la etapa de plegado.
Tomo las lecturas del micrómetro y demuestro que no necesitamos inundar la placa con exceso de pigmento; solo necesitamos una calibración objetiva. Exijo que toda la igualación de color omita por completo las pantallas de consumo, utilizando escaneo físico de muestras con un espectrofotómetro industrial bajo iluminación D50 estricta27.Al reemplazar las comprobaciones visuales emocionales del teléfono inteligente con datos matemáticos precisos del pigmento, garantizo que la imprenta funcione a velocidades óptimas sin manchas de tinta. Esta disciplina de ingeniería precisa reduce nuestro tiempo de secado automatizado en un 15 % estimado28, evitando cuellos de botella en el coempaquetado posterior y ahorrando al cliente miles en inventario potencialmente dañado.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de un teléfono inteligente para la aprobación del color | Escaneo con un espectrofotómetro industrial29 | Evita que la tinta se derrame y se corra |
| Ignorar la iluminación ambiental del almacén | Inspección dentro de una cabina D50 calibrada30 | Garantiza una coherencia objetiva del color de la marca |
| Exigir más tinta para mayor brillo | Aplicación estricta del límite total de tinta (matemáticas)31 | Reduce el tiempo de secado y acelera la entrega |
Si intentas engañar a una imprenta Heidelberg de seis colores con un teléfono móvil sin calibrar, la física de la tinta húmeda te pondrá en tu sitio muy rápidamente.
🛠️ Oficina de Harvey: ¿Sabes cuál es el límite exacto de tinta que tu cartón corrugado actual puede absorber antes de que se corra? 👉 Envíame tu archivo de troquelado ↗ — Haré una prueba de estrés antes de que gastes dinero en producción en masa.
Conclusión
Puedes optar por ignorar las limitaciones físicas de los modelos de color digitales, pero cuando un archivo mal convertido produce gráficos de semitonos borrosos en un testliner poroso, causando una pérdida masiva de visibilidad de la marca, provoca un rechazo inmediato por parte del minorista que elimina por completo el margen de beneficio de tu proyecto. Más de 500 gerentes de marca utilizan mi lista de verificación de preimpresión para evitar estos errores fatales en las primeras etapas. Deja de adivinar las tolerancias de tinta y permíteme revisar personalmente tu diseño con mi Auditoría Gratuita de Troqueles ↗ para detectar estos errores de conversión antes de que pagues por la producción en masa.
"Comprender el papel de las interacciones papel-tinta en la… – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Una fuente técnica sobre ciencia de sustratos explica cómo la porosidad del papel y la composición de las fibras afectan la penetración de la tinta y la consistencia del color. Función de la evidencia: mecanismo técnico; tipo de fuente: revista de ciencia de materiales. Apoya: la afirmación de que la estructura del sustrato influye en la traducción del color digital a la impresión. Nota de alcance: se aplica principalmente a materiales absorbentes como el cartón corrugado. ↩
"Modelado matemático y estrategias de compensación para la impresión de puntos…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Verificación de las propiedades de absorción de tinta y las características de ganancia de punto del testliner 32ECT sin sellar en comparación con sustratos recubiertos. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje o estándar de la industria de la impresión. Apoya: la afirmación de que las fibras sin sellar causan una absorción de tinta desigual. Nota de alcance: aborda específicamente los sustratos corrugados porosos. ↩
"PMS vs CMYK para embalaje: ¿Cuál es mejor? – PAX Solutions", https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Breve explicación de cómo las tintas PMS proporcionan colores estandarizados y premezclados para garantizar la consistencia en todos los sustratos sin depender de superposiciones CMYK. Función de evidencia: Definición técnica; tipo de fuente: estándar de la industria. Apoya: El uso de colores directos para la consistencia de la marca. Nota de alcance: Aplicación general en todos los medios impresos. ↩
"Semitonos y tramado en impresión flexográfica – Flexopedia", https://flexopedia.net/halftone-and-screening-in-flexo/. Explicación técnica de cómo la aplicación de tinta sólida directa evita el uso de tramas de semitonos necesarias para la mezcla de colores de proceso. Función de evidencia: Verificación de hechos; tipo de fuente: guía técnica de impresión. Apoya: La afirmación de que el pigmento sólido elimina el patrón de puntos visible. Nota de alcance: Aplicable específicamente a sustratos porosos como el cartón corrugado. ↩
"Diferencia entre color directo y color CMYK", https://www.deprintedbox.com/blog/spot-vs-process-color/. Las guías técnicas de impresión explican cómo el uso de un solo color directo Pantone evita los patrones de moiré y los artefactos "turbios" causados por los puntos de semitono CMYK. Función de evidencia: verificación técnica; tipo de fuente: manual de la industria de la impresión. Apoyos: eliminación del grano de semitono. Nota de alcance: específico para sustratos corrugados. ↩
"Color directo vs. color de proceso | Adobe", https://www.adobe.com/creativecloud/design/discover/spot-vs-process-color.html. Los estándares de formulación de tinta demuestran que los colores directos premezclados logran una mayor saturación y densidad óptica que los puntos de proceso superpuestos. Función de la evidencia: verificación del rendimiento; tipo de fuente: especificaciones del fabricante de tinta. Apoya: maximización del contraste de la marca. Nota de alcance: se centra en envases minoristas de alta visibilidad. ↩
"Tintas halocrómicas aplicadas al cartón para la prevención del deterioro de los alimentos...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Una investigación en ciencia del embalaje detalla cómo las altas concentraciones de pigmentos impiden que la tinta penetre en las fibras porosas del cartón de prueba, manteniendo el color de la superficie. Función de la evidencia: verificación de las propiedades del material; tipo de fuente: revista científica del embalaje. Apoyos: mitigación de la absorción del cartón. Nota de alcance: se aplica a cartones de revestimiento reciclados absorbentes. ↩
"Adobe Illustrator: ¿Qué muestra de color usar para las líneas de corte?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Los estándares de la industria para preimpresión y troquelado CNC especifican que las líneas de corte deben designarse como colores directos o vectores técnicos en lugar de negro de proceso estándar para que la automatización las reconozca. Función de evidencia: validación técnica; tipo de fuente: guía de estándares de la industria. Apoya: la necesidad de marcadores que no sean RGB/CMYK para la producción física. Nota de alcance: aplicable al troquelado automatizado y a los plotters. ↩
"Dominando el corte por plasma CNC: tecnología, operación y CAM", https://www.youtube.com/watch?v=wtriVCfRIK0. Los manuales técnicos para sistemas de corte CNC y láser especifican el uso de colores directos con nombre para diferenciar las trayectorias de corte de los gráficos impresos. Función de evidencia: Especificación técnica; tipo de fuente: Documentación del fabricante. Apoya: Requisito de colores directos en la producción automatizada. Nota de alcance: Estándar para software CAD/CAM líder en la industria. ↩
"Software RIP con estrategia precisa de simulación de colores directos", https://printplanet.com/threads/rip-software-with-accurate-spot-color-simulation-strategy.19554/. La documentación para procesadores de imágenes ráster (RIP) explica que los colores no definidos como colores directos se procesan como ilustraciones rasterizadas en lugar de comandos vectoriales. Función de evidencia: Explicación del proceso; tipo de fuente: Manual técnico. Admite: El fallo de las líneas negras estándar para activar comandos mecánicos. Nota de alcance: Depende de la configuración específica del RIP. ↩
"[PDF] Especificaciones de preimpresión – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. Verificación de que los flujos de trabajo de preimpresión profesionales utilizan colores directos específicos para diferenciar las rutas estructurales no imprimibles (corte/plegado/perforación) del arte imprimible CMYK. Función de evidencia: estándar técnico; tipo de fuente: manual de la industria. Apoya: Requisito de colores directos para rutas mecánicas. Nota de alcance: específico para preimpresión de troquelado y CNC. ↩
"¡Convierte fotos en vectores CNC sin esfuerzo con Carveco Maker!", https://www.youtube.com/watch?v=oWChvjzSFFs&vl=en-US. Explicación del proceso técnico donde los datos de líneas vectoriales se traducen a código G o coordenadas similares legibles por máquina para equipos de corte automatizados. Función de evidencia: validación de proceso; tipo de fuente: especificación técnica. Soporte: la traducción de arte digital a movimiento físico de la máquina. Nota de alcance: aplicable a sistemas de corte automatizados. ↩
"Colores directos vs. colores de proceso – Seattle Printworks", https://seattleprintworks.com/prepress/how-to-build-professional-files-with-spot-colors/. Guía técnica sobre estándares de preimpresión para trayectorias de corte CNC que utilizan colores directos para diferenciar las líneas de corte de la tinta de impresión CMYK. Función de evidencia: Especificación técnica; tipo de fuente: Manual de la industria. Apoya: El uso de colores directos de alto contraste para el reconocimiento de la máquina. Nota de alcance: El estándar varía ligeramente según el fabricante de la máquina. ↩
"Guía de corte láser – Escuela de Arte y Diseño – Universidad de Illinois", https://art.illinois.edu/about/resources-for-current-students/facilities/digital-labs/tutorials-templates/tutorial-laser-cutter-guide/. Documentación sobre la preparación de archivos para sistemas de corte digital en relación con el aislamiento de trazados vectoriales de capas de imagen. Función de evidencia: Buenas prácticas; tipo de fuente: Manual técnico. Apoya: La afirmación de que la separación de capas evita el desperdicio de materia prima. Nota de alcance: Específico para flujos de trabajo de producción basados en vectores. ↩
"Consejos sobre la nomenclatura de archivos CAD – Taller de Instrumentación – Carleton College", https://www.carleton.edu/instrument-shop/learn-cad/file-names/. Directrices sobre la nomenclatura estandarizada de archivos y capas para líneas de producción automatizadas y de ensamblaje de co-empaquetado. Función de evidencia: Estándar de proceso; tipo de fuente: SOP de fabricación. Apoya: El vínculo entre las convenciones de nomenclatura estrictas y la eficiencia del ensamblaje. Nota de alcance: Aplicado al empaquetado minorista de alto volumen. ↩
"Comparación entre laminación mate y brillante para embalaje – PopDisplay", https://popdisplay.me/comparing-matte-vs-gloss-lamination-for-packaging/. La documentación técnica sobre acabados de impresión aclara cómo las películas de polímero transparente alteran el índice de refracción y modifican el equilibrio entre la reflexión especular y difusa en los sustratos impresos. Función de la evidencia: verificación técnica; tipo de fuente: manual de la industria de la impresión o texto de física óptica. Apoya: la afirmación de que las capas aditivas alteran la interacción de la luz. Nota sobre el alcance: los resultados varían según el acabado de la película, como mate o brillante. ↩
¿Qué es la laminación Soft Touch en el embalaje? Una guía detallada", https://shoprigidboxes.com/what-is-soft-touch-lamination/?srsltid=AfmBOoq1pyH1dq0seNjfwdNv_W1ETzPPelw-YCvVh0JQ7eWkg60WsIi_. Una fuente autorizada en ciencia del color o acabado de impresión proporciona datos cuantitativos sobre cómo las películas Soft Touch reducen la luminosidad. Función de evidencia: verificación cuantitativa; tipo de fuente: especificación técnica de impresión. Apoya: La métrica específica de oscurecimiento del pigmento. Nota de alcance: El impacto puede variar según la porosidad del sustrato. ↩
"¿Qué es la precisión del color en el embalaje? Coincidencia Pantone, Delta E…", https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. La documentación técnica sobre estándares colorimétricos explica cómo la laminación altera los valores de color más allá de los umbrales Delta-E aceptables. Función de la evidencia: validación técnica; tipo de fuente: estándar de la industria colorimétrica. Apoya: La afirmación de que la laminación causa una desviación de color medible. Nota de alcance: Los umbrales de cumplimiento difieren según las directrices de la marca. ↩
"Guía del proceso completo de preimpresión de envases – Esko", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Los estándares de la industria para los flujos de trabajo de preimpresión documentan el uso de curvas de compensación para garantizar la consistencia del color en diferentes acabados de sustrato. Función de la evidencia: verificación del proceso; tipo de fuente: estándar profesional de artes gráficas. Apoya: la aplicación de una curva de compensación durante la preimpresión. Nota de alcance: específico para la producción de envases de alta gama. ↩
"Variaciones de la densidad de la tinta de impresión offset – PrintPlanet.com", https://printplanet.com/threads/offset-printing-ink-density-variations.259868/. Las guías técnicas para la gestión del color en el embalaje verifican el uso de aumentos de densidad de tinta para compensar los cambios de color inducidos por la laminación. Función de la evidencia: validación técnica; tipo de fuente: manual técnico de la industria de la impresión. Apoya: el rango específico de aumento de la densidad de la tinta para el cian. Nota de alcance: los porcentajes específicos varían según el grosor de la laminación y el tipo de polímero. ↩
"¿Cómo compensar el cambio de color en la laminación mate?", https://printplanet.com/threads/how-to-compensate-for-the-color-shift-of-matte-lamination.293877/. Explicación de cómo las curvas de compensación ajustan los niveles de tinta para compensar las propiedades ópticas de las películas de laminación. Función de evidencia: procedimiento técnico; tipo de fuente: manual de la industria de la impresión. Apoya: el uso de curvas de compensación para la precisión del color. Nota de alcance: específico para la laminación. ↩
«¿Delta qué? – Introducción al Delta E – Packaging Impressions», https://www.packagingimpressions.com/post/delta-introduction-delta-e/. Definición técnica de Delta-E (ΔE) como la métrica estándar para cuantificar la diferencia percibida entre dos colores. Función de la evidencia: definición de la métrica; tipo de fuente: libro de texto de ciencia del color. Apoya: el uso de Delta-E para identificar fallas de color. Nota de alcance: se refiere al espacio de color CIELAB. ↩
"[PDF] Impresión ecológica: análisis colorimétrico y densitométrico de solventes…", https://scholar.lib.vt.edu/ejournals/JOTS/v35/v35n2/pdf/dharavath.pdf. Análisis de cómo la dispersión de la luz en películas de laminación afecta canales de tinta específicos, lo que a menudo requiere aumentos de densidad en cian. Función de la evidencia: propiedad física; tipo de fuente: estudio de ingeniería de empaques. Apoya: la necesidad de ajustar la densidad de la tinta para sustratos físicos. Nota de alcance: se centra específicamente en la tinta cian. ↩
"Manteniendo contentos a sus clientes de serigrafía con una impresión precisa...", https://anatol.com/keeping-your-screen-printing-customers-happy-with-accurate-print-colors/. La literatura sobre ciencia del color explica que las pantallas de consumo utilizan luz RGB aditiva y carecen de calibración estandarizada, lo que las hace inadecuadas como referencias objetivas para la tinta sustractiva. Función de la evidencia: validación técnica; tipo de fuente: estándar de la industria. Apoya: la falta de fiabilidad de la aprobación del color basada en pantalla. Nota de alcance: limitado a hardware de grado de consumo. ↩
«¿Por qué True Tone? – TidBITS Talk», https://talk.tidbits.com/t/why-true-tone/17479. La documentación técnica del hardware confirma que estas funciones ajustan la temperatura del color y la luminosidad en función de la luz ambiental, lo que convierte a la pantalla en una referencia de color poco fiable. Función de la evidencia: especificación técnica; tipo de fuente: documentación del fabricante. Apoya: por qué los smartphones no son adecuados para la igualación de color profesional. Nota de alcance: se aplica a las pantallas OLED y LCD de smartphones modernos. ↩
"Gestión de la cobertura de tinta en el diseño de impresión: una guía para el color selectivo…", https://www.printing.org/content/2024/04/23/adjustinginklimits.april2024. Los estándares de preimpresión definen el Límite Total de Tinta (LTT) como el porcentaje máximo combinado de tintas CMYK que un sustrato puede absorber antes de que se produzca un fallo de secado/curado. Función de evidencia: estándar de la industria; tipo de fuente: manual de impresión/norma ISO. Apoya: los riesgos físicos del exceso de tinta para igualar las pantallas retroiluminadas. Nota de alcance: varía según la porosidad del sustrato. ↩
"Comprobación de color D50 para artes gráficas | JUST-Normlicht", https://www.just-normlicht.com/us/d50-color-checking-graphic-arts.html. Una fuente estándar de la industria confirma que D50 es el iluminante estándar para la igualación de color en las artes gráficas. Función de evidencia: Verificación técnica; tipo de fuente: Norma ISO; Soporte: Requisito de iluminación D50 para la precisión del espectrofotómetro. Nota de alcance: Aplicable a los estándares globales de producción de impresión. ↩
"¿Cuál es el tiempo de secado de las tintas ecosolventes? – DPI-Supply", https://dpi-supply.com/blogs/news/what-is-the-drying-time-for-eco-solvent-inks?srsltid=AfmBOop54V9ykc-QsNcGKH_3Qq3U3zNDJFhS7ayvOwTa17tXpc5YtG4k. Los datos técnicos sobre los límites de la tinta respaldan la afirmación de que reducir el exceso de pigmento previene la saturación de la tinta y reduce el tiempo de secado. Función de la evidencia: Validación cuantitativa; tipo de fuente: Estudio de ingeniería de impresión; Apoya: Correlación entre la precisión del límite de la tinta y la velocidad de secado. Nota de alcance: Los resultados dependen de la formulación de la tinta y la porosidad del cartón. ↩
"Análisis comparativo de espectrofotómetros portátiles de bajo costo para…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11679304/. Comparación de la precisión de la medición espectral entre espectrofotómetros y sensores de teléfonos inteligentes basados en RGB para la aprobación profesional del color. Función de la evidencia: validación técnica; tipo de fuente: comparación científica/especificaciones de equipos. Apoya: la necesidad de espectrofotómetros en lugar de teléfonos inteligentes para la aprobación del color. Nota de alcance: se centra en la precisión de la medición y los datos espectrales. ↩
¿Qué es D50 para artes gráficas e impresión? – Waveform Lighting", https://www.waveformlighting.com/color-matching/what-is-d50-for-graphic-arts-printing. Verificación de que D50 (5000K) es el estándar ISO para condiciones de visualización en la industria de las artes gráficas para garantizar una consistencia de color objetiva. Función de evidencia: validación técnica; tipo de fuente: estándar de la industria. Apoya: uso de cabinas D50 para la consistencia del color de la marca. Nota de alcance: específico para estándares de artes gráficas e impresión .
"Limitación de la densidad de tinta – Aventuras de Trilemma", http://blog.trilemma.com/2019/11/limiting-ink-density.html. Explicación técnica de cómo limitar el porcentaje acumulativo de tintas CMYK evita la sobresaturación y reduce el tiempo de secado. Función de la evidencia: validación técnica; tipo de fuente: manual técnico de impresión. Apoya: la afirmación de que el cálculo del límite de tinta reduce el tiempo de secado y acelera el proceso de impresión. Nota de alcance: aplicable a varios tipos de sustrato. ↩