
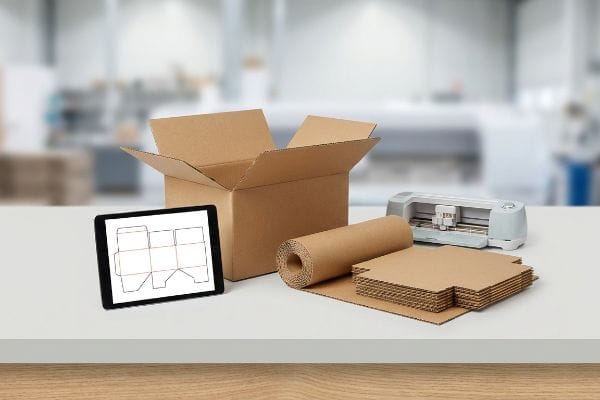
Necesitas cajas personalizadas rápidamente, pero las plantillas genéricas suelen provocar que los productos se aplasten y que se desperdicie el presupuesto. Hacerlo bien a la primera es más fácil de lo que crees.
La creación de cajas sencillas personalizadas requiere software de ingeniería estructural para generar troqueles precisos, seguido del troquelado digital y el plegado de cartón corrugado o cartulina. Este proceso de fabricación de embalajes transforma materiales planos en contenedores protectores tridimensionales optimizados para una logística segura, la comercialización en puntos de venta y una distribución segura en la cadena de suministro.
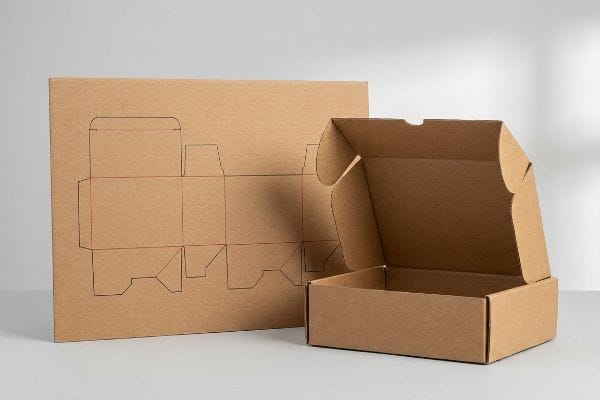
Pero conocer la definición teórica no basta cuando se trata de producirlas a gran escala. Analicemos cómo se traduce esto en la práctica en la fábrica.
¿Cómo puedo crear mis propias cajas personalizadas?
Para dar el salto de un boceto preliminar a un contenedor físico se requiere un enfoque estructurado y mecánico, en lugar de basarse en conjeturas.
Para crear tus propias cajas personalizadas, lo primero es obtener una plantilla de troquelado estandarizada en formato vectorial escalable, como PDF. Este plano especifica las líneas de corte, los pliegues y las pestañas de bloqueo necesarios para plegar el cartón corrugado y convertirlo en contenedores resistentes capaces de soportar un peso vertical considerable.
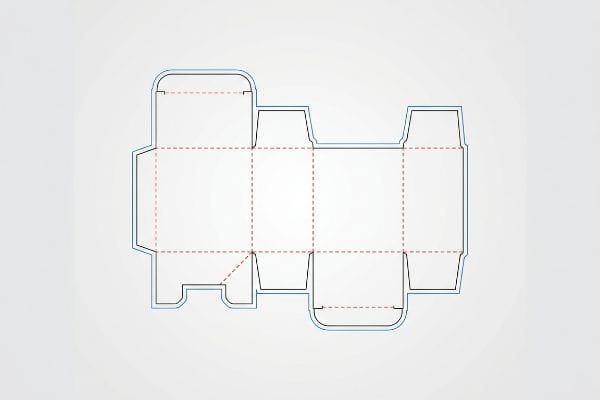
El paso del diseño digital al prototipo físico es donde la mayoría de las marcas tropiezan en su primer intento.
Dominando el proceso de troquelado de cajas personalizadas
El método habitual para principiantes consiste en dibujar la forma de la caja deseada desde cero utilizando software básico de diseño gráfico. Los equipos de marketing suelen esbozar paneles planos y pestañas entrelazadas basándose estrictamente en las dimensiones principales del producto, asumiendo que un ajuste perfecto ofrece la mejor protección. Se centran principalmente en el diseño visual, dejando la ingeniería estructural en un segundo plano.
Veo esta desconexión estructural constantemente cuando un cliente envía un archivo plano de Adobe Illustrator sin lógica mecánica. Si solo busca la caja más barata para enviar aire, no soy la persona adecuada para usted; diseño para lanzamientos minoristas de alto riesgo. Un error común de los principiantes es crear pestañas personalizadas sin calcular las holguras físicas. Una vez vi a un trabajador de almacén sudar durante diez minutos tratando de ensamblar la caja de envío que un cliente había diseñado él mismo; el cartón kraft virgen 32ECT era tan rígido y la pestaña tan ajustada que escuché el fuerte crujido de las fibras de papel mientras la forzaba. La regla general es solicitar siempre primero un troquel prediseñado a su socio de fabricación , antes de aplicar un solo píxel de diseño.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Dibujar cajas desde cero en Illustrator | Utilizando troqueles de fábrica prediseñados2 | Elimina el desgarro estructural |
| Talla exacta a la del producto | Agregar espacios de suspensión internos3 | Evita que la mercancía se aplaste |
| Ignorando los espacios libres de los pliegues | Ingeniería de tolerancias de pestañas precisas | Ahorra 40 segundos en tiempo de co-empaquetado4 |
Me niego a que mis clientes adivinen a ciegas la arquitectura de su embalaje, porque empezar con plantillas estandarizadas acelera drásticamente la llegada al mercado y neutraliza instantáneamente las dificultades de montaje.
🛠️ El escritorio de Harvey: ¿Tienes problemas para calcular el ancho exacto que deben tener tus pestañas entrelazadas? 👉 Solicita una plantilla de troquelado gratuita ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, lo prometo.
¿Dónde puedo encontrar plantillas de cajas gratuitas?
La búsqueda de planos estructurales en internet suele dar lugar a resultados visualmente atractivos, pero mecánicamente desastrosos.
Es posible encontrar plantillas de cajas gratuitas en diversas bibliotecas de diseño de empaques en línea, sitios web de gráficos vectoriales y plataformas de edición web. Sin embargo, para garantizar márgenes de plegado precisos, integridad estructural e integración perfecta con maquinaria de corte automatizada, es necesario generar plantillas confiables utilizando software CAD (Diseño Asistido por Computadora) especializado.
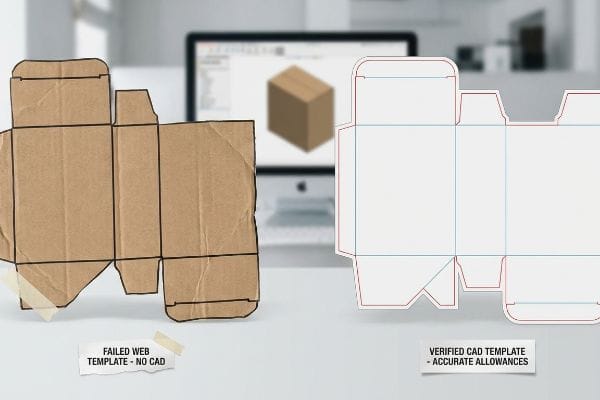
Utilizar una plantilla sencilla de un sitio web básico puede parecer eficiente, pero introduce enormes riesgos ocultos en la cadena de suministro.
El peligro de las plantillas de herramientas web
Las startups suelen intentar ahorrar costes iniciales descargando plantillas genéricas de plataformas de diseño web como Canva. Suponen que si la imagen plana se parece a un sobre estándar o a una bandeja de venta al por menor, funcionará correctamente una vez impresa y cortada. Este enfoque ignora por completo la realidad matemática de la ingeniería de embalaje5.
La pregunta más frecuente que recibo es si estas plantillas web básicas pueden soportar mercancía minorista pesada. La respuesta corta es no, porque las herramientas web solo generan gráficos rasterizados o vectoriales sin unir, sin aplicar márgenes de curvatura automáticos6.Incluso los diseñadores veteranos suelen pasar por alto este punto ciego, asumiendo que las líneas son perfectamente precisas. Recuerdo haber probado una plantilla descargada de un cliente donde las pestañas entrelazadas estaban perfectamente alineadas en la pantalla, pero durante el ensamblaje físico, el grueso cartón ondulado tipo E causó una enorme tensión superficial7, bloqueando el pliegue. Fue necesario usar cinta adhesiva transparente para mantenerlo unido, arruinando la experiencia de desempaquetado premium y ralentizando la línea de ensamblaje en un 30% estimado. Siempre asegúrese de que su PDF estructural esté respaldado por ingeniería CAD real antes de aplicar gráficos de superficie.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de plantillas ráster no unidas | Obtención de archivos PDF generados por CAD con acceso restringido8 | Garantiza cortes CNC de gran precisión |
| Ignorando el espesor del material | Aplicación de tolerancias de curvatura automatizadas9 | Bloqueo de lengüeta sin fricción |
| Cambiar las líneas de corte en Canva | Bloqueo de la capa inferior estructural10 | Elimina la cinta adhesiva de la línea de montaje |
Bloqueo matemáticamente todas las líneas de troquelado críticas en una capa base antes de entregárselas a los equipos creativos, asegurándome de que las complejas fórmulas matemáticas estructurales no se vean sobrescritas por la manipulación básica de píxeles.
🛠️ Oficina de Harvey: ¿A tus plantillas descargadas les faltan los márgenes de flexibilidad necesarios para el transporte? 👉 Verifica la integridad de tu plantilla ↗ — Descarga de forma segura. Si tienes alguna pregunta, puedes consultarme más adelante.
¿Cómo hago una caja casera?
Intentar fabricar un contenedor estructural manualmente requiere más que tijeras y cartón; requiere comprender el desplazamiento de materiales.
La elaboración de una caja casera implica marcar, cortar y doblar cartón plano siguiendo líneas matemáticas precisas para crear una forma tridimensional. Esta fase de prototipado manual actúa como una prueba de concepto fundamental, permitiendo a los creadores probar físicamente los mecanismos de cierre, el ajuste del producto y la tensión del material antes de la producción en masa.
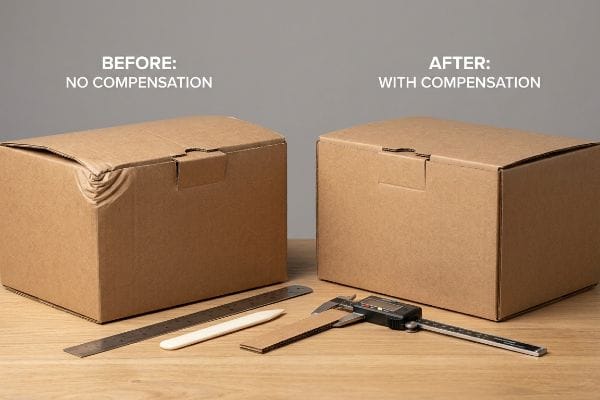
Si bien la elaboración manual es estupenda para un prototipo individual, ignorar la física de las fibras del papel descarrilará instantáneamente tus objetivos a mayor escala.
Cómo gestionar la compensación de la pinza de freno en cajas de herramientas caseras
Un método común entre los principiantes al construir un prototipo a mano consiste en medir las dimensiones exteriores exactas del producto y cortar el cartón para que coincidan perfectamente con esas medidas. Tratan el grueso material corrugado como si fuera una hoja de papel bidimensional. Esto ignora el grosor físico inherente delcartón .
Piensa en un cartón grueso como un colchón; cuando lo doblas por la mitad, el material del interior se comprime mientras que el exterior se estira, consumiendo espacio en el proceso. Cuando los diseñadores dibujan pestañas entrelazadas con el mismo ancho que el panel correspondiente, no tienen en cuenta este calibre físico. Una vez revisé una muestra hecha a mano donde un panel de flauta B de 0,11 pulgadas (2,79 mm) de grosor12 se dobló 90 grados sin una ranura de recepción ensanchada. La resistencia física era tan severa que podía sentir cómo las flautas internas se doblaban bajo mis pulgares, y toda la pantalla se arqueó considerablemente hacia afuera. La regla general más sencilla es añadir siempre el grosor exacto de tu tablero al ancho de cualquier ranura para compensar el radio exterior del pliegue13.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Tratar el cartón como si fuera papel 2D | Ingeniería para calibrador de placa física14 | Garantiza esquinas perfectamente cuadradas |
| Las ranuras de corte son demasiado estrechas | Ranuras de ensanchamiento para que coincidan con el radio exterior15 | Evita que el panel lateral se curve |
| Forzar las pestañas gruesas para que encajen en su lugar | Agregar un amortiguador de microespacio16 | Elimina la trituración de las fibras de papel |
Utilizo software de diseño paramétrico para aplicar automáticamente algoritmos de compensación de calibre a cada pliegue, lo que garantiza que sus pantallas prellenadas se ensamblen sin problemas y queden perfectamente cuadradas.
🛠️ Harvey's Desk: ¿Tu prototipo artesanal se deforma en las esquinas porque las ranuras son matemáticamente demasiado ajustadas? 👉 Obtén una troqueladora con corrección de calibre ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Puedo crear mi propia caja en línea?
Diseñar el embalaje mediante editores en línea ofrece una velocidad increíble, pero es necesario salvar la brecha entre la comodidad digital y la física de la fabricación.
Sí. Puedes crear tu propia caja en línea utilizando plataformas web especializadas que generan dimensiones personalizadas, aplican diseños 3D y exportan archivos listos para producción. Sin embargo, estos archivos digitales deben cumplir estrictamente con las tolerancias de preimpresión industriales, incluyendo márgenes de sangrado específicos y trayectorias de tinta plana, para evitar desalineaciones durante la fabricación.
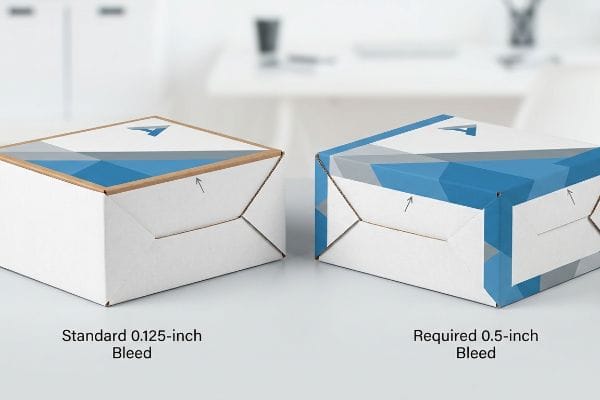
Pero conocer la teoría no es suficiente cuando las máquinas de laminación litográfica automatizadas empiezan a funcionar a alta velocidad.
Por qué falla el sangrado estándar en línea en la planta de producción
Una suposición aparentemente razonable que hacen los diseñadores al usar creadores de cajas en línea es que la configuración estándar de sangrado de impresión comercial funcionará perfectamente para empaques pesados. Por lo general, aplican un margen de sangrado estándar de 0,125 pulgadas (3,17 mm)17 más allá de la línea de corte física, tal como lo harían para una tarjeta de presentación o un folleto plano. Confían en que la configuración de exportación predeterminada de la plataforma digital esté totalmente optimizada para todos los sustratos industriales.
Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando los archivos generados por la web llegan a nuestra línea de laminación litográfica. En mis instalaciones, veo con frecuencia archivos con diseños impecables que fallan estrepitosamente porque el proceso físico de pegar las hojas impresas sobre cartón corrugado grueso de flauta B18 implica inherentemente una tolerancia mecánica mayor. Al medir el desplazamiento del montaje automatizado, un sangrado estándar de 3 mm es completamente insuficiente para cubrir la variación del cartón. El resultado es un reborde, donde los bordes expuestos del cartón marrón arruinan la unidad plegada final. Tomé las lecturas del micrómetro y demostré que no necesitábamos ralentizar toda la máquina; solo necesitábamos un margen de sangrado mínimo estricto de 0,5 pulgadas (12,7 mm)19 más allá de la línea de corte. Al aplicar esta medida de seguridad contra el desplazamiento de laminación, me aseguro de que el gráfico impreso envuelva completamente cada borde expuesto, lo que evita rechazos por parte de los minoristas y ahorra a los clientes enormes costos de retrabajo de preimpresión.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizando un sangrado estándar de 0,125 pulgadas20 | Aplicar un margen de sangrado de 0,5 pulgadas | Evita que queden bordes marrones expuestos |
| Confiar en la configuración predeterminada de la plataforma web | Calibración de archivos para laminación litográfica21 | Garantiza gráficos impecables para puntos de venta |
| Ignorando el desplazamiento mecánico de la placa22 | Diseñar una red de seguridad para las obras de arte | Elimina los retrasos en la reelaboración de la preimpresión |
Rechazo categóricamente en la fase de preimpresión los archivos que no cumplen con este requisito, lo que obliga a los diseñadores a extender los fondos de las ilustraciones para que el producto final luzca impecable en el estante.
🛠️ Oficina de Harvey: ¿Sabes si tu plantilla de troquelado generada en línea incluye el sangrado de 0,5 pulgadas necesario para la laminación litográfica? 👉 Envíame tu archivo de plantilla de troquelado ↗ — Haré una prueba de estrés antes de que malgastes tu presupuesto en producción en masa.
Conclusión
Puedes elegir un proveedor más económico, pero cuando ese margen de sangrado insuficiente de 0,125 pulgadas (3,17 mm) se desplaza durante la laminación litográfica automatizada, te quedas con bordes marrones sin tratar expuestos que provocan el rechazo inmediato por parte del minorista y semanas de costosos retoques manuales. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar las tolerancias mecánicas y permíteme revisar personalmente tus archivos planos a través de mi Auditoría Previa a la Impresión Gratuita ↗ para detectar errores fatales de preimpresión antes de que destruyan el margen de beneficio de tu proyecto.
"Entendiendo la resistencia de las cajas de envío", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs. Una fuente estándar de la industria que detalla la clasificación de la prueba de aplastamiento de bordes (ECT) para materiales corrugados para verificar la resistencia y rigidez del cartón kraft virgen 32ECT. Función de evidencia: Especificación técnica; tipo de fuente: Norma de fabricación. Apoya: Las propiedades físicas y la rigidez del material. Nota de alcance: Se aplica a las normas de embalaje corrugado. ↩
"Comprensión de las estructuras de acero prefabricadas – Paramount Metal Systems", https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures. Explicación de cómo las líneas de troquelado estandarizadas de fábrica se optimizan matemáticamente para los puntos de tensión del material y así evitar el desgarro estructural. Función de la evidencia: Validación técnica; tipo de fuente: Guía de ingeniería de embalaje. Apoyos: Uso de líneas de troquelado de fábrica para la estabilidad. Nota de alcance: Se aplica principalmente al cartón corrugado. ↩
"Por qué usar embalajes de suspensión para sus productos | Rellenos de vacío", https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. Explicación técnica de cómo los rellenos de vacío crean amortiguadores críticos para absorber impactos y evitar la compresión del producto. Función de evidencia: Validación técnica; tipo de fuente: Estándares de logística y embalaje. Apoya: Prevención de aplastamiento de mercancías. Nota de alcance: Más eficaz para contenidos frágiles. ↩
"Modelado de errores de ensamblaje y optimización de tolerancias… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Análisis de cómo las tolerancias optimizadas de las pestañas reducen la fricción del ensamblaje manual y el tiempo de ciclo unitario en el co-empaquetado industrial. Función de la evidencia: Verificación métrica; tipo de fuente: Estudio de ingeniería industrial. Apoya: Beneficios de ahorro de tiempo de la ingeniería de precisión. Nota de alcance: Los ahorros pueden variar según la complejidad de la caja. ↩
"Determinación analítica de la rigidez a la flexión de un material de cinco capas...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Documentación técnica o libros de texto sobre ingeniería de embalaje que confirman que la integridad estructural requiere cálculos precisos para el espesor del material y las tolerancias de plegado. Función de la evidencia: prueba fundamental; tipo de fuente: libro de texto de ingeniería o estándar de la industria. Apoya: la necesidad de cálculos de ingeniería en lugar de simples plantillas gráficas. Nota de alcance: Se aplica específicamente a sustratos físicos. ↩
"Cómo calcular la tolerancia y la deducción por doblez", https://www.youtube.com/watch?v=21Ky5ayg_q8. Breve explicación de cómo el software CAD profesional calcula el espesor del material para los pliegues en comparación con las herramientas vectoriales básicas. Función de evidencia: validación técnica; tipo de fuente: norma de ingeniería. Apoya: la insuficiencia estructural de las plantillas basadas en la web. Nota de alcance: se aplica a materiales corrugados. ↩
"Grados de cartón", https://www.acmebox.com/product-offerings/board-grades/. Verificación de cómo el grosor del material de flauta E crea resistencia física y bloqueo de pliegues si no se tiene en cuenta en el plano. Función de la evidencia: especificación del material; tipo de fuente: guía de la industria del embalaje. Soportes: fallas de ensamblaje físico en plantillas no CAD. Nota de alcance: específico para el grado de flauta E. ↩
"Cómo preparar archivos CAD para corte láser – Kanyana Engineering", https://kanyanaengineering.com.au/file-for-laser-cutting/. Documentación técnica sobre mecanizado CNC que explica por qué los PDF CAD basados en vectores proporcionan trayectorias precisas en comparación con las imágenes rasterizadas para un corte de alta precisión. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería. Soporte: Precisión de corte CNC. Nota de alcance: Se aplica a hardware de corte con capacidad vectorial. ↩
¿Qué es un factor K? | Explicación de la tolerancia de plegado de chapa metálica – YouTube, https://www.youtube.com/watch?v=kUizKC1gkg0. Normas de ingeniería de embalaje que detallan cómo el cálculo de la tolerancia de plegado garantiza que los materiales se plieguen correctamente para lograr un bloqueo de lengüeta seguro y sin fricción. Función de la evidencia: Validación técnica; tipo de fuente: Norma de la industria del embalaje. Soportes: Funcionalidad de bloqueo de lengüeta. Nota de alcance: Específico para materiales de sustrato plegados. ↩
"Diseño de embalaje estructural: elementos clave y proceso", https://www.arkay.com/resources/structural-packaging-design. Guías de diseño industrial que explican cómo mantener la integridad de la capa base estructural en una plantilla garantiza un ajuste seguro sin adhesivos secundarios. Función de la evidencia: verificación operativa; tipo de fuente: guía de diseño industrial. Apoyos: eliminación de la cinta de ensamblaje. Nota de alcance: se refiere al ensamblaje de cajas troqueladas. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: Definición técnica; tipo de fuente: Manual de ingeniería de embalaje. Respalda: La necesidad de tener en cuenta el espesor del material (calibre) para garantizar las dimensiones internas correctas. Nota de alcance: Se refiere específicamente al cartón corrugado y al cartón grueso. ↩
"Cartón ondulado y grados de material – Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Las especificaciones de embalaje estándar de la industria verifican el rango típico de calibre para el cartón ondulado de flauta B. Función de evidencia: especificación técnica; tipo de fuente: estándar de la industria. Soportes: espesor específico del material de flauta B. Nota de alcance: el espesor puede variar ligeramente según el fabricante. ↩
"Diseño de cartón ondulado – Grupos de Google", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Los manuales técnicos sobre diseño de embalaje estructural explican cómo calcular la tolerancia de curvatura para evitar el pandeo del material y asegurar el ajuste. Función de evidencia: principio de ingeniería; tipo de fuente: guía técnica. Soportes: método para ajustar el ancho de la ranura en función del espesor del material. Nota de alcance: aplicable a cartón de gran espesor. ↩
"Convierta una escuadra de carpintero en un calibre grande con un poco de carpintería...", https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry. Explicación de cómo tener en cuenta el grosor del material (calibre) evita la desalineación estructural y garantiza ángulos rectos. Función de evidencia: validación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la necesidad de compensación de calibre para la precisión de las esquinas. Nota de alcance: se aplica principalmente a cartón corrugado y cartulina gruesa. ↩
"Investigación del efecto de las perforaciones en la capacidad portante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Guía técnica para ajustar las tolerancias de las ranuras para adaptarse al radio de curvatura del material y evitar la deformación estructural. Función de la evidencia: verificación geométrica; tipo de fuente: guía de diseño estructural. Apoya: la relación entre el ancho de la ranura y la planitud del panel. Nota de alcance: centrado en juntas plegables. ↩
"Estimación de la resistencia a la compresión del cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Explicación de cómo las tolerancias de holgura evitan una tensión de compresión excesiva en las fibras de papel durante el ensamblaje. Función de la evidencia: verificación de la ciencia de los materiales; tipo de fuente: norma técnica de la industria papelera. Apoyos: prevención de fallos del material en los puntos de unión. Nota de alcance: específico para conexiones mecánicas de lengüeta y ranura. ↩
"Guía de tamaño y dimensiones de tarjetas de visita (2026)", https://www.jukeboxprint.com/blog/business-card-sizes-dimensions. Una guía de impresión autorizada o un estándar de la industria confirma que 0,125 pulgadas es el requisito típico de sangrado para la impresión comercial de pequeño formato. Función de evidencia: verificación de la especificación técnica; tipo de fuente: manual de la industria. Apoya: la práctica de diseño común descrita. Nota de alcance: generalmente se aplica a sustratos a base de papel. ↩
"La laminación litográfica proporciona a las cajas de tóner una imagen mejorada", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image . Una guía autorizada sobre embalaje de cartón ondulado explica por qué la laminación litográfica requiere tolerancias más altas que la impresión directa debido al desplazamiento del sustrato. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria. Apoya: variación mecánica en la laminación. Nota de alcance: se aplica a sustratos de cartón ondulado de flauta B y similares.
"Embalaje laminado litográfico – Accurate Box Company, Inc.", https://accuratebox.com/our-packaging/litho-laminated-packaging/. Las especificaciones de preimpresión del embalaje detallan el sangrado necesario para evitar rebabas durante el montaje de los revestimientos impresos sobre cartón ondulado. Función de evidencia: especificación técnica; tipo de fuente: estándar de producción. Soportes: medición específica para márgenes de sangrado. Nota de alcance: los valores pueden variar según la precisión de la máquina. ↩
"Qué opciones de impresión están disponibles para expositores de cartón ondulado...", https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/. Las directrices técnicas de impresión para embalajes de cartón ondulado verificarían la insuficiencia de los márgenes de sangrado estándar de formato pequeño para evitar la exposición de los bordes durante el troquelado. Función de la evidencia: especificación técnica; tipo de fuente: manual de la industria. Apoya: anchos de sangrado recomendados para embalaje. Nota de alcance: específicamente para sustratos de cartón ondulado. ↩
"Certificación GMI para embalaje offset litográfico – Netpak", https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/. Las especificaciones de fabricación para la laminación litográfica explican la necesidad de una calibración de archivo específica para garantizar la calidad de la imagen al imprimir en papel y laminar sobre cartón ondulado. Función de la evidencia: verificación del proceso; tipo de fuente: manual técnico. Soporte: requisitos de impresión especializados. Nota de alcance: aplicable a gráficos de alta gama para el sector minorista. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. La documentación de la industria describe cómo el movimiento físico del cartón durante el proceso de conversión y plegado provoca la desalineación del diseño. Función de la evidencia: definición conceptual; tipo de fuente: guía de fabricación. Apoyos: justificación de las redes de seguridad del diseño. Nota de alcance: relacionado con las tolerancias del cartón corrugado. ↩



