
¿Quieres lanzar una lista para la venta sin complicaciones? Perder el tiempo mirando plantillas confusas mientras se acerca la fecha límite de lanzamiento es la manera más segura de perder dinero.
La creación de cajas Kraft personalizadas requiere alinear los troqueles de su marca con las tolerancias precisas de las herramientas de fábrica. El proceso implica seleccionar sustratos estructurales, definir las zonas de parcheo transparente, validar los espacios libres de pliegue y ejecutar las operaciones de troquelado. Dominar estos fundamentos de ingeniería garantiza un ensamblaje rápido, evita la deformación del material y asegura una presentación impecable en los estantes de venta.
Pero conocer la teoría estructural no es suficiente cuando las máquinas troqueladoras empiezan a funcionar en la planta de producción.
¿Cómo puedo crear mis propias cajas personalizadas?
Diseñar tu propio empaque desde cero te da una sensación de empoderamiento hasta que envías los archivos al fabricante. Es entonces cuando errores ocultos en la preimpresión desbaratan instantáneamente tu cronograma.
La fabricación de cajas personalizadas depende de la generación de troqueles vectoriales matemáticamente perfectos para la maquinaria CAD (Diseño Asistido por Computadora). Es necesario aislar los cortes estructurales de las capas gráficas, aplicar los márgenes de sangrado correctos y definir radios de plegado exactos para garantizar que las mesas de enrutamiento automatizadas entren en contacto con el cartón corrugado sin dañar el diseño.
Pero conocer la teoría digital no es suficiente cuando las máquinas CNC (Control Numérico por Computadora) comienzan a funcionar en la planta de producción.
¿Por qué fallan las troqueladoras digitales CMYK en la planta de producción?
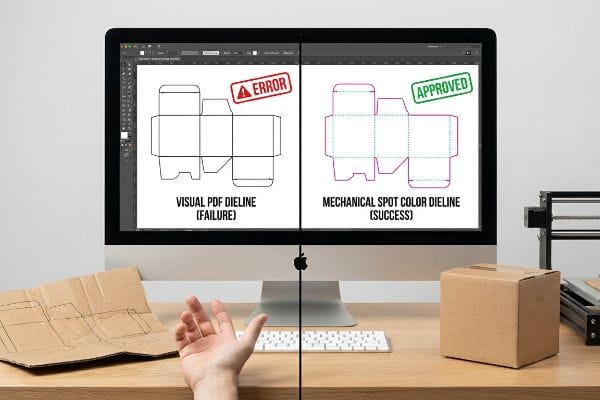
Incluso los equipos de compras más experimentados suelen dar por sentado que usar líneas digitales negras estándar para delinear la forma de la cajaes suficiente para la producción. Consideran la línea de troquelado como una simple guía visual, esperando que el software de la fábrica sepa intuitivamente dónde cortar y dónde doblar basándose en un PDF (Formato de Documento Portátil) estándar.
Esto no es solo teoría: lo veo cada semana en el laboratorio de pruebas. Un cliente me envió una plantilla de caja hecha a toda prisa, diseñada por una agencia sin experiencia en estructuras, que utilizaba trazos estándar CMYK (cian, magenta, amarillo, clave) en negropara las rutas de corte. Al principio, supuse que mi software RIP (procesador de imágenes ráster) detectaría la variación, pero me equivoqué por completo. La grabadora láser automatizada no reconoció las líneas visuales y las fusionó directamente con la capa de la ilustración. La máquina expulsó una plancha plana con contornos negros pero sin cortes físicos, deteniendo instantáneamente toda la línea. Tuve que cambiar de estrategia de inmediato e implementar un comando estricto de color directo en la maquinaria en funcionamiento. Separé manualmente las capas, convirtiendo los trazos en colores directos mecánicos:100 % magenta para los cortes y 100 % cian para los pliegues.Este mapeo de color preciso obligó a las cuchillas a interactuar físicamente con la plancha correctamente. Al aplicar este protocolo de preimpresión, garantizo que el tiempo de enrutamiento se reduzca aproximadamente en un 20%, lo que ahorra a los clientes enormes costes de reelaboración manual en una tirada de producción estándar.
| Solución de ingeniería de preimpresión | Resultado de la maquinaria física | Retorno de la inversión en producción |
|---|---|---|
| Separación vectorial de color directo4 | Las cuchillas CNC se acoplan a coordenadas exactas | Elimina costosos tiempos de inactividad de la máquina |
| Mapeo magenta/cian | Contaminación cero de la capa de la obra de arte | Garantiza una impresión gráfica impecable |
| Verificación previa al vuelo automatizada5 | Cortes y pliegues verificados matemáticamente | Acelera la comercialización de prototipos |
Me niego a permitir que errores de configuración de archivos por parte de aficionados retrasen los lanzamientos masivos en tiendas. Al interceptar estos errores de preimpresión antes de que lleguen a la matriz de corte de acero, protejo tanto la integridad estructural como el presupuesto de impresión.
🛠️ Oficina de Harvey: ¿Sabe si sus troqueles actuales utilizan colores directos mecánicos activos o solo líneas visuales muertas? 👉 Solicite una auditoría de la lista de materiales ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
¿Cómo hacer una caja con ventana?
Exhibir tu producto a través de un recorte transparente es una estrategia de venta minorista comprobada. Sin embargo, mezclar fibras de papel crudo con plásticos rígidos genera reacciones mecánicas volátiles.
La fabricación de una caja con ventana requiere una aplicación precisa del adhesivo y un equilibrio dinámico de la tensión del material. Es necesario adherir una película de polímero flexible y transparente a través de un hueco troquelado en el cartón primario, asegurándose de que el adhesivo de reparación resista las fluctuaciones de la humedad ambiental sin deformar la caja.
Pero conocer la teoría del pegado no es suficiente cuando las máquinas de parcheo de alta velocidad comienzan a funcionar en la planta de producción.
La física oculta de la rotura por tensión del parche de la ventana
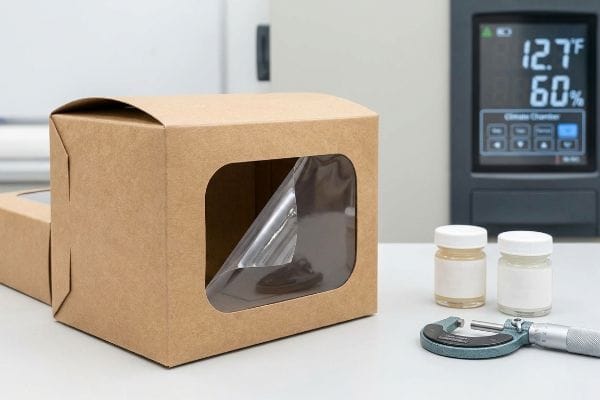
Muchos equipos de marca exigen películas de plástico PET (tereftalato de polietileno) rígido para sus cajas de cartón Kraft con ventana, asumiendo que el material rígido ofrece la mejor resistencia a la perforación6. Consideran el cartón y el panel de plástico como dos componentes estáticos que se unirán sin problemas con adhesivos industriales estándar7.
Esto no es solo teoría; lo enfrento en la planta de pruebas cuando las simulaciones de tránsito fallan. Recientemente recibí una llamada furiosa de un comprador de cosméticos cuyo prototipo inicial falló en una prueba básica de acondicionamiento en cámara climática. Al principio, supuse que el pegamento estándar de PVA (acetato de polivinilo) fijaría fácilmente la ventana de PET al cartón Kraft crudo. Estaba completamente equivocado. Cuando saqué la muestra fallida de la cámara, sentí la intensa deformación física del cartón; el plástico rígido y el papel poroso se habían expandido a ritmos completamente diferentes debido a la alta humedad. El pegamento rígido creó un conflicto severo de tensión superficial, lo que provocó que la ventana se desprendiera agresivamente del tablero 32ECT (prueba de aplastamiento de bordes) como un resorte comprimido. Para solucionar esto, realicé una rápida actualización del material directamente en la línea de montaje. Retiré el PET derivado del petróleo y lo sustituí por una película flexible de PLA (ácido poliláctico) altamente elástica, fijándola con un adhesivo resistente a la intemperie que se estira físicamente de forma dinámica con la expansión de la fibra de papel. Al abandonar el renderizado rígido de la agencia y realizar los cálculos de expansión desde cero, se resolvió la crisis. Al aplicar esta matriz de parcheo flexible, elimino por completo la distorsión en el tránsito, protegiendo la presentación minorista del cliente de contracargos catastróficos por parte de los minoristas.
| Solución para la química de materiales | Resultado del embalaje físico | Retorno de la inversión en logística |
|---|---|---|
| Película flexible de PLA para ventanas10 | Se estira dinámicamente con fibras de papel | Elimina la deformación durante el transporte de mercancías |
| Adhesivo elástico para clima11 | Absorbe la humedad, la expansión y la fricción | Evita fallos en el desprendimiento de las ventanas |
| Combinación con cartón Kraft crudo | Coincide perfectamente con la tensión superficial | Garantiza el cumplimiento de las normas de reciclaje en la acera12 |
No utilizo plásticos rígidos que desafían las leyes físicas del cartón. Al diseñar una tasa de expansión sincronizada del material, garantizo que la caja permanezca perfectamente plana independientemente de las condiciones de la cadena de suministro.
🛠️ Harvey's Desk: ¿Sus cajas con ventana actuales utilizan adhesivos rígidos que podrían romperse durante el transporte marítimo con alta humedad? 👉 Solicite su simulación de estrés estructural 3D personalizada ↗ — 100% confidencial. Sus diseños de venta al por menor aún no lanzados están a salvo conmigo.
¿Cómo puedo diseñar mi propio empaque?
Diseñar tu propia estructura requiere más que simplemente dibujar líneas vectoriales planas en un software gráfico. Estás diseñando una arquitectura tridimensional que soporta peso.
Diseñar tu propio embalaje requiere calcular con precisión los márgenes de plegado y los espesores del sustrato antes de trazar el troquelado. Debes colocar estratégicamente las pestañas de encaje, definir los pliegues de soporte de carga e incorporar direcciones de ondulación específicas para asegurar que el cartón corrugado plano se pliegue sin problemas en un contenedor rígido sin romperse.
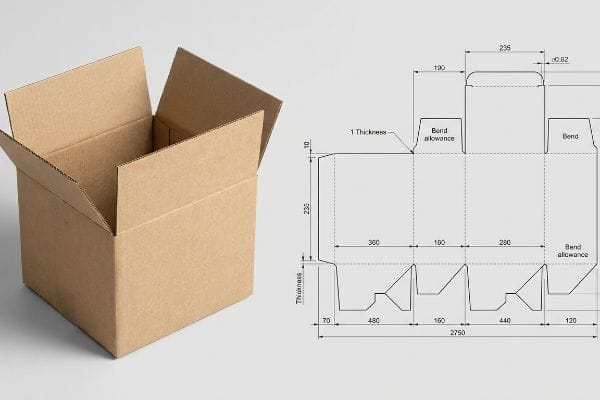
Pero conocer la teoría del plegado no es suficiente cuando las máquinas ranuradoras rotativas empiezan a funcionar en la planta de producción.
El punto ciego de la compensación de la pinza de freno en ingeniería
Incluso los diseñadores veteranos suelen pasar por alto este punto ciego, asumiendo que una simple pestaña de encaje dibujada exactamente al ancho de una ranura correspondiente se ensamblará perfectamente. Diseñan plantillas planas, ignorando por completo el grosor físico del material corrugado cuando se pliega 90 grados13.
Esto no es solo teoría, lo aprendí por las malas en mi propio laboratorio. En 2022, le pedí a mi ingeniero jefe de empaquetado, Mark, que ejecutara un diseño de paquete plano sobredimensionado que ignoraba por completo el calibre físico de nuestro cartón de flauta B. Pensamos que podríamos ahorrar tiempo omitiendo el paso de margen de curvatura paramétrico en nuestro software. Tres días después, en la planta de ensamblaje, vi cómo toda la producción se detenía. Cuando los coempaquetadores intentaron forzar el panel 14 de 0,11 pulgadas (2,79 mm) de espesor en la ranura estándar, escuché el repugnante y fuerte crujido del cartón al doblarse cuando la hoja de papel superior se rompió agresivamente bajo la fricción. Pasé horas observando físicamente la línea de coempaquetado para localizar el punto exacto de interferencia. Inmediatamente corrí a la ruidosa máquina en funcionamiento y ajusté la calibración de la herramienta, recalculando los anchos de las ranuras para incluir automáticamente el consumo de material del radio exterior. Este ajuste de holgura de 0,09 pulgadas (2,4 mm) no solo evitó que la base se rasgara; Esto eliminó por completo el bloqueo por fricción mecánica, acelerando el tiempo de ensamblaje del co-empaquetado en un 35% estimado y reduciendo drásticamente los costos de mano de obra del cliente.
| Ajuste de herramientas paramétricas | Resultado del ensamblaje físico | Retorno de la inversión financiera |
|---|---|---|
| Matemáticas de compensación del calibrador | Amplía las ranuras para el radio de pliegue exterior15 | Elimina el desgarro en la línea de montaje |
| Inyección de microclarificación | Elimina el bloqueo de placa sobre placa16 | Reduce rápidamente el tiempo de trabajo manual |
| Ajustes CAD automatizados | Produce esquinas perfectas de 90 grados | Evita la inestabilidad en los estantes de las tiendas17 |
Me niego a que los planos digitales dicten la realidad física de una caja plegada. Si no se calcula matemáticamente el grosor exacto del material, la integridad estructural está condenada al fracaso desde el principio.
🛠️ Oficina de Harvey: ¿Su troqueladora plana actual tiene en cuenta el consumo exacto de material de un pliegue corrugado de 90 grados? 👉 Obtenga su plano CAD estructural ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Cuánto cuesta hacer una caja de cartón personalizada?
Elaborar un presupuesto para una caja personalizada es un ejercicio de equilibrio delicado. Un gasto excesivo en acabados estéticos suele obligar a realizar recortes de costes peligrosos en lo que respecta a la estructura principal.
El coste de fabricar una caja de cartón a medida depende totalmente del volumen del pedido, el tipo de cartón y la complejidad de la impresión. Los precios varían según la resistencia a la compresión de los bordes, el uso de impresión offset de alta fidelidad o impresión digital, y la integración de barreras antihumedad especializadas.
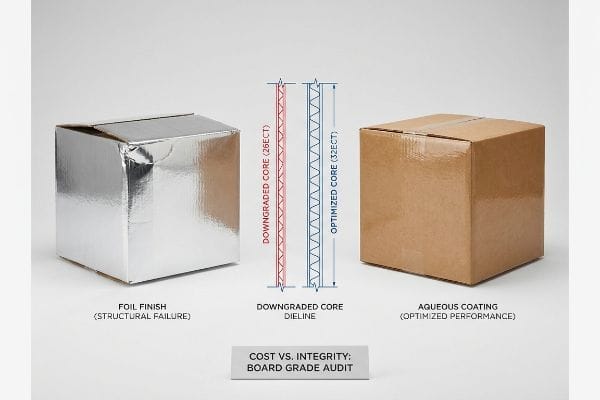
Pero calcular el coste teórico en la hoja de cálculo no es suficiente cuando la mercancía pesada llega realmente a la planta de producción.
La peligrosa economía de la rebaja de la calificación del Consejo de Cosméticos
Los equipos de compras suelen considerar los costosos acabados cosméticos, como el laminado de lámina de cobertura total, como requisitos de marketing innegociables para los envases de alta gama. Para compensar estos elevados costes unitarios iniciales, autorizan secretamente una reducción en la resistencia al aplastamiento de los bordes del cartón corrugado base (clasificación18) para ahorrar unos céntimos por unidad.
Esto no es solo teoría: lo enfrento en el laboratorio de pruebas al investigar fallas catastróficas en la prueba de compresión de cajas (BCT). Un cliente me envió una caja de aluminio de altísima calidad destruida que se había deformado por completo bajo cargas superiores de paletas estándar de 680 kg (1500 lbs)¹⁹. No necesité consultar una hoja de cálculo; me acerqué al prototipo aplastado, arranqué la brillante lámina superior de aluminio e inmediatamente sentí las estrías internas, increíblemente blandas y pulverizadas. Al principio, supuse que una carretilla elevadora descontrolada del almacén había causado el impacto, pero estaba completamente equivocado. Obtuve las lecturas del micrómetro y demostré que su proveedor anterior había degradado secretamente el núcleo de 32ECT a 26ECT²⁰solo para financiar la costosa película cosmética. Inmediatamente modifiqué la tolerancia de la cadena de suministro, eliminando el exceso de aluminio sobredimensionado y pesado y restaurando el sustrato a un estándar virgen de 32ECT. Logramos la reflexión premium deseada utilizando recubrimientos acuosos de alto brillo en su lugar. Recurrir a pruebas ambientales rigurosas en lugar de basarse en cálculos matemáticos permitió salvar la estructura. Al reestructurar los materiales, eliminé los puntos débiles estructurales, asegurando que las cajas maestras resistieran el transporte marítimo apilado en doble fila sin que se dañara ni una sola esquina, eliminando por completo el riesgo de rechazo por parte del minorista.
| Solución para la tolerancia de la cadena de suministro | Resultado del rendimiento físico | Retorno de la inversión logística |
|---|---|---|
| Restauración de placa virgen 32ECT | El estriado denso absorbe las cargas cinéticas superiores21 | Evita el aplastamiento catastrófico del almacén |
| Recubrimiento acuoso de alto contenido en sólidos | Ofrece un reflejo de brillo de primera calidad | Elimina los costosos gastos de película de aluminio22 |
| Recalibración dinámica de BCT | Las esquinas de la caja maestra mantienen una verticalidad absoluta | Sobrevive al transporte de carga en contenedores apilados doblemente23 |
No sacrifico la capacidad de carga interna solo para que el exterior luzca brillante. Mediante un análisis exhaustivo de la composición de los materiales, me aseguro de que su presupuesto de embalaje proteja realmente el producto en su interior.
🛠️ Harvey's Desk: ¿Estás pagando sin saberlo por una mejora estética que debilita secretamente la resistencia a la compresión estructural de tu placa? 👉 Solicita una auditoría gratuita de la calidad de tu placa ↗ — Reviso personalmente cada archivo estructural en 24 horas.
Conclusión
Puedes elegir un proveedor obsesionado con la estética brillante, pero cuando esa base 26ECT de baja calidad colapse bajo el peso del almacenamiento, el inventario aplastado provocará contracargos masivos por parte de los minoristas y aniquilará tu margen de beneficio. Esta misma revisión de ingeniería detectó recientemente un error de tolerancia fatal de 2 mm en un importante lanzamiento nacional antes de la producción. Deja de malgastar tu presupuesto de marketing en fallos estructurales invisibles y permíteme diseñar personalmente tu próximo lanzamiento para garantizar la máxima supervivencia en el mercado minorista.
"Directrices gráficas – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Las normas técnicas de embalaje requieren colores planos específicos o separaciones de capas para las tablas de enrutamiento CAD para distinguir los cortes de los pliegues, lo que hace que las líneas negras estándar sean insuficientes. Función de evidencia: especificación técnica; tipo de fuente: directriz de la industria. Apoya: la necesidad de definiciones de línea no estándar para la producción. Nota de alcance: aplicable al troquelado automatizado. ↩
"Color directo vs. color CMYK: diferencias esenciales explicadas", https://unicopacking.com/en/new/spot-color-vs-process-color.html. La documentación técnica del software de enrutamiento CAD/CAM especifica que los valores CMYK se interpretan normalmente como gráficos en lugar de trayectorias de herramientas, lo que provoca que la maquinaria automatizada los ignore como cortes. Función de la evidencia: limitación técnica; tipo de fuente: documentación del software. Apoya: por qué falla el CMYK para las líneas de troquelado. Nota de alcance: se aplica al enrutamiento CNC/láser automatizado. ↩
"Diseño de troqueles para embalaje: qué darle a su diseñador y cómo obtenerlo...", https://www.digitalpolo.com/packaging-dieline-design/. Los estándares de preimpresión de embalaje definen el uso de colores directos distintos para separar las trayectorias de corte y hendido para la interpretación del software CAD. Función de evidencia: especificación técnica; tipo de fuente: manual de la industria. Soporte: requisitos de codificación de color para troqueles. Nota de alcance: los tonos de color específicos pueden variar según el fabricante. ↩
"Cortadora láser: corte láser vectorial vs. rasterizado | Operaciones", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Las guías técnicas para el diseño de envases explican cómo la separación de colores directos permite que el software CNC interprete trayectorias específicas como líneas de corte en lugar de áreas de impresión. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria. Apoya: La precisión del acoplamiento de la cuchilla CNC mediante la separación vectorial. Nota de alcance: Específico para software de preimpresión basado en vectores. ↩
"Guía del proceso completo de preimpresión de envases – Esko", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Las especificaciones del software de preimpresión detallan cómo las herramientas de verificación previa automatizadas escanean errores geométricos e inconsistencias matemáticas en las líneas de troquelado antes de la producción. Función de la evidencia: verificación del proceso; tipo de fuente: documentación del software. Admite: La verificación matemática de cortes y pliegues. Nota de alcance: Limitado al software que admite el análisis de líneas de troquelado. ↩
"Tereftalato de polietileno vs. poliolefina: Perforación…", https://eureka.patsnap.com/report-comparative-study-of-puncture-resistance-between-polyethylene-tereftalate-and-polyolefin. Verificación de las propiedades mecánicas del PET en cuanto a la resistencia a la perforación en comparación con otras películas transparentes para ventanas. Función de la evidencia: especificación técnica; tipo de fuente: manual de ciencia de polímeros. Apoya: afirmaciones de selección de materiales. Nota de alcance: aplicaciones de embalaje. ↩
"Adhesión de metales a películas de PET", https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Evaluación de la resistencia de la unión y la compatibilidad química entre superficies de PET no porosas y cartón poroso utilizando adhesivos estándar. Función de la evidencia: limitación técnica; tipo de fuente: manual de adhesivos industriales. Apoyos: desafíos de la unión. Nota de alcance: PET a papel Kraft. ↩
"Efectos del coeficiente de expansión térmica y la humedad…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. La literatura técnica sobre ciencia de los materiales explica la disparidad entre la expansión higroscópica de las fibras de celulosa en el papel y la estabilidad dimensional de los plásticos PET en condiciones de humedad. Función de la evidencia: validación científica; tipo de fuente: libro de texto de ciencia de los materiales. Apoya: la causa mecánica de la falla del adhesivo. Nota de alcance: específico para entornos de alta humedad. ↩
"Grados de flauta, clasificaciones ECT y espesor de pared explicados 2025", https://anchorbox.com/corrugated-box-strength/. Los estándares de la industria del embalaje (por ejemplo, TAPPI) definen la prueba de aplastamiento de bordes (ECT) para medir la resistencia al apilamiento del cartón corrugado. Función de evidencia: especificación técnica; tipo de fuente: estándar de la industria. Soportes: el grado estructural específico del cartón utilizado en la simulación. Nota de alcance: métrica estándar para embalaje de cartón corrugado. ↩
"Películas de PET vs PLA para embalaje: resistencia y sostenibilidad", https://packzino.com/pet-vs-pla-window-films/. Datos técnicos sobre la elasticidad de las películas de ácido poliláctico (PLA) y su compatibilidad mecánica con las fibras de papel para evitar la deformación estructural. Función de la evidencia: especificación técnica; tipo de fuente: estudio de ciencia de los materiales. Apoya: el uso de PLA para mitigar los daños durante el transporte. Nota de alcance: específico para películas biodegradables a base de PLA. ↩
"Adhesivos y selladores en envases: funciones y…", https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/. Análisis de ingeniería de adhesivos adaptables al clima que absorben la fricción durante la expansión de la humedad del sustrato para evitar fallas en el adhesivo. Función de la evidencia: métrica de rendimiento; tipo de fuente: manual de ingeniería de envases. Apoya: la prevención del desprendimiento de la ventana. Nota de alcance: se aplica a adhesivos diseñados para sustratos higroscópicos. ↩
"Reglas de reciclaje · NYC311 – NYC.gov", https://portal.311.nyc.gov/article/?kanumber=KA-02013. Verificación de las normas de reciclaje (por ejemplo, ASTM o ISO) con respecto a la reciclabilidad de conjuntos de cartón Kraft compuesto y ventanas de bioplástico. Función de la evidencia: cumplimiento normativo; tipo de fuente: estándar de la industria. Apoya: afirmaciones sobre sostenibilidad y gestión de residuos. Nota sobre el alcance: el cumplimiento puede variar según la planta de reciclaje regional. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Las guías autorizadas de ingeniería de embalaje explican cómo el espesor del material crea un radio de pliegue que requiere mediciones de compensación para un ajuste preciso. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: el requisito de compensación de calibre en las líneas de troquelado. Nota de alcance: se aplica principalmente a sustratos corrugados y de gran calibre. ↩
"Cartón ondulado y grados de material – Packaging Strategies", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificación del calibre estándar de la industria para cartón ondulado de flauta B para validar la medición técnica proporcionada. Función de evidencia: especificación técnica; tipo de fuente: estándares de la industria del embalaje. Soportes: espesor del material del cartón de flauta B. Nota de alcance: Las dimensiones exactas pueden variar ligeramente según el fabricante. ↩
"Diseño óptimo de embalajes de cartón corrugado de doble pared", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Explicación técnica de cómo el cálculo del espesor del material (calibre) requiere ajustar las dimensiones de la ranura para acomodar el radio de curvatura del pliegue. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: la necesidad mecánica de compensación de calibre en el diseño estructural. Nota de alcance: Se aplica específicamente a cajas plegables y cartón corrugado. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verificación de que la introducción de microholguras precisas evita la fricción cuando las capas de embalaje se superponen. Función de la evidencia: especificación técnica; tipo de fuente: norma de fabricación. Apoya: el impacto de las tolerancias de holgura en la velocidad de ensamblaje. Nota de alcance: Principalmente relevante para líneas de ensamblaje automatizadas. ↩
"5 Requisitos para Empaques Listos para el Estante", https://greatnorthernpackaging.com/2025/11/19/5-requirements-for-shelf-ready-packaging/. Análisis que muestra cómo la geometría precisa de las esquinas de 90 grados previene la inclinación estructural o la desalineación acumulativa en exhibidores minoristas. Función de evidencia: métrica de rendimiento; tipo de fuente: estudio de diseño industrial. Apoya: la correlación entre la precisión CAD y la estabilidad del producto. Nota de alcance: Los efectos varían según el GSM del material y la altura de la pila. ↩
"Resumen de estudios recientes en IPST sobre el borde del cartón corrugado…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Explicación técnica de cómo la reducción de la clasificación de la prueba de aplastamiento de bordes (ECT) disminuye el peso del material y el gasto en materia prima por unidad. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoya: Reducción de costos mediante la degradación estructural. Nota de alcance: Específico para cartón corrugado. ↩
«Investigación del efecto de la rigidez de la plataforma superior del palé… – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación de hechos; tipo de fuente: estándares de la industria logística/de embalaje. Respalda: límites de peso típicos para envíos paletizados. Nota de alcance: los estándares pueden variar según la densidad del producto y el tipo de palé. ↩
"La guía definitiva sobre los límites de peso de las cajas de cartón ondulado", https://blog.cspackaging.com/blog/corrugated-weight-limits . Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Respalda: el impacto estructural de la reducción de las clasificaciones de la prueba de aplastamiento de bordes en la resistencia a la compresión de la caja . Nota de alcance: ECT se refiere específicamente a la resistencia a la compresión vertical del medio ondulado.
"Resistencia a la compresión de paquetes de cartón ondulado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Especificación técnica sobre cómo la densidad de ondulación del cartón virgen 32ECT gestiona las fuerzas de compresión vertical. Función de la evidencia: validación técnica; tipo de fuente: manual de ciencia de materiales. Apoya: integridad estructural del cartón virgen. Nota de alcance: se aplica a la clasificación 32ECT. ↩
¿Qué es el recubrimiento acuoso? Beneficios, aplicaciones y por qué…", https://millionpack.com/aqueous-coating/. Análisis comparativo de los costos de producción entre recubrimientos acuosos y laminación de láminas para acabados brillantes. Función de la evidencia: validación de costos; tipo de fuente: informe de costos de fabricación. Apoya: ROI del recubrimiento acuoso. Nota de alcance: enfocado en acabados cosméticos. ↩
"Transporte ferroviario de doble apilamiento – Wikipedia", https://en.wikipedia.org/wiki/Double-stack_rail_transport. Correlación entre la optimización de la prueba de compresión de cajas (BCT) y la capacidad de soportar presiones de apilamiento en contenedores de envío. Función de evidencia: verificación del rendimiento; tipo de fuente: estándar de ingeniería logística. Apoya: confiabilidad de la recalibración de la BCT. Nota de alcance: específico para cajas maestras. ↩



