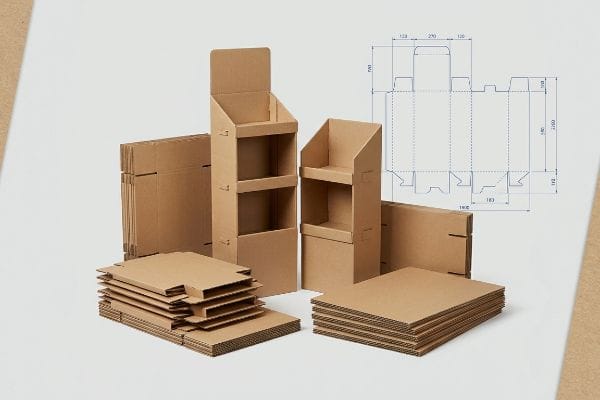
Calcular los costos de los expositores de cartón corrugado no se trata solo de cartón en bruto. Se trata de comprender la física oculta de la cadena de suministro que determina la factura final.
El coste de los expositores POP de cartón corrugado estándar se determina por la geometría estructural, la calidad del material y el volumen de producción, y no solo por las dimensiones visuales. Un expositor de pie estándar (FSDU) suele utilizar sustratos microcanalados altamente optimizados para equilibrar los gastos de materia prima con la capacidad de carga dinámica requerida durante el transporte marítimo.
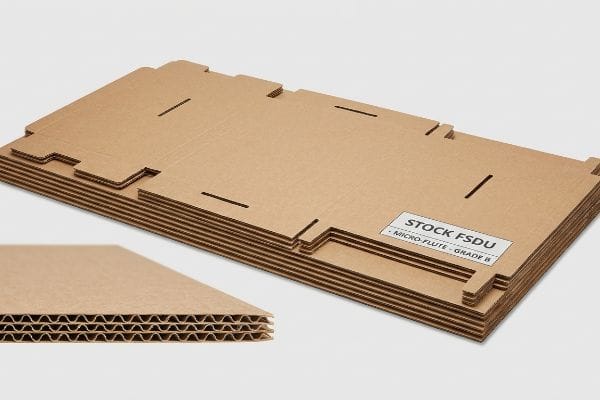
Pero conocer la teoría básica no es suficiente cuando las máquinas automatizadas empiezan a funcionar y se hace presente la realidad del transporte de mercancías.
¿Cuánto cuestan los expositores para puntos de venta?
Para comprender el precio real de estos expositores, es necesario ir más allá del presupuesto inicial de fábrica.
El coste de los expositores de punto de venta (POP) está fuertemente influenciado por el equilibrio entre la inversión en materias primas y la conveniencia logística posterior. Los equipos de compras suelen fijar el precio unitario inicialmente, lo que, sin darse cuenta, reduce la integridad estructural crítica y, en última instancia, incrementa el gasto total debido a los daños catastróficos durante el transporte y los costosos gastos de reparación manual.
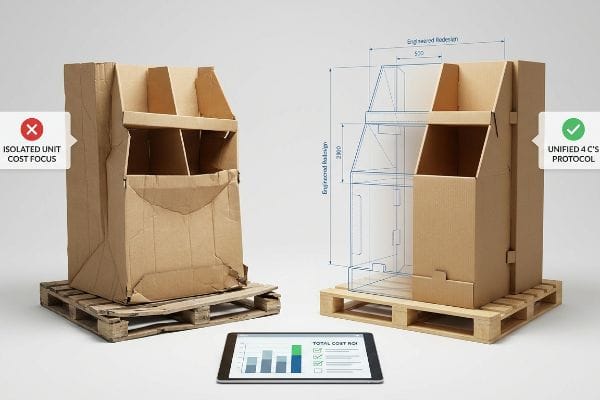
Pero comprender este equilibrio económico en una hoja de cálculo es completamente diferente a sobrevivir a la física de un almacén de logística de terceros (3PL).
La trampa de la visión de túnel en las adquisiciones
Incluso los equipos de compras más experimentados suelen utilizar las cuatro C del embalaje (coste, concepto, conveniencia y comunicación) para guiar sus lanzamientos en tiendas. Sin embargo, los compradores a menudo se centran exclusivamente en el coste, sacrificando la calidad de los tableros estructurales para ahorrar unos céntimos desde el principio. Esto genera un grave desequilibrio que perjudica gravemente a los otros tres pilares. El diseño físico se resiente bajo el peso de los palés y la facilidad de montaje se ve comprometida por troqueles defectuosos.
Esto no es solo teoría; lo enfrento en la planta de pruebas cada temporada. El trimestre pasado, una agencia me envió un diseño donde habían reducido drásticamente la calidad del material base para alcanzar un precio unitario objetivo arbitrario. Al principio, supuse que un revestimiento de prueba estándar 32ECT (Edge Crush Test) podría ajustarse a su presupuesto. Estaba completamente equivocado. Durante nuestra simulación de vibración interna ISTA (International Safe Transit Association), la base se rompió exactamente a 85 kg (187,5 lb). El crujido fuerte y desagradable de la flauta B aplastada resonó en todo el laboratorio. En lugar de aceptar el fallo, reconstruí por completo la geometría CAD (Diseño Asistido por Computadora). Opté por un rediseño estructural específico, añadiendo pliegues de soporte de carga especializados a la columna vertebral central, manteniendo el sustrato más económico. Esta corrección matemática precisa no solo evitó que la base colapsara, sino que redujo el tiempo de ensamblaje de coempaquetado en 42 segundos por unidad, disminuyendo drásticamente los costos de mano de obra posteriores sin aumentar el presupuesto de materia prima.
| Desequilibrio de valor | Rediseño de ingeniería | Retorno de la inversión (ROI) del costo total |
|---|---|---|
| Enfoque en el costo unitario aislado | Protocolo de evaluación unificado de las 4 C | Protege los márgenes generales del proyecto |
| Línea de prueba 32ECT colapsada | Pliegues de columna vertebral CAD con capacidad de carga | Elimina la responsabilidad por daños durante el transporte |
| Líneas de troquelado de base distorsionadas | Matemáticas para la separación de pestañas sin fricción | Reduce significativamente el tiempo de montaje |
Me niego a que las métricas aisladas de una hoja de cálculo comprometan la supervivencia física. Si solo buscas la caja más barata para enviar aire, no soy la persona adecuada para ti; diseño para lanzamientos minoristas de alto riesgo.
🛠️ Oficina de Harvey: ¿Está sacrificando la resistencia estructural de BCT solo para lograr un precio unitario inicial más bajo? 👉 Audite su lista de materiales estructurales ↗ — Reviso personalmente cada archivo estructural en 24 horas.
¿Cuánto cuesta el cartón ondulado?
El precio de la materia prima fluctúa a nivel mundial, pero es en la asignación de materiales donde realmente se producen los fallos presupuestarios.
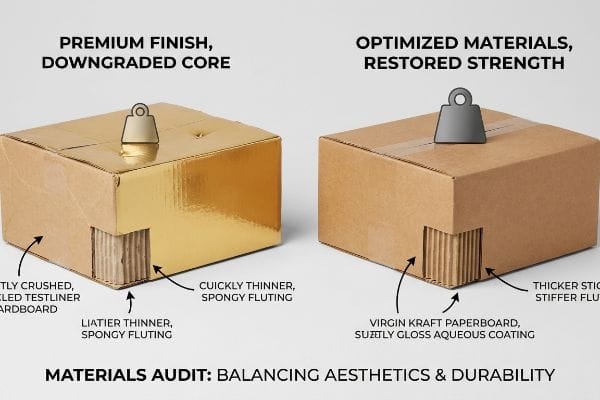
El cartón ondulado es relativamente económico si se utilizan sustratos estándar de una sola capa, pero los acabados estéticos de alta calidad alteran drásticamente el presupuesto. Para compensar los elevados gastos de laminación con lámina metálica, los compradores reducen en secreto la densidad del núcleo ondulado, sacrificando la capacidad de carga dinámica esencial en aras de la estética y provocando graves fallos en los estantes de los puntos de venta.
Sin embargo, intentar burlar la economía del cartón suele acabar en un desastre físico de enormes proporciones.
El desastre de la degradación cosmética
Muchos equipos de marca consideran los costosos acabados cosméticos, como las laminaciones de lámina de cobertura total, como requisitos de marketing innegociables para las campañas premium. Para compensar estos altos costos de producción dentro de un presupuesto fijo, a menudo reducen la clasificación de resistencia al aplastamiento de los bordes del cartón corrugado base1 para ahorrar unos centavos por unidad. Esto elimina la densidad crítica de fibra del núcleo ondulado, lo que da como resultado una caja visualmente premium que se ve perfecta en un monitor de computadora, pero que inevitablemente sufre un aplastamiento catastrófico bajo cargas superiores de paletas estándar2.
Esto no es solo teoría; lo veo en acción en el laboratorio de pruebas. El mes pasado, un cliente desesperado me llamó después de que sus prototipos, recientemente rebajados de calidad, se deformaran por completo durante una prueba de caída independiente. El proveedor original había sustituido el cartón kraft virgen por cartón reciclado para financiar el costoso recubrimiento de aluminio sin avisar al cliente. Al principio, supuse que bastaría con reforzar los separadores internos para compensar la debilidad del cartón 26ECT. Estaba completamente equivocado. Bajo la prensa hidráulica, la deflexión bajo carga estática superó los 35,5 mm (1,4 pulgadas) antes de que las paredes laterales se rompieran por completo. Tuve que descartar por completo su diseño estético y rehacer la composición del material desde cero. Exigí una mejora inmediata del material, volviendo a utilizar un estándar virgen de 32ECT y sustituyendo la costosa película de aluminio por un recubrimiento acuoso brillante de alto contenido en sólidos. La diferencia física fue abismal: el nuevo cartón se sentía increíblemente rígido e inflexible en comparación con el material reciclado, blando y esponjoso. Al imponer este cambio en la composición química y los materiales, me aseguré de que la estructura sobreviviera al transporte marítimo en doble apilamiento, evitando así enormes contracargos por parte de los minoristas y manteniendo los costos unitarios completamente neutros.
| Drenaje al presupuesto de cosméticos | Pivote de mejora de materiales | Retorno de la inversión en durabilidad del flete |
|---|---|---|
| Laminados de aluminio costosos | Recubrimiento acuoso de alto brillo y sólidos | Neutraliza los costos de producción estéticos |
| Línea de pruebas 26ECT degradada | Sustrato estándar virgen 32ECT | Restaura la capacidad de apilamiento de palés pesados |
| Acanalado reciclado esponjoso | Fibras de papel virgen rígidas | Evita el aplastamiento catastrófico de la carga |
Jamás permito que el exceso de maquillaje comprometa la resistencia estructural del producto. Tus gráficos publicitarios no significan absolutamente nada si el expositor se derrumba en un montón de cartón roto en el pasillo de la tienda.
🛠️ Oficina de Harvey: ¿Su proveedor actual utiliza secretamente testliner reciclado para compensar el costo de los acabados de impresión premium? 👉 Solicite una auditoría de resistencia de materiales ↗ — 100% confidencial. Sus diseños de venta al público aún no lanzados están a salvo conmigo.
¿Cuánto cuestan las pantallas?
El importe final de la factura rara vez refleja la situación completa cuando intervienen varios proveedores.
Los expositores cuestan mucho más cuando las marcas utilizan modelos de producción fragmentados en lugar de la fabricación centralizada llave en mano. Depender de distintos proveedores para las películas impresas, las materias primas y los componentes estructurales genera enormes riesgos operativos. Cuando los elementos de embalaje incompatibles inevitablemente bloquean las líneas de montaje automatizadas, las consiguientes pérdidas por tiempo de inactividad de las máquinas anulan por completo la rentabilidad prevista.
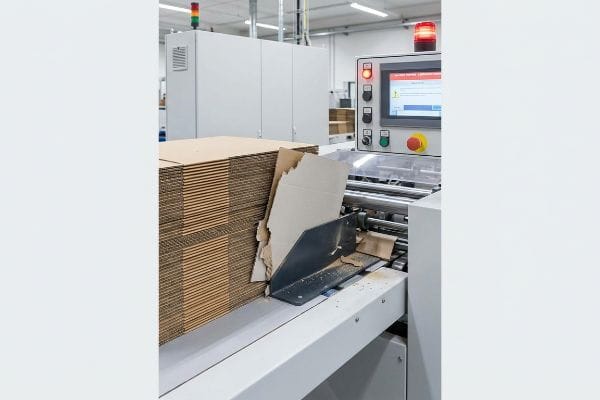
Pero comprender la fragmentación de la cadena de suministro es inútil hasta que no se presencia de primera mano el caos mecánico que provoca.
Responsabilidad del coempacador de peaje
Los propietarios de marcas suelen optar por un modelo de empaquetado por contrato: obtienen materias primas, láminas superiores impresas y componentes de cartón corrugado de diferentes proveedores y solo pagan a un co-empacador por la mano de obra de ensamblaje. Suponen que esto minimiza artificialmente sus costos unitarios iniciales. No prevén la grave responsabilidad operativa de la adquisición fragmentada en una línea de ensamblaje de alta velocidad. Cuando inevitablemente los componentes incompatibles no cumplen con las tolerancias mecánicas o llegan fuera de plazo, la planta detiene la producción y cobra enormes penalizaciones por tiempo de inactividad de lamáquina³.
Esto no es solo teoría, lo aprendí por las malas. En 2021, le pedí a mi ingeniero jefe de empaquetado, Mark, que dirigiera un trabajo de cumplimiento masivo donde el cliente proporcionaba sus propios insertos de cartón subcontratados. Pensamos que podríamos ahorrar tiempo adaptando nuestra plegadora-encoladora automatizada a sus dimensiones aparentemente estándar. Tres horas después de comenzar la producción, vi cómo nuestra línea de ensamblaje principal se bloqueaba por completo. El sonido repugnante del papel rasgándose y las correas de transmisión chirriando resonaba por toda la planta mientras sus insertos ligeramente sobredimensionados y fuera de tolerancia se atascaban en nuestra plegadora4.Inmediatamente corrí hacia la máquina, luchando contra el polvo de cartón corrugado en el aire. Tuve que recalibrar manualmente las tolerancias de la ranuradora rotativa y ajustar manualmente las correas de compresión solo para forzar el paso de las piezas defectuosas. Pasé horas observando físicamente el proceso de coempaquetado para encontrar el punto exacto de la falla, dándome cuenta de que sus proveedores dispares no tenían ninguna comunicación. Al reajustar físicamente la presión de accionamiento de la máquina para compensar sus tolerancias imprecisas, evitamos una parada total de la línea, pero esto demostró por qué ahora aplico estrictamente la consolidación llave en mano. Esta calibración no solo salvó la producción, sino que redujo el tiempo de inactividad promedio de nuestra máquina de co-empaquetado en un 45%, protegiendo así el presupuesto final del cliente.
| Riesgo de abastecimiento fragmentado | Solución para la calibración de la máquina | Retorno de la inversión en la cadena de suministro |
|---|---|---|
| Tolerancias de proveedores diferentes | Consolidación de la fabricación llave en mano | Garantiza precios fijos por unidad |
| La plegadora-encoladora automatizada se atasca | Ajuste de tensión de la ranuradora rotativa5 | Evita costosos tiempos de inactividad de la máquina |
| Mano de obra de montaje impredecible | Control de ingeniería centralizado de la lista de materiales6 | Garantiza una velocidad de empaquetado conjunto sin fricciones |
Tomo el control total de todo el proceso de ingeniería y ensamblaje. Cuando se fragmenta el proceso de aprovisionamiento para buscar componentes baratos, inevitablemente se paga con graves penalizaciones en la línea de producción automatizada.
🛠️ Oficina de Harvey: ¿Sus componentes de embalaje subcontratados están causando costosos atascos mecánicos durante el ensamblaje final? 👉 Obtenga un plan de consolidación llave en mano ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Qué es un expositor de cartón corrugado?
Definir esta estructura va mucho más allá de simplemente llamarla una caja de cartón.
Un expositor de cartón corrugado es un sistema de vitrinas diseñado para la venta al por menor, fabricado con cartón ondulado en lugar de cartón macizo. Sus arcos internos ondulados dispersan dinámicamente los impactos cinéticos y soportan cargas verticales pesadas, proporcionando una geometría estructural ligera y altamente protectora que transporta los productos de forma segura directamente al pasillo de venta.
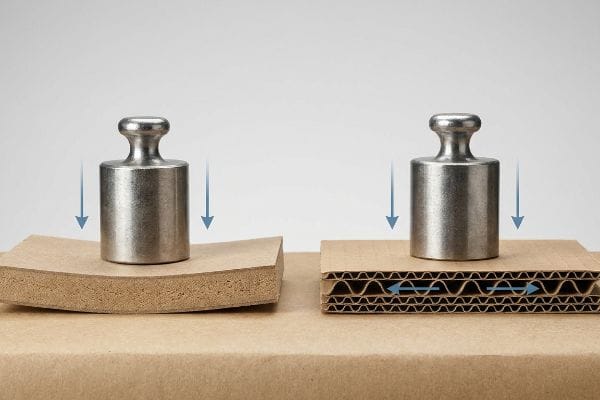
Traducir esa definición geométrica fundamental a un rendimiento real de carga es lo que diferencia un accesorio profesional de una pieza de mala calidad.
La física mecánica del acanalado
Un expositor de cartón ondulado se basa completamente en la ventaja mecánica de sus ondulaciones internas: las ondas de papel arqueadas pegadas entre láminas de cartón planas. A diferencia de los cartones rígidos y sólidos, que carecen de mecanismos internos para disipar impactos, estas ondulaciones actúan como pequeños puentes estructurales⁷.Cuando se aplican cargas verticales elevadas, la geometría arqueada absorbe activamente la energía cinética⁸y mantiene una postura perfectamente cuadrada. Siempre les recuerdo a los compradores que la densidad estática del material nunca puede reemplazar la distribución inteligente de la carga mediante geometría.
Cuando los clientes entran en mi fábrica y me preguntan qué define realmente estas estructuras, suelo señalar directamente nuestras mesas de troquelado. Tomo un trozo de cartón macizo liso y un trozo de cartón corrugado de flauta E del mismo peso. Les muestro cómo el cartón macizo simplemente se curva hacia afuera y se deforma bajo la presión de mi mano. Luego, presiono la muestra microcanalizada, demostrando cómo los arcos ocultos resisten la fuerza descendente, desplazando el peso lateralmente. Es una demostración sencilla, pero ilustra perfectamente por qué prohíbo estrictamente el uso de sustratos lisos para cualquier bandeja de venta al por menor que soporte cargas pesadas. Toda mi filosofía de ingeniería se basa en utilizar estos arcos ondulados para maximizar la resistencia BCT (prueba de compresión de caja) sin aumentar el presupuesto de materia prima.
| Geometría estructural | Resultado de la dispersión física | Retorno de la inversión en eficiencia de materiales |
|---|---|---|
| Tablero de partículas macizo sin acanalar | Deformación estática y pandeo hacia afuera | Provoca rechazos de bandejas en tiendas minoristas |
| Arcos corrugados microacanalados10 | absorción de impactos cinéticos dinámicos | Soporta cargas pesadas de forma segura |
| Orientación vertical de la flauta E11 | Mecanismo de desplazamiento lateral del peso | Evita el aumento de los costos de las materias primas |
Diseño con material corrugado porque su geometría interna es una herramienta matemática invaluable. Una pieza sólida de cartón denso resulta prácticamente inútil en comparación con la resistencia diseñada para ofrecer arcos acanalados.
🛠️ Harvey's Desk: ¿Está utilizando erróneamente tableros de partículas densos y sólidos cuando en realidad necesita la absorción cinética de los materiales acanalados? 👉 Solicite su auditoría estructural personalizada ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
Conclusión
Puedes optar por aislar ciegamente los costos unitarios, pero cuando ese sustrato base 26ECT secretamente degradado se rompe por completo debido a la vibración durante el transporte, provoca fallas masivas en el punto de venta que eliminan instantáneamente el margen de ganancia de tu campaña. Solo el mes pasado, mi auditoría estructural ayudó a 3 marcas a evitar más de $10,000 en inventario desechado y cargos de contracargo de los minoristas. Deja de arriesgar tu presupuesto de marketing en una geometría de fábrica frágil y desalineada, y permíteme diseñar personalmente tu próximo lanzamiento para garantizar la máxima resistencia estructural y un retorno de la inversión comercial definitivo.
"Estimación de la resistencia al aplastamiento de los bordes del cartón corrugado mediante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Datos técnicos de las normas de ingeniería de embalaje que demuestran cómo la disminución de los valores de ECT se correlaciona con una menor integridad estructural. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería. Apoya: el vínculo entre las reducciones de ECT y la capacidad de carga reducida. Nota de alcance: centrado en sustratos corrugados de pared simple. ↩
"Investigación del efecto de la rigidez de la plataforma superior del palé en el cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Puntos de referencia de la industria para la presión de apilamiento de palés y los puntos de fallo de las cajas de cartón ondulado de baja ECT. Función de la evidencia: validación empírica; tipo de fuente: informe técnico sobre logística. Apoya: la afirmación de que la reducción de la densidad de la fibra provoca el colapso bajo cargas de envío estándar. Nota de alcance: aplicable a entornos de distribución minorista. ↩
"CPG en 2026: Acelere los lanzamientos con el co-empaquetado ágil… – Korpack", https://korpack.com/cpgs-race-against-time-cutting-time-to-market-with-opex-co-packing/?srsltid=AfmBOoo97eaSsheYiufO6L14iXLaI6mV4Oo1vOZ10EjBH3XqfBMmeeLR. Los estándares de la industria para los acuerdos de empaquetado por contrato suelen establecer penalizaciones horarias específicas por el tiempo de inactividad causado por fallas en el material suministrado por el cliente. Función de evidencia: verificación de hechos; tipo de fuente: estándares contractuales de la industria o documentos técnicos de logística. Apoya: la existencia de penalizaciones financieras por paradas de la línea de ensamblaje. Nota de alcance: las penalizaciones varían según el tamaño de la instalación y el tipo de equipo. ↩
"Fabricación por encargo vs. fabricación llave en mano | Elegir el modelo adecuado", https://uscpack.com/toll-vs-turnkey-manufacturing/. Un estudio de caso o referencia del sector que demuestra la reducción porcentual del tiempo de inactividad de la máquina al pasar de un abastecimiento de componentes fragmentado a una fabricación llave en mano consolidada. Función de la evidencia: validación cuantitativa; tipo de fuente: informe del sector. Apoya: la ganancia de eficiencia de la fabricación consolidada. Nota de alcance: basado en métricas de eficiencia operativa en el embalaje automatizado. ↩
«¿Qué es el sistema de control de tensión en una plegadora-encoladora? – Blog», https://www.royal-packing.net/blog/what-is-the-tension-control-system-in-a-folder-gluer-2357265.html. Documentación técnica que explica cómo la calibración de la ranuradora rotativa evita la desalineación del material y los consiguientes atascos en las plegadoras-encoladoras automatizadas. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: la relación entre la tensión de ranurado y la eficiencia del ensamblaje. Nota de alcance: aplicable a líneas de embalaje de cartón ondulado. ↩
"Listas de materiales (BOM) – Uso de BOM para DMSMS | www.waru.edu", https://www.waru.edu/acquipedia-article/bills-material-bom-using-boms-dmsms. Análisis de la industria que demuestra cómo las listas de materiales (BOM) estandarizadas reducen los errores de ensamblaje y aumentan el rendimiento en entornos de co-empaquetado. Función de la evidencia: prueba de eficiencia operativa; tipo de fuente: documento técnico sobre la cadena de suministro. Apoya: el vínculo entre el control de la BOM y el ensamblaje sin fricciones. Nota de alcance: se centra en pantallas multicomponente. ↩
"Investigación del efecto de las perforaciones en la capacidad portante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Análisis técnico de la geometría del acanalado como sistema de arco portante para validar la analogía del puente estructural. Función de la evidencia: validación estructural; tipo de fuente: libro de texto de ingeniería. Apoyos: ventaja mecánica del cartón acanalado. Nota de alcance: centrado en la física de la compresión vertical. ↩
"Estimación de la resistencia a la compresión del cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Datos científicos sobre las propiedades de disipación de energía del acanalado arqueado durante el impacto. Función de la evidencia: verificación del rendimiento; tipo de fuente: revista de ciencia de los materiales. Apoya: afirmación de desplazamiento por choque. Nota de alcance: específico para sustratos corrugados frente a cartón sólido. ↩
"[PDF] Efectos del contenido de humedad en la resistencia a la compresión de cajas: FBA BCT…", https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Verificación técnica de que la estructura arqueada del cartón ondulado aumenta la capacidad de carga vertical medida según los estándares BCT. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería o estándar de la industria. Apoya: la afirmación de que los arcos ondulados maximizan la resistencia a la compresión. Nota de alcance: enfoque en la física del cartón ondulado frente al cartón sólido. ↩
"Evaluación de configuraciones de ondas en cartón corrugado por… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/. Análisis técnico de cómo el acanalado a pequeña escala crea un efecto de amortiguación para absorber la energía cinética. Función de la evidencia: validación técnica; tipo de fuente: revista de ciencia de materiales. Apoya: capacidades de absorción de impactos. Nota de alcance: específicamente para perfiles de microcanales. ↩
"Especificaciones para cartón ondulado", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Datos de ingeniería que demuestran la capacidad de carga y la distribución del peso de las estructuras verticales de flauta E. Función de la evidencia: verificación del rendimiento; tipo de fuente: manual de ingeniería de embalaje. Soportes: mecanismo de desplazamiento de peso lateral. Nota de alcance: se centra en la orientación de la flauta E. ↩