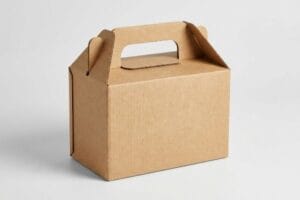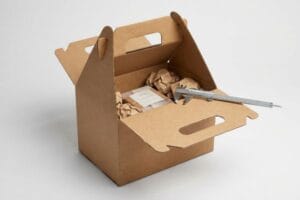
Elegir el cartón sin blanquear adecuado para el lanzamiento de tu tienda no es solo una cuestión de estética; es una defensa estructural fundamental para la fragilidad de la cera y el vidrio.
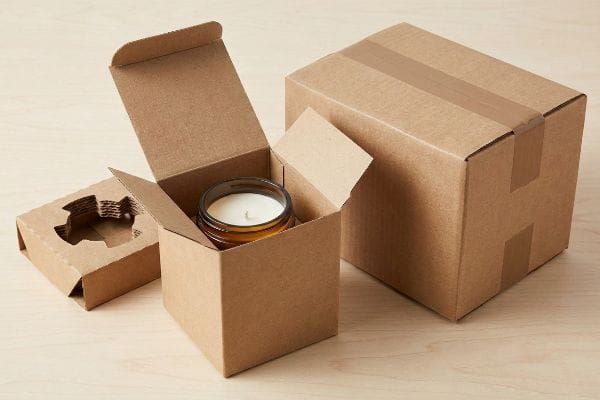
Para comprender una caja de velas Kraft, es necesario evaluar las cajas plegables primarias, los insertos secundarios y las cajas maestras de cartón corrugado. Las marcas utilizan cartón ecológico sin blanquear para proteger los productos de cera frágiles y garantizar su reciclaje sostenible. Dominar estos niveles estructurales es clave para evitar costosas roturas de vidrio y maximizar el impacto visual en los estantes de las tiendas.
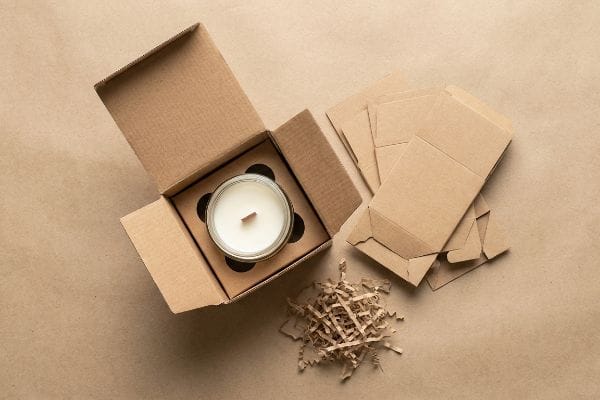
Puede que te encante el aspecto orgánico del papel sin tratar, pero producirlo a gran escala para las grandes superficies comerciales supone una importante fricción logística.
¿Cuáles son los tres tipos de cajas?
Clasificar el embalaje para la venta al por menor garantiza que se ajuste la densidad del material a los riesgos específicos de la cadena de suministro.
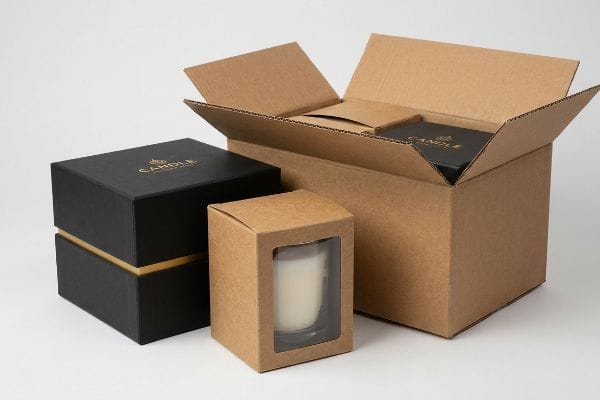
Los tres tipos de cajas que se utilizan para las velas incluyen cajas plegables primarias, cajas rígidas secundarias para regalos y cajas de cartón corrugado terciarias para exhibición. Seleccionar el nivel estructural adecuado garantiza una resistencia de apilamiento óptima y protege los delicados frascos de vidrio de los impactos cinéticos durante la manipulación agresiva con montacargas multieje y el almacenamiento automatizado.
Conocer las categorías es fácil, pero combinarlas con las características premium en la planta de producción es donde los principiantes tropiezan.
El sistema de protección contra la tensión de la ventana en cajas primarias
Una estrategia común entre los principiantes es solicitar una caja plegable de papel Kraft delgado con una ventana grande de película de polímero transparente para exhibir la vela artesanal en su interior. Los compradores asumen que una lámina plana de plástico PET (tereftalato de polietileno)pegada sobre un hueco troquelado quedará perfectamente alineada, ofreciendo a los consumidores una visión sin obstáculos del producto y manteniendo una estética orgánica y ecológica.
En mis instalaciones, veo con frecuencia cómo esta misma configuración se deforma violentamente. Debido a que el plástico rígido y el papel kraft poroso se expanden a ritmos completamente diferentes bajo la alta humedad del almacén² , los adhesivos rígidos estándar generan una enorme tensión superficial. He visto a empleados de tiendas batallar para apilar estas cajas porque la tensión las deforma hacia adentro, provocando que la ventana transparente se despegue ruidosamente de su unión. Soluciono este problema implementando un protocolo de parches flexibles para ventanas, utilizando un adhesivo elástico y resistente a la intemperie que se estira con la expansión de la fibra del papel, reduciendo los retrasos en la línea de montaje en un 30 % aproximadamente.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizando pegamento rígido para ventanas de plástico | Adhesivo elástico flexible3 | Evita que la ventana se salga |
| Ignorando la expansión por humedad | Polímeros resistentes al clima4 | Elimina la deformación del cartón |
| Apilando cajas plegables deformadas | Liberación de tensión aplanada | Acelera el reabastecimiento de los estantes |
Nunca permito el uso de adhesivos rígidos en cartón poroso sin blanquear, ya que la tensión física daña la geometría estructural. El uso de adhesivos elásticos garantiza que las cajas se asienten perfectamente alineadas en el estante y se carguen sin problemas en los contenedores de envío principales, sin engancharse.
🛠️ Oficina de Harvey: ¿Sus cajas con ventana se deforman hacia adentro durante el almacenamiento en ambientes húmedos? 👉 Solicite una auditoría de materiales ↗ — Acceso directo a mi oficina. Le prometo que no recibirá correo basura automatizado.
¿Puedo vender velas caseras legalmente?
La transición de un pasatiempo culinario a la venta comercial requiere el estricto cumplimiento de las normativas federales sobre envases y productos químicos.
Sí. Puedes vender velas caseras legalmente si la estructura de tu negocio, las etiquetas de seguridad de tus productos y los materiales de embalaje cumplen con las leyes comerciales regionales. Los minoristas comerciales exigen un estricto cumplimiento de las normas químicas, lo que significa que tus envases de cartón sin blanquear deben utilizar tintas no tóxicas y seguras para bebés para evitar la liberación de sustancias peligrosas durante el almacenamiento en condiciones adversas.
Obtener la licencia comercial es solo el punto de partida; demostrar que el embalaje físico no desencadenará una auditoría de cumplimiento es el verdadero obstáculo.
La susceptibilidad química de las tintas de impresión estándar
Los emprendedores emergentes suelen diseñar gráficos minimalistas y atractivos para sus empaques y envían los archivos a la imprenta comercial más barata disponible. Dan por sentado que las tintas industriales estándar utilizadas para el correo directo o las cajas de envío genéricasson perfectamente aceptables para productos de consumo destinados a ser manipulados, olidos y almacenados en hogares.
Observo que esto provoca una fuerte resistencia por parte de los minoristas cuando el cartón poroso y sin sellar absorbe pigmentos derivados de metales pesados o petróleo. Cuando esas cajas con abundante tinta permanecen en un almacén caluroso y sin ventilación, el olor químico acre se desprende agresivamente, anulando por completo la delicada fragancia de la cera. Exijo tintas a base de soja y barnices a base de agua que cumplan con la CPSIA (Ley de Mejora de la Seguridad de los Productos de Consumo) para todos los puntos de contacto con el consumidor. Este estándar de tinta segura para bebés elimina la emisión de gases tóxicos y garantiza que el embalaje supere sin problemas las estrictas auditorías ambientales de las grandes superficies, evitando por completo costosos rechazos por incumplimiento.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizar tintas de petróleo baratas | Tinta de soja que cumple con la normativa CPSIA7 | Evita la emisión de gases tóxicos8 |
| Aplicación de barnices químicos | Capas de acabado a base de agua9 | Conserva la fragancia de la vela |
| Ignorar las auditorías de productos químicos en tiendas minoristas | Suministro certificado como seguro para bebés | Elimina la recepción de rechazos |
Ahorrar unos céntimos en pigmentos baratos no justifica provocar una paralización masiva de las tiendas. El estricto cumplimiento de las normas de química de impresión protege el valor de su marca y garantiza que su embalaje huela a la fragancia de cera artesanal, en lugar de a un disolvente industrial.
🛠️ En la oficina de Harvey: ¿Te preocupa que la tinta de tu empaque actual opaque las delicadas fragancias de tus ceras? 👉 Obtén un análisis de la química de impresión ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cuáles son los diferentes tipos de cajas?
Más allá de las categorías generales, los estilos estructurales determinan con exactitud cómo se carga, se bloquea y se presenta su producto al consumidor.
Los distintos tipos de cajas para el embalaje de velas incluyen cajas con extremos rectos, con extremos invertidos, con fondo automático y cajas rígidas de dos piezas. Seleccionar la geometría de plegado adecuada determina la velocidad de ensamblaje, asegurando que los delicados frascos de vidrio queden bien sujetos sin dañar las estrías internas durante las operaciones de preparación de pedidos a alta velocidad.
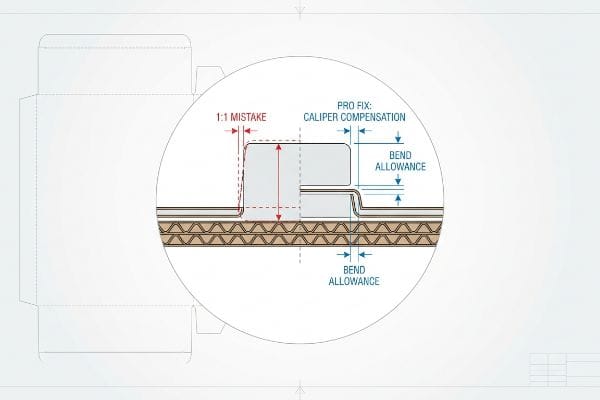
Abrir un fondo automático con cerradura suena increíblemente eficiente en una sala de juntas, pero llevarlo a cabo físicamente requiere cálculos matemáticos de ingeniería de altísima precisión.
Cambio de la línea de troquelado de compensación de la pinza
Incluso los diseñadores veteranos suelen pasar por alto este punto ciego al dibujar troqueles 2D para cajas plegables de cartón ondulado grueso. Construyen pestañas entrelazadas y ranuras de recepción en software gráfico con el mismo ancho 1:1 que el panel correspondiente10, asumiendo que el papel se pliega exactamente como los vectores digitales en una pantalla.
Doblar cartón corrugado grueso a 90 grados consume material físico11.Cuando mido estas plantillas de principiante 1:1 en mi mesa de corte digital Kongsberg, el calibre físico de 1,5 mm (0,05 pulgadas) del cartón hace que las pestañas se atasquen agresivamente contra las ranuras estrechas. Literalmente se puede oír cómo se desgarran las estrías internas cuando los empleados intentan forzar la caja para que quede cuadrada, lo que resulta en una curvatura severa de la superficie que arruina la presentación en el punto de venta. Ejecuto automáticamente un algoritmo de compensación de calibre en todas las líneas de troquelado, ensanchando matemáticamente las ranuras de recepción para que coincidan con la tolerancia de doblado específica, ahorrando a los coempaquetadores 25 segundos de trabajo manual por unidad12.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Diseño de ranuras planas 1:1 | Matemáticas de compensación del calibrador13 | Evita atascos por fricción en las pestañas |
| Ignorando el espesor del material | Tolerancias de curvatura dinámica14 | Evita la deformación de la superficie exterior |
| Forzar pestañas entrelazadas ajustadas | holguras de precisión15 | Reduce drásticamente el tiempo de montaje |
Confío en el software CAD (Diseño Asistido por Computadora) paramétrico porque el cartón en bruto se resiste a seguir una geometría digital perfecta. Al diseñar la tolerancia de plegado exacta directamente en el archivo de corte, se garantiza un ensamblaje sin fricción ni roturas para su equipo de almacén.
🛠️ Harvey's Desk: ¿Sus trabajadores de almacén están rompiendo el cartón solo para forzar el cierre de las pestañas? 👉 Solicite una reparación gratuita de troqueles ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son los tamaños típicos de las cajas de velas?
La estandarización de las dimensiones determina la precisión con la que los productos principales se ajustan a sus expositores secundarios y a los contenedores de envío terciarios.
Las dimensiones típicas de las cajas para velas suelen oscilar entre 50 x 50 x 50 mm (2 x 2 x 2 pulgadas) para velas votivas y 100 x 100 x 127 mm (4 x 4 x 5 pulgadas) para velas de varias mechas. Una planificación dimensional adecuada exige el diseño de tolerancias de compensación precisas, lo que garantiza que estas unidades primarias se deslicen sin problemas en las cajas maestras de venta al por menor, evitando así posibles problemas logísticos.
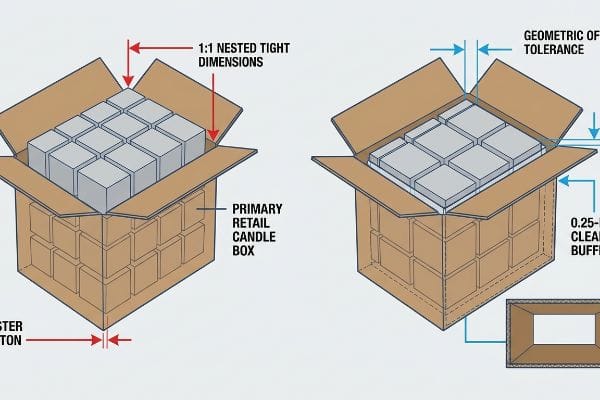
Conseguir que una caja plegable tenga el tamaño perfecto en un laboratorio es fácil, pero esta es la cruda realidad cuando se envían 500 de ellas dentro de un contenedor de envío principal.
Por qué falla el anidamiento 1:1 en la planta de producción
Un error frecuente de los equipos de compras es diseñar la cavidad interna de una caja maestra de envío para que coincida exactamente con las dimensiones exteriores combinadaspor menor que contiene. Matemáticamente, asumen que un ajuste perfecto, sin holgura, mantendrá los frascos de vidrio en su lugar y brindará la máxima protección durante el transporte marítimo, que suele ser turbulento.
En mis instalaciones, veo con frecuencia que este anidamiento teórico se bloquea por completo durante el desembalaje. Debido a que el cartón crudo, sin blanquear, tiene una fricción superficial increíblemente alta¹⁷,sacar una bandeja ajustada de 609 mm (24 pulgadas) de una caja de envío de 609 mm (24 pulgadas) crea un bloqueo de vacío literal. Lo pruebo mediante simulaciones de caída y tracción, y sin espacio libre, los dependientes apresurados tiran con fuerza de los paneles frontales, arrancando los bordes de retención crudos del expositor listo para la venta. Soluciono esto aplicando una estricta tolerancia de desplazamiento geométrico, creando matemáticamente un margen de seguridad perimetral mínimo absoluto de 6,35 mm (0,25 pulgadas)¹⁸ dentro de la caja maestra. Al aplicar esta tolerancia de 6,35 mm, me aseguro de que la fricción de desembalaje se reduzca a cero, evitando la destrucción de los encabezados gráficos y eliminando los elevados cargos de devolución de mercancía asociados con productos dañados.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Dimensiones ajustadas anidadas 1:1 | tolerancia de desplazamiento geométrico19 | Impide el desempaquetado de cerraduras de vacío |
| Confiar en los ajustes por fricción | amortiguador de espacio libre de 0,25 pulgadas20 | Evita que se rompan los encabezados de la pantalla |
| Ignorando la resistencia del cartón | vacíos del perímetro matemático21 | Elimina las devoluciones de cargo de los minoristas |
Me niego a que las matemáticas teóricas perfectas arruinen un despliegue físico impecable. Incorporar ese pequeño amortiguador estructural de 0,25 pulgadas (6,35 mm) directamente en los troqueles de su caja maestra garantiza que su carga frágil llegue a salvo y se desempaquete sin problemas en segundos.
🛠️ Oficina de Harvey: ¿Sus empleados están arrancando los encabezados de los expositores para sacarlos de la caja? 👉 Envíeme su archivo de troquelado ↗ — Haré una prueba de estrés antes de que gaste su presupuesto en producción en masa.
Conclusión
Puedes elegir un proveedor más económico, pero cuando esa caja maestra anidada 1:1 se atasque por la humedad del almacén, los empleados apresurados romperán violentamente los encabezados de tus exhibidores, provocando un rechazo inmediato por parte del minorista y eliminando por completo tu margen de ganancia estacional. Esta es la hoja de especificaciones exacta que mis 10 principales clientes minoristas utilizan para garantizar cero rechazos de impresión. Deja de adivinar sobre las compensaciones estructurales y permíteme probar personalmente tus plantillas con mi Auditoría de Troqueles Gratuita ↗ para diseñar las tolerancias exactas antes de autorizar la producción en masa.
"Envases con ventana para cajas plegables: Opciones de película", https://www.netpak.com/en/packaging-resources/industry-articles/window-packaging-folding-cartons-film-choices/. Las especificaciones técnicas de los envases confirman que el PET es el estándar de la industria para los parches transparentes con ventana debido a su transparencia y rigidez estructural. Función de la evidencia: verificación técnica; tipo de fuente: manual de ciencia de los materiales. Apoya: el polímero específico utilizado para los insertos con ventana. Nota de alcance: se centra en las propiedades del material del PET en los envases para venta al por menor. ↩
"Descripción general del papel y los materiales de envasado de alimentos a base de papel", https://pmc.ncbi.nlm.nih.gov/articles/PMC6801293/. Datos técnicos que comparan el coeficiente de expansión higroscópica de polímeros y fibras de celulosa en entornos de alta humedad. Función de la evidencia: validación técnica; tipo de fuente: referencia de ciencia de los materiales. Apoya: la causa física de la deformación del material en los envases primarios. Nota de alcance: se centra en el papel kraft sin recubrimiento. ↩
"Envases rígidos frente a envases flexibles con ventana", https://www.tamarackproducts.com/packaging/rigid-vs-flexible-window-packaging/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación técnica; tipo de fuente: manual de ciencia de materiales. Respalda: evita que la ventana se desprenda. Nota de alcance: limitado a cajas primarias. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación de propiedades del material; tipo de fuente: guía de ingeniería de embalaje. Respalda: elimina la deformación del cartón. Nota de alcance: específico para materiales higroscópicos. ↩
"Calidad de la información sobre seguridad química en la industria de la impresión – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC4886190/. Las directrices regulatorias autorizadas de organismos como la FDA o REACH explican las diferencias químicas entre las tintas de grado industrial y las aprobadas para envases de consumo. Función de la evidencia: especificación técnica; tipo de fuente: directriz regulatoria. Apoya: la distinción entre los niveles de seguridad de las tintas industriales y las seguras para el consumidor. Nota de alcance: se centra en los riesgos de migración química y volatilidad. ↩
"Ley de Mejora de la Seguridad de los Productos de Consumo (CPSIA) | CPSC.gov", https://www.cpsc.gov/Regulations-Laws–Standards/Statutes/The-Consumer-Product-Safety-Improvement-Act. Las directrices autorizadas de la CPSC aclaran los límites de plomo y ftalatos en las tintas de los envases de productos de consumo. Función de la evidencia: validación regulatoria; tipo de fuente: agencia gubernamental. Apoya: la necesidad de cumplir con la CPSIA para la seguridad de la tinta. Nota de alcance: enfoque en la ley federal de EE. UU.
"FR Doc E9-20589", https://downloads.regulations.gov/CPSC-2009-0002-0002/content.htm. Una fuente autorizada sobre normas de seguridad química (como la CPSC) verifica que las tintas a base de soja cumplen con los requisitos de la CPSIA en cuanto a plomo y ftalatos. Función de la evidencia: verificación; tipo de fuente: organismo regulador. Apoya: requisitos de cumplimiento para envases minoristas. Nota de alcance: específico para las normas federales de seguridad de EE. UU .
«Tintas regulares vs. tintas de origen vegetal: ¿Cuál es la diferencia?», https://tpsgp.osu.edu/blog/regular-vs-plant-based-inks-what%E2%80%99s-difference. La investigación científica sobre compuestos orgánicos volátiles (COV) demuestra que las tintas a base de soja reducen significativamente la emisión de gases tóxicos en comparación con las alternativas a base de petróleo. Función de la evidencia: prueba técnica; tipo de fuente: estudio químico. Apoya: el beneficio de seguridad de la tinta de soja. Nota de alcance: se centra en los niveles de emisión de COV. ↩
"Los acabados a base de aceite y a base de agua son dos versiones de… – Instagram", https://www.instagram.com/reel/DIlq4g1OsoI/?hl=en. Los datos técnicos sobre interacciones químicas muestran que los acabados a base de agua carecen de los disolventes agresivos presentes en los barnices tradicionales que pueden degradar los aceites aromáticos de las velas. Función de la evidencia: especificación técnica; tipo de fuente: informe de ciencia de materiales. Apoyos: conservación de la fragancia del producto. Nota de alcance: se aplica a envases minoristas sensibles al aroma. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Las normas industriales para el diseño de embalajes estructurales detallan la necesidad de compensación de calibre (desplazamientos de espesor) para asegurar que las pestañas encajen en las ranuras cuando se utilizan materiales corrugados. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la afirmación de que las dimensiones 1:1 son insuficientes para los pliegues físicos. Nota de alcance: aplicable específicamente al cartón corrugado de flauta E. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. La guía autorizada sobre geometría de embalaje explica que el espesor del material (calibre) requiere una tolerancia para evitar la distorsión durante el plegado. Función de la evidencia: principio técnico; tipo de fuente: manual de la industria. Apoya: la afirmación de que se consume material durante los pliegues de 90 grados. Nota de alcance: Los detalles dependen del tamaño de la flauta. ↩
"Tutorial sobre troqueles curvos y deformación – Parte 2 – Robert Campbell", https://tuckyhut.com/curved-dielines-and-warping-tutorial-part-2-create-dieline-for-cup-package/. Los estudios de eficiencia industrial proporcionan datos sobre la reducción del tiempo de ensamblaje cuando las pestañas encajan con precisión sin necesidad de forzarlas. Función de la evidencia: validación cuantitativa; tipo de fuente: análisis operacional. Apoya: la afirmación de ahorro de tiempo por unidad. Nota de alcance: El tiempo real depende de la destreza manual y del grosor del tablero. ↩
"Un nuevo método de compensación de fricción para el accionamiento de máquinas herramienta...", https://pubmed.ncbi.nlm.nih.gov/39123867/. Las normas técnicas de embalaje explican cómo el ajuste de las líneas de troquelado en función del grosor del material (calibre) evita la fricción de las pestañas. Función de la evidencia: Validación técnica; tipo de fuente: Manual de ingeniería. Apoya: Uso de la compensación de calibre para evitar atascos por fricción. Nota de alcance: Aplicable específicamente al diseño de cajas plegables. ↩
"Dominando el radio de curvatura de la plegadora – ADH Machine Tool", https://www.adhmt.com/press-brake-bend-radius/. Las especificaciones de fabricación para los márgenes de curvatura en materiales laminados evitan la deformación y el abombamiento de la superficie exterior durante el plegado. Función de evidencia: Validación técnica; tipo de fuente: Norma de fabricación. Apoyos: La prevención del abombamiento de la superficie mediante márgenes de curvatura. Nota de alcance: Depende del calibre del material y del radio de plegado. ↩
"Guía de diseño estructural de envases de papel", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Las directrices de diseño industrial indican que añadir tolerancias calculadas o holguras a las pestañas de enclavamiento reduce la fricción y el tiempo de montaje. Función de la evidencia: Verificación operativa; tipo de fuente: Manual de producción. Apoya: El impacto de las holguras en la velocidad de montaje. Nota de alcance: Se centra en el montaje manual y automatizado. ↩
"Cómo simplificar el envío de frascos a granel", https://flushpackaging.com/blogs/the-flush-feed/simplify-bulk-jar-shipping?srsltid=AfmBOooBCpG_F2QWNd-gXNWg1mkkaFDnw3GRe36s5529Q6PCzlchtYuB. Las normas de ingeniería de embalaje detallan la necesidad de tolerancias de holgura para evitar roturas inducidas por presión y facilitar la eficiencia del embalaje. Función de la evidencia: validación técnica; tipo de fuente: norma industrial. Apoya: la afirmación de que el diseño de holgura cero es un error de adquisición. Nota de alcance: centrado en el embalaje secundario rígido. ↩
"Prueba del coeficiente de fricción", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Una fuente autorizada en ciencia de materiales de papel validaría los coeficientes de fricción del cartón sin tratar en comparación con alternativas recubiertas. Función de la evidencia: verificación técnica; tipo de fuente: manual de ciencia de materiales. Apoya: La afirmación de que la fricción del material contribuye al bloqueo por vacío. Nota de alcance: Específico para sustratos sin blanquear. ↩
"Guía completa de tolerancias dimensionales para cajas de cartón corrugado – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOopjvwJUB2vZYN_qaVzwUrI22E7Q04su2qGlycbR0HYwOEPCyoFp. Las directrices de ingeniería de embalaje proporcionarían tolerancias estándar para el ajuste de las bandejas interiores en las cajas de envío exteriores para evitar atascos. Función de evidencia: validación de estándar industrial; tipo de fuente: manual de ingeniería de embalaje. Apoya: La validez técnica del desplazamiento de 0,25 pulgadas. Nota de alcance: Las tolerancias pueden variar según el grado del cartón. ↩
"Consejos sobre envases termoformados al vacío", https://www.packworld.com/leaders-new/machinery/thermoform-fill-seal/article/22578135/advice-about-vacuum-thermoformed-packaging. Verificación del principio de ingeniería donde las tolerancias de compensación evitan diferenciales de presión de aire (bloqueos de vacío) durante la extracción del producto. Función de evidencia: principio técnico; tipo de fuente: manual de ingeniería de envases. Apoya: el uso de compensaciones geométricas en anidamiento 1:1. Nota de alcance: específico para contenedores anidados de ajuste preciso. ↩
"Planificación de embalaje y logística para expositores minoristas – Frank Mayer", https://www.frankmayer.com/blog/packaging-and-logistics-planning-for-retail-displays/. Validación de las medidas de separación estándar de la industria utilizadas para prevenir daños por fricción en los cabezales de los expositores. Función de la evidencia: especificación técnica; tipo de fuente: estándar de diseño industrial. Apoya: la eficacia de un amortiguador de 0,25 pulgadas. Nota de alcance: varía según el grosor del material y el peso del producto. ↩
"El relleno de huecos, el material de estiba y el refuerzo a base de papel sustituyen al plástico de burbujas...", https://www.packworld.com/packexpo/video/22925860/paperbased-void-fill-dunnage-and-bracing-replaces-bubble-cushion-foam. Explicación de cómo los espacios perimetrales calculados reducen la fricción y la resistencia en los embalajes de cartón anidados para evitar fallos estructurales. Función de la evidencia: ciencia de los materiales; tipo de fuente: documento técnico. Apoya: el uso de huecos perimetrales para evitar devoluciones de cargo por parte de los minoristas. Nota de alcance: se aplica principalmente a embalajes secundarios de alto volumen. ↩