Lanzar una línea de belleza es emocionante, pero convertir un diseño digital en una caja física para la venta al por menor a menudo se siente como navegar por un campo minado de retrasos en la cadena de suministro y fallas estructurales.
La fabricación de una caja de cosméticos requiere ingeniería estructural precisa, selección de materiales y una calibración rigurosa de la preimpresión. El proceso integra troquelado, plantillas personalizadas para el plegado de cajas y acabados especializados. Dominar estas fases fundamentales de producción evita retrasos catastróficos y garantiza que su embalaje resista las duras condiciones del mercado minorista, protegiendo al mismo tiempo los delicados productos de belleza.
Pero conocer los pasos teóricos es solo el punto de partida. Analicemos cómo funciona esto en la práctica, en la fábrica, cuando hay dinero real en juego.
¿Necesito una licencia para vender cosméticos caseros?
Antes de invertir presupuesto en cajas personalizadas, debe enfrentarse al estricto marco regulatorio que rige los productos de belleza en los estantes de las tiendas minoristas.
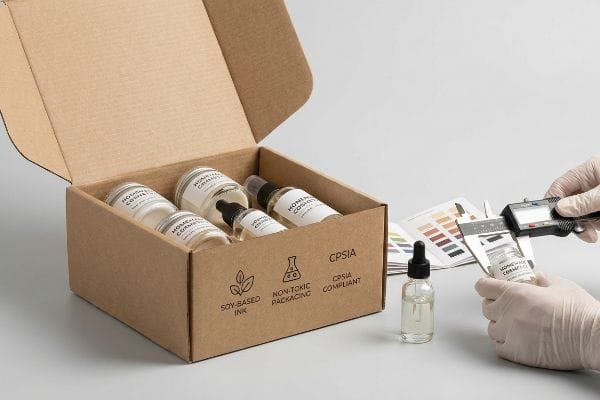
Depende. Vender cosméticos caseros a nivel local puede no requerir una licencia federal, pero la expansión comercial en el sector minorista exige un estricto cumplimiento normativo. Debe cumplir con las normas de seguridad de los ingredientes, el etiquetado claro y los estándares de empaque no tóxico para evitar el rechazo inmediato por parte de los estrictos equipos de control de calidad y los inspectores sanitarios de las grandes cadenas comerciales.
Comprender estos obstáculos legales determina cómo diseñamos la caja física que contiene su producto.
La química del envasado detrás de la venta de cosméticos caseros
La mayoría de los emprendedores independientes asumen que, siempre y cuando la loción sea segura, el envase exterior se puede imprimir con cualquier tinta barata y de colores vivos disponible en internet. Envían archivos digitales de alta calidad a una imprenta genérica, ignorando por completo la composición química del embalaje final.
Veo esta trampa constantemente cuando las nuevas marcas se expanden. Se asume que las tintas UV estándar son seguras, pero cuando el comprador minorista solicita una auditoría ambiental, uno se da cuenta de que esos solventes pesados violan los límites de toxicidad modernos¹.Recuerdo estar en el suelo oliendo el fuerte olor químico de las tintas solventes sin curar en un lote de bandejas de belleza. Para solucionar esto, aplico estrictamente tintas a base de soja que cumplen con la CPSIA (Ley de Mejora de la Seguridad de los Productos de Consumo)² y barnices a base de agua para todos los productos en contacto con la piel. Esto elimina por completo la emisión de gases tóxicos, asegurando que su marca supere sin problemas las rigurosas auditorías de salud de los minoristas y protegiendo su cronograma de lanzamiento.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de tintas con disolventes tóxicos | Obligatoriedad de las tintas a base de soja según la CPSIA3 | Supera las auditorías sanitarias de las grandes superficies |
| Ignorar los gases de escape del recubrimiento | Cambiar a barnices a base de agua4 | Elimina los olores químicos tóxicos |
| Instrucciones de fábrica vagas | Aplicar hojas de especificaciones de materiales estrictas | Evita costosos retrasos por incumplimiento |
Me niego a que un diseño hermoso no supere una auditoría de seguridad básica. Al controlar rigurosamente la composición química de sus tintas, evito problemas regulatorios incluso antes de que la imprenta se ponga en marcha.
🛠️ Oficina de Harvey: ¿No estás seguro de si tu imprenta actual utiliza tintas no tóxicas y que cumplan con todas las normativas para el lanzamiento de tu línea de belleza? 👉 Solicita una auditoría de materiales ↗ — Acceso directo a mi oficina. Te prometo que no recibirás spam publicitario automatizado.
¿Cómo puedo hacer mis propias cajas de embalaje?
Diseñar tus propias cajas de venta al por menor parece muy accesible hoy en día gracias a las herramientas web de arrastrar y soltar, pero la comodidad digital a menudo crea una enorme fricción física en la línea de montaje.
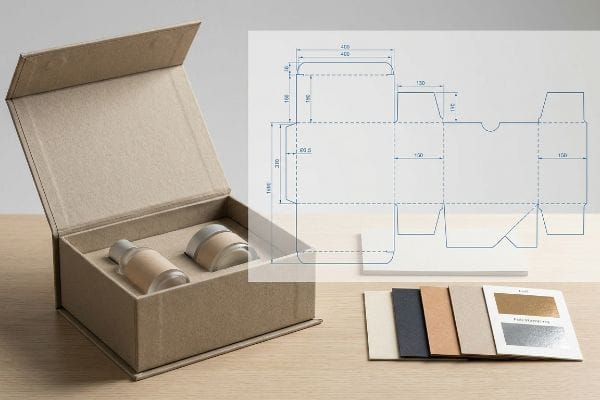
Para fabricar tus propias cajas de embalaje, necesitas pasar de diseños digitales planos a troqueles estructurales matemáticamente precisos. Debes utilizar software CAD (Diseño Asistido por Computadora) especializado para calcular el grosor del material, los márgenes de curvatura y las tolerancias de plegado, garantizando así que la caja proteja perfectamente tu producto durante el transporte y la manipulación a alta velocidad.
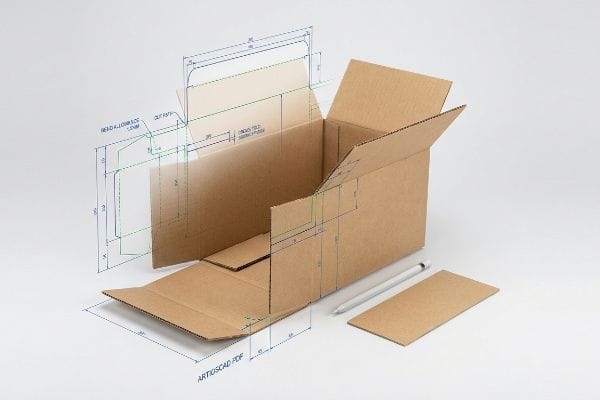
Crear un gráfico atractivo es fácil; diseñar una caja que se pliegue a la perfección es una disciplina completamente diferente.
¿Por qué el software de arrastrar y soltar arruina las cajas de embalaje?
Las marcas nuevas suelen intentar ahorrar dinero haciendo que diseñadores junior dibujen las pestañas entrelazadas directamente en plataformas web básicas. Dan por sentado que las líneas vectoriales estándar se traducirán mágicamente en una caja de cartón plegable perfecta.
El problema surge cuando esos archivos llegan a mis mesas de corte. Las herramientas web no pueden aplicar tolerancias de doblado automáticas para un cartón de flauta E de 0,06 pulgadas (1,5 mm) de espesor5.He visto a dependientes sudar visiblemente, rasgando el cartón crudo al forzar pestañas desalineadas que nunca se ensancharon matemáticamente para el radio exterior del pliegue. Mi regla general es simple: siempre bloquee un PDF de ArtiosCAD prediseñado a la capa inferior antes de aplicar los gráficos. Este anclaje espacial estricto garantiza que la compleja matemática estructural no se sobrescriba con la manipulación básica de píxeles web, reduciendo el tiempo de ensamblaje en aproximadamente un 30 % por unidad6.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Pestañas de dibujo en herramientas web básicas | Utilice archivos PDF generados por ArtiosCAD7 | Evita que el papel se rompa |
| Ignorando el espesor del material | Aplicar tolerancias de curvatura automatizadas8 | Ahorra 20 segundos de tiempo de montaje |
| Aplanar todas las capas vectoriales | Capa de troquelado estructural de bloqueo9 | Garantiza una precisión de corte exacta |
Nunca confío en líneas digitales sin procesar dibujadas fuera de un entorno de ingeniería estructural especializado. Anclar tu diseño a la realidad matemática garantiza un montaje sin problemas y protege tus márgenes.
🛠️ Harvey's Desk: ¿Se rompen o se doblan las pestañas de tus cajas personalizadas al intentar doblar las muestras físicas? 👉 Descarga mi guía de troquelado ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cómo puedo convertirme en formulador de cosméticos?
Si bien dominar los ingredientes de un producto requiere años de trabajo de laboratorio, los mismos principios químicos rigurosos deben aplicarse al embalaje exterior que contiene sus fórmulas.
Para ser formulador de cosméticos, es fundamental dominar las interacciones químicas, las pruebas de estabilidad y la dosificación de ingredientes. Este mismo rigor científico debe aplicarse a la química estructural del envase. Garantizar la compatibilidad química entre laminaciones protectoras, tintas y sustratos previene la degradación física y mantiene una presentación impecable de la marca en los estantes de las tiendas.
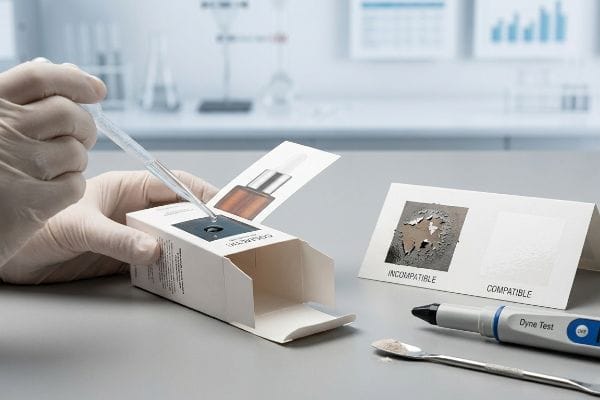
No mezclarías aceites y agua incompatibles en una loción, así que no puedes mezclar tintas y recubrimientos incompatibles en tu caja.
La química de la tensión superficial en los formuladores de cosméticos
Los compradores suelen especificar tintas de soja pesadas a base de aceite para obtener colores de marca vibrantes, al tiempo que exigen barnices ecológicos a base de agua. Dan por sentado que estas dos capas químicas distintas se secarán juntas sin problemassobreel cartón.
Este es exactamente el mismo conflicto químico al que se enfrenta un formulador cuando se rompe una emulsión. Dado que el agua repele naturalmente el aceite, rociar una capa superior acuosa sobre tinta de aceite sin curar crea un enlace molecular débil¹².He frotado mi pulgar sobre un lote recién impreso y he sentido el residuo polvoriento y escamoso a medida que el barniz se desprendía agresivamente de la superficie. Para evitar esto, exijo que la energía superficial —o nivel de dinas— de la capa superior coincidamatemáticamente con la tasa de oxidación de la tinta¹³. Esta matriz química unificada garantiza un enlace molecular permanente, eliminando por completo el desgaste durante el transporte.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Mezclar tinta al óleo con una capa acuosa | Energía superficial del nivel de dinas coincidentes14 | Elimina la descamación polvorienta |
| Omitir las comprobaciones de adherencia | Exigir pruebas de cinta previas a la producción15 | Evita que los gráficos se rayen |
| Apresurar el tiempo de curación | Sincronizar las tasas de oxidación y secado16 | Resiste la fricción del transporte pesado |
Trato la química del empaque con el mismo respeto que un formulador trata un sérum de alta gama. Alinear estas interacciones moleculares evita que el acabado premium se desprenda en manos del cliente.
🛠️ Harvey's Desk: ¿Se rayan fácilmente los recubrimientos mate o brillantes de sus productos premium al empacarlos en cajas maestras? 👉 Solicite una revisión química ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cómo puedo crear mi propia marca de cosméticos?
Poner en marcha tu propio imperio de belleza requiere equilibrar presupuestos de marketing ambiciosos con la fría realidad física del transporte global y la logística de almacenamiento.
Para crear tu propia marca de cosméticos, es fundamental alinear el desarrollo del producto con una estrategia de venta minorista escalable. Más allá de la formulación y el marketing, debes diseñar estratégicamente tu cadena de suministro física. Lograr un equilibrio entre acabados estéticos de alta calidad y la integridad estructural del empaque garantiza que tu producto sobreviva de forma segura a redes logísticas complejas y consiga la conversión de los clientes en el punto de venta.
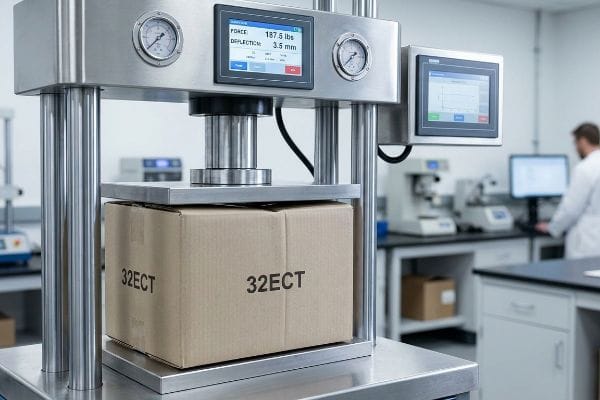
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y se apilan palés pesados.
Por qué las reducciones estructurales arruinan el lanzamiento de tu marca de cosméticos
En un intento desesperado por financiar costosos estampados en lámina y laminados suaves al tacto, los equipos de compras a menudo reducen secretamente la calificación ECT (Edge Crush Test) del cartón corrugado base17.Suponen que un acabado exterior visualmente impresionante compensará de alguna manera el ahuecamiento de las ondulaciones internas del papel.
Lograr que una pantalla se mantenga en pie en un laboratorio es fácil, pero esta es la cruda realidad cuando se envían 500 de ellas a todo el país. En mis instalaciones, veo con frecuencia el resultado catastrófico de degradar un robusto panel 32ECT a un endeble panel 26ECT18 solo para ahorrar unos centavos. Cuando mido el rendimiento bajo una prensa de compresión hidráulica de carga superior de 187.5 lb (85 kg), esa ligera caída de 6 puntos hace que las esquinas estructurales se doblen hacia adentro 0.14 pulgadas (3.5 mm). La solución es absoluta: prohíbo estrictamente degradar los grados de los paneles centrales para financiar un aumento de precio estético. En cambio, restauro el material a un estándar virgen de 32ECT y uso recubrimientos acuosos de alto brillo para lograr la reflexión superior. Al mantener esta densidad estructural, evitamos el aplastamiento catastrófico de la base, lo que ahorra a los clientes un estimado del 15 % en reemplazos de inventario perdidos19 en una carga de contenedor estándar.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Reducción de la calidad de ECT para ajustar el presupuesto de lámina | Mantener una placa virgen estricta de 32ECT20 | Evita el aplastamiento de la capa inferior |
| Confiando en películas estéticas | Utilice recubrimientos acuosos de alto contenido en sólidos21 | Reduce el costo de la materia prima |
| Ignorando la carga superior dinámica | Realizar pruebas de compresión hidráulica22 | Sobrevive al tránsito de doble apilamiento |
No permitiré que sacrifiques la solidez de tu cadena de suministro por un logotipo llamativo. Priorizar la rigidez estructural sobre las películas cosméticas superfluas garantiza que tu marca llegue al punto de venta sin problemas.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor más económico, pero cuando esa placa de 26 ECT de baja calidad se rompe en un almacén húmedo, ralentizando la línea de clasificación en un 30 % aproximadamente y provocando enormes devoluciones de cargo por parte de los minoristas, el ahorro inicial se esfuma. Más de 500 gerentes de marca utilizan mi lista de verificación de preimpresión para evitar precisamente estos errores fatales en las primeras etapas. Deja de adivinar las tolerancias estructurales y permíteme revisar personalmente tu diseño con mi Auditoría Gratuita de Troqueles ↗ para detectar estos puntos de fricción invisibles antes de imprimir.
"Metales pesados tóxicos encontrados en el 14 por ciento de los envases minoristas", https://www.packagingdigest.com/flexible-packaging/toxic-heavy-metals-found-in-14-percent-of-retail-packaging. Las directrices técnicas de las agencias de salud ambiental especifican las concentraciones máximas permitidas de COV y metales pesados en las tintas de impresión comerciales. Función de la evidencia: Validación técnica; tipo de fuente: Norma reglamentaria. Apoya: La afirmación de que ciertas tintas UV no superan las auditorías ambientales. Nota de alcance: Los límites específicos dependen de la jurisdicción (por ejemplo, REACH en la UE, EPA en EE. UU.). ↩
"Dominando el Certificado de Producto Infantil CPSIA de EE. UU.", https://www.eurofins.com/en/consumer-product-testing/softlines-hardlines/news-articles/mastering-us-cpsia-children-s-product-certificate-a-compliance-manager-s-guide/. Una fuente regulatoria autorizada confirma que la CPSIA establece límites para el plomo y los ftalatos en los productos de consumo, lo que se extiende a los materiales de impresión en los envases. Función de evidencia: Validación legal; tipo de fuente: Regulación gubernamental. Apoya: El requisito de cumplimiento de tinta no tóxica en los envases. Nota de alcance: Aplicable a bienes de consumo comercializados en EE. UU .
Ley de Mejora de la Seguridad de los Productos de Consumo (CPSIA), https://www.cpsc.gov/Regulations-Laws–Standards/Statutes/The-Consumer-Product-Safety-Improvement-Act. Verificación de que las normas CPSIA regulan las sustancias tóxicas en los envases y que las tintas a base de soja son una alternativa no tóxica y conforme a la normativa para la seguridad en el comercio minorista. Función de la evidencia: cumplimiento normativo; tipo de fuente: legislación gubernamental o norma de seguridad. Apoya: la afirmación de que las tintas a base de soja superan las auditorías sanitarias. Nota de alcance: Aplicable principalmente a las leyes federales de seguridad del consumidor de EE. UU.
"COV en el aire interior procedentes de recubrimientos a base de agua – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC12734227/. Evidencia técnica que demuestra que los barnices a base de agua reducen significativamente la emisión de compuestos orgánicos volátiles (COV) en comparación con las opciones a base de disolventes. Función de la evidencia: especificación técnica; tipo de fuente: estudio de ingeniería química o ficha técnica de la industria. Apoya: la afirmación de que el cambio de barnices elimina los olores químicos tóxicos. Nota de alcance: Se centra en la reducción de COV en recubrimientos de impresión. ↩
"Guía de espesor de cartón", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqoydbBw_-0JwYPOYBdwAbQyO1YDFyv_Pq9SELfQNn2C0mxLUzI. Verificación del espesor estándar de la industria para material de flauta E para justificar el requisito de tolerancias de doblado precisas. Función de evidencia: especificación técnica; tipo de fuente: estándar de la industria/hoja de datos del material. Soportes: precisión del espesor del material. Nota de alcance: el espesor puede variar ligeramente según el fabricante. ↩
"Troquelado en el embalaje: definición, diseño, impresión y plantilla – Packhit", https://packhit.co.uk/packaging/dieline/. Datos cuantitativos que muestran el aumento de eficiencia al utilizar troquelados CAD diseñados en comparación con plantillas manuales o genéricas. Función de la evidencia: validación de métricas; tipo de fuente: estudio de caso de la industria. Apoya: afirmación de reducción de tiempo. Nota de alcance: los resultados pueden variar según la complejidad del cartón. ↩
"Software de diseño de empaques (estructura)", https://boards.core77.com/t/package-design-software-structure/17140. Explique cómo el software CAD profesional como ArtiosCAD garantiza la integridad estructural y la geometría precisa para prevenir fallas en el material. Rol de evidencia: validación técnica; tipo de fuente: documentación de software. Apoya: Uso de CAD profesional para la integridad estructural. Nota de alcance: Específicamente en relación con las exportaciones a PDF para producción. ↩
"Cómo el diseño estructural del embalaje reduce los residuos y los costes", https://www.bcipkg.com/how-structural-packaging-design-reduces-waste-and-costs/. Proporcionar datos técnicos sobre cómo la consideración del grosor del material mediante tolerancias de plegado reduce la fricción y el tiempo de montaje. Función de la evidencia: métrica cuantitativa; tipo de fuente: manual de fabricación. Apoya: Ganancias de eficiencia gracias a tolerancias de plegado precisas. Nota de alcance: El ahorro de tiempo puede variar según el material y el tamaño de la caja. ↩
"Guía completa de troqueles para embalaje personalizado y…", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Confirma el estándar de la industria para separar y bloquear las capas del troquel y evitar el movimiento accidental del vector durante la producción. Función de evidencia: validación del proceso; tipo de fuente: guía de producción de impresión. Soporte: precisión en el corte automatizado. Nota de alcance: aplicable a procesos CNC y de troquelado. ↩
"(PDF) Tintas de soja a base de agua para envases", https://www.academia.edu/145028395/Water_Based_Soy_Inks_for_Packaging. Análisis químico sobre la tensión interfacial y la adhesión entre tintas de soja hidrofóbicas y recubrimientos hidrófilos a base de agua. Función de la evidencia: contradicción/validación técnica; tipo de fuente: revista de ciencia de los materiales. Apoya: la afirmación sobre la interacción química de tintas y barnices en capas. Nota de alcance: se centra en la compatibilidad de secado y curado. ↩
«Tintas regulares vs. tintas de origen vegetal: ¿Cuál es la diferencia?», https://tpsgp.osu.edu/blog/regular-vs-plant-based-inks-what%E2%80%99s-difference. Documentación técnica sobre la carga de pigmento y las capacidades de saturación de las tintas a base de soja en comparación con las tintas tradicionales a base de petróleo. Función de la evidencia: validación fáctica; tipo de fuente: ficha técnica. Apoya: la afirmación de que las tintas de soja proporcionan colores vibrantes. Nota de alcance: se aplica a la impresión offset comercial. ↩
"Factores de adhesión de la energía superficial y la tensión superficial", https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Verificación técnica de la incompatibilidad química y la mala adhesión resultante de la aplicación de recubrimientos acuosos polares a tintas de aceite no polares sin curar. Función de la evidencia: validación técnica; tipo de fuente: manual de ciencia de los materiales. Apoya: la afirmación de que las fases inmiscibles conducen a la falla de la unión. Nota de alcance: específico para la aplicación de barniz de impresión. ↩
"El nivel de dina no garantiza la adhesión superficial", https://www.enerconind.com/plasma-treating/library-resource/dyne-level-does-not-guarantee-surface-adhesion/. Confirmación de que alinear la tensión superficial (nivel de dina) de un recubrimiento con el sustrato garantiza una humectación y adhesión adecuadas. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería química. Apoya: el uso de niveles de dina para prevenir el desprendimiento y el rayado. Nota de alcance: Se refiere al tratamiento de superficies y la ciencia de los recubrimientos. ↩
"Prueba de dinas | Medición de la energía superficial | DyneTEC – Tantec", https://tantec.com/dyne-test-measuring-surface-energy/. La documentación técnica sobre tensión superficial y niveles de dinas explica cómo la coincidencia de la energía superficial evita la separación de la tinta y el recubrimiento. Función de evidencia: validación técnica; tipo de fuente: manual de ingeniería química. Apoya: la necesidad de igualar los niveles de dinas para la adhesión del recubrimiento. Nota de alcance: Se aplica específicamente a la impresión de sustratos. ↩
"Métodos de prueba estándar para la evaluación de la adhesión mediante la prueba de cinta adhesiva", https://store.astm.org/d3359-23.html. Las normas industriales, como la ASTM D3359, definen las pruebas de cinta adhesiva como un método empírico primario para verificar la adhesión de los recubrimientos. Función de evidencia: norma de procedimiento; tipo de fuente: organización internacional de normalización. Apoyos: el uso de pruebas de cinta adhesiva para prevenir el desgaste de los gráficos. Nota de alcance: Limitado a metodologías de prueba de adhesión. ↩
"Secado Parte 3: Tintas en pasta – Papel, película y lámina…", https://www.pffc-online.com/print/inks/6097-drying-part-paste-0401. La química de polímeros describe cómo las tasas de oxidación y evaporación sincronizadas garantizan un curado completo, evitando el desgaste de la superficie durante el transporte. Función de la evidencia: principio químico; tipo de fuente: manual de recubrimientos industriales. Apoya: el vínculo entre la sincronización de la tasa de curado y la resistencia a la fricción. Nota de alcance: específico para sistemas de tinta de curado oxidativo. ↩
"Estimación de la resistencia al aplastamiento de los bordes del cartón corrugado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Las especificaciones técnicas definen el ECT como la medida estándar para la resistencia al apilamiento y la resistencia a la compresión del cartón corrugado. Función de la evidencia: Especificación técnica; tipo de fuente: Norma de la industria del embalaje. Apoya: La afirmación de que las clasificaciones ECT determinan la durabilidad estructural del embalaje. Nota de alcance: La norma se aplica específicamente a materiales corrugados. ↩
"Entendiendo la resistencia de las cajas de envío", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq5UFA7Q89vwp8Pm24Zhg6gdHe9uqgZrmCNODvTKj2jdiZdtYFH. Los estándares de la industria para las clasificaciones de la prueba de aplastamiento de bordes (ECT) proporcionan datos técnicos sobre cómo una reducción en los puntos ECT se correlaciona con una menor resistencia a la compresión vertical y estabilidad estructural. Función de evidencia: especificación técnica; tipo de fuente: estándar de ingeniería de la industria. Apoya: la afirmación de que reducir las clasificaciones ECT compromete la integridad del embalaje. Nota de alcance: se refiere específicamente a la resistencia del cartón corrugado. ↩
"Diseño de embalaje para reducir la merma (Guía ECR)", https://ecrloss.com/research-paper/packaging-design-to-reduce-shrink/. La investigación sobre logística y gestión de la cadena de suministro cuantifica la reducción de mercancías dañadas (merma) lograda mediante la optimización de la densidad del material de embalaje y las clasificaciones ECT. Función de la evidencia: métrica cuantitativa; tipo de fuente: informe de investigación logística. Apoya: el beneficio económico de mantener altos estándares estructurales para prevenir daños durante el envío. Nota de alcance: El porcentaje de ahorro es una estimación basada en las pérdidas de carga de contenedores estándar. ↩
"Entendiendo la resistencia de las cajas de envío – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopqUH1QyKqprwJZZGa5lmTNJN9gTb4YSUoqEDaJFLQIXD-XAgaP. Especificación técnica que verifica que el cartón virgen 32ECT (Edge Crush Test) es un estándar para prevenir fallas por compresión en el embalaje minorista. Función de evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: requisitos de integridad estructural. Nota de alcance: específico para cartón corrugado. ↩
¿Qué es un recubrimiento acuoso? Beneficios, aplicaciones y por qué es importante para…", https://millionpack.com/aqueous-coating/. Análisis comparativo que muestra que los recubrimientos acuosos de alto contenido en sólidos pueden reducir los costos de materia prima en comparación con las películas plásticas, a la vez que brindan una protección similar. Función de la evidencia: análisis de costo-beneficio; tipo de fuente: guía de impresión industrial. Apoya: reducción de costos de materia prima. Nota de alcance: se centra en recubrimientos acuosos frente a recubrimientos de película. ↩
"Pruebas de compresión – Centro para el diseño de embalajes y unidades de carga", https://www.unitload.vt.edu/facilities/distribution-packaging-lab/package-compression-testing.html. Norma de ingeniería que confirma que las pruebas de compresión hidráulica simulan la tensión dinámica de la carga superior experimentada durante el transporte en doble apilamiento. Función de la evidencia: protocolo de garantía de calidad; tipo de fuente: norma de embalaje logístico. Apoya: tasas de supervivencia en tránsito. Nota de alcance: se relaciona con la simulación de carga dinámica. ↩