
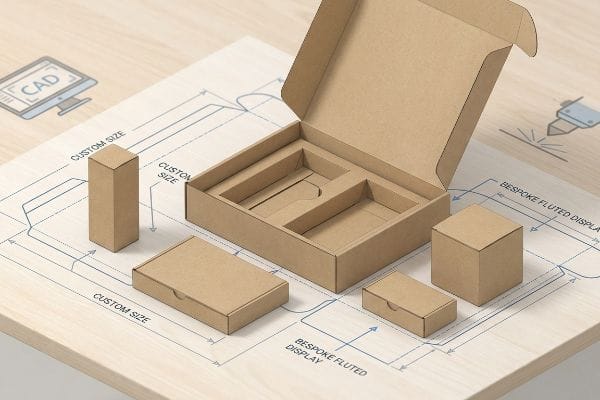
Al lanzar una nueva campaña de venta minorista, el empaque estándar rara vez es suficiente. Necesitas una integridad estructural que se ajuste perfectamente a la imagen de tu marca y al contenido físico del producto.
Sí. Las cajas Kraft se pueden personalizar en cualquier tamaño, estilo estructural o forma troquelada que se requiera para la venta al por menor. Los fabricantes utilizan software avanzado de diseño asistido por computadora (CAD) y mesas de corte CNC digitales (control numérico computarizado) para diseñar expositores acanalados a medida que se ajustan con precisión a las diversas dimensiones de los productos y a los requisitos de las estanterías de las tiendas.
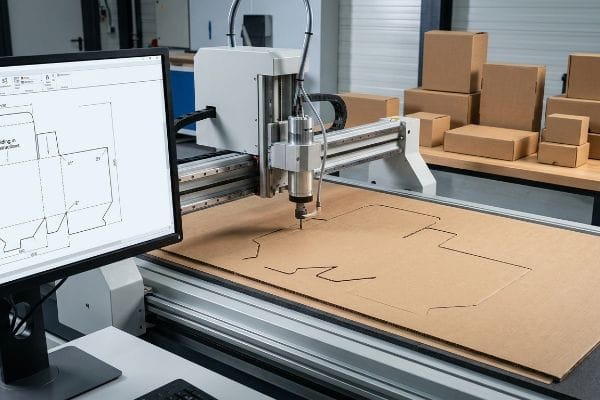
Pero conocer la teoría del diseño estructural no es suficiente cuando las máquinas automatizadas empiezan a funcionar.
¿Dónde puedo conseguir cajas de cartón a medida?
Encontrar el socio adecuado para el embalaje es como navegar por un campo minado de intermediarios y promesas vacías. Necesitas acceso directo a la capacidad de fabricación real.
Las cajas de cartón a medida se fabrican directamente en plantas de embalaje integrales que gestionan tanto la ingeniería estructural como la producción en masa internamente. Depender de intermediarios o empresas de embalaje subcontratadas suele generar grandes discrepancias dimensionales, lo que provoca costosos tiempos de inactividad de la maquinaria cuando los componentes inevitablemente no se alinean durante el proceso de ensamblaje automatizado final.
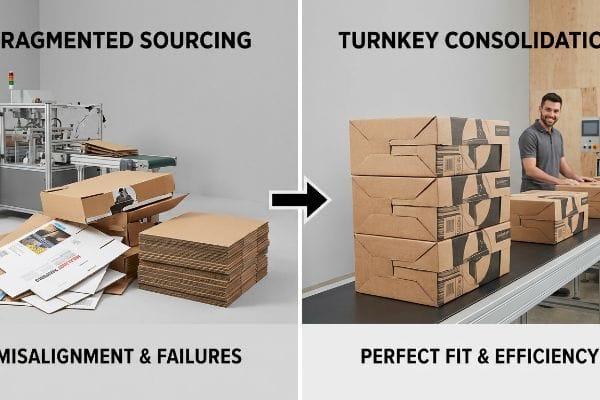
Puede parecer sencillo comprar placas planas a un proveedor e imprimir con otro, pero la realidad de la cadena de suministro es mucho más dura.
Por qué el abastecimiento fragmentado fracasa en la planta de producción
Incluso los equipos de compras más experimentados suelen intentar ahorrar dinero dividiendo sus pedidos de cajas personalizadas entre varios proveedores distintos. Obtienen el material de cartón ondulado de una fábrica de papel, contratan a una agencia gráfica independiente para el diseño y, finalmente, envían todas las piezas a un co-empaquetador para su ensamblaje. Este enfoque fragmentado presupone que las dimensiones digitales teóricas se traducen perfectamente en ecosistemas de fabricación completamente diferentes1.
Esto no es solo teoría; lo experimento en la planta de pruebas. El trimestre pasado, un cliente nos trajo un proyecto de exhibición personalizado para el cual habían obtenido las hojas litográficas impresas de una imprenta comercial y esperaban que mi planta simplemente las pegara a nuestro cartón ondulado. Al principio, supuse que las tolerancias de laminación estándar se mantendrían. Estaba completamente equivocado. La imprenta comercial no había tenido en cuenta el desplazamiento físico del cartón, lo que resultó en un sangrado nulo. Durante el proceso de laminación, percibí el fuerte olor del adhesivo de PVA (acetato de polivinilo) a base de agua calientemientras se secaba, ya que las hojas se desalinearon exactamente 0,11 pulgadas (2,79 mm). Los bordes del papel marrón sin tratar brillaban visiblemente en cada esquina. Tuvimos que detener la línea, rediseñar completamente la línea de troquelado e implementar un protocolo de consolidación integral en el que yo controlaba tanto la impresión de la hoja superior como el troquelado estructural internamente. Al imponer un margen de sangrado estricto de 0,5 pulgadas (12,7 mm)3 bajo un mismo techo, eliminé la fricción de alineación, reduciendo el tiempo de ensamblaje de co-empaquetado en un 25 % estimado y evitando al cliente enormes penalizaciones por tiempo de inactividad de la línea automatizada.
| Cambio de rumbo en materia de abastecimiento | Resultado físico | Retorno de la inversión en logística/finanzas |
|---|---|---|
| Control de laminación llave en mano | Bordes de tablero sin revestimiento expuestos4 | Elimina costosos tiempos de inactividad de la máquina |
| Margen de sangrado de 0,5 pulgadas5 | Cobertura gráfica del 100% | Reduce el tiempo de montaje en un 25%6 |
| Protocolo de ingeniería unificado | Ajuste perfecto de los componentes | Evita contracargos fragmentados de proveedores |
Me niego a ensamblar componentes incompatibles provenientes de cadenas de suministro poco transparentes. Si busca la mano de obra barata para un proyecto fragmentado, no soy la persona adecuada. Me especializo en el diseño de lanzamientos minoristas de alto riesgo y totalmente consolidados.
🛠️ Oficina de Harvey: ¿Sabe si su corredor actual controla realmente el equipo de troquelado o si está subcontratando su responsabilidad? 👉 Audite su cadena de suministro ↗ — Reviso personalmente cada archivo estructural en 24 horas.
¿Cuánto cuesta hacer una caja de cartón personalizada?
Para presupuestar un embalaje a medida, es necesario equilibrar el impacto visual con la física estructural. Cada decisión estética modifica directamente los costes de la materia prima.
El costo de fabricar una caja de cartón a medida varía según el tipo de material, el volumen del pedido, los requisitos de utillaje y los acabados estéticos aplicados. Reducir la densidad del acanalado para compensar el alto costo de las películas visuales de alta calidad suele comprometer la integridad estructural, lo que provoca fallas catastróficas por carga dinámica durante el transporte.
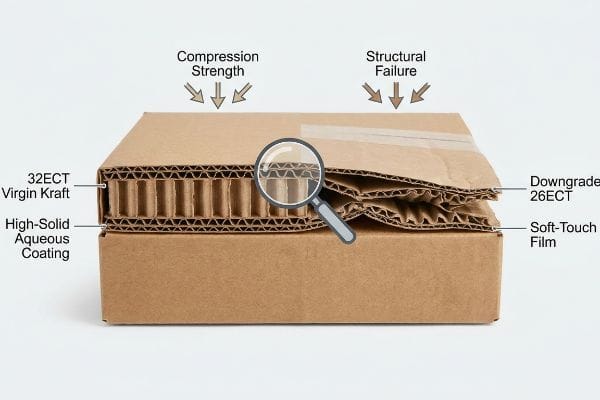
Las marcas intentan constantemente manipular la matriz de precios en las hojas de cálculo, pero la gravedad siempre cobra su deuda cuando se descargan los palés.
El precio oculto de los recortes de gastos en tratamientos cosméticos
Los equipos de compras suelen considerar los costosos acabados estéticos, como las laminaciones térmicas de cobertura total, como requisitos de marketing innegociables. Para compensar estos altos costos estéticos y alcanzar su precio objetivo por unidad, reducen en secreto la clasificación ECT (Edge Crush Test) del cartón corrugado base, pasando de un estándar de 32 ECT a un valor inferior de 26 ECT⁷.Dan por sentado que una caja visualmente atractiva tendrá un buen rendimiento siempre que el exterior luzca de alta calidad.
Esto no es solo teoría: lo veo en acción en el laboratorio. Una marca de cosméticos exigió un laminado mate grueso para sus nuevas cajas de envío, pero se negó a aumentar su presupuesto, lo que obligó a mi equipo a usar un cartón 26ECT de menor calidad para ahorrarles tres centavos por unidad. Al principio, supuse que el cartón más ligero aguantaría una carga estática básica. Estaba completamente equivocado. Durante la evaluación TAPPI T8118 en nuestro laboratorio, la celda de carga BCT (prueba de compresión de cajas) se estancó en unos patéticos 84 kg (185,2 lb). Vi cómo el nivel inferior sin soporte se arqueaba visiblemente hacia afuera y se doblaba bajo el peso simulado del palé. La solución física era innegociable. Eliminé por completo la costosa película suave al tacto que absorbe la luz de la lista de materiales (BOM). En su lugar, volví a usar un cartón kraft estándar 32ECT virgen9 y logré la reflexión premium deseada usando un recubrimiento acuoso de alto brillo. Este cambio exacto de material restauró la densidad interna de la fibra, eliminando por completo los daños causados por el aplastamiento durante el transporte y eliminando el riesgo de un rechazo masivo por parte de los minoristas.
| Intercambio de ingeniería de materiales | Resultado físico | Retorno de la inversión (ROI) en fletes/finanzas |
|---|---|---|
| 32ECT Virgin Kraft Restaurado10 | Se recuperó la densidad máxima de acanalado | Evita la responsabilidad por colapso de palés |
| Se ha retirado la película SoftTouch | Polímero eliminado que absorbe la luz11 | Presupuesto total de materiales optimizado |
| Recubrimiento acuoso de alto contenido en sólidos12 | Reflejo visual de primera calidad conservado | Superó las auditorías de recepción de minoristas |
Jamás comprometo la resistencia a la compresión para financiar un diseño artificial. Si solo buscas una caja bonita que se desmorone bajo las estanterías de un almacén, busca otra fábrica. Yo diseño pensando en la resistencia física.
🛠️ Oficina de Harvey: ¿Confía en que su proveedor actual no ha reducido secretamente la densidad de sus flautas para mantener sus márgenes de beneficio? 👉 Solicite una auditoría de materiales ↗ — 100 % confidencial. Sus diseños comerciales aún no lanzados están a salvo conmigo.
¿Cómo hacer cajas a medida?
Diseñar envases a medida requiere más que simplemente dibujar líneas planas en la pantalla del ordenador. Hay que tener en cuenta el espacio físico que ocupa el papel al doblarse.
Para fabricar cajas a medida, es necesario calcular con precisión los márgenes de plegado según el grosor específico del cartón corrugado. Los aficionados suelen dibujar líneas planas en 2D con herramientas web estándar sin tener en cuenta las tolerancias de grosor estructural, lo que provoca que las hojas de papel se curven o se rompan al doblarlas manualmente.
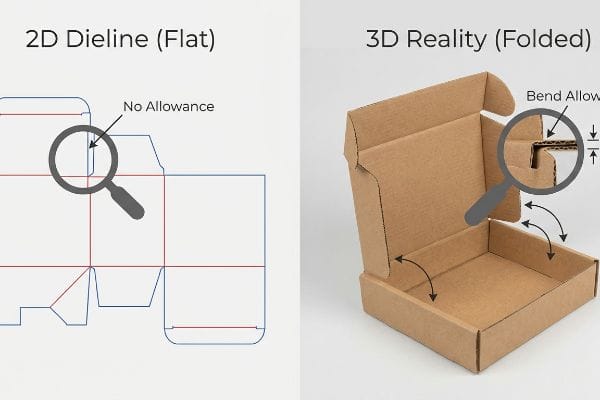
Podrías pensar que un archivo vectorial perfectamente cuadrado garantiza una caja perfectamente cuadrada, pero las fibras gruesas del papel tienen sus propios planes.
¿Por qué las líneas de troquelado 2D se autodestruyen en la realidad 3D?
Los diseñadores gráficos junior suelen crear pestañas entrelazadas y ranuras plegables en software de ilustración con el mismo ancho que el panel correspondiente. Ignoran por completo el calibre físico (grosor) del cartón corrugado plegado13, dando por sentado que una línea plana 2D se traducirá sin problemas en un pliegue limpio de 90 grados en la línea de montaje.
Esto no es solo teoría; lo aprendí por las malas en la planta de producción. En 2021, le pedí a mi ingeniero jefe de empaquetado, Mark, que fabricara un lote de 500 unidades de bandejas PDQ (Pre-packed Display Quantities) de cartón ondulado grueso, utilizando una plantilla proporcionada directamente por la agencia de un cliente. Pensamos que ahorraríamos tiempo de preparación confiando en su diseño vectorial plano. Tres horas después, en la línea de empaquetado, vi cómo fallaba todo el lote. Sentí la resistencia rígida e inflexible del cartón kraft virgen al intentar forzar una pestaña de 1,5 mm (0,05 pulgadas) de grosor en una ranura cuyo ancho era matemáticamente idéntico al de la pestaña. Las fibras del papel no tenían espacio para doblarse, y el fuerte chasquido de la hoja superior al romperse resonó por encima del ruido de las cintas transportadoras. Tuvimos que detener la producción inmediatamente. Me dirigí a la terminal CAD e inyecté manualmente un algoritmo de compensación de calibre paramétrico14, ensanchando cada ranura de recepción exactamente 1,5 mm (0,05 pulgadas) para absorber el radio exterior del pliegue. Este ajuste matemático preciso de la holgura rompió el bloqueo por fricción, eliminando por completo el desgarro del cartón y reduciendo el tiempo de empaquetado manual en aproximadamente 15 segundos por unidad.
| Ajuste estructural CAD | Resultado físico | Retorno de la inversión en ensamblaje/mano de obra |
|---|---|---|
| Integración de calibradores paramétricos | Admite espesores de flauta E15 | Evita que las fibras de la capa superior se desgarren |
| Ensanchamiento de ranura de 1,5 mm16 | Proporciona un margen de curvatura preciso | Reduce el tiempo de empaquetado en 15 segundos17 |
| Alivio del bloqueo por fricción | Pliegues suaves en las esquinas a 90 grados | Ahorra miles en retrabajo manual |
Descarto los diseños de troqueles web de aficionados en cuanto llegan a mi bandeja de entrada. Si un diseñador no sabe calcular el margen de plegado, su diseño plano es estructuralmente inútil para mi línea de producción.
🛠️ Oficina de Harvey: ¿Su troquelado 2D actual tiene en cuenta matemáticamente el grosor exacto del perfil de cartón corrugado elegido? 👉 Obtenga una simulación de esfuerzos 3D ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Puede Home Depot fabricar cajas a medida?
Adquirir contenedores de transporte en ferreterías parece una estrategia sencilla para empezar con buen pie. Sin embargo, los contenedores de mudanza estándar no están diseñados para las dinámicas cadenas de suministro del sector minorista.
No. Home Depot no fabrica cajas a medida; vende cajas de mudanza y envío prefabricadas de tamaño estándar. El uso de estas cajas genéricas y estándar para envíos minoristas B2B de gran volumen suele provocar fallos catastróficos durante el transporte, ya que carecen de la densidad de flautas y las holguras internas específicas necesarias para cargas dinámicas.
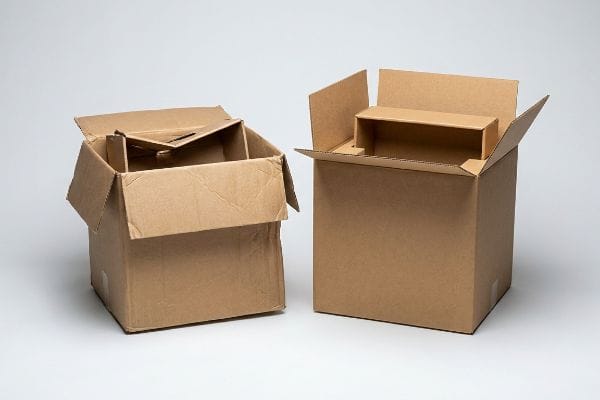
Puede que comprar embalajes estándar en una ferretería te ahorre hoy los gastos de utillaje, pero los daños durante el transporte te llevarán a la bancarrota mañana.
El peligro letal de los sustratos prefabricados
Las marcas nuevas y las empresas emergentes suelen intentar autofinanciar su logística comprando cajas de mudanza estándar prefabricadas a grandes minoristas para enviar sus pesados expositores de punto de venta (POP) prellenados. Parten de la base de que si una caja se ajusta visualmente a las dimensiones exteriores de su producto, su capacidad de compresión protegerá naturalmente los artículosen su interior durante el transporte de mercancías a larga distancia.
Esto no es solo teoría: lo veo en acción en el laboratorio de pruebas. Un cliente frustrado me envió un expositor que había embalado en una caja de mudanza genérica comprada en una tienda para ahorrar en costes de utillaje personalizado. Al principio, supuse que el manejo estándar solo habría rozado el exterior. Estaba completamente equivocado. Arranqué la hoja superior de la caja de embalaje destrozada y sentí las ondulaciones internas totalmente pulverizadas; el papel parecía una masa blanda y desgastada. Las cajas de consumo estándar simplemente no están clasificadas para las vibraciones dinámicas multieje ISTA (International Safe Transit Association) 3A19. Tomé las lecturas del micrómetro y demostré que no necesitaba sobredimensionar su base de exhibición con costosos soportes metálicos; solo necesitaba diseñar una caja maestra a medida utilizando papel kraft virgen 32ECT nuevo con un margen de seguridad interno anidado exacto de 0,25 pulgadas (6,35 mm). Al eliminar su sobredimensionado intento de embalaje estándar y ajustar las tolerancias específicas del embalaje a la geometría exacta del producto, neutralizamos por completo el impacto de la transferencia cinética, protegiendo la carga útil y eliminando por completo el riesgo de costosos cargos por devoluciones de logística inversa.
| Pivote de tolerancia de la cadena de suministro | Resultado físico | Retorno de la inversión en logística/finanzas |
|---|---|---|
| Transportista personalizado con calificación ISTA20 | Resiste vibraciones multieje | Evita los gastos de envío de retorno |
| Acanalado Virgin 32ECT21 | Restaura la capacidad de carga dinámica | Elimina los daños causados por el transporte LTL |
| Espacio libre de apilamiento de 0,25 pulgadas22 | Neutraliza el choque de transferencia cinética | Evita las penalizaciones por rechazo del vendedor |
No confío en el cartón genérico de las ferreterías para proteger los expositores de alta gama. Si necesita una caja para una mudanza residencial, vaya a la tienda; yo las diseño para que resistan el transporte de carga pesada (carga parcial).
🛠️ Oficina de Harvey: ¿Sus embalajes principales están diseñados específicamente para absorber los impactos cinéticos del transporte, o simplemente compra aire comprimido estándar? 👉 Solicite una auditoría de la lista de materiales de embalaje ↗ — Reviso personalmente cada archivo estructural en 24 horas.
Conclusión
Puedes optar por embalajes baratos y acanalados de baja calidad, pero cuando esa placa 26ECT de menor calidad inevitablemente se desmorona en un almacén húmedo, ralentizando la línea de montaje en un 25 % y provocando el rechazo inmediato del minorista, esos ahorros iniciales desaparecen. Solo el mes pasado, mi auditoría estructural ayudó a 3 marcas a evitar más de 10 000 $ en inventario desechado y devoluciones de clientes. Deja de perder tus márgenes de beneficio en pruebas de transporte fallidas y permíteme diseñar personalmente tu próximo lanzamiento minorista para garantizar la máxima supervivencia de tu cadena de suministro.
"El giro hacia la eficiencia en 2026: del volumen al valor", https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOooCRwcVLGjBUFohUTy6n0zgKYWjSeZ5fLSNAFLuOFg_ZQfq-fN0. Explicación técnica de cómo la variación en la calibración de la maquinaria y las tolerancias de los materiales entre diferentes proveedores conduce a fallas en el ensamblaje. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería industrial. Apoya: la ineficiencia del abastecimiento fragmentado. Nota de alcance: se aplica específicamente al embalaje dimensional personalizado. ↩
"Adheritivos al agua para embalaje", https://next.henkel-adhesives.com/us/en/articles/packaging-water-based-adhesives.html. Verificación técnica del acetato de polivinilo como adhesivo estándar al agua utilizado para unir hojas impresas a sustratos de cartón ondulado. Función de la evidencia: especificación técnica; tipo de fuente: ficha técnica de materiales. Apoyos: la composición química del adhesivo utilizado. Nota de alcance: se aplica a procesos de laminación comerciales. ↩
"¿Cuál es el propósito del embalaje de exhibición troquelado?", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Verificación de las tolerancias de sangrado estándar de la industria necesarias para evitar rebabas durante la laminación y el troquelado automatizados. Función de evidencia: estándar de la industria; tipo de fuente: manual de ingeniería de embalaje. Apoya: la necesidad de un margen de sangrado específico para la alineación. Nota de alcance: las tolerancias pueden variar según la precisión de la máquina. ↩
"Por qué es necesaria la laminación para cajas personalizadas – Emenac Packaging", https://www.emenacpackaging.com/video/why-lamination-is-necessary-for-custom-boxes-emenac-packaging/. Documentación sobre cómo los procesos de laminación llave en mano eliminan la exposición del cartón crudo para mejorar la durabilidad y la estética. Función de la evidencia: validación del proceso técnico; tipo de fuente: especificación de fabricación. Apoyos: resultado físico del control de laminación. Nota de alcance: específicamente para cajas personalizadas de alta gama. ↩
"Conceptos básicos de embalaje: ¿Qué son el sangrado, el recorte y la zona de seguridad?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. Especificaciones técnicas para la impresión y el troquelado de embalajes de cartón para garantizar una cobertura total. Función de la evidencia: verificación de la norma técnica; tipo de fuente: guía de diseño de embalaje. Admite: márgenes de sangrado estándar de la industria para envoltura completa. Nota de alcance: puede variar según la precisión de la máquina. ↩
"Comprender la importancia del sangrado en el diseño de envases", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOoo0qKxwIkiR4Kh7nbmUAmOWwGnCZQ970kcxwa3HLU5OX3qnsEw5. Datos de fabricación autorizados que demuestran cómo los márgenes de sangrado precisos reducen los errores de alineación y el tiempo de ensamblaje. Función de la evidencia: verificación cuantitativa; tipo de fuente: informe técnico o manual técnico de la industria. Apoya: ganancias de eficiencia gracias a márgenes de sangrado específicos. Nota de alcance: se aplica al ensamblaje de envoltura automatizado. ↩
"Entendiendo la resistencia de las cajas de envío", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopXVG3eUBgFC-Yds4XcJM-NBHvV4KSpKq-Ah_jNFoGsjaQ5EIVh. Los estándares de la industria para el cartón corrugado proporcionan métricas cuantitativas de resistencia a la compresión para clasificaciones ECT específicas. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la afirmación de que reducir la clasificación ECT disminuye la capacidad de carga del cartón. Nota de alcance: la integridad estructural final también depende de la geometría de la caja. ↩
"Métodos de ensayo de aplastamiento de bordes y compresión de cajas…", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verificación del estándar industrial TAPPI T811 para determinar la resistencia a la compresión de cajas de cartón corrugado. Función de evidencia: especificación técnica; tipo de fuente: estándar industrial. Apoya: La validez del uso del método BCT para ensayos de integridad estructural. Nota de alcance: Aplicable a embalajes de cartón corrugado. ↩
"Grados de flauta, clasificaciones ECT y espesor de pared explicados 2025", https://anchorbox.com/corrugated-box-strength/. Comparación de clasificaciones de la prueba de aplastamiento de bordes (ECT) para validar la mayor capacidad de carga de 32ECT sobre 26ECT. Función de evidencia: especificación técnica; tipo de fuente: datos de ciencia de materiales. Apoya: La afirmación de que la mejora de las clasificaciones ECT elimina los daños por aplastamiento durante el transporte. Nota de alcance: Se centra en la resistencia a la compresión vertical. ↩
"Estimación de la resistencia a la compresión del cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Las normas autorizadas de ingeniería de embalaje explican cómo los revestimientos de cartón kraft virgen 32ECT mantienen la densidad de ondulación para evitar fallos estructurales bajo cargas de palés. Función de la evidencia: especificación técnica; tipo de fuente: norma industrial. Apoyos: relación entre el grado del material y la estabilidad del palé. Nota de alcance: específico para cartón corrugado. ↩
"Guía para la laminación de tacto suave: El lujo de 2026…", https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOormtCr75XYUZc0nX0RmN3iqsSZrhJwuWFwrWrxTYy7uIRgw8l-O. La documentación de ciencia de materiales identifica los polímeros utilizados en recubrimientos de tacto suave y sus propiedades de absorción de luz en comparación con películas estándar. Función de evidencia: verificación de propiedades de materiales; tipo de fuente: referencia de ingeniería química. Apoya: definición técnica de película de tacto suave. Nota de alcance: limitado a la química de recubrimientos. ↩
"Recubrimiento acuoso (AQ) en la impresión de envases – PopDisplay", https://popdisplay.me/aqueous-coating-aq-in-packaging-printing/. Las guías de la industria del embalaje describen las propiedades reflectantes y la durabilidad de los recubrimientos acuosos de alto contenido en sólidos utilizados para el cumplimiento de las normativas minoristas. Función de la evidencia: práctica de la industria; tipo de fuente: manual de embalaje. Apoya: la eficacia de los recubrimientos acuosos en entornos minoristas. Nota de alcance: enfoque en las métricas visuales y de durabilidad. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. La documentación técnica sobre ingeniería de embalaje explica cómo el calibre del material requiere tolerancias de doblado para evitar fallas estructurales o desalineación. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería. Apoya: La afirmación de que el espesor debe tenerse en cuenta en el diseño de la línea de troquelado. Nota de alcance: Se aplica al cartón corrugado y de alta resistencia. ↩
¿Qué es una línea de troquelado en embalaje e impresión? – PopDisplay, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Las guías autorizadas de ingeniería de embalaje describen la práctica de ajustar las dimensiones de la línea de troquelado en función del calibre del cartón para garantizar las tolerancias de ensamblaje. Función de la evidencia: Verificación técnica; tipo de fuente: Estándar de la industria. Apoyos: Uso de compensación matemática para evitar el desgarro del cartón. Nota de alcance: Los valores específicos dependen del grado del cartón y del tipo de ondulación. ↩
"Tipos de flautas para cajas de cartón ondulado explicados: A, B, C, E y F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación técnica; tipo de fuente: estándar de la industria del embalaje. Respalda: El espesor estándar del material de flauta E y su requisito para el ajuste CAD. Nota de alcance: Varía ligeramente según el fabricante .
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Respalda: La medición específica utilizada para el ensanchamiento de ranuras para garantizar una tolerancia de flexión precisa. Nota de alcance: Depende del calibre del material. ↩
"Tieline en el embalaje: definición, diseño, impresión y plantilla – Packhit", https://packhit.co.uk/packaging/dieline/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: métrica de rendimiento; tipo de fuente: estudio de eficiencia operativa. Respalda: Ahorro de tiempo cuantitativo logrado mediante ajustes CAD estructurales mejorados. Nota de alcance: Basado en tasas promedio de ensamblaje manual. ↩
"Estudio comparativo de la resistencia a la compresión de…", https://repository.rit.edu/theses/285/. Comparación técnica de las clasificaciones de la prueba de aplastamiento de bordes (ECT) para productos de consumo frente a los requisitos de transporte industrial para cargas pesadas B2B. Función de la evidencia: validación técnica; tipo de fuente: normas de ingeniería de embalaje. Apoya: La incapacidad de las cajas genéricas para soportar cargas dinámicas de transporte. Nota de alcance: Se centra en la resistencia del cartón corrugado. ↩
"Pruebas de embalaje ISTA – Intertek", https://www.intertek.com/performance-testing/packaging/ista/. Las directrices de certificación ISTA proporcionan las especificaciones técnicas para las pruebas dinámicas 3A y los puntos de fallo de los materiales de cartón ondulado no diseñados. Función de la evidencia: validación técnica; tipo de fuente: estándar industrial. Apoya: la afirmación de que las cajas de consumo no superan las clasificaciones de vibración dinámica. Nota de alcance: específico del protocolo ISTA 3A. ↩
"Procedimientos de prueba – Asociación Internacional de Tránsito Seguro", https://ista.org/test_procedures.php . Verificación de las normas de la Asociación Internacional de Tránsito Seguro (ISTA) relativas a la capacidad de un contenedor para soportar vibraciones multiaxiales. Función de la evidencia: validación técnica; tipo de fuente: norma industrial. Apoyos: durabilidad del contenedor y resistencia a las vibraciones. Nota de alcance: específico para las series de pruebas ISTA , como 3A o 2A.
"Un examen comparativo de las propiedades físicas de…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Datos técnicos que comparan la resistencia a la compresión y la capacidad de carga dinámica de materiales corrugados vírgenes frente a reciclados (Ensayo de aplastamiento de bordes [ECT]). Función de la evidencia: especificación del material; tipo de fuente: manual de ingeniería de embalaje. Apoyos: restauración de la capacidad de carga. Nota de alcance: el rendimiento puede variar según el fabricante. ↩
"Embalaje de cartón ondulado con diseño innovador para una mayor durabilidad...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Evidencia de ingeniería sobre medidas de separación específicas para neutralizar el choque de transferencia cinética durante el transporte. Función de la evidencia: especificación técnica; tipo de fuente: guía de ingeniería logística. Apoyos: prevención del choque cinético y el rechazo por parte del minorista. Nota de alcance: la efectividad depende de la masa del producto. ↩



