
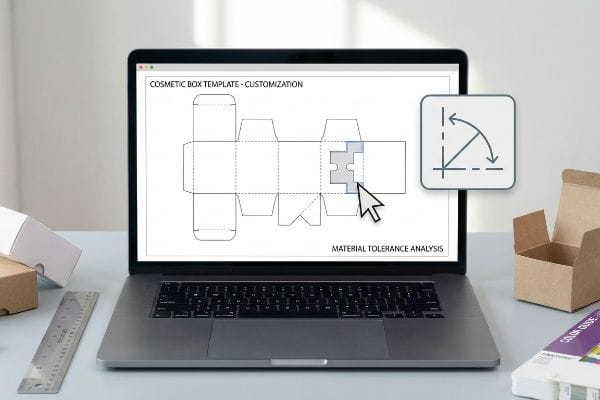
Las marcas suelen usar plantillas estándar de cajas de cosméticos en internet para ahorrar dinero, dando por sentado que basta con añadir su logotipo y listo. Esa suposición suele acabar mal.
Sí. Personalizar la plantilla de una caja de cosméticos requiere modificar las líneas de troquelado planas estándar en un software vectorial. Sin embargo, añadir recortes estructurales personalizados, ajustar los radios de plegado o escalar las dimensiones altera inherentemente la resistencia a la compresión del embalaje. Los ingenieros estructurales profesionales deben recalcular las tolerancias exactas del material antes de la impresión en masa.
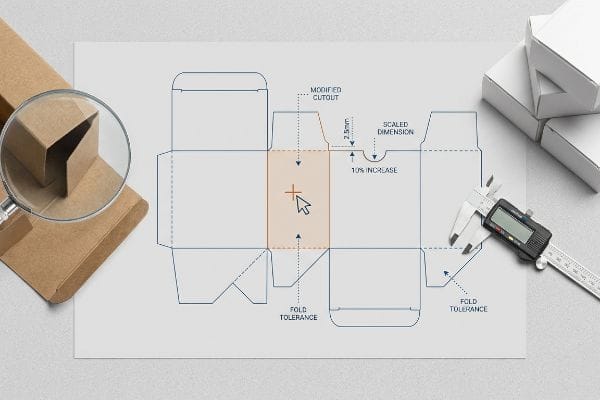
Una cosa es hacer que una caja se vea bien en una pantalla, pero conseguir que sobreviva a la cadena de suministro física es donde empieza el verdadero trabajo.
¿Puedo diseñar mi propio empaque de producto?
Muchos fundadores de startups intentan diseñar toda su línea de cosméticos en su portátil durante el fin de semana. Les da una sensación de poder hasta que la fábrica rechaza el archivo.
Sí. Diseñar tu propio empaque es totalmente posible utilizando herramientas gráficas digitales estándar. Puedes aplicar diseños de superficie a archivos estructurales. Sin embargo, depender exclusivamente de plataformas de diseño web para consumidores suele alterar la geometría crítica de las pestañas de encaje, lo que hace que el ensamblaje final de la caja sea físicamente imposible en la línea de empaque.
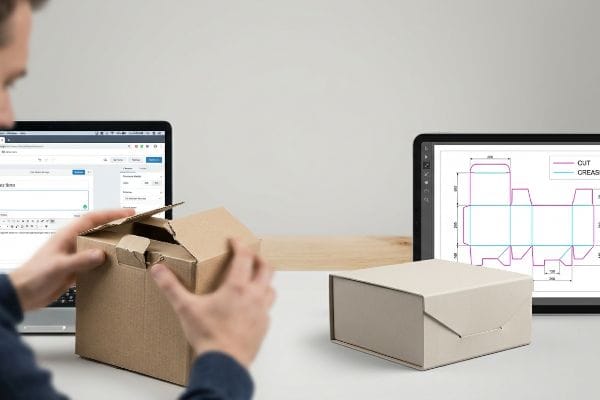
Resulta tentador gestionarlo todo internamente, pero a la física estructural no le importan las ambiciones estéticas.
Por qué las herramientas de diseño de empaques basadas en la web no superan la prueba de la física
La mayoría de los profesionales del marketing junior creen que si una pestaña entrelazada se ve perfectamente alineada en su pantalla digital, encajará naturalmente en la realidad. Descargan una plantilla de caja genérica, la importan a herramientas web básicas como Canva y comienzan a estirar las formas. Esto crea un archivo raster visualmente atractivo pero estructuralmente inútil1.
Veo esta trampa constantemente cuando las nuevas marcas me envían sus diseños terminados. Dibujan pestañas de bloqueo complejas en un software básico que elimina todos los márgenes de plegado automáticos².¿El resultado? Un coempaquetador sudando para doblar la caja, forzando desesperadamente una pestaña que es físicamente más ancha que su ranura, lo que termina por rasgar el cartón crudo con un fuerte y frustrante desgarro. Para evitar esto, entrego un PDF bloqueado y prediseñado generado directamente desde nuestro sistema CAD³( Diseño Asistido por Computadora). Solo se modifican los gráficos de la superficie, lo que garantiza que la compleja estructura matemática permanezca completamente intacta.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Modificación de las ranuras de pestañas en aplicaciones web básicas | Bloqueo de una capa de plantilla CAD prediseñada | Evita que el cartón se rompa durante el montaje |
| Envío de líneas estructurales rasterizadas | Exportación de formatos PDF vectoriales estrictos | Ahorra aproximadamente un 20% en retrasos de configuración4 |
| Ignorar los márgenes de plegado del embalaje | Utilizando software con algoritmos de curvatura incorporados | Garantiza un plegado de caja sin fricción en 5 segundos5 |
Jamás permito que los diseñadores modifiquen la geometría estructural sin realizar una prueba de resistencia. Mantener los cálculos estructurales bajo control obliga a que el proceso creativo se desarrolle en un entorno seguro, eliminando por completo los costosos cuellos de botella en el montaje antes incluso de que comience la producción en masa.
🛠️ Escritorio de Harvey: ¿No estás seguro de si tu diseño gráfico sobrescribió los cálculos estructurales críticos? 👉 Solicita una auditoría de archivo gratuita ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, lo prometo.
¿Cómo crear tu propia plantilla de caja?
Dibujar una caja plana en un programa de diseño vectorial es muy sencillo. Simplemente mides el producto cosmético, dibujas las paredes exteriores y añades una tapa simple.
La creación de una plantilla para cajas implica el diseño de un patrón plano bidimensional llamado troquel. Esto requiere calcular las dimensiones exactas de altura, anchura y profundidad. Además, los diseñadores deben incorporar matemáticamente márgenes de curvatura para compensar el grosor físico del material elegido durante el proceso de plegado final.
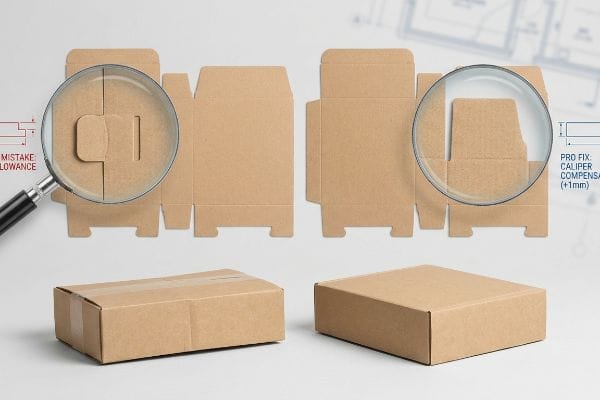
Una línea de troquelado no es más que una promesa vacía hasta que realmente se dobla en un ángulo de 90 grados.
El peligro de ignorar la compensación de calibre en las plantillas de cajas
Al crear una plantilla desde cero, los diseñadores gráficos suelen hacer coincidir el ancho exacto de una pestaña de enclavamiento con su ranura receptora. En un espacio de trabajo digital perfectamente plano, esta proporción perfecta parece matemáticamente correcta. Sin embargo, no calculan en absoluto el grosor físico del material real una vez que se dobla6.
Incluso los diseñadores veteranos suelen pasar por alto este punto ciego al cambiar de papel fino a cartón cosmético más grueso. Cuando se pliega una pestaña de 38,1 mm (1,5 pulgadas), las fibras del papel se estiran y consumen material físico⁷,lo que hace que la pieza plegada final sea ligeramente más ancha que la dibujada. Hace poco vi a un empleado de empaquetado golpear con fuerza una caja de cosméticos rígida de cartón ondulado tipo E para cerrar la tapa, sintiendo la resistencia del cartón antes de que se doblara hacia adentro. Si se amplía la ranura de recepción apenas un milímetro⁸para acomodar ese radio de pliegue, las piezas se deslizan sin esfuerzo, reduciendo instantáneamente los costos de mano de obra del coempaquetado.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Pestañas de dibujo iguales a ranuras de recepción | Agregar márgenes estrictos de compensación de calibre9 | Evita que las cajas se curven al cerrarse |
| Ignorar el grosor del material en los pliegues | Ranuras de reconstrucción basadas en el calibre exacto de la placa10 | Elimina la necesidad de usar cinta adhesiva transparente, que suele ser engorrosa |
| Estimación de las dimensiones de la cavidad interna | Utilizando software estructural paramétrico 3D11 | Garantiza que los productos encajen perfectamente en el interior |
Reconstruyo sistemáticamente los archivos de plantilla plana utilizando algoritmos paramétricos para mapear a la perfección los márgenes de curvatura. Si se ignora el grosor físico del tablero, la plantilla, por muy bien diseñada que esté, fallará inmediatamente en la línea de empaquetado.
🛠️ Escritorio de Harvey: ¿Las pestañas de encaje tienen el tamaño adecuado para el grosor real del tablero? 👉 Revisa tus cálculos estructurales ↗ — Descarga de forma segura. Si tienes alguna pregunta, puedes escribirme más adelante.
¿Cómo personalizar su embalaje?
Agregar acabados de alta gama, como laminado aterciopelado o barniz selectivo, transforma una caja de cosméticos común en una experiencia de compra de lujo. Pero esos productos químicos lo cambian todo.
Personalizar el empaque requiere aplicar diseños gráficos únicos, relieve estructural y laminados táctiles especializados. Los diseñadores suelen integrar estampado en caliente o recubrimientos suaves al tacto para realzar la visibilidad de la marca. Sin embargo, aplicar acabados químicos complejos directamente sobre las tintas impresas altera inherentemente el perfil de color óptico final bajo la iluminación intensa de la tienda.
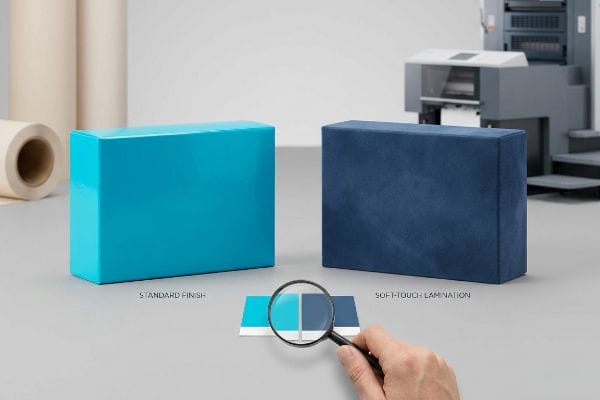
Quieres que la caja tenga un tacto lujoso, pero no puedes permitir que las mejoras táctiles arruinen los colores principales de tu marca.
Cómo la laminación suave destruye los colores de tu marca
Las marcas personalizan con entusiasmo sus cajas premium exigiendo laminación térmica suave al tacto12 para crear una sensación lujosa y aterciopelada. Aprueban una prueba de color digital perfectamente calibrada, dando por sentado que la película de polímero delgada y transparente simplemente se asentará invisiblemente sobre la tinta impresa. Ignoran la física microscópica de la absorción de la luz13.
Este efecto táctil de oscurecimiento óptico sorprende a muchas marcas. Debido a que la película suave al tacto dispersa la luz ambiental, oscurece inherentemente los pigmentos subyacentes hasta en un 5 %14, lo que provoca fallos de color importantes para la marca. Una vez pasé el pulgar por un lote recién laminado de vibrantes cajas de cosméticos, sintiendo esa suave textura aterciopelada, solo para darme cuenta de que el cian característico de la marca se había convertido en un azul marino oscuro y opaco. Al inyectar de forma preventiva una curva matemática de reducción de tinta en nuestro software RIP de preimpresión15, perforamos esa película que absorbe la luz, asegurando que la caja final coincida perfectamente con la prueba desde 6 metros de distancia.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Aprobación de pruebas digitales sin laminar | Escaneo de un dibujo físico laminado16 | Garantiza una precisión del color de la marca del 100% |
| Ignorando el efecto de oscurecimiento de la película | Aplicar un aumento del 10 % en la densidad de la tinta en la preimpresión17 | Evita que los gráficos se vean descoloridos bajo la luz |
| Mezcla de recubrimientos químicos incompatibles | Adaptación de los niveles de dina acuosa a la oxidación de la tinta18 | Evita que el acabado se desprenda de forma agresiva |
Aplico rigurosamente una curva de compensación de laminación antes de que la tinta llegue a la imprenta. Personalizar la textura debe realzar la presencia física de su marca en el punto de venta, no ocultar su logotipo principal en una sombra oscura y borrosa.
🛠️ Harvey's Desk: ¿Estás aplicando un laminado personalizado sin ajustar tus valores CMYK subyacentes? 👉 Solicita tu revisión de preimpresión ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cómo crear una plantilla de embalaje?
La preparación de la plantilla de producción final es donde los sueños estéticos se topan con las realidades mecánicas. Una máquina no puede interpretar de forma natural tu intención artística.
Para crear una plantilla de embalaje, es necesario exportar un archivo digital con precisión matemática, diseñado específicamente para maquinaria industrial. Los trazos gráficos deben convertirse rigurosamente a colores directos específicos para controlar las herramientas de corte automatizadas. Si las líneas de corte conservan los colores de proceso estándar, el equipo de fabricación simplemente las imprimirá en lugar de cortarlas.
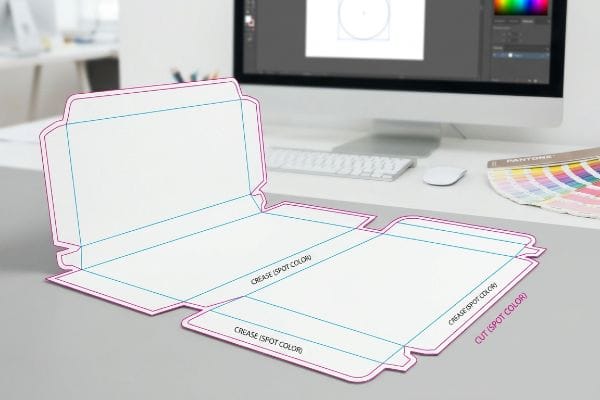
Doblar correctamente una caja en el escritorio de la oficina es fácil, pero esta es la cruda realidad cuando llevas ese archivo a la planta de producción.
¿Por qué fallan las matrices CMYK estándar en la planta de producción?
Los equipos de compras suelen enviar plantillas planas asumiendo que, como pueden ver el contorno negro en su monitor, la máquina de corte sabrá exactamente dónde cortar. Crean el archivo utilizando trazos negros CMYK estándar para indicar pliegues y cortes estructurales. Esto demuestra una incomprensión fundamental del funcionamiento de las mesas de enrutamiento CNC (Control Numérico por Computadora)automatizadas.
En mi planta, veo con frecuencia plantillas cosméticas de excelente diseño que se quedan atascadas en la planta de preimpresión, a pesar de la potente succión de la mesa de corte Kongsberg funcionando a pleno rendimiento. Los troqueladores láser y las cuchillas digitales no tienen visión; se basan exclusivamente en nombres de colores directos estrictos como "Corte" o "Pliegue"20 asignados a trazados vectoriales. Cuando un diseñador envía un archivo con trazos negros estándar, el software RIP de la máquina fusiona esas líneas estructurales directamente en el diseño21.¿El resultado? Una caja impresa a la perfección que sale de la imprenta con contornos negros visibles, pero sin ningún corte físico. Analicé los diagnósticos del software y demostré que no era necesario retrasar el lanzamiento; simplemente aislé los trazados estructurales y los convertí a colores directos magenta al 100%. Al aplicar este comando absoluto de preimpresión, me aseguro de que las cuchillas automatizadas se activen correctamente, evitando una tasa estimada de desperdicio de material del 15% y ahorrando al cliente semanas de retrabajo de troquelado manual.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso del negro CMYK para las líneas estructurales | Asignación de colores directos absolutos a trazados vectoriales22 | Evita que las máquinas impriman las líneas de corte |
| Envío de capas de arte sin separar | Aislamiento de la línea de troquelado en una capa superior bloqueada23 | Elimina los costosos gastos de reelaboración de archivos de preimpresión |
| Dejando puntos vectoriales errantes aleatorios | Ejecución de una auditoría de macro de unión de rutas automatizada | Garantiza bordes cortados con láser limpios y continuos24 |
Intercepto y separo cada capa de plantilla entrante antes de que llegue a la maquinaria de fabricación. Si no se asigna la geometría estructural a comandos de herramientas precisos, solo se imprime un póster caro en lugar de fabricar una caja funcional.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor de preimpresión más económico, pero cuando una línea de corte CMYK estándar omite el sistema, resultando en un lote de cajas impresas sin troquelado físico, se genera una enorme fricción logística que ralentiza las operaciones de ensamblaje en un 25 % aproximadamente. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar las tolerancias de la máquina y permíteme analizar personalmente la geometría estructural de tu producto con mi Auditoría Gratuita de Troquelado ↗ para detectar errores fatales de utillaje antes de que comience la producción en masa.
"Raster vs Vector: ¿Cuál usar para empaques? – PopDisplay", https://popdisplay.me/raster-vs-vector-which-to-use-for-packaging/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación técnica; tipo de fuente: guía técnica de fabricación. Respalda: la insuficiencia de los archivos raster para la precisión del troquelado y el escalado estructural. Nota de alcance: se centra en la distinción entre formatos raster y vectorial en la impresión industrial. ↩
"Diseño de cartón ondulado – Grupos de Google", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Breve explicación de cómo las normas técnicas de embalaje explican la necesidad de tolerancias de doblado para evitar tensiones en el material y problemas de ajuste. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la afirmación de que el software básico carece de cálculos estructurales. Nota de alcance: se aplica a materiales de cartón plegable. ↩
"¿Cómo puede el software ayudar con el diseño de embalajes estructurales? – AG/CAD", https://www.agcad.co.uk/en/faq/articles/packaging-design. Breve explicación de cómo los flujos de trabajo profesionales de CAD a PDF separan las líneas de troquelado estructurales del diseño gráfico para mantener las tolerancias de fabricación. Función de la evidencia: validación de procedimientos; tipo de fuente: guía de fabricación. Apoya: la utilidad de los archivos estructurales bloqueados para prevenir errores de diseño. Nota de alcance: práctica estándar de la industria para co-empacadores. ↩
"Raster vs Vector: ¿Cuál usar para empaques? – PakFactory", https://pakfactory.com/blog/raster-vs-vector?srsltid=AfmBOor3uGagmCEJTJLL7AWLNtbNa34J5jwcX0O_ztcPNhyuzeoij06k. Un informe técnico o manual de impresión de la industria proporcionaría datos cuantitativos sobre cómo los archivos estructurales basados en vectores reducen los errores de preimpresión y el tiempo de configuración en comparación con los archivos rasterizados. Función de evidencia: verificación cuantitativa; tipo de fuente: estándar de la industria. Apoya: la ganancia de eficiencia del uso de formatos PDF vectoriales. Nota de alcance: el porcentaje puede variar según los niveles de automatización de la fábrica. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. La documentación técnica sobre ingeniería de embalaje o software CAD explicaría cómo las tolerancias de flexión calculadas evitan la acumulación de material, optimizando así la velocidad de ensamblaje. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: el beneficio físico de utilizar algoritmos de flexión integrados. Nota de alcance: El tiempo de plegado específico depende de las dimensiones del paquete y del calibre del material. ↩
"¿Por qué son tan importantes las líneas de troquelado en el embalaje? – PopDisplay", https://popdisplay.me/why-are-dielines-so-important-in-packaging/. Las directrices técnicas sobre ingeniería de embalaje explican cómo el grosor del sustrato requiere tolerancias de doblado para asegurar que las pestañas de enclavamiento encajen correctamente después del plegado. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoya: La necesidad de tener en cuenta el grosor del material en el diseño de la línea de troquelado. Nota de alcance: Aplicable específicamente a sustratos rígidos como cartón o cartón ondulado. ↩
"Calculadora gratuita de tolerancia de plegado de chapa metálica | FIRGELLI Engineering", https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOooyhd8TlAQWAxpjk1oRA2Dml1V5o72LhYGJ1U8umeRcFkCIfc6O. Fuentes autorizadas sobre diseño de embalaje estructural explican el concepto de tolerancia de plegado, donde el radio exterior de un pliegue estira el sustrato. Función de evidencia: validación técnica; tipo de fuente: manual de ingeniería. Apoya: la causa física de la deriva dimensional durante el plegado. Nota de alcance: específico para materiales de espesor distinto de cero. ↩
¿Qué es una línea de troquelado en embalaje e impresión? – PopDisplay, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Los estándares de la industria para la creación de líneas de troquelado recomiendan agregar tolerancias específicas a las ranuras y pestañas según el calibre del material para garantizar la facilidad de ensamblaje. Función de evidencia: especificación técnica; tipo de fuente: guía de la industria. Apoya: la efectividad de las tolerancias aditivas para los radios de plegado. Nota de alcance: los valores de tolerancia varían según el grado del cartón. ↩
"Diseño óptimo de embalajes de cartón corrugado de doble pared", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación técnica; tipo de fuente: guía de ingeniería de embalaje. Respalda: la necesidad de compensación de calibre para evitar la deformación estructural al cerrar una caja. Nota de alcance: Se aplica al diseño de cajas plegables y cartón corrugado. ↩
"Guía completa sobre tolerancias dimensionales de cajas de cartón corrugado", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOooPTJnuCYTqN6mzFLLZtAkHXziLU3eEXaFAoCdVBVwMtT2UIKFV. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación técnica; tipo de fuente: manual de fabricación. Respalda: la relación entre las mediciones precisas del calibre del material y la eliminación de adhesivos secundarios para el cierre. Nota de alcance: se centra en los estándares de embalaje industrial. ↩
"Diseño de envases con software CAD: una guía paso a paso", https://www.esko.com/en/blog/packaging-design-with-cad-software. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: prueba de la eficacia del software; tipo de fuente: informe técnico del sector. Respalda: cómo el modelado paramétrico garantiza dimensiones y ajuste precisos de la cavidad interna. Nota de alcance: compara las herramientas paramétricas 3D con el dibujo vectorial 2D tradicional. ↩
"DUN-SOFT™ Película de tacto suave y película de laminación aterciopelada – Dunmore", https://www.dunmore.com/products/dun-soft-film.html. La documentación técnica sobre acabados de embalaje confirma la composición de las películas de tacto suave y sus propiedades táctiles. Función de evidencia: especificación técnica; tipo de fuente: manual industrial. Apoya: la naturaleza del material de los recubrimientos con tacto aterciopelado. Nota de alcance: se aplica a procesos de unión térmica. ↩
«Comprender el papel de las interacciones papel-tinta en la resistencia a la luz de…», https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. La investigación en física óptica explica cómo las superficies mates o de tacto suave dispersan la luz y alteran la absorción, modificando el color percibido de la tinta. Función de la evidencia: mecanismo teórico; tipo de fuente: artículo científico. Apoya: la causa de los cambios en el perfil de color óptico. Nota de alcance: se centra en la interacción entre las capas de polímero y la luz. ↩
"Guía para la laminación de tacto suave: la tendencia de embalaje de lujo de 2026", https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid=AfmBOor4Zt4FJiIeHXpC98bXzvpidE3fU42NuXc68yVsvBkfBpHRr9ZI. Datos técnicos sobre cómo las películas de tacto suave que dispersan la luz reducen el brillo de los pigmentos subyacentes. Función de la evidencia: verificación cuantitativa; tipo de fuente: estudio de óptica de impresión o manual técnico. Apoya: la métrica específica de oscurecimiento del 5 %. Nota de alcance: pueden producirse variaciones en función del grosor de la película y el sustrato. ↩
"Modelado matemático y estrategias de compensación para la impresión…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Directrices de impresión profesional sobre el uso de curvas de software RIP para ajustar la densidad de la tinta y compensar los cambios ópticos causados por recubrimientos táctiles. Función de la evidencia: validación del proceso; tipo de fuente: guía técnica de preimpresión. Apoya: la metodología para la corrección del color. Nota de alcance: específico para flujos de trabajo RIP comerciales. ↩
"[PDF] Pruebas virtuales en la industria del embalaje", https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1039&context=grcsp. Práctica estándar de la industria de utilizar muestras físicas para verificar el cambio de color final inducido por las películas de laminación. Función de la evidencia: verificación del proceso; tipo de fuente: guía de impresión comercial. Apoya: precisión del color de la marca. Nota de alcance: contrasta muestras físicas con aproximaciones digitales. ↩
«Impresión más oscura o más brillante (¿densidad de tinta?)», https://printplanet.com/threads/darker-or-brighter-print-ink-density.292745/. Documentación técnica sobre el ajuste de la cobertura de tinta para contrarrestar los efectos de absorción de luz o desaturación causados por las películas de laminación. Función de evidencia: especificación técnica; tipo de fuente: manual de la industria de la impresión. Soportes: prevención de gráficos descoloridos. Nota de alcance: se aplica específicamente a acabados suaves al tacto o mate. ↩
"Desmitificando los niveles de dina: Una guía completa para…", https://www.brighton-science.com/blog/demystifying-dyne-levels-a-comprehensive-guide. Explicación científica de la tensión superficial (niveles de dina) y la relación química entre la oxidación de la tinta y la adhesión del recubrimiento. Función de la evidencia: principio científico; tipo de fuente: revista de ciencia de los materiales. Apoyos: prevención del desprendimiento del recubrimiento. Nota de alcance: se centra en la unión química entre la tinta y la película. ↩
"Color directo vs. color CMYK: Diferencias esenciales explicadas", https://unicopacking.com/en/new/spot-color-vs-process-color.html. La documentación técnica sobre el fresado CNC explica que la maquinaria requiere trayectorias de herramientas basadas en vectores, a menudo definidas por colores directos o capas específicas, no por colores de proceso CMYK. Función de evidencia: especificación técnica; tipo de fuente: guía de fabricación industrial. Apoya: la distinción entre colores de impresión visual e instrucciones de máquina. Nota de alcance: específico para sistemas de corte digital. ↩
"Consola de producción i-cut (iPC)", https://www.kongsbergsystems.com/en/cutting-systems/software/ipc. Los manuales técnicos para mesas de corte CNC especifican que la automatización de la trayectoria de la herramienta requiere nombres de colores directos únicos para distinguir entre corte, hendido e impresión. Función de evidencia: especificación técnica; tipo de fuente: documentación del fabricante. Admite: el requisito de colores directos en el corte automatizado. Nota de alcance: Se aplica a la mayoría de los sistemas de troquelado digital. ↩
"Impresión con colores directos frente a impresión con colores de proceso", https://www.pantone.com/na/en-us/articles/technical/spot-vs-process-color?srsltid=AfmBOooXIUuJgRDE8bXABl59G0GYKVCtBoTMOeGMtnjqq72IXN-KuUy2. La documentación técnica sobre procesadores de imágenes ráster (RIP) explica que los colores de proceso CMYK estándar se interpretan como tinta imprimible, mientras que los colores directos se pueden marcar para operaciones que no sean de impresión. Función de la evidencia: mecanismo técnico; tipo de fuente: documentación de software. Soportes: el fallo de las líneas de troquelado con colores de proceso. Nota de alcance: el comportamiento puede variar ligeramente según el proveedor del RIP. ↩
«¿Cuál es la diferencia entre colores directos (PMS) y CMYK para…?», https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Documentación técnica de manuales de producción de impresión que explica cómo se utilizan los colores directos para diferenciar las líneas de corte no imprimibles de la tinta CMYK imprimible. Función de evidencia: especificación técnica; tipo de fuente: guía estándar de la industria. Apoya: el uso de colores directos para evitar que las líneas de corte se impriman. Nota de alcance: se aplica a la impresión offset comercial y digital. ↩
"Guía del proceso completo de preimpresión de envases", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Directrices del sector sobre organización de archivos y estándares de capas utilizados por los departamentos de preimpresión para optimizar la producción y reducir los costes de reelaboración. Función de la evidencia: verificación del proceso; tipo de fuente: manual de impresión profesional. Apoya: el beneficio del aislamiento de capas para reducir los costes de preimpresión. Nota de alcance: centrado en la eficiencia del flujo de trabajo de impresión comercial. ↩
"Cortadora láser: corte láser vectorial vs. rasterizado - Facultad de Diseño de NC State", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Especificaciones de fabricación sobre cómo la continuidad de la trayectoria vectorial y la eliminación de nodos dispersos afectan la trayectoria de la herramienta en cortadoras láser CNC. Función de la evidencia: validación técnica; tipo de fuente: manual de fabricación. Apoya: la afirmación de que las auditorías de trayectoria mejoran la calidad del corte láser. Nota de alcance: específico para maquinaria de corte automatizada. ↩



