
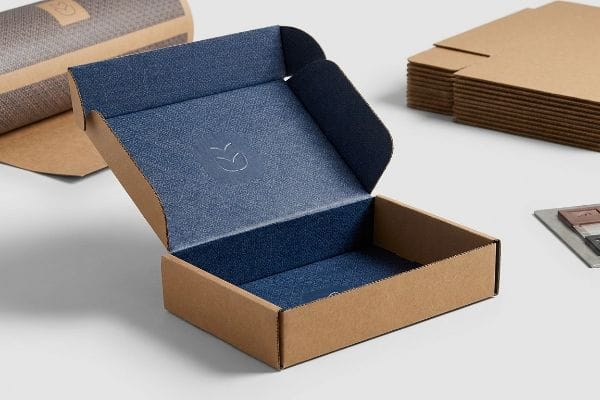
Quieres crear una experiencia de desempaquetado inolvidable, pero imprimir dentro de una caja de cartón corrugado no es tan sencillo como pulsar un botón en tu pantalla digital.
Sí. La impresión en el interior de una caja de envío requiere prensas de laminación litográfica o flexográfica de doble cara. Los fabricantes aplican la tinta directamente al cartón kraft o blanqueado interior antes de plegarla, lo que crea una experiencia de desempaquetado superior sin comprometer la integridad estructural exterior del embalaje de cartón corrugado.
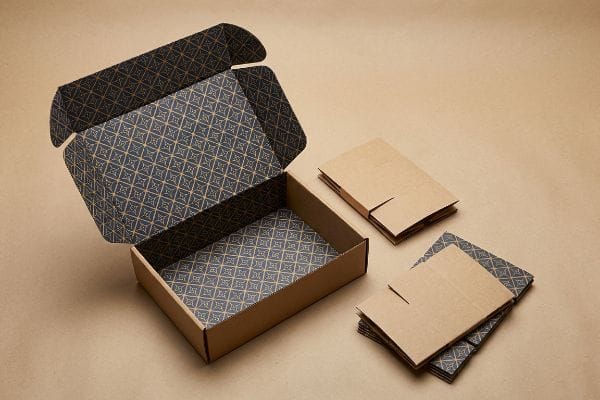
Conocer la teoría es un buen comienzo, pero comprender cómo interactúa químicamente la tinta con las fibras del papel determina si su marca se verá de alta calidad o barata cuando finalmente se abra la caja.
¿Cómo imprimir un logotipo en el embalaje?
Para lograr una identidad de marca sólida, su logotipo debe ser nítido y claro, incluso desde el otro lado de un almacén abarrotado o un pasillo de una tienda concurrida.
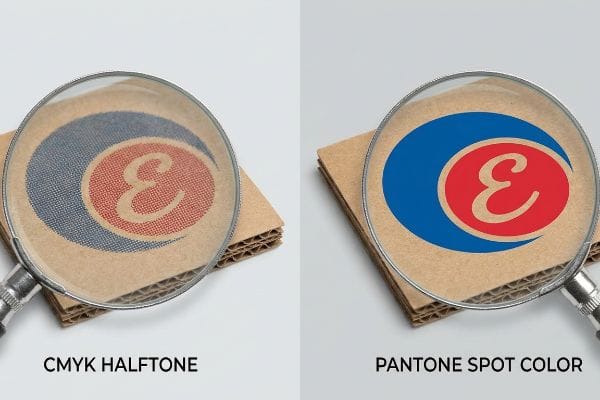
Para imprimir un logotipo en el embalaje a la perfección, las fábricas utilizan colores directos Pantone en lugar de tintas de proceso estándar. Esta técnica impregna el cartón con un pigmento sólido premezclado, lo que garantiza una consistencia de color absoluta y elimina el efecto de puntos borrosos que suele asociarse a los métodos de impresión digital o flexográfica convencionales.
Una vez que se comprenden los mecanismos básicos de la transferencia de tinta, hay que tener en cuenta las limitaciones físicas de la propia placa.
Por qué falla el semitono CMYK para la impresión de logotipos
Los diseñadores junior suelen exportar sus diseños digitales con un perfil CMYK estándar (cian, magenta, amarillo, negro), dando por sentado que la imprenta reproducirá a la perfección la imagen. Envían el archivo a la fábrica, esperando que los colores corporativos, nítidos y vibrantes, aparezcan mágicamente en sus envíos personalizados.
Veo esto suceder cada semana en la planta de producción cuando los compradores intentan ahorrar dinero utilizando el proceso estándar de cuatro colores en cartón corrugado poroso. Debido a que CMYK se basa en puntos microscópicos superpuestos para engañar a la vista¹,esos pequeños puntos se absorben de manera desigual en las fibras del papel crudo, convirtiendo un logotipo rojo brillante en una mancha borrosa y descolorida. Cuando paso el pulgar por la superficie seca y granulada, se siente polvorienta y se ve barata bajo la luz fluorescente intensa. Para solucionar esto, siempre obligo a mis clientes a cambiar a una cobertura de color directo PMS (Pantone Matching System)², que aplica una sola capa sólida de pigmento premezclado que elimina por completo el grano de los medios tonos y garantiza la consistencia de la marca.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de CMYK para logotipos | color directo Pantone3 | Máxima visibilidad de la marca |
| Impresión sobre papel kraft marrón crudo | Aplicar una prebase blanca4 | Los colores resaltan sin emborronarse |
| Confiar en los colores de la pantalla | escaneo del espectrofotómetro físico5 | Cero contracargos por parte de los minoristas |
Jamás permito que un cliente produzca en masa una caja maestra sin antes realizar una prueba de impresión. Acertar con el color del logotipo a la primera elimina el riesgo de que todo el envío parezca un producto falsificado.
🛠️ Oficina de Harvey: ¿No estás seguro de si tu archivo de logotipo digital se verá borroso en una caja de cartón corrugado sin tratar? 👉 Obtén una auditoría de archivo gratuita ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, te lo prometo.
¿Es posible imprimir en papel rayado?
Aplicar tinta sobre sustratos sin recubrimiento y altamente absorbentes cambia por completo el proceso de curado de los gráficos en la planta de producción.
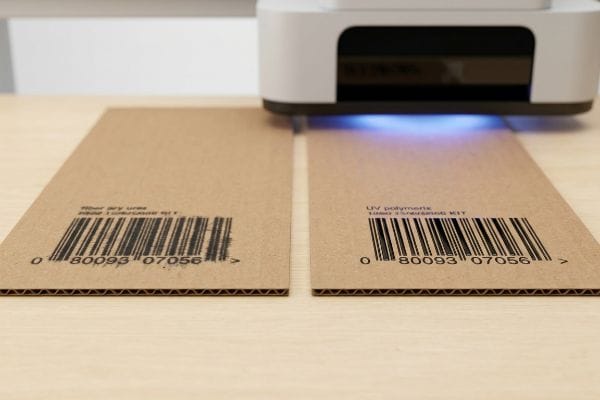
Sí. La impresión sobre papel rayado o cartón corrugado sin recubrimiento requiere prensas digitales planas UV (ultravioleta) especializadas. Debido a la alta porosidad de estos sustratos sin recubrimiento, el uso de tintas líquidas estándar provoca un sangrado considerable de las fibras. Los sistemas UV curan instantáneamente la tinta, convirtiéndola en un polímero sólido y garantizando líneas ultranítidas en fibras sin sellar.
Lograr que la tinta se seque instantáneamente es fundamental, pero el cambio a diferentes sustratos flexibles introduce un conjunto de reglas físicas completamente nuevo.
Dominando la polimerización de tintas en sustratos sin recubrimiento
Es común suponer que cualquier tinta líquida estándar se puede aplicar sin problemas sobre papel poroso. Los compradores suelen enviar gráficos muy detallados para sus insertos de cartón corrugado sin recubrimiento, esperando que el texto fino se mantenga perfectamente legible después de pasar por una imprenta litográfica estándar.
Imprimir sobre cartón sin recubrimiento o con líneas es como intentar pintar sobre una esponja seca. Cuando veo cómo las tintas estándar a base de agua impactan sobre un testliner6, las fibras de celulosa absorben inmediatamente la humedad hacia afuera, provocando una grave pérdida de tinta que convierte un código de barras nítido en una mancha borrosa e ilegible. Para solucionar esto, evito por completo la absorción de líquido al imprimir estos trabajos en una prensa plana equipada con lámparas de curado de alta intensidad, que polimerizan instantáneamente la tinta en una película plástica sólida7 en el instante en que toca el cartón.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Utilizando tintas líquidas estándar | Polimerización UV instantánea8 | Evita códigos de barras borrosos |
| Ignorando la porosidad del papel | Sellado con recubrimiento acuoso9 | Detiene la absorción de tinta |
| Impresión de texto fino en cartón sin tratar | Actualización a una lámina superior revestida10 | Mantiene el texto pequeño legible |
Siempre les digo a mis empleados que verifiquen la porosidad del sustrato antes de cargar la prensa. Si no se controla la tasa de absorción química, el costoso empaque se verá como un periódico manchado bajo la lluvia.
🛠️ Oficina de Harvey: ¿Te preocupa que tu caja de envío sin recubrimiento absorba la tinta y arruine tu código de barras pequeño? 👉 Solicita una revisión del sustrato ↗ — Descarga de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta más adelante.
¿Cómo se imprime en sobres de polietileno?
Las bolsas de envío flexibles requieren un enfoque químico completamente diferente, ya que los barnices rígidos estándar se rompen bajo el estrés logístico.
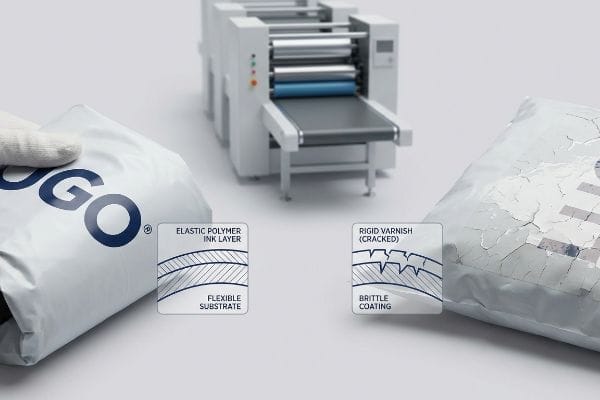
Para imprimir con éxito en sobres de polietileno se requieren tintas poliméricas de alta elasticidad y laminaciones flexibles antigrietas. A diferencia de las cajas de cartón corrugado rígidas, los sobres de polietileno se estiran y deforman durante el transporte. El uso de sustratos de barrera flexibles y recubrimientos elásticos garantiza que la capa gráfica se adapte perfectamente al plástico, evitando microfracturas durante las operaciones de clasificación automatizada de alta velocidad.
Trabajar con plásticos flexibles supone un quebradero de cabeza para la adhesión de la tinta, pero volver al cartón rígido presenta sus propios problemas mecánicos.
La química flexible de las tintas para sobres de polietileno
Muchos equipos de marca dan por sentado que los barnices litográficos de alta calidad que utilizan para sus cajas de cartón plegables11 se pueden adaptar fácilmente a estructuras de embalaje delgadas y flexibles. Tratan una bolsa de polietileno blanda exactamente igual que una caja maestra rígida durante la fase de preimpresión.
Piensa en el barniz rígido estándar como una fina capa de vidrio que cubre tu obra de arte. Cuando veo a clientes aplicar estos recubrimientos rígidos a sobres de polietileno flexibles, los resultados son desastrosos una vez que las bolsas entran en contacto con la maquinaria automatizada de formado, llenado y sellado. La tinta seca y el barniz rígido se rompen literalmente a lo largo de los pliegues pronunciados¹²,creando un crujido agudo al quedar expuesto el plástico blanco sin tratar debajo de la obra de arte fracturada. Soluciono esto aplicando un estricto protocolo de película elástica antigrietas¹³deTerceros).
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Aplicación de barniz litográfico rígido14 | Película elástica antigrietas | Evita que la superficie se agriete |
| Ignorando la fricción de la máquina | Tintas poliméricas resistentes al calor15 | Sobrevive al sellado automatizado |
| Perfiles de tinta de papel compatibles | Perfilado de tinta flexible personalizado16 | Mantiene el color en los plásticos |
Me niego a realizar un trabajo de embalaje flexible sin verificar primero la elasticidad del recubrimiento. Un barniz agrietado arruina la barrera contra la humedad, lo que provoca el rechazo inmediato del almacén receptor.
🛠️ Harvey's Desk: ¿Sus sobres de polietileno sufren microfracturas durante el envío? 👉 Obtenga su Guía de Elasticidad de la Tinta ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Es posible imprimir en cartón?
Envolver una lámina impresa alrededor de un cartón corrugado grueso introduce tolerancias mecánicas severas que los diseñadores gráficos rara vez calculan.
Sí. La impresión sobre cartón se puede realizar mediante laminación litográfica o flexografía directa. En la laminación litográfica, se imprimen gráficos de alta calidad sobre una fina lámina de papel, que luego se adhiere químicamente al cartón corrugado base mediante adhesivos a base de agua, combinando una estética comercial de primera calidad con una alta resistencia estructural a la compresión.
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y el papel comienza a deformarse bajo una presión inmensa.
Por qué fallan los sangrados de troquelado estándar en la planta de producción
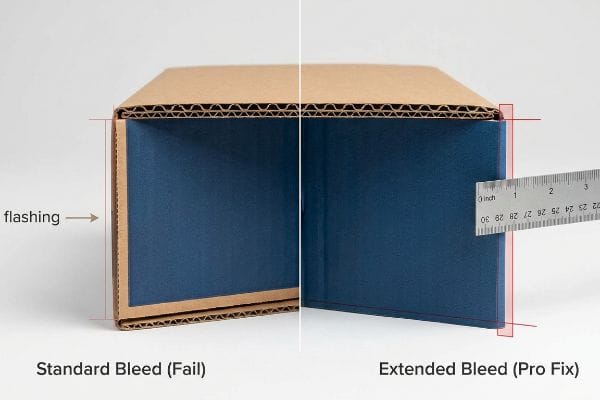
La mayoría de los diseñadores gráficos aplican un sangrado estándar de impresión comercial (normalmente 0,125 pulgadas o 3,17 mm)17 a sus archivos de troquelado de cartón corrugado. Suponen que este pequeño margen de seguridad es suficiente para cubrir el proceso de corte mecánico, tratando una caja de cartón gruesa como si fuera una tarjeta de visita delgada.
En mi planta, veo con frecuencia cómo esta misma suposición arruina lotes de producción enteros durante la fase de laminación. La laminación litográfica consiste en pegar físicamente una hoja superior impresa y húmeda sobre un cartón ondulado B grueso de 3,17 mm (0,125 pulgadas) a alta velocidad. Al medir el desplazamiento mecánico en la laminadora, este fluctúa constantemente hasta 6,35 mm (0,25 pulgadas). Cuando un sangrado estándar de 3,17 mm pasa por la troqueladora, este desplazamiento de la máquina produce un efecto de "rebabas": antiestéticas franjas de cartón marrón expuestas que se extienden alrededor del borde frontal del expositor. Corrijo esto obligando a los diseñadores a extender sus márgenes de sangrado a 12,7 mm (0,5 pulgadas) más allá de la línea de corte física. Al aplicar esta tolerancia ampliada de 12,7 mm, me aseguro de que el gráfico envuelva completamente el borde incluso durante una desviación máxima de la maquinaria, evitando a los clientes una tasa de rechazo visual catastrófica del 100 % en las tiendas minoristas.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Margen de sangrado estándar de 3 mm | Exigir un margen de sangrado de 0,5 pulgadas19 | Evita que los bordes marrones se vean descoloridos |
| Ignorar el desplazamiento de laminación20 | Amortiguadores mecánicos de preimpresión | Guarda los rechazos de lotes completos |
| Tratar el cartón ondulado tipo B como si fuera papel | Matemáticas de compensación del calibrador21 | Garantiza pliegues limpios y cuadrados |
Siempre reviso las líneas de sangrado estrechas antes de imprimir en costosas planchas de metal. Ajustar un PDF digital lleva cinco minutos; reemplazar 5000 expositores de cartón lleva tres semanas.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes elegir un proveedor basándote únicamente en el precio de las materias primas, pero si un margen de impresión estándar de 3,17 mm se desajusta durante la laminación a alta velocidad, ese antiestético efecto marrón provoca un rechazo visual inmediato del 100 % en la tienda, eliminando por completo el margen de beneficio de tu campaña. Más de 500 responsables de marca utilizan mi lista de verificación de preimpresión para evitar precisamente estos errores fatales en las primeras etapas. Deja de adivinar las tolerancias de la maquinaria y permíteme revisar personalmente tu diseño con mi Auditoría Gratuita de Troqueles ↗ para detectar errores de laminación fatales antes de que comience la producción en masa.
"Tintas halocrómicas aplicadas sobre cartón para la detección de deterioro de alimentos...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Explicación del proceso de semitonos y cómo la ganancia de puntos de tinta en sustratos porosos afecta la saturación y la nitidez del color. Función de la evidencia: mecanismo técnico; tipo de fuente: manual técnico de impresión. Apoyos: El fallo del CMYK en cartón crudo. Nota de alcance: se aplica específicamente a materiales sin recubrimiento o porosos. ↩
"CMYK vs. Colores directos en la impresión de envases", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. Verificación de que los colores PMS utilizan pigmentos premezclados para crear una cobertura sólida, evitando el granulado de los patrones de semitonos. Función de la evidencia: especificación técnica; tipo de fuente: guía de estándares de color de la industria. Apoya: El uso de colores directos para la coherencia de la marca. Nota de alcance: se centra en la aplicación de colores directos frente a tintas de proceso. ↩
"PMS vs CMYK para embalaje: ¿Cuál es mejor?", https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Explicación técnica de por qué los colores directos garantizan una coincidencia precisa del color de la marca en comparación con el semitono CMYK. Función de evidencia: Verificación técnica; tipo de fuente: Manual de la industria de la impresión. Apoyos: Necesidad de colores directos para la identidad de marca. Nota de alcance: Se aplica principalmente a la impresión offset y flexográfica profesional. ↩
"Impresión en papel kraft marrón: Cómo evitar colores apagados (Guía de diseño)", https://pouchespack.com/cmyk-on-brown-paper/. Explicación de cómo una capa base blanca evita la absorción del sustrato y el cambio de color en superficies marrones porosas. Función de la evidencia: Validación de procesos; tipo de fuente: Guía de ingeniería de empaques. Apoya: Método para garantizar la viveza del color en kraft. Nota de alcance: Específico para sustratos no blancos. ↩
"Control de calidad en impresión y embalaje: una guía completa", https://www.proofnation.com/feeds/blog/quality-control-printing-packaging. Descripción de cómo la medición objetiva del color mediante espectrofotómetros previene discrepancias que conllevan sanciones para el comercio minorista. Función de la evidencia: Norma de garantía de calidad; tipo de fuente: Manual de logística de la cadena de suministro. Apoya: Uso de herramientas de medición para evitar sanciones económicas. Nota de alcance: Centrado en el cumplimiento normativo del comercio minorista B2B. ↩
"El efecto de los colorantes en el contenido de metales pesados en…", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. Documentación técnica sobre embalaje de cartón ondulado que confirma la alta porosidad del testliner 32 ECT y la consiguiente acción capilar que provoca el sangrado de la tinta. Función de la evidencia: especificación técnica; tipo de fuente: manual de la industria del embalaje. Soportes: sangrado de fibra en sustratos sin recubrimiento. Nota de alcance: específico para testliners sin recubrimiento. ↩
"Curado UV – Wikipedia", https://en.wikipedia.org/wiki/UV_curing. Explicación química de las tintas curables por UV, donde los fotoiniciadores desencadenan un proceso de polimerización rápido para formar una red polimérica reticulada. Función de la evidencia: verificación del proceso químico; tipo de fuente: revista de ciencia de los materiales. Apoya: eficiencia del curado UV en sustratos porosos. Nota de alcance: se aplica a la química de las tintas curables por UV. ↩
"Sobre el caso del curado posterior (tintas UV)", https://www.packagingimpressions.com/article/on-post-cure-case-uv-inks-14419/. Breve explicación de cómo el curado UV evita la migración de la tinta a sustratos porosos para mantener la nitidez de los bordes de los códigos de barras. Función de la evidencia: verificación técnica; tipo de fuente: documento técnico de la industria de la impresión. Apoya: la afirmación de que la polimerización UV evita los códigos de barras borrosos. Nota de alcance: específico para sistemas de tinta curables por UV. ↩
Preguntas frecuentes sobre recubrimientos de papel, https://www.birdscopies.com/page/paper-coatings-faq . Breve explicación de cómo los recubrimientos acuosos crean una barrera física para reducir la penetración de la tinta en el papel poroso. Función de la evidencia: verificación técnica; tipo de fuente: revista de ciencia de materiales. Apoya: la afirmación de que los recubrimientos acuosos detienen la absorción de tinta. Nota de alcance: la efectividad depende del peso y la química del recubrimiento.
"Papel estucado vs. sin estucar: cuándo usar cada uno", https://www.domtar.com/blog-posts/coated-vs-uncoated-paper-when-to-use-which/. Breve explicación de la diferencia en la dispersión de la tinta (ganancia de punto) entre superficies de cartón estucado y sin estucar para texto de alta resolución. Función de la evidencia: verificación técnica; tipo de fuente: guía de sustratos de impresión. Apoya: la afirmación de que las hojas superiores estucadas mantienen legible el texto pequeño. Nota de alcance: limitado a sustratos con niveles de estucado específicos. ↩
"¿Qué recubrimientos funcionan mejor para el embalaje de cartón plegable?", https://popdisplay.me/what-coatings-work-best-for-folding-carton-packaging/. Las guías técnicas de impresión describen las propiedades químicas y la aplicación estándar de los barnices litográficos sobre papeles rígidos. Función de evidencia: verificación de hechos; tipo de fuente: manual técnico. Apoya: el estándar de la industria para recubrimientos en embalajes de papel rígido. Nota de alcance: limitado a aplicaciones sobre sustratos rígidos. ↩
"FALLOS EN LA PINTURA DE PLÁSTICOS – AGRANDAMIENTO", https://info.rmpaint.com/help/faults-painting-plastics-cracking. Verificación técnica de cómo fallan los recubrimientos no elásticos en sustratos flexibles durante la deformación. Función de la evidencia: validación técnica; tipo de fuente: revista de ciencia de materiales o informe técnico de la industria del embalaje. Apoya: El fallo de barnices quebradizos en sobres de polietileno. Nota de alcance: Se centra en la propiedad física de la fractura en polímeros rígidos. ↩
"Sobres de polietileno resellables – Shorr Packaging", https://www.shorr.com/packaging-products/reusable-packaging/resealable-poly-mailers/. Evidencia de recubrimientos elásticos especializados diseñados para prevenir la delaminación y el agrietamiento de la tinta durante la manipulación logística de alta fricción. Función de la evidencia: verificación de la solución técnica; tipo de fuente: especificación de recubrimiento industrial o ficha técnica. Apoya: La eficacia de las capas flexibles en bolsas de envío. Nota de alcance: Específico para la tensión de la cinta transportadora 3PL. ↩
«¿Qué es el barniz y cómo se aplica en la impresión de envases…?», https://gentlever.com/what-is-varnish-in-packaging-print/. Documentación técnica que verifica que los barnices litográficos rígidos carecen de la elasticidad necesaria para sustratos flexibles, lo que provoca agrietamiento o rotura de la superficie. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria. Apoya: La necesidad de películas elásticas antigrietas. Nota de alcance: Específico para materiales poliméricos no rígidos. ↩
"Sobres de polietileno – Sealed Air", https://www.sealedair.com/ap/products/protective-packaging/poly-mailers. Verificación a partir de las hojas de datos de productos químicos de impresión que indican que se requieren tintas específicas a base de polímeros para soportar las temperaturas del sellado térmico automatizado sin mancharse. Función de la evidencia: verificación de especificaciones; tipo de fuente: hoja de datos del fabricante. Apoya: El uso de tintas resistentes al calor para la logística automatizada. Nota de alcance: Centrado en los umbrales de temperatura del sellado térmico. ↩
«La tinta blanca como variable de gestión del color», https://www.printing.org/content/2026/07/21/white-ink-as-a-color-management-variable. Evidencia de la investigación en ciencia del color sobre la diferencia en la absorción de tinta y la reflexión de la luz entre papel poroso y sustratos de polímero no poroso. Función de la evidencia: justificación técnica; tipo de fuente: revista académica. Apoya: La necesidad de perfiles personalizados para mantener la fidelidad del color en plásticos. Nota de alcance: Se refiere a los cambios CMYK específicos del sustrato. ↩
"¿Cómo puedo determinar cuánto sangrado debo usar?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verificación del margen de sangrado estándar de la industria para impresión offset y digital comercial. Función de evidencia: verificación de hechos; tipo de fuente: manual de la industria de la impresión o guía profesional. Admite: valores de margen de impresión estándar. Nota de alcance: se aplica principalmente a papeles delgados. ↩
"Cartón ondulado y grados de material | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificación de las especificaciones de espesor estándar de la industria para cartón ondulado de flauta B. Función de evidencia: especificación técnica; tipo de fuente: estándar de fabricación de la industria. Soportes: precisión dimensional del material. Nota de alcance: El espesor nominal puede variar ligeramente según el fabricante. ↩
"Impresión con sangrado 101: Qué es y cómo se utiliza", https://www.bindersinc.com/resources/what-is-bleed-printing. Las directrices técnicas de embalaje verifican el ancho de sangrado necesario para sustratos acanalados gruesos para evitar rebabas en los bordes. Función de evidencia: especificación técnica; tipo de fuente: manual de la industria. Apoya: el requisito de mayor sangrado en cartón. Nota de alcance: puede variar según el tipo de acanalado. ↩
"El papel del laminado en la película de embalaje flexible…", https://www.packagingstrategies.com/articles/98661-the-role-of-laminating-in-the-flexible-packaging-film-process. Las guías técnicas de impresión describen cómo el laminado provoca el desplazamiento del material y el papel de los amortiguadores de preimpresión para evitar la desalineación. Función de la evidencia: vínculo causal técnico; tipo de fuente: guía técnica de impresión. Apoyos: la necesidad de amortiguadores para evitar el rechazo de lotes. Nota de alcance: se aplica a las láminas superiores laminadas. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Las normas de ingeniería para el embalaje explican cómo se debe tener en cuenta el grosor del cartón (calibre) en las mediciones de la línea de troquelado para garantizar pliegues cuadrados. Función de la evidencia: metodología técnica; tipo de fuente: manual de ingeniería. Apoyos: el uso de matemáticas para compensar el grosor de la flauta B. Nota de alcance: específico para materiales acanalados. ↩



