
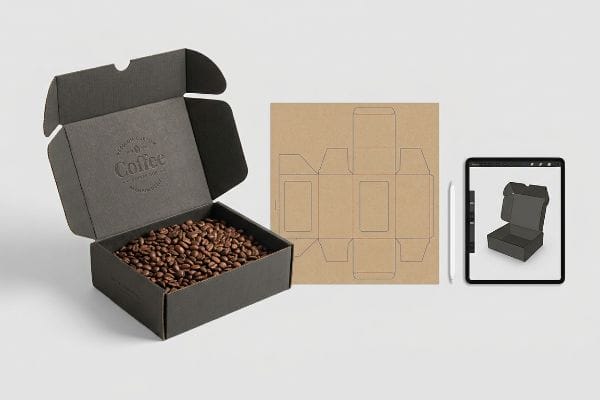
Tienes un café excelente, pero trasladar esa calidad superior a una caja física para la venta al público puede resultar abrumador. No dejes que un mal diseño arruine tu presencia en el estante.
Sí. Ofrecer asistencia en el diseño de cajas de café garantiza la integridad estructural y el cumplimiento de la imagen de marca. Una caja de café es un embalaje especializado diseñado para proteger los granos tostados del oxígeno y la luz ultravioleta, a la vez que maximiza su visibilidad en el lineal. A menudo se utiliza cartón corrugado de flauta E (1,5 mm) para una presentación duradera en el punto de venta.
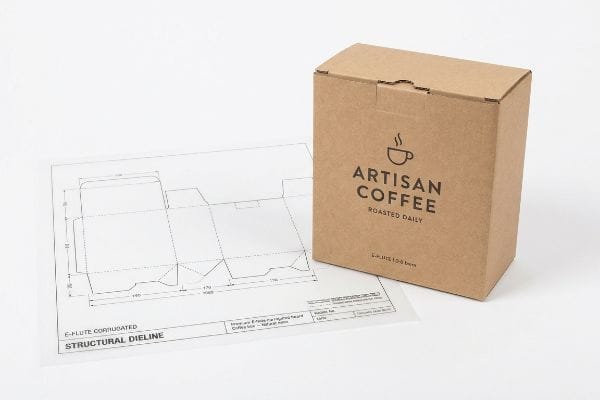
Tener un gráfico atractivo en una pantalla es solo el primer paso. El verdadero desafío consiste en asegurar que el diseño digital resista físicamente el paso por la planta de fabricación y los pasillos de las tiendas.
¿Cuáles son los beneficios de usar una caja de café?
Una caja bien diseñada hace mucho más que simplemente contener su producto.
Entre las ventajas de las cajas de café se incluyen una protección física superior, una mayor vida útil y una mejor presentación visual. Estos envases funcionan como vallas publicitarias estructurales en pasillos de mucho tránsito, utilizando geometrías troqueladas y colores llamativos para captar la atención del consumidor desde una distancia de hasta 9,1 metros (30 pies).
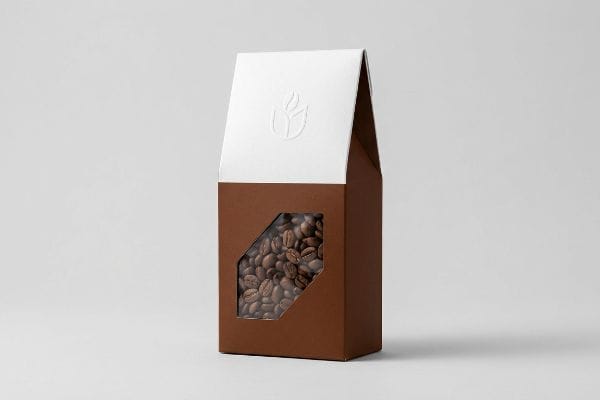
Conocer estas ventajas ayuda a justificar la inversión en el embalaje, pero la forma en que se ejecute la estructura física determina si realmente atrae a los clientes.
Dominando la regla de interacción espacial 3-3-3 para cajas de café
Los equipos de marketing junior suelen diseñar los envases para la venta al por menor pensando exclusivamente en la visualización en monitores retroiluminados, sin tener en cuenta cómo los compradores se mueven físicamente por los pasillos de la tienda. A menudo, llenan cada centímetro de la caja con texto pequeño y gráficos digitales complejos, dando por sentado que los consumidores se detendrán a leer una novela en medio de una ajetreada compra en el supermercado.
La realidad del merchandising visual exige que una caja capte la atención desde treinta pies (9,1 metros) de distancia¹,despierte el interés específico del comprador a tres pies (0,9 metros) e impulse la conversión física a tres pulgadas (76,2 mm). Incluso los diseñadores más experimentados suelen pasar por alto este punto ciego, creando cajas perfectamente simétricas y con demasiado texto que provocan una sobrecarga cognitiva masiva. Veo este fallo constantemente cuando los compradores simplemente ignoran un paquete recargado y de aspecto confuso. Para solucionarlo, exijo formas troqueladas agresivas y colores planos Pantone (PMS) sólidos para lograr esa distracción visual inicial. Recuerdo haber frotado mi pulgar desnudo sobre una densa y perfectamente lisa capa de tinta marrón PMS 476 en un lote reciente; esa densidad de color físico elimina por completo el grano de semitonos²y garantiza que su marca destaque entre el ruido del comercio minorista.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Rellenar las cajas con texto diminuto | colores directos Pantone | Llama la atención desde 9,1 metros (30 pies)3 |
| Diseños simétricos y planos | Formas troqueladas 3D agresivas4 | Rompe la monotonía visual en los pasillos |
| Ignorando las condiciones de iluminación | Zonas estructurales de alto contraste5 | Evita que se mimetice con el fondo |
Jamás permito que mis clientes impriman una novela en la pantalla principal. Al aislar la oferta visual principal, fuerzo el estímulo psicológico del consumidor dentro de esa breve ventana de interacción física de tres segundos.
🛠️ El escritorio de Harvey: ¿Tus cajas de café actuales se pierden entre los estantes abarrotados del supermercado? 👉 Obtén una auditoría estructural gratuita ↗ — Acceso directo a mi escritorio. Sin spam de ventas automatizado, te lo prometo.
¿Cómo diseñar el empaque del café?
Diseñar la distribución estructural requiere algo más que simplemente hacer que se vea bonita en la pantalla de un ordenador.
El diseño de envases para café requiere integrar el diseño gráfico con una ingeniería estructural precisa. Este proceso implica calcular el calibre exacto (espesor) del cartón, establecer barreras contra la humedad y diseñar plantillas de troquelado especializadas que tengan en cuenta matemáticamente los márgenes de flexión durante las operaciones de plegado automatizadas en la fábrica.
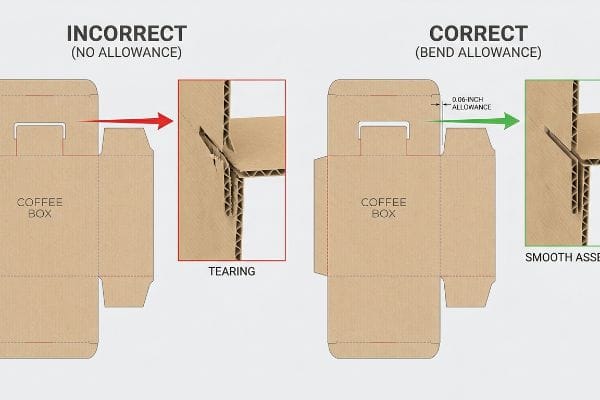
Un archivo plano de gran calidad puede convertirse fácilmente en una pesadilla física si se ignoran los cálculos matemáticos subyacentes antes de la producción en masa.
Cómo superar la trampa de la compensación del calibre en el diseño de cajas de café
Los equipos de diseño gráfico suelen crear pestañas entrelazadas y ranuras plegables en software 2D con el mismo ancho exacto que el panel correspondiente6.Tratan el cartón corrugado grueso como si fuera una hoja plana y sin dimensiones de papel de impresora estándar, lo que se ve perfectamente bien en una prueba digital enviada por correo electrónico.
Cuando esa plancha de cartón ondulado E de 1,5 mm (0,06 pulgadas) de grosor se pliega 90 grados, consume material alrededor del radio exterior. Si la ranura de recepción en la línea de troquelado no se ensancha para compensar esa tolerancia de flexión , la caja se deformará considerablemente. He visto de primera mano a equipos de co-empaquetado lidiar con esto, sudando mientras intentan forzar las pestañas de encaje demasiado apretadas. Se oye el sonido característico y desagradable del cartón al desgarrarse las ondulaciones bajo la presión. Para evitar esto, utilizo software CAD (Diseño Asistido por Computadora) paramétrico para aplicar automáticamente un algoritmo de compensación de calibre a cada pliegue y ranura. Este microajuste garantiza que las cajas prellenadas se ensamblen sin fricción y se asienten perfectamente cuadradas en el estante.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Ranuras y pestañas con relación 1:1 | Agregar tolerancias de flexión9 | Elimina el desgarro del cartón |
| Ignorando el espesor del material | Ajustes de software CAD paramétrico10 | Garantiza cajas perfectamente cuadradas |
| Forzar ensamblajes ajustados | Ampliar ligeramente las ranuras de recepción11 | Reduce drásticamente el tiempo de montaje |
Siempre reconstruyo los archivos planos de Illustrator para incluir los márgenes de curvatura adecuados. Corregir estos cálculos antes de cortar las matrices de acero garantiza un ensamblaje sin problemas que protege su cronograma de producción.
🛠️ Escritorio de Harvey: ¿No está seguro de si sus pestañas entrelazadas tienen el margen de curvatura correcto calculado matemáticamente? 👉 Solicite una revisión de troquelado ↗ — Descargue de forma segura. Mi bandeja de entrada está abierta si tiene alguna pregunta más adelante.
¿Dónde puedo encontrar cajas de café personalizadas?
Elegir al socio de fabricación adecuado determina la eficiencia de toda su cadena de suministro.
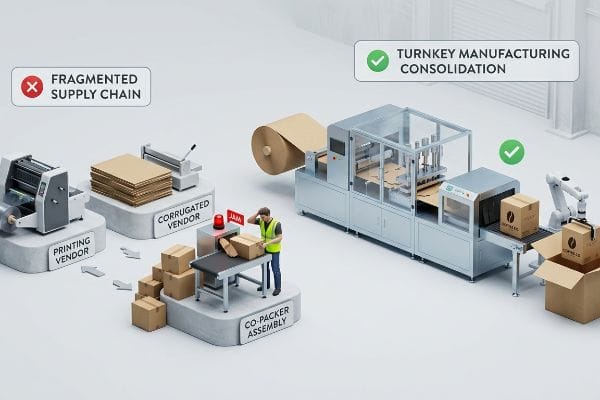
Encontrar cajas de café personalizadas implica asociarse con fabricantes de empaques centralizados y llave en mano, en lugar de proveedores fragmentados. Un proveedor llave en mano se encarga de la ingeniería estructural, la adquisición de materiales y el ensamblaje automatizado de alta velocidad bajo un mismo techo, eliminando las tolerancias mecánicas entre proveedores y evitando graves pérdidas por tiempo de inactividad de la maquinaria durante el empaque final.
Seleccionar un proveedor basándose exclusivamente en el menor coste unitario de materia prima suele generar responsabilidades ocultas en la línea de montaje.
El peligro de la trampa de responsabilidad por suspensión de plazos
Los propietarios de marcas suelen intentar optimizar sus compras adquiriendo películas impresas de un proveedor, componentes de cartón corrugado de otro y pagando a un co-empacador externo únicamente por la mano de obra de ensamblaje. Este enfoque fragmentado se suele presentar como una forma ingeniosa de minimizar artificialmente los costos unitarios iniciales12.
Imagínese comprar piezas de automóvil en cinco desguaces diferentes y esperar que encajen a la perfección en un taller mecánico local. Cuando los componentes de embalaje incompatibles inevitablemente no cumplen con las tolerancias mecánicas en una línea de alta velocidad, el co-empaquetador simplemente detiene la producción. He visto marcas sufrir enormes penalizaciones por tiempo de inactividad de la máquina porque una lámina superior impresa tenía una desviación de tan solo 0,07 pulgadas( 1,7 mm), lo que provocaba atascos continuos en la maquinaria automatizada. La regla general más inteligente es consolidar la responsabilidad. Al exigir un protocolo integral, se transfiere la responsabilidad de la compatibilidad entre componentes a un único socio de fabricación, asegurando así los márgenes y evitando costosas disputas.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Abastecimiento a través de múltiples proveedores | Consolidación de la fabricación llave en mano14 | Fija los costos finales por unidad |
| Ignorando las tolerancias de la máquina | Ingeniería estructural centralizada15 | Elimina los atascos de línea automatizados |
| Pago de penalizaciones por empaquetado conjunto por hora | Responsabilidad por tiempo de inactividad a cargo del proveedor16 | Protege los márgenes generales de la campaña |
Impongo un proceso de fabricación unificado para mantener un control absoluto sobre el ensamblaje físico. Esto elimina las fricciones entre proveedores distintos y garantiza que sus cajas lleguen al centro de distribución a tiempo.
🛠️ Harvey's Desk: ¿Los costos ocultos por tiempo de inactividad de las máquinas de co-empaquetado están afectando su presupuesto de empaque? 👉 Solicite su auditoría de cadena de suministro ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cómo diseño mi cafetería?
Para optimizar el espacio físico de tu cafetería, necesitas estrategias de comercialización muy estrictas.
El diseño de una cafetería implica la colocación estratégica de expositores estructurales en el punto de venta (TPV) para maximizar las compras impulsivas en la caja. Un diseño espacial eficaz requiere escalar con precisión los expositores utilizando sustratos ligeros de microcanal y mantener una estricta relación de estabilidad entre la base y la altura para evitar riesgos de vuelco en entornos de cafetería con mucho tránsito.
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y uno intenta construir realmente estos contadores.
¿Por qué fallan los expositores de punto de venta "reductores" en la planta de producción?
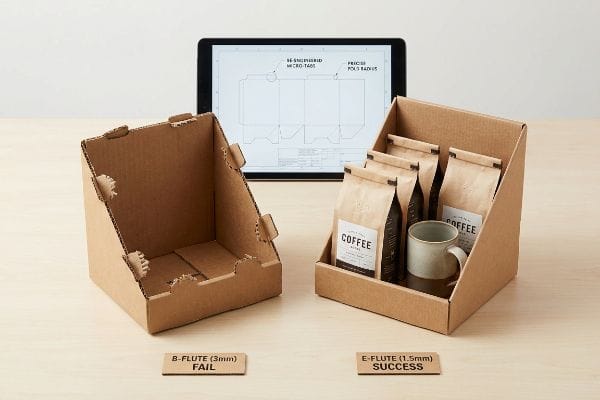
Es una trampa común que atrapa incluso a equipos de compras experimentados: toman un troquel de exhibición de piso robusto y de gran éxito y simplemente le piden a la fábrica que lo reduzca matemáticamente en un 50 % para el mostrador de la cafetería17.Asumen que un archivo CAD universalmente exitoso funciona a la perfección en todas las dimensiones y escalas.
Esto no es solo teoría: lo veo suceder en la sala de pruebas cuando pasamos estos archivos reducidos por la mesa de corte Kongsberg serie C. Cuando los radios de plegado y las pestañas de enclavamiento en un cartón de flauta B grueso de 0,12 pulgadas (3 mm)18 se reducen a microproporciones, el denso acanalado interno no puede doblarse limpiamente. Recientemente, vi una pestaña reducida romperse con fuerza, dejando al descubierto las fibras de papel marrón que hay debajo. Al medir la resistencia, puedo demostrar que la reducción de escala requiere un cambio radical del material. Exijo una reducción a un sustrato de flauta E delgado (1,5 mm)19 y rediseño por completo los bloqueos de fricción para la geometría más pequeña. Al imponer esta tolerancia precisa del material, garantizo que el tiempo de ensamblaje para el coempaquetado se reduzca en 45 segundos por unidad, lo que ahorra a los clientes costos de mano de obra significativos en un despliegue estándar de cafetería.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Reducción matemática de archivos grandes | Rediseño de cerraduras de fricción más pequeñas20 | Garantiza un ensamblaje de lengüetas sin desgarros |
| Utilizar encimeras de flauta B gruesa | Bajando al material de flauta en mi21 | Proporciona líneas de pliegue nítidas y definidas |
| Confiar en la cinta adhesiva transparente desordenada | Ingeniería CAD de microcanales de precisión22 | Mantiene una estética de cafetería de primera calidad |
Me niego a simplemente reducir el tamaño de una unidad de piso y darle a imprimir. Al rediseñar cuidadosamente los espacios de las micro pestañas para la zona de la caja registradora, garantizo una presentación impecable que no se desmoronará junto a la máquina de café espresso.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes conseguir los tableros impresos más baratos del mercado, pero cuando las ondulaciones gruesas, al reducirse de tamaño, inevitablemente se agrietan y se rompen durante el plegado, sufrirás una fricción enorme que ralentizará la línea de montaje en un 30 % aproximadamente y eliminará por completo tu margen de beneficio. Esta es la hoja de especificaciones exacta que utilizan mis 10 principales clientes minoristas para garantizar cero rechazos de impresión. Deja de adivinar las tolerancias de flexión estructural y permíteme revisar personalmente tus archivos con mi Auditoría de Troqueles Gratuita ↗ para detectar errores fatales antes de que comience la producción en masa.
"AG 1091A: Exhibiciones de mercancía minorista en la zona frontal", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación; tipo de fuente: guía de la industria de merchandising visual. Respalda: las distancias de interacción espacial para la interacción del consumidor. Nota de alcance: Se aplica a pasillos minoristas de alto tránsito. ↩
"Impresión con colores directos frente a impresión con colores de proceso", https://www.pantone.com/na/en-us/articles/technical/spot-vs-process-color?srsltid=AfmBOoqbBFwoybyopZcRqWa3rokPasol0_NL8qgKxGlK1_GVZSt5zOZU. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación técnica; tipo de fuente: manual de producción de impresión. Respalda: la superioridad de los colores directos sólidos sobre los patrones de puntos de color de proceso. Nota de alcance: se refiere específicamente a la densidad de la tinta en la impresión offset. ↩
"Cómo seleccionar tamaños de letreros para máxima visibilidad", https://customsignstoday.us/how-to-select-sign-sizes-for-maximum-visibility/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación de hechos; tipo de fuente: estudio de merchandising visual. Respalda: la eficacia de los colores planos de alta saturación para la visibilidad a larga distancia. Nota sobre el alcance: los resultados pueden variar según la iluminación ambiental y la elección del color. ↩
"Evidencia de seguimiento ocular sobre cómo la estrategia visual del producto… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13010595/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación del principio de diseño; tipo de fuente: revista de diseño de empaques. Respalda: el uso de variedad estructural para romper la monotonía visual en los pasillos de las tiendas. Nota de alcance: la efectividad depende de la ubicación en el estante. ↩
"Por qué es importante la visibilidad en el diseño de envases de productos", https://www.thepkglab.com/blog/164/why-visibility-in-product-packaging-design-is-important. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación técnica; tipo de fuente: guía de diseño para el comercio minorista. Respalda: el uso del contraste para evitar que el producto se confunda con el fondo. Nota de alcance: aplicable a entornos minoristas de alta densidad. ↩
"Diseño óptimo de embalajes de cartón corrugado de doble pared – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Los manuales profesionales de ingeniería de embalaje explican por qué diseñar pestañas con el ancho exacto del panel de acoplamiento no tiene en cuenta el grosor del material (calibre), lo que provoca problemas de ajuste en la producción física. Función de la evidencia: Validación técnica; tipo de fuente: Manual de ingeniería. Apoya: El error común de ignorar el grosor del material en diseños 2D. Nota de alcance: Se aplica específicamente al cartón corrugado grueso. ↩
"Guía de espesor de cartón – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOorFL5–X7nLOZscNFfMqf21-6taytpqXCxp7GxVw46UAgxXIO8b. Verificación del espesor estándar para cartón corrugado de flauta E para garantizar que las especificaciones del material sean precisas. Función de evidencia: Verificación de hechos; tipo de fuente: Hoja de especificaciones de la industria. Soportes: Dimensiones del material. Nota de alcance: Los estándares dimensionales pueden variar ligeramente según el fabricante. ↩
¿Qué es una línea de troquelado en embalaje e impresión? – PopDisplay, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Confirmación técnica de que las dimensiones de la ranura deben ajustarse en función del grosor del material (calibre) para evitar la deformación estructural durante el montaje. Función de la evidencia: Validación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoyos: La necesidad mecánica de compensación del calibre. Nota de alcance: Se aplica específicamente a pliegues de 90 grados en materiales corrugados. ↩
"Determinación analítica de la rigidez a la flexión de un cartón de cinco...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Breve explicación de cómo la consideración de la deformación del material durante el plegado previene el desgarro inducido por el estrés en el cartón. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la prevención del desgarro del cartón mediante tolerancias. Nota de alcance: Se aplica específicamente a materiales de cartón plegable. ↩
"Diseño de envases con software CAD: una guía paso a paso", https://www.esko.com/en/blog/packaging-design-with-cad-software. Breve explicación de cómo el modelado paramétrico permite actualizaciones automáticas de las líneas de troquelado en función del calibre del material para mantener la cuadratura geométrica. Función de evidencia: prueba de metodología; tipo de fuente: documentación de software de diseño industrial. Apoya: el uso de CAD para garantizar cajas perfectamente cuadradas. Nota de alcance: se centra en la simulación 3D de líneas de troquelado 2D. ↩
"Guía de diseño estructural de envases de papel", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Breve explicación del estándar de la industria para agregar tolerancias a las ranuras de recepción para reducir la fricción y el tiempo de ensamblaje. Función de evidencia: métrica operativa; tipo de fuente: guía de fabricación. Apoya: la afirmación de que el ensanchamiento de la ranura reduce el tiempo de ensamblaje. Nota de alcance: la efectividad depende del calibre específico del material. ↩
"Comprender el costo total de propiedad en el embalaje", https://www.paramountglobal.com/knowledge/total-cost-ownership-packaging/. Análisis de la cadena de suministro que demuestra cómo la adquisición fragmentada reduce los precios unitarios individuales a la vez que aumenta el gasto operativo general. Función de la evidencia: de apoyo; tipo de fuente: informe técnico del sector. Apoya: La afirmación de que el abastecimiento fragmentado crea una reducción artificial de los costos iniciales. Nota de alcance: Se aplica a la fabricación de embalajes personalizados. ↩
"Minimizar el tiempo de inactividad de la máquina de envasado | Consejos de mantenimiento", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Una fuente autorizada sobre ingeniería de envasado o acuerdos de nivel de servicio de co-envasado validaría los umbrales típicos de tolerancia mecánica y la existencia de penalizaciones por tiempo de inactividad por hora. Función de la evidencia: validación técnica; tipo de fuente: estándar de ingeniería de la industria o guía de contrato legal. Apoya: la afirmación de que los errores dimensionales menores causan fallas en la maquinaria automatizada y pérdidas financieras. Nota de alcance: las tolerancias específicas varían según el fabricante del equipo. ↩
"Fabricación por contrato llave en mano: explicación y beneficios", https://multipacksolutions.com/blog/turnkey-contract-manufacturing-for-product-launches/. Explicación de cómo la consolidación de múltiples pasos de abastecimiento en un solo proveedor reduce los costos logísticos y estabiliza los costos unitarios. Función de la evidencia: validación económica; tipo de fuente: análisis de gestión de la cadena de suministro. Apoya: la eficiencia de la fabricación consolidada. Nota de alcance: centrado en el empaque y el ensamblaje. ↩
"Diseño estructural de envases: elementos clave y proceso", https://www.arkay.com/resources/structural-packaging-design . Explicación técnica de cómo la alineación del diseño estructural del envase con las tolerancias de la máquina previene fallos mecánicos y atascos en líneas automatizadas. Función de la evidencia: validación técnica; tipo de fuente: manual de ingeniería industrial. Apoya: la eliminación de atascos en líneas automatizadas. Nota de alcance: específico para entornos de envasado de alta velocidad.
"Acuerdo de co-empaquetado", https://www.sec.gov/Archives/edgar/data/1670869/000166357719000045/ex10_1.htm. Análisis de cómo la responsabilidad contractual por tiempo de inactividad transfiere el riesgo financiero de los retrasos en la producción del cliente al proveedor para proteger los márgenes de beneficio. Función de la evidencia: validación contractual; tipo de fuente: guía de contratación comercial. Apoyos: protección de los márgenes de campaña. Nota de alcance: se refiere a acuerdos de fabricación B2B. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Los principios de ingeniería de empaques demuestran que el escalado lineal de las líneas de troquelado CAD falla porque el calibre (espesor) del material permanece constante mientras las dimensiones cambian, lo que compromete la integridad estructural. Función de la evidencia: validación técnica; tipo de fuente: manual de la industria del empaque. Apoya: el fallo de los expositores de punto de venta termoencogibles. Nota de alcance: Se aplica específicamente a sustratos de cartón corrugado y microcanal. ↩
"Cartón ondulado y grados de material | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Confirmación del espesor estándar de la industria para cartón ondulado de flauta B para validar las limitaciones físicas de la flexión a microescala. Función de la evidencia: especificación técnica; tipo de fuente: estándar de fabricación. Apoya: afirmaciones sobre el espesor del material. Nota de alcance: El espesor puede variar ligeramente según el fabricante. ↩
"Guía de espesor de cartón – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOors48oF2x2iGgOa7t7zrZboyOOpv7_IfdF-rFOETfzzXFMcc-aZ. Confirmación del espesor estándar de la industria para cartón corrugado de flauta E como una alternativa viable para el plegado de precisión en expositores de punto de venta. Función de evidencia: especificación técnica; tipo de fuente: estándar de fabricación. Apoya: afirmaciones sobre el espesor del material. Nota de alcance: El espesor puede variar ligeramente según el fabricante. ↩
«Embalaje de cartón ondulado con diseño innovador para…», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Breve explicación de por qué el escalado proporcional de los archivos CAD no logra mantener las proporciones de espesor del material, lo que requiere un rediseño estructural de los cierres para evitar desgarros. Función de la evidencia: mejor práctica técnica; tipo de fuente: guía de diseño estructural. Apoya: la afirmación de que la reingeniería garantiza un ensamblaje sin desgarros. Nota de alcance: centrado en el ensamblaje de cartón ondulado. ↩
"Tipos de flautas para cajas de cartón corrugado explicados: A, B, C, E y F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Breve explicación de cómo el perfil más delgado de la flauta E, en comparación con la flauta B, permite radios más cerrados y pliegues más limpios en los envases para la venta al por menor. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la afirmación de que la flauta E proporciona líneas de pliegue nítidas y limpias. Nota de alcance: se aplica específicamente al cartón corrugado .
"Ejemplos de empaques interactivos – PopDisplay", https://popdisplay.me/examples-of-interactive-packaging/. Breve explicación de cómo el CAD de alta precisión permite componentes de microcanal entrelazados que eliminan la necesidad de cintas o adhesivos externos. Función de la evidencia: método técnico; tipo de fuente: manual de diseño industrial. Apoya: la afirmación de que la ingeniería CAD mantiene una estética premium al eliminar la cinta. Nota de alcance: limitado a los estándares de exhibición minorista de alta gama. ↩



