Seleccionar el embalaje adecuado para productos botánicos no es solo cuestión de estética; es crucial para la supervivencia de tu cadena de suministro. Analicemos los formatos exactos que necesitas.
Sí. Existen diferentes estilos de cajas de cáñamo, como cajas plegables con solapa invertida, cajas con solapa recta y contenedores rígidos. El formato óptimo depende completamente de su entorno de venta, el peso del producto y los requisitos de coempaquetado automatizado para garantizar tanto la visibilidad en el lineal como la eficiencia logística.
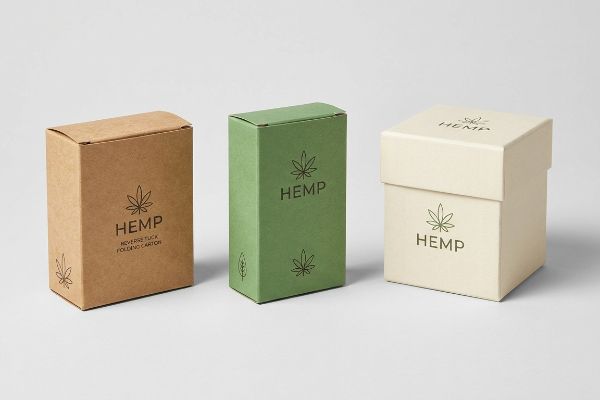
Antes de aprobar una producción masiva, debe comprender que lo que parece impecable en la pantalla de un ordenador puede provocar fácilmente cuellos de botella catastróficos en la planta de producción.
¿Cuáles son los diferentes tipos de cajas?
Las cajas plegables primarias y secundarias dominan los estantes de las tiendas, pero elegir una base estructural incorrecta repercute directamente en el rendimiento del material.
Los distintos tipos de cajas utilizadas para productos minoristas incluyen principalmente cajas STE (Straight Tuck End), cajas RTE (Reverse Tuck End) y estructuras con cierre automático en la base. Cada arquitectura específica ofrece ventajas distintas en cuanto a ensamblaje mecánico de alta velocidad, optimización del rendimiento del cartón y presentación gráfica frontal sin interrupciones.
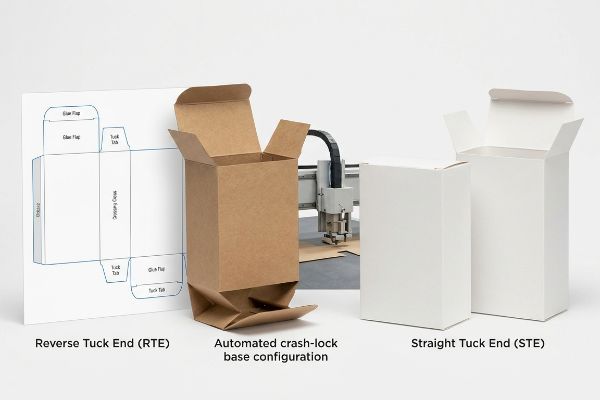
Podrías pensar que una simple caja de almacenamiento es infalible, pero la orientación específica de las bisagras cambia por completo tu presupuesto.
Arquitecturas Straight Tuck vs. Reverse Tuck
Los diseñadores gráficos suelen elegir entre los estilos de cajas plegables Straight Tuck y Reverse Tuck basándose únicamente en preferencias visuales. Asumen que la estructura es irrelevante siempre que el envase principal de la tintura o el producto tópico quepa dentro. Este enfoque básico ignora por completo la realidad crítica de la fabricación: el rendimiento del material en una hoja maestra de impresión1.
Los diseños Reverse Tuck se articulan en paneles opuestos2, lo que permite que las líneas de troquelado planas se entrelacen firmemente durante la maquetación de preimpresión. Esto reduce drásticamente el costoso desperdicio de papel, pero deja un borde sin rematar visible en la cara frontal de la pantalla. Es una trampa común que atrapa incluso a equipos de compras experimentados cuando intentan forzar un diseño Straight Tuck para gomitas de CBD de alto volumen y bajo margen solo porque se ve un poco más limpio. Cuando opero la mesa de corte CNC (Control Numérico por Computadora), escucho el chasquido seco de la cuchilla golpeando un 15 % más de cartón vacío y desperdiciado3 simplemente porque las líneas de troquelado Straight Tuck no pueden anidar de manera eficiente, eliminando por completo el margen de beneficio del proyecto.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de Straight Tuck para productos de consumo masivo de alto volumen | Por defecto, se utilizan troqueles anidados de Reverse Tuck | Reduce el costo unitario al maximizar el rendimiento del papel4 |
| Ignorando el borde frontal visible sin tratar5 | Alineación recta solo para artículos de lujo | Ofrece una presentación de marca premium impecable |
| Diseño excesivo de pequeños frascos para tinturas | Utilice bases de impacto automatizadas | Reduce el tiempo de empaquetado manual en un 40%6 |
Siempre adapto el estilo estructural del embalaje directamente a su posicionamiento específico en el mercado. Si maneja grandes volúmenes, maximizamos el aprovechamiento de las láminas; si vende cosméticos de alta gama, priorizamos los paneles frontales sin costuras, a pesar del pequeño coste adicional de material.
🛠️ Oficina de Harvey: ¿No está seguro de si su troqueladora de cajas plegables está desperdiciando cartón costoso? 👉 Obtenga una auditoría gratuita del rendimiento de su troqueladora ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, lo prometo.
¿Cuáles son los diferentes tipos de cáñamo?
Las marcas con conciencia ecológica exigen constantemente materiales 100% reciclados o de fibras alternativas, pero la sostenibilidad en sí misma suele entrar en conflicto directo con la resistencia logística.
Los distintos tipos de materiales de embalaje de cáñamo incluyen tableros de fibra de cáñamo pura, papeles kraft mezclados y paneles de prueba reciclados posconsumo. Los fabricantes suelen mezclar fibras largas de árboles vírgenes con celulosa alternativa más corta para crear sustratos que logren un equilibrio óptimo entre la sostenibilidad ambiental y la resistencia a la compresión dinámica.
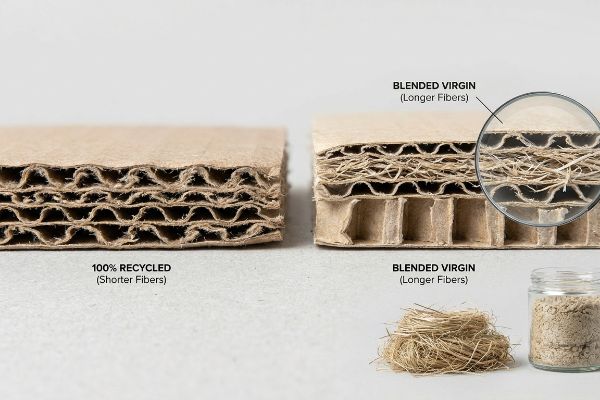
Presionar para lograr el máximo cumplimiento ecológico suena muy bien en una reunión de marketing, pero introduce graves vulnerabilidades físicas durante el transporte.
El límite de agotamiento de la fibra en los envases ecológicos
Las marcas que impulsan líneas de productos orgánicos suelen exigir cartón 100 % reciclado o fibras alternativas puras para que coincidan con su mensaje ecológico. Asumen, naturalmente, que estos sustratos ecológicos poseen la misma integridad física que el cartón ondulado estándar nuevo. Ignoran la realidad mecánica microscópica del proceso de repulpado de papel7.
Las fibras de celulosa alternativas y recicladas son físicamente más cortas(8) y se agotan estructuralmente cuando se les quita por completo el refuerzo virgen. El mes pasado, un cliente insistió en una base de exhibición resistente, 100% reciclada, pero al pasar el pulgar por las estrías, las sentí suaves y esponjosas. Bajo la enorme carga puntual de las pesadas botellas de vidrio para tinturas, las estrías internas carecían de la rigidez necesaria y se doblaron inmediatamente, lo que ralentizó la línea de ensamblaje en un 30% estimado. Al inyectar una proporción precisa del 30% de material kraft virgen directamente en las estrías que soportan la carga, restauré la resistencia a la compresión dinámica necesaria.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Exigir un revestimiento de prueba 100% reciclado | Mezclar 30% de pasta kraft virgen en las flautas9 | Evita el pandeo catastrófico de la base |
| Ignorando la humedad ambiental del almacén | Actualiza a una tabla de mezcla virgen | Mantiene la rigidez estructural durante el tránsito |
| Suponiendo que todas las ecofibras sean resistentes | de resistencia al impacto de bordes TAPPI T81110 | Evita costosos rechazos por parte del minorista |
Me niego a que las afirmaciones sobre sostenibilidad pongan en peligro la supervivencia de su cadena de suministro. Al combinar estratégicamente fibras de papel frescas y largas con sustratos ecológicos, garantizo que su embalaje resista el transporte marítimo en doble apilamiento y, al mismo tiempo, supere las estrictas auditorías ambientales de los minoristas.
🛠️ Oficina de Harvey: ¿Se están deformando sus cajas de embalaje ecológicas bajo el peso de los palés? 👉 Solicite una revisión de la resistencia del material ↗ — Descargue de forma segura. Mi bandeja de entrada está abierta si tiene alguna pregunta más adelante.
¿Cuáles son los diferentes tipos de diseños de cajas?
Crear una conexión visual con el consumidor a menudo implica el uso de formas troqueladas y ventanas transparentes, pero mezclar plásticos rígidos con papel poroso introduce fricciones de fabricación ocultas.
Entre los distintos tipos de cajas para la venta al por menor se incluyen las cajas de cartón opaco, las cajas con ventana troquelada y las estructuras dispensadoras interactivas. Las cajas con ventana utilizan películas de polímero transparente adheridas a cartón kraft, lo que permite a los compradores ver los productos botánicos sin necesidad de abrir ni dañar el embalaje primario a prueba de manipulaciones.
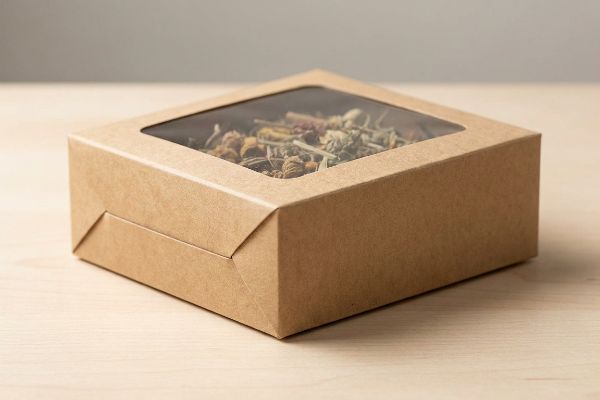
Hacer un agujero en una caja para exhibir tu producto parece una simple operación geométrica, pero en realidad desencadena un complejo conflicto químico.
Distorsión de tensión del parche de ventana
Las marcas suelen solicitar cajas de cartón kraft natural con ventanas troqueladas para que los consumidores tengan acceso visual directo al producto. Suponen que adherir una película de polímero plana y transparente a través de un hueco en cartón fino es una mejora estética sencilla. Sin embargo, esto crea un grave conflicto de tensión superficial entre dos materiales fundamentalmente incompatibles¹¹ .
Imagínelo como intentar pegar una lámina rígida de vidrio a una esponja. Debido a que los paneles de plástico rígido y el papel kraft poroso se expanden y contraen a ritmos completamente diferentes¹²durante las fluctuaciones de temperatura, los adhesivos rígidos estándar fallan¹³.Recuerdo haber visto un hermoso lote de cajas con ventana de alta calidad deformarse y curvarse agresivamente hacia adentro después de solo dos días en nuestra área de preparación, emitiendo un leve crujido a medida que el pegamento se secaba demasiado. Inmediatamente exigí un adhesivo altamente elástico y resistente a la intemperie que se estira dinámicamente con la expansión de la fibra del papel, eliminando por completo la deformación.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de pegamento rígido en ventanas de plástico | Aplicar adhesivos elásticos y resistentes a la intemperie14 | Mantiene la caja plegable perfectamente plana |
| Utilizando películas plásticas a base de petróleo | Sustituir por ventanas de celulosa de pulpa de madera15 | Garantiza el 100% de reciclabilidad en la acera |
| Ignorando las fluctuaciones de temperatura | Diseñar un protocolo de parcheo de ventana flexible16 | Evita que la ventana transparente se salga |
Considero el embalaje de materiales mixtos como un sistema dinámico y en constante movimiento, en lugar de una pieza de arte estática. Mediante el uso de adhesivos flexibles y celulosa ecológica, garantizo una estructura plana y un cumplimiento ecológico absoluto para toda su estrategia de venta minorista.
🛠️ Harvey's Desk: ¿Su embalaje con ventana se deforma o se abre durante el transporte? 👉 Solicite su evaluación estructural ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Cuáles son los tres tipos de cajas?
Para que su marca pase de la venta de unidades individuales a los envíos a granel, es necesario comprender las categorías fundamentales del embalaje logístico y sus distintas limitaciones de compresión.
Los tres tipos de cajas que se utilizan en el embalaje comercial son las cajas plegables para unidades individuales de venta al por menor, las cajas rígidas para presentaciones de alta gama y los contenedores de cartón corrugado para logística a granel. Los contenedores de envío se dividen además en estructuras cerradas y abiertas para su colocación en estanterías de venta al por menor.
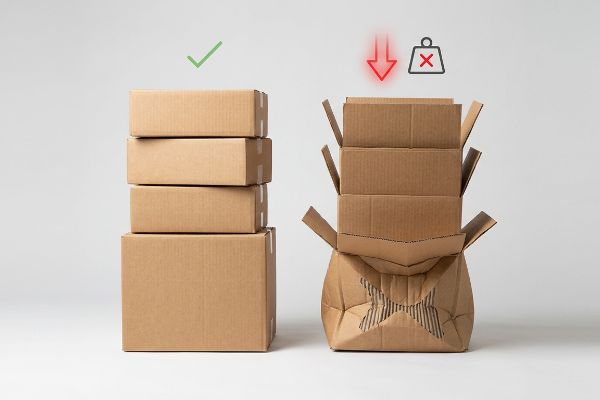
Lograr que una caja expositora se mantenga de pie en un laboratorio es fácil, pero esta es la cruda realidad cuando se envían 500 de ellas apiladas en un palé.
Por qué fallan los contenedores estándar de techo abierto en la planta de producción
Los equipos de compras frecuentemente sustituyen las estructuras RSC (Contenedores Ranurados Regulares) totalmente cerradas por diseños HSC (Contenedores Ranurados Medios) para ahorrar costos de materia prima y crear contenedores minoristas abiertos. Asumen que las gruesas paredes corrugadas por sí solas proporcionarán suficiente soporte vertical para proteger los productos internos. No se dan cuenta de que quitar las solapas superiores continuas elimina por completo el cerramiento superior de 360 grados, lo que reduce drásticamente la capacidad de la estructura para distribuir la presión de carga superior17.
En mis instalaciones, veo habitualmente que las marcas intentan reducir un 4,2 % de su lista de materiales (BOM) quitando las tapas de sus cajas de envío a granel. Sin esas solapas superiores que estabilizan las esquinas, los bordes abiertos se vuelven muy vulnerables a aplastarse bajo el peso de los palés. Cuando mido el rendimiento en la planta de pruebas, una caja HSC sin refuerzo que transporta productos blandos puede perder hasta 8,3 kg (18,5 lb) de resistencia a la compresión¹⁸,y se puede oír físicamente cómo se rompen las estrías internas bajo el peso estático. Al aplicar un microajuste que alinea la dirección de las estrías internas perfectamente vertical, garantizo que el tiempo de ensamblaje del coempaquetado se reduzca en 42 segundos por unidad, lo que ahorra a los clientes miles de dólares en costes laborales y, al mismo tiempo, preserva la integridad estructural.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Uso de contenedores HSC de techo abierto para productos textiles | Alinee la veta corrugada interna perfectamente vertical19 | Maximiza la supervivencia ante cargas dinámicas |
| Suponiendo que las paredes gruesas evitan el aplastamiento | Actualizar a un perfil de tablero de doble pared20 | Restaura la estabilidad perdida por la falta de la tapa |
| Basándose en especificaciones de materiales planos | Realizar simulaciones de tránsito dinámicas21 | Elimina los daños durante el transporte y las devoluciones de cargo |
Me niego a que una pequeña sustitución de material comprometa toda su carga. Al compensar matemáticamente la pérdida de estabilidad superior, garantizo que sus contenedores abiertos resistan las duras condiciones del apilamiento en almacenes de varios niveles sin aplastar la mercancía en su interior.
🛠️ Harvey's Desk: No dejes que un defecto estructural de 2 mm (0,08 pulgadas) arruine el lanzamiento en 500 tiendas. 👉 Envíame tu archivo de troquelado ↗ — Analizaré los cálculos antes de que malgastes tu presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor más económico para ahorrar en tus cajas de embalaje, pero cuando esos contenedores abiertos y sin refuerzo se derrumban bajo el peso de los palés, ralentizando la recepción en un 30% aproximadamente, eliminas por completo el margen de beneficio de tu proyecto debido a las elevadas devoluciones de los minoristas. Más de 500 responsables de marca utilizan mi lista de verificación de preimpresión para evitar precisamente estos errores fatales en las primeras etapas. Deja de adivinar las tolerancias estructurales y permíteme revisar personalmente tus archivos con mi Auditoría Gratuita de Troqueles ↗ para detectar puntos críticos antes de que pagues por la producción en masa.
"Cajas con cierre inverso vs. cierre recto", https://www.expertcustomboxes.com/blog/reverse-tuck-end-vs-straight-tuck-end-boxes?srsltid=AU7gw4XiwjDAk5eDXAjmx6nLlHdIaKpIrcLm2wA-V1VlnB90HVF1rcw9. Las guías autorizadas de ingeniería de empaques explican cómo la orientación de las cajas con cierre recto versus cierre inverso impacta la eficiencia de anidamiento y el desperdicio en una hoja madre. Función de evidencia: validación técnica del impacto de la elección estructural en el costo y la eficiencia del material; tipo de fuente: manual de la industria del empaque. Apoya: la afirmación de que la huella estructural afecta el rendimiento del material. Nota de alcance: los rendimientos varían según las dimensiones específicas de la caja y el tamaño de la hoja maestra. ↩
"Cajas con extremos rectos vs. con extremos retraídos: diferencias clave", https://boxagency.co/blog/straight-vs-reverse-tuck-end-boxes-key-differences/?srsltid=AU7gw4WmiZ2a1aAaxwlWUmGAYykPe8BkmPFEDCXSjbLcz29QTdAOXGp-. Los manuales técnicos de diseño de envases explican la configuración geométrica de las cajas listas para consumir y cómo los paneles alternos facilitan un anidamiento más ajustado en las hojas de cartón. Función de la evidencia: verificación estructural; tipo de fuente: guía técnica de la industria del embalaje. Apoya: la afirmación de que la arquitectura RTE permite diseños de preimpresión más eficientes. Nota de alcance: se aplica a las líneas de troquelado de cajas plegables estándar. ↩
"Diferencia entre cajas con pliegue recto y con pliegue inverso", https://oxopackaging.com/blog/difference-between-straight-tuck-and-reverse-tuck-boxes.html?srsltid=AU7gw4VOcrVpq2qHUHjoL26H3iyYvR5LhenfPjdXS7t4L7Cx1NF3BMCX. El análisis comparativo del rendimiento de las cajas plegables suele mostrar que los diseños con pliegue recto (STE) requieren más espacio en la hoja debido a un anidamiento deficiente en comparación con los diseños con pliegue inverso (RTE). Función de la evidencia: validación cuantitativa; tipo de fuente: estudio de caso de ingeniería de embalaje. Apoya: la afirmación de que los diseños STE dan como resultado un desperdicio de material significativamente mayor. Nota de alcance: los porcentajes específicos varían según las dimensiones de la caja y el tamaño de la hoja. ↩
"Pueden las cajas con extremos de pliegue inverso reducir los costos en la producción de millones de unidades...", https://pmpackaging.com/posts/2026/09/reverse-tuck-end-cartons-million-unit-material-cost. Análisis técnico de la eficiencia de anidamiento de la línea de troquelado comparando diseños de pliegue inverso y pliegue recto. Función de la evidencia: cuantificar la reducción del desperdicio de material; tipo de fuente: manual de ingeniería de empaques. Apoya: menores costos unitarios a través de un mayor rendimiento del material. Nota de alcance: se aplica específicamente a la producción de bienes de consumo de alto volumen. ↩
"Diferencia entre cajas con solapa recta y solapa invertida", https://oxopackaging.com/blog/difference-between-straight-tuck-and-reverse-tuck-boxes.html?srsltid=AU7gw4XjFfRDM9ESVmbfOUEKpM0KVwOHr3kF0EKLT1ly2NbMn67OLVtz. Comparación del diseño estructural entre cajas con solapa recta y solapa invertida en cuanto a la visibilidad de las juntas en el panel frontal. Función de la evidencia: especificación técnica de las diferencias estéticas; tipo de fuente: guía de impresión y embalaje. Apoyos: el uso de solapa recta para la presentación de marcas de lujo. Nota de alcance: se centra en las costuras de ensamblaje visibles. ↩
"Cajas con cierre automático | Caja con fondo automático", https://www.smurfitwestrock.com/products/packaging/corrugated/crashlock-boxes. Datos empíricos sobre el tiempo de ensamblaje de cierres automáticos con fondo automático en comparación con métodos de plegado manuales. Función de la evidencia: métrica de rendimiento cuantitativa; tipo de fuente: estudio de eficiencia de fabricación. Apoya: el beneficio operativo de las bases con fondo automático. Nota de alcance: basado en envases de pequeño formato como cajas para tinturas. ↩
"Degradación de productos de papel debido a compuestos orgánicos volátiles… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119123/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: explicar cómo los ciclos repetidos de repulpado acortan las fibras de celulosa y reducen la resistencia a la tracción; tipo de fuente: revista de ciencia de materiales o ingeniería del papel. Apoya: la afirmación de que los sustratos reciclados poseen una integridad física diferente a la de los cartones vírgenes. Nota de alcance: se centra en los cambios en la morfología de la fibra. ↩
"Revisión bibliográfica y estudio de la industria sobre fibras recicladas…", https://rosap.ntl.bts.gov/view/dot/84989/dot_84989_DS1.pdf. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificar la reducción de la longitud de la fibra durante el proceso de repulpado y reciclaje; tipo de fuente: revista de ciencia de la pulpa y el papel o libro de texto de ingeniería de materiales. Apoya: la base física de la integridad estructural reducida en sustratos reciclados. Nota de alcance: se aplica específicamente a la morfología de la fibra a base de celulosa. ↩
"Un examen comparativo de las propiedades físicas de…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Análisis técnico de la proporción de kraft virgen a fibra reciclada necesaria para mantener la integridad estructural en el ondulado. Función de la evidencia: validación de la especificación del material; tipo de fuente: estudio de ingeniería de embalaje. Apoya: la recomendación de una mezcla de 30 % de fibra virgen para evitar el pandeo de la base. Nota de alcance: La efectividad puede variar según el grado específico de testliner reciclado utilizado. ↩
"Métodos de ensayo de aplastamiento de bordes y compresión de cajas…", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Referencia a la norma de la Asociación Técnica de la Industria de la Pulpa y el Papel (TAPPI) para el ensayo de la resistencia a la compresión vertical del cartón ondulado. Función de evidencia: verificación de la norma industrial; tipo de fuente: manual de normalización técnica. Apoya: el uso de T811 para evaluar la resistencia del embalaje de ecofibra. Nota de alcance: La norma mide específicamente la resistencia al aplastamiento de bordes (ECT). ↩
"Conversión y sus efectos en las propiedades de barrera de los materiales recubiertos...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. Explicación técnica de los desafíos de la ciencia de los materiales en cuanto a tensión y adhesión entre películas plásticas y cartón poroso. Función de la evidencia: valida la afirmación de conflicto físico; tipo de fuente: libro de texto de ciencia de los materiales o guía de ingeniería de embalaje. Apoya: la afirmación de que los parches de ventana causan tensión estructural. Nota de alcance: se centra en la tensión interfacial y la expansión diferencial. ↩
"Comportamiento de expansión térmica de compuestos de madera y plástico coextruidos...", https://bioresources.cnr.ncsu.edu/resources/thermal-expansion-behavior-of-co-extruded-wood-plastic-composites-with-glass-fiber-reinforced-shells/. Breve explicación de cómo los diferentes coeficientes de expansión térmica entre polímeros y cartón a base de celulosa crean tensión mecánica. Función de la evidencia: validación técnica de la física de materiales; tipo de fuente: manual de ciencia de materiales. Apoya: la afirmación de que las tasas de expansión desiguales causan distorsión en el embalaje. Nota de alcance: se centra en polímeros y cartón estándar para embalaje. ↩
"Investigación teórica y experimental de la deformación… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8432544/. Explicación técnica de por qué los adhesivos no flexibles no pueden absorber la tensión de cizallamiento creada por sustratos incompatibles durante los cambios de temperatura. Función de la evidencia: análisis de fallas; tipo de fuente: hoja de datos técnicos de adhesivos industriales. Apoya: la afirmación de que los adhesivos rígidos no son adecuados para cajas con ventanas. Nota de alcance: se aplica a la unión de materiales compuestos. ↩
"Adhesivo para cajas plegables para cajas con recubrimiento UV", https://sendaglue.com/consumer-packaging/folding-carton-adhesives. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: validación técnica de las propiedades del adhesivo; tipo de fuente: manual de ingeniería de embalaje; respalda: el uso de adhesivos flexibles para evitar la deformación de las cajas. Nota de alcance: específico para interfaces de plástico rígido/papel poroso. ↩
"Evaluación del uso de fibras alternativas y no madereras en…", https://sustainablepackaging.org/wp-content/uploads/2024/08/SPC_Non-Wood-Fiber-Packaging_Landscape.pdf. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificar la reciclabilidad del material; tipo de fuente: estándares de embalaje sostenible; respalda: la afirmación de que las ventanas de celulosa permiten una reciclabilidad del 100 % en la acera. Nota de alcance: depende de las capacidades de las instalaciones de reciclaje municipales locales. ↩
"Guía definitiva para el parcheo de ventanas", https://www.tamarackproducts.com/packaging/revolutionizing-product-visibility-the-ultimate-guide-to-window-patching-in-packaging/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: mejores prácticas de ingeniería; tipo de fuente: guía de diseño industrial; respalda: la prevención del desprendimiento de ventanas durante la expansión y contracción térmica. Nota de alcance: se aplica a diversas condiciones ambientales de envío. ↩
"Estudio comparativo de la resistencia a la compresión de…", https://repository.rit.edu/theses/285/. Un estudio técnico de ingeniería de embalaje cuantificaría la pérdida de integridad estructural y resistencia a la compresión vertical al pasar de un contenedor ranurado regular a un contenedor ranurado a la mitad. Función de la evidencia: verificación técnica de la mecánica estructural; tipo de fuente: manual de ingeniería de embalaje o estándar de la industria; apoya: la afirmación de que quitar las solapas superiores reduce la capacidad de carga. Nota de alcance: los porcentajes de reducción específicos dependen del grado de cartón corrugado utilizado. ↩
"Estimación de la resistencia a la compresión de cajas de cartón corrugado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Datos técnicos de estudios estructurales de embalaje que demuestran la reducción de la resistencia a la compresión vertical cuando se retiran las solapas superiores de los contenedores de cartón corrugado. Función de la evidencia: valida la pérdida específica de capacidad de carga; tipo de fuente: manual de ciencia del embalaje o estudio de ingeniería. Apoya: la afirmación sobre la pérdida de resistencia a la compresión en cajas de cartón corrugado sin refuerzo. Nota de alcance: la pérdida de peso específica depende del grado del material. ↩
"Especificaciones de cartón corrugado", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Breve explicación de cómo la orientación vertical de las ondulaciones maximiza la resistencia a la compresión del embalaje de cartón corrugado. Función de la evidencia: Verificación técnica de la mecánica estructural; tipo de fuente: Manual de ingeniería de embalaje. Apoya: la afirmación de que la alineación vertical de la fibra maximiza la resistencia a la carga dinámica. Nota de alcance: Se aplica específicamente a la resistencia al apilamiento vertical. ↩
"Estimación de la resistencia a la compresión del cartón corrugado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Breve explicación de cómo la construcción de doble pared aumenta el valor de la prueba de aplastamiento de bordes (ECT) para compensar la falta de un cierre superior. Función de la evidencia: Comparación de especificaciones de materiales; tipo de fuente: Norma de embalaje industrial. Apoya: la afirmación de que la mejora del perfil del cartón restablece la estabilidad en los embalajes sin tapa. Nota de alcance: Se centra en la rigidez estructural. ↩
"Envío minorista B2B: Evite contracargos y cumpla con la normativa", https://getproductiv.com/blog/navigating-b2b-shipping-challenges-to-retailers . Breve explicación de cómo las pruebas de tránsito simuladas (por ejemplo, estándares ISTA) identifican puntos de fallo para reducir las penalizaciones financieras relacionadas con los daños. Función de la evidencia: Validación de las mejores prácticas del sector; tipo de fuente: Documento técnico sobre logística o cadena de suministro. Apoya: la afirmación de que las simulaciones eliminan los daños y los contracargos durante el tránsito. Nota de alcance: Se aplica al control de calidad previo al envío.