Al lanzar una nueva campaña de venta minorista, los compradores se preocupan constantemente por verse atrapados en producciones masivas solo para asegurarse una caja estructural decente.
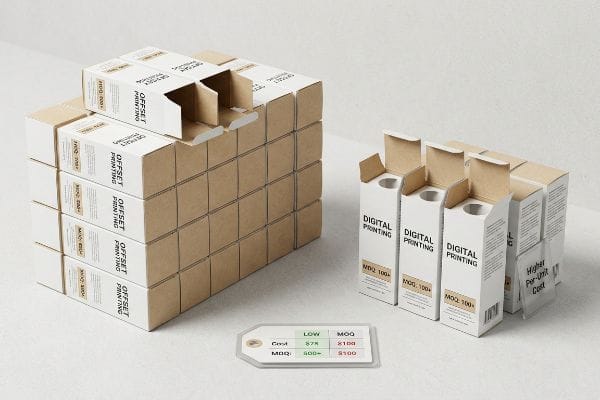
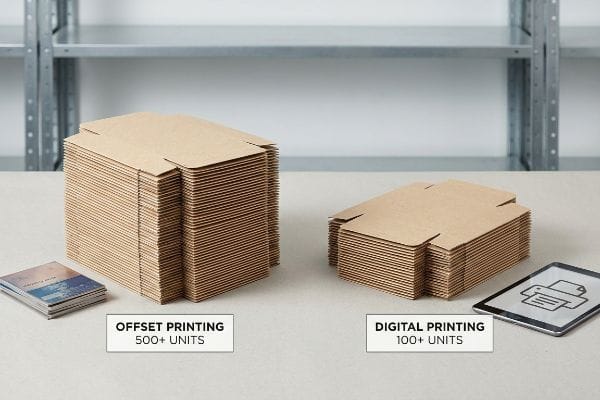
Sí. Las cantidades mínimas de pedido para cajas de loción personalizadas suelen ser de 500 unidades para impresión offset, aunque las configuraciones digitales especializadas pueden requerir tan solo 100 unidades. Los volúmenes más bajos generalmente implican un costo unitario más alto, ya que los costos de calibración de la maquinaria pesada y la configuración de las herramientas se dividen entre menos artículos.
Pero conocer la definición teórica de los umbrales de pedido no le ahorrará presupuesto cuando realmente entre en la planta de fabricación.
¿Cuáles son las cantidades mínimas de pedido para cajas personalizadas?
La mayoría de los equipos de compras dan por sentado que los lotes pequeños implican automáticamente conformarse con impresiones digitales de baja calidad o troquelados digitales endebles para evitar enormes costes de configuración.
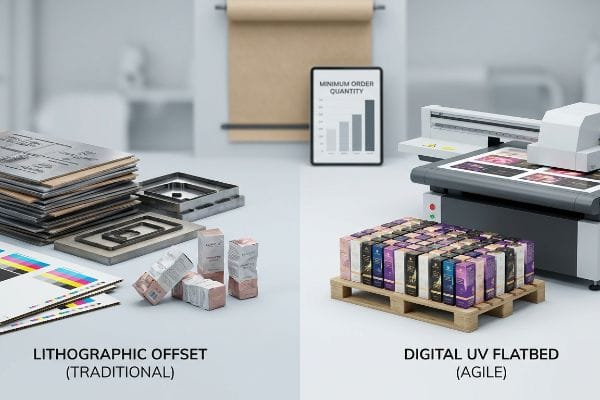
Las cantidades mínimas de pedido para cajas personalizadas dependen en gran medida de la tecnología de impresión elegida. Las tiradas tradicionales de impresión offset litográfica suelen requerir al menos 500 unidades para compensar los costes de las planchas y los utillajes de acero, mientras que la moderna impresión digital UV (ultravioleta) de cama plana permite a las marcas ágiles producir tan solo 50 unidades.
Eso suena genial en teoría, pero alcanzar esas cifras tan bajas con una calidad superior introduce una fricción mecánica brutal.
Por qué falla la impresión de lotes pequeños en la planta de producción
Incluso los equipos de compras más experimentados suelen creer que pueden reducir su producción de 10 000 unidades a 250 sin modificar el proceso de fabricación. Suponen que la fábrica simplemente utilizará las enormes prensas offset de 6 colores durante una fracción del tiempo. La realidad es que la laminación litográfica tradicional requiere planchas de impresión metálicas físicas¹y troqueles de acero personalizados, lo que significa que los costes fijos de preparación reducen drásticamente el precio unitario²en tiradas cortas.
Esto no es solo teoría; lo veo constantemente en la sala de pruebas. El trimestre pasado, vi a una marca de cosméticos intentar imprimir un lote promocional de 150 unidades usando laminación litográfica estándar en un testliner 32ECT (Edge Crush Test) . Les advertí sobre el costo de configuración, pero insistieron. ¿El resultado? Los costos iniciales de utillaje inflaron su costo unitario en más del 400%, y las enormes prensas tuvieron problemas para mantener el registro de color en un ciclo de calentamiento tan corto. Las primeras 45 hojas estaban completamente desalineadas, mostrando un cambio de color Delta-E de 3.4. Para solucionar esto, descarté inmediatamente las planchas offset y cambié el trabajo a nuestra prensa digital plana UV de impresión directa sobre cartón 4. Al polimerizar instantáneamente la tinta líquida directamente sobre el sustrato sin ningún utillaje físico, aseguré un color impecable de alta fidelidad para las 150 unidades exactas que necesitaba. Este pivote sin placas redujo el tiempo total de preparación en tres días y disminuyó el coste de producción de series cortas en un 40% estimado, lo que supuso un ahorro total del margen del proyecto.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera/de cumplimiento |
|---|---|---|
| Impresión UV directa sobre cartón | Elimina las placas metálicas físicas5 | Reduce el coste unitario en un 40%6 |
| Polimerización de tinta instantánea | Bloquea el registro de color de forma segura | Reduce el tiempo de preparación en 3 días7 |
| Corte plano sin herramientas | Elimina el requisito de troquelado de regla de acero | Elimina los costos fijos de herramientas |
Si solo buscas el embalaje de cartón corrugado más barato para un gran volumen de producción, no soy la persona adecuada para ti. Diseño implementaciones minoristas ágiles y de alta calidad que protegen tu flujo de caja en campañas altamente segmentadas.
🛠️ Oficina de Harvey: ¿Sabe si su proveedor actual le está cobrando en secreto por herramientas de acero permanentes para sus exhibidores de temporada de tirada corta? 👉 Audite su lista de materiales estructurales ↗ — Reviso personalmente cada archivo estructural en 24 horas.
¿Cuánto cuesta fabricar cajas personalizadas?
Las marcas se obsesionan con conseguir el precio más bajo posible por unidad, tratando el embalaje personalizado para la venta al por menor como una simple mercancía que puede rebajarse sin cesar y sin consecuencias.
El costo de fabricar cajas personalizadas oscila entre $0.50 para cajas de cartón corrugado básicas y más de $5.00 para unidades premium listas para la venta, con laminados de aluminio grueso. El precio unitario final depende del tipo de material, las dimensiones, el método de impresión, los requisitos de utillaje y el volumen total de producción solicitado.
Calcular el precio unitario teórico es fácil, pero esos ahorros que se obtienen con la hoja de cálculo desaparecen en el instante en que los materiales más baratos entran en una simulación de transporte real.
El coste oculto de las reducciones cosméticas de la ECT
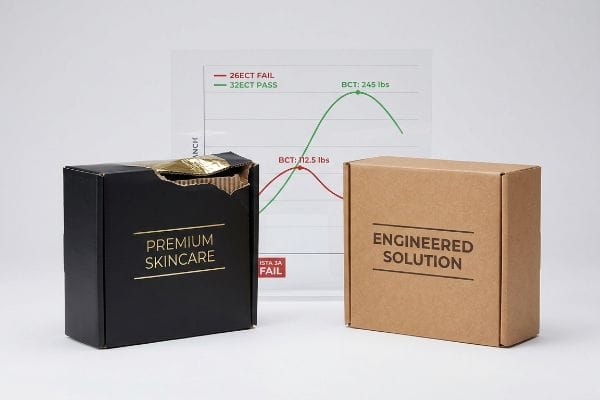
Los equipos de marketing suelen exigir acabados estéticos costosos, como laminados suaves al tacto de cobertura total, pero se niegan a aumentar el presupuesto general del proyecto. Para compensar estos altos costos estéticos, los departamentos de compras reducen en secreto la resistencia del cartón corrugado base,pasando de un robusto 32ECT a un endeble 26ECT8, para ahorrar unos céntimos por unidad. Suponen erróneamente que una película exterior brillante compensará de alguna manera una estructura interna deficiente.
Esto no es solo teoría; lo veo en acción en el laboratorio. El mes pasado, recibí una llamada desesperada de una marca de cuidado de la piel cuyas bandejas PDQ (Pre-packed Display Quantities) "optimizadas para el presupuesto" no superaban las pruebas de caída ISTA (International Safe Transit Association)9 en sus instalaciones de logística de terceros. Habían contratado a un proveedor barato que, discretamente, redujo la calidad de las flautas centrales para financiar un exterior de alta gama. En mi laboratorio, coloqué una de las muestras que aún resistían bajo la prensa de compresión hidráulica. La celda de carga BCT (Box Compression Test) se estancó a tan solo 51 kg (112,5 lb). Pude oír físicamente el crujido ensordecedor cuando la flauta E debilitada se dobló, desgarrando la costosa lámina superior de aluminio por la mitad. Para solucionarlo, descarté su lista de materiales defectuosa. Restauré matemáticamente el sustrato a un estándar kraft 32ECT virgen10, eliminando la película de aluminio gruesa y sustituyéndola por un recubrimiento acuoso brillante de alto contenido en sólidos. Esta mejora de material restauró la resistencia a la compresión dinámica a 111,1 kg (245 lb) manteniendo la reflectividad superior. Al evitar los daños durante el transporte, les ayudé a eliminar una pérdida total de inventario del 12 %, revirtiendo por completo su tendencia a la baja en los márgenes.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera/de cumplimiento |
|---|---|---|
| Actualización de papel kraft virgen 32ECT11 | Restaura la densidad interna de la flauta | Elimina el 12% de las pérdidas de inventario en tránsito12 |
| Sustitución de brillo acuoso | Sustituye a las láminas de aluminio gruesas | Equilibra el presupuesto de materiales de forma segura |
| Recálculo del umbral BCT | Duplica la capacidad de carga dinámica13 | Evita costosos contracargos por parte de los minoristas |
Deja de usar tus tableros estructurales como un fondo discrecional para pagar los gráficos de marketing. Diseño empaques donde la física interna invisible respalda a la perfección la estética exterior de alta calidad.
🛠️ Harvey's Desk: ¿Está sacrificando la densidad crítica del flautín interno solo para poder permitirse un laminado brillante y suave al tacto en su actual empaque para venta minorista? 👉 Solicite una prueba de resistencia estructural ↗ — 100% confidencial. Sus diseños de venta minorista aún no lanzados están a salvo conmigo.
¿Cuáles son las cantidades mínimas de pedido para etiquetas personalizadas?
Comprar etiquetas impresas o láminas laminadas en pequeñas cantidades parece sencillo, pero lograr una estética impecable en tiradas cortas implica reacciones químicas agresivas que la mayoría de los compradores ignoran.
Las cantidades mínimas de pedido para etiquetas personalizadas suelen ser de 1000 unidades para tiradas en imprenta flexográfica, mientras que la impresión digital admite lotes de tan solo 100 unidades. Los procesos digitales eliminan las costosas planchas de impresión metálicas, lo que permite a las marcas solicitar etiquetas para embalaje altamente personalizadas en tiradas cortas sin incurrir en elevados costes de configuración.
Claro, puedes pedir una pequeña cantidad de etiquetas, pero la verdadera pesadilla comienza cuando intentas pegar esos acabados al cartón corrugado sin tratar.
La pesadilla del rechazo de la tensión superficial
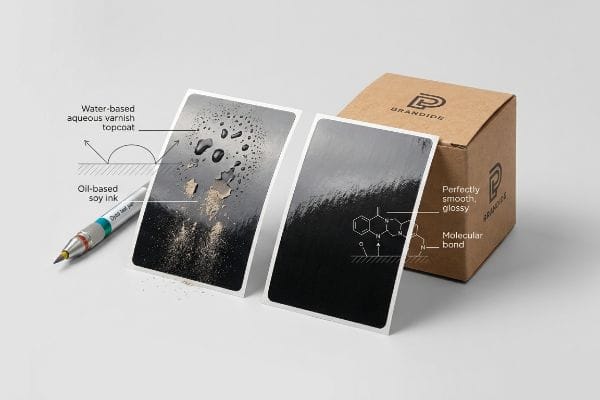
Los diseñadores jóvenes suelen especificar tintas de soja pesadas a base de aceite para lograr colores vibrantes de la marca, al tiempo que exigen barnices acuosos a base de agua para cumplir con las estrictas calificaciones ecológicas de los minoristas¹⁴.Dan por sentado que estas dos capas químicas distintas se superpondrán perfectamente de forma natural durante una tirada de producción personalizada corta. Ignoran por completo la realidad física microscópica de la tensión superficial química, olvidando que el agua repele inherentemente elaceite¹⁵.
Esto no es solo teoría; lo aprendí por las malas en mi propia planta. En 2021, le pedí a mi ingeniero jefe de empaques, Mark, que fabricara un lote de 500 unidades de fundas para cajas de loción premium. Pensamos que podríamos ahorrar tiempo rociando la capa superior acuosa requerida directamente sobre una capa densa de tinta de aceite sin curar, sin ajustar la secuencia de secado de la máquina. Tres días después, en la cámara climática, vi cómo fallaba todo el lote. Pasé el pulgar por la superficie y un residuo polvoriento se desprendió agresivamente sobre mis manos. El barniz a base de agua se había acumulado en gotas, sin adherirse al aceite16.Para solucionarlo de inmediato, detuve la línea y ajusté manualmente la matriz química en la unidad de recubrimiento. Ajusté con precisión la energía superficial (nivel de dina) de la capa superior acuosa17 directamente a la tasa de oxidación de la tinta de aceite, aumentando la temperatura de secado IR (infrarrojo) en 15 grados. Esta calibración mecánica forjó un enlace molecular permanente que se negaba a desprenderse. Este ajuste específico eliminó por completo nuestra tasa de defectos por rozaduras, lo que evitó que el cliente sufriera un rechazo del 100% por parte del minorista y una penalización estimada de 4.500 dólares por reimpresión.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera/de cumplimiento |
|---|---|---|
| Ajuste de superficies de nivel de Dyne18 | Adhiere el barniz al agua a la tinta al óleo | Evita una tasa de rechazo del 100% en el sector minorista |
| Aumento de la temperatura de secado por infrarrojos19 | Acelera la oxidación del lecho de tinta | Acelera el curado en 24 horas20 |
| Prueba de cinta de preproducción | Verifica la adhesión de la película microscópica | Elimina los costosos gastos de reimpresión para los clientes |
Me niego a permitir que teorías químicas no comprobadas destruyan una producción en vivo. Confío en una calibración mecánica rigurosa y en cálculos de tensión superficial dinámica para garantizar que su marca sobreviva a la cadena de suministro.
🛠️ Oficina de Harvey: ¿Su proveedor de impresión actual ha probado alguna vez el nivel de dinas del recubrimiento acuoso de su empaque con respecto a su perfil de tinta específico? 👉 Solicite su auditoría de preimpresión gratuita ↗ — Sin intermediarios. Hablará directamente con ingenieros estructurales.
¿Cuál es el orden correcto para las dimensiones de la caja?
Incluir incorrectamente las dimensiones físicas en una orden de compra es la forma más rápida de garantizar que su producto se mueva bruscamente o reviente las paredes laterales durante el envío.
El orden correcto para las dimensiones de una caja es siempre Largo, Ancho y Profundidad (L x A x P). En ingeniería de embalaje, el largo es el lado más largo de la caja abierta, el ancho es el lado más corto y la profundidad mide el espacio vertical interno desde la abertura superior hasta la solapa inferior.
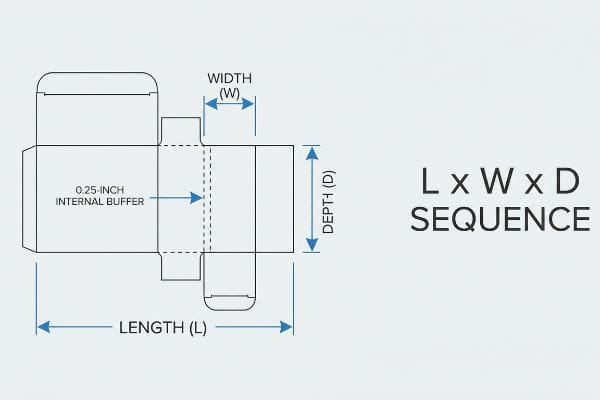
Conocer la secuencia L x W x D mantiene la documentación en orden, pero aplicar esos números al cartón plegado requiere compensaciones geométricas estrictas.
La mecánica de ingeniería detrás de la fricción anidada
Cuando los clientes me preguntan cómo medir correctamente una caja de envío personalizada para sus cajas de loción, siempre les explico la diferencia crucial entre las medidas exteriores teóricas y el volumen interno útil. El cartón corrugado grueso consume espacio físico cuando se pliega a 90 grados21.Si se igualan las dimensiones exteriores exactas del producto principal a las dimensiones interiores de la caja maestra, se crea un cierre de vacío mecánico22.
Cuando un nuevo gerente de producto llega a mi planta de producción, suelo tomar una caja de cartón estándar de flauta B para demostrarle esta trampa dimensional. Les muestro cómo el cartón corrugado Testliner sin tratar posee una fricción superficial extrema23.Si las dimensiones internas (L x A x P) no se expanden matemáticamente para incluir un espacio libre perimetral mínimo estricto de 0,25 pulgadas (6,35 mm)24, los artículos anidados se encajan como piezas de un rompecabezas. Cuando un dependiente apresurado intenta sacar la bandeja de loción de esa caja maestra demasiado ajustada, la enorme resistencia lo obliga a romper el borde de retención impreso antes de que llegue al estante. Al auditar explícitamente el orden dimensional e incorporar ese amortiguador físico microscópico en el archivo CAD (Diseño Asistido por Computadora), me aseguro de que el proceso de desempaquetado siga siendo completamente fluido para los empleados de la tienda.
| Solución de ingeniería | Resultado físico | Retorno de la inversión financiera/de cumplimiento |
|---|---|---|
| Estandarización de L x A x P | Alinea los planes de fabricación globales | Evita costosos errores de incompatibilidad de tamaño |
| amortiguador de perímetro interno de 0,25 pulgadas25 | Rompe el bloqueo de fricción de la superficie de cartón | Evita que el dependiente de la tienda desempaquete los daños |
| Ancho de ranura compensado por el calibrador26 | Considera el plegado de material a 90 grados | Reduce la frustración del montaje manual |
Acertar con la secuencia dimensional es solo el primer paso. Incorporo compensaciones físicas precisas en cada plano para que su embalaje funcione a la perfección en el mundo real.
🛠️ Oficina de Harvey: ¿Tu diseñador calculó las deducciones del calibre de plegado antes de enviar las dimensiones finales de la caja (largo x ancho x profundidad)? 👉 Obtén una revisión CAD de precisión ↗ — Reviso personalmente cada archivo estructural en 24 horas.
Conclusión
Puedes buscar al proveedor más barato para tus cajas personalizadas de tirada corta, pero si su material de baja calidad (26ECT) provoca un colapso total de la base bajo el peso del palé, el minorista lo rechazará de inmediato y aniquilará todo tu margen de beneficio promocional. Solo el mes pasado, mi auditoría estructural ayudó a 3 marcas a evitar más de 10 000 $ en inventario desechado y devoluciones de clientes. Deja de arriesgar tu presupuesto de marketing con cálculos estructurales erróneos y permíteme diseñar personalmente tu próximo lanzamiento para garantizar que tu envío llegue sin daños.
"Litografía laminada vs. impresión digital: una guía para compradores industriales...", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Explicación técnica del proceso de impresión offset que requiere planchas físicas para la transferencia de tinta. Función de la evidencia: especificación técnica; tipo de fuente: guía de la industria del embalaje. Apoya: requisitos de herramientas para la litografía laminada. Nota de alcance: específico para procesos offset tradicionales. ↩
"7.2 La estructura de los costos a corto plazo", https://pressbooks-dev.oer.hawaii.edu/principlesofeconomics/chapter/7-2-the-structure-of-costs-in-the-short-run/. Análisis de la relación entre los costos fijos de preparación y los costos unitarios en la producción de bajo volumen. Función de evidencia: principio económico; tipo de fuente: manual de contabilidad de costos. Apoyos: impacto financiero de las series cortas. Nota de alcance: lógica general de costos de fabricación. ↩
"Nueva configuración de prueba de aplastamiento de bordes mejorada con campo completo…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Breve explicación de cómo las clasificaciones ECT miden la resistencia al apilamiento de los revestimientos de cartón corrugado. Función de la evidencia: especificación técnica; tipo de fuente: estándar de la industria. Apoya: el uso de un grado de material específico en embalajes profesionales. Nota de alcance: ECT es la medida estándar para la resistencia del cartón en Norteamérica. ↩
"Impresión digital UV directa sobre sustrato para la fabricación de metales | EVS", https://evsmetal.com/2020/02/what-is-direct-to-substrate-printing/. Breve explicación de cómo las tintas curables por UV se polimerizan instantáneamente sobre los sustratos para eliminar la necesidad de planchas de impresión. Función de la evidencia: validación técnica; tipo de fuente: guía de fabricación. Apoya: la afirmación de que la impresión digital elimina las penalizaciones de configuración para tiradas cortas. Nota de alcance: Específico para tecnologías de curado UV-LED o con lámparas de mercurio. ↩
Guía de impresión flexográfica frente a otros métodos, https://luminite.com/flexo-vs-other-printing. Explicación técnica de cómo la impresión digital UV evita la necesidad de planchas de impresión físicas utilizadas en la impresión offset o flexográfica. Función de la evidencia: verificación técnica; tipo de fuente: guía de tecnología de impresión. Apoyos: eliminación de costes de planchas. Nota de alcance: específico para flujos de trabajo digitales directos al sustrato. ↩
«¡Por qué adquirimos una impresora UV y lo que necesitas saber!», https://www.youtube.com/watch?v=InpNtJl45Rs&vl=en-US. Análisis de costes autorizado del sector que compara la impresión digital UV con la impresión offset tradicional para lotes pequeños. Función de la evidencia: verificación cuantitativa; tipo de fuente: informe de costes del sector. Apoya: porcentaje de reducción del coste unitario. Nota de alcance: aplicable a producciones de bajo volumen. ↩
«Impresión UV vs. Impresión tradicional: ¿Cuál es mejor para su negocio?», https://www.mtutech.com/BlogforUVPrinter/UV-Printing-vs-Traditional-Printing-Which-is-Better-for-Your-Business-770.html. Documentación técnica sobre las diferencias en los plazos de entrega entre los procesos de polimerización digital y la configuración tradicional basada en planchas. Función de la evidencia: métrica operativa; tipo de fuente: documento técnico. Beneficios: reducción del tiempo de configuración. Nota sobre el alcance: varía según la escala de la fábrica. ↩
"Entendiendo la resistencia de las cajas de envío", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqyZ5SrccNS9QlK_Vzuu5-L3edv-JJDNtDLwwnPJf9y02MdGUTX. Verificación técnica de las diferencias estructurales y de costo entre las clasificaciones de cartón corrugado de 32 y 26 en la prueba de aplastamiento de bordes (ECT). Función de evidencia: especificación técnica; tipo de fuente: estándares de la industria del embalaje; respalda: la afirmación de que la reducción de las clasificaciones ECT disminuye el costo unitario a la vez que compromete la resistencia. Nota de alcance: se aplica específicamente a los contenedores de envío de cartón corrugado. ↩
"Procedimientos de prueba – Asociación Internacional de Tránsito Seguro", https://ista.org/test_procedures.php . Verificación de los protocolos estándar de la industria para evaluar la durabilidad de los paquetes durante el envío mediante pruebas de caída. Función de evidencia: estándar de validación; tipo de fuente: organización de la industria. Apoya: el uso de pruebas de tránsito estandarizadas para identificar fallas en el embalaje. Nota de alcance: se aplica a la logística general y al embalaje minorista.
"Especificaciones de cajas de cartón corrugado 32 ECT: Guía definitiva – Lansbox", https://lansbox.com/32-ect-corrugated-box-specs/. Especificaciones técnicas que confirman las propiedades estructurales y las clasificaciones de compresión asociadas con el cartón corrugado kraft virgen 32 ECT. Función de evidencia: especificación técnica; tipo de fuente: hoja de datos del material. Apoya: la elección de un grado de material específico para aumentar la resistencia a la compresión de la caja. Nota de alcance: específico para la industria del embalaje de cartón corrugado. ↩
"Resistencia a la compresión de envases de cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: especificación del material; tipo de fuente: ficha técnica. Respalda: efecto del kraft virgen en la densidad interna de la ondulación. Nota de alcance: compara fibras vírgenes con fibras recicladas. ↩
"El impacto ambiental del embalaje de cartón ondulado", https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación cuantitativa; tipo de fuente: estudio de logística de la industria. Respalda: impacto de las mejoras de materiales en la reducción de pérdidas. Nota de alcance: específico para entornos de tránsito de alto estrés. ↩
"Análisis simplificado de la resistencia dinámica del cartón… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Breve explicación de cómo una fuente externa autorizada respalda esta afirmación. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje. Respalda: relación entre los umbrales BCT y la capacidad de carga. Nota de alcance: se aplica a las pruebas estandarizadas de cartón corrugado. ↩
"Tipos de envases ecológicos para cosméticos – PopDisplay", https://popdisplay.me/types-of-eco-friendly-packaging-for-cosmetics/. Verificación de las tendencias de la industria donde los minoristas exigen recubrimientos a base de agua con bajo contenido de COV para la puntuación de sostenibilidad. Función de la evidencia: validación de estándares de la industria; tipo de fuente: informe de sostenibilidad corporativa. Apoya: la afirmación de que los barnices acuosos se utilizan para el cumplimiento ecológico. Nota de alcance: específico para los requisitos de envasado minorista. ↩
«Mejora de la fuerza de adhesión de la tinta a base de agua…», https://www.sciencedirect.com/science/article/abs/pii/S0300944023003612. Explicación de la inmiscibilidad química de líquidos polares y no polares y cómo la tensión superficial impide la adhesión entre capas de aceite y agua. Función de la evidencia: validación técnica; tipo de fuente: libro de texto de química. Apoya: la afirmación de que el agua repele el aceite. Nota de alcance: principio químico general aplicado a la impresión. ↩
"He estado barnizando algunos de mis antiguos cuadros universitarios…", https://www.instagram.com/reel/DVMDr4lgPSL/?hl=en. Explicación científica de la deshumectación y la formación de gotas causadas por las disparidades de tensión superficial entre recubrimientos polares a base de agua y tintas al óleo no polares. Función de la evidencia: mecanismo causal; tipo de fuente: referencia de ciencia de los materiales. Apoyos: El fallo físico descrito en la anécdota. Nota de alcance: Principio general de tensión interfacial. ↩
"Factores de adhesión de la energía superficial y la tensión superficial", https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Verificación del estándar industrial para garantizar la adhesión del recubrimiento mediante la igualación de la energía superficial (nivel de dina) del recubrimiento con el sustrato. Función de la evidencia: validación técnica; tipo de fuente: guía técnica de la industria de la impresión. Apoya: La afirmación de que la igualación del nivel de dina resuelve el rechazo del recubrimiento. Nota de alcance: Centrado en sustratos de tinta a base de aceite. ↩
"Cómo usar un lápiz Dyne para pruebas de energía superficial – Keylink Technology", https://www.keylinktech.com/blog/dyne-test/dyne-pen-testing-after-plasma-pre-treatment/. Explicación técnica de cómo los niveles de dinas miden la energía superficial para asegurar una correcta humectación del barniz sobre la tinta. Función de evidencia: verificación técnica; tipo de fuente: manual de la industria de la impresión. Apoya: relación entre la energía superficial y la adhesión de la tinta. Nota de alcance: Aplicable a envases y etiquetas flexibles. ↩
"[PDF] Métodos de secado de tintas de impresión", https://jged.uns.ac.rs/index.php/jged/article/download/457/1280/1205. Base científica para la aceleración del proceso de secado oxidativo en tintas de impresión mediante radiación infrarroja. Función de la evidencia: validación del proceso químico; tipo de fuente: revista de ciencia de materiales. Apoyos: eficiencia del secado por IR sobre la oxidación natural. Nota de alcance: Varía según la química de la tinta. ↩
"Cuánto tarda en secarse la tinta de serigrafía: Guía completa", https://fannoninfrared.com/feeds/blog/how-long-does-screen-printing-ink-take-dry. Comparación de los tiempos de curado entre el secado IR forzado y la oxidación estándar a temperatura ambiente. Función de la evidencia: métrica cuantitativa; tipo de fuente: hoja de datos del fabricante. Apoya: afirmaciones de ahorro de tiempo del secado IR. Nota de alcance: Depende del volumen y el grosor de la tinta. ↩
"Determinación analítica de la rigidez a la flexión de un cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explicación técnica del margen de plegado y cómo el espesor del material reduce el volumen interno útil al ser marcado. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoyos: Impacto del espesor del material en las dimensiones. Nota de alcance: Se aplica específicamente a sustratos corrugados. ↩
"Tolerancias RSC para máquinas de montaje y empaquetado de cajas – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Explicación de cómo los ajustes de tolerancia cero en el embalaje provocan resistencia al desplazamiento del aire y bloqueos por fricción. Función de la evidencia: Verificación técnica; tipo de fuente: Norma de logística y embalaje. Apoya: La consecuencia física de la falta de tolerancias de holgura. Nota de alcance: Se refiere a la interacción entre el embalaje primario y secundario. ↩
"Prueba del coeficiente de fricción", https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Los datos de ciencia de materiales identifican el coeficiente de fricción del cartón corrugado sin recubrimiento para validar su tendencia a adherirse a elementos anidados. Función de la evidencia: validación de propiedades físicas; tipo de fuente: estudio de ciencia de materiales. Apoya: la causa del bloqueo de elementos anidados. Nota de alcance: los niveles de fricción pueden variar según el grado del revestimiento y el contenido de humedad. ↩
"La guía definitiva para el diseño de cajas de cartón corrugado – Powell Systems", https://www.powellsystems.com/feeds/blog/corrugated-box-design. Las normas de ingeniería de embalaje especifican la tolerancia necesaria entre las dimensiones internas del producto y la caja maestra para evitar daños por fricción. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Soportes: el margen necesario para un desembalaje suave. Nota de alcance: los mínimos pueden variar según el volumen total de la caja y el grosor del material .
"Embalaje de cartón ondulado con diseño innovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Verificación de las tolerancias estándar de la industria para los amortiguadores internos de la caja diseñados para evitar la fricción del material y el bloqueo de la superficie. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería de embalaje. Soporta: el estándar de amortiguador de 0,25 pulgadas. Nota de alcance: puede variar según el calibre del cartón. ↩
"Influencia de las líneas de pliegue analógicas y digitales en la mecánica…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explicación técnica de cómo se utilizan las mediciones con calibrador para ajustar los anchos de las ranuras y tener en cuenta el grosor del material durante un pliegue a 90 grados. Función de la evidencia: principio de ingeniería; tipo de fuente: norma de fabricación. Apoya: el uso de anchos compensados con calibrador para el ensamblaje. Nota de alcance: aplicable al cartón corrugado. ↩