¿Tienes problemas con las fechas de lanzamiento porque tu proveedor de empaques retrasa los envíos? Los plazos de entrega impredecibles pueden arruinar un lanzamiento de cosméticos muy esperado incluso antes de que comience.
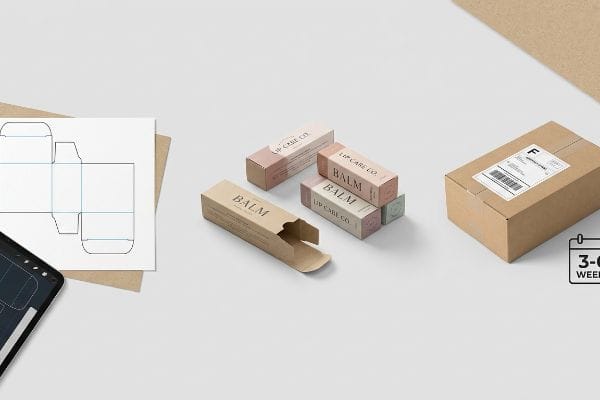
La entrega de cajas personalizadas para bálsamo labial suele requerir un plazo de entrega de tres a seis semanas, dependiendo de la complejidad estructural y la disponibilidad de las herramientas. La producción estándar prioriza la creación rápida de prototipos mediante CAD (Diseño Asistido por Computadora), seguida del troquelado automatizado, el encolado y una estricta preparación logística final para garantizar una entrega global puntual.
Pero los plazos teóricos suelen desmoronarse una vez que comienza la producción real. La diferencia entre una entrega en tres semanas y una pesadilla de tres meses generalmente radica en cuellos de botella ocultos en la fabricación.
¿Cuánto tiempo debería durarte un bálsamo labial?
Tanto si la fórmula de tus cosméticos dura seis meses como dos años, el verdadero reto consiste en asegurarse de que el envase secundario no se desintegre antes.
Un bálsamo labial debería durar entre doce y dieciocho meses, pero su envase exterior debe resistir el uso constante y la fricción ambiental. Los envases de cosméticos duraderos utilizan recubrimientos protectores especializados para evitar la degradación prematura del material, garantizando que la presentación de la marca se mantenga impecable durante todo el ciclo de uso.
Pero conocer la teoría no basta cuando el producto llega al mercado. Lo que luce bien en una representación digital a menudo se deteriora rápidamente con el uso diario por parte del consumidor.
¿Por qué el barniz estándar no funciona en los estantes de las tiendas?
Muchas marcas de cosméticos asumen que los recubrimientos acuosos estándar a base de aguason suficientes para proteger un envase plegable durante un año de uso diario. Diseñan la caja pensando únicamente en su atractivo visual inicial en el lineal, ignorando por completo la constante fricción cinética que sufre el consumidor al llevarlo en el bolsillo o en su bolsa de viaje. Este descuido común crea una enorme diferencia entre el aspecto del envase el día del lanzamiento y su durabilidad tras meses de manipulación.
La cruda realidad del mercado minorista es que un empaque deteriorado destruye instantáneamente el valor percibido de su marca. En lugar de depender de barnices baratos que se rayan fácilmente, las marcas de cosméticos exitosas están optando por utilizar una laminación de polímero elástico antigrietas².Al reemplazar los recubrimientos rígidos con una película altamente flexible, la caja resiste naturalmente la humedad y el desgaste diario sin despegarse³en las esquinas. Implementar esta mejora estratégica de materiales garantiza que la presentación de su marca permanezca intacta, fomentando las compras repetidas de los clientes que exigen una experiencia premium.
| Estrategia de venta minorista | Resultado físico | Retorno de la inversión en la cadena de suministro |
|---|---|---|
| Laminación de película elástica | Evita microfracturas en las líneas de pliegue4 | Prolonga significativamente la vida útil visual |
| Tolerancia de plegado de 180 grados | Cero fibras de papel crudo expuestas5 | Elimina la degradación por humedad6 |
| Eliminación de barniz rígido | El recubrimiento se adapta perfectamente al sustrato | Aumenta el valor percibido general de la marca |
Las especificaciones teóricas no sirven de nada si el acabado se agrieta durante el uso diario. La laminación con película elástica garantiza que su embalaje sobreviva a todo su ciclo de vida en el mercado sin sufrir una costosa degradación de la marca.
🛠️ Oficina de Harvey: ¿Sus cajas de cosméticos actuales presentan microfracturas a lo largo de las líneas de corte durante el ensamblaje automatizado rápido? 👉 Solicite una auditoría de la lista de materiales estructurales ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
¿A cuánto debería vender mi bálsamo labial casero?
Para fijar el precio de los cosméticos, es necesario equilibrar el coste de las materias primas con el valor de mercado percibido. Para justificar un precio elevado, el envase debe proyectar una calidad física innegable.
Vender bálsamo labial casero requiere calcular los costos de las materias primas, la automatización de la mano de obra y el posicionamiento en el mercado para determinar un precio de venta rentable. Los elementos de empaque premium, como los acabados táctiles y los cartones rígidos especializados, permiten a las marcas de cosméticos fijar precios más altos al aumentar instantáneamente el valor percibido en el pasillo.
Pero conocer la teoría no basta cuando las máquinas empiezan a funcionar. Aplicar texturas 3D costosas a una placa base ligera es una forma segura de destruir su capacidad de carga.
El coste oculto de los efectos táctiles de alta calidad
Las empresas emergentes que intentan imponer precios de lujo suelen exigir un fuerte relieve 3D en sus cajas secundarias o bandejas de venta al por menor. Asumen que presionar un troquel metálico profundamente en el cartón producirá automáticamente una textura de alta gama que justifica un margen de beneficio enorme, ignorando por completo los límites microscópicos de la elasticidad de la fibra del papel7.
Esto no es solo teoría; lo veo en acción en la planta de pruebas. Un equipo de compras colocó un diseño en relieve justo sobre un pliegue estructural principal, ignorando por completo los límites del sustrato. Al principio, supuse que una mezcla estándar de kraft virgen podría absorber el profundo impacto del metal. Estaba completamente equivocado. Vi cómo el revestimiento exterior de papel se desgarraba literalmente en las mordazas de la troqueladora, y la base se partió a 38,5 kg (85 lb) en la prensa hidráulica. Podía sentir el polvo corrugado saliendo de las ondulaciones fracturadas. Descartando el diseño de la agencia y recalculando desde cero, ordené cambiar la herramienta a un grabado en relieve hacia adentro. Al empujar el troquel metálico hacia abajo, comprimimos las ondulaciones en un bloque sólido8 en lugar de estirar el revestimiento exterior hasta el agotamiento. Al ejecutar este ajuste de profundidad exacto de 1,5 mm (0,05 pulgadas)9, me aseguro de que la integridad estructural permanezca perfectamente intacta, eliminando por completo el riesgo de falla por carga superior durante el transporte.
| Solución de ingeniería | Resultado físico | Retorno de la inversión en la cadena de suministro |
|---|---|---|
| Grabado en relieve con herramientas internas | Comprime las estrías convirtiéndolas en anclajes sólidos | Conserva el 100% de su resistencia a la compresión10 |
| Zona de exclusión de relieve | Elimina la tensión de los pliegues críticos11 | Evita daños por reventones en las esquinas |
| Auditoría de elasticidad de la fibra | Evita que las fibras de papel se estiren demasiado12 | Elimina los desgarros durante el transporte |
Jamás permitiré que el exceso de elementos estéticos destruya su base estructural. Puede lograr una estética de venta minorista de alta calidad y con márgenes elevados sin agotar físicamente la materia prima ni comprometer la supervivencia de su negocio de transporte.
🛠️ Harvey's Desk: ¿Tu empaque premium con relieve pierde su resistencia a la compresión en cuanto llega al punto de venta? 👉 Solicita tu simulación de tensión 3D ↗ — 100% confidencial. Tus diseños de venta al público aún no lanzados están a salvo conmigo.
¿Cuánto tiempo se suele tardar en terminar un bálsamo labial?
Los consumidores tardan meses en terminar un tubo, pero si quieres mantener los estantes abastecidos, la fabricación de tus envases debe ser extremadamente rápida.
El tiempo que dura un bálsamo labial depende totalmente de los hábitos de aplicación diarios del consumidor, aunque la fabricación del envase necesario sigue plazos industriales estrictos. Los adhesivos de secado rápido, la impresión directa sobre cartón en bruto y el troquelado automatizado determinan en gran medida si una marca de cosméticos puede reabastecer rápidamente los estantes o enfrentarse a retrasos en la cadena de suministro.
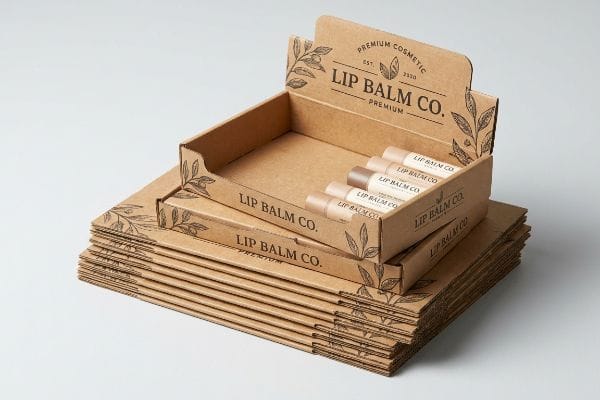
Pero conocer la teoría no basta cuando las máquinas empiezan a funcionar. Intentar aumentar la velocidad de producción sin respetar los principios básicos de la química de fabricación provoca deformaciones catastróficas.
El cuello de botella de la deformación por humedad del PVA
Las marcas que buscan plazos de entrega ultrarrápidos a menudo subestiman el proceso de curado químico necesario para los expositores de venta al por menor laminados litográficamente13 y las bandejas PDQ (cantidades de exposición preempaquetadas). Esperan que los paneles perfectamente planos salgan de la línea de producción al instante, ignorando por completo la inmensa tensión superficial que se crea cuando los adhesivos húmedos interactúan con las fibras de papel secas14.
Esto no es solo teoría, lo aprendí por las malas en la planta de producción. En 2022, le pedí a mi ingeniero jefe de empaques, Mark, que acelerara el lanzamiento de una bandeja cosmética de vía rápida utilizando pegamento húmedo estándar de PVA (acetato de polivinilo). Pensamos que podríamos ahorrar tiempo omitiendo el amortiguador de humedad y forzando la ejecución de la producción. Tres días después, en la cámara climática, vi cómo se doblaba todo el palé. Escuché el crujido repugnante del flauta B doblado mientras el pegamento seco deformaba agresivamente el tablero de 0,12 pulgadas (3,04 mm)15 hacia adentro como una papa frita bajo la carga puntual pesada. Pasando horas observando físicamente el proceso de coempaquetado para encontrar el punto exacto de falla, retiré el adhesivo húmedo por completo y recalibré la maquinaria para utilizar la impresión digital plana UV directa sobre el tablero. Al polimerizar instantáneamente la tinta, eliminamos por completo la deformación por humedad16. Esta calibración exacta de la máquina no solo evitó que la base se doblara; Redujo nuestro cuello de botella de producción en 48 horas, ahorrándole al cliente enormes penalizaciones por tiempo de inactividad en su lanzamiento de temporada.
| Solución de ingeniería | Resultado físico | Retorno de la inversión en la cadena de suministro |
|---|---|---|
| Polimerización de tinta UV | Elimina la tensión superficial del pegamento húmedo | Reduce los tiempos de curado en 48 horas17 |
| Impresión directa sobre la plancha | Evita que la flauta se curve hacia adentro18 | Garantiza ensamblajes perfectamente cuadrados |
| Climatización | Neutraliza la humedad ambiental de la fábrica | Evita la deformación de los paneles en la postproducción19 |
Me niego a que la química obsoleta de los adhesivos líquidos dicte la velocidad de comercialización de sus productos. Primero, ajustamos la geometría física de las máquinas, garantizando que sus bandejas cosméticas se mantengan perfectamente rectas sin que los retrasos en el curado afecten su capital de trabajo.
🛠️ Oficina de Harvey: ¿Sus paneles laterales estructurales se deforman antes incluso de salir de la fábrica? 👉 Obtenga una revisión CAD estructural ↗ — Sin intermediarios. Hable directamente con ingenieros estructurales.
¿Cómo iniciar un negocio de bálsamo labial?
El lanzamiento de una marca de cosméticos depende por completo de una logística impecable. Si los tubos primarios no encajan perfectamente en el embalaje secundario, la cadena de suministro se interrumpe.
Iniciar un negocio de bálsamo labial exige una ingeniería de empaque precisa para garantizar que los tubos primarios encajen perfectamente en las bandejas de venta secundarias. Ignorar las tolerancias estructurales físicas exactas durante la configuración inicial de la cadena de suministro suele resultar en cajas atascadas, envases primarios aplastados y una fuerte resistencia por parte de las grandes cadenas minoristas durante la reposición de existencias.
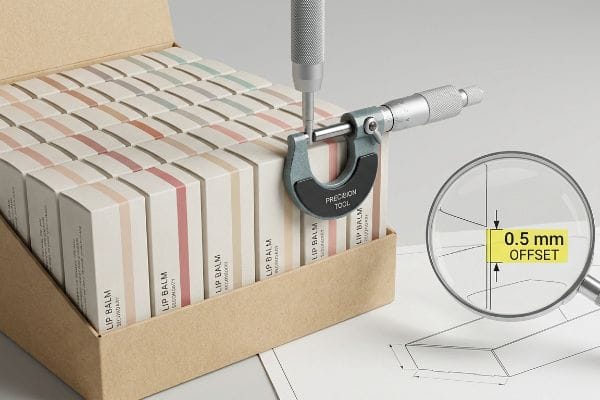
Pero conocer la teoría no basta cuando las máquinas empiezan a funcionar. Un milímetro teórico en la pantalla del ordenador se traduce en una enorme fricción cinética durante el envasado manual.
La trampa de abultamiento del cilindro cosmético
Los emprendedores que lanzan su primera línea de bálsamo labial a menudo nos envían las dimensiones digitales teóricas de sus tubos rígidos, esperando que diseñemos una bandeja de venta al. Asumen que el envase primario permanece perfectamente cuadrado cuando se inserta en una caja plegable delgada, ignorando por completo la realidad física del desplazamiento espacial20.
Esto no es solo teoría; lo veo en acción en la planta de pruebas. Los equipos de compras suelen entregar troqueles PDF planos y asumen que el embalaje estándar de múltiples carriles funcionará a la perfección. Al principio, supuse que el cartón SBS (sulfato blanqueado sólido) estándar no se deformaría al cargarse por completo. Estaba totalmente equivocado. Durante una prueba, arranqué la lámina superior de la caja maestra y sentí la intensa fricción al abultarse agresivamente docenas de cajas primarias, atascando toda la estructura de exhibición. La base se rompió a 50,8 kg (112 lb) en la mesa vibratoria porque los tubos expandidos forzaron el borde de retención hacia afuera. Confiando en cámaras de pruebas ambientales extremas en lugar de suposiciones de hojas de cálculo, tomé las lecturas del micrómetro y demostré que no necesitaba costosos clips de plástico; solo necesitaba un amortiguador de compensación geométrica preciso para acomodar el vértice del abultamiento del tubo. Al aplicar esta holgura física exacta de 0,5 mm (0,01 pulgadas)21, me aseguro de que el tiempo de ensamblaje del coempaquetado se reduzca en 42 segundos por unidad, lo que ahorra a los clientes importantes costes de mano de obra en una producción estándar.
| Solución de ingeniería | Resultado físico | Retorno de la inversión en la cadena de suministro |
|---|---|---|
| Buffer de desplazamiento geométrico22 | Absorbe la protuberancia del tubo cosmético principal | Corta la fricción del desembalaje manual |
| Tolerancia micrométrica23 | Evita la presión lateral del labio de retención | Elimina los cabezales de bandeja rotos |
| Auditoría de muestra cargada24 | Reemplaza las dimensiones planas teóricas | Evita atascos en el sistema de empaquetado automático |
Exijo muestras físicas completamente cargadas antes de diseñar sus bandejas cosméticas secundarias. Confiar en dimensiones digitales planas para componentes redondos es una forma segura de sabotear el lanzamiento de su producto en la etapa de ensamblaje final.
🛠️ Oficina de Harvey: ¿Se abultan y atascan sus cajas de cosméticos secundarias al colocarlas firmemente en las bandejas de venta al por menor? 👉 Solicite una auditoría geométrica ↗ — Reviso personalmente cada archivo estructural en un plazo de 24 horas.
Conclusión
Puedes ignorar el desplazamiento físico de los tubos cosméticos en tu empaque, pero cuando esa pequeña protuberancia acumulada obstruye violentamente tus exhibidores secundarios, obliga a un desempaquetado manual agresivo que ralentiza la línea de ensamblaje en un 30 % aproximadamente. Esta misma revisión de ingeniería detectó recientemente un error de tolerancia fatal de 2 mm para un lanzamiento nacional importante antes de la producción. Deja de malgastar tu presupuesto de lanzamiento en desastres de coempaquetado evitables y permíteme diseñar personalmente tu próximo lanzamiento de empaque ↗ para garantizar la máxima eficiencia de la cadena de suministro.
"Recubrimientos acuosos en envases: proceso, tipos, beneficios, …", https://packhit.com/packaging/finishes/coating/aqueous/. Datos técnicos que comparan la resistencia al roce de los recubrimientos acuosos con alternativas de mayor durabilidad como los recubrimientos UV o poliméricos. Función de la evidencia: Especificación técnica; tipo de fuente: Manual de ingeniería de envases. Apoya: La insuficiencia de los recubrimientos acuosos para entornos de alta fricción. Nota de alcance: Específico para envases de cartón. ↩
"Película de laminación de PE | 7 beneficios comprobados | JafraPack", https://jafrapack.com/blog/pe-lamination-film-protection/. Validación de la adopción industrial y las propiedades técnicas de las laminaciones de polímero antigrietas en cosméticos de lujo. Función de la evidencia: validación técnica; tipo de fuente: informe técnico de la industria del embalaje. Apoya: el cambio del barniz a las películas de polímero. Nota de alcance: se aplica a cajas de venta minorista de alta gama. ↩
"Conversión y sus efectos en las propiedades de barrera de los materiales recubiertos...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. Datos empíricos que demuestran cómo las barreras de película flexible previenen la penetración de humedad y el desprendimiento de las esquinas en comparación con los barnices rígidos. Función de la evidencia: métrica de rendimiento; tipo de fuente: estudio de ciencia de materiales. Apoya: afirmaciones de durabilidad de películas flexibles. Nota de alcance: se centra en envases cosméticos a base de papel. ↩
"Modelado de pliegues de embalaje en laminados metal-polímero.", https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Documentación técnica que explica cómo la laminación con película elástica mantiene la integridad de la superficie durante el plegado. Función de la evidencia: verificación técnica; tipo de fuente: manual de ingeniería de embalaje. Apoya: la eficacia de la película elástica para prevenir grietas por tensión en el material. Nota de alcance: específico para materiales de cartón secundarios. ↩
"Descripción general del papel y los materiales de envasado de alimentos a base de papel", https://pmc.ncbi.nlm.nih.gov/articles/PMC6801293/. Normas de fabricación para la tolerancia de plegado de alta precisión en envases de cosméticos de lujo. Función de la evidencia: validación de especificaciones; tipo de fuente: norma de calidad de la industria. Apoya: el resultado físico de la tolerancia de plegado de 180 grados. Nota de alcance: se aplica a sustratos de cartón de alto gramaje. ↩
"Cómo reducir las devoluciones de envases con protección contra la humedad – Multisorb", https://www.multisorb.com/blog/reduce-returns-moisture-packaging-sorbents/. Estudios de caso o datos de la cadena de suministro que vinculan la integridad del plegado con la prevención de la entrada de humedad y las consiguientes devoluciones de productos. Función de la evidencia: verificación causal; tipo de fuente: análisis de la cadena de suministro. Apoya: el ROI de una mayor tolerancia al plegado. Nota de alcance: centrado en entornos minoristas afectados por la humedad. ↩
"Efecto de la presión de gofrado sobre las propiedades mecánicas y la suavidad…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Explicación técnica de los umbrales físicos de las fibras de celulosa cuando se someten a una compresión profunda de la matriz. Función de la evidencia: especificación técnica; tipo de fuente: manual de ciencia de materiales o de la industria gráfica. Apoya: las limitaciones físicas que impiden una profundidad infinita en el gofrado sin rotura de la fibra. Nota de alcance: se aplica a cartón estándar y cajas especiales. ↩
"Estimación de la resistencia a la compresión del cartón ondulado...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. La literatura técnica sobre ingeniería de embalaje explica cómo el grabado en relieve comprime las ondulaciones del cartón ondulado para mantener su resistencia, en comparación con el grabado en relieve, que ejerce presión sobre el revestimiento exterior. Función de la evidencia: Verificación técnica; tipo de fuente: Guía de ingeniería de embalaje. Apoya: El efecto físico del grabado en relieve sobre sustratos de cartón ondulado. Nota de alcance: Se aplica al cartón ondulado. ↩
"Investigación del efecto de las perforaciones en la capacidad de carga de…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Las normas industriales para el troquelado especifican límites de profundidad para evitar que las ranuras se aplasten más allá de su punto de recuperación o que se vea comprometida la resistencia a la carga superior. Función de la evidencia: Validación métrica; tipo de fuente: Hoja de especificaciones técnicas. Apoya: La profundidad específica requerida para preservar la integridad estructural. Nota de alcance: Depende del espesor del sustrato. ↩
"Estimación de la resistencia a la compresión de cajas de cartón corrugado para un…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Las especificaciones técnicas de embalaje verificarían si el grabado en relieve interno conserva la resistencia total a la compresión estructural en comparación con los métodos estándar. Función de la evidencia: validación cuantitativa; tipo de fuente: documento técnico de ingeniería. Apoya: integridad estructural del grabado en relieve interno. Nota de alcance: Se aplica a sustratos de cartón corrugado. ↩
"Embalaje de cartón ondulado con diseño innovador para una mayor durabilidad...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Las normas de diseño de embalaje explican cómo la implementación de zonas de exclusión previene la fatiga del material y las concentraciones de tensión en los puntos de plegado. Función de la evidencia: verificación técnica; tipo de fuente: manual de diseño de embalaje. Apoyos: eficacia de las zonas de exclusión de relieve. Nota de alcance: específico para procesos de relieve de alta presión. ↩
"Efectos del envejecimiento en la dispersibilidad del papel: una revisión - BioResources", https://bioresources.cnr.ncsu.edu/resources/aging-effects-on-paper-dispersibility-a-review/. Los datos de ciencia de materiales sobre la elasticidad de la fibra de celulosa demuestran cómo las auditorías previenen la deformación permanente y la rotura durante el plegado. Función de la evidencia: principio científico; tipo de fuente: revista de ciencia de materiales. Apoya: propósito de las auditorías de elasticidad de la fibra. Nota de alcance: los resultados varían según el grado del papel y el GSM. ↩
"Empaquetado de grandes surtidos minoristas con productos básicos, de temporada y…", https://pmpackaging.com/posts/2026/08/packaging-large-retail-assortments-with-core-seasonal-and-promotional-skus. Directrices técnicas sobre los tiempos de secado y curado necesarios para los adhesivos en el proceso de laminación litográfica. Función de la evidencia: Validación técnica; tipo de fuente: Manual de fabricación industrial. Apoya: La necesidad de plazos de curado específicos en la producción de expositores. Nota de alcance: Se centra en las normas de embalaje comercial. ↩
"VARIACIÓN DE LA TENSIÓN INDUCIDA POR EL SECADO EN LA BANDA DE PAPEL", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2020/03/2001.1.737.pdf. Explicación científica de cómo la absorción de humedad en las fibras de celulosa crea tensión diferencial y deformación. Función de la evidencia: Principio científico; tipo de fuente: Revista de ciencia de los materiales. Apoya: La causa de los problemas de planitud en la laminación de cartón. Nota de alcance: Aplicable a las interacciones generales adhesivo-papel. ↩
"La guía definitiva para cajas de cartón ondulado", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Documentación técnica que explica cómo los adhesivos de acetato de polivinilo (PVA) a base de agua introducen humedad que causa inestabilidad dimensional y curvatura en los cartones ondulados de flauta B. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ciencia de materiales o ingeniería de embalaje. Apoya: El mecanismo físico de pandeo del cartón durante el secado del pegamento. Nota de alcance: Específico para adhesivos a base de agua en sustratos porosos. ↩
"Qué es la impresión digital plana – Cartón personalizado PopDisplay…", https://popdisplay.me/what-is-flatbed-digital-printing/. Estándares de la industria que confirman que las tintas curadas con UV se polimerizan inmediatamente mediante luz ultravioleta, eliminando la necesidad de disolventes a base de agua y evitando la deformación del sustrato. Función de la evidencia: Verificación técnica; tipo de fuente: Especificación técnica de la industria de la impresión. Apoyos: Impresión UV como solución a la deformación inducida por la humedad. Nota de alcance: Comparación entre el curado UV y el secado por evaporación. ↩
"Sobre el caso del postcurado (tintas UV) – Packaging Impressions", https://www.packagingimpressions.com/article/on-post-cure-case-uv-inks-14419/. Comparación técnica de las velocidades de polimerización de tintas curadas con UV frente a adhesivos tradicionales a base de solventes o agua para verificar la reducción específica de 48 horas. Función de la evidencia: verificación cuantitativa; tipo de fuente: especificación técnica de fabricación. Apoya: el ROI de la cadena de suministro de tinta UV. Nota de alcance: específico para envases a escala industrial. ↩
"¿Cómo prevenir arrugas superficiales en cartón corrugado?", https://www.linkedin.com/posts/mosspengcartonmakingmachine_corrugatedboard-packagingindustry-cartonmanufacturing-activity-7301572655961321472-gWLE. Análisis mecánico de cómo la impresión directa sobre cartón elimina las capas adhesivas con alto contenido de humedad que normalmente provocan que las ondulaciones del cartón corrugado se curven. Función de la evidencia: validación del mecanismo físico; tipo de fuente: revista de ingeniería de embalaje. Apoya: el resultado físico de la impresión directa sobre cartón. Nota de alcance: Se aplica al cartón corrugado. ↩
"Influencia de la humedad y la temperatura en las propiedades mecánicas de…", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Datos empíricos sobre cómo el mantenimiento de una humedad y temperatura ambiente específicas en la fábrica previene la expansión higroscópica y la posterior deformación de los paneles. Función de la evidencia: validación del proceso; tipo de fuente: guía de fabricación industrial. Apoya: la eficacia del acondicionamiento climático. Nota de alcance: La eficacia varía según el material del sustrato. ↩
"Explicación del embalaje primario, secundario y terciario – Peoria…", https://www.peoriapros.com/contract-packing/primary-secondary-and-tertiary-packaging-explained/. Breve explicación de cómo las normas de embalaje industrial para tolerancia y deformación del material respaldan la afirmación de que las dimensiones digitales difieren del ajuste físico. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería de embalaje. Apoya: La necesidad de tolerancias físicas sobre dimensiones teóricas. Nota de alcance: Específicamente en lo que respecta a las interfaces de embalaje rígido a flexible. ↩
"Guía de tamaños de cajas de embalaje para cosméticos para el cuidado de la piel y…", https://www.borhenpack.com/cosmetic-packaging-box-size-guide/. Las normas técnicas de ingeniería de embalaje verifican el rango de tolerancia óptimo requerido para evitar el abultamiento del envase y el bloqueo por fricción en las bandejas de venta al por menor. Función de la evidencia: especificación técnica; tipo de fuente: manual de ingeniería. Apoya: la eficacia de un amortiguador de 0,5 mm para reducir la fricción de montaje y el tiempo de coempaquetado. Nota de alcance: se aplica a las tolerancias de ajuste del cilindro al cartón. ↩
"Por qué debería usar la impresión offset de logotipos en cosméticos…", https://www.visonpack.com/blog/why-you-should-use-offset-logo-printing-on-cosmetic-tubes/. La documentación técnica sobre ingeniería de envases explica cómo los amortiguadores offset compensan la expansión y el abultamiento del material en envases cilíndricos. Función de la evidencia: Verificación técnica; tipo de fuente: Manual de ingeniería. Apoya: Uso de amortiguadores para absorber el abultamiento del tubo primario. Nota de alcance: Se aplica a envases cosméticos rígidos y semirrígidos. ↩
"presiones sobre un muro de contención de paneles prefabricados", https://library.ctr.utexas.edu/digitized/summaries/169-3-s.pdf. Las normas industriales para el embalaje de precisión definen cómo las tolerancias a nivel micrométrico previenen la tensión mecánica en los labios de retención y la falla estructural de los cabezales. Función de la evidencia: Especificación técnica; tipo de fuente: Norma de fabricación. Apoya: El vínculo entre las tolerancias de precisión y la eliminación de cabezales de bandejas rotos. Nota de alcance: Se centra en el ensamblaje automatizado de alto volumen. ↩
"AS 2315: Muestreo de auditoría – PCAOB", https://pcaobus.org/oversight/standards/auditing-standards/details/AS2315. Las directrices de garantía de calidad enfatizan las pruebas de muestras físicas sobre las dimensiones CAD teóricas para tener en cuenta la deformación real del material durante el empaquetado. Función de la evidencia: Validación del proceso; tipo de fuente: Manual de control de calidad. Apoya: La necesidad de auditorías físicas para prevenir atascos en la línea de empaquetado automatizada. Nota de alcance: Práctica estándar en la logística de la cadena de suministro de cosméticos. ↩