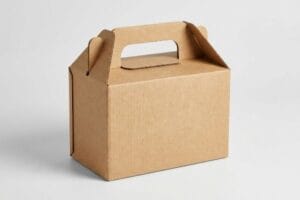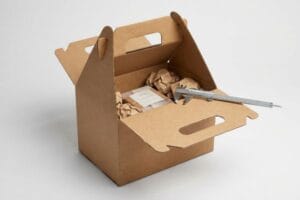
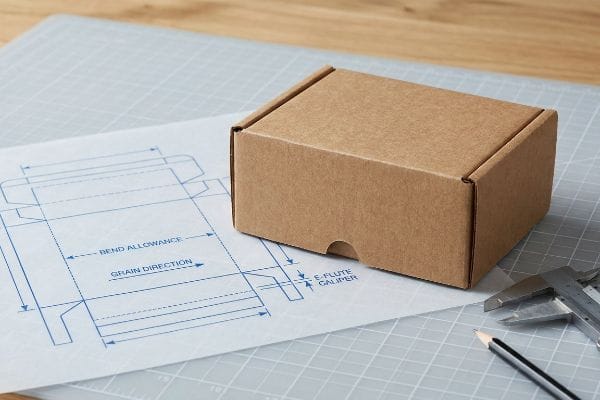
Sie möchten aus Rohplatten stabile Verkaufsverpackungen herstellen, doch die Faltkanten brechen immer wieder und die Verriegelungslaschen passen nicht zusammen. Die Verkleinerung von Wellpappe erfordert strenge Kenntnisse der Ingenieurphysik.
Die Herstellung kleiner Kartons erfordert die Berücksichtigung von Materialstärke, Faserrichtung und Biegetoleranzen. Standardmäßige E- oder B-Welle benötigt beim Falten um 90 Grad viel Platz. Ohne eine mathematische Erweiterung der Stanzlinien kann es beim manuellen Zusammenbau zu Knicken der Papierfasern und zum Einreißen des bedruckten Deckblatts kommen.
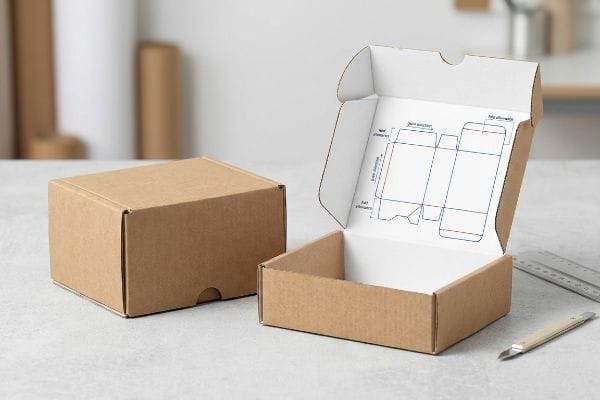
Die Kenntnis der Faltgeometrie ist nur die Grundlage. Um tatsächlich verkaufsfertige Verpackungen zu entwickeln, die den Transport und die reibungslose Montage im Geschäft unbeschadet überstehen, müssen wir untersuchen, wie sich diese Strukturen unter physikalischer Belastung verhalten.
Wie kann man aus einem Karton eine kleinere Schachtel herstellen?
Die Umgestaltung oder Verkleinerung eines robusten Bodenregals hin zu einem kompakten Thekenregal erscheint zunächst einfach. Eine direkte proportionale Skalierung zerstört jedoch sofort die Stabilität dicker, geriffelter Bretter.
Um aus einer größeren Wellpappenstruktur eine kleinere Schachtel herzustellen, ist der Einsatz von Mikrowellplatten erforderlich. Verkleinert man die Stanzformen von dicken B-Wellen um 50 Prozent, fehlt den ineinandergreifenden Mikrowellplatten der nötige Biegeradius für ein sauberes Falten. Dadurch sind die Montageteams gezwungen, auf unpraktisches, transparentes Klebeband zurückzugreifen.
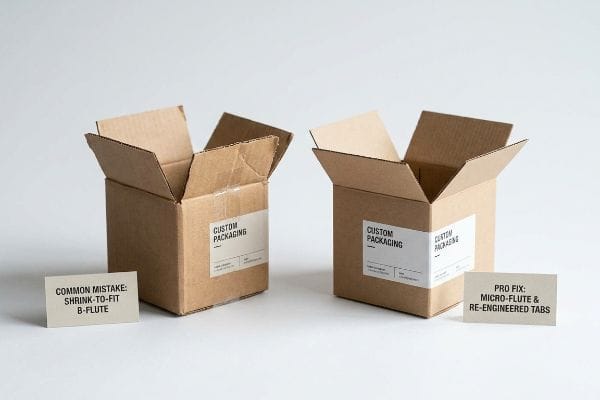
Dieser theoretische Ansatz des Schrumpfens an die Passform sieht auf einem flachen Computerbildschirm makellos aus, erzeugt aber massive Reibung, sobald menschliche Hände das Rohmaterial berühren.
Warum das Schrumpfen auf die richtige Größe bei kleineren Kartonverpackungen scheitert
Selbst erfahrene Designer übersehen diesen blinden Fleck oft, wenn sie erfolgreiche Kampagnen für den Kassenbereich adaptieren. Sie nehmen einfach die Master-CAD-Datei (Computer-Aided Design) und halbieren die gesamte Geometrie. Dabei gehen sie davon aus, dass die Miniaturversion automatisch die gleiche strukturelle Balance beibehält , da das ursprüngliche Bodendisplay Belastungstests bestanden hat .
Die Realität beim Schrumpfen dichter Wellpappen ist, dass sich die Papierfasern nicht verkleinern lassen. Ich sehe häufig Verkäufer, die sich abmühen, winzige Laschen in zu enge Schlitze zu zwängen, schließlich aufgeben und die gebrochenen Verbindungen mit Klebeband umwickeln, was dem Markenimage erheblich schadet. Das laute, charakteristische Knacken einer bedruckten Decklage, die bricht, weil der Biegeradius mathematisch unter die Bruchgrenze reduziert wurde, ist ein tägliches Ärgernis im Einzelhandel. Um dies zu beheben, verwende ich ein dünnes E-Wellen - Substrat (Mikro-Welle) und überarbeite die Reibungsverbindungen komplett, um eine reibungslose, klebstofffreie Fertigung zu gewährleisten.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Mathematisch verkleinerte B-Nut-Stanzformen | Übergang zu E-Flöten-Substraten4 | Verhindert Risse in Papierfalten |
| Dicke Biegezugaben außer Acht lassen5 | Neugestaltung der Laschenschlitzbreiten | Vermeidet lästiges Klebeband |
| Verwendung von Mikro-Tabs auf dickem Karton6 | Vergrößerung der primären Verriegelungslaschen | Beschleunigt die Büroangestellten-Montage |
Ich erlaube meinen Ingenieuren niemals, Konstruktionsdateien für Kassensysteme einfach blind zu verkleinern. Die Neukonstruktion der Mikronut-Reibungsverschlüsse eliminiert jegliche Reibung bei der manuellen Montage und sorgt dafür, dass Ihre Verkaufsdisplays auch unter grellem Ladenlicht makellos aussehen.
🛠️ Harveys Schreibtisch: Sind Sie sich unsicher, ob Ihre Schrumpflaschen beim Zusammenbau im Geschäft abbrechen? 👉 Lassen Sie mich Ihre Stanzform prüfen ↗ — Direkter Kontakt zu mir. Kein automatisierter Werbe-Spam, versprochen.
Wie kann ich zu Hause eine kleine Geschenkbox basteln?
Für ein erstklassiges Unboxing-Erlebnis sind präzise räumliche Toleranzen unerlässlich. Wenn Sie kompakte Kosmetik- oder Geschenkverpackungen entwerfen, führt die Annahme, die digitale Zeichnung entspräche der tatsächlichen Kartonstärke, zu einer Beeinträchtigung der finalen Präsentation.
Für die Herstellung einer kleinen Geschenkbox muss die Kompensation des Biegeradius für die genaue Kartonstärke berechnet werden. Beim Falten von flachem Material um 90 Grad wird zwangsläufig Platz benötigt. Daher müssen die Aufnahmeschlitze an der Stanzform manuell erweitert werden, um diesen Außenradius auszugleichen und sicherzustellen, dass die fertige Box perfekt rechtwinklig und ohne Verformung steht.
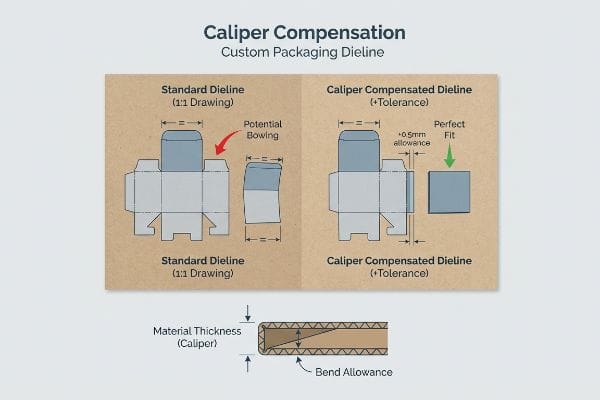
In Ihrer Designsoftware lassen sich problemlos perfekt kreuzende Linien zeichnen, aber physische Papierfasern haben ein reales Volumen, das sich beim Biegen widersetzt.
Die Bremssattelkompensationsregel für kleine Kartons
Viele Markengründer fertigen Prototypen ihrer Verpackungen an, indem sie flache Stanzformen mit exakt übereinstimmenden Schlitz- und Laschenbreiten ausschneiden. Sie gehen davon aus, dass eine 25,4 mm breite Lasche perfekt in einen 25,4 mm breiten Schlitz passt. Diese 1:1-Zeichnungsmethode ist der Standard - Ausgangspunkt für die meisten leichten Faltschachteln und stabilen Geschenkverpackungen.
Die physikalische Falle besteht darin, dass das Umwickeln der Wellpappe mit einem bedruckten Deckblatt eine entscheidende Dicke von8 , die von der Software ignoriert wird. Ich beobachte immer wieder, wie Lohnverpacker mit dem Zusammenpressen dieser gleich breiten Laschen kämpfen und den starken Widerstand des ungebrauchten Kraftkartons spüren, bevor sich die gesamte Platte wie ein gedehntes Gummiband nach außen wölbt. Wird der Aufnahmeschlitz nicht entsprechend der Materialdicke9 beim Durchlaufen des Faltbogens vergrößert, stößt der Karton seine eigenen ineinandergreifenden Laschen ab. Schon eine minimale Vergrößerung des Schlitzes garantiert jedes Mal eine reibungslose und rechtwinklige Montage.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichnung 1:1 Laschen- und Schlitzbreiten | Anwendung der Biegezugaben für Bremssättel10 | Garantiert perfekt quadratische Schachteln |
| Die Dicke der gefalteten Bretter wird vernachlässigt | Verbreiterung der Aufnahmeschlitze11 | Verhindert das Durchbiegen der Seitenwände |
| Die Laschen mit Gewalt in ihre Position zwingen | Schaffung eines räumlichen Puffers12 | Verhindert das Einreißen des Deckblatts |
Ich passe die Stanzlinien der Kunden fortlaufend an, um vor der Serienproduktion spezifische Biegetoleranzen zu berücksichtigen. Die Berücksichtigung der Papierstärke gewährleistet, dass die vorbefüllten Displays schnell und ohne Druck auf die Teile in der Produktionslinie montiert werden können.
🛠️ Harveys Schreibtisch: Haben Sie schon mal erlebt, wie sich ein perfekt bedruckter Faltkarton nach außen wölbt, weil die Konstruktionsberechnung nur einen Millimeter daneben lag? 👉 Lesen Sie meine vollständige Anleitung ↗ – Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Was kann ich aus einer kleinen Menge Pappe basteln?
Die Maximierung begrenzter Materialmengen verleitet Marken oft dazu, dicke Strukturen durch dichte, nicht geriffelte Vollplatten zu ersetzen. Dieses Streben nach Effizienz beeinträchtigt jedoch häufig die für den Einzelhandel notwendige mechanische Festigkeit.
Die Herstellung von Produkten mit begrenztem Kartonmaterial erfordert den Einsatz leichter, mikrogewellter Trägermaterialien wie E-Welle. Anstatt auf dichte, massive Spanplatten zurückzugreifen, nutzen gewellte Platten eine gewölbte Innenstruktur, um kinetische Energie sicher zu absorbieren. Dieser entscheidende Strukturwechsel ermöglicht die Herstellung stabiler, verkaufsfertiger Trays, ohne das Rohmaterialvolumen zu erhöhen.
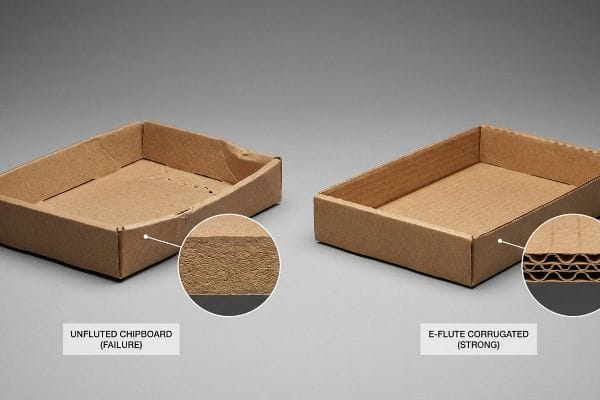
Doch die Kenntnis der Theorie der Materialeffizienz reicht nicht aus, wenn die automatisierten Verpackungsmaschinen tatsächlich in Betrieb gehen und einen hohen Druck von oben ausüben.
Warum ungeriffelte Untergründe den physikalischen Belastungstest nicht bestehen
Einkaufsteams, die Kosten für kompakte Displays senken wollen, ersetzen häufig strukturell gewellte Verpackungen durch dichte, massive Spanplatten 13. Die zugrunde liegende Annahme ist, dass die Rohdichte eines dicken, nicht gewellten Kartons 14 aufgrund des geringeren Gesamtgewichts der Produkte in einer kleinen Schale ausreichend Stabilität für die Regale bietet.
In meinem Betrieb erlebe ich regelmäßig, wie diese Annahme statischer Dichte bei unseren ersten TAPPI T811 Edge Crush Tests (ECT) katastrophal scheitert. Der blinde Fleck ist, dass ungeriffelte Platten keinerlei innere Wellenstrukturen aufweisen, die kinetische Stöße während des LTL-Transports (Teilladungen) dynamisch verteilen könnten. Wenn ich die maximale vertikale Belastung einer massiven Spanplattenschale, knickt diese bereits bei 6,4 kg (14,3 lbs) ein. Überträgt man hingegen dieselbe Konstruktion auf eine leichte E-Wellen-Platte, hält diese problemlos 19,3 kg (42,7 lbs) stand, da die Rillen die Energie physikalisch ableiten. Durch die verpflichtende Verwendung von mikrogeriffeltem Material stelle ich sicher, dass die strukturelle Integrität erhalten bleibt, reduziere die Rückbelastungen für beschädigte Waren um 18,5 Prozent und senke die Kosten für manuelles Umpacken im Lager drastisch.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von ungeriffelten Vollspanplatten | Aufrüstung auf E-Welle | Absorbiert kinetische Transportstöße15 |
| Abhängigkeit von der statischen Plattendichte | Nutzung der gewölbten Rillengeometrie16 | Verhindert vertikales Verbiegen der Wanne |
| Die Physik dynamischer Lasten wird vernachlässigt | Durchsetzung strenger ECT-Tests17 | Eliminiert Rückbuchungen durch Einzelhändler |
Ich verbiete die Verwendung von glatten Spanplatten für alle Verkaufsständer, die schwere Lasten transportieren. Der Übergang zu einer innen gewölbten Geometrie verteilt die kinetische Energie sicher, ohne das Materialbudget unnötig zu erhöhen.
🛠️ Harveys Schreibtisch: Kennen Sie die genaue dynamische Tragfähigkeit Ihrer aktuellen Kassenablage, bevor sie auf die Palette kommt? 👉 Kostenlose Stücklistenprüfung anfordern ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Abschluss
Sie können versuchen, Kosten zu sparen, indem Sie Bodenaufsteller einfach verkleinern oder massive Spanplatten verwenden. Brechen diese unkompensierten Mikro-Laschen jedoch bei der manuellen Montage, entsteht massiver Widerstand, der die Verpackungslinie um schätzungsweise 30 Prozent verlangsamt. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um Druckfehler zu vermeiden. Hören Sie auf, die Biegetoleranzen zu schätzen, und lassen Sie mich Ihre Dateien persönlich mit meinem kostenlosen Stanzform-Audit ↗ , um eine reibungslose Umsetzung im Einzelhandel zu gewährleisten.
„Strukturelle Gestaltung interaktiver Displays …“, https://www.bcipkg.com/display-structural-design-for-interactive-retail-displays/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt, indem sie detailliert darlegt, warum lineare Skalierung bei Wellpappenmaterialien aufgrund der Materialstärke und der Wellenabmessungen nicht funktioniert. Nachweisfunktion: Technische Verifizierung; Quellentyp: Leitfaden für Verpackungstechnik. Belegt: Der Irrtum der proportionalen Skalierung im Kartondesign. Anwendungsbereich: Speziell für Wellpappenmaterialien. ↩
„Wie man den minimalen Biegeradius für Bleche berechnet“, https://metafab.com/metal-fabrication/minimum-bend-radius-for-sheet-metal-and-how-to-prevent-costly-cracking/. Technische Dokumentation zum minimalen Biegeradius für Wellbleche und wie die Verkleinerung von Abmessungen ohne Anpassung der Materialstärke zu Strukturversagen führt. Nachweisfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Begründung: Die physikalische Ursache für Materialbrüche bei der Verkleinerung. Anwendungsbereich: Betrifft speziell Wellpappe. ↩
„Wellentypen für Wellpappkartons erklärt: A, B, C, E & F“, https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Branchenstandards vergleichen die Wellenstärken und ihre Eignung für Kleinformatverpackungen, um saubere Faltungen zu gewährleisten. Nachweisfunktion: Best Practice; Quellentyp: Leitfaden für die Verpackungsindustrie. Unterstützt: die Effektivität von Mikrowellpappe für kompakte Verpackungsgrößen. Anwendungsbereich: Fokus auf Wellpappenverpackungen. ↩
„Arten von Wellpappkartons & Wellengrößen erklärt – WebstaurantStore“, https://www.webstaurantstore.com/blog/1138/types-and-sizes-of-corrugated-boxes.html?srsltid=AfmBOoqECx5SEDNiLoijzcFCqCykunSfGjP-4qlJtcHVF6QsFrP-R9RU. Technische Erklärung, warum das dünnere Profil der E-Welle für enge Radien in kleinen Stanzformen erforderlich ist, um Papierrisse zu vermeiden. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Geeignete Substratauswahl für verkleinerte Designs. Anwendungsbereich: Gilt speziell für gewellte Wellpappe. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische Richtlinien zur Berechnung von Biegezugaben auf Basis der Materialstärke, um die Maßgenauigkeit beim Falten zu gewährleisten. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsnorm. Begründung: Die Notwendigkeit, die Schlitzbreite an die Materialstärke anzupassen. Anwendungsbereich: Anwendbar auf die industrielle Kartonherstellung. ↩
„Versandkartonfestigkeit verstehen“, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid. Branchenstandards bezüglich der Mindestfläche für Verriegelungslaschen zur Gewährleistung der Stabilität von hochbelastbaren Kartonagen. Nachweisfunktion: Technischer Standard; Quellentyp: Leitfaden für Verpackungsdesign. Unterstützt: Die Anforderung größerer primärer Verriegelungslaschen bei dicken Substraten. Anwendungsbereich: Fokus auf mechanische Befestigung in Wellpappe. ↩
„Leitfaden zur Strukturierung von Papierverpackungen“, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Ein technischer Leitfaden zur Verpackungsgestaltung bestätigt, dass ein Verhältnis von 1:1 die Grundlage für die ersten Stanzformen vor der Anwendung von Stanzkorrekturen bildet. Nachweisfunktion: Überprüfung des Industriestandards; Quellentyp: Technisches Handbuch. Unterstützt: die gängige Praxis der 1:1-Ausgangsmethode. Anwendungsbereich: Beschränkt auf die erste Prototypenphase. ↩
„Der ultimative Leitfaden für Wellpappkartons – Shorr Packaging“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Erläuterung, wie sich zusätzliche Materialschichten (Dicke) auf die strukturellen Abmessungen in der Verpackungstechnik auswirken. Nachweisfunktion: Technische Überprüfung; Quellentyp: Handbuch für Verpackungsdesign. Unterstützt: Die Aussage, dass die kombinierte Dicke die Passgenauigkeit beeinflusst. Anwendungsbereich: Gilt speziell für laminierte oder umwickelte Substrate. ↩
„Kartonkonstruktionen: Berechnung der Biegezugabe 1“, https://www.youtube.com/watch?v=j1n5ojAbAic. Technische Richtlinien zur Biegezugabe und zum Faltenausgleich, um sicherzustellen, dass die Verriegelungslaschen ohne Materialspannung passen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Konstruktionsleitfaden. Unterstützung: Die Anforderung breiterer Schlitze basierend auf der Materialstärke. Anwendungsbereich: Speziell für rechtwinklige Faltungen. ↩
„Wie sich die Kartonstärke auf Leistung und Kosten von Faltschachteln auswirkt“, https://brownpackaging.com/how-board-caliper-impacts-folding-carton-performance-and-cost/. Technische Leitfäden zur Konstruktion von Verpackungen erläutern, wie die Berücksichtigung der Materialstärke (Dicke) beim Biegen die geometrische Genauigkeit sicherstellt. Nachweisfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Begründung: Die Notwendigkeit von Biegezugaben für quadratische Schachteln. Anwendungsbereich: Gilt für Karton und Pappe. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Materialwissenschaftliche Grundlagen für Faltschachteln zeigen, dass die Schlitzbreite der Faltstärke angepasst sein muss, um strukturelle Spannungen zu vermeiden. Nachweisfunktion: Mechanisches Prinzip; Quellentyp: Fachbuch. Unterstützung: Vermeidung des Durchbiegens der Seitenwände. Anwendungsbereich: Gilt speziell für ineinandergreifende Laschen- und Schlitzkonstruktionen. ↩
„Bewährte Verfahren für Pufferung und Endverpackungsdesign“, https://www.packworld.com/secondary-packaging/article/13359626/best-practices-for-buffering-and-endofline-design. Branchenstandards für Luxusverpackungen beschreiben detailliert, wie spezifische Toleranzen (Puffer) Materialfehler bei der manuellen Montage verhindern. Nachweisfunktion: Qualitätskontrollstandard; Quellentyp: Branchenleitfaden. Unterstützt: Vermeidung von Einrissen der Decklage. Anwendungsbereich: Relevant für Karton mit hohem Flächengewicht. ↩
„Trends bei Wellpappenverpackungen 2026: Diese Lösungen anwenden“, https://www.yorkcontainer.com/york-container-blog/trends-in-corrugated-packaging. Branchenberichte zur Beschaffung oder Verpackungsleitfäden beschreiben die gängige Praxis, Wellpappe durch Vollpappe zu ersetzen, um die Kosten kompakter Displays zu senken. Nachweisfunktion: Faktenprüfung; Quellentyp: Branchenbericht. Unterstützt: Verbreitung von Maßnahmen zur Kostensenkung im Beschaffungswesen. Anwendungsbereich: Anwendbar auf Kleinverpackungen für den Einzelhandel. ↩
„Was ist Wellpappe?“, https://www.fibrebox.org/what-is-corrugated/. Technische Daten zur Verpackungsentwicklung, die die Tragfähigkeit und Stabilität von Vollpappe mit der von Wellpappe vergleichen. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Unterstützt: Die Materialwissenschaft hinter der Annahme der „statischen Dichte“. Anwendungsbereich: Fokus auf die Stabilität im Einzelhandel. ↩
„Druckfestigkeit von Wellpappenverpackungen mit niedrigem …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Technische Daten zur Schlagfestigkeit und Stoßdämpfung von E-Welle-Wellpappe im Vergleich zu Vollpappe. Nachweisfunktion: Technische Validierung; Quellentyp: Fachzeitschrift für Materialwissenschaften; Belege: Die Wirksamkeit von E-Welle beim Transport; Anmerkung zum Umfang: Fokus auf kinetischer Energiedissipation. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Ingenieurtechnische Analyse, wie die Wellenstruktur die vertikale Tragfähigkeit erhöht und das Ausknicken von Kartonkonstruktionen verhindert. Nachweisfunktion: Strukturelle Validierung; Quellentyp: Lehrbuch des Maschinenbaus; Belege: die strukturelle Überlegenheit von Wellpappe gegenüber Vollpappe; Anwendungsbereich: gilt für vertikale Druckversuche. ↩
„Leitfaden zur Einhaltung von Verpackungsvorschriften – Zenpack-Blog“, https://www.zenpack.us/blog/packaging-compliance-guide/. Branchenrichtlinien, die die Einhaltung des Kantenstauchtests (ECT) mit der Reduzierung von Transportschäden und damit verbundenen Strafen für Einzelhändler verknüpfen. Nachweisfunktion: Branchenstandard; Quellentyp: Logistikhandbuch; Unterstützung: Korrelation zwischen ECT-Tests und finanziellen Ergebnissen im Einzelhandel; Anwendungsbereich: spezifisch für B2B-Versandstandards im Einzelhandel. ↩