Sie können es sich nicht leisten, dass Ihr gesamtes Einzelhandelsgeschäft durch zusammenbrechende Verkaufsdisplays und zerstörte Warenbestände verloren geht. Der Unterschied zwischen physischem Überleben und finanziellem Desaster liegt allein in der Statik.
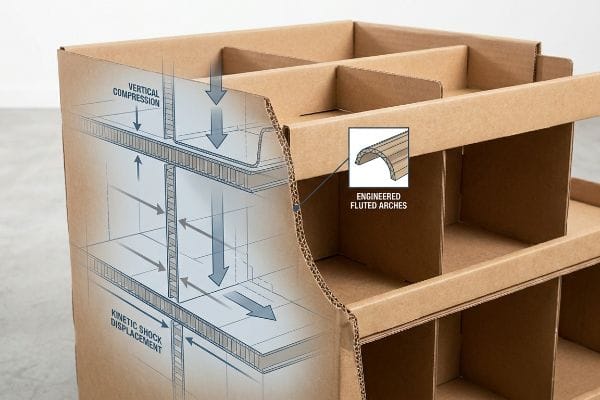
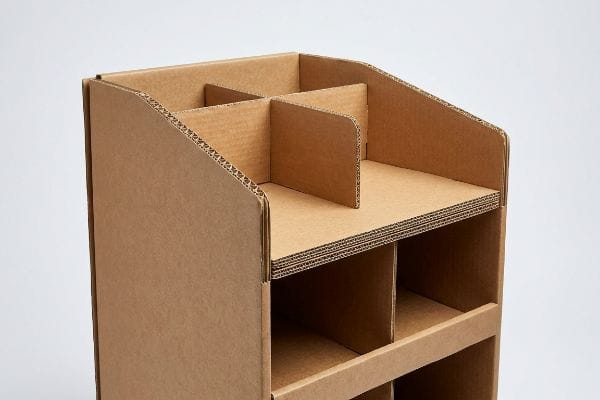
Wellpapp-Verkaufskartons sind hochentwickelte Sekundärverpackungen, die aus gewellten Kartonbögen bestehen und schwere Waren im Einzelhandel tragen. Durch die Ableitung von kinetischen Stößen und vertikaler Kompression gewährleisten diese kompakten Verkaufsverpackungen höchste Stabilität und schützen so die Waren vor den Belastungen des internationalen Seetransports und dem harten Wettbewerb in großen Kaufhäusern.
Das Grundprinzip von Wellpappe zu verstehen, ist jedoch nutzlos, wenn man nicht weiß, wie sich diese Materialien unter katastrophalen Belastungen der Lieferkette tatsächlich verhalten.
Wie hoch ist die Berstfestigkeit eines Wellpappkartons?
Eine Kiste mag sich in Ihren Händen robust anfühlen, aber statischer Widerstand bedeutet nichts, solange sie nicht den dynamischen Belastungen der globalen Frachtlogistik ausgesetzt ist.
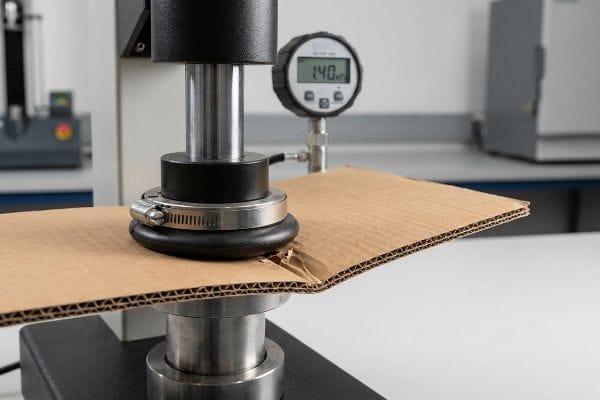
Die Berstfestigkeit eines Wellpappkartons misst die exakte physikalische Kraft, die erforderlich ist, um die glatte Kartonoberfläche zu durchstechen. Dieser Wert, der mithilfe eines Mullen-Tests ermittelt wird, quantifiziert die Widerstandsfähigkeit des Rohmaterials gegenüber inneren und äußeren lokalen Einwirkungen, bevor der Wellenkern vollständig versagt.
Die Kenntnis der theoretischen Grenzen einer flachen Plane schützt jedoch nicht automatisch Ihr endgültiges Display, sobald diese gefaltet und mit schweren Waren beladen ist.
Die technischen Mechanismen hinter der Mullen-Berstfestigkeit
Wenn mich Kunden fragen, was Berstfestigkeit genau bedeutet, vergleiche ich sie mit der Spannung eines Trommelfells. Sie misst exakt, wie viel konzentrierten Druck die flache Papierwand aushält, bevor sie reißt. In meinem Labor verwenden wir eine hydraulische Membran, um den Druck direkt auf die Seite einer Rohkartonprobe zu erhöhen und so einen Mullen-Basiswert zu ermitteln
Doch genau hier übersehen selbst erfahrene Designer oft einen gravierenden blinden Fleck. Erst letzte Woche führte ich einen neuen Produktmanager durch unsere Testeinrichtung, und er ging fälschlicherweise davon aus, dass ein hoher Berstfestigkeitswert die Unzerstörbarkeit seines gesamten Bodendisplays . Ich zeigte ihm eine völlig intakte Platte aus 32ECT-Platte (Edge Crush Test)³ und erklärte ihm, dass diese zwar nicht so leicht durchstochen wird, wenn ein Gabelstapler dagegen stößt, die Festigkeit auf flacher Ebene aber etwas völlig anderes ist als die dynamische Geometrie, die erforderlich ist, um Druckbelastungen von oben standzuhalten⁴.Ich trenne daher stets die Materialfestigkeit von der Systembeständigkeit und verlasse mich niemals allein auf Messwerte auf flacher Ebene, um die 3D-Performance auf dem Lagerboden vorherzusagen.
| Mullen-Evaluierungsphase | Strukturelles Ergebnis | Basis-ROI |
|---|---|---|
| Rohsubstratprüfung | Prüft die Durchstoßfestigkeitsgrenzen5 | Verhindert lokale Aufprallschäden |
| Geometrische Übersetzung | Überträgt die flächige Festigkeit auf die dreidimensionale Form6 | Reduziert den Materialverbrauch erheblich |
| ISTA-Simulationsabbruch7 | Beweist die dynamische Ausdauer der Konstruktion | Sichert das Überleben des gesamten Frachtverkehrs |
Ich verlasse mich niemals auf die theoretischen Angaben zur Materialkennzeichnung, um die Sicherheit eines vollständig montierten Verkaufsgeräts zu gewährleisten. Ich verlange umfassende physische Systemtests, um sicherzustellen, dass die endgültige Geometrie den harten Bedingungen im Lagerbetrieb standhält.
🛠️ Harveys Schreibtisch: Wissen Sie, ob Ihr Lieferant Ihre Displays als fertig montierte Einheiten testet oder nur die Spezifikationen für flaches Material angibt? 👉 Stücklistenprüfung anfordern ↗ — Ich prüfe jede Konstruktionsdatei persönlich innerhalb von 24 Stunden.
Wie kann man die Stabilität eines Wellpappkartons erhöhen?
Das Aufschichten weiterer Lagen billiger Pappe rettet kein strukturell mangelhaftes Display; es zerstört lediglich Ihre Logistikmargen und erhöht Ihr Versandvolumen.
Um die Stabilität von Wellpappkartons zu erhöhen, muss die Papierfaserdichte verbessert und die Wellenrichtung präzise ausgerichtet werden. Durch den Einsatz von Primär-Kraftpapier als Deckpapier oder die Integration von doppelwandigen Strukturverstärkungen lässt sich die vertikale Kompressionskapazität deutlich steigern, ohne das Volumen der fertigen Verpackung wesentlich zu vergrößern.
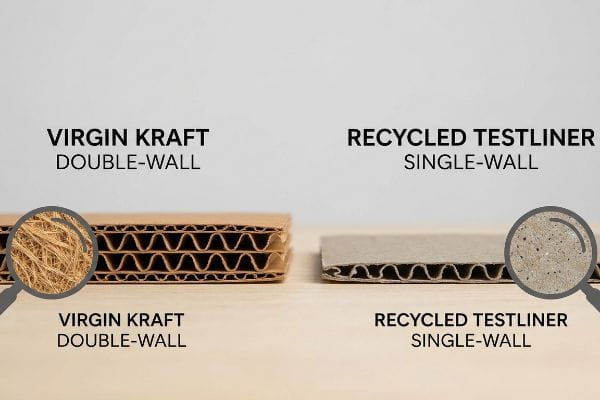
Doch die Theorie allein reicht nicht aus, wenn die Maschinen laufen und budgetorientierte Beschaffungsteams 100% recycelte Materialien fordern.
Warum 100% recycelte Testliner in der Fabrik scheitern
Es ist eine häufige Falle, in die selbst erfahrene Beschaffungsteams tappen, wenn sie zur Erfüllung strenger Nachhaltigkeitsvorgaben ausschließlich Recyclingmaterialien vorschreiben. Sie gehen fälschlicherweise davon aus, dass stark verarbeitetes Recycling-Testliner die gleiche physikalische Festigkeit wie frischer Karton aufweist und ignorieren dabei völlig die mikroskopischen mechanischen Gegebenheiten des Papieraufbereitungsprozesses, bei dem die Fasern physikalisch erschöpft werden .
Das ist keine bloße Theorie – ich habe damit regelmäßig in der Testumgebung zu tun. Ein Kunde verlangte kürzlich 100 % Recyclingkarton für einen schweren Getränkedeckel, und sein bisheriger Lieferant stimmte stillschweigend zu. Zuerst nahm ich an, dass ein stärkeres Wellenprofil aus Recyclingmaterial das Gewicht tragen könnte. Ich lag völlig falsch. Während der ISTA-3A-Simulation (International Safe Transit Association) sah ich, wie der Boden bei 85 kg (187,5 lbs) auf dem Rütteltisch brach, weil die übermäßig recycelten Zellulosefasern strukturell erschöpft und zu kurz waren,um die Wellenbögen zu halten. Ich verwarf die Annahmen der Behörde und entschied mich für eine Verbesserung durch ein Hybridmaterial. Durch das Einbringen von genau 30 % langfaserigem, neuem Kraftpapierausschließlich in die tragende B-Welle spürte ich sofort eine Verbesserung der Haptik des Kartons. Diese gezielte chemische und mechanische Optimierung stellte die geforderte Druckfestigkeit vollständig wieder her. Durch die Einhaltung dieses Hybridverhältnisses konnte ich sicherstellen, dass die strukturelle Integrität auch bei doppelt gestapelter Fracht erhalten blieb, wodurch das Risiko des Zerdrückens beseitigt und der Marke Tausende an Rückbuchungen von Einzelhändlern erspart wurden.
| Substrat-Drehpunkt | Physikalisches Ergebnis | Finanzieller/Compliance-ROI |
|---|---|---|
| 30% Virgin Kraft Spritzguss | Stellt die Papierfaserlänge wieder her | Verhindert die vollständige Zerstörung der Einheit |
| Strukturelle Verbesserung der B-Flöte | Verfestigt tragende Bögen | Schützt die Marke vor Rückbuchungen |
| Hybridmaterialmatrix | Ausgewogenheit zwischen Kraft und Umweltzielen | Besteht strenge Händlerprüfungen |
Ich weigere mich, zuzulassen, dass blinde Nachhaltigkeitsquoten die dynamische Tragfähigkeit eines Schiffes auf offener See zerstören. Wahre Ingenieurskunst bedeutet, das exakte Materialverhältnis zu finden, das sowohl Umweltauflagen als auch den unerbittlichen Schwerkraftkräften gerecht wird.
🛠️ Harveys Schreibtisch: Sind Ihre Verkaufsdisplays instabil, weil Ihr Lieferant ausschließlich auf überbeanspruchte, recycelte Papierfasern setzt? 👉 Fordern Sie eine 3D-Struktursimulation an ↗ – 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Wie prüft man die Qualität von Wellpappkartons?
Qualität lässt sich nicht anhand eines glänzenden digitalen Nachweises auf einem Monitor beurteilen; sie muss sich unter der heftigen mechanischen Belastung schwerer Fertigungsmaschinen bewähren.
Die Qualitätsprüfung von Wellpappkartons umfasst strenge Bewertungen der mechanischen Kantenstauchfestigkeit, des Feuchtigkeitsgehalts und der präzisen Rilltoleranzen. Qualitätssicherungsingenieure messen die Wellenkompression nach der Laminierung, um sicherzustellen, dass die automatisierten Stanzmaschinen die für die vertikale Belastbarkeit erforderlichen Papierfasern nicht beschädigt haben.
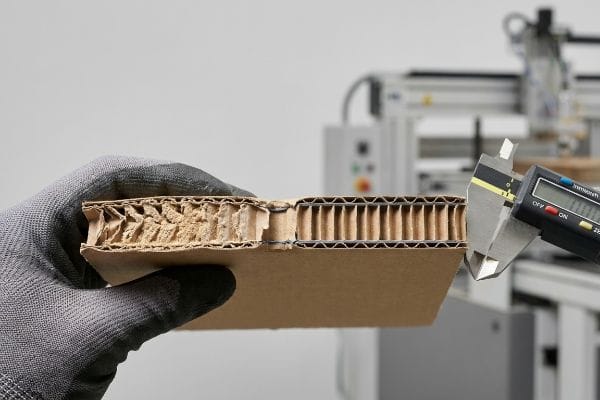
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb genommen werden und versteckte Mikrorisse die gesamte strukturelle Grundlage gefährden.
Die versteckten Schäden des Stanzens mit Stahllinealen
Marken gehen häufig fälschlicherweise davon aus, dass eine optisch saubere Falte einer Stanzverpackung deren Stabilität einwandfrei gewährleistet. Dabei übersehen sie völlig die enorme mechanische Belastung beim Rillen, bei dem stumpfe Stahlklingen dicke, starre Papierfasern in Sekundenbruchteilen um 90 Grad biegen
Das ist nicht nur Theorie – ich habe es auf die harte Tour gelernt. 2021 bat ich meinen leitenden Verpackungsingenieur Mark, eine neue Charge schwerer Großhandelsschalen mit einer Standard-Flachstanzplatte herzustellen. Ich dachte, ich könnte Rüstzeit sparen, indem ich auf die kundenspezifischen Rillkanäle an der Druckmaschine verzichtete. Drei Tage später hörte ich in der Klimakammer das widerliche Knirschen einer sich verformenden B-Welle. Ich riss das bedruckte Deckblatt eines fehlerhaften Musters ab und fühlte die pulverigen, zerdrückten inneren Wellen, die durch die stumpfe Kraft des Stahllineals vollständig pulverisiert worden waren. Die Platte hatte ihre gesamte Druckfestigkeit genau an den kritischen, tragenden Ecken verloren. Um dies zu beheben, ordnete ich sofort eine dringende mechanische Anpassung in der Fertigung an. Ich installierte spezielle Polymer-Rillkanäle12 direkt auf der Stanzplatte. Dieser kundenspezifische Amboss steuerte präzise, wie sich die Kraftpapierfasern während des Hochgeschwindigkeitsschlags dehnten und erhielt so die inneren Wölbungen. Diese 3,5 mm (0,14 Zoll) Werkzeugkalibrierung13 verhinderte nicht nur das Zusammenbrechen des Bodens; Dadurch entfiel die Notwendigkeit eines zusätzlichen manuellen Abklebens vollständig, die Montagezeit verkürzte sich um 35 Sekunden pro Einheit und der Arbeitsaufwand wurde drastisch reduziert.
| Maschinenkalibrierung | Physikalisches Ergebnis | Montage ROI |
|---|---|---|
| Polymermatrix-Installation14 | Fungiert als kontrollierter Amboss | Verhindert das Quetschen der inneren Wellen |
| Spannungseinstellung des Stahllineals15 | Verhindert Mikrorisse in Papierfasern | Eliminiert die manuelle Klebebandarbeit |
| Dynamische Score-Profilierung16 | Garantiert saubere 90-Grad-Faltungen | Verkürzt die Montagezeit drastisch |
Ich vertraue niemals einer optisch einwandfreien Faltung, bevor ich die innere Riffelung nicht auf versteckte mechanische Beschädigungen untersucht habe. Präzise Maschinenkalibrierung ist die einzige Voraussetzung für eine erfolgreiche Konstruktion und einen katastrophalen Lagerausfall.
🛠️ Harveys Schreibtisch: Beschädigt die stumpfe Stanzmaschine Ihres aktuellen Lieferanten heimlich die tragenden Ecken Ihrer Versandkartons? 👉 Lassen Sie eine Machbarkeitsprüfung Ihrer Stanzlinie durchführen ↗ – ohne Umwege über Kundenbetreuer. Sie sprechen direkt mit Statikern.
Was sind die Nachteile von Wellpappe?
Karton ist zwar sehr vielseitig, aber seine Dicke und poröse Beschaffenheit führen zu erheblichen Fertigungsvariabilitäten, die Hobby-Designer regelmäßig nicht ausreichend berücksichtigen.
Zu den Nachteilen von Wellpappe zählen ihre Anfälligkeit für Feuchtigkeitsaufnahme und ihre dicke Faltkante, die präzises Ineinandergreifen erschwert. Unversiegelte Wellenkanten absorbieren schnell Luftfeuchtigkeit, während die unkompensierte Materialstärke zu starker Reibung an den Laschen führt, was die Bestückung verlangsamt und die endgültige Stabilität beeinträchtigt.
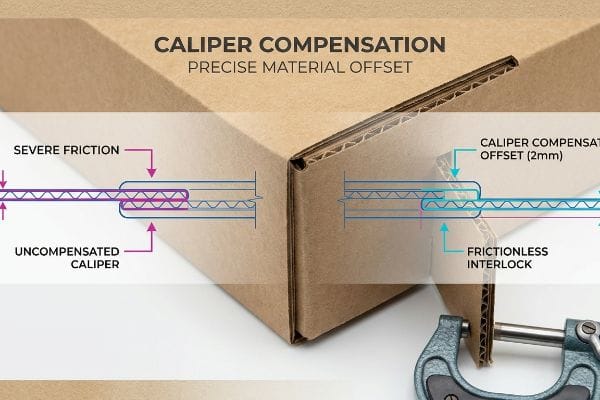
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb genommen werden und starre Konstruktionsdateien mit unvorhersehbarer Materialphysik kollidieren.
Der Engpass in der Stanzform „Bremssattelkompensation“
Grafikdesigner behandeln Karton in ihrer CAD-Software (Computer-Aided Design) oft wie eine dünne, zweidimensionale Leinwand und ignorieren dabei dessen Dicke. Wenn sie beispielsweise die Verbindungsstücke für ein dreidimensionales Bodenelement entwerfen, übersehen sie, dass das Biegen einer 3 mm dicken Platte Material verbraucht und die Abmessungen der Verbindungsstücke dadurch drastisch verändert werden .
Das ist nicht nur Theorie – ich erlebe das ständig in der Testumgebung, wenn ein Kunde eine flache Stanzform einreicht. Kürzlich schickte mir ein großer Einzelhändler ein riesiges Tray-Design , das auf dem Bildschirm makellos aussah. Zuerst ging ich davon aus, dass sein Entwicklungsteam die Biegetoleranzen für das schwere C-Wellenprofilkorrekt. Ich lag völlig falsch. Als mein 3PL-Team (Third-Party Logistics) den ersten Prototyp zusammenbauen wollte, waren die Schlitze viel zu eng. Ich riss die obere Platte an der Verbindungsstelle ab und spürte die starke Reibung, die die Platten zusammenhielt und dazu führte, dass sich das gesamte Display stark verzog. Anstatt teure Kunststoff-Verbindungsclips zu verwenden, um das Problem zu beheben, maß ich die Maße mit dem Mikrometer. Ich bewies, dass ich keine klobigen Kunststoffteile brauchte – ich brauchte lediglich einen hochpräzisen Materialversatz. Ich erweiterte jeden Aufnahmeschlitz mathematisch um exakt 2 mm (0,08 Zoll),um den äußeren Radius der Faltung auszugleichen. Durch die strikte Einhaltung dieser Bremssattelkompensation konnte ich einen reibungslosen, rissfreien Montageprozess gewährleisten, wodurch der Bedarf an spritzgegossenen Bauteilen vollständig entfiel und die Materialkosten der Einheit gesenkt werden konnten.
| Technische Toleranz Drehpunkt | Physikalisches Ergebnis | ROI der Auftragsabwicklung |
|---|---|---|
| Bremssattelkompensation | Akzeptiert die 3 mm Plattendicke20 | Verhindert vollständig das Durchbiegen der Struktur21 |
| Reibungslose Schlitzverbreiterung | Gewährleistet ein reibungsloses Ineinandergreifen der Laschen | Verkürzt die Co-Packing-Zeit drastisch |
| Wegfall von Kunststoffteilen | Sichert die Konstruktion aus einem einzigen Material22 | Reduziert aufgeblähte Materialkosten in der Stückliste |
Digitale Stanzformen können die physikalischen Toleranzen einer Schwerlast-Rollout-Produktion nicht vorgeben. Karton benötigt im gefalteten Zustand Platz, und die Anwendung starrer mathematischer Vorgaben auf dicke Wellen führt unweigerlich zu einem Montagefehler.
🛠️ Harveys Schreibtisch: Haben Ihre Lagerpartner ständig Probleme damit, schlecht konstruierte, ineinandergreifende Kartonlaschen bei der Schnellmontage zusammenzupressen? 👉 Parametrische CAD-Neukonstruktion anfordern ↗ — Ich prüfe jede Konstruktionsdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können zwar den absolut günstigsten Kartonlieferanten auf dem Markt wählen, doch wenn die strukturell erschöpften Recyclingfasern auf dem Rütteltisch unweigerlich zusammenbrechen, riskieren Sie, Ihren gesamten Bestand zu zerstören und die Gewinnspanne des Projekts vollständig zu vernichten. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer großen nationalen Markteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Marketingbudget für fehlerhafte Displays und lassen Sie mich persönlich Ihre nächste Markteinführung planen, um maximale Stabilität und reibungslose Einhaltung der Vorschriften im Einzelhandel zu gewährleisten.
„Berstfestigkeitsprüfung – Zentrum für Verpackungs- und Ladeeinheitengestaltung“, https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/bursting-strength-testing.html. Eine maßgebliche technische Norm definiert die Berstfestigkeit als den Widerstand eines Materials gegen das Bersten unter einem bestimmten hydraulischen Druck. Nachweisfunktion: Definition; Quellentyp: technische Norm. Unterstützt: Die physikalische Definition der Berstfestigkeit. Anwendungsbereich: Bezieht sich speziell auf die Mullen-Testparameter. ↩
„[PDF] MULLEN® Berstprüfgeräte“, https://admin.sdlatlas.com/public/content/cms/Replacing_Diaphragm_Mullen.pdf?_t=1745505605. Die Gerätespezifikationen für Mullen-Prüfgeräte bestätigen die Verwendung einer hydraulischen Membran zur lokalen Druckausübung auf eine Probe. Nachweisfunktion: Methodenverifizierung; Quellentyp: Technisches Handbuch. Unterstützt: Die mechanische Funktionsweise des Tests. Anwendungsbereich: Beschränkt auf das membranbasierte Prüfgerät. ↩
„32 ECT Wellpappkartons“, https://www.papermart.com/p/corrugated-boxes/161020?srsltid=AfmBOorxAQxqbBGyetzRnThK96iWwgo37Lphi0G8CdMmdhaph28TgDxf. Technische Spezifikation von 32 ECT-Karton mit Angaben zur vertikalen Druckfestigkeit und branchenüblichen Tragfähigkeit. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandard. Begründung: Verwendung von 32 ECT als Richtwert für die strukturelle Druckfestigkeit. Anmerkung: Die ECT-Werte variieren je nach Wellenart und Linergewicht. ↩
„Mullen-Test vs. Edge Crush Test Boxes“, https://crownpack.com/wp-content/uploads/2023/11/Crown-Packaging-Mullen-vs-ECT-Whitepaper.pdf. Technische Erklärung zur Unterscheidung zwischen Berstfestigkeit (Widerstand gegen Durchstoßen) und Druckfestigkeit (Widerstand gegen vertikales Quetschen). Belegfunktion: konzeptionelle Unterscheidung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt die Aussage, dass Kennwerte der Flächenfestigkeit nicht die dreidimensionale Strukturleistung vorhersagen. Anwendungsbereich: Gilt für die Mechanik von Wellpappe. ↩
„Berstfestigkeitsprüfung“, https://unitload.vt.edu/facilities/corrugated-packaging-lab/bursting-strength-testing.html. Technische Spezifikationen aus Verpackungsstandards (wie TAPPI), die erläutern, wie die Prüfung von Rohmaterialien die Schwellenwerte für Durchstoß- und Berstfestigkeit festlegt. Nachweisfunktion: Technische Verifizierung; Quellentyp: Industriestandard. Unterstützt: den Zweck der Substratprüfung. Anwendungsbereich: Gilt speziell für die Rohmaterialphase. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Ingenieurtechnische Prinzipien zur mathematischen Umrechnung der Berstfestigkeit in die Tragfähigkeit eines gefalteten 3D-Kartons. Nachweisfunktion: Ingenieurmethodik; Quellentyp: Fachbuch mit Peer-Review. Unterstützt: den Prozess der geometrischen Umrechnung. Anmerkung zum Anwendungsbereich: Abweichungen je nach Kartonkonstruktion möglich. ↩
„Testverfahren – International Safe Transit Association“, https://ista.org/test_procedures.php. Offizielle Protokolle der International Safe Transit Association (ISTA), die detailliert beschreiben, wie simulierte Falltests die dynamische Belastbarkeit von montierten Verpackungen validieren. Nachweisfunktion: Regulierungsstandard; Quellentyp: Branchenorganisation. Belegt: die Wirksamkeit der ISTA-Tests für die Haltbarkeit von Frachtgut. Anwendungsbereich: spezifisch für ISTA-Teststandards. ↩
„Auswirkungen der Nanocellulose-Zugabe auf die mechanischen Eigenschaften von Papier“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10780965/. Technische Erklärung, wie wiederholte Recyclingzyklen die Länge und Bindungsstärke der Cellulosefasern verringern und somit die strukturelle Integrität des Papiers beeinträchtigen. Belegfunktion: Technische Validierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Unterstützt die Behauptung, dass recycelte Fasern an physikalischer Steifigkeit verlieren. Anwendungsbereich: Speziell für mechanische Aufbereitungsprozesse. ↩
„Wellpappenverpackungen mit innovativem Design für …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technische Erklärung, wie wiederholte Recyclingzyklen die Zellulosefaserlänge reduzieren und dadurch die strukturelle Stabilität der Wellpappe beeinträchtigen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Belege: Der Zusammenhang zwischen Faserabbau und Strukturversagen. Anmerkung zum Anwendungsbereich: Allgemeines Prinzip des Papierrecyclings. ↩
„Druckfestigkeit von Wellpappenverpackungen mit niedrigem …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Empirische Daten zeigen, wie die Zugabe von Primärkraftfasern den Kantenstauchtest (ECT) und die vertikale Druckfestigkeit erhöht. Nachweisfunktion: quantitative Validierung; Quellentyp: Verpackungsnorm. Unterstützt: den Vorteil von Hybridfasermischungen für die strukturelle Integrität. Anwendungsbereich: spezifisch für Faseranteils-Benchmarks. ↩
„Vergangenheit, Gegenwart und Zukunft des Stanzverfahrens für Wellpappe“, https://sunautomation.com/the-past-present-and-future-of-corrugated-die-cutting/. Technische Erläuterung, wie das Rillen mit Stahllinealen mechanische Spannungen und potenziellen Faserbruch in Wellpappe erzeugt. Belegfunktion: Technischer Mechanismus; Quellentyp: Leitfaden für industrielle Verpackungstechnik. Unterstützt: Die Behauptung, dass Rillprozesse die strukturelle Integrität beeinträchtigen können. Anwendungsbereich: Bezieht sich speziell auf Wellpappe. ↩
„Einfluss analoger und digitaler Rilllinien auf die Mechanik …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Technische Dokumentation, die erläutert, wie Polymer-Rillmatrizen das Quetschen von Fasern verhindern und die Wellenintegrität in Wellpappe erhalten. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch der Branche. Belege: Die Wirksamkeit von Matrixkanälen beim Schutz der inneren Wellenbögen. Anwendungsbereich: Speziell für B-Welle oder ähnliche Wellenprofile. ↩
„Designmodelle für Wellpappenverpackungen“, https://www.researchgate.net/profile/Ernesto_Mottola/publication/332763340_Design_models_for_corrugated_board_packaging/links/5cc861d792851c8d220ff540/Design-models-for-corrugated-board-packaging.pdf. Technische Spezifikationen zur Überprüfung der Standardkalibrierungsmessungen für B-Wellen-Rillmatrizen zur Vermeidung von Quetschungen. Nachweisfunktion: quantitative Überprüfung; Quellentyp: technisches Datenblatt. Belege: die spezifische Messung zur Aufrechterhaltung der strukturellen Tragfähigkeit. Anmerkung: Die Kalibrierung kann je nach Kartonsorte und Linergewicht variieren. ↩
„Wie stabilisiert man eine Kartonstruktur? – PopDisplay“, https://popdisplay.me/how-to-make-a-cardboard-structure-stable/. Diese maßgebliche technische Anleitung erklärt, wie Polymermatrices als kontrollierte Ambosse dienen, um ein Zusammendrücken der Wellen beim Stanzen zu verhindern. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Anwendungsbereich: Verhinderung des inneren Wellenquetschens. Hinweis: Speziell für Wellpappensubstrate. ↩
„Stahlstanzen – American Micro Industries“, https://www.americanmicroinc.com/die-cutting/steel-rule-die-cutting/. Technische Untersuchung zum Zusammenhang zwischen Stanzspannung und der Integrität von Zellulosefasern in Wellpappe. Nachweisfunktion: Materialwissenschaftlicher Nachweis; Quellentyp: Fachzeitschrift mit Peer-Review. Anwendungsbereich: Vermeidung von Mikrorissen in Papierfasern. Fokus: Hochdruckstanzverfahren. ↩
„Der ultimative Leitfaden für Wellpappkartons“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Fertigungsnorm, die detailliert beschreibt, wie angepasste Rillprofile eine präzise Faltgeometrie gewährleisten. Nachweisfunktion: Qualitätskontrollstandard; Quellentyp: Branchenrichtlinie. Unterstützt: Garantie sauberer 90°-Faltungen. Anwendungsbereich: Gilt für automatisierte Wellpappenverarbeitungsmaschinen. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen Materials …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ein Handbuch für industrielle Verpackungen oder eine technische Richtlinie würde das physikalische Prinzip der Biegezugabe bestätigen und zeigen, wie die Materialstärke (Dicke) die endgültigen Abmessungen einer Falte beeinflusst. Nachweisfunktion: Technischer Nachweis; Quellentyp: Industrienorm. Unterstützt: die Aussage, dass die Materialstärke bei der Stanzformgestaltung berücksichtigt werden muss. Anwendungsbereich: Gilt für Wellpappenrohstoffe. ↩
„Kartonkonstruktionen: Berechnung der Biegezugabe 1 – YouTube“, https://www.youtube.com/watch?v=j1n5ojAbAic. Technische Erklärung, wie Materialstärke und Wellenprofile spezifische Biegezugaben in der Verpackungstechnik erfordern. Nachweisfunktion: Validierung; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Die Notwendigkeit, die Materialverformung beim Falten zu berechnen. Anwendungsbereich: Speziell für C-Wellen-Abmessungen. ↩
„RSC-Toleranzen für Kartonaufrichter und Verpackungsmaschinen – AICC Now“, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Branchenübliche Spezifikationen für Nuttoleranzen in Wellpappe unter Berücksichtigung von Materialstärke und Falzradius. Nachweisfunktion: Verifizierung; Quellentyp: Technischer Konstruktionsstandard. Unterstützt: Die spezifische Messung zur Stärkenkompensation für eine reibungslose Montage. Hinweis: Die Toleranz kann je nach Kartonqualität variieren. ↩
„Wie sich die Kartonstärke auf die Leistung von Faltschachteln auswirkt …“, https://brownpackaging.com/how-board-caliper-impacts-folding-carton-performance-and-cost/. Technische Verpackungsstandards oder Konstruktionsrichtlinien geben an, ob ein Versatz von 3 mm für bestimmte Wellpappenarten ein Standardzuschlag ist. Nachweis: Technische Spezifikation; Quellentyp: Branchenhandbuch. Beleg: Die für den Stärkenausgleich erforderliche spezifische Abmessung. Anmerkung: Die tatsächliche Dicke variiert je nach Wellenart (z. B. B-, C- oder E-Welle). ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Ingenieurwissenschaftliche Forschung zur Strukturmechanik von Verpackungen würde bestätigen, wie Stanzlinienversätze Materialspannungen und Verformungen mindern. Nachweisfunktion: Ergebnisverifizierung; Quellentyp: Ingenieurstudie. Unterstützt: die Wirksamkeit der Kompensation zur Vermeidung von Verformungen. Anmerkung: Die Wirksamkeit kann je nach Kartonqualität und Faltrichtung variieren. ↩
„Nachhaltigkeit und minimalistische Verpackungen gehören zusammen“, https://popdisplay.me/sustainability-and-minimalist-packaging-go-hand-in-hand/. Branchenrichtlinien für nachhaltiges Verpackungsdesign bestätigen, dass der Ersatz von Kunststoffverschlüssen durch Kartonlaschen die Monomaterialität für das Recycling ermöglicht. Nachweisfunktion: Designstandard; Quellentyp: Umweltgesetzgebung. Unterstützt: die Behauptung, dass durch den Verzicht auf Kunststoffteile Monomaterialität erreicht wird. Anwendungsbereich: Gilt nur, wenn die verwendeten Klebstoffe ebenfalls recycelbar sind. ↩