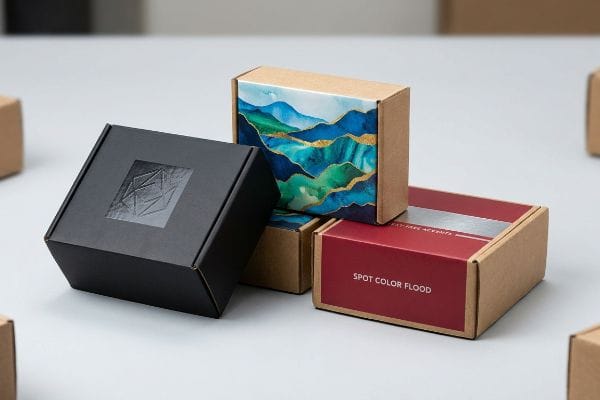
Marken fordern ein hochwertiges Erscheinungsbild im Einzelhandel, ohne dabei auf Nachhaltigkeit oder Schnelligkeit zu verzichten. Dank fortschrittlicher Drucktechnologien hat sich einfacher brauner Karton in eine detailreiche Marketingfläche verwandelt, die im Regal sofort ins Auge fällt.
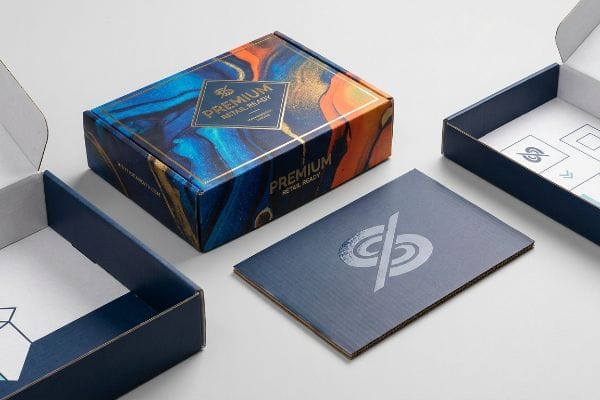
Fortschritte bei der Gestaltung von Wellpappenverpackungen umfassen UV-Flachbett-Digitaldruck, Soft-Touch-Laminierungen und Vollfarbdruckverfahren. Diese Innovationen beseitigen herkömmliche Engpässe in der Druckvorstufe, verhindern Rasterungseffekte auf porösen Materialien und erzeugen haptisch ansprechende, kontrastreiche visuelle Effekte, die Standardversandkartons in hochwertige, verkaufsfertige Verpackungen verwandeln.
Doch die theoretischen Fähigkeiten dieser modernen Druckmaschinen zu kennen, reicht nicht aus, wenn Ihre Dateien in der Fabrik ankommen.
Wie sieht die Zukunft von Wellpappenverpackungen aus?
Die Zeiten, in denen man wochenlang auf Metalldruckplatten warten musste, sind vorbei. Der Einzelhandel bewegt sich im Tempo der sozialen Medien, und Verpackungen müssen sich sofort anpassen.
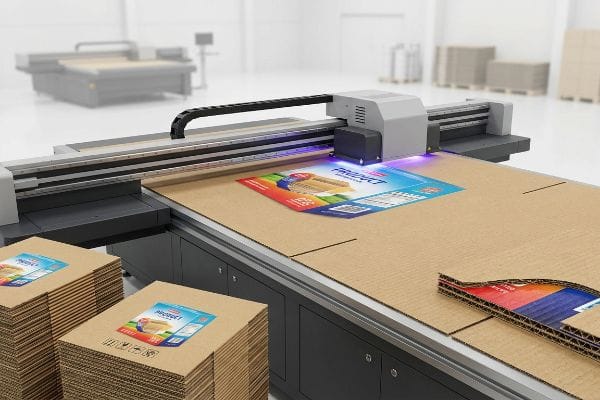
Die Zukunft von Wellpappenverpackungen liegt maßgeblich im UV-Direktdruck. Diese plattenlose Technologie härtet flüssige Polymerfarben sofort unter UV-Licht aus und umgeht so herkömmliche Nassklebstoffe und Feuchtigkeitsverzug. Dadurch sind flexible, detailgetreue Kleinauflagen möglich, die mit den schnelllebigen Anforderungen des Einzelhandels Schritt halten.
Analoge Engpässe zu umgehen klingt in der Theorie perfekt, aber nur, wenn man versteht, wie die Tinte physikalisch mit dem Substrat interagiert.
Warum die direkte UV-Härtung analoge Engpässe ersetzt
Nachwuchsdesigner gehen oft fälschlicherweise davon aus, dass die traditionelle Litho-Laminierung die einzige Möglichkeit ist, hochwertige Grafiken auf dicken Displays zu erzielen. Sie erstellen komplexe Zeitpläne, die darauf basieren, dass die beschichteten Deckfolien bedruckt, auf den geriffelten Kern geklebt und tagelang getrocknet werdenmüssen.
Dieser langsame analoge Prozess verlangsamt Ihre Markteinführung erheblich. In meiner Produktionsstätte erlebe ich regelmäßig, wie Marken ihren geplanten Verkaufsstart verpassen, weil herkömmlicher wasserbasierter PVA-Klebstoff (Polyvinylacetat) 24 Stunden zum Aushärten benötigt²undeinen starken Geruch nach trocknendem Klebstoff in der Produktionshalle hinterlässt. Ich löse dieses Problem, indem ich ausschließlich auf UV-Flachbett-Digitaldruck für schnelle Rollouts setze. Durch die sofortige Polymerisation der Tinte im Moment des Auftreffens auf die Oberfläche eliminiere ich den nassen Klebstoff vollständig. Sie erhalten gestochen scharfe Grafiken ohne Verformungen durch Feuchtigkeit, wodurch sich Ihre gesamte Co-Packing-Montagezeit um schätzungsweise 20 %³ und Ihre Displays Wochen früher im Handel erhältlich sind.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Man verließ sich auf langsame analoge Druckplatten | UV-Digitaldruck direkt auf Karton | Verkürzt die Lieferzeiten um 14 Tage4 |
| Verwendung von nassem PVA-Klebstoff bei dringenden Arbeiten | Sofortige UV-Licht-Tintenpolymerisation5 | Verhindert vollständig das Verziehen durch Feuchtigkeit6 |
| Überproduktion zur Rechtfertigung der Werkzeugkosten | Agile digitale Kleinserien | Eliminiert unverkäufliche Lagerbestände |
Ich lasse nicht zu, dass Verzögerungen in der analogen Druckvorstufe einen schnelllebigen Saisonstart ruinieren. Der Umstieg auf plattenlose digitale Ausgabe garantiert, dass Ihre Marke genau dann im Handel erhältlich ist, wenn die Marketingkampagne startet.
🛠️ Harveys Schreibtisch: Verzögern analoge Druckplatten Ihre dringende Werbeaktion? 👉 Fordern Sie eine digitale Machbarkeitsanalyse an ↗ – Direkter Kontakt zu mir. Garantiert kein automatisierter Werbe-Spam.
Wie läuft der Druckprozess für Wellpappkartons ab?
Das Eindringen von Tinte in Rohpapierfasern ist eine heikle chemische Reaktion. Man kann einen porösen Versandkarton nicht wie eine Hochglanzmagazinseite behandeln.
Der Druckprozess für Wellpappkartons umfasst typischerweise Flexodruck, Litholaminierung oder digitalen Flachbettdruck. Jedes Verfahren trägt die Farbe unterschiedlich auf die Papierfasern auf, was eine präzise Kalibrierung der Druckvorstufe erfordert, um Punktzunahme, Oberflächenabsorption und Farbdichte unter den schwierigen Lichtverhältnissen im Einzelhandel zu optimieren.
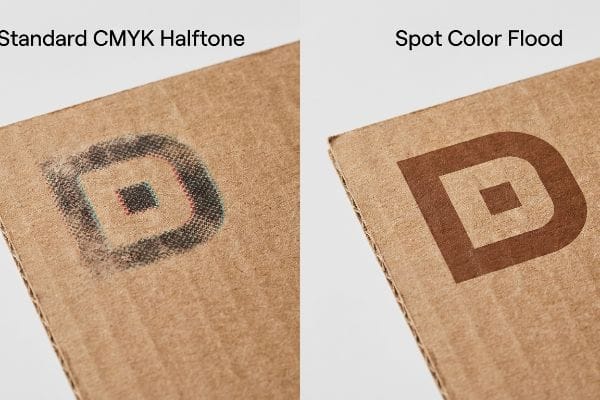
Auf Ihrem hintergrundbeleuchteten Bildschirm können Sie vielleicht den perfekten Farbton auswählen, aber das physische Papier erzählt eine ganz andere Geschichte.
Die versteckte Gefahr des CMYK-Halbtonschlamms
Viele Marketingteams konvertieren ihre Firmenlogos häufig in das Standard-CMYK-Format (Cyan, Magenta, Gelb, Blau), bevor sie die Dateien an die Druckerei senden. Sie gehen davon aus, dass der Prozessdruck nahtlos mit ihren digitalen Bildschirmdarstellungenauf allen Verpackungsmaterialien übereinstimmt.
Diese Annahme führt bei unbeschichtetem Testliner zu einem massiven visuellen Desaster. Bei der Prüfung von Standard-Vierfarbdrucken auf unversiegelten Kartons sehe ich winzige, sich überlappende Rasterpunkte, die ungleichmäßig in die rauen Fasern eindringen⁸undein pudriges, verwaschenes Finish hinterlassen, das sich rau anfühlt. Um diesen Rasterfleck zu vermeiden, schreibe ich ein Verfahren zur Vollflächigen Farbfüllung für primäre Logos vor. Indem ich die optische CMYK-Punktmischung durch eine einzige, dicht gemischte Pantone-Farbe⁹ersetze, sorge ich für eine gleichmäßige Farbfüllung, die die Markenpräsenz aus sechs Metern Entfernung maximiert. Dadurch werden unscharfe Ränder vermieden und verhindert, dass Händler Displays ablehnen, die wie billige Fälschungen aussehen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Drucken von vollflächigen Logos mit CMYK | genaue Pantone-Sonderfarben angeben10 | Schafft eine Gangsichtweite von 30 Fuß |
| Die Absorption der Rohpapierfasern wird vernachlässigt 11 | Die Tafel mit dicker Tinte überfluten | Verhindert das Verblassen von Markenfarben |
| Vertrauen in hintergrundbeleuchtete Computerbildschirme | Physikalische Farbanpassung12 | Gewährleistet die strikte Einhaltung der Markenrichtlinien |
Ich lasse niemals eine unkalibrierte CMYK-Datei auf meine Druckmaschinen. Die Isolierung Ihrer wichtigsten Markenfarben mit einer separaten Sonderfarbe ist die einzige mathematisch fundierte Möglichkeit, optische Überlegenheit im hart umkämpften Regal zu gewährleisten.
🛠️ Harveys Schreibtisch: Sie fragen sich, warum Ihr Logo auf unbeschichtetem Karton blass und verwaschen aussieht? 👉 Kostenlose Druckvorstufen-Farbprüfung ↗ – Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Welche Trends prägen das moderne Verpackungs- und Etikettendesign?
Marken setzen verstärkt auf haptische Erlebnisse, um sich von der Konkurrenz abzuheben. Fühlt sich eine Verpackung hochwertig an, nimmt der Konsument das Produkt sofort als wertvoll wahr.
Moderne Verpackungs- und Etikettendesigns werden zunehmend durch haptische Oberflächenveredelungen wie Soft-Touch-Thermolaminierung, hochdeckende UV-Lacke und Prägungen geprägt. Diese multisensorischen Trends fördern Impulskäufe, indem sie Standardkarton in luxuriöse, griffige Texturen verwandeln, die das Einkaufserlebnis im Einzelhandel optisch und haptisch aufwerten.
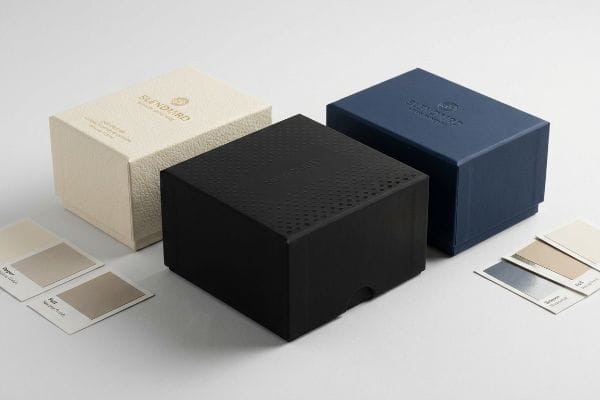
Die Verwendung luxuriöser Texturen führt jedoch zu komplexen chemischen Reaktionen, die Ihre primären Markengrafiken vollständig zerstören können.
Der Effekt der „taktilen optischen Verdunkelung“ erklärt
Markenteams bevorzugen die Verwendung von hochwertiger Soft-Touch-Thermolaminierung13 für ihre exklusiven Displaytrays. Sie behandeln diese wie eine einfache, unsichtbare Schicht und gehen davon aus, dass die darunterliegenden Pantone-Farben optisch nicht beeinträchtigt werden.
Stellen Sie sich Soft-Touch-Folie wie eine stark getönte Sonnenbrille auf Ihrer Verpackung vor. In meiner Einrichtung messe ich die mikroskopische Polymerstruktur dieser glatten, samtartigen Folie und beobachte, wie sie wie ein lichtabsorbierendes Vakuum wirkt. Wenn unerfahrene Einkäufer die Druckvorstufenkorrektur vernachlässigen, dunkelt die Folie die gedruckten Pigmente um bis zu 5 % ab<sup>14</sup>, was zu einer auffälligen Delta-E-Farbverschiebung führt. Ich korrigiere dies, indem ich vor dem Druck eine mathematische 10%ige Cyan-Absenkkurve in die RIP-15</sup> (Raster Image Processor) einfüge. Durch die präventive Aufhellung der Basisfarbe durchdringe ich das lichtabsorbierende Polymer und erspare meinen Kunden so einen kostspieligen Nachdruck im Wert von mehreren Tausend Dollar, der durch abgelehnte, nicht markenkonforme Verkaufsdisplays entstehen würde.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Blindes Aufbringen von Soft-Touch-Folie | Farbkorrektur der Druckvorstufe einspeisen16 | Hält die Markenfarben strikt ein |
| Die Delta-E-Farbverschiebung ignorieren 17 | Physikalische Spektrophotometer-Scans | Verhindert kostspielige Reklamationen seitens der Einzelhändler |
| Unter der Annahme, dass der Tastfilm unsichtbar ist | Mathematische Reduzierungen der Tintendichte18 | Sorgt für brillante und gestochen scharfe Grafiken |
Ich scanne jeden laminierten Entwurf physisch unter D50-Beleuchtung, weil ich mich weigere, bei der Farbphysik zu raten. Sie müssen Ihre Druckvorstufenkurven aktiv anpassen, um den optischen Verdunkelungseffekt von Luxusfolien zu kompensieren.
🛠️ Harveys Schreibtisch: Sind Ihre letzten mattlaminierten Kartons unerwartet dunkel und trüb geworden? 👉 Fordern Sie Ihren Preflight-Laminierungsleitfaden an ↗ — Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur echter Mehrwert.
Was ist Verpackungsgrafikdesign?
Das Design für einen Flachbildschirm unterscheidet sich grundlegend vom Design für eine dreidimensionale Faltstruktur. Ihre Grafik muss den automatisierten Stanzvorgang unbeschadet überstehen.
Verpackungsgrafikdesign ist die strategische Integration von Typografie, Markenfarben und Bildsprache auf eine präzisionsgefertigte Stanzform. Es erfordert die Berechnung von mechanischen Falttoleranzen, die Berücksichtigung von Beschnittzugaben für das automatisierte Stanzen und die Abstimmung der visuellen Hierarchie auf die physische Geometrie der fertigen Verkaufsverpackung.
Doch die Theorie allein reicht nicht aus, wenn die Maschinen mit der Hochgeschwindigkeitsproduktion Ihrer Charge beginnen.
Warum herkömmliche kommerzielle Entlüftungssysteme in der Fabrikhalle versagen
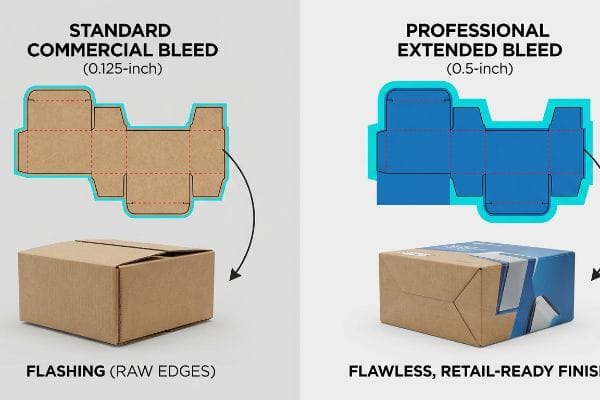
Grafikdesigner, die vom kommerziellen Druck in den Druckbereich wechseln, verwenden häufig standardmäßige Beschnittzugaben von 3,17 mm (0,125 Zoll)für Wellpappen -Displaydateien . Sie gehen dabei logischerweise davon aus, dass ein dünner Sicherheitsabstand ausreicht, um die Schneidekante abzudecken.
In meinem Betrieb sehe ich regelmäßig, wie der geringe Rand beim automatisierten Litho-Laminieren zu gravierenden Problemen führt. Das Aufkleben eines bedruckten Deckblatts auf dickes B-Wellen-Papier erzeugt eine größere mechanische Verschiebung, da der nasse Klebstoff das Papier greift. Wenn die Stanzform mit einem lauten Knirschen auf das Papier trifft, reicht der standardmäßige Rand von 3,17 mm (0,125 Zoll) nicht aus, was zu „Überstand“ führt – freiliegenden, braunen Kanten am fertigen Faltstück. Ich achte daher strikt auf einen großzügigen Beschnittzugabe von 12,7 mm (0,5 Zoll) über die Schnittlinie hinaus bei allen Laminieraufträgen. Durch diese großzügige Erweiterung des Druckbildes garantiere ich, dass die Grafik vollständig um jede freiliegende Kante verläuft. Dadurch entfällt die manuelle Nachbearbeitung, und meine Kunden sparen schätzungsweise 2.500 US-Dollar an zusätzlichen Montagekosten.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Bei Verwendung eines Beschnittzugabe von 0,125 Zoll (3,17 mm)22 | Vorgeschriebener Beschnitt von 0,5 Zoll (12,7 mm)23 | Verhindert das Durchscheinen von rohen, braunen Rändern |
| Mechanische Laminierungsverschiebung vernachlässigen 24 | Grafiken über Faltradien hinaus erweitern | Garantiert eine erstklassige Ästhetik |
| Wellpappe wie dünnes Papier behandeln | Entwicklung eines massiven Sicherheitsnetzes | Vermeidet Verzögerungen durch Nacharbeiten im Werk |
Ich sende die Datei eines Designers direkt zurück, wenn sie keinen Beschnitt von 1,27 cm (ein halbes Zoll) aufweist. Dieser großzügige Sicherheitsabstand ist unerlässlich für ein makelloses, verkaufsfertiges Ergebnis.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können eine wunderschöne digitale Darstellung freigeben, doch wenn beim automatisierten Laminieren ein standardmäßiger Beschnitt von 3,17 mm (0,125 Zoll) fehlschlägt und braune Ränder sichtbar bleiben, verursacht dies erhebliche Probleme, verlangsamt die Produktionslinie um schätzungsweise 30 % und führt zur sofortigen Ablehnung durch den Händler. Über 500 Markenmanager nutzen meine Checkliste für die Druckvorstufe, um genau diese fatalen Fehler in der frühen Phase zu vermeiden. Hören Sie auf, über Fertigungstoleranzen zu raten, und lassen Sie mich Ihre Druckvorlage persönlich durch meinen kostenlosen Stanzformen-Pre-Flight-Audit führen, um schwerwiegende Fehler vor Beginn der Massenproduktion zu erkennen.
„Litholaminierte Mikroflute“, https://mm.group/packaging/technologies/lamination/. Die technischen Spezifikationen für die Litholaminierung bestätigen, dass die Aushärtung des Klebstoffs zwischen dem bedruckten Trägermaterial und dem gewellten Medium eine erhebliche Verweilzeit erfordert, um Verformungen zu vermeiden. Nachweisfunktion: Überprüfung des technischen Prozesses; Quellentyp: Leitfaden für die industrielle Fertigung. Unterstützt: die Behauptung, dass analoge Prozesse zu zeitlichen Engpässen führen. Anmerkung: Die genauen Aushärtungszeiten hängen von der Klebstoffchemie ab. ↩
„Wie lange trocknet PVA-Klebstoff auf Holz, Papier und Karton? | lux-x", https://lux-x.com/en/novosti/skilki-sohne-klej-pva-na-riznih-poverhnyah/. Technische Überprüfung des Trocknungs- und Aushärtungszeitraums für industrielle Polyvinylacetat-Klebstoffe. Nachweisfunktion: Technische Spezifikation; Quellentyp: Materialdatenblatt oder Herstellerhandbuch. Unterstützung: Vergleich zwischen analogen Trocknungszeiten und digitaler Sofortaushärtung. Anmerkung: Die Aushärtungszeit kann je nach Luftfeuchtigkeit und Substratporosität variieren. ↩
„DIE LEISTUNG DES DIGITALEN DRUCKS IN VERPACKUNGEN UND DISPLAYS“, https://www.bcipkg.com/the-power-of-digital-printing-in-packaging-and-displays/. Branchenzahlen zur Durchsatzsteigerung durch den Wegfall der Trocknungsphasen von Nassleim in der Montage. Nachweisfunktion: Leistungskennzahl; Quellentyp: Branchen-Whitepaper oder Fallstudie. Beleg: Die Behauptung von Effizienzsteigerungen durch UV-Härtung. Anmerkung: Der Prozentsatz ist eine Schätzung basierend auf durchschnittlichen Arbeitsabläufen in Produktionsstätten. ↩
„On-Demand-Boxdruck: Ultimativer Effizienzleitfaden 2026“, https://arrsys.com/eliminating-wasted-inventory-the-ultimate-guide-to-on-demand-box-printing-2026/. Ein maßgeblicher Branchenvergleich oder eine Fallstudie würde die durchschnittliche Reduzierung der Durchlaufzeit beim Übergang von analogen Druckplatten zum digitalen UV-Druck bestätigen. Nachweisfunktion: quantitative Verifizierung; Quellentyp: Branchenvergleichsbericht. Belege: Effizienzgewinne bei der Durchlaufzeit. Anmerkung: Die tatsächliche Reduzierung kann je nach Druckvolumen und Anbieter variieren. ↩
„Understanding the Role of Paper-Ink Interactions on … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Technische Dokumentationen zur Photopolymerisation würden den chemischen Prozess und die Aushärtungsgeschwindigkeit von UV-Tinte auf Kartonsubstraten bestätigen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Unterstützt: Aushärtungsmechanismus. Anwendungsbereich: Beschränkt auf UV-härtbare Tintensysteme. ↩
„Verformung von Wellpappe – Ursachen und Abhilfemaßnahmen“, https://imisrise.tappi.org/download.aspx?key. Vergleichende Studien im Bereich Verpackungstechnik würden zeigen, wie der Verzicht auf wasserbasierte Klebstoffe durch UV-Härtung die Verformung des Substrats verhindert. Nachweisfunktion: Überprüfung physikalischer Eigenschaften; Quellentyp: Studie im Bereich Verpackungstechnik. Unterstützt: Aussagen zur strukturellen Integrität. Anmerkung: Der Effekt hängt von der jeweiligen Kartonsorte und der Umgebungsfeuchtigkeit ab. ↩
„RGB vs. CMYK: Der Leitfaden für perfekte Druckfarben 2026“, https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print. Technische Erklärung der Unterschiede zwischen additiven RGB-Farbmodellen für digitale Bildschirme und dem subtraktiven CMYK-Druckverfahren auf porösen Substraten. Nachweisfunktion: Technische Verifizierung; Quellentyp: Branchenstandard der Druckindustrie. Begründung: Die Diskrepanz zwischen digitalem Design und physischem Druckergebnis. Anwendungsbereich: Speziell für ungestrichene Wellpappe. ↩
„Halochrome Tinten auf Karton zur Lebensmittelverderberkennung …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Technische Erklärung der Punktzunahme und Kapillarwirkung in porösen Papiersubstraten, die zu einer Verschlechterung der Rasterdarstellung führen. Nachweisfunktion: mechanische Validierung; Quellentyp: Lehrbuch der Druckwissenschaft. Stützt: die Aussage zur ungleichmäßigen Absorption auf Rohfasern. Anwendungsbereich: gilt speziell für unversiegelte Testliner. ↩
„Sonderfarben vs. CMYK für Verpackungsdesign – Welche ist die bessere Wahl?“, https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOormModg4WRRraP9y67byGuxEiK_Vypw044zlHdAwE5bBEz7oeTe. Technischer Nachweis für die höhere Deckkraft und Farbsättigung von vorgemischten Sonderfarben im Vergleich zu CMYK-Halbtonfarben auf saugfähigen Materialien. Funktion des Nachweises: Technische Validierung; Quellentyp: Farbmanagement-Leitfaden. Unterstützt die Aussage, dass Sonderfarben die Markenpräsenz maximieren. Anwendungsbereich: Speziell für kontrastreiches Branding auf porösen Substraten. ↩
„PMS vs. CMYK für Verpackungen: Was ist besser?“, https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Ein maßgeblicher Druckleitfaden würde erklären, warum Sonderfarben auf porösen Substraten eine höhere Sättigung und Konsistenz bieten als CMYK-Prozessfarben. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenstandardhandbuch. Unterstützt: die Verwendung von Pantone-Farben zur Verbesserung der Markenbekanntheit. Anwendungsbereich: Speziell für Wellpappe/unbeschichtete Materialien. ↩
„Der Einfluss von Farbstoffen auf den Schwermetallgehalt in Recyclingpapier …“, https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. Materialwissenschaftliche oder drucktechnische Fachartikel beschreiben detailliert, wie die Porosität von Rohpapierfasern zum Einsinken der Tinte und zum Auswaschen der Farbe führt. Belegfunktion: wissenschaftlicher Mechanismus; Quellentyp: Fachartikel. Unterstützt: die Behauptung, dass die Absorption der Fasern die Farbbrillanz beeinflusst. Anwendungsbereich: gilt für ungestrichene Kraft- und Testlinerkartons. ↩
„Ein digitales Verfahren zur Erstellung besserer Farbmuster – pffc-online.com“, https://www.pffc-online.com/news/16490-a-digital-process-to-create-better-ink-drawdowns. Eine professionelle Ressource für grafische Anwendungen vergleicht die Ungenauigkeit von RGB-Hintergrundbeleuchtungsbildschirmen mit physischen Farbmustern für die finale Produktionsfreigabe. Belegfunktion: Branchenübliche Best Practice; Quellentyp: Fachhandbuch für Druckereien. Begründung: Die Notwendigkeit von Farbmustern zur Einhaltung von Markenrichtlinien. Anwendungsbereich: Standard im Offset- und Flexodruck. ↩
„Was ist Farbgenauigkeit bei Verpackungen? Pantone-Matching …“, https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Technische Spezifikation oder Druckrichtlinie, die erklärt, wie Soft-Touch-Folien das visuelle Erscheinungsbild und die Sättigung der darunterliegenden Druckfarben verändern. Nachweisfunktion: Technische Überprüfung; Quellentyp: Handbuch der Druckindustrie. Unterstützt: Die Behauptung, dass haptische Oberflächen die Farbwahrnehmung beeinflussen. Anwendungsbereich: Fokus auf Thermolaminierung. ↩
„Fehlerbehebung bei Farbverschiebungen in der Laminierung – Nobelus University“, https://nobelusuniversity.com/2023/02/17/troubleshooting-color-shift-in-lamination/. Technische Daten zur Bestätigung des spezifischen Prozentsatzes der Pigmentverdunkelung und der daraus resultierenden Delta-E-Farbverschiebung durch Soft-Touch-Polymerfolien. Nachweisfunktion: Quantifizierung; Quellentyp: Technisches Handbuch für die Druckproduktion. Grundlage: Spezifische Messung der optischen Verdunkelung. Hinweis: Die Ergebnisse können je nach Folienhersteller variieren. ↩
„Halftone RIP Software Custom Dot Gain Compensation for …“, https://www.youtube.com/watch?v=BjgkGau4rdc. Industriestandards für die Anpassung von Farbkurven in Raster Image Processor-Software (RIP), um die Lichtabsorption von matten oder Soft-Touch-Oberflächen auszugleichen. Nachweisfunktion: Prozessvalidierung; Quellentyp: Technischer Leitfaden für die Druckvorstufe. Unterstützt: die Verwendung von Cyan-Abstufungen zur Sicherstellung der Farbgenauigkeit der Marke. Anmerkung: Die genauen Prozentwerte werden häufig betrieblich kalibriert. ↩
„Soft-Touch-Laminierung: Verleihen Sie Ihren Verpackungen ein neues Luxusniveau“, https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/. Technische Druckproduktionsleitfäden erläutern, wie Soft-Touch-Beschichtungen die Lichtabsorption verändern und daher Farbanpassungen in der Druckvorstufe erforderlich sind, um die Markentreue zu gewährleisten. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Begründung: Die Notwendigkeit der Farbkompensation für Folien. Anwendungsbereich: Speziell für Soft-Touch-Oberflächen. ↩
„Was ist Delta E (ΔE)? Farbunterschiede in der Qualitätskontrolle verstehen“, https://sensing.konicaminolta.eu/mi-en/colourblogtop/colour-blog/whatisdeltae. In der farbwissenschaftlichen Literatur wird Delta E als Standardmessgröße für wahrgenommene Farbunterschiede definiert, die durch taktile Oberflächen verstärkt werden können. Belegfunktion: Definition der Messgröße; Quellentyp: wissenschaftliche Zeitschrift. Unterstützt: die Verwendung von Spektralphotometern zur Messung von Farbabweichungen. Anwendungsbereich: Allgemeine Farbwissenschaft mit Bezug zu Verpackungen. ↩
„Die Bedeutung des Graubalance-Managements für die Prozesssteuerung verstehen“, https://www.youtube.com/watch?v=fLTLIb-BbII. Professionelle Drucknormen beschreiben die Anforderung, die Gesamtfarbdeckung (TAC) zu reduzieren, um eine optische Verdunkelung beim Aufbringen taktiler Folien zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch für professionelles Drucken. Unterstützung: Reduzierung der Farbdichte für bessere Grafikdarstellung. Anwendungsbereich: Gilt für taktile Beschichtungen. ↩
„Es wird Anschnitt geben (und andere Designbegriffe, die Sie kennen sollten)“, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Überprüfung der technischen Spezifikation; Quellentyp: Handbuch für die Druckproduktion. Unterstützt: die branchenübliche Kennzahl für Anschnitte im kommerziellen Druck. Anwendungsbereich: gilt typischerweise für den Bogenoffsetdruck. ↩
„Understanding Litho Laminated Packaging & Single Face …“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Prozessvalidierung; Quellentyp: Lehrbuch für Verpackungstechnik. Belege: das physikalische Phänomen der Papierverschiebung während des Nassleim-Laminierungsprozesses. Anmerkung zum Umfang: Fokus auf klebstoffbedingte Passerfehler. ↩
„Litholaminierung vs. Digitaldruck: Ein Blick auf die Bedürfnisse industrieller Einkäufer …“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Spezifikation; Quellentyp: Fertigungsleitfaden. Beleg: Die Unzulänglichkeit von standardmäßigen kommerziellen Beschnittzugaben bei Hochschicht-Laminierprozessen. Anwendungsbereich: Speziell für Anwendungen mit B-Welle-Welle. ↩
„Die Bedeutung des Anschnitts im Verpackungsdesign verstehen“, https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOooqFchFyOYjS-J2t_XSFFIWN4KENL28bvMGJvEhG-02C47RH6er. Überprüfung der Standardmaße für den Anschnitt im kommerziellen Druck und warum diese oft für komplexe 3D-Verpackungen unzureichend sind. Nachweis: Technische Spezifikation; Quelle: Handbuch der Druckindustrie. Begründung: Aufzeigen der Unzulänglichkeit von Standard-Anschnitten. Anmerkung zum Untersuchungsbereich: Vergleich von kommerziellem Druck und Industrieverpackungen. ↩
„Wie wir Anschnitt in unseren kundenspezifischen Designs verwenden – CompanyBox“, https://companybox.com/blog/how-we-use-bleed-in-our-custom-designs/. Bestätigung der erforderlichen erweiterten Anschnittmengen, um beim automatisierten Stanzen saubere Kanten zu vermeiden. Nachweisfunktion: Technischer Standard; Quellentyp: Leitfaden für die Verpackungsherstellung. Unterstützt: Die professionelle Lösung für industriellen Anschnitt. Anwendungsbereich: Speziell für Produktionsumgebungen mit hohen Toleranzen. ↩
„Modellierung von Verpackungsfaltungen in Metall-Polymer-Laminaten“, https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Technische Erklärung der Verschiebung von Laminierungsschichten während des Faltvorgangs und deren Auswirkungen auf die grafische Ausrichtung. Belegfunktion: technisches Phänomen; Quellentyp: Fachzeitschrift für Verpackungstechnik. Begründung: Notwendigkeit, Grafiken über die Faltradien hinaus zu erweitern. Anwendungsbereich: anwendbar auf laminierte Substrate. ↩