
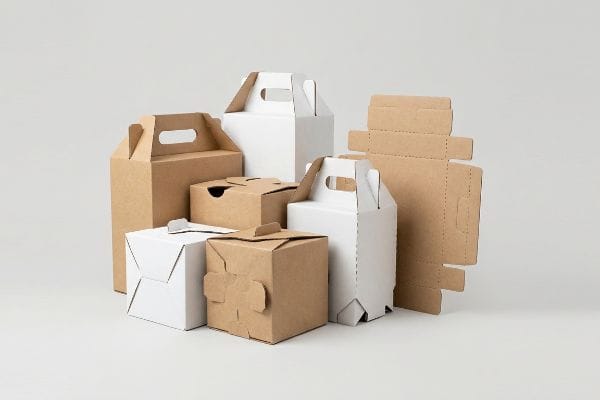
Hochwertige Warenpräsentationen im Einzelhandel sind mit einfachen Faltschachteln nicht realisierbar. Wenn es auf strukturelle Präzision und optische Akzente in einem überfüllten Verkaufsraum ankommt, ist eine individuelle Lösung die einzige Möglichkeit.
Eine gestanzte Kartonverpackung ist eine hochentwickelte Konstruktion, die mithilfe eines speziell angefertigten Stanzwerkzeugs aus Stahl präzise Formen, Verriegelungslaschen und Belüftungslöcher stanzt. Dieses fortschrittliche Herstellungsverfahren verwandelt Standard-Wellpappe in komplexe, verkaufsfertige Verpackungen, die für die automatisierte Montage und spezifische räumliche Gegebenheiten ausgelegt sind.
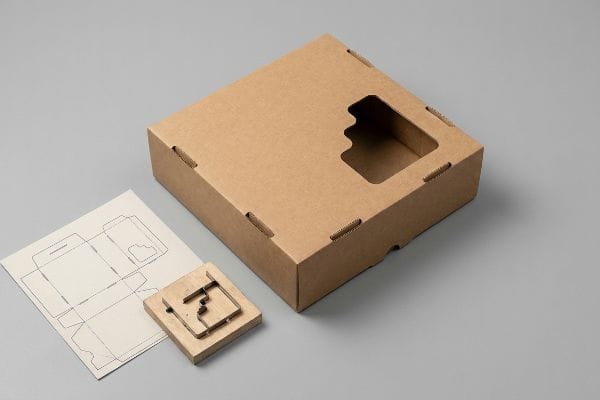
Über einfache Transportbehälter hinaus bestimmen diese maßgeschneiderten Strukturen, wie Ihr Produkt die Vibrationen beim Transport übersteht und die Kunden im Verkaufsraum anspricht.
Was sind die Nachteile des Stanzens?
Diese kundenspezifischen Konstruktionen bieten zwar grenzenlose Gestaltungsfreiheit, bergen aber erhebliche mechanische Schwachstellen, wenn Ihre Fabrik den physischen Lebenszyklus der Produktionsanlagen selbst außer Acht lässt.
Zu den Nachteilen des Stanzens gehören hohe anfängliche Werkzeugkosten, langsamere Prototypenphasen und das hohe Risiko, dass sich die Stanzwerkzeuge aus Holz bei feuchter Lagerung verziehen, was unbehandelt zu unsauberen Kanten und katastrophalen Montagefehlern bei Nachbestellungen in der Massenproduktion führt.
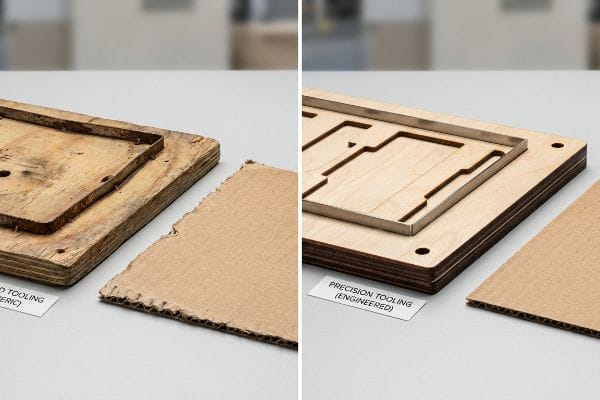
Diese theoretischen Nachteile verblassen angesichts der brutalen physischen Realität, die sich beim Versuch ergibt, beschädigte Werkzeuge für umfangreiche Veröffentlichungen im Einzelhandel wiederzuverwenden.
Die Falle der „Werkzeugverschlechterung“ bei Nachbearbeitungen
Bei der Prüfung der Produktionshistorie meiner Kunden stelle ich immer wieder fest, dass Einkaufsteams davon ausgehen, mit einer einmaligen Werkzeuganschaffung würden sie ein dauerhaftes, unzerstörbares Stahlprodukt erwerben. Sie behandeln Standard-Schneidwerkzeuge als feste Bestandteile und ignorieren dabei, dass diese Klingen buchstäblich in rohe Sperrholzplatten eingebettet sind . In meinem Werk sehe ich regelmäßig, wie poröse Holzplatten mit der Zeit die Luftfeuchtigkeit aufnehmen. Diese Feuchtigkeitsaufnahme führt zu Verformungen der Platten , wodurch sich die eingebetteten Stahlklingen verschieben und zwischen den Produktionsläufen rosten.
Das ist nicht nur Theorie – ich sehe das immer wieder in der Testumgebung, wenn Kunden versuchen, alte Werkzeuge für eine neue Saisonkampagne wiederzuverwenden . Wir legen die alte Matrize in die Presse, und die verzogenen Klingen erzeugen unsaubere Schnitte auf dem 32ECT-Testliner (Kantenstauchtest), wodurch die für das automatisierte Falten erforderlichen Mikrometertoleranzen nicht eingehalten werden . Um das zu beheben, setze ich ein striktes Protokoll für neue Werkzeuge durch. Ich entferne das alte Holz vollständig und schreibe vor, für jede größere Produktionscharge eine brandneue, lasergeschnittene Stanzplatte herzustellen. Durch die Einhaltung dieses strengen Standards gleitet meine hochbelastbare, speziell entwickelte Wellpappe reibungslos durch die Montagephase, wodurch die Zeit für die Lohnverpackung um schätzungsweise 20 % reduziert wird und den Kunden erhebliche Kosten für manuelle Nachbearbeitung erspart bleiben.
| Metrik/Merkmal | Generischer Ansatz | Konstruierte Realität |
|---|---|---|
| Werkzeugbasis | Wiederverwendete Sperrholzplatten5 | Frisch lasergeschnittene Matrize6 |
| Kantenqualität | Gezackte und zerrissene Schnitte | Rasiermesserscharfe, exakte Präzision |
| Montagegeschwindigkeit | Hohe manuelle Reibung | Reibungsloses automatisches Falten7 |
Ich lasse nicht zu, dass ein verzogenes Stück Holz eine nationale Kampagne ruiniert. Investitionen in erstklassige Schneidinfrastruktur garantieren, dass Ihre individuelle Geometrie auch unter extremen dynamischen Belastungen exakt die getestete Leistung erbringt.
🛠️ Harveys Schreibtisch: Beeinträchtigen Ihre schweren Versandbehälter Ihre Versandrendite durch scharfkantige, reibungsintensive Montagehalterungen? 👉 Kostenlose Prüfung Ihrer Stanzformstruktur ↗ – Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Ist Stanzen teurer?
Die anfänglichen Stückkosten lenken die Einkaufsteams oft von den enormen Einsparungen ab, die durch Präzisionstechnik in nachgelagerten Bereichen erzielt werden, sodass die tatsächlichen Kosten eine Frage der Gesamteffizienz der Lieferkette sind.
Das kommt darauf an. Stanzkartons verursachen zwar höhere Einrichtungs- und Werkzeugkosten als Standard-Faltkartons, reduzieren aber die Gesamtkosten drastisch, indem sie die Montagegeschwindigkeit beim Co-Packing beschleunigen, den Bedarf an teuren Kunststoffclips eliminieren und die Auslastung der Versandbehälter durch präzise Flatpack-Konstruktion maximieren.
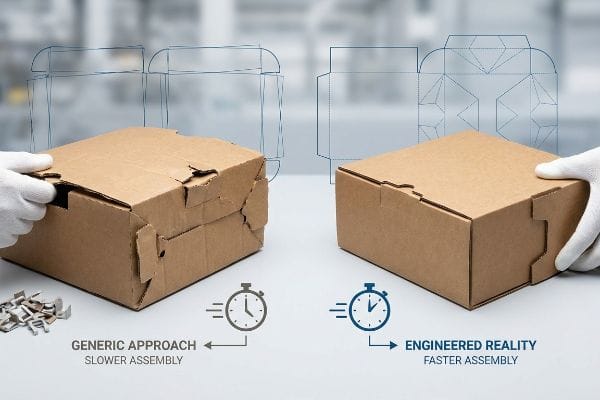
Der Vergleich von Rohplatinenpreisen ist ein gefährliches Spiel, das die versteckten Kosten einer mangelhaften Konstruktion in der Montage völlig außer Acht lässt.
Der Realitätscheck zur „Bremssattelkompensation“
In meiner Produktionsstätte sehe ich regelmäßig, wie Marken flache Vektor-CAD-Stanzlinien einreichen, die die Dicke und den Durchmesser von Wellpappe völlig ignorieren. Selbst erfahrene Designer übersehen diesen blinden Fleck oft und konstruieren ineinandergreifende Schlitze mit exakt der gleichen Breite wie das Gegenstück. Sie gehen davon aus, dass eine digitale Linie auf dem Bildschirm sich sofort in eine reibungslose Faltung in der realen Welt umsetzen lässt und vergessen dabei völlig, dass dickes Papier Material verbraucht, wenn es in einen 90-Grad-Winkel gezwungen wird .
Das ist nicht nur Theorie – ich sehe das in der Testhalle, wenn wir diese unkorrigierten Dateien auf unserem Kongsberg CNC-Schneidetisch (Computer Numerical Control) verarbeiten. Die 3 mm dicke B-Welle9 dehnt sich physisch aus, und die Nuten werden sofort zu eng. Dadurch müssen die Lohnverpacker die Wellen stark zusammendrücken und das Deckblatt einreißen, nur um die Laschen zusammenzupressen. Meine zwanzigjährige Erfahrung in der Produktion hat mich gelehrt, jede Nut in unserer Konstruktionssoftware mathematisch neu zu berechnen und präzise Biegezugaben anzuwenden, um die physische Abweichung auszugleichen. Durch diese Toleranzerweiterung von 3,2 mm stelle ich sicher, dass die Verriegelungsmechanismen reibungslos zusammenpassen, wodurch sich die Arbeitszeit beim Lohnverpacken um fast 40 Sekunden pro Einheit10 und kostspielige Montageengpässe vollständig beseitigt werden.
| Metrik/Merkmal | Generischer Ansatz | Konstruierte Realität |
|---|---|---|
| Stanzlinienmathematik | 1:1 flache Vektoren | Strenge Bremssattelkompensation11 |
| Laschenbaugruppe | Hohes Reißrisiko12 | Reibungsloses Einführen |
| Arbeitskosten | Hohe Nachbearbeitungsgebühren | Optimierter schneller Durchsatz13 |
Ich gestalte jede Datei so, dass sie der physikalischen Realität Rechnung trägt, denn die theoretischen Einsparungen bei billigen Platinen verfliegen immer in dem Moment, in dem Ihre Lohnverpacker Klebeband verwenden müssen, um abgerissene Laschen zusammenzuhalten.
🛠️ Harveys Schreibtisch: Verschwendet Ihr aktuelles Thekendisplay aufgrund von schwergängigen, ungenau kalibrierten Klappschlitzen ungenutzte Gewinnmargen? 👉 Fordern Sie eine Präzisionsmessschieber-Analyse an ↗ — 100 % vertraulich. Ihre noch unveröffentlichten Designs sind bei mir sicher.
Warum heißt es Stanzschnitt?
Die Terminologie stammt direkt von den brutalen Industriemaschinen, die benötigt werden, um komplexe, filigrane Muster aus robusten Substraten zu stanzen, ohne die innere Riffelung zu zerstören.
Das Verfahren wird als Stanzen bezeichnet, da dabei ein spezielles Metallwerkzeug, die sogenannte Stanzform, zum Einsatz kommt, um Wellbleche zu durchtrennen. Diese Stanzform funktioniert wie ein riesiger Ausstecher und stanzt komplexe Strukturen und Faltkanten in einem einzigen mechanischen Arbeitsgang aus.
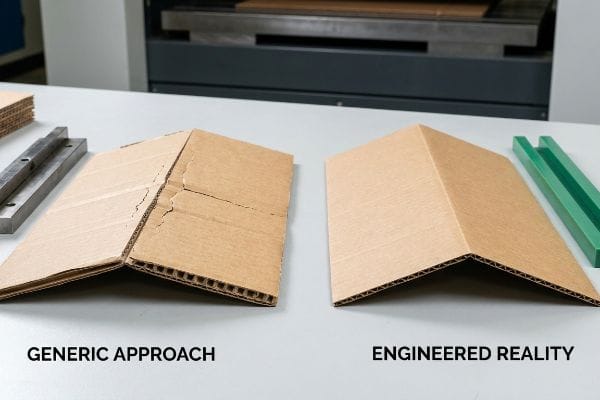
Das Verständnis dieses heftigen mechanischen Aufpralls ist von entscheidender Bedeutung, da unsachgemäß gesteuerte Werkzeuge die strukturelle Integrität Ihrer Verpackung sofort zerstören.
Der Faserbruch der „Faltenmatrix“
Bei der Prüfung eingehender Produktionsstandards stelle ich immer wieder fest, dass sich Marken auf generische für die Einhaltung von Vorschriften und diese als unumstößliche technische Wahrheit betrachten. Sie fordern schwere Kartons, die theoretische Falltests bestehen müssen, ignorieren aber völlig, wie die Stahlform in der Praxis mit den dichten Papierfasern interagiert. Trifft man einen steifen, ungebrauchten Kraftkarton mit einer blanken Stahlform, verbiegen sich oft die inneren Wellen und die bedruckte Deckschicht reißt<sup>14</sup> – wodurch genau die Festigkeit zerstört wird, die die Checkliste für die Einhaltung von Vorschriften fordert.
Das ist keine bloße Theorie – ich habe es letzten Monat schmerzlich erfahren müssen, als ich einen robusten Verkaufsständer für einen Großhandel testete. 2023 bat ich meinen leitenden Verpackungsingenieur Mark, einen dichten 44ECT-Karton mit einem Standard-Flachstempel durch die Presse zu führen. Das laute, heftige Knacken des Stahllineals, das auf den Karton traf, hallte durch den Boden, und ich sah, wie sich die obere litholaminierte Schicht entlang einer kritischen 469,9 mm (18,5 Zoll) langen Faltlinie ablöste und Mikrorisse bildete. Dadurch sank die Druckfestigkeit (BCT – Box Compression Test)25 %. Ich stoppte die Maschine sofort, griff zu meinem Mikrometer und montierte spezielle Polymer-Matrixkanäle direkt auf der Schneidplatte. Diese Matrix kontrollierte die Faserdehnung während des Stempelvorgangs präzise,verhinderte so die Rissbildung vollständig und stellte die für den Transport im Seefrachtverkehr erforderliche dynamische Druckfestigkeit wieder her. Ich investiere Zeit und Geld in meinem Testlabor, damit Sie im Einzelhandel keine Gewinneinbußen hinnehmen müssen.
| Metrik/Merkmal | Generischer Ansatz | Konstruierte Realität |
|---|---|---|
| Falzwerkzeug | Standard-Flachamboss | Polymermatrixkanal17 |
| Faserreaktion | Schwere Mikrorisse | Kontrollierte strukturelle Dehnung18 |
| BCT-Kapazität19 | Versagt unter Last | Übersteht das Stapeln von Paletten |
Ich lasse nicht zu, dass unsaubere mechanische Schläge hochwertige Rohstoffe ruinieren. Die exakte Beherrschung von Druck und Spannung beim Schneiden unterscheidet Amateurverpackungen von verkaufsfertigen Meisterwerken.
🛠️ Harveys Schreibtisch: Leiden Ihre bedruckten Grafikkopfzeilen unter unschönen Kantenrissen beim Falten auf dem Verkaufsregal? 👉 Fordern Sie eine kostenlose Faserspannungsanalyse an ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Welche verschiedenen Arten von Stanzverpackungen gibt es?
Die Vielseitigkeit von kundenspezifischen Werkzeugen ermöglicht es Ingenieuren, rohe Wellpappen in hochspezifische Geometrien zu verwandeln, von schützenden Versandtaschen bis hin zu massiven Verkaufsdisplays.
Zu den verschiedenen Arten von Stanzverpackungen gehören interaktive Verkaufsdisplays, stapelbare, verkaufsfertige Trays, Thekenaufsteller, Teilpalettenbehälter und komplexe, ineinander verschachtelte Umkartons. Jede einzelne Art ist so konstruiert, dass sie die Produktpräsentation optimiert, starken Transportvibrationen standhält und sich nahtlos in die jeweiligen Gegebenheiten des Verkaufsraums einfügt.
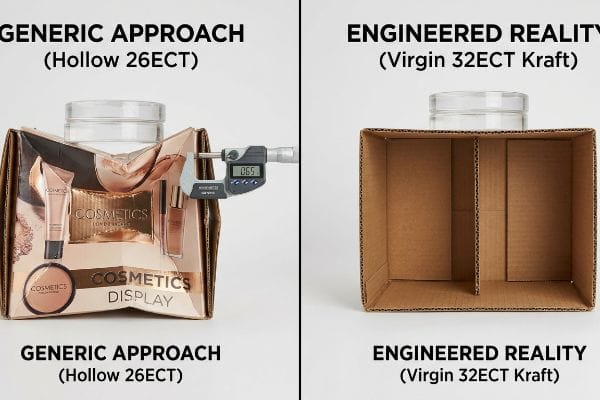
Die Wahl des richtigen Gehäusetyps ist nur die halbe Miete; wenn das darunterliegende Material zugunsten kosmetischer Oberflächen beeinträchtigt wird, wird die gesamte Konstruktion unweigerlich zusammenbrechen.
Die „kosmetische Herabstufung“ – Quetschgefahr
In meinem Betrieb erlebe ich regelmäßig, wie Einkaufsteams Angebotsanfragen einreichen, bei denen die Kern-Elektrodenfestigkeit (ECT-Wert20 , um ein paar Cent pro Einheit zu sparen. Sie fordern komplexe, mehrstufige Stanzdisplays mit teurer Folienkaschierung, lassen aber die Kernstruktur aus, um im Budget zu bleiben. Selbst erfahrene Einkaufsteams tappen in diese Falle und glauben, die ausgeklügelte Faltgeometrie eines Displays könne ein mathematisch schwaches Substrat kompensieren.
Das ist keine bloße Theorie – ich sehe es in der Praxis, wenn wir diese optisch ansprechenden, aber strukturell hohlen Trays unseren ISTA (International Safe Transit Association) 3A-Vibrationssimulationen unterziehen . Die minderwertige 26ECT -Platte weist schlichtweg nicht die notwendigen wellenförmigen Strukturen auf, um kinetische Energie zu verteilen. Dadurch wölben sich die Seitenwände unter einer dynamischen Belastung von 81,6 kg (180 lbs) sichtbar um 16,5 mm (0,65 Zoll) nach außen. Mithilfe von Mikrometermessungen konnte ich nachweisen, dass ich keine teuren Kunststoff-Halteklammern benötigte. Es genügte, die aufgeblähte Folienfolie zu entfernen und eine robuste 32ECT-Kraftpapier-Innenauskleidung wieder in die Stückliste aufzunehmen. Nachdem mir das Einkaufsteam die Anpassung der Materialzusammensetzung gestattet hatte, absorbierten die verbesserten Rillen den kinetischen Stoß perfekt. So wurden Reklamationen seitens der Einzelhändler sofort gestoppt und der gesamte Rollout im vierten Quartal vor einem katastrophalen Lagerkollaps bewahrt.
| Metrik/Merkmal | Generischer Ansatz | Konstruierte Realität |
|---|---|---|
| Budgetfokus | Aufblähung der Folienlaminierung | Festigkeit des Kernmaterials |
| Substratqualität | Ausgehöhlte 26ECT-Platine23 | Virgin 32ECT Kraft24 |
| Transitüberleben | Katastrophale Durchbiegung der Paneele | kinetische Stoßdämpfung25 |
Ich lege stets mehr Wert auf die reine Materialstärke als auf oberflächliche Optik. Eine wunderschön bedruckte, gestanzte Schale ist völlig wertlos, wenn sie zusammengefaltet im Laden ankommt.
🛠️ Harveys Schreibtisch: Beugen sich Ihre mehrstöckigen Verkaufsregale heimlich unter dem Gewicht schwerer Flüssigkeiten? 👉 Kostenlose Tragfähigkeitsprüfung anfordern ↗ — Ich prüfe jede Statikakte persönlich innerhalb von 24 Stunden.
Abschluss
Um zu verhindern, dass überdimensionierte Verkaufsständer und ungenaue Faltfächer Ihre Gewinnmargen im Einzelhandel massiv schmälern, ist die strikte Einhaltung der Materialphysik und der kinetischen Frachtlogistik unerlässlich. Eine solche technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer großen nationalen Markteinführung vor Produktionsbeginn auf. Damit Ihre nächste Kampagne den harten Realitäten des Seetransports und der 3PL-Lagerhaltung standhält, biete ich Ihnen persönlich eine kostenlose Strukturprüfung Ihrer Stanzformen an ↗.
„Stahlstanzwerkzeuge 101: Einführung, Anwendungen & Vorteile“, https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Technischer Nachweis, dass Stahlstanzwerkzeuge typischerweise in Sperrholz- oder MDF-Platten eingebettet werden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch für industrielle Werkzeuge. Begründet: Die physikalische Zusammensetzung von Stanzwerkzeugen. Anwendungsbereich: Gilt primär für das Stanzen mit Stahlstanzwerkzeugen. ↩
„Warum verzieht sich ein Schneidebrett? Feuchtigkeit, Holz und Konstruktion“, https://rune-jakobsen.com/en-us/blogs/rune-jakobsen-design/cutting-board-stirs-moisture-balance?srsltid=AfmBOopE_1CO9CKfLijAG0o1ez2t20ngB9qhdSfNWrFMJcwC8fRGYwR0. Wissenschaftliche Erklärung, wie Werkzeuggehäuse aus Holz auf Feuchtigkeit durch Quellen und Verziehen reagieren. Belegfunktion: Kausalmechanismus; Quellentyp: Materialwissenschaftliche Referenz. Unterstützt: den Zusammenhang zwischen Umgebungsbedingungen und Werkzeugversagen. Anmerkung zum Untersuchungsbereich: Fokus auf hygroskopische Materialien. ↩
„Was ist Stanzen in der Verpackungsindustrie? Ein Leitfaden für gestanzte Schachteln – Gentlever“, https://gentlever.com/die-cutting-in-packaging/. Technische Spezifikationen für automatisierte Faltmaschinen definieren die präzisen Mikrometertoleranzen, die erforderlich sind, um Störungen und Fehler im Maschinenbetrieb zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Maschinenhandbuch; Begründung: Die Notwendigkeit präziser Schnitte für die Automatisierung. Anwendungsbereich: Speziell für Hochgeschwindigkeits-Faltmaschinen. ↩
„Verpackungsautomatisierung mit digitalem Stanzen – Highcon“, https://highcon.net/packaging-automation-digital-2-2/. Branchenvergleiche zur Verpackungsmontage zeigen, wie präzises Stanzen manuelle Nacharbeiten reduziert und die Co-Packing-Phase beschleunigt. Nachweisfunktion: quantitativer Vergleich; Quellentyp: Betriebsstudie; Belege: Effizienzsteigerungen durch die Implementierung neuer Werkzeugprotokolle. Anmerkung: Die Ergebnisse variieren je nach Produktionsumfang. ↩
„Schnittbedingungen und Werkzeugverschleiß bei der Bearbeitung von Holzwerkstoffen“, https://bioresources.cnr.ncsu.edu/resources/cutting-conditions-and-tool-wear-when-machining-wood-based-materials/. Technische Erläuterung, wie wiederverwendete Sperrholzplatten sich verziehen oder ihre strukturelle Integrität verlieren, was zu Passerfehlern führt. Nachweisfunktion: Technische Validierung; Quellentyp: Fertigungshandbuch. Unterstützt: die Risiken generischer Werkzeugansätze. Anwendungsbereich: Anwendbar auf das Stanzen in großen Stückzahlen. ↩
„Die Wissenschaft des Laserschneidens im Verpackungsdesign – CarePac“, https://www.carepac.com/blog/the-science-of-laser-cutting-in-packaging-design/?srsltid=AfmBOoon9xYDi2l3mc0HmFshMdOVaszl1id6SxHFzaGkgxt4DaYKghpI. Vergleichsdaten zeigen, wie lasergeschnittene Werkzeuge die Maßgenauigkeit erhöhen und Materialverschwendung reduzieren. Nachweisfunktion: Leistungsvergleich; Quellentyp: Ingenieurstudie. Unterstützt: die Vorteile von speziell entwickelten Werkzeugen. Anmerkung zum Anwendungsbereich: Fokus auf Hochpräzisionsanwendungen. ↩
„Präzisionsstanzen – JBC Technologies“, https://www.jbc-tech.com/capabilities/precision-die-cutting/. Nachweis, dass exakte Rilltoleranzen ein robotergestütztes Hochgeschwindigkeitsfalten ohne manuelle Eingriffe ermöglichen. Funktion des Nachweises: Produktivitätskennzahl; Quellentyp: Whitepaper zur industriellen Automatisierung. Unterstützt: den Zusammenhang zwischen Werkzeugqualität und Montagegeschwindigkeit. Anwendungsbereich: beschränkt auf automatisierte Verpackungslinien. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-Zoll-Materials …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Handbücher für Verpackungstechnik definieren die Biegezugabe und den Einfluss der Materialstärke auf die Faltlänge, um die strukturelle Genauigkeit zu gewährleisten. Nachweisfunktion: Technische Verifizierung; Quellentyp: Branchenhandbuch. Grundlage: Physik des Materialverbrauchs beim Falten. Anwendungsbereich: Gilt speziell für Wellpappe und schwere Kartonagen. ↩
„Wellpappe und Materialqualitäten – Verpackungsstrategien“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bestätigung der branchenüblichen Messungen für B-Welle-Wellpappe zur Validierung der angegebenen Basisdicke. Nachweisfunktion: Technische Spezifikation; Quellentyp: Verpackungsindustriestandard. Belege: Physikalische Materialeigenschaften. Anwendungsbereich: Gilt für Standard-Wellpappe. ↩
„Die Bedeutung von Toleranzniveaus in der Präzisionsfertigung verstehen …“, https://resources.hartfordtechnologies.com/blog/understanding-the-importance-of-tolerance-levels-in-precision-manufacturing. Daten oder Fallstudien zeigen, wie präzisionsgefertigte Toleranzen bei Stanzverpackungen die Montagezeit im Vergleich zu Standardpassungen reduzieren. Nachweisfunktion: Leistungskennzahl; Quellentyp: Studie zur betrieblichen Effizienz. Belege: die Behauptung der Arbeitszeitreduzierung. Anmerkung: Die Effizienzgewinne können je nach Produktkomplexität variieren. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Maßgebliche technische Richtlinien zum Stanzen erläutern, warum die Berücksichtigung der Materialstärke (Dickenausgleich) für präzises Falten und Passen unerlässlich ist. Nachweisfunktion: Technische Spezifikation; Quellentyp: Technisches Handbuch. Beleg: Die Notwendigkeit des Dickenausgleichs gegenüber 1:1-Ebenenvektoren. Anwendungsbereich: Insbesondere anwendbar auf starre oder dicke Substrate. ↩
„4 häufige Stanzfehler und wie man sie behebt“, https://www.sblmachinery.com/4-common-die-cutting-failures-and-how-to-fix-them/. Materialwissenschaftliche Untersuchungen zur strukturellen Integrität während der Montage identifizieren häufige Schwachstellen bei nicht kompensierten Laschenkonstruktionen während der manuellen Einfügung. Belegfunktion: Tatsachenbehauptung; Quellentyp: materialwissenschaftliche Studie. Unterstützt: das Risiko des Einreißens bei Standard-Laschenkonstruktionen. Anmerkung: Das Risiko variiert je nach Flächengewicht und Faserrichtung des Materials. ↩
„Was kostet ein Stanzschnitt?“, https://www.cn-koten.com/How-Much-Does-A-Die-Cut-Cost-id41068785.html. Studien zur Fertigungseffizienz zeigen, dass Präzisionstechnik Montagezeiten und Fehlerraten reduziert und somit den Gesamtausstoß pro Stunde erhöht. Belegfunktion: Leistungskennzahl; Quellentyp: Bericht aus dem Bereich Wirtschaftsingenieurwesen. Unterstützt: den Zusammenhang zwischen präzise gefertigten Stanzschnitten und erhöhtem Durchsatz. Anmerkung zum Untersuchungsbereich: Fokus auf Fließbandgeschwindigkeit und Arbeitseffizienz. ↩
„US5221249A – Rillvorschrift für Stanzwerkzeuge mit Stahlvorschrift“, https://patents.google.com/patent/US5221249A/en. Die technische Dokumentation zur Wellpappenverarbeitung erklärt, wie übermäßiger Druck durch blanke Stahlvorschriften zum Zusammenbrechen der Wellen und zu Oberflächenrissen in hochsteifen Materialien führt. Nachweisfunktion: Technischer Nachweis; Quellentyp: Branchenstandardhandbuch. Anwendungsfall: Mechanisches Versagen von ungebrauchtem Kraftkarton beim Stanzen. Anmerkung zum Anwendungsbereich: Die genauen Spezifikationen hängen von der Rilltiefe ab. ↩
„Abschätzung der Druckfestigkeit von Wellpappkartons für …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Maßgebliche Normen der Verpackungstechnik erläutern, wie strukturelle Schäden wie Delamination die BCT-Werte verringern. Nachweisfunktion: Technische Validierung; Quellentyp: Industrienorm. Unterstützt: den Zusammenhang zwischen Mikrorissen und Tragfähigkeitsverlust. Anwendungsbereich: Speziell für Wellpappe. ↩
„C&T führt Anvil Crease Matrix ein“, https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. Technische Handbücher für das Stanzen beschreiben, wie Matrixkanäle Oberflächenrisse durch die Steuerung von Faserkompression und -dehnung verhindern. Belegfunktion: Mechanistische Erklärung; Quellentyp: Fertigungshandbuch. Unterstützt: Die Verwendung von Matrizen zur Erhaltung der strukturellen Integrität. Anwendungsbereich: Anwendbar auf hochbelastbare Substrate. ↩
„Rillmatrix – Stanzwerkzeugbedarf“, https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Nachweis der Verwendung von Polymerwerkstoffen in Rillmatrizen zur präzisen Faltung ohne Beschädigung der Wellen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch für industrielle Fertigung. Hintergrund: Der Übergang von flachen Ambossen zu Polymerkanälen. Anwendungsbereich: Gilt für das Stanzen von Wellpappe. ↩
„Warum reißen Wellpappkartons beim Falten? – LinkedIn“, https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Erklärung des physikalischen Mechanismus, durch den eine Faltmatrix die Faserverformung steuert, um Mikrorisse zu vermeiden. Belegfunktion: Mechanismusverifizierung; Quellentyp: Fachzeitschrift für Materialwissenschaften. Unterstützt: die Behauptung, dass speziell entwickelte Werkzeuge zu einer strukturellen Dehnung führen. Anmerkung zum Anwendungsbereich: spezifisch für das Verhalten von Linerboard. ↩
„Schätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Daten, die den Zusammenhang zwischen der Verwendung von Rillmatrizen und höheren Ergebnissen im Box Compression Test (BCT) belegen. Nachweisfunktion: Leistungskennzahl; Quellentyp: Fachartikel der Verpackungsindustrie. Unterstützt die Behauptung, dass durch technische Maßnahmen Kartons das Stapeln auf Paletten überstehen. Anmerkung zum Untersuchungsbereich: Fokus auf die vertikale Druckfestigkeit. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Die technische Dokumentation zu den Normen für den Kantenstauchtest (Edge Crush Test, ECT) würde bestätigen, wie sich eine Reduzierung der Nennwerte auf die vertikale Tragfähigkeit von Wellpappensubstraten auswirkt. Nachweisfunktion: Technische Validierung; Quellentyp: Industrienorm/Ingenieurhandbuch. Begründung: Das Risiko eines Substratversagens bei reduziertem ECT-Wert. Anwendungsbereich: Speziell für Wellpappe. ↩
„Testverfahren – International Safe Transit Association“, https://ista.org/test_procedures.php. Überprüfung der ISTA-3A-Standardprotokolle zur Simulation von Belastungen und Vibrationen im Transportumfeld. Nachweisfunktion: Überprüfung des technischen Standards; Quellentyp: Branchenstandarddokumentation. Unterstützt: Die Gültigkeit der verwendeten Testmethodik zur Simulation von Transportgefahren. Anwendungsbereich: Speziell für Simulationen der Zustellung von Kleinpaketen. ↩
„ECT-Bewertungen erklärt: Was sie für Ihre … bedeuten“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOop9AX3Tgq6X2pJPACONliDW71nXGVF_oml6b1jc2xQC2iy7q_yz. Technische Erläuterung der Edge Crush Test (ECT)-Bewertungen und wie niedrigere ECT-Werte mit einer reduzierten vertikalen Druckfestigkeit korrelieren. Nachweisfunktion: Überprüfung der technischen Spezifikation; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt die Behauptung, dass Material mit 26 ECT unter Last strukturell schlechter ist als höher bewertete Kartons. Anwendungsbereich: Allgemeine Eigenschaften von Wellpappe. ↩
„Was ist Wellpappe? Wellenprofile, ECT, Leistungseinflüsse“, https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. Überprüfung der Ergebnisse des Kantenstauchtests (ECT) und der strukturellen Schwachstellen von Wellpappe der Güteklasse 26ECT in stark beanspruchten Verpackungen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard. Unterstützt: Das geringere Festigkeitsprofil gängiger Substratsorten. Anmerkung: Die ECT-Werte können je nach Hersteller leicht variieren. ↩
„Druckfestigkeit von Wellpappenverpackungen mit niedriger …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Eine anerkannte Quelle für Verpackungsmaterialien würde bestätigen, dass 32ECT-Kraftpapier aus Frischfaser im Vergleich zu Papier mit niedrigeren ECT-Werten eine höhere vertikale Druckfestigkeit aufweist. Nachweisfunktion: Technische Spezifikation; Quellentyp: Materialdatenblatt. Unterstützt: Die Behauptung, dass 32ECT-Kraftpapier die Substratqualität verbessert. Anwendungsbereich: Gilt für die vertikale Tragfähigkeit. ↩
„Studie zu den Energieabsorptionseigenschaften von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11840120/. Die Verpackungstechnikforschung erklärt, wie bestimmte Stanzgeometrien und Wellenausrichtungen so gestaltet sind, dass sie kinetische Energie während des Transports ableiten. Belegfunktion: Ingenieurprinzip; Quellentyp: Fachbuch. Unterstützt die Behauptung, dass speziell entwickelte Kartons durch Stoßdämpfung ein Durchbiegen der Kartonwände verhindern. Anmerkung: Die Wirksamkeit hängt von der spezifischen Kartongeometrie ab. ↩



