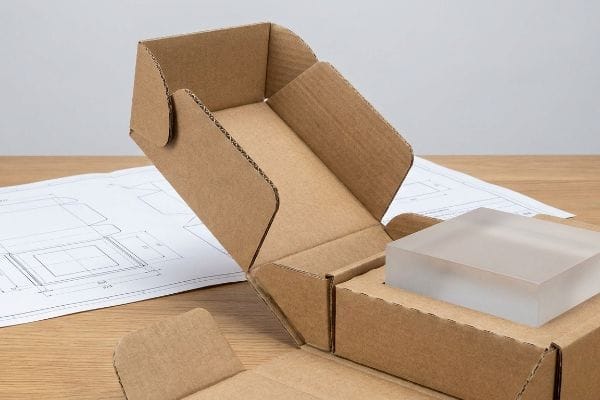
Marken verlieren Tausende durch beschädigte Waren, nur weil sie generische Verpackungen aus dem Regal nehmen. Man braucht eine Konstruktionstechnik, nicht nur einen Karton, um Luft zu transportieren.
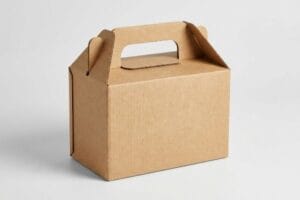
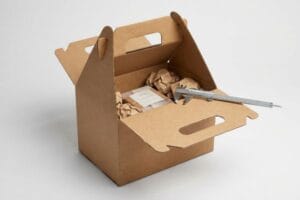
Eine maßgefertigte Verpackung ist eine speziell entwickelte Lösung, die exakt auf die Abmessungen, das Gewicht und die Anforderungen des Einzelhandels zugeschnitten ist. Sie verwendet maßgeschneiderte Wellpappe, präzise Stanztoleranzen und exakt ausgewählte Materialqualitäten, um den Schutz des Produkts und die Markenpräsenz entlang der gesamten Lieferkette zu gewährleisten.
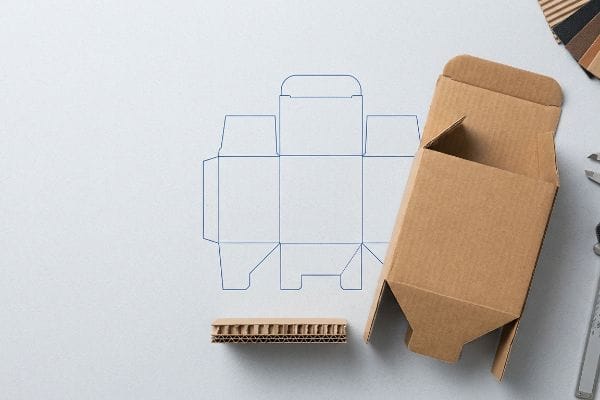
Lassen Sie uns genauer betrachten, was einen Standardkarton von einer präzisionsgefertigten Verkaufsverpackung unterscheidet.
Was bedeutet „Custom Box“?
Ein Logo auf einen Standardversandkarton zu drucken, macht ihn nicht individuell. Echte Individualisierung findet in den kleinsten Details der Berechnung statt, bevor die Tinte überhaupt auf den Karton gelangt.
Das bedeutet, dass eine maßgefertigte Box parametrische Designanpassungen hinsichtlich struktureller Toleranzen, Biegezugaben und der tatsächlichen Plattenstärke erfordert. Dadurch wird sichergestellt, dass die Verriegelungslaschen und Faltungen die exakte Stärke des Wellpappenmaterials berücksichtigen und Reibung, Einreißen oder Montagefehler bei der Hochgeschwindigkeits-Versandabwicklung verhindert werden.
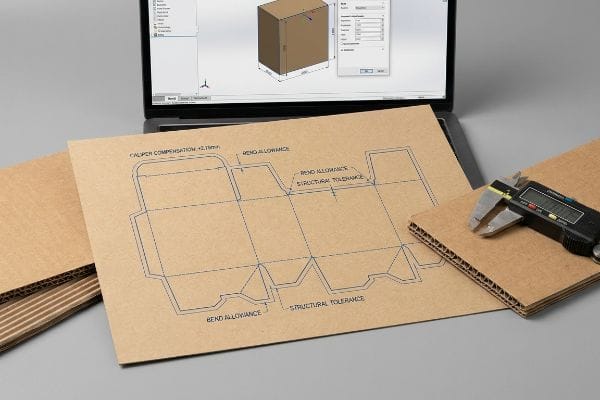
Der Unterschied zwischen einer funktionierenden Schachtel und einer, die reißt, liegt oft im Millimeterbereich.
Die verborgene Mathematik hinter einer echten Custom-Box
Selbst erfahrene Konstrukteure zeichnen in CAD-Software (Computer-Aided Design) oft flache, ineinandergreifende Laschen und gehen dabei davon aus, dass die Breite der Aufnahmelasche exakt der Breite der Lasche entspricht. Sie behandeln Papier, als existiere es in einem zweidimensionalen Vakuum und vergessen dabei, dass physische Trägermaterialien realen Raum einnehmen. Wenn diese Datei in der Fabrik ankommt, schneiden wir echte Wellpappe mit ausgeprägter Riffelung, die engen Winkeln aktiv entgegenwirkt.
Ein wirklich individuelles Design erfordert eine präzise Kompensation der Materialstärke. Ich sehe diesen blinden Fleck immer wieder: Ein Einkaufsteam sendet eine Datei für einen 2,79 mm dicken B-Wellen-Karton¹,ohne Biegezugaben² zu berücksichtigen .90Grad zu falten, verbrauchen die Papierfasern Material, und der Schlitz ist plötzlich viel zu eng. Ich habe schon erlebt, wie Mitarbeiter am Fließband schwitzten und den starken Widerstand des Frischfaser-Kraftkartons spürten, nur um dann zu hören, wie die Decklage mit einem lauten Reißen einriss. Die Lösung ist rein mathematisch. Ich verwende parametrische Algorithmen, um die Aufnahmeschlitze künstlich um exakt die Dicke des Kartons zu erweitern. Das gewährleistet eine reibungslose Montage und reduziert die Lohnverpackungszeit um schätzungsweise 25 %.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| 1:1 Laschen-zu-Schlitz-Verhältnis | Bremssattelspiel hinzufügen3 | Kein Einreißen während der Montage |
| Faltradien ignorieren | Parametrische Biegezugaben4 | Die Schachtel steht perfekt quadratisch |
| Verwendung flacher 2D-Software | 3D-Strukturplanung | Spart 30 Sekunden pro Einrichtungseinheit5 |
Ich lasse keine unkompensierten Stanzkanten an meinen Schneidetischen ankommen. Indem ich den genauen Falzverbrauch im Voraus berechne, eliminiere ich die mechanische Reibung, die massive Verzögerungen und manuelle Nacharbeiten an der Verpackungslinie verursacht.
🛠️ Harveys Schreibtisch: Reißen Ihre Stecklaschen beim Falten ein? 👉 Schicken Sie mir Ihre Stanzform ↗ – Direkter Zugang zu meinem Schreibtisch. Kein automatisierter Werbe-Spam, versprochen.
Was kostet eine individuell gestaltete Box?
Jeder wünscht sich ein erstklassiges Unboxing-Erlebnis, doch eine Fehlplanung des Produktionsbudgets kann das physische Produkt im Handumdrehen ruinieren.
Das kommt darauf an. Eine individuell angefertigte Box kostet je nach Volumen, Kartonqualität und Druckverfahren zwischen wenigen Cent und mehreren Dollar. Wird jedoch die Stabilität der Box im Kantenstauchtest heimlich reduziert, um teure kosmetische Folienkaschierungen zu ermöglichen, führt dies unweigerlich zu einem katastrophalen Druckversagen unter schwerer Palettenbelastung.
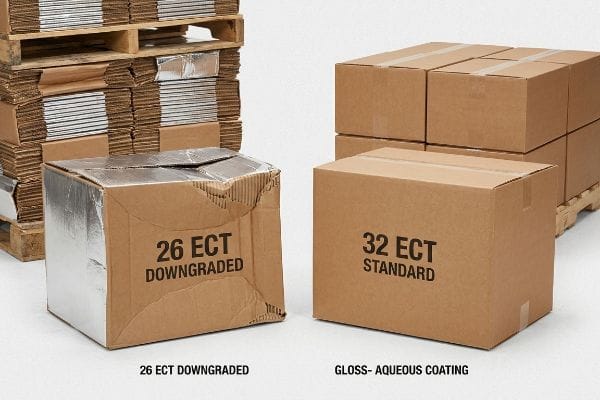
Für eine luxuriöse Optik zu bezahlen, bringt nichts, wenn das Paket zerdrückt ankommt.
Die Falle der kosmetischen Abwertung bei der Preisgestaltung für kundenspezifische Verpackungen
Einkaufsteams behandeln teure Oberflächenbehandlungen, wie vollflächige Folienkaschierungen oder Soft-Touch-Folien, oft als unverhandelbare Marketingvorgaben. Um die Stückkosten im Rahmen des Budgets zu halten, stufen sie die Rohbauplatte häufig heimlich von einer robusten ECT-6- Kantenfestigkeitsklasse (Kantenzugfestigkeitsprüfung) von 32 auf eine schwache ECT-Klasse von 26 herab. Sie gehen davon aus, dass die ansprechende Oberfläche von der geschwächten Kernstruktur ablenkt.
Dieses Budgetungleichgewicht führt zu einem Albtraum, sobald die Kartons in die Lieferkette gelangen. Ich erinnere mich an einen Kunden, der die Kartonqualität drastisch reduzierte, um die Kosten für schwere Silberfolie zu decken. Als seine 20,4 kg schweren Umkartons in einem feuchten Lager doppelt gestapelt wurden, hielten die geschwächten Innenrippen der dynamischen Belastung nicht stand. Man konnte das Knacken förmlich hören, als die untere Lage nachgab, die gesamte Palette zusammenbrach und der Händler die Ware sofort zurückwies. Um dies zu beheben, untersage ich strikt, das Basismaterial zu beeinträchtigen. Wir verwendeten wieder den hochwertigen 32-ECT-Kartonund ersetzten die teure Folie durch eine hochglänzende, wasserbasierte Beschichtung.So konnten wir Transportschäden vollständig vermeiden, den Premium-Glanz erhalten und die Gesamtkosten fixieren.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Herabstufung der ECT aus Budgetgründen | Mindestens 32 ECT einhalten9 | Übersteht Doppelstapelung |
| Schwere Folienkaschierung | Glänzende wässrige Beschichtung10 | 100 % recycelbar über die Wertstoffsammlung |
| Dynamische Lastgrenzen außer Acht lassen | ISTA-Transit-Simulation11 | Keine Rückbuchungen durch Händler |
Ich lasse niemals zu, dass Marketingabteilungen das Entwicklungsbudget aufzehren. Ihrer Lieferkette ist es egal, wie edel Ihre Verpackung aussieht; wenn sie nicht tragfähig ist, ist Ihre gesamte Investition verloren.
🛠️ Harveys Schreibtisch: Verzichten Sie auf die Stabilität Ihrer Wellpappe, um Premium-Druck zu finanzieren? 👉 Lassen Sie eine Kostenanalyse Ihrer Konstruktion durchführen ↗ – Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Was ist eine kundenspezifische Kartonverpackung?
Es handelt sich nicht nur um den einzelnen Behälter, der das Produkt enthält; es ist das gesamte synchronisierte Ökosystem aus Innenschalen, Einsätzen und Umverpackungen.
Individuelle Kartonverpackungen sind ein umfassendes System, das primäre Produktverpackungen mit sekundären Verkaufsdisplays und tertiären Umkartons integriert. Dafür sind präzise berechnete geometrische Versätze und Abstände zwischen den einzelnen Komponenten erforderlich, um Reibungsverklemmungen zu vermeiden und so ein reibungsloses Auspacken sowie eine makellose Markenpräsentation bei der Ankunft zu gewährleisten.
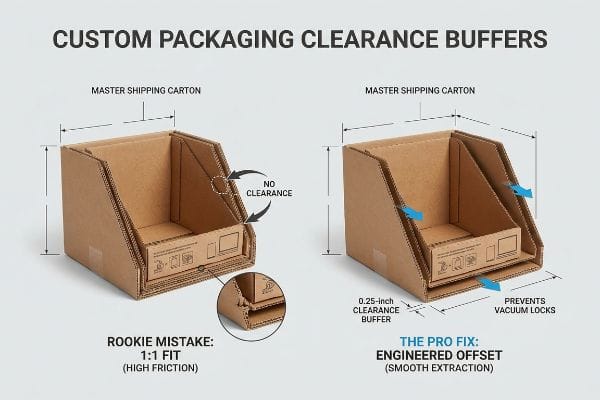
Wenn die internen und externen Systeme miteinander in Konflikt geraten, zahlt der Einzelhändler den Preis.
Überwindung von Reibungsverlusten bei der Umkartonierung in kundenspezifischen Boxverpackungen
Marken gestalten ihre Umkartons häufig so, dass sie exakt den Außenmaßen ihrer vorbefüllten Verkaufstrays entsprechen (1:1), in der Annahme, dass ein enger Sitz maximalen Transportschutz bietet. Sie betrachten die Verpackung wie eine russische Matrjoschka und ignorieren dabei völlig die starke Oberflächenreibung, die durch das Aneinanderreiben der unversiegelten Wellpappebeim Entnehmen entsteht.
Dieses 1:1-Verhältnis erzeugt einen starken Vakuumverschluss, wenn ein Verkäufer im Laden versucht, die Ware auszupacken. Ich habe schon oft beobachtet, wie Angestellte im Einzelhandel mit Gewalt an einer eng ineinander verschachtelten 609,6 mm (24 Zoll) großen Schale gerissen haben, die in einem Versandkarton steckte. Da die porösen Pappwände sich mechanisch verhaken<sup>13</sup>, reißt der Verkäufer unweigerlich die bedruckte vordere Halteleiste des Displays ab und beschädigt die Einheit, noch bevor sie im Regal steht. Ich behebe dieses Problem, indem ich eine strenge geometrische Toleranz einhalte und mathematisch einen 6,35 mm (0,25 Zoll) breiten Randabstand<sup>14</sup> in die Hauptmulde einfüge. Dadurch wird der Reibungsverschluss aufgehoben und ein reibungsloses, reißfreies Auspacken für den Verkäufer gewährleistet.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| 1:1 verschachtelte Boxabmessungen | 0,25-Zoll-Spielraumpuffer15 | Müheloses Auspacken im Einzelhandel |
| Papierreibung vernachlässigen | Geometrische Versatzzuordnung16 | Verhindert eingerissene Lippen |
| Zu enge Versandpassform | Luftspalttoleranz17 | Schnellere Wiederauffüllung der Lagerbestände |
Ich entwickle Verpackungssysteme, nicht nur einzelne Behälter. Lässt sich Ihre Verkaufsschale nicht ohne Kraftaufwand aus dem Versandkarton entnehmen, ist Ihre individuelle Konstruktion grundlegend gescheitert.
🛠️ Harveys Schreibtisch: Reißen Ihre Verkäufer beim Auspacken die verkaufsfertigen Trays ein? 👉 Fordern Sie Ihre Friction-Lock-Bewertung an ↗ — Keine Formulare, die endlose Verkaufsanrufe auslösen. Nur purer Mehrwert.
Wie kann ich eine individuelle Box erstellen?
Die Übertragung eines digitalen Konzepts auf eine physische, großvolumige Fertigung erfordert die strikte Einhaltung der Protokolle für die Druckvorstufenmaschinen.
Die Herstellung einer individuellen Verpackung erfordert die Umwandlung von Vektorgrafiken in maschinenlesbare Formate für CNC-Schneidetische und Stanzformen. Dies beinhaltet die Zuweisung von Sonderfarben zu Schnitt- und Rilllinien, um zu verhindern, dass die automatische RIP-Software wichtige Strukturpfade mit der bedruckten Grafikebene verschmilzt.
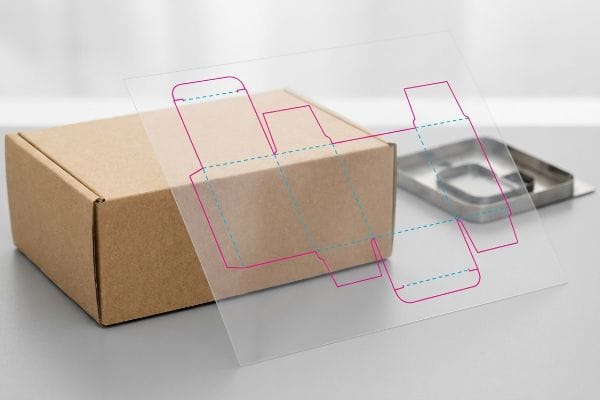
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb gehen und digitale Dateien die Fabrikhalle lahmlegen.
Warum Standard-CMYK-Dateien in der Fertigung versagen
Grafikdesigner übermitteln Stanzlinien für individuelle Verpackungen häufig mit Standard-CMYK-Linien (Cyan, Magenta, Gelb, Schwarz),um die Schnitt- oder Faltstellen des Bedruckstoffs zu kennzeichnen. Sie gehen davon aus, dass die Schneidemaschinen im Werk die Ränder automatisch erkennen und den Karton entsprechend verarbeiten, da die schwarze Kontur auf ihrem hochauflösenden Monitor gestochen scharf erscheint.
In meiner Produktionsstätte erlebe ich regelmäßig, dass genau dieses Dateiformat zu katastrophalen Produktionsengpässen führt, noch bevor die erste Klinge zum Einsatz kommt. Automatisierte CNC-Schneidetische und Laser-Stanzplattenbrenner können keine sichtbare schwarze Tinte verarbeiten; sie benötigen spezifische Sonderfarben. Wenn eine Datei mit einfachen CMYK-Konturen eintrifft, verschmilzt das Vorstufensystem diese Linien einfach mit der Grafikebene19.Das Ergebnis ist eine Druckmaschine, die zwar eine schöne Schachtel mit sichtbaren schwarzen Konturen druckt, aber die Schneidklingen blockieren, sodass keine Schnitte ausgeführt werden und ein riesiger Stapel Ausschuss entsteht. Ich behebe dieses Problem, indem ich die Dateien abfange und den Schnitten strikt 100 % Magenta und den Rillen 100 % Cyan zuweise. Diese Feinjustierung garantiert, dass die Stanzform perfekt greift und spart meinen Kunden Tausende von Euro an Materialverschwendung.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung schwarzer CMYK-Schnittlinien | Absolute Sonderfarben zuweisen20 | Perfekter Maschinenschnitt |
| Verschmelzen von Kunst- und Schnittebenen | Strukturelle Vektorpfade isolieren21 | Null gedruckte Schnittlinien |
| Angenommen, Maschinen lesen visuelle Informationen | Maschinenlesbare Werkzeugdaten22 | Verhindert Produktionsstopps |
Ich verlasse mich niemals auf einen flachen visuellen Proof, um eine massive Stahlmaschine anzusteuern. Durch die strikte Überwachung der Sonderfarbenzuweisung in der Druckvorstufe stelle ich sicher, dass die Stabilität Ihrer Verpackung perfekt vom Bildschirm ins Verkaufsregal übertragen wird.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können einen Lieferanten allein aufgrund billiger Oberflächen auswählen, aber wenn die minderwertige 26ECT-Platte unter einer schweren Palettenlast zusammenbricht, riskieren Sie eine sofortige Ablehnung durch den Händler und einen Totalverlust Ihrer Gewinnspanne. Über 500 Markenmanager nutzen meine Checkliste für die Druckvorstufe, um genau diese fatalen Fehler in der Anfangsphase zu vermeiden. Hören Sie auf, bei den Toleranzen zu raten, und lassen Sie mich Ihre Dateien persönlich durch meinen kostenlosen Stanzform-Audit ↗ , um schwerwiegende Kompressions- und Reibungsfehler vor der Massenproduktion aufzudecken.
„Wellpappe und Materialqualitäten | 30.06.2021“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Industriestandards für Wellpappenmaterialien definieren den Nenndurchmesser von B-Welle-Karton zur Überprüfung der spezifischen Dicke. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard. Grundlage: Präzise Materialdicke. Hinweis: Messungen können aufgrund von Herstellertoleranzen geringfügig abweichen. ↩
„Kartonkonstruktionen: Berechnung der Biegezugabe 1“, https://www.youtube.com/watch?v=j1n5ojAbAic. Richtlinien für Verpackungstechnik beschreiben detailliert die Berechnung der Biegezugabe, um die Materialstärke zu berücksichtigen und strukturelles Versagen zu vermeiden. Nachweisfunktion: Technische Methodik; Quellentyp: Technisches Handbuch. Begründung: Notwendigkeit der mathematischen Kompensation im Design. Anwendungsbereich: Gilt für das Falten starrer oder halbstarrer Substrate. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Technische Dokumentation, die erläutert, wie die Berücksichtigung der Materialstärke (Dicke) strukturelle Spannungen und Risse während der Montage verhindert. Nachweisfunktion: Technische Validierung; Quellentyp: Verpackungsindustriestandard; Unterstützung: die Anforderung an Materialspielraum in kundenspezifischen Stanzlinien. Anwendungsbereich: Speziell für Wellpappe und schwere Kartonagen. ↩
„Wie man Biegezugabe und Biegeabzug mit SendCutSend berechnet“, https://www.youtube.com/watch?v=0mGG4ZtC2a4. Ingenieurtechnische Prinzipien, die zeigen, wie Biegezugaben die Materialverformung berücksichtigen, um sicherzustellen, dass das gefaltete Endprodukt rechtwinklig bleibt. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Maschinenbau; Unterstützung: Verwendung parametrischer Mathematik für geometrische Präzision. Anwendungsbereich: Gilt für die Konstruktion von Faltschachteln. ↩
„Strukturelles Verpackungsdesign: Schlüsselelemente und Prozess“, https://www.arkay.com/resources/structural-packaging-design. Branchenvergleiche und Fallstudien zur Effizienz von 3D-Strukturprototypen im Vergleich zu traditionellen 2D-Konstruktionsverfahren hinsichtlich der Rüstzeiten. Nachweisfunktion: quantitative Verifizierung; Quellentyp: Branchenfallstudie; Belege: die Behauptung der Zeitersparnis durch 3D-Engineering. Anmerkung: Die Zeitersparnis kann je nach Komplexität der Verpackung variieren. ↩
„[PDF] Mullen-Test vs. Edge Crush Test Boxes – Crown Packaging Corp.“, https://crownpack.com/wp-content/uploads/2023/11/Crown-Packaging-Mullen-vs-ECT-Whitepaper.pdf. Technische Daten zum Vergleich der Tragfähigkeit von 32 ECT- und 26 ECT-Karton zur Bestätigung der Behauptung einer strukturellen Schwächung. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard (ASTM/TAPPI). Beleg: Behauptung, dass 32 ECT strukturell überlegen gegenüber 26 ECT ist. Anwendungsbereich: Gilt für einwandige Wellpappe. ↩
„ECT-Bewertungen erklärt: Was sie für Ihre … bedeuten“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOooXZwLCAFm6ZCq3ugiaRJiCKbdYAYEfE1NkXCa0zfxrfmp8Y3PA. Überprüfung der Edge Crush Test (ECT)-Bewertung für Wellpappe und deren Eignung für die Stapelung schwerer Umkartons. Nachweisfunktion: Technische Spezifikation; Quellentyp: Verpackungsindustriestandard. Unterstützt: Anforderungen an die strukturelle Integrität bei hohen Belastungen. Anwendungsbereich: Gilt für Wellpappe. ↩
„Ein umfassender Leitfaden für Verpackungsveredelungen und -beschichtungen“, https://www.winpackprinting.com/blog/a-complete-guide-to-packaging-finishes-and-coatings.html. Vergleich von wässrigen Beschichtungen und Folienkaschierungen hinsichtlich visueller Qualität und Produktionskosten. Nachweisfunktion: Technischer Vergleich; Quellentyp: Leitfaden für die Druckindustrie. Unterstützt: Kostengünstige Alternativen für hochwertige Veredelungen. Anwendungsbereich: Fokus auf Kosmetikanwendungen. ↩
„Wellenqualitäten, ECT-Werte und Wandstärke erklärt 2025“, https://anchorbox.com/corrugated-box-strength/. Technische Überprüfung der Edge Crush Test (ECT)-Werte und deren Korrelation zur vertikalen Druckfestigkeit für die Stapelung im Einzelhandel. Nachweisfunktion: Technische Spezifikation; Quellentyp: Verpackungsindustriestandard. Unterstützung: Mindest-ECT-Wert für die Haltbarkeit im Einzelhandel. Anmerkung: Die effektive Festigkeit hängt von den Kartonabmessungen ab. ↩
„Individuelle Lebensmittelverpackungen: Der vollständige Leitfaden für Lebensmittelmarken …“, https://crateform.com/blog/food-packaging-guide. Vergleich von Beschichtungen auf Wasserbasis mit kunststoffbasierten Folienkaschierungen hinsichtlich ihrer Kompatibilität mit gängigen Papierrecyclingströmen. Nachweisfunktion: Materialwissenschaftliche Tatsache; Quellentyp: Nachhaltigkeitsrichtlinie. Unterstützt: Angaben zur Recyclingfähigkeit im Rahmen der kommunalen Abfallentsorgung. Anmerkung: Die Recyclingfähigkeit variiert je nach Gemeinde. ↩
„Prüfung von Einzelhandelsverpackungen für die Einhaltung der Vorschriften im Großflächenhandel“, https://www.intertek.com/performance-testing/packaging/retail-compliance/. Validierung der Prüfprotokolle der International Safe Transit Association (ISTA) zur Reduzierung von Transportschäden und damit verbundenen Strafen im Einzelhandel. Nachweisfunktion: Branchenstandard; Quelle: Zertifizierungsstelle. Nutzen: Minderung von Rückbelastungen durch Einzelhändler. Anmerkung zum Anwendungsbereich: Simulationen reduzieren das Risiko, können aber Transportschäden nicht vollständig ausschließen. ↩
„Reibungskoeffizientenprüfung“, https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Überprüfung der physikalischen Reibungseigenschaften unversiegelter Wellpappeneinlagen und deren Auswirkungen auf die Entnahme von gestapelten Verpackungen. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch der Materialwissenschaft oder Verpackungstechnik. Belegt: Die Behauptung, dass unbeschichtete Testeinlagen beim Auspacken erhebliche Reibung erzeugen. Anmerkung zum Untersuchungsbereich: Vergleich zwischen beschichteten und unbeschichteten Einlagen. ↩
„Druckfestigkeit von Wellpappenverpackungen mit geringer …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Kurze Erläuterung, wie Oberflächenreibung und Luftdruckunterschiede Vakuumverschlüsse in verschachtelten Kartonkomponenten erzeugen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Die physikalische Ursache der Reibung beim Auspacken. Anwendungsbereich: Speziell für hochpräzise verschachtelte Strukturkonstruktionen. ↩
„Leitfaden für kundenspezifische Verpackungstoleranzen für Kartons und Einlagen“, https://hspackfactory.com/custom-packaging-tolerances-guide/. Kurze Erläuterung der branchenüblichen geometrischen Toleranzen zur Vermeidung von Verklemmungen in Umverpackungen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Konstruktionsleitfaden. Unterstützung: Spezifisches Maß für die Offsettoleranz. Hinweis: Der optimale Abstand kann je nach Materialstärke variieren. ↩
„Wie man Verpackungskartonabmessungen misst: Vollständiger Leitfaden“, https://epackfactory.com/how-to-measure-packaging-box-dimensions/. Branchenstandards für den minimalen Abstand zwischen ineinander gestapelten Kartons, um Reibung beim Auspacken zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Die Empfehlung eines 0,25-Zoll-Pufferabstands. Anwendungsbereich: Gilt für Standard-Wellpappe. ↩
„Wellpappenverpackungen mit innovativem Design für verbesserte …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Erläuterung der mathematischen Zuordnung zur Anpassung der Kartonabmessungen unter Berücksichtigung von Materialreibung und strukturellen Toleranzen. Nachweisfunktion: Methodenverifizierung; Quellentyp: Leitfaden für die Konstruktionsplanung. Unterstützt: die Verwendung von Offset-Mapping zur Vermeidung von eingerissenen Laschen. Anmerkung zum Anwendungsbereich: Bezieht sich auf hochpräzise kundenspezifische Einlagen. ↩
„Toleranzen für Herstellerverbindungen an RSC – AICC Now“, https://now.aiccbox.org/tolerance-for-manufacturers-joint-on-rsc/. Technische Anforderungen an die Luftspalttoleranzen in Umkartons zur Erleichterung der effizienten Wiederauffüllung des Warenbestands im Einzelhandel. Nachweisfunktion: operative Kennzahl; Quellentyp: Whitepaper zu Logistik und Lieferkette. Unterstützt die Behauptung, dass die Luftspalttoleranz die Wiederauffüllungsgeschwindigkeit erhöht. Anwendungsbereich: variiert je nach Versandvolumen. ↩
„Wann Sie Sonderfarben in Ihrem Verpackungsdesign verwenden sollten – PopDisplay“, https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Professionelle Druck- und Verpackungsstandards, die die Notwendigkeit von Sonderfarben gegenüber CMYK für strukturelle Stanzlinien erläutern. Nachweisfunktion: Technische Überprüfung; Quellentyp: Branchenhandbuch. Unterstützt: die Unterscheidung zwischen kosmetischem Druck und strukturellen Schneidepfaden. Anwendungsbereich: Standard-Druckvorstufenprotokolle. ↩
„Was ist Verpackungsvorstufe? Ein umfassender Überblick“, https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Erläuterung, wie RIP-Software CMYK als Druckfarbe und Sonderfarben als Maschinenanweisungen verarbeitet. Nachweisfunktion: Prozessbeschreibung; Quellentyp: Leitfaden für die Druckproduktion. Unterstützt: Fehler beim Auslösen der Schneidwerkzeuge durch CMYK-Linien. Anwendungsbereich: Gilt für automatisierte Vorstufen-Workflows. ↩
„Sonderfarben vs. Prozessfarben | Adobe“, https://www.adobe.com/creativecloud/design/discover/spot-vs-process-color.html. Professionelle Druckrichtlinien schreiben die Verwendung von Sonderfarben für Stanzlinien vor, um Schnittpfade von CMYK-Grafiken abzugrenzen. Nachweisfunktion: Technischer Standard; Quellentyp: Handbuch der Druckindustrie. Unterstützung: Anforderung an Sonderfarben in Schneidedateien. Anwendungsbereich: Gilt für vektorbasierte Stanzlinien. ↩
„Dienstleistungen im Bereich Strukturverpackungsdesign“, https://www.internationalpaper.com/services/structural-design. Die Trennung der Strukturschichten gewährleistet, dass Schneidemaschinen die Druckvorlage und Druckmaschinen die Stanzlinien ignorieren. Nachweisfunktion: Prozessverifizierung; Quellentyp: Technische Druckrichtlinie. Unterstützung: Eliminierung gedruckter Schnittlinien. Anwendungsbereich: Spezifisch für die Ebenenverwaltung in Vektorsoftware. ↩
„CNC-Fräswerkzeugverschleiß – Kaggle“, https://www.kaggle.com/datasets/shasun/tool-wear-detection-in-cnc-mill. Automatisierte Schneidanlagen benötigen spezifische Vektordatenattribute anstelle visueller Darstellungen, um Schnitte auszuführen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsdokumentation. Nutzen: Vermeidung von Produktionsstillständen. Anwendungsbereich: Betrifft CNC- und automatisierte Stanzmaschinen. ↩