Im Konferenzraum wird ein makelloser Prototyp freigegeben, doch die ausgelieferten Verkaufsgeräte kommen verbogen und defekt an. Die Ursache liegt in der versteckten Diskrepanz zwischen den idealen Laborbedingungen und den physikalischen Gegebenheiten der Fabrik.
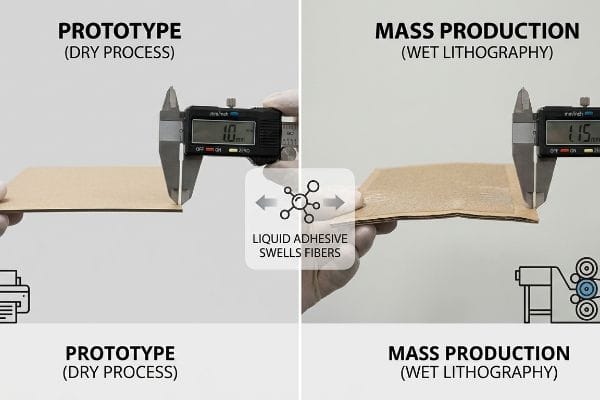
Die Unterschiede in der Kartonstärke zwischen Mustern und Serienproduktion entstehen dadurch, dass die Prototypenerstellung auf trockenem Digitaldruck basiert, während die Serienfertigung eine Nasslithografie erfordert. Der flüssige Klebstoff lässt die porösen Papierfasern aufquellen, wodurch sich die endgültige Materialstärke im Vergleich zu den anfänglichen, im klimatisierten Labormodellen geringfügig verändert.
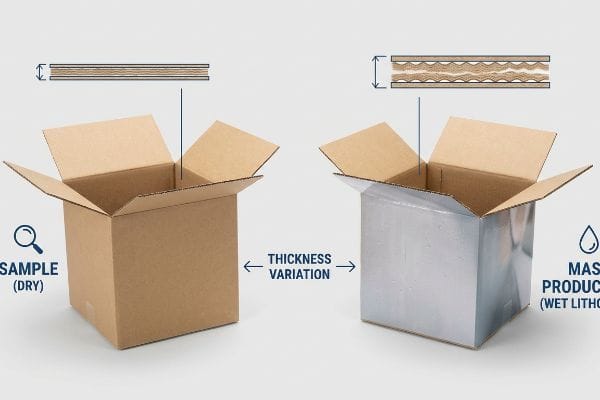
Um zu verstehen, warum sich ein makelloses weißes Modell anders verhält als eine vollständig bedruckte Verkaufsauflage, muss man den Teppichboden des Büros verlassen und sich in die laute, feuchte Fabrikhalle begeben. Genau dort, wo Theorie und Praxis nicht Hand und Fuß haben, schwinden die Gewinnmargen.
Welche verschiedenen Stärken gibt es bei Karton?
Selbst erfahrene Beschaffungsteams gehen oft davon aus, dass eine bestimmte Kartonqualität in allen globalen Lieferketten identische Eigenschaften aufweist. Sie behandeln die Abmessungen des Rohpapiers als unveränderliche mathematische Konstanten.
Die Dicke von Karton variiert typischerweise von ultradünnen Mikrowellplatten für hochwertige Einzelhandelsverpackungen bis hin zu hochbelastbaren Doppelwandplatten für maximale Stapelbarkeit. Die genaue Materialstärke bestimmt direkt, wie viel kinetische Stöße beim Transport die fertige Verpackung absorbieren kann, bevor es zu strukturellen Schäden kommt.
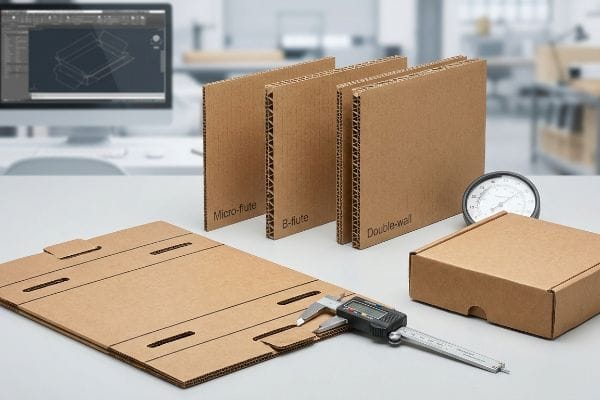
Doch die Kenntnis der theoretischen Abmessungen eines Rillenprofils reicht nicht aus, wenn Ihre Frachtcontainer dem hohen Feuchtigkeitsniveau beim Seetransport ausgesetzt sind. Genau hier versagen die gängigen Annahmen vollständig.
Die Feuchtigkeitsfalle auf dem Fabrikboden
Designer in klimatisierten Büros legen die Toleranzen für Stanzformen häufig anhand der absoluten Dicke des trockenen Kartons fest. Sie gehen davon aus, dass eine perfekte Passung einer Aussparung zu einer Lasche in ihrer CAD-Software (Computer-Aided Design) auch auf einer schnelllebigen 3PL-Verpackungslinie reibungslos verläuft. Dabei ignorieren sie völlig die physikalischen Gegebenheiten beim Transport eines porösen Materials über den Ozean oder bei der Lagerung in feuchten regionalen Logistikzentren.
Das ist nicht nur Theorie – ich kenne diese umweltbedingten Schwankungen aus der Praxis. Ein Kunde lieferte mir einmal ein flach verpacktes Design, das als trockenes Labormuster einwandfrei funktionierte. Als ich jedoch die Serienprodukte aus unserer Klimakammer holte, hatte die 32ECT-Platine1 Luftfeuchtigkeit aufgenommen und war um Bruchteile eines Millimeters aufgequollen. Beim Versuch, den Boden zusammenzufalten, blockierte der starre Widerstand des aufgequollenen Papiers die Verriegelungslaschen vollständig und riss die bedruckte Deckschicht ein. Ich überarbeitete daraufhin umgehend die Konstruktionsdateien, um automatisch einen 1 mm dicken Feuchtigkeitspuffer2 in jeden Aufnahmeschlitz einzufügen. Durch die dynamische Kompensation dieser umweltbedingten Quellung konnte ich die Reibung in der Verpackungslinie deutlich reduzieren, den Co-Packing-Prozess um schätzungsweise 20 % beschleunigen und strukturelle Beschädigungen während der Montage im Einzelhandel vollständig verhindern.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller ROI |
|---|---|---|
| 1 mm CAD-Puffer einspritzen3 | Nimmt Feuchtigkeit auf, dehnt sich aus | Beseitigt beschädigte Lagerbestände |
| Zielverriegelungsschlitze | Verhindert Reibungsblockierung | Senkt die Lohnkosten für die Lohnverpackung um 20 %4 |
| Umweltprüfung | Simuliert den Ozeandurchgang | Gewährleistet die Einhaltung der Händlervorschriften |
Ich weigere mich, blindlings den Maßen aus dem Trockenlabor zu vertrauen, wenn die reale Luftfeuchtigkeit die endgültige Montagetoleranz bestimmt. Unnachgiebige Umgebungen erfordern proaktive strukturelle Puffer.
🛠️ Harveys Schreibtisch: Wissen Sie genau, wie stark Ihr B-Flöten-Substrat während eines 30-tägigen Seetransports quellen wird? 👉 Überprüfen Sie Ihre strukturellen Toleranzen ↗ — Ich prüfe jede Statikdokumentation persönlich innerhalb von 24 Stunden.
In welcher Einheit wird die Dicke von Karton gemessen?
Sich bei der Festlegung der physischen Abmessungen im Einzelhandel auf gängige Grafikdesign-Software zu verlassen, birgt ein gefährliches Risiko. Pixel lassen sich nicht präzise in die tatsächliche Tiefe von Rohkarton umrechnen.
Die Dicke von Karton wird üblicherweise mit einem Industriemikrometer gemessen, um den exakten Durchmesser zu bestimmen. Diese präzise mathematische Grundlage ist entscheidend für die Berechnung der Biegetoleranzen und gewährleistet, dass sich kreuzende Stanzschlitze bei automatisierten Hochgeschwindigkeits-Co-Packing-Prozessen weltweit die optimalen Reibungstoleranzen einhalten.
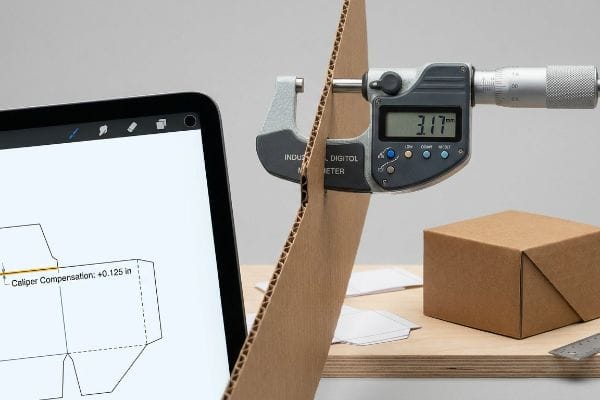
Der Übergang von einem zweidimensionalen Bildschirm zu einer dreidimensionalen physischen Struktur erfordert einen grundlegenden Wandel in der Art und Weise, wie wir räumliche Geometrie berechnen. Die Messung der Dicke entspricht der Berechnung des Volumens gefalteter Ecken.
Die technischen Grundlagen der Bremssattelkompensation
Beim Erstellen von Stecksystemen in einfacher Vektorsoftware zeichnen Grafikdesigner üblicherweise einen Faltschlitz in exakt der Breite der Gegenplatte. Dabei berücksichtigen sie nicht, dass beim Falten eines dicken, geriffelten Substrats um 90 Grad das Material selbst entlang des äußeren Radius Platz beansprucht. Wird der Aufnahmeschlitz nicht entsprechend dieser Materialstärke vergrößert, verbiegt sich die resultierende Box stark oder lässt sich gar nicht mehr verriegeln.
Wenn Kunden mich fragen, warum die von der Agentur bereitgestellten Vorlagen in der Produktion versagen, verweise ich meist auf das laute Knacken des Stanzwerkzeugs, das auf die Druckmaschine trifft. Das Werkzeug schneidet zwar exakt das, was der Designer gezeichnet hat, aber die Geometrie ist fehlerhaft. Ich lasse diese flachen Dateien immer durch parametrische Software laufen, um automatische Algorithmen zur Dickenkompensation anzuwenden. Indem ich die exakte Dicke des Kartons messe und die Schlitzbreiten entsprechend der äußeren Biegezugabe anpasse , stelle ich sicher, dass die starren Platten rechtwinklig gefaltet werden. Wenn ein schweres Warentablett ohne lästiges Klebeband perfekt plan aufliegt, verteilt sich der dynamische Druck der oberen Ladung gleichmäßig und verhindert so das Zerdrücken der unteren Ebene beim Stapeln schwerer Waren im Lager.
| Technische Lösung | Physikalisches Ergebnis | Logistik-ROI |
|---|---|---|
| Bremssattelkompensation | Vergrößert den äußeren Faltradius | Verhindert das Durchbiegen des Kastens |
| Parametrischer CAD-Offset | Entspricht exakt der Platinentiefe | Gewährleistet flaches Stapeln der Paletten |
| Reibungsfreie Schlitzbreite | Ermöglicht ein sauberes 90-Grad-Falten | Beschleunigt die Ladeneinrichtung |
Ich lasse niemals eine 2D-Konstruktionsdatei die physikalische Realität diktieren, ohne vorher die Faltgeometrie auf den exakten Mikrometerwert des Rohsubstrats abzustimmen.
🛠️ Harveys Schreibtisch: Erstellen Ihre Grafikdesigner Stanzformen für Verpackungen, ohne die genaue Biegezugabe des Rohmaterials zu berechnen? 👉 Fordern Sie eine Überprüfung der Biegezugabe an ↗ — 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Wie nennt man richtig dicke Pappe?
Käufer fordern oft die dickstmögliche Kartonstärke zum Schutz ihrer Waren, da sie annehmen, dass die reine Dicke Unverwundbarkeit bedeutet. Doch die chemische Zusammensetzung dieser Dicke ist weitaus wichtiger als ihre optische Stärke.
Besonders dicke Pappe wird in der globalen Fertigungsindustrie als Doppel- oder Dreifachwellpappe bezeichnet. Dieses verstärkte Trägermaterial besteht aus mehreren abwechselnden Lagen gewellter Innenbögen und flacher Deckschicht, wodurch die Druckfestigkeit drastisch erhöht und schwere Waren im Einzelhandel während des Transports sicher geschützt werden.
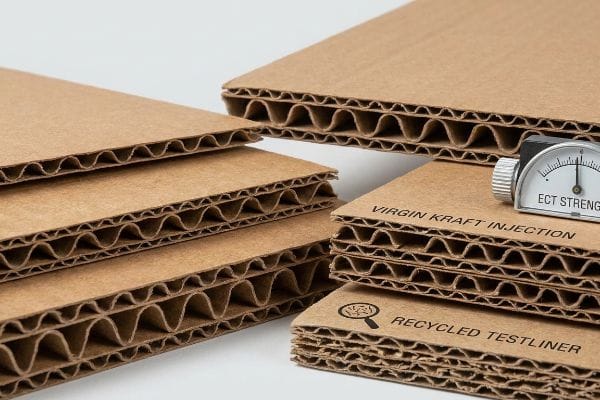
Die Umstellung auf ein dickeres Materialprofil erscheint als einfache Lösung für beschädigte Sendungen, führt aber zu einer völlig neuen Ebene der Strukturmaterialwissenschaft.
Die technischen Mechanismen hinter der Fasererschöpfung
Viele nachhaltigkeitsorientierte Marken fordern hochbelastbare Doppelwanddisplays, die vollständig aus 100 % recyceltem Testliner bestehen. Sie gehen davon aus, dass die Materialstärke der kombinierten B- und C-Wellen problemlos hohe Warenlasten im Einzelhandel tragen kann. Dabei ignorieren sie jedoch die mikroskopischen mechanischen Gegebenheiten des Papieraufbereitungsprozesses, bei dem sich die Zellulosefasern nach fünf bis sieben Recyclingzyklen verkürzen und strukturell erschöpfen .
Wenn Kunden diese vollständig recycelten, hochbelastbaren Kartonagen fordern, führe ich sie zu unserer Hydraulikpresse und zeige ihnen die Ergebnisse des TAPPI T811 Edge Crush Tests (ECT)8. Ich erkläre, wie die dicken, vollständig recycelten Wellen bei einer Druckkraft von 85 kg (187,5 lbs) sofort nachgeben, da die kurzen Fasern nicht die nötige Steifigkeit besitzen. Um dies zu beheben, schreibe ich ein Hybridmaterial vor, bei dem 30 % Frischfaser-Kraftpapier direkt in dieneun tragenden Kernwellen eingespritzt werden. Durch diese gezielte Zugabe langer, frischer Papierfasern wird die kinetische Druckfestigkeit sofort wiederhergestellt. So wird sichergestellt, dass die dicke Doppelwandplatte den rauen Seetransport in doppelter Stapelung unbeschadet übersteht, ohne die wichtigsten Umweltstandards der Marke zu beeinträchtigen.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller ROI |
|---|---|---|
| Virgin Kraft Spritzguss | Verlängert Zellulosefasern | Stellt die ECT-Stärke wieder her |
| Gezielte Doppelwand | Verstärkt die Hauptflöten | Verhindert das Zusammenbrechen von Paletten |
| Hybridmaterialmischung | Ausgewogenheit zwischen Kraft und Umweltzielen | Verhindert Transportschäden |
Ich setze auf eine präzise Faserzusammensetzung, anstatt einfach minderwertiges Recyclingpapier wahllos hinzuzufügen, um sicherzustellen, dass die strukturelle Belastbarkeit niemals hinter der kosmetischen Nachhaltigkeit zurückstehen muss.
🛠️ Harveys Schreibtisch: Wissen Sie, ob Ihre aktuellen Schwerlastdisplays unter den dynamischen Spitzenlasten im Lager versteckte Faserermüdung aufweisen? 👉 Lassen Sie eine Materialdichteanalyse durchführen ↗ – ohne Zwischenhändler. Sie sprechen direkt mit Statikern.
Wie dick ist Karton?
Marketingteams geben oft ein unbedrucktes, weißes Muster frei, in der Annahme, dass das endgültige, in Serie gefertigte Produkt exakt dessen Dicke und Ebenheit aufweist. Dabei ignorieren sie die massiven chemischen Schwankungen, die beim Hochgeschwindigkeitsdruck entstehen.
Die Dicke von Karton wird physikalisch durch die spezifische Stärke des Rohkartons und die geometrische Höhe der inneren Wellen bestimmt. Standardmäßige einwandige Verkaufsdisplays sind üblicherweise etwa 3 mm dick und bieten ein optimales Verhältnis zwischen Stabilität und hoher Versanddichte.
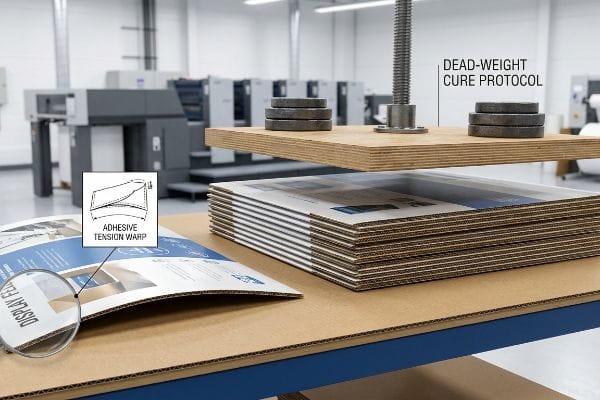
Das Verständnis der anfänglichen Rohdicke ist jedoch völlig irrelevant, sobald flüssige Klebstoffe und hohe Spannungen in der Fabrik zum Einsatz kommen.
Der PVA-Feuchtigkeitsverzugseffekt
Kunden gehen häufig davon aus, dass das Aufbringen einer hochwertigen bedruckten Deckfolie auf eine starre Wellpappe ein perfekt ebenes Display ergibt. Sie genehmigen ein trockenes, digital bedrucktes Muster und erwarten, dass die Serienproduktion dieses exakt widerspiegelt. Dabei ignorieren sie die physikalisch-chemischen Prozesse des eigentlichen Herstellungsprozesses, bei dem wasserbasierte Klebstoffe auf großen Flächen verteilt werden, was die Materialspannung und die endgültige Dicke grundlegend verändert .
Ich erkannte diese Problematik schnell während einer frühen Produktionsserie großer Seitenpaneele . Ich riss die oberste Schicht eines stark verzogenen Ausstellungsstücks ab und spürte die deutliche Feuchtigkeit der darunterliegenden Rohfasern. Wir verwendeten für das Litho-Laminierungsverfahren 11 handelsüblichen PVA-Klebstoff (Polyvinylacetat) . Beim Trocknen des nassen Klebstoffs in der Fabrikluft schrumpfte dieser und erzeugte eine enorme Oberflächenspannung, die dazu führte, dass sich das gesamte 152 cm (60 Zoll) große Strukturpaneel stark nach innen verzog. Ich stoppte die Produktionslinie sofort und entwickelte ein strenges Aushärtungsverfahren mit Gewichten. Indem ich die nassen Platten 24 Stunden lang unter exakten, beschwerten Druckplatten 12 stapelte , um eine ebene Aushärtung zu erzwingen, neutralisierte ich die Spannung und stellte sicher, dass die Paneele im Verkaufsraum perfekt lotrecht standen. So konnte ich dem Kunden massive Reklamationen im Geschäft ersparen.
| Technische Lösung | Physikalisches Ergebnis | Logistik-ROI |
|---|---|---|
| Totgewicht-Heilungsprotokoll13 | Neutralisiert Klebstoffschrumpfung | Verhindert das Durchbiegen der Paneele |
| Kontrollierte PVA-Laminierung14 | Stabilisiert die Papierspannung | Gewährleistet ein makelloses Erscheinungsbild |
| 24-Stunden-Wohnungsbereitstellung | Strukturelle Geometrie von Schlössern | Verhindert Rückbuchungen durch Einzelhändler |
Ich lasse niemals zu, dass die reine Geschwindigkeit einer Laminiermaschine die endgültige Strukturgeometrie beeinträchtigt; erzwungene Flachhärtung ist für eine erstklassige Sichtbarkeit im Einzelhandel unverzichtbar.
🛠️ Harveys Schreibtisch: Biegen sich Ihre großen Display-Paneele im Laden aufgrund unkontrollierter Klebstoffspannung nach innen? 👉 Fordern Sie eine Überprüfung Ihres Laminierprozesses an ↗ — Ich prüfe jede Konstruktionsdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können unbedruckte Trockenmuster weiterhin als unfehlbar betrachten, doch wenn die litho-laminierte Deckfolie schrumpft und Ihre Seitenwände in einem stark frequentierten Gang verzieht, führt die daraus resultierende Verformung zu einer sofortigen Ablehnung durch den Händler und vernichtet Ihre gesamte Gewinnspanne. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer großen nationalen Markteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Marketingbudget für theoretische Prototypen, die in der Praxis scheitern, und lassen Sie mich persönlich Ihre nächste Markteinführung planen, um maximale Stabilität Ihrer Lieferkette zu gewährleisten.
„[PDF] Spezifikationen für Wellpappe – Fibre Box Association“, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Die technischen Daten zu den Ergebnissen des Kantenstauchtests (ECT) bestätigen die physikalischen Eigenschaften und strukturellen Toleranzen von 32ECT-Karton. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard. Beleg: Anfälligkeit des Materials für feuchtigkeitsbedingtes Quellen. Anwendungsbereich: Fokus auf die Physik von Wellpappe. ↩
„Der ultimative Leitfaden für die Konstruktion von Wellpappkartons – Powell Systems“, https://www.powellsystems.com/feeds/blog/corrugated-box-design. Maßgebliche Handbücher für Verpackungstechnik enthalten empfohlene Toleranzen für die Materialausdehnung durch Feuchtigkeit. Nachweisfunktion: Technischer Standard; Quellentyp: Ingenieurhandbuch. Unterstützt: die Gültigkeit eines 1-mm-Pufferwerts für Feuchtigkeitsquellung. Anwendungsbereich: Anwendbar in Umgebungen mit hoher Luftfeuchtigkeit. ↩
„Auswirkungen des Wärmeausdehnungskoeffizienten und der Feuchtigkeitsaufnahme …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Technische Normen für Wellpappenverpackungen prüfen, ob 1 mm ein anerkannter Standard für den Ausgleich von Feuchtigkeitsquellen ist. Nachweisfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Unterstützung: Physikalische Auswirkungen von Konstruktionsänderungen. Anwendungsbereich: Abhängig von der Kartonqualität. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Eine Fallstudie aus der Industrie oder ein Logistik-Benchmark würde die durch optimierte Schlitzgestaltung erzielte Arbeitsersparnis quantifizieren. Nachweisfunktion: statistische Validierung; Quellentyp: Branchenbericht. Unterstützt: finanzieller ROI der technischen Gestaltung. Anmerkung zum Anwendungsbereich: Kann je nach Produktvolumen variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen Materials …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technischer Leitfaden für Maschinenbauingenieure, der erläutert, wie die Schlitzbreite in Abhängigkeit von der Materialstärke (Messstärke) angepasst werden muss, um rechtwinklige Faltungen zu gewährleisten. Nachweisfunktion: Technische Verifizierung; Quellentyp: Technisches Handbuch. Begründung: Die Notwendigkeit der Biegezugabe beim Stanzen. Anwendungsbereich: Fokus auf Wellpappe und Karton. ↩
„Abschätzung der Druckfestigkeit von Wellpappkartons …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Strukturstudie, die zeigt, wie Ausrichtung und präzises Falten lokale Spannungsspitzen und das Quetschen der unteren Lage in gestapelten Verpackungen verhindern. Nachweisfunktion: Struktureller Nachweis; Quellentyp: Whitepaper der Verpackungsindustrie. Unterstützt: den Zusammenhang zwischen Geometrie und Tragfähigkeit. Anwendungsbereich: Anwendbar auf verkaufsfertige Verpackungen. ↩
„[PDF] Was geschieht mit Zellulosefasern bei der Papierherstellung und beim Recycling …“, https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Technischer Nachweis der spezifischen Anzahl von Recyclingzyklen, die zur Erschöpfung der Strukturfasern in Zellulosepapier führen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fachzeitschrift für Materialwissenschaften. Stützt: Die Aussage zu den physikalischen Grenzen von recyceltem Testliner. Anmerkung zum Anwendungsbereich: Kann je nach Zellstoffart leicht variieren. ↩
„Vollflächige Messungen im Kantenstauchversuch an Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Überprüfung der offiziellen TAPPI-Norm zur Messung der Druckfestigkeit von Wellpappe. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industrienorm. Unterstützt: die Gültigkeit des Prüfverfahrens zur Messung von Knickstellen. Anwendungsbereich: Gilt speziell für Wellpappe. ↩
„Druckfestigkeit von Wellpappenverpackungen mit …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Wissenschaftliche Erkenntnisse zum Einfluss des Anteils langfaseriger Primärfasern auf den Kantenstauchtest (ECT) und die strukturelle Steifigkeit von Recyclingkarton. Funktion der Evidenz: Technischer Referenzwert; Quellentyp: Materialwissenschaftliche Studie. Unterstützt die Behauptung, dass eine Mischung mit 30 % Primärfasern die kinetische Druckfestigkeit wiederherstellt. Anmerkung: Die Ergebnisse können je nach Faserquelle variieren. ↩
„Einfluss von Luftfeuchtigkeit und Temperatur auf die mechanischen Eigenschaften von …“, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Technische Erklärung, wie Feuchtigkeitseinbringung durch wässrige Klebstoffe zu Faserquellung und unterschiedlichem Schrumpfen in Karton führt. Belegfunktion: Technischer Mechanismus; Quellentyp: Fachzeitschrift für Materialwissenschaften/Handbuch für die Fertigungstechnik. Unterstützt: Die Behauptung, dass Klebstoffe die strukturelle Spannung verändern. Anmerkung zum Anwendungsbereich: Bezieht sich speziell auf hygroskopische Materialien im Druckbereich. ↩
„Auswirkungen von Feuchtigkeit im Laminierprozess – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Die technische Dokumentation zu PVA-Klebstoffen in der Papierverarbeitung bestätigt, dass Verdunstungstrocknung zu schrumpfbedingter Spannung und Verformung des Substrats führt. Nachweisfunktion: technische Validierung; Quellentyp: Materialwissenschaftliches Handbuch. Beleg: der kausale Zusammenhang zwischen PVA-Trocknung und Plattenverformung. Anwendungsbereich: speziell für wasserbasierte Klebstoffe. ↩
„Minimierung von Verzug beim Aushärten – Formlabs Forum“, https://forum.formlabs.com/t/minimizing-warping-from-curing/33912. Industriestandards für die Aushärtung von Laminierungen beschreiben die Verwendung von Kompression oder „Beschwerung“, um der Klebstoffschrumpfung entgegenzuwirken und die Planheit zu erhalten. Nachweisfunktion: Verfahrensvalidierung; Quellentyp: Fertigungsleitfaden. Unterstützt: die Wirksamkeit der Druckhärtung zur Vermeidung von Verzug. Anwendungsbereich: Gilt für großformatige, starre Substrate. ↩
„Bester Klebstoff für Karton: Top-Empfehlungen für starke Verbindungen – ARO Pumps“, https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/. Technische Dokumentation zur Verwendung von Gewichten zur Kompensation der Klebstoffschrumpfung während des Aushärtens. Nachweisfunktion: Technische Definition; Quellentyp: Fertigungshandbuch. Unterstützt: Das Verfahren zur Neutralisierung der Klebstoffschrumpfung. Anwendungsbereich: Gilt für die Laminierung von hochbelastbarem Papier. ↩
„Faktoren, die die Dimensionsstabilität von Dekorpapieren beeinflussen …“, https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Chemische und strukturelle Analyse des Einflusses von Polyvinylacetat (PVA)-Klebstoff auf die Spannung des Papiersubstrats. Nachweisfunktion: Materialwissenschaftlicher Nachweis; Quellentyp: Wissenschaftliche Publikation. Unterstützt die Behauptung, dass eine kontrollierte PVA-Anwendung die Spannung stabilisiert. Anmerkung zum Anwendungsbereich: Fokus auf feuchtigkeitsempfindliche Substrate. ↩