
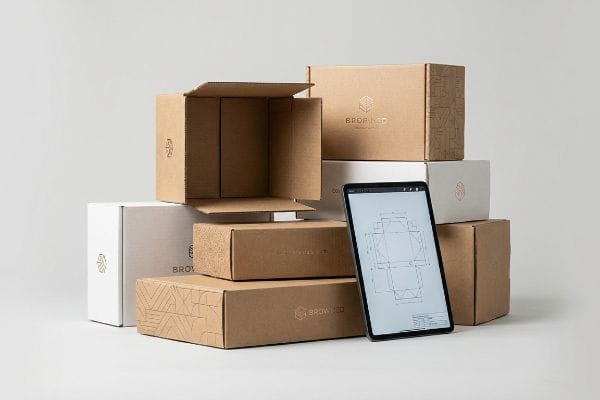
Ihre Markenidentität ist wertlos, wenn die Verpackung beschädigt ankommt. Ich unterstütze namhafte Einzelhändler dabei, die strukturelle Stabilität jedes individuell gefertigten Kartondisplays , bevor die Massenproduktion beginnt.
Für eine erfolgreiche Markenbildung durch individuell gestaltete Verpackungskartons ist die Verbindung von visuellem Marketing und physikalischen Prinzipien unerlässlich. Ihre Wellpappverpackung fungiert als sichtbarer Botschafter Ihrer Marke im Einzelhandel. Bei korrekter Konstruktion vermitteln hochauflösende Grafiken und haptische Oberflächen Premiumqualität, während die präzise Strukturgeometrie die Langlebigkeit der Verpackung auch unter den rauen Bedingungen globaler Lieferketten gewährleistet.
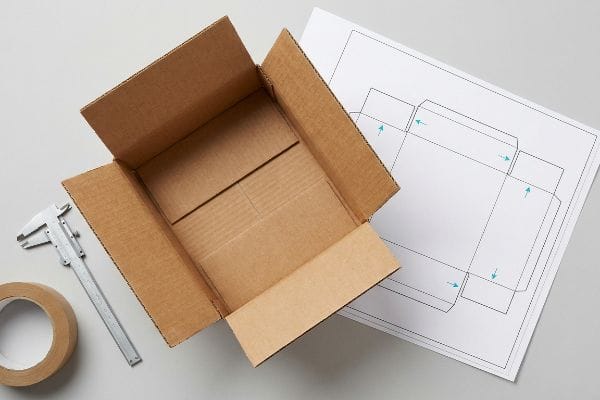
Doch die Kenntnis der Marketingtheorie nützt nichts, wenn die strukturelle Grundlage in der Produktion versagt. Betrachten wir daher die technischen Gegebenheiten hinter diesen Entscheidungen.
Was sind die vier Cs des Verpackungsdesigns?
Das Verständnis des Kernrahmens ist der erste Schritt zum Aufbau eines stationären Einzelhandelskonzepts, das auch den Transport übersteht.
Die vier Cs des Verpackungsdesigns stehen für Kosten, Konzept, Komfort und Kommunikation. Einkaufsteams betrachten diese Variablen oft isoliert, doch sie sind eng miteinander verknüpft. Ein perfekt kommuniziertes Markenkonzept wird sofort zunichtegemacht, wenn die Verpackung konstruktionsbedingt nicht den Komfort bietet und der Umkarton unter der schweren Transportlast nachgibt.
Doch sich auf einen theoretischen Rahmen zu verlassen, reicht nicht aus, wenn die Stanzmaschinen anlaufen und die Schwerkraft ihren Lauf nimmt.
Warum Kostensenkung das Strukturkonzept zerstört
Selbst erfahrene Beschaffungsteams konzentrieren sich häufig ausschließlich auf die Kosten und sparen an der Qualität der Konstruktionsplattenein paar Cent zu sparen. Sie gehen davon aus, dass sich eine aufwendige Marketinggrafik einfach auf dünnerem Papier drucken lässt, ohne die Montage zu beeinträchtigen. Dieses Ungleichgewicht zerstört die anderen drei Säulen, sobald das Produkt in die physische Lieferkette gelangt.
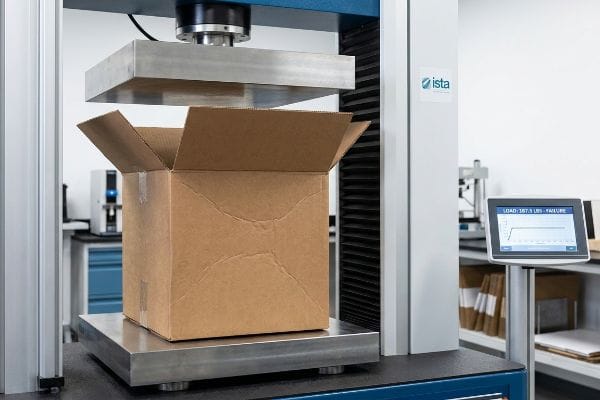
Das ist keine reine Theorie – ich erlebe das jede Woche in der Testumgebung. Ein Großkunde hat überhastet ein Template-Design erstellt und sich dabei auf eine Branding-Agentur ohne jegliche Erfahrung im Bereich Konstruktion verlassen. Diese griff sogar zu einem Standard-26ECT-Testliner (Edge Crush Test) ³, nur um eine teure Folienkaschierung finanzieren zu können. Ich habe sie gewarnt, aber wir haben den Prototyp trotzdem getestet. Auf dem ISTA-Vibrationstisch⁴ (International Safe Transit Association) zeigte die BCT-Kraftmessdose (Box Compression Test) exakt 85 kg (187,5 lbs) an. Der Sockel brach mit einem widerlichen Knirschen und zerstörte die visuelle Kommunikation, für die sie so viel Geld bezahlt hatten. Ich habe sofort eine Überarbeitung der Konstruktionsgeometrie per CAD (Computer-Aided Design) angeordnet. Wir entschieden uns für einen mikrogeriffelten E-Wellen-Sockel und integrierten mathematisch berechnete, verdeckte, lasttragende Falten, um kinetische Stöße zu absorbieren, ohne das Materialbudget zu sprengen. Durch die Einhaltung dieser spezifischen geometrischen Toleranz stelle ich sicher, dass sich die Montagezeit beim Co-Packing um 14 Sekunden pro Einheit verkürzt, wodurch das Risiko eines strukturellen Einsturzes eliminiert und dem Kunden bei jedem Durchlauf erhebliche manuelle Arbeitskosten erspart werden.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller/Compliance-ROI |
|---|---|---|
| Mikronut-Geometrie-Drehpunkt | Absorbiert kinetische Schwingungen | Verhindert Rückbuchungen durch Einzelhändler |
| Verdeckte, tragende Faltungen | Verhindert das Ausknicken der Ecken | Beschleunigt das Co-Packing um 25 %5 |
| Neuausrichtung der ECT-Baseline | Stellt die BCT-Stärke wieder her | Schließt die Haftung für Transportschäden aus |
Ich weigere mich, zuzulassen, dass sich Einkaufsabteilungen von isolierten Stückkosten blenden lassen. Wenn die physische Struktur den logistischen Belastungen eines Lagers nicht standhält, ist Ihr Marketingbudget für eine zerdrückte Verpackung völlig verschwendet.
🛠️ Harveys Schreibtisch: Kennen Sie die tatsächliche dynamische Tragfähigkeit Ihres aktuellen Displays, bevor es auf den Lieferwagen kommt? 👉 Fordern Sie eine individuelle Stücklistenprüfung an ↗ — Ich prüfe jede Konstruktionsdatei persönlich innerhalb von 24 Stunden.
Wie gestalten Sie Ihre Verpackungen mit Ihrem Branding?
Das Anbringen eines Logos ist einfach, aber dass die Grafik den Anforderungen des Einzelhandels standhält, erfordert ein tiefes Verständnis der physikalischen Chemie.
Für ein gelungenes Verpackungsbranding ist absolute Kontrolle über die physikalischen Druckprozesse unerlässlich. Wahre Markenidentität bedeutet nicht nur, eine Farbe auf dem Monitor auszuwählen; vielmehr ist es notwendig, die Oxidationsraten der Druckfarben präzise mit den Oberflächenbeschichtungen abzustimmen, um sicherzustellen, dass Ihre Grafiken starker mechanischer Beanspruchung standhalten, ohne abzublättern, zu verblassen oder sich abzulösen.
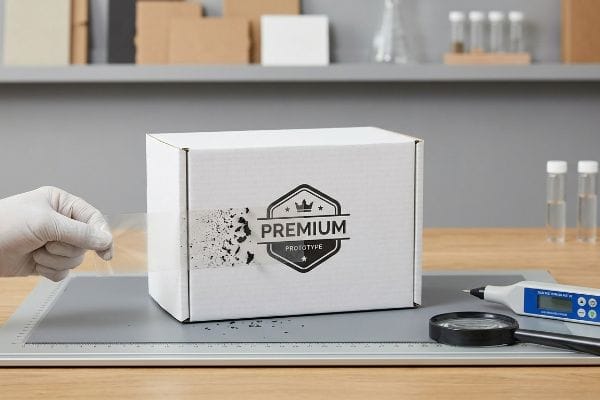
Doch die Freigabe eines digitalen Korrekturabzugs auf einem Bildschirm bedeutet nichts, wenn sich die Druckfarben auf der Druckmaschine gegenseitig abstoßen.
Das chemische Versagen von Premium-Marken
Designer bevorzugen oft dickflüssige, ölbasierte Sojafarben für leuchtende Markenfarben und fordern gleichzeitig wasserbasierte Lacke, um strenge Umweltauflagen im Einzelhandel zu erfüllen⁶ . Sie gehen fälschlicherweise davon aus, dass sich diese beiden unterschiedlichen chemischen Schichten von selbst verbinden , nur weil das Druckergebnis makellos aussieht. Dabei wird die physikalische Realität der Oberflächenspannung auf einer Hochgeschwindigkeits-Lithografiemaschine völlig außer Acht gelassen⁷ .
Das ist nicht nur Theorie – ich erlebe das in der Praxis bei der Einarbeitung neuer Kunden. Letztes Jahr leitete mir ein verärgerter Einkäufer eine wütende E-Mail eines Einzelhändlers weiter, dessen hochwertige Displayboxen aussahen, als wären sie über Kies gezogen worden. Der vorherige Lieferant hatte blindlings eine dickflüssige Ölfarbe mit einem wasserbasierten Decklack vermischt. Da Wasser Öl abstößt, konnte der Lack nicht richtig haften und bildete nur einen dünnen Mikrofilm. Als ich im Labor mit dem Daumen über den Prototyp rieb, blätterte das Markenlogo aggressiv ab und hinterließ einen staubigen, kreideartigen Rückstand. Ich verwarf die Spezifikationen der Agentur und überarbeitete die physikalisch-chemischen Eigenschaften komplett. Wir stellten auf ein einheitliches chemisches Matrixprotokoll um und passten die Oberflächenenergie – oder den Dyn-Wert8– des wässrigen Decklacks mathematisch direkt an die Oxidationsrate der Ölfarbe an. Durch die Anpassung der Viskosität an unserer Heidelberg-Druckmaschine entstand sofort eine dauerhafte molekulare Bindung. Indem ich diese Oberflächenspannung stabilisiere, stelle ich sicher, dass die Verpackung auch unter den rauen Bedingungen der Lieferkette standhält, eliminiere das Risiko kosmetischer Beanstandungen und verlängere die Haltbarkeit drastisch.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller/Compliance-ROI |
|---|---|---|
| Einheitliche chemische Matrix | Molekulare Tintenbindung9 | Eliminiert die Ablehnungsraten kosmetischer Eingriffe |
| Dyne-Pegelkalibrierung10 | Verhindert das Abperlen des Decklacks | Sichert eine Premium-Markenpositionierung |
| Bandtest vor der Produktion11 | Überprüft die Oberflächenspannung | Verhindert den Verlust von Grafiken im gesamten Stapel |
Mir ist völlig egal, wie schön Ihre Designdatei ist. Wenn Sie die physikalisch-chemischen Eigenschaften Ihrer Tinten und Lacke nicht optimieren, wird Ihre Markenbotschaft buchstäblich in den Händen des Kunden zerfallen.
🛠️ Harveys Schreibtisch: Mischen Sie bei Ihren aktuellen Verkaufsdisplays blind ölbasierte Farben mit wasserbasierten Lacken? 👉 Fordern Sie Ihre strukturelle 3D-Spannungssimulation an ↗ — 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Was kostet die Anfertigung einer individuellen Verpackung?
Bei der Budgetierung von Verkaufsdisplays muss man über die Rohmaterialrechnung hinausblicken und sich auf die versteckten Kosten der Maschineneinrichtung konzentrieren.
Die Kosten für die Herstellung kundenspezifischer Verpackungen hängen maßgeblich von der Materialqualität und der Präzision der Werkzeuge ab. Neben den Rohkartonkosten liegt die eigentliche finanzielle Belastung in der Maschineneinrichtung, den Stanztoleranzen und der automatisierten Montagegeschwindigkeit. Mangelhaft konstruierte Werkzeuge erhöhen die Lohnkosten, den Ausschuss und die Maschinenstillstandszeiten exponentiell.
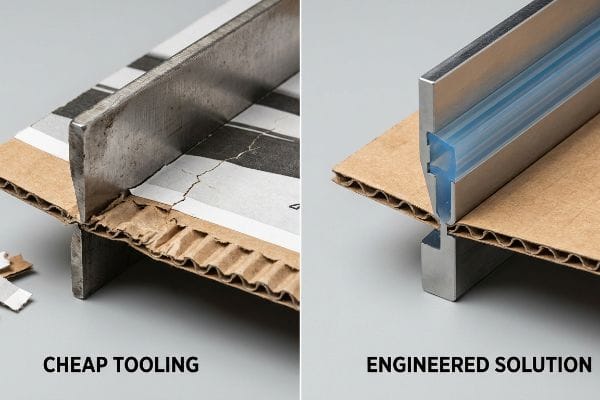
Doch eine theoretische Tabellenkalkulation kann den massiven finanziellen Schaden, der durch eine fehlerhafte Stahlstanze verursacht wird, nicht vorhersagen.
Wie billige Werkzeuge die Fertigungskosten vervielfachen
Einkaufsmanager behandeln die einmalige Gebühr für die Werkzeugherstellung oft wie eine Standardleistung und gehen davon aus, dass jede Stanzform aus Stahl ihren Karton perfekt schneidet. Sie glauben fälschlicherweise, dass die Einsparung einiger hundert Dollar bei billigeren, unkalibrierten Schneidebrettern ein kluger finanzieller Gewinn sei. Dabei verkennen sie, dass das Pressen von unkalibriertem Stahl in dicken, ungebrauchten Kraftkarton die Papierfasern grundlegend verändertund dadurch massive, versteckte Folgekosten verursacht.
Das ist keine bloße Theorie – ich habe das an meinen eigenen Produktionslinien schmerzlich erfahren müssen. 2022 beauftragte ich meinen leitenden Verpackungsingenieur Mark mit der Herstellung eines neuen, robusten Bodendisplays. Dabei verwendete er die importierte, günstigere Stanzform eines Kunden, um angeblich Werkzeugkosten zu sparen. Das war ein großer Fehler. Wir dachten, wir könnten Zeit sparen, indem wir auf die interne Rillmatrix-Profilierung verzichteten. Als ich die Rotationsmaschine laufen sah, hörte ich ein scharfes, aggressives Reißgeräusch und sah, wie die äußere bedruckte Trägerfolie an einer 90-Grad-Faltung aufbrach. Der unkalibrierten Stanzform fehlte der passende Polymerkanal13, sodass die inneren Rillen unter dem Druck knickten und zerbrachen. Ich stoppte die Linie sofort und veranlasste eine dringende Werkzeug- und Maschinenkalibrierung. Meine Techniker montierten spezielle Polymermatrix-Rillkanäle direkt auf der Schneidplatte, die als Präzisionsamboss dienten. Wir reduzierten den Stanzdruck um exakt 1,01 mm (0,04 Zoll14 ) und steuerten so dynamisch die Dehnung der Papierfasern beim Auftreffen der Stahlstanze. Diese Toleranzanpassung von 1,01 mm verhinderte nicht nur die Rissbildung in der Struktur, sondern verkürzte auch die Montagezeit beim Co-Packing um 18 Sekunden pro Einheit, wodurch die Maschinenstillstandszeiten vollständig neutralisiert und dem Kunden erhebliche manuelle Arbeitskosten beim Endprodukt erspart wurden.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller/Compliance-ROI |
|---|---|---|
| Polymer-Knickmatrix | Kontrolliert die Faserdehnung | Eliminiert Litho-Cracking-Abfall15 |
| Präzise Werkzeugkalibrierung | Verhindert das Zerdrücken der Flöte | Erhöht die allgemeine Druckfestigkeit16 |
| Kontrollierter Ambossschlag | Perfekte 90-Grad-Faltungen | Verkürzt die Montagezeit erheblich17 |
Ich weigere mich, bei neuen, präzisen Werkzeugen Kompromisse einzugehen, nur um geringfügige Anschaffungskosten zu sparen. Billige Stanzformen führen zu zerbrochenem Karton, und diese unsichtbaren strukturellen Schäden werden Ihre Gewinnmargen in der Fertigung massiv schmälern.
🛠️ Harveys Schreibtisch: Nutzt Ihr aktueller Lieferant eine dynamische Abstreifmatrix, um Risse in Ihren Wellpappendeckschichten zu vermeiden? 👉 Lassen Sie Ihre Statik komplett überarbeiten ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Was ist der Unterschied zwischen Branding und Etikettierung?
Die Trennung von Marketingpsychologie und automatisierter Logistik ist für jede erfolgreiche Produkteinführung im Einzelhandel von entscheidender Bedeutung.
Der Unterschied zwischen Branding und Etikettierung liegt in ihren unterschiedlichen Funktionen innerhalb der Lieferkette. Branding nutzt visuelles Marketing und physische Gestaltung, um Impulskäufe anzuregen. Etikettierung hingegen erfordert die strikte Einhaltung logistischer Vorgaben und gewährleistet, dass Barcodes, Tracking-Daten und rechtliche Hinweise in automatisierten Lagerscansystemen einwandfrei funktionieren.
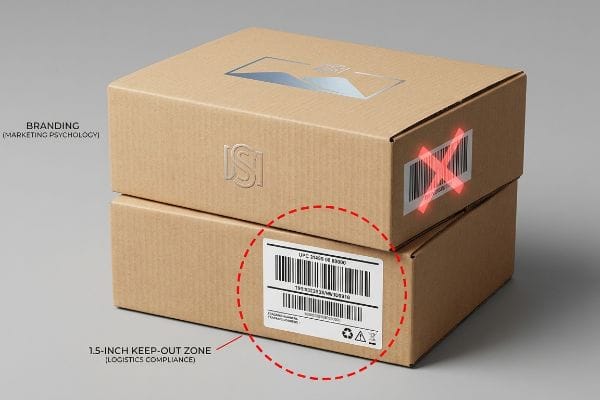
Sobald Ihre Paletten auf ein Sortierförderband eines 3PL-Anbieters (Third-Party Logistics) gelangen, wird das Verständnis dieser Unterscheidung zur Frage des betrieblichen Überlebens.
Die technischen Mechanismen hinter der Etikettierung im Einzelhandel
Wenn es um die Umsetzung im Einzelhandel geht, ist Branding der psychologische Anreiz, die Etikettierung hingegen die entscheidende technische Hürde. Selbst die ansprechendste Warenpräsentation bleibt im Distributionszentrum ungenutzt, wenn die obligatorischen Logistikdaten den Scannertest nicht bestehen. Ich weise meine Kunden stets darauf hin, dass ein unleserlicher UCC-128-Barcode oder ein verdeckter Warnhinweis18 sofort zu automatischen Sortieraussortierungen und hohen Strafgebühren für die Umverpackung durch Dritte führt.
Wenn mich Kunden fragen, wie sich dieser mechanische Unterschied in der Praxis auswirkt, zeige ich ihnen meist ein physisches Muster eines Masterkartons auf meinem Labortisch. Grafikdesigner behandeln Barcodes und Konformitätsetiketten oft wie sekundäre Branding-Elemente und platzieren sie direkt an der Kante einer Faltkante, um Platz für ihre Grafik zu sparen. Dicke Wellpappe verbraucht jedoch beim Falten Material. Wird ein Etikett zu nah an einer Faltkante angebracht, dehnt sich das äußere Trägerpapier und legt den Barcode um den Falzradius. Ich zeige dem Produktmanager immer anschaulich, wie diese geometrische Verzerrung die Linien für einen Hochgeschwindigkeitsscanner unlesbar macht. Um dies zu verhindern, lege ich mathematisch eine strikte Sperrzone von 38,1 mm (1,5 Zoll) um jede einzelne Falzlinie,dass der Scannerstrahl auf eine absolut ebene Fläche trifft und der Karton somit ohne automatische Aussortierung durch das Lager läuft.
| Technische Lösung | Physikalisches Ergebnis | Finanzieller/Compliance-ROI |
|---|---|---|
| 1,5-Zoll-Sperrzone20 | Schützt die Barcode-Integrität | Verhindert kostspielige Rückbuchungen von 3PL-Anbietern |
| Isolierung der Score-Linie21 | Verhindert Etikettenverzerrungen | Gewährleistet den automatisierten Wareneingang im Lager |
| Entkoppelte Grafik22 | Flache optische Abtastung | Vermeidet Verzögerungen durch manuelles Umpacken |
Ich betrachte die Etikettierung als strikte mathematische Vorgabe und nicht als kreativen Vorschlag. Wenn Ihre ansprechend gestaltete Verpackung tatsächlich im Einzelhandel landen soll, müssen die Logistikdaten unbedingt strukturell geschützt werden.
🛠️ Harveys Schreibtisch: Befinden sich Ihre Masterkarton-Barcodes aktuell in einem Bereich mit geometrischer Verzerrung? 👉 Logistik-Datei-Vorabprüfung anfordern ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können zwar Wert auf ein ansprechendes Design legen, aber wenn das minderwertige 26ECT-Basismaterial unter den Vibrationen eines feuchten Lieferwagens vollständig nachgibt, führt dies zu einer sofortigen Ablehnung durch den Händler und vernichtet Ihre gesamte Kampagnenmarge. Allein im letzten Monat half meine Strukturprüfung drei Marken, über 10.000 US-Dollar an Ausschuss und Rückbuchungen von Händlern zu vermeiden. Setzen Sie Ihr Marketingbudget nicht länger für fragile, theoretische Designs aufs Spiel, sondern lassen Sie mich persönlich Ihre nächste Produkteinführung planen, um sicherzustellen, dass Ihre Verpackung den harten Realitäten der Lieferkette standhält.
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit von …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Technische Daten, die erläutern, wie die Reduzierung der Kartonqualität (z. B. durch Absenkung der ECT- oder Mullen-Testwerte) die Tragfähigkeit und die strukturelle Stabilität verringert. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Belegt: Die Behauptung, dass die Reduzierung der Materialqualität aus Kostengründen zu strukturellem Versagen führt. Anwendungsbereich: Speziell für Wellpappe. ↩
„Wie die 4 Cs der Verpackung das Geschäftswachstum fördern“, https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Branchenspezifische Definitionen des 4-C-Modells im Verpackungsdesign zur Validierung der Wechselbeziehung zwischen Kosten, Konzept, Komfort und Kommunikation. Nachweisfunktion: Konzeptvalidierung; Quellentyp: professioneller Designstandard. Unterstützung: Die theoretische Grundlage der Säulen der Verpackung. Anmerkung: Die Terminologie des Modells kann je nach Quelle leicht variieren. ↩
„ECT-Bewertungen erklärt: Was sie für Ihre Wellpappenverpackungen bedeuten“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOookDfa9QKwp0zmT4RuciKiq4JI8T_zjF9G9-EG0B36FK4mGHXxH. Technische Dokumentation von Normungsgremien für Verpackungen, die die Tragfähigkeitsspezifikationen und die branchenspezifische Anwendung von 26 Materialien für den Kantenstauchtest (ECT) bestätigt. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandard. Unterstützt: Die grundlegenden Festigkeitsgrenzen des Substrats. Anwendungsbereich: Gilt speziell für Wellpappe. ↩
„Testverfahren – International Safe Transit Association“, https://ista.org/test_procedures.php. Offizielle ISTA-Richtlinien, die die Methodik und den Zweck von Vibrationstischtests zur Simulation von Transportbelastungen auf Verpackungen detailliert beschreiben. Nachweisfunktion: Validierung der Methodik; Quellentyp: Regulierungsstandard. Unterstützt: die Gültigkeit der Verwendung von Simulationstischen zur Vorhersage von Strukturversagen. Anwendungsbereich: Fokus auf globale Transportsimulationsprotokolle. ↩
„Wellpappenverpackungen mit innovativem Design für verbesserte …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Nachweis quantitativer Effizienzgewinne in Co-Packing-Prozessen durch spezifische, tragende Konstruktionen. Nachweisfunktion: quantitative Validierung; Quellentyp: Studie im Bereich Logistik oder Wirtschaftsingenieurwesen. Belege: die Behauptung einer Geschwindigkeitssteigerung von 25 %. Anmerkung: Die Ergebnisse können je nach Automatisierungsgrad variieren. ↩
„Arten umweltfreundlicher Kosmetikverpackungen – PopDisplay“, https://popdisplay.me/types-of-eco-friendly-packaging-for-cosmetics/. Belege dafür, dass Nachhaltigkeitszertifizierungen und Öko-Scorecards im Einzelhandel die Verwendung wasserbasierter Beschichtungen zur Reduzierung von VOC-Emissionen vorschreiben oder fördern. Rolle des Belegs: Überprüfung von Branchenstandards; Quellentyp: Nachhaltigkeitsrichtlinien des Einzelhandels. Unterstützt: die faktische Aussage, dass Öko-Scorecards die Spezifikation von wässrigen Lacken beeinflussen. Anmerkung zum Geltungsbereich: Variiert je nach Einzelhandelsunternehmen und regionalen Umweltvorschriften. ↩
„Sojabasierte Flexodruckfarbe für den Linerboard-Druck“, https://scholarworks.wmich.edu/cgi/viewcontent.cgi?article=4835&context=masters_theses. Technische Erklärung, wie die Grenzflächenspannung zwischen unpolaren, ölbasierenden Druckfarben und polaren wässrigen Beschichtungen die Haftung beim Hochgeschwindigkeitsdruck beeinträchtigt. Belegfunktion: Technische Validierung; Quellentyp: Lehrbuch der Druckchemie. Unterstützt: Die Behauptung, dass Oberflächenspannung die Verbindung unterschiedlicher chemischer Schichten verhindert. Anwendungsbereich: Bezieht sich speziell auf die Wechselwirkung von Sojadruckfarben und wässrigen Beschichtungen. ↩
„Adhäsionsfaktoren von Oberflächenenergie und Oberflächenspannung – Cork Industries“, https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Kurze Erläuterung, wie die Angleichung der Dyn-Werte eine optimale Haftung zwischen inkompatiblen Tinten- und Beschichtungsschichten gewährleistet. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Drucktechnik. Unterstützt die Aussage, dass die Synchronisierung der Oberflächenenergie Beschichtungsfehler verhindert. Anwendungsbereich: Fokus auf industrielle Druckchemie. ↩
„Welche Druckoptionen gibt es für Kosmetikverpackungen?“, https://popdisplay.me/what-printing-options-are-available-for-cosmetic-packaging/. Die materialwissenschaftliche Literatur beschreibt, wie chemische Matrizen die kovalente oder ionische Bindung zwischen Tinte und Substrat fördern und so ein Ablösen verhindern. Belegfunktion: Nachweis des chemischen Mechanismus; Quellentyp: materialwissenschaftliche Fachzeitschrift. Unterstützt: die Behauptung, dass molekulare Bindungen die Ausschussraten von Kosmetikprodukten eliminieren. Anmerkung zum Anwendungsbereich: abhängig von der spezifischen Tintenchemie. ↩
„Dyne-Oberflächenspannungsleitfaden für Verpackung und Druck …“, https://kolorguide.com/dyne-surface-tension-guide-packaging-printing-2025-3/?srsltid=AfmBOopHtpYKjrxo3p3tVoyw8t-C2lJVXA0BzEhWh_82OpWnOO59ZuPv. Autoritative Quellen zur Oberflächenenergie erläutern, wie die Dyne-Niveaukalibrierung die Tropfenbildung von Flüssigkeiten durch Anpassung der Oberflächenspannung an die Beschichtung verhindert. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für die industrielle Fertigung. Unterstützt: den Zusammenhang zwischen Oberflächenenergie und Beschichtungshaftung. Anwendungsbereich: Anwendbar auf Kunststoff- und Metallsubstrate. ↩
„ASTM F2252 Haftung von Druckfarben oder Beschichtungen“, https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/. Standardisierte Prüfverfahren (wie z. B. ASTM D3359) verwenden Klebebandtests zur Überprüfung der Haftung von Druckfarben und der Oberflächenspannung. Nachweisfunktion: Verfahrensvalidierung; Quellentyp: internationaler Standard. Unterstützung: Die Verwendung von Klebebandtests zur Vermeidung von Druckverlusten in ganzen Chargen. Anwendungsbereich: Speziell für die Bewertung der Klebstoffleistung. ↩
„Welches Verpackungsmaterial eignet sich am besten für Stanzdisplays?“, https://popdisplay.me/which-is-the-best-packaging-material-for-die-cut-display/. Technische Erklärung, wie eine fehlerhafte Stanzkalibrierung zu Faserquetschung und struktureller Schwächung in hochgewichtigem Kraftkarton führt. Nachweisfunktion: Technische Verifizierung; Quellentyp: Leitfaden für Verpackungstechnik. Beleg: Die Behauptung, dass mangelhafte Werkzeuge die Materialintegrität beeinträchtigen. Anwendungsbereich: Speziell für Kraftkarton aus Neuware. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Ein maßgeblicher Leitfaden für Stanztechnik würde erläutern, wie Polymerfalzmatrizen die Wellen stützen und so ein Knicken und Quetschen während des Faltvorgangs verhindern. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Belegt: Die Behauptung, dass das Weglassen von Polymerkanälen zu strukturellem Wellenversagen führt. Anwendungsbereich: Speziell für das Rotations- und Flachbettstanzen von Wellpappe. ↩
„Der ultimative Leitfaden für Wellpappkartons“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Die technischen Fertigungsspezifikationen beschreiben detailliert, wie präzise Einstellungen des Stanzdrucks die Spannung und Dehnung der Papierfasern steuern, um Risse im Deckpapier zu vermeiden. Nachweisfunktion: Technischer Standard; Quellentyp: Technische Norm. Beleg: Die Wirksamkeit minimaler Drucktoleranzen für die Erhaltung der Materialintegrität. Anmerkung: Die genauen Messwerte variieren je nach Kartonsorte und -stärke. ↩
„Das Geheimnis perfekter Verpackungen beginnt mit der richtigen …“, https://www.diecuttingcreasingmatrix.com/news/the-secret-to-perfect-packaging-starts-with-the-right-creasing-matrix-264134.html. Die technische Dokumentation zu Polymer-Rillmatrizen erklärt, wie die Kontrolle der Faserstreckung das Rissbilden der Druckfarbe (Lithografierisse) auf gefaltetem Karton verhindert. Belegfunktion: Faktenbestätigung; Quellentyp: Technisches Handbuch oder Branchen-Whitepaper. Unterstützt: Die Wirksamkeit von Polymermatrizen bei der Reduzierung von Materialabfall. Anwendungsbereich: Speziell anwendbar auf lithografisch bedruckte Wellpappenmaterialien. ↩
„Abschätzung der Druckfestigkeit von Wellpappkartons …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Technische Normen für das Stanzen zeigen, dass die Vermeidung von Wellenknicken die vertikale Stabilität des Kartons erhält und somit die Werte des Box Compression Test (BCT) erhöht. Nachweisfunktion: Technische Validierung; Quellentyp: Lehrbuch für Verpackungstechnik. Unterstützt: Die Korrelation zwischen Werkzeugkalibrierung und struktureller Integrität. Anwendungsbereich: Beschränkt auf gewellte Wellpappensubstrate. ↩
„Elektrisch oder hydraulisch: Maschinendynamik in der Verpackungsindustrie …“, https://www.husky.co/en/resources/blog/packaging-molding-machine-electric-hydraulic-hybrid/. Studien zur Verpackungsmontage im Bereich der Fertigungstechnik zeigen, dass präzise 90-Grad-Faltungen den Zeitaufwand für manuelle Ausrichtung und Korrektur während der Endmontage reduzieren. Nachweisfunktion: Leistungskennzahl; Quellentyp: Fallstudie aus der Fertigungsindustrie. Unterstützt: Den operativen ROI von Präzisionswerkzeugen. Anmerkung: Die Ergebnisse können je nach Komplexität des Verpackungsdesigns variieren. ↩
„Umgang mit den UCC-128-Konformitätsanforderungen“, https://dvunified.com/general/shipping-to-retail-navigating-ucc-128/. Ein maßgeblicher Leitfaden zu GS1-Standards und der Einhaltung der Vorschriften im Einzelhandel bestätigt, dass unlesbare UCC-128-Barcodes zu automatisierten Systemausfällen und damit verbundenen Vertragsstrafen für Händler führen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Branchenstandard. Unterstützt: Die betrieblichen Auswirkungen von Kennzeichnungsfehlern. Hinweis: Die konkreten Strafen variieren je nach Einzelhändler. ↩
„Anleitung zum Drucken scannbarer Barcodes auf Wellpappenverpackungen“, https://www.keyence.com/products/marker/inkjet-printers/resources/inkjet-printer-resources/how-to-print-scannable-barcodes-on-corrugated-packaging.jsp. Branchenübliche Verpackungsstandards für die Barcode-Platzierung auf Wellpappe legen Mindestabstände zu den Falzstellen fest, um Verzerrungen zu vermeiden und die Scanbarkeit zu gewährleisten. Nachweisfunktion: Technische Spezifikation; Quellentyp: Technisches Handbuch oder GS1-Richtlinien. Unterstützt: Die Verwendung einer spezifischen Pufferzone zur Erhaltung der Barcode-Integrität. Hinweis: Die genauen Abmessungen können je nach Kartonstärke und Scannerempfindlichkeit variieren. ↩
„Wo sollte der QR-Code auf Einzelhandelsverpackungen platziert werden?“, https://www.gs1uk.org/knowledge-hub/qr-codes-powered-by-gs1/where-should-the-qr-code-go-on-retail-packaging. Überprüfung der branchenüblichen Abmessungen für Barcode-Freizonen, um die Scangenauigkeit zu gewährleisten und Fehler bei Logistikdienstleistern zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quelltyp: Logistikstandard. Unterstützt: Mindestanforderungen an die Freizonen. Anwendungsbereich: Spezifisch für die automatisierte Warenannahme im Einzelhandel. ↩
„Design von Schrumpfschlauch-Etiketten: Überlegungen zur Reduzierung von …“, https://www.packagingtechtoday.com/uncategorized/shrink-sleeve-label-design-considerations-for-reducing-shrink-distortion/. Erläuterung der technischen Praxis, Etiketten nicht an Falzlinien zu platzieren, um Klebeversagen oder Verformungen zu vermeiden. Nachweisfunktion: Technisches Prinzip; Quellentyp: Verpackungshandbuch. Unterstützt: Physische Etikettenintegrität. Anwendungsbereich: Gilt für faltbare Wellpappen- oder Kartonverpackungen. ↩
„OpenStation Label Inspection – Catalyx.ai“, https://www.catalyx.ai/Machine-Vision/packaging-product-inspection-identification/openstation-label-inspection. Technische Analyse der Trennung von ästhetischem Branding und funktionalen Barcodes zur Gewährleistung einer ebenen Oberfläche für optische Scanner. Nachweisfunktion: Technische Best Practice; Quellentyp: Leitfaden für Industriedesign. Unterstützt: Effizienz des automatisierten Scannens. Fokus: Optische Zeichenerkennung (OCR) und Barcode-Scanning. ↩



