
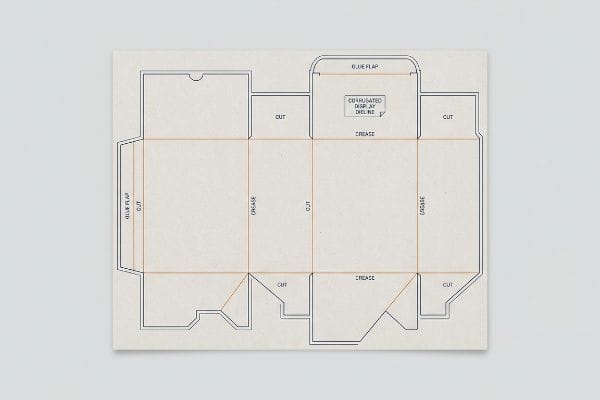
Sie haben wochenlang an der Gestaltung gefeilt, doch als die Wellpapp-Displays eintreffen, passen die Laschen nicht und die Kanten reißen ein. Ihr Design sabotiert still und leise Ihre Markteinführung.
Die Konstruktion einer Verpackungsstanze erfordert die Erstellung einer präzisen zweidimensionalen Vektorvorlage, die exakt vorgibt, wie die physischen Materialien geschnitten, gefalzt und zu einer dreidimensionalen Struktur gefaltet werden. Diese technische Vorlage gewährleistet die strukturelle Integrität, die perfekte Ausrichtung der Druckvorlage und eine reibungslose automatisierte Fertigung auf Hochgeschwindigkeits-Wellpappenverpackungsanlagen.
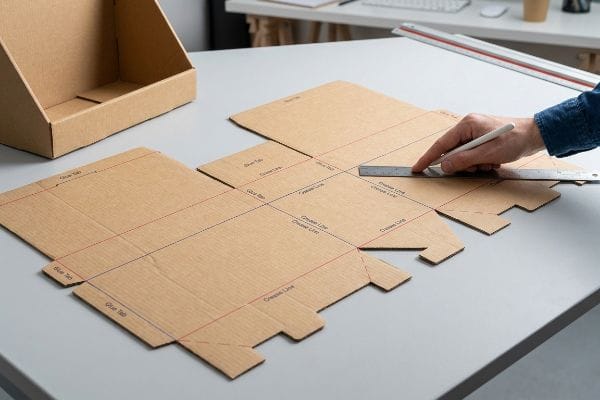
Doch eine ansprechende Vorlage auf dem Bildschirm nützt nichts, wenn die physikalischen Gegebenheiten in der Produktion versagen. Schauen wir uns an, wie man Verpackungen entwickelt, die die Lieferkette tatsächlich überstehen.
Wie entwirft man eine Verpackungsstanzform?
Ein leerer Bildschirm allein wird Ihre Kampagne nicht retten. Die Entwicklung einer Vorlage beginnt mit mathematischen Grundlagen, nicht mit Grafikdesign, um eine reibungslose Umsetzung zu gewährleisten.
Die Konstruktion einer Verpackungsstanze erfordert die mathematische Erfassung von Biegetoleranzen, Verriegelungsspielräumen und Materialstärke direkt in spezieller Vektorsoftware. Diese statische Berechnungsphase muss vor dem Aufbringen von Markengrafiken erfolgen, um sicherzustellen, dass sich das fertige Wellpappdisplay perfekt flach falten und ohne mechanischen Widerstand montieren lässt.
Direkt mit Standard-Illustrationssoftware loszulegen und Kästchen zu zeichnen, ist der schnellste Weg, einen kompletten Produktionsausfall auszulösen.
Bremssattelkompensation: Warum Standard-CAD (Computer-Aided Design) versagt
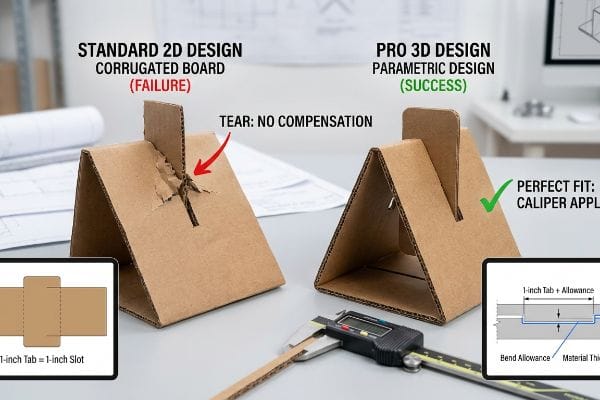
Grafikdesigner erstellen üblicherweise in Vektorprogrammen ineinandergreifende Laschen und Faltnuten, die exakt der Breite des Gegenstücks entsprechenzweidimensionaleAnsatz ignoriert jedoch die physikalischen Gegebenheiten des verwendeten Trägermaterials.
Selbst erfahrene Designer übersehen diesen blinden Fleck oft, wenn sie die Dicke der gefalteten Wellpappe nicht berechnen. Immer wieder sehe ich Kunden, die flache Druckdaten für ein 3 mm (0,11 Zoll) dickes B-Wellen-Display einreichen , ohne zu bedenken, dass dickes Papier beim Falten um 90 Grad Material verbraucht . Wird der Falz nicht mathematisch verbreitert, um den äußeren Radius der Falte auszugleichen, muss das Verpackungsteam die Teile mit Gewalt zusammenpressen. Ich habe schon an Fließbändern gestanden und dem lauten, dumpfen Reißen des Rohkartons zugehört, wenn Arbeiter versuchten, eine nicht kompensierte Lasche in einen engen Schlitz zu quetschen und schließlich unansehnliches Klebeband verwenden mussten, um alles zusammenzuhalten. Ich löse dieses Problem, indem ich parametrische Designsoftware verwende, die automatisch eine Biegezugabe für jede einzelne Falte anwendet. So stelle ich sicher, dass sich Ihre Displays reibungslos zusammenbauen lassen und perfekt rechtwinklig im Regal stehen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichenschlitze mit exakter Tab-Breite | Anwendung automatisierter Biegezugaben4 | Lässt sich reibungslos montieren |
| Plattendicke außer Acht gelassen | Mathematisch verbreiterte Empfangsschlitze5 | Verhindert das Einreißen des Deckblatts |
| Erzwingen enger Bauteile | Verwendung parametrischer CAD-Software6 | Macht transparentes Klebeband überflüssig |
Ich vertraue niemals einer technischen Zeichnung, ohne vorher die Maße mit dem Messschieber zu überprüfen. Biegezugaben am Bildschirm zu korrigieren, dauert zwei Minuten; das Reparieren von gerissener Wellpappe während der laufenden Produktion verlangsamt Ihre Fertigungslinie um schätzungsweise 30 %.
🛠️ Harveys Schreibtisch: Sind Sie sich nicht sicher, ob Ihre Grafik-Laschen die richtige Biegezugabe haben? 👉 Ich überprüfe Ihre Berechnungen ↗ — Direkter Zugang zu meinem Schreibtisch. Kein automatisierter Werbe-Spam, versprochen.
Was sind die 7 grundlegenden Schritte des Verpackungsdesigns?
Ein unstrukturierter Designprozess belastet Ihr Budget durch endlose Werksänderungen. Die Einhaltung einer strikten Abfolge schützt Sie vor kostspieligen Nachbesserungen der Konstruktion.
Die sieben grundlegenden Schritte des Verpackungsdesigns umfassen die Definition der Händlerspezifikationen, die Auswahl optimaler Wellpappenmaterialien, die Entwicklung einer Strukturvorlage, die Anwendung von Grafiken, die Erstellung dreidimensionaler Darstellungen, die Durchführung von Transporttests und die Fertigstellung der Druckvorstufendateien. Die Einhaltung dieser genauen Reihenfolge verhindert schwerwiegende mechanische Ausfälle während der Massenproduktion und des Versands.
Viele Marken überspringen die strukturelle Grundlage und konzentrieren sich stattdessen auf die kreativen Grafiken, was zu einem massiven Engpass führt, wenn die Dateien in der Produktion ankommen.
Schritt Sieben: Der Befehl für die Druckvorstufenwerkzeuge
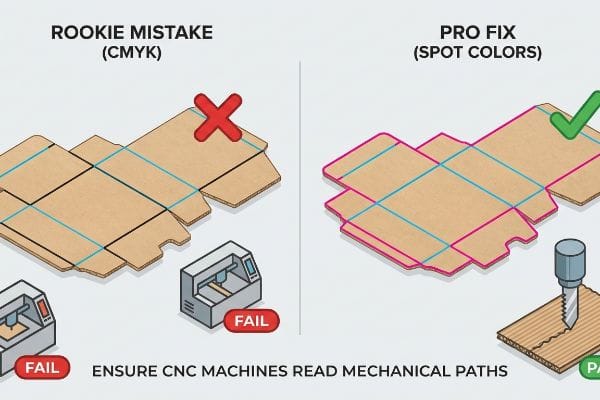
Käufer fragen oft , warum ihre scheinbar perfekte Druckvorlage von der Druckerei abgelehnt wurde. Sie gehen davon aus, dass standardmäßige Vierfarblinien ausreichen, um einer automatisierten Maschine die Schnitt- und Faltstellen mitzuteilen. Leider ist es ein grundlegender Fehler, mechanische Schnittlinien wie eine herkömmliche Grafikebene zu behandeln .
Die größte Falle bei den sieben grundlegenden Schritten des Verpackungsdesigns tritt auf, wenn Teams eine Strukturvorlage mit Standard-CMYK-Linien (Cyan, Magenta, Gelb, Schwarz) zur Kennzeichnung von Falzlinien einreichen. Automatisierte CNC-Schneidemaschinen (Computer Numerical Control) lesen keine visuellen Grafiken; sie verwenden spezifische Sonderfarben, die in den Vektorpfaden eingebettet sind. Verwendet man ein Standard-Schwarz, verschmilzt die Maschinensoftware die Schnittlinien einfach mit der Grafikebene.Ich musste die Produktion stoppen, weil eine solche Datei ankam. Ohne Eingreifen hätte die Maschine zwar sichtbare schwarze Konturen gedruckt, aber keine Schnitte ausgeführt, sodass der dicke Testliner völlig unbeweglich geblieben wäre. Ich prüfe daher alle eingehenden PDF-Dateien sorgfältig, um sicherzustellen, dass die Strukturpfade absoluten Sonderfarben zugeordnet sind und die mechanischen Schnitte von der makellosen Grafik getrennt werden. So wird gewährleistet, dass die Stahlklingen das Material auch tatsächlich erfassen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von CMYK-Schwarz für Schnittlinien | Zuweisung absoluter Sonderfarben10 | Stellt sicher, dass die Maschinen tatsächlich schneiden |
| Verschmelzung von Struktur- und Kunstebenen | Trennung mechanischer Vektorwege11 | Hält gedruckte Kunstwerke makellos |
| Überspringen der Druckvorstufendateiprüfung | Durchführung automatisierter Werksprüfungen12 | Verhindert kostspielige Produktionsverzögerungen |
Ich fange jeden Monat Dutzende fehlerhafte Dateien ab, weil Designer diesen technischen Schritt in der Druckvorstufe vergessen haben. Die Trennung Ihrer mechanischen Sonderfarben stellt sicher, dass Ihre Kampagne direkt zum Schneidetisch gelangt, ohne dass es zu stundenlangen Maschinenstillstandszeiten kommt.
🛠️ Harveys Schreibtisch: Können Ihre automatisierten CNC-Tische Ihre Vektorschnittlinien wirklich lesen? 👉 Laden Sie den Prepress Guide herunter ↗ – Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Was sind die vier Cs des Verpackungsdesigns?
Es ist bekanntermaßen äußerst schwierig, die Marketingziele mit den Realitäten der Lieferkette in Einklang zu bringen. Sich auf eine einzelne Kennzahl zu verlassen, wird Ihre gesamte Warenpräsentation ernsthaft gefährden.
Die vier Cs des Verpackungsdesigns stehen für Kosten, Konzept, Komfort und Kommunikation. Dieses strategische Rahmenkonzept für den Einzelhandel stellt sicher, dass die Budgets für die Verpackungsstruktur mit der Logistik der Lieferkette, der Sichtbarkeit der Warenpräsentation und den Montageanforderungen der Endnutzer übereinstimmen. So entsteht eine einheitliche Strategie, die eine profitable Kundenbindung am Point of Sale ohne logistische Reibungsverluste ermöglicht.
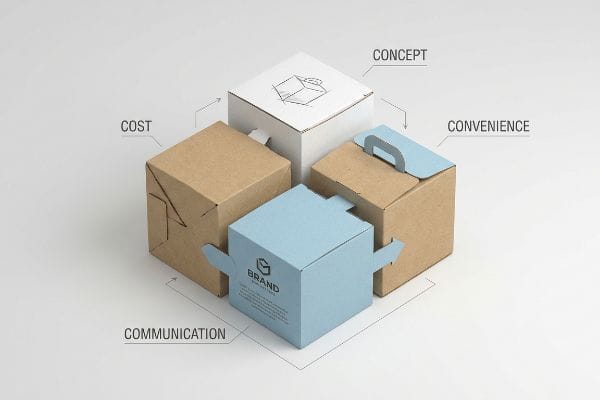
Die vier Säulen zu kennen ist das eine, aber zu wissen, wie Beschaffungsteams sie versehentlich als Waffe einsetzen, ist der Schlüssel zur Rettung einer erfolgreichen Markteinführung.
Das Beschaffungsungleichgewicht: Die Zerstörung der vier Säulen
Markenteams planen ihre perfekte Kampagne häufig anhand dieser vier strategischen Säulen, übergeben das Projekt dann aber an die Einkaufsabteilung. Die gängige Praxis im Einkauf besteht darin, sich ausschließlich auf die primäre Kostenkennzahl zu konzentrieren. Oftmals werden sogar hochwertige Bauplatten der Güteklasse 13 ausgehöhlt, um ein paar Cent pro Einheit zu sparen.
Stellen Sie sich vor, Sie bauen ein Haus mit hochwertiger Farbe, verwenden aber aus Kostengründen morsches Holz für das Gerüst. Durch die Verwendung minderwertiger Kernmaterialien entsteht ein gravierendes Ungleichgewicht, das die anderen drei Säulen des Gerüsts vollständig zerstört. Ich habe kürzlich eine Kampagne geprüft, bei der das physische Konzept unter dem Gewicht schwerer Paletten zusammenbrach , weil die Marke beim Sockel gespart hatte. Als der Verkäufer das Produkt anfasste, führte die raue, staubige Reibung der zusammengedrückten Wellpappe dazu, dass das gesamte Produkt durchhing. Dies beeinträchtigte die Montage und zerstörte die Markenbotschaft im Regal. Ich fordere eine einheitliche Bewertung, bei der wir die reinen Strukturkosten mathematisch direkt mit dem Überleben der nachgelagerten Lieferkette verknüpfen. So stellen wir sicher, dass Ihre Investition einen positiven Ertrag generiert und nicht zu katastrophalen Rückbuchungen durch den Einzelhandel führt .
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Besessenheit von den Stückkosten | Ausgeglichener Haushalt über alle Säulen hinweg | Verhindert katastrophale Rückbuchungen von Einzelhändlern15 |
| Herabstufung der Güteklassen von Bauplatten | Aufrechterhaltung der richtigen Materialdichte16 | Übersteht schwere Transportbelastungen |
| Montageanforderungen ignorieren | Entwicklung reibungsfreier Systeme | Gewährleistet eine schnelle Installation des Kassensystems |
Ich verbiete es strikt, die reinen Stückkosten als isolierte Kennzahl zu betrachten. Durch gezielte Investitionen in gestalterische Vorteile und physische Kommunikation stelle ich sicher, dass Ihre Kampagne die Lieferkette übersteht und tatsächlich Kunden im Verkaufsraum überzeugt.
🛠️ Harveys Schreibtisch: Gefährden Ihre Kosteneinsparungen im Einkauf stillschweigend Ihre strukturelle Integrität? 👉 Materialprüfung anfordern ↗ — Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur echter Mehrwert.
Was sind Stanzlinien in der Verpackung?
In einer klimatisierten Designagentur sieht eine zweidimensionale Vektordatei makellos aus. Doch sobald der unbehandelte Karton die Feuchtigkeit eines Lagers aufnimmt, wird Ihre perfekte Vorlage zum logistischen Albtraum.
Stanzformen in der Verpackungsindustrie sind grundlegende Konstruktionsvorlagen, die die exakten Schnitt-, Rill- und Faltwege für die Herstellung von Verpackungsbehältern visuell vorgeben. Diese wichtigen digitalen Vorlagen steuern automatisierte Maschinen, gewährleisten eine präzise Ausrichtung der Druckvorlage und garantieren die korrekte Montage der Verpackungsmaterialien während der Logistik in der Lieferkette des Einzelhandels.
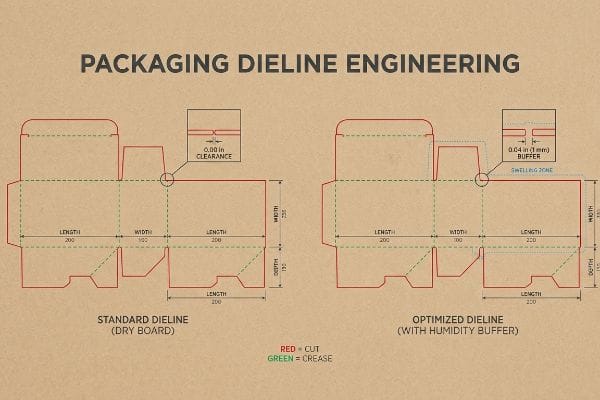
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb gehen und die Gesetze der Umweltphysik auf Ihre Materialien einwirken.
Die Feuchtigkeitsfalle: Warum Standard-CAD-Vorlagen versagen
Beschaffungsteams gehen häufig davon aus, dass die strukturellen Abmessungen einer Vorlage nach deren Fertigstellung für immer unverändert bleiben. Sie genehmigen enge Aufnahmeschlitze ausschließlich auf Basis der absoluten Trockendicke des Testliner-Kartons17, in der Annahme, dass sich die Papierfasern während des Transports genau wie starrer Kunststoff verhalten.
In meiner Produktionsstätte sehe ich regelmäßig, wie diese präzise gefertigten Stanzformen in Verpackungen bei Transporten unter hoher Luftfeuchtigkeit spektakulär versagen. Wenn Wellpappkartons per Seefracht verschickt oder in feuchten Regionen wie Florida gelagert werden, absorbiert die poröse 32ECT-Testfolie (Edge Crush Test) die Umgebungsfeuchtigkeit und quillt auf . Ein Schlitz, der exakt 3,17 mm (0,12 Zoll) breit war, dehnt sich plötzlich aus. Ich habe beobachtet, wie Mitarbeiter mit Gewalt versuchten, diese aufgequollenen Teile zusammenzupressen, wodurch starke Reibung entstand, die die Wellen quetschte und die Decklage stark einriss. Um dies zu beheben, lese ich die Mikrometerwerte der aufgequollenen Kartons aus und integriere automatisch einen 1 mm (0,04 Zoll) Feuchtigkeitspuffer direkt in die Verriegelungsmechanismen. Durch die Einhaltung dieser präzisen Toleranzabweichung reduziere ich die Montagezeit beim Co-Packing um 45 Sekunden pro Einheit, senke die manuellen Arbeitskosten drastisch und verhindere beschädigte Verpackungen im Einzelhandel.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von Trockenbauplattenabmessungen | Entwicklung eines 1 mm Feuchtigkeitspuffers20 | Eliminiert die Laschenreibung |
| Die Quellung unter Vernachlässigung der Umgebungsfeuchtigkeit wird außer Acht gelassen | Berechnung der Umweltausweitung von Papier21 | Verhindert das Einreißen des Deckblatts |
| Erzwingen von aufgequollenen, ineinandergreifenden Schlitzen | Anpassen der CAD-Freistellung22 | Beschleunigt die physische Montage |
Ich sende niemals eine Datei an den Schneidetisch, ohne vorher die physikalischen Gegebenheiten am Zielort zu berechnen. Eine minimale Anpassung des Spielraums in der Druckvorstufe ist das Einzige, was eine reibungslose Montage von einem komplett verpatzten Verkaufsstart trennt.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können zwar die günstigste verfügbare Vektorvorlage freigeben, aber wenn sich die schmalen Einzugsschlitze in einem feuchten Lager ausdehnen und Ihre Druckgrafiken beschädigen, drohen sofortige Reklamationen durch den Einzelhandel und eine geschätzte Verlangsamung der Produktionslinien um 30 %. Über 500 Markenmanager nutzen meine Checkliste für die Druckvorstufe, um genau diese fatalen Fehler in der Anfangsphase zu vermeiden. Setzen Sie nicht länger auf die Gesetze der Umwelt und lassen Sie mich Ihre Strukturdateien persönlich durch meinen kostenlosen Stanzformen-Audit ↗ , um versteckte Schwachstellen vor der Massenproduktion aufzudecken.
„Laschen- und Nutabstände für Bleche – Ecken schneiden, Folge 15“, https://www.youtube.com/watch?v=WTDtj8vAJuE. Technische Richtlinien für die Verpackungskonstruktion erklären, dass die exakte Anpassung der Laschen- und Nutbreiten in der Fertigung nicht funktioniert, da die Materialstärke (Dicke) nicht berücksichtigt wird. Nachweisfunktion: Technische Validierung; Quellentyp: Konstruktionshandbuch. Begründung: Notwendigkeit des Dickenausgleichs in Stanzformen. Anwendungsbereich: Gilt für starre und halbstarre Substrate. ↩
„Wellpappe und Materialqualitäten | 30.06.2021“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Überprüfung der branchenüblichen Dicke von B-Welle-Wellpappe in Zoll und Millimetern. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandardhandbuch. Unterstützung: Genauigkeit der Materialdicke. Anwendungsbereich: Standardabmessungen für B-Welle. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-…“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische Erläuterung, warum der Außenradius einer Falte in dickem Wellpappenmaterial eine Biegezugabe erfordert, um strukturelle Interferenzen zu vermeiden. Nachweisfunktion: physikalisches Prinzip; Quellentyp: Leitfaden für die Tragwerksplanung. Unterstützt: die Notwendigkeit des Dickenausgleichs in Stanzformen. Anwendungsbereich: gilt für dicke Karton-/Wellpappensubstrate. ↩
„Kostenloser Blechbiegezugabe-Rechner | FIRGELLI Engineering“, https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOorjlPZADFfG_Hqssde2Fxzg0wYCht4InperpP6rhbidfgur3gZd. Ein technischer Leitfaden für Verpackungstechnik erklärt, wie Biegezugaben die Materialstärke beim Falten ausgleichen, um eine reibungslose Montage zu gewährleisten. Nachweisfunktion: Technische Spezifikation; Quellentyp: Technisches Handbuch. Unterstützung: Die Verwendung von Biegezugaben zur Erzielung einer reibungsfreien Montage. Anwendungsbereich: Speziell für Faltschachtelmaterialien. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Industriestandards für die Konstruktion von Verpackungen beschreiben detailliert die mathematischen Berechnungen zur Erweiterung der Schlitze basierend auf der Kartonstärke, um Spannungen zu vermeiden. Nachweisfunktion: Technisches Verfahren; Quellentyp: Verpackungsdesignstandard. Unterstützung: Verhinderung des Einreißens der Decklage durch Schlitzerweiterung. Anmerkung: Die Berechnungen variieren je nach Kartonqualität. ↩
„Die Rolle von CAD im kundenspezifischen Verpackungsdesign“, https://xpress-360.com/precision-and-perfection-the-role-of-cad-in-custom-packaging-design/. Die Dokumentation zum parametrischen Design zeigt, wie variablegesteuerte Modelle präzise Toleranzen für ineinandergreifende Komponenten ohne Klebstoffe gewährleisten. Nachweisfunktion: Werkzeugleistung; Quellentyp: Softwaredokumentation. Unterstützt: Vermeidung von Klebeband durch präzise Passform. Hinweis: Erfordert genaue Materialstärkenangaben. ↩
„Ein Leitfaden für den gesamten Verpackungs-Prepress-Prozess – Esko“, https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Technische Drucknormen legen fest, dass Stanzlinien bei automatisierten Stanzmaschinen als nicht druckbare Sonderfarben oder separate Ebenen und nicht als Standard-CMYK-Grafiken definiert werden müssen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch der Druckvorstufenindustrie. Begründung: Die technische Anforderung an separate mechanische Ebenen. Anwendungsbereich: Speziell für automatisierte Stanzprozesse. ↩
„Laserschneider – Vektor- vs. Rasterlaserschneiden – NC State College of Design“, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Industriestandards für digitale Schneideplotter erfordern eindeutige Sonderfarben, um Stanzlinien von druckbaren Grafiken zu unterscheiden. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch der Branche. Unterstützt: Die Anforderung an Sonderfarben in der CNC-Druckvorstufe. Anwendungsbereich: Speziell für Software für automatisierte Schneidetische. ↩
„Sonderfarben vs. CMYK-Farben: Wesentliche Unterschiede erklärt“, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Die technischen Spezifikationen der Druckvorstufe erklären, dass CMYK-Werte für den Druck als Bilddaten und nicht als Befehlspfade für die Werkzeugmaschinen verarbeitet werden. Nachweisfunktion: Technische Erklärung; Quellentyp: Leitfaden für die Druckvorstufe. Begründet: Das Risiko der Verwendung von CMYK für Strukturvorlagen. Anwendungsbereich: Gilt für RIP-Software, die CMYK als druckbare Farbe behandelt. ↩
„CMYK vs. Sonderfarben: Welches Verfahren ist das beste?“, https://www.primelinepackaging.com/blog/cmyk-spot-color/. Technische Dokumentation zu Druckvorstufenstandards, die erklärt, warum Sonderfarben für Stanzmaschinen erforderlich sind, um Schnittpfade von Druckelementen zu unterscheiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Begründung: Die Notwendigkeit von Sonderfarben für präzises maschinelles Stanzen. Anwendungsbereich: Gilt für Standard-Offset- und digitale Stanzprozesse. ↩
„Leitfaden zur Verpackungsdesignvorbereitung: Grafikdateien, Stanzlinien …“, https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. Branchenrichtlinien, die die Notwendigkeit verdeutlichen, strukturelle Stanzlinien von visuellen Grafiken zu trennen, um ein versehentliches Drucken der Schnittlinien zu verhindern. Nachweisfunktion: Best Practice; Quellentyp: Fachleitfaden. Beleg: Die Aussage, dass die Trennung der Pfade die Druckqualität der Grafik gewährleistet. Anwendungsbereich: Speziell für vektorbasierte Verpackungsdateien. ↩
„Was ist Prepress Packaging? Eine Schritt-für-Schritt-Anleitung“, https://www.millergraphics.com/blog/prepress-packaging-step-by-step-guide. Analyse von Prepress-Workflows, die zeigt, wie die automatisierte Dateivalidierung Strukturfehler reduziert und kostspielige Produktionsausfälle verhindert. Evidenz: Empirische Daten; Quellentyp: Branchen-Whitepaper. Unterstützt: Die Behauptung, dass Audits Produktionsverzögerungen verhindern. Fokus: Verpackungsproduktion im kommerziellen Maßstab. ↩
„Strategien zur Senkung der Verpackungsmaterialkosten“, https://oxmaint.com/industries/delivery-operations-management/packaging-materials-cost-reduction-strategies. Kurze Erläuterung, wie sich die Reduzierung von Materialspezifikationen bei der Verpackungsbeschaffung zur Senkung der Stückkosten auf die strukturelle Integrität auswirkt. Nachweisfunktion: Überprüfung der Branchenpraxis; Quellentyp: Handbuch für Verpackungstechnik oder Lieferkettenanalyse. Belege: die Tendenz der Beschaffung, den Stückkosten Vorrang vor der Materialqualität einzuräumen. Anwendungsbereich: Speziell für Wellpappen- oder Kartonverpackungen. ↩
„Welche Fehler bei Lohnverpackungen führen zu Rückbelastungen durch Einzelhändler?“, https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Kurze Erläuterung, wie strukturelle Mängel in Verkaufsdisplays zu finanziellen Strafen durch Rückbelastungen durch Einzelhändler führen. Belegfunktion: faktische Unterstützung; Quellentyp: Leitfaden für das Lieferkettenmanagement. Unterstützt: das finanzielle Risiko im Zusammenhang mit Beschaffungsungleichgewichten. Anmerkung zum Geltungsbereich: bezieht sich speziell auf die Einhaltung der Vorschriften durch B2B-Lieferanten. ↩
„Lieferantenkonformität: Wie Sie Rückbuchungen im Einzelhandel reduzieren – QuickBox“, https://www.quickbox.com/blog/vendor-compliance-retail-chargebacks. Ein maßgeblicher Leitfaden zur Einzelhandelslogistik erklärt, wie Verpackungsfehler, die zu beschädigten Waren führen, finanzielle Strafen oder Rückbuchungen von Einzelhändlern nach sich ziehen. Belegfunktion: Kausalzusammenhang; Quellentyp: Branchenstandard. Unterstützt: Zusammenhang zwischen Kostensenkung und finanziellen Strafen. Anmerkung: Die Bedingungen variieren je nach Händlervertrag. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technische Spezifikationen zu Kartonsorten und Materialdichte belegen deren Bedeutung für die Gewährleistung der strukturellen Integrität während des Transports. Belegfunktion: Technische Spezifikation; Quellentyp: Ingenieurhandbuch. Unterstützt: Zusammenhang zwischen Kartonsorte und Tragfähigkeit. Anwendungsbereich: Gilt speziell für Wellpappe. ↩
„[PDF] Einfluss des Feuchtigkeitsgehalts von Rohlingen auf das Umformverhalten und die mechanischen Eigenschaften …“, https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Technische Dokumentation, die erläutert, warum Trockenmessungen mit dem Messschieber an Testliner-Karton die hygroskopische Ausdehnung während des Transports nicht berücksichtigen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Materialwissenschaftliches Handbuch oder Verpackungsnorm. Belegt: Die Behauptung, dass die Verwendung von Trockenmessungen zu Strukturfehlern führt. Anwendungsbereich: Gilt speziell für Liner auf Zellulosebasis. ↩
„Einfluss von Luftfeuchtigkeit und Temperatur auf die mechanischen Eigenschaften von …“, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Funktion des Nachweises: Technische Validierung; Quellentyp: Materialwissenschaftliches Handbuch. Belege: Quellverhalten von 32ECT-Linerboard. Anmerkung zum Untersuchungsbereich: Fokus auf das hygroskopische Verhalten von Wellpappe. ↩
„Konstruktion von Verpackungen für die relative Luftfeuchtigkeit im Distributionsbereich …“, https://www.packagingstrategies.com/articles/91064-engineering-boxes-for-relative-humidity-in-the-distribution-environment. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Nachweisfunktion: Validierung der Branchenpraxis; Quellentyp: Leitfaden für Verpackungstechnik. Unterstützung: Standardtoleranzen für Feuchtigkeit. Anmerkung zum Untersuchungsbereich: Vergleich typischer Pufferabmessungen in CAD-Vorlagen. ↩
„Einfluss der relativen Luftfeuchtigkeit auf die Druckfestigkeit von …“, https://open.clemson.edu/all_theses/3225/. Industrienormen für Wellpappenverpackungen legen spezifische Toleranzen fest, um die durch Feuchtigkeit bedingte Materialquellung zu berücksichtigen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Begründung: Der spezifische 1-mm-Puffer gilt als Standardlösung für Fachleute. Anmerkung: Die Puffergröße kann je nach Kartonqualität variieren. ↩
„[PDF] Untersuchung der mechanischen Eigenschaften von Kartonverpackungen …“, https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Materialwissenschaftliche Daten zu den hygroskopischen Eigenschaften von Zellulosefasern erklären, wie sich Karton bei Feuchtigkeit ausdehnt. Nachweisfunktion: wissenschaftliches Prinzip; Quellentyp: materialwissenschaftliche Fachzeitschrift. Begründung: die Notwendigkeit, die Ausdehnung zu berechnen, um strukturelles Versagen zu verhindern. Anmerkung: Die Ausdehnung ist typischerweise quer zur Faserrichtung größer als längs. ↩
„Wellpappenverpackungen mit innovativem Design für verbesserte …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Handbücher für Verpackungstechnik beschreiben detailliert die Verwendung von Freimaßen in CAD-Software, um die einwandfreie Montage von Verriegelungslaschen zu gewährleisten. Nachweisfunktion: Bewährte Verfahren in der Technik; Quellentyp: Technisches Handbuch. Begründung: Die Verwendung von Freimaßen verhindert Reibung in gequollenen Materialien. Anwendungsbereich: Gilt für Verriegelungsschlitzkonstruktionen. ↩



