
Sie haben viel in Ihr Produkt investiert, aber das direkte Versenden ungeprüfter Grafiken an eine Fabrik birgt ein enormes finanzielles Risiko, das oft zu katastrophalen Ablehnungen im Einzelhandel führt.
Ja. Die Präsentation des Verpackungsdesigns vor der Produktion ist Standard. In dieser Validierungsphase vor Produktionsbeginn werden präzise physische Prototypen und digitale Darstellungen eingesetzt, um kostspielige Konstruktionsfehler zu beseitigen und sicherzustellen, dass Ihre Endverpackung auch unter den rauen Bedingungen der Lieferkette und strengen Compliance-Prüfungen der Händler problemlos standhält.
Bei der visuellen Beweisführung geht es nicht nur um Ästhetik; sie ist die letzte Hürde zwischen einer gewinnbringenden Markteinführung und einem Lager voller unbrauchbarer Kartonagen.
Wie gestaltet man eine Kartonverpackung?
Der Aufbau eines erfolgreichen Bauwerks beginnt lange bevor die Tinte das Papier berührt.
Die Entwicklung eines Verpackungsdesigns erfordert die direkte Integration von Statik und Grafikdesign. Dieser grundlegende Prozess berechnet exakte Materialstärken, Biegezugaben und dynamische Belastbarkeiten und gewährleistet so, dass flache Vorlagen in stabile, dreidimensionale Verkaufsverpackungen umgewandelt werden, die auch hohen Belastungen durch schwere Lasten und den rauen Bedingungen im Einzelhandel standhalten.
Eine flache Zeichnung mag auf einem Bildschirm perfekt aussehen, aber die physikalische Realität des Faltens von dickem Karton erfordert strenge mathematische Disziplin.
Die verborgene Mathematik der Bremssattelkompensation
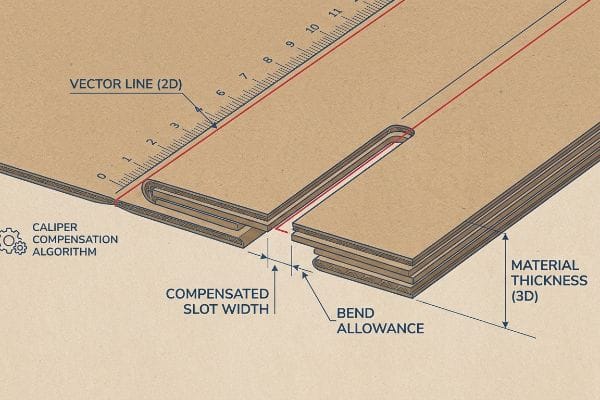
Selbst erfahrene Konstrukteure übersehen oft die tatsächliche Dicke des gewählten Trägermaterials. Sie erstellen in 2D-Software Verriegelungsnasen und Faltnuten mit exakt der gleichen Breite wie das Gegenstück1.Sie gehen davon aus, dass sich eine einfache Vektorlinie auf der Montagefläche sauber falten lässt.
Ich sehe diese Falle ständig, wenn Kunden flache AI-Dateien (Adobe Illustrator) für Kampagnen mit schwerem B-Wellen-Wellpappenmaterial einreichen. Sie vergessen, dass eine 3,17 mm dicke Pappebeim Falten um 90 Grad Material verbraucht. Wenn der Aufnahmeschlitz an der Stanzform nicht entsprechend verbreitert wird, um diesen Außenradius auszugleichen, biegt sich das Display stark durch. Ich habe schon Lohnverpacker am Fließband schwitzen sehen, die die Laschen mit Gewalt zusammenpressen, bis man das Reißen des Rohkartons hört. Wir lösen dieses Problem, indem wir CAD-Software (Computer-Aided Design) verwenden, um automatisch einen Biegezugabealgorithmus auf jeden Schlitz anzuwenden. Durch die Vergrößerung der Abstände um nur einen Bruchteil eines Millimeters stellen wir sicher, dass die Teile mühelos zusammenpassen, reduzieren den Montageaufwand um schätzungsweise 20 %und vermeiden eingerissene Platten.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichnen von Tabs und Schlitzen mit exakt derselben Breite von 1:1 | Anwendung von CAD-Bremssattelkompensationsalgorithmen4 | Spart 20 Sekunden Montagezeit pro Einheit5 |
| Die Plattendicke wird bei 90-Grad-Faltungen vernachlässigt | Verbreiterung der Aufnahmeschlitze für den Biegeradius6 | Verhindert Einreißen und Wellenbildung der Deckschicht |
| Unpassende Teile auf der Linie zusammenzwingen | Mikrospaltmaße für reibungsloses Gleiten entwickeln | Reduziert drastisch die Lohnkosten für die Lohnverpackung |
Ich weigere mich, unkompensierte Vektordateien an den Schneidetisch zu senden. Nur durch Anpassen der Schlitzbreite an den jeweiligen Leiterplattendurchmesser lässt sich eine rechtwinklige und stabile Struktur auch unter hoher Nutzlast gewährleisten.
🛠️ Harveys Schreibtisch: Sind Sie sich nicht sicher, ob Ihre Verriegelungslaschen die richtige Biegezugabe haben? 👉 Senden Sie mir Ihre Stanzform ↗ – Direkter Zugang zu meinem Schreibtisch. Kein automatisierter Werbe-Spam, versprochen.
Welche Verpackungsdesign-Trends gibt es im Jahr 2026?
Die nächste Welle struktureller Innovationen zielt mit Nachdruck auf reibungslose Nachhaltigkeit ab.
Die Verpackungsdesigntrends für 2026 legen großen Wert auf die Verwendung von ausschließlich einem Material und die Recyclingfähigkeit über die Wertstoffsammlung. Aufgrund strenger Vorgaben des Handels ersetzen Hersteller Mischkunststoffe und permanente Metallbeschläge durch speziell entwickelte Wellpappe. Dabei kommen wasserbasierte Beschichtungen zum Einsatz, um eine hohe dynamische Belastbarkeit zu gewährleisten und gleichzeitig die Einhaltung von Umweltauflagen sicherzustellen.
Marken möchten ein umweltfreundliches Image präsentieren , doch die Wahl des falschen Materials führt oft zu unerwarteten Verstößen gegen die Vorschriften.
Die Falle für die Wiederverwertbarkeit von Biokunststoffen
Viele Marketingteams schreiben PLA-Biokunststofflaminate (Polymilchsäure)vor . Sie gehen davon aus, dass eine pflanzenbasierte Folie automatisch Umweltverträglichkeit garantiert. Das mag in der Geschäftsleitung gut klingen, erweist sich aber in der Praxis als völlig unzureichend.
Ich muss diese Spezifikationen häufig abfangen , bevor sie in der Produktion ankommen. Wenn eine Standard-Recyclinganlage für Altpapier (OCC – Old Corrugated Containers) ein mit fester PLA-Folie beschichtetes Display verarbeitet, weist das Material Wasser ab und verstopft die Maschinen . Man kann die klebrige, unnachgiebige Spannung der Kunststofffolie förmlich spüren, die sich im Aufschlussbehälter nicht zersetzen will. Anstatt sie zu recyceln, entsorgen die Anlagen die gesamte Struktur direkt auf einer Deponie, was zu massiven Rückbelastungen für die Einzelhändler führt. Ich umgehe dies komplett, indem ich ein flüssiges, wässriges Beschichtungsverfahren für die rohe Testfolie vorschreibe . Diese Beschichtung bietet die erforderliche Feuchtigkeitsbarriere, löst sich aber beim Recycling nahtlos auf, sodass Ihre Kampagne zu 100 % konform bleibt und Sie kostspielige Umweltstrafen vermeiden.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von PLA-Biokunststoffen für umweltfreundliche Behauptungen | Umstellung auf flüssige, wässrige Barrierebeschichtungen10 | Besteht strenge Nachhaltigkeitsprüfungen im Einzelhandel |
| Unter der Annahme, dass alle pflanzenbasierten Folien wiederaufbereitbar sind11 | Sicherstellung von 100% monomaterialen Papierstrukturen12 | Verhindert Rückbelastungen durch die Abfallumleitung |
| Hinzufügen von gemischten Materialien zu Wellpappendisplays | Entfernen nicht recycelbarer, dauerhafter Folien | Vereinfacht die Abfalltrennung auf Filialebene |
Ich opfere niemals die mechanische Wiederaufbereitung für oberflächliche Marketingaussagen. Wahre Nachhaltigkeit bedeutet, eine Struktur zu entwickeln, die von herkömmlichen kommunalen Papierfabriken ohne spezielle chemische Zusätze verarbeitet werden kann.
🛠️ Harveys Schreibtisch: Verursachen Ihre aktuellen Feuchtigkeitssperren versteckte Probleme mit Umweltauflagen? 👉 Materialprüfung anfordern ↗ — Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Wie gestaltet man Verpackungen Schritt für Schritt?
Für einen reibungslosen Produktionsablauf ist ein systematischer, vorhersehbarer Arbeitsablauf erforderlich.
Die schrittweise Gestaltung von Verpackungen erfordert eine präzise Druckvorstufe mit Fokus auf mechanische Toleranzen. Dieser Workflow umfasst die Konstruktionsplanung, die Anpassung der Beschnittzugabe, die Materialauswahl und die Kalibrierung der Maschinen, um eine nahtlose Verbindung zwischen digitaler Grafik und dem physischen Wellpappensubstrat während der automatisierten Hochgeschwindigkeitsfertigung zu gewährleisten.
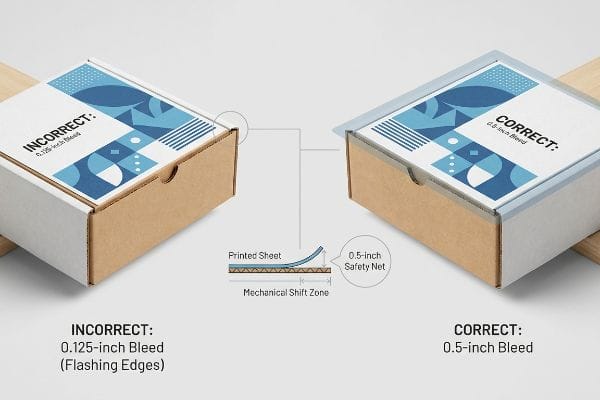
Der häufigste Fehler in diesem Ablauf tritt auf, wenn Grafiker dicke Verpackungen wie flache Zeitschriften behandeln.
Der Litho-Laminierungs-Verschiebungsfaktor
Grafikabteilungen wenden routinemäßig standardmäßige Beschnittzugaben für den kommerziellen Druck an, üblicherweise etwa 3,17 mm (0,125 Zoll)<sup>13</sup>, auf ihre finalen Druckdateien. Sie erwarten, dass die automatisierten Schneidemaschinen die Kanten ihrer Druckvorlage jedes Mal mit lasergenauer Präzision treffen.
Ich sehe diesen blinden Fleck fast wöchentlich in der Massenproduktion. Beim Litholaminieren – dem physikalischen Prozess des Aufklebens bedruckter Deckblätter auf dicke Wellpappe – verursachen der nasse PVA-Klebstoff (Polyvinylacetat) und die schweren Walzen eine natürliche mechanische Verschiebung<sup>14</sup>. Ich habe neben der Laminieranlage gestanden und beobachtet, wie die Kartons leicht verrutschten, während der laute Unterdruck das Papier fixierte. Selbst ein minimaler Beschnittzugabe führt dazu, dass die braunen Kartonkanten des fertig gefalteten Produkts freiliegen und ein optisch fehlerhaftes Produkt entsteht. Um dieser Verschiebung entgegenzuwirken, setze ich einen strikten Beschnittzugabe von 12,7 mm (0,5 Zoll)<sup>15 </sup> hinter der Schnittlinie durch. Diese einfache, schrittweise Vorstufenregel garantiert makellose Kanten und verhindert, dass ganze Chargen von der Qualitätskontrolle aussortiert werden.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von standardmäßigen Anschnitträndern im kommerziellen Druck | Einen Sicherheitsabstand von 0,5 Zoll über die Schnittlinien hinaus erzwingen16 | Verhindert das Ausfransen von rohen, braunen Kanten |
| Die mechanische Verschiebung bei der Nasslaminierung wird vernachlässigt | Berücksichtigung des PVA-Klebstoffsubstrats17 | Sichert visuelle Markenbekanntheit im Regal |
| Vorausgesetzt, die automatisierten Walzen arbeiten mit Laserpräzision18 | Aufbau eines technischen grafischen Sicherheitsnetzes | Verhindert massive Chargenfehler aufgrund mangelnder Qualität |
Dateien, die diesen Randwert unterschreiten, lehne ich in der Druckvorstufe grundsätzlich ab. Das Erweitern des Grafikhintergrunds dauert zwar nur zwei Minuten, verhindert aber Materialverschwendung im Wert von Tausenden von Euro.
🛠️ Harveys Schreibtisch: Sind Sie sich nicht sicher, ob Ihre Druckvorlage sicher über die Verschiebungszone der Litho-Laminierung hinausragt? 👉 Lassen Sie Ihre Druckvorstufendatei prüfen ↗ – Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur echter Mehrwert.
Wie gestaltet man eine individuelle Verpackung?
Die Entwicklung einer einzigartigen Struktur verschafft Ihrem Produkt einen deutlichen Vorteil im Regal.
Die Entwicklung einer kundenspezifischen Box erfordert die mathematische Auslegung des Trägermaterials, um die spezifische Nutzlast Ihres Produkts zu tragen. Diese technische Anpassung umfasst die präzise Berechnung von Schwerpunktverlagerungen, den gezielten Einsatz von Doppelwandverstärkungen und die Festlegung individueller Verriegelungsabstände, um eine reibungslose Montage und langfristige Stabilität zu gewährleisten.
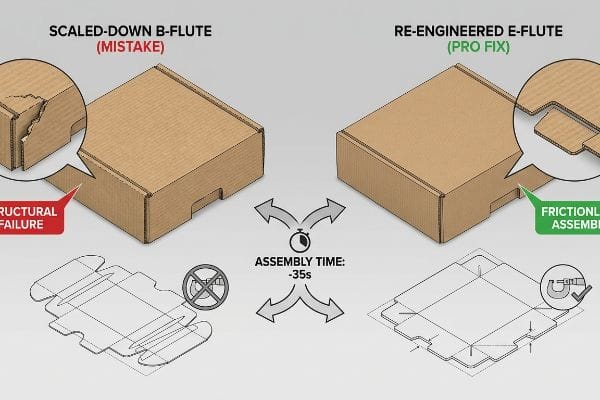
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb genommen werden und die kundenspezifischen Abmessungen mit den physikalischen Materialgrenzen kollidieren.
Warum das Standard-Schrumpfverfahren in der Fabrik scheitert
Einkaufsteams versuchen häufig, Entwicklungskosten zu sparen, indem sie eine robuste Stanzform für ein Bodendisplay mathematisch um 50 % verkleinern, um sie als individuelle Thekenplatte zu verwenden. Sie gehen davon aus, dass eine universelle Vektordatei auf allen Abmessungen und Untergründen einwandfrei funktioniert .
In meiner Produktionsstätte erlebe ich regelmäßig die katastrophalen Folgen dieser direkten Skalierungsfalle bei Vorproduktionstests. Wenn man Falzradien und Verriegelungslaschen auf einem dichten B-Wellen-Karton auf Mikromaße reduziert, lassen sich die inneren Papierwellen nicht sauber komprimieren<sup>20</sup>. Ich teste dies mit einem Mikrometer: Wird eine verkleinerte 10,1 mm (0,4 Zoll) breite Lasche in einen proportional verkleinerten Schlitz gepresst, bricht das obere Papierblatt unter der Belastung. Das Ergebnis ist ein wackeliges Regal, und die Lohnverpacker müssen notdürftig Klebeband verwenden, um die individuelle Konstruktion zusammenzuhalten. Durch den Wechsel zu einem dünneren E-Wellen-Substrat (Mikro-Welle) und die mathematische Neuberechnung der Laschenabstände speziell für den kleineren Maßstab kann ich diese Reibungsblockade aufheben. Diese Anpassung reduziert die Montagezeit beim Lohnverpacken um bis zu 35 Sekunden pro Einheit<sup>21</sup>und sichert so die Gewinnspanne des Projekts, ohne die Ästhetik der Marke zu beeinträchtigen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Mathematisch verkleinerte Stanzlinien für große Displays | Neuentwicklung von Schlössern für das spezifische Format | Verhindert den strukturellen Einsturz an der Theke |
| Dicke B-Wellen-Laschen in Mikroschlitze pressen | Umstellung auf Mikro-Wellen-Substrate22 | Macht lästiges, durchsichtiges Klebeband überflüssig |
| Für alle Größen wird exakt dieselbe CAD-Datei verwendet | Zuordnung benutzerdefinierter Abstände für skalierte Laschen | Verkürzt die Montagezeit um 35 Sekunden pro Einheit23 |
Ich lasse niemals eine direkte mathematische Skalierung zwischen verschiedenen Materialqualitäten zu. Eine maßgefertigte Verpackung erfordert eine maßgefertigte Physik, was bedeutet, dass jeder einzelne Reibungsverschluss individuell für den jeweiligen Einsatzbereich im Einzelhandel entwickelt werden muss.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können zwar einen günstigeren Anbieter für Ihre individuelle Verpackung wählen, doch wenn die mathematisch präzise gefertigten B-Wellen-Laschen beim Co-Packing brechen, verlangsamt die entstehende Reibung die Produktionslinie um schätzungsweise 30 % und vernichtet Ihre Gewinnspanne vollständig. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um Druckfehler zu vermeiden. Hören Sie auf, Materialtoleranzen zu schätzen, und lassen Sie mich Ihre Strukturdateien persönlich durch meinen kostenlosen Stanzform-Pre-Flight-Audit führen, um schwerwiegende Skalierungsfehler vor Produktionsbeginn zu erkennen.
„Optimierung der Laschen- und Schlitzkonstruktion für eine effiziente Metallverarbeitung“, https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Normen der Verpackungstechnik schreiben vor, dass Schlitze breiter als die Gegenlasche sein müssen, um Materialstärke und Faltradius zu berücksichtigen und so eine korrekte Montage zu gewährleisten. Nachweisfunktion: Technische Spezifikation; Quellentyp: Leitfaden für strukturelle Verpackungen. Unterstützt die Behauptung, dass ein Breitenverhältnis von 1:1 zu Passungsfehlern führt. Anwendungsbereich: Gilt für Wellpappe und Faltschachteln. ↩
„Wellpappe und Materialgüten | 30.06.2021“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Technische Überprüfung des Standarddickenmessers für B-Welle. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchennorm. Unterstützt: Genauigkeit der Angaben zur Materialdicke. Hinweis: Die Messwerte können je nach regionalem Hersteller leicht variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Quantitativer Nachweis von Effizienzgewinnen durch die Anwendung von Biegezugabe-Algorithmen im Strukturverpackungsdesign. Funktion des Nachweises: Leistungskennzahl; Quellentyp: Fallstudie aus der Fertigung. Unterstützt: Reduzierung der Betriebskosten. Anmerkung: Der Prozentsatz kann je nach Komplexität des Designs variieren. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technische Dokumentation einer Verpackungsentwicklungssoftware, die die Verwendung von Algorithmen zur Anpassung der Materialstärke (Messschieber) erläutert. Nachweisfunktion: Technische Validierung; Quellentyp: Software-Entwicklungshandbuch. Unterstützt: Die Verwendung einer automatisierten Kompensation für präzise Passform. Anwendungsbereich: Vorwiegend relevant für automatisierte CAD/CAM-Workflows. ↩
„Produktivitätssteigerung durch Fließbandausgleich …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Fallstudien aus dem Bereich Wirtschaftsingenieurwesen, die die Zeitersparnis bei der manuellen Montage quantifizieren, wenn Teile mit korrekten Toleranzen gefertigt werden. Nachweisfunktion: quantitative Kennzahl; Quellentyp: Studie zur betrieblichen Effizienz. Belege: die Behauptung signifikanter Arbeitszeiteinsparungen. Anmerkung: Die Zeiteinsparungen variieren je nach Komplexität der Verpackung und Qualifikation der Mitarbeiter. ↩
„Übersicht aktueller Studien des IPST zur Kantenfestigkeit von Wellpappe …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Normen für strukturelle Verpackungen beschreiben detailliert, wie Aufnahmeschlitze überdimensioniert sein müssen, um den Biegeradius des Materials beim Falten aufzunehmen. Nachweisfunktion: Technischer Standard; Quellentyp: Branchenhandbuch. Unterstützt: Vermeidung von Materialrissen und -knicken. Anwendungsbereich: Abhängig von der Kartonqualität und -dicke. ↩
„Lebenszyklusanalyse für Polymilchsäure (PLA) – um sie zu einem … zu machen“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Technische Dokumentationen oder Studien zum Abfallmanagement belegen, dass PLA-Laminate herkömmliche Recyclingströme verunreinigen und häufig nicht über die für die tatsächliche Zersetzung erforderliche industrielle Kompostierungsinfrastruktur verfügen. Nachweisfunktion: technische Validierung; Quellentyp: Industriebericht oder wissenschaftliche Studie. Unterstützt: die Behauptung, dass PLA-Folien die Umweltauflagen in der nachgelagerten Wertstoffverarbeitung nicht erfüllen. Anmerkung zum Umfang: Der Fokus liegt insbesondere auf der Diskrepanz zwischen theoretischer Kompostierbarkeit und praktischer Abfallstromverarbeitung. ↩
„Was ist Recyclingverunreinigung? | In Our Nature – UW Sustainability“, https://sustainability.uw.edu/blog/recycling-contamination. Technische Dokumentation, die erklärt, warum Polylactid (PLA)-Folien in Standard-OCC-Strömen nicht wiederaufbereitbar sind und mechanische Defekte verursachen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Whitepaper zum industriellen Recycling. Belegt: Die Behauptung, dass Biokunststofffolien das Papierrecycling behindern. Anwendungsbereich: Gilt speziell für Standard-OCC-Verarbeitungsanlagen. ↩
„Recycelbare und biologisch abbaubare Papierbeschichtung mit funktionalisiertem PLA …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Industriestandards bestätigen, dass wasserbasierte Beschichtungen die strukturelle Feuchtigkeitsbarriere aufrechterhalten und gleichzeitig vollständig mit Aufbereitungsprozessen kompatibel sind. Nachweisfunktion: technische Validierung; Quellentyp: materialwissenschaftliche Studie. Unterstützt: die Wirksamkeit von wässrigen Beschichtungen als nachhaltige Alternative zu Kunststofffolien. Anmerkung zum Umfang: Fokus auf Kennzahlen zur Aufbereitbarkeit. ↩
„Biobasierte wässrige Dispersionen auf Basis von ungesättigtem PLA … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Technischer Vergleich von wässrigen Beschichtungen und Biokunststoffen hinsichtlich ihrer Kompatibilität mit Recyclingströmen und Nachhaltigkeitsstandards des Einzelhandels. Nachweisfunktion: Technische Validierung; Quellentyp: Branchen-Whitepaper. Begründung: Verwendung wässriger Beschichtungen als überlegene Alternative zu PLA für Umweltversprechen. Anmerkung: Die Wirksamkeit hängt von den spezifischen Barriereanforderungen des Produkts ab. ↩
„Recycelbare vs. wiederaufbereitbare Verpackungen erklärt“, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Wissenschaftliche Analyse der Wechselwirkungen verschiedener pflanzenbasierter Polymere mit industriellen Zellstoffaufbereitungsanlagen und der Frage, ob dabei Verunreinigungen entstehen. Belegfunktion: Sachliche Richtigstellung; Quellentyp: Materialwissenschaftliche Studie. Unterstützt: Die Aussage, dass pflanzliche Herkunft keine Wiederaufbereitungsfähigkeit garantiert. Anmerkung zum Untersuchungsbereich: Fokus auf industrielle Recyclinginfrastruktur. ↩
„Was gibt es Neues in der Verpackungspolitik? Zusammenfassung der Verpackungspolitik“, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Leitlinien für Einzelhändler zum Management von Verpackungsabfällen und den finanziellen Strafen für nicht recycelbare Mischmaterialien. Nachweisfunktion: Wirtschaftliche Validierung; Quellentyp: Handbuch für Nachhaltigkeit im Einzelhandel. Unterstützt: Den Zusammenhang zwischen Monomaterialdesign und der Vermeidung von Deponiegebühren. Anwendungsbereich: Vorwiegend relevant für großflächige Einzelhandelsketten. ↩
„Wie bestimme ich den benötigten Beschnitt?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Überprüfung der branchenüblichen Beschnittvorgaben für den kommerziellen Druck und Grafikdesign-Workflows. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch der Druckindustrie. Belegt: Die Aussage, dass 0,125 Zoll ein Standard-Beschnitt sind. Hinweis: Die spezifischen Anforderungen können je nach Druckdienstleister oder Bedruckstoff variieren. ↩
„Understanding Litho Laminated Packaging & Single Face Lamination“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Die Fachliteratur zu Wellpappenklebeverfahren erklärt, wie Feuchtigkeit aus PVA und Walzendruck zu Substratbewegungen während der Laminierung führen. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenleitfaden. Unterstützt: Die physikalische Ursache für die Fehlausrichtung der Kartonagen. Anwendungsbereich: Gilt speziell für Nassleim-Laminierungsverfahren. ↩
„Litholaminierung vs. Digitaldruck: Ein Leitfaden für industrielle Einkäufer …“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Technische Spezifikationen aus Verpackungsdesignnormen oder Druckproduktionshandbüchern definieren den erforderlichen Beschnittzugabe, um Passerverschiebungen bei der Laminierung auszugleichen. Nachweisfunktion: Spezifikationsprüfung; Quellentyp: Technisches Produktionshandbuch. Trägermaterial: Die spezifische Abmessung, die verwendet wird, um freiliegende Kanten zu vermeiden. Hinweis: Die Werte können je nach Substratdicke variieren. ↩
„Lithografische Laminierung“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Die Normen der Druckindustrie definieren die erforderlichen Beschnittzugaben, um zu verhindern, dass nach dem Beschneiden unbeschnittene Substratkanten sichtbar sind. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch der Druckindustrie. Beinhaltet: die spezifische Anforderung einer Beschnittzugabe von 12,7 mm (0,5 Zoll). Anwendungsbereich: Gilt für die lithografische Laminierung von Wellpappe. ↩
„Auswirkungen von Feuchtigkeit im Laminierprozess – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Die technische Dokumentation zu PVA-Klebstoffen erläutert, wie die flüssige Beschaffenheit des Klebstoffs während der Laminierung zu Materialverschiebungen führt. Belegfunktion: Materialwissenschaftliche Tatsache; Quellentyp: Datenblatt des Klebstoffherstellers. Unterstützt: das Auftreten von mechanischen Verschiebungen bei der Nasslaminierung. Anmerkung zum Anwendungsbereich: Fokus auf wasserbasierte Klebstoffe. ↩
„Ein Leitfaden zur Verpackungsautomatisierung – Rollon UK“, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Normen der Industrietechnik beschreiben detailliert die Toleranzabweichungen und Registerfehler, die bei Walzensystemen mit hohem Durchsatz auftreten. Nachweisfunktion: technische Einschränkung; Quellentyp: Handbuch der Industrietechnik. Unterstützt: die Notwendigkeit von technischen Sicherheitsnetzen für grafische Darstellungen. Anmerkung zum Anwendungsbereich: Vergleich von automatisierten Walzen mit lasergeführter Präzision. ↩
„So bereiten Sie Stanzformen für Verpackungsdesign vor: Eine Schritt-für-Schritt-Anleitung“, https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Die technische Dokumentation zur Verpackungstechnik erklärt, warum die lineare Skalierung von Vektordateien Materialstärke und Falzzugaben nicht berücksichtigt. Belegfunktion: Technischer Widerspruch; Quellentyp: Handbuch für Verpackungstechnik. Beleg: Das Versagen der Schrumpfskalierung in der Produktion. Anwendungsbereich: Speziell für Wellpappe und hochbelastbare Substrate. ↩
„Der ultimative Leitfaden für Wellpappkartons“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Technische Dokumentation zur Materialwissenschaft von Wellpappe hinsichtlich Wellenkollaps und Kompressionsgrenzen beim Falten mit engem Radius. Nachweisfunktion: Technische Validierung; Quellentyp: Materialwissenschaftliches Handbuch. Unterstützt: Mechanisches Versagen der B-Welle im Mikrobereich. Anwendungsbereich: Gilt speziell für dichte Wellenprofile. ↩
„Vergleich von F-, E- und B-Welle in Wellpappenverpackungen“, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Benchmarks aus der Industrietechnik zum Vergleich der manuellen Montagegeschwindigkeiten für verschiedene Wellpappenwellengrößen und Laschenabstände. Nachweisfunktion: quantitative Validierung; Quellentyp: Bericht aus der Industrietechnik. Unterstützt: die Effizienzgewinne durch den Wechsel zu Mikrowellplatten. Anmerkung: Die Ergebnisse hängen von der Gesamtkomplexität der Verpackung ab. ↩
„Mikrowellpappenverpackungen | EF N-Wellpappenkartons“, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Spezifikation; Quellentyp: Materialwissenschaftlicher Leitfaden. Begründung: Die Verwendung von Mikrowellpappe ermöglicht eine bessere Passform in kleinen Schlitzen im Vergleich zu B-Wellpappe. Hinweis: Die Ergebnisse können je nach Wellenqualität variieren. ↩
„[PDF] Wichtige Kennzahlen zur Messung der Leistung und Wirkung von …“, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Rolle des Nachweises: Verifizierung; Quellentyp: Fallstudie im Bereich Wirtschaftsingenieurwesen. Belege: Quantitative Reduzierung der Montagezeit durch optimierte CAD-Freiräume. Anwendungsbereich: Die Kennzahl gilt für skalierte Verkaufsdisplays. ↩



