

Marken fragen häufig an, ob sie ihre CBD-Geschenksets personalisieren können. Die kurze Antwort lautet: Ja, aber die Umsetzung erfordert präzise Ingenieurskunst, um die zerbrechlichen Glasfläschchen zu schützen.
Ja. Sie können den Inhalt einer CBD-Geschenkbox ganz individuell gestalten, indem Sie modulare Trennwände aus Wellpappe verwenden. Diese verstellbaren Inneneinteilungen schützen verschiedene Produktkombinationen, wie z. B. schwere Glasflaschen mit Tinkturen und leichte Gummibärchen, und verhindern so Transportschäden. Gleichzeitig bieten sie dem Endkunden ein erstklassiges Auspackerlebnis.
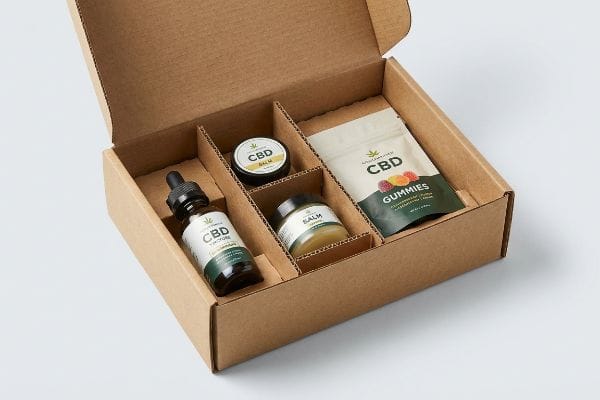
Lassen wir die grundlegenden Definitionen beiseite und schauen wir uns an, wie diese kundenspezifischen Konfigurationen die physische Lieferkette tatsächlich überstehen.
Was sind kundenspezifische CBD-Boxen?
Eine maßgeschneiderte Verpackungslösung leistet mehr als nur die Präsentation Ihres Logos. Sie gestaltet den physischen Raum um Ihre Produkte aktiv mit.
Speziell angefertigte CBD-Verpackungen sind statisch optimierte Verpackungssysteme, die für die Aufnahme bestimmter Kombinationen von Cannabidiol-Produkten entwickelt wurden. Durch die Verwendung maßgeschneiderter Kartoneinsätze und Trenngitter werden zerbrechliche Glaspipetten von festen Kosmetika getrennt. Dies gewährleistet eine optimale räumliche Anordnung und maximalen Schutz vor Beschädigungen während der schnellen Kommissionierung.
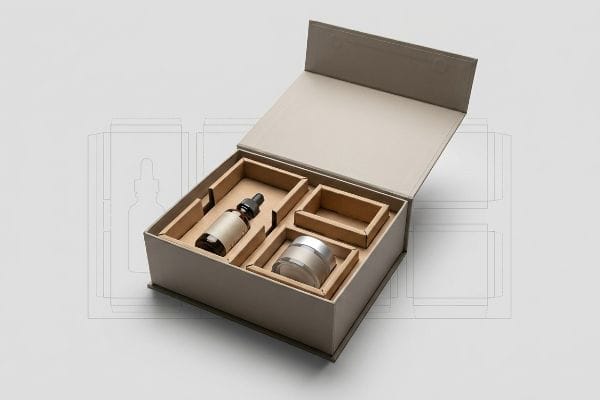
Zu verstehen, was diese Boxen sind, ist nur der erste Schritt zum Aufbau eines Systems, das tatsächlich an der Verpackungslinie funktioniert.
Modulare Trennwände für CBD-Geschenkboxen
Die meisten Einsteigermarken gehen fälschlicherweise davon aus, dass eine individuelle Verpackung lediglich bedeutet, ein Standard-Karton mit einem individuellen Design zu bedrucken. Sie behandeln den Innenraum des Kartons wie einen leeren Hohlraum und stopfen ihn mit unordentlichen Papierfetzen oder einfacher Luftpolsterfolie aus, um ihre verschiedenen CBD-Produkte darin zu verstauen. Dies wirkt billig auf die Marke und bietet keinerlei Stabilität für schwere Glasflaschen .
Das wahre Geheimnis einer maßgefertigten CBD-Verpackung liegt in der modularen Trennwandkonstruktion. Ich erinnere mich, wie ein Lohnverpackungsteam bei einer Produktionscharge von 5.000 Einheiten unter enormem Druck stand, weil der Kunde einen starren, einteiligen Einsatz geliefert hatte, der sich nicht anpassen ließ, als der Glaslieferant für Tinkturen plötzlich den Flaschendurchmesser um wenige Millimeter änderte. Die Arbeiter quetschten die Rillen buchstäblich mit den Daumen zusammen, um die Flaschen in die engen Stanzlöcher zu zwängen. Ich löse dieses Problem immer durch die Entwicklung von beweglichen, modularen Trennwänden, die auf einem Schienensystem gleiten. Diese integrierte räumliche Flexibilität ermöglicht es, den Produktinhalt auszutauschen, ohne neue Stanzwerkzeuge kaufenzu, wodurch das Werkzeugbudget drastisch reduziert wird und die Montage reibungslos verläuft.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Hohlräume mit unordentlichen Papierschnipseln füllen | Konstruierte, schwimmende Trennwände | Vermeidet lästiges Auspacken |
| Starre 1:1-Stanzeinsätze | Verstellbare Gleitschienenlaschen3 | Verhindert Engpässe |
| Kosten für neue Werkzeuge pro Artikelnummer | Standardisierte äußere Mastertrays4 | Kürzt das Budget für Werkzeuge im Voraus |
Ich weigere mich, Marken in statische Einsätze zu verstricken, die bei geringfügigen Schwankungen in der Lieferkette zerbrechen. Die Entwicklung eines flexiblen internen Gittersystems garantiert, dass Ihre individuelle Nutzlast sicher an ihrem Platz bleibt und erspart Ihnen so erhebliche Probleme in der Montage.
🛠️ Harveys Schreibtisch: Verändern sich die internen Produktabmessungen und verursachen Montageprobleme? 👉 Lassen Sie Ihre Konstruktionsdokumentation prüfen ↗ – Direkter Kontakt zu mir. Garantiert kein automatisierter Werbe-Spam.
Wie kann ich eine individuelle Box erstellen?
Die Entwicklung eines maßgeschneiderten Strukturpakets beginnt mit der mathematischen Berücksichtigung des gewählten Untergrunds. Man kann nicht einfach flache Linien zeichnen und eine perfekte 3D-Faltung erwarten.
Die Herstellung einer individuellen Verpackung erfordert eine parametrische Strukturanalyse, um die Dicke des Wellpappenmaterials zu berücksichtigen. Konstrukteure müssen spezifische Biegezugaben und Algorithmen zur Dickenkompensation auf die Stanzform anwenden, um sicherzustellen, dass jede Verriegelungslasche perfekt passt, wenn der flache Karton in eine dreidimensionale Form gefaltet wird.

Sobald die flache Zeichnung fertiggestellt ist, muss die physische Umsetzung in rohe Wellpappe überstanden werden.
Der blinde Fleck bei der Bremssattelkompensation in der Boxenfertigung
Selbst erfahrene Einkaufsteams lassen ihre Grafikdesigner oft die Stanzkonturen in Standard-Illustrationssoftware zeichnen. Sie erstellen ineinandergreifende Schlitze mit exakt der gleichen Breite wie die passenden Laschen, in der Annahme, dass die Berechnungen auf einem Computerbildschirm genauso funktionieren wie in der Realität. Dabei wird die tatsächliche Dicke des Wellpappensubstrats völlig außer Acht gelassen .
Beim Falten eines 1,5 mm dicken E-Wellen-KartonswirdMaterial am äußeren Radius der Biegung verbrauchtHundertenvon Dollar. Ich analysierte die Datei umgehend mit einer parametrischen Struktursoftware, um jedem Aufnahmeschlitz eine präzise Dehnungskorrektur hinzuzufügen. Durch die Vergrößerung dieser Schlitze wurde die Papierdehnung mathematisch berücksichtigt, sodass der Lohnverpacker eine reibungslose, reißfreie Montage durchführen und seine Gewinnmargen wiederherstellen konnte.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichnung 1:1 Schlitzbreiten | Parametrische Bremssattelkompensation8 | Verhindert das Einreißen von Rohpapier |
| Substratdicke vernachlässigen | Hinzufügen des Biegeradius9 | Gewährleistet eine perfekt quadratische Schachtel |
| Festziehen der Verriegelungslaschen | Konstruktion von 1-mm-Feuchtigkeitspuffern10 | Beschleunigt die Auftragsabwicklung |
Ich prüfe stets die Grafikdateien von Amateuren, um die korrekte Biegeberechnung durchzuführen, bevor der Druckvorgang überhaupt beginnt. Durch die mathematische Berücksichtigung der Plattenstärke garantiere ich, dass sich Ihre Flatpack-Einheiten einwandfrei montieren lassen und ihre dynamische Belastbarkeit beibehalten.
🛠️ Harveys Schreibtisch: Sie fragen sich, ob Ihr Konstrukteur die Biegezugabe für Ihre E-Wellen-Stanzform berechnet hat? 👉 Strukturelle Vorabprüfung anfordern ↗ — Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Wie sieht eine CBD-Verpackung aus?
Die visuelle Präsentation Ihres Produkts vermittelt Ihre gesamte Markenphilosophie in Millisekunden. Bei hochwertigen Wellnessprodukten ist die haptische Oberfläche genauso wichtig wie die Tinte.
CBD-Verpackungen zeichnen sich typischerweise durch ein minimalistisches, hochwertiges Design in Kombination mit edlen, haptisch ansprechenden Oberflächen wie Soft-Touch-Laminierung aus. Diese speziellen Thermobeschichtungen erzeugen eine luxuriöse, samtige Textur, die Wellness-Konsumenten anspricht. Allerdings erfordern sie eine präzise Farbkalibrierung in der Druckvorstufe, um zu verhindern, dass die mikroskopische Polymerstruktur die gedruckten Grafiken künstlich verdunkelt.

Eine wunderschöne digitale Darstellung auf Ihrem Monitor kann unter grellem Ladenlicht schnell zu einer trüben Enttäuschung werden, wenn die Chemie nicht stimmt.
Den taktilen optischen Verdunkelungseffekt überstehen
Viele Wellness-Marken schreiben eine Soft-Touch-Laminierung vor, um ihren Verpackungen die beruhigende, hochwertige Samtoptik zu verleihen. Sie gehen davon aus, dass das Aufbringen einer transparenten Polymerfolie über ihre sorgfältig ausgewählten CMYK-11- Markenfarben (Cyan, Magenta, Gelb, Schwarz) die Farbpigmente nicht beeinträchtigt. Sie betrachten die Beschichtung als unsichtbare Schutzschicht.
Die physikalische Realität von Soft-Touch-Folien ist, dass ihre mikroskopische Struktur wie ein lichtabsorbierender Schwamm wirkt. Ich besuchte einmal die Produktionshalle und sah eine panische Markenmanagerin, die einen digitalen Proof neben ihr frisch laminiertes CBD-Display. Sie war entsetzt, dass ihr leuchtendes Mintgrün sich in ein trübes, dunkles Olivgrün verwandelt hatte. Die Thermofolie dunkelt die gedruckten Pigmente naturgemäß um bis zu 5 Prozent ab<sup>12</sup>und streut das Umgebungslicht im Verkaufsraum. Eine gute Faustregel ist, vorsorglich eine Farbverstärkung von 10 bis 12 Prozent<sup>13</sup> direkt in die Druckvorstufen-RIP-Software (Raster Image Processor) einzuspeisen. Durch die Anwendung dieser mathematischen Kompensationskurve durchdringe ich das lichtabsorbierende Polymer und garantiere so eine perfekte Farbübereinstimmung im Verkaufsregal.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Vorausgesetzt, die transparente Folie ist unsichtbar | Anwenden einer Vorstufenkompensationskurve14 | Gewährleistet die Markenfarbgenauigkeit |
| Drucken von Standard-Digitalfarben | Erhöhung bestimmter Tintendichten | Pops unter grellem Ladenlicht |
| Überspringen physischer Entzugsphasen | Spektrophotometer-Filmscan15 | Erspart teure Nachdrucke |
Ich lasse Kunden niemals einfach taktile Folien ohne weitere Berechnung ihrer Farbgrenzen aufbringen. Durch die gezielte Steuerung der Oberflächenchemie und der Lichtreflexion stelle ich sicher, dass Ihre Premiumverpackung auch optisch so hochwertig wirkt, wie sie sich anfühlt.
🛠️ Harveys Schreibtisch: Werden Ihre Markenfarben durch dicke Laminatfolien verwaschen oder verdunkelt? 👉 Fordern Sie Ihre kostenlose Farbanalyse an ↗ — Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur echter Mehrwert.
Wo kann ich CBD-Abo-Boxen finden?
Die Suche nach einem zuverlässigen Lieferanten erfordert mehr als nur die Suche nach einer lokalen Druckerei. Sie benötigen einen Partner, der die gesamte physische Lieferkette abwickeln kann.
CBD-Abo-Boxen lassen sich durch Partnerschaften mit Komplettanbietern für Lohnverpackungen realisieren, die sowohl die Konstruktion als auch die Endmontage aus einer Hand übernehmen. Die zentrale Beschaffung eliminiert die erheblichen betrieblichen Risiken und Maschinenstillstandszeiten, die mit der Beschaffung einzelner Wellpappenkomponenten von mehreren unabhängigen Lohnfertigern verbunden sind.
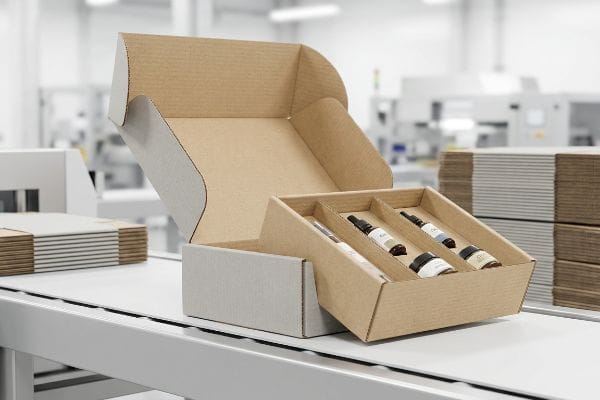
Doch die Theorie allein genügt nicht, wenn die Maschinen in Betrieb gehen und die Bauteile sich weigern, zusammenzupassen.
Warum fragmentierte Lieferketten in der Fabrik scheitern
Einkaufsmanager versuchen häufig, ihre Stückkosten künstlich zu senken, indem sie ein Lohnfertigungsmodell nutzen und ihre bedruckten Deckblätter, Rohwellpappe und Trennblätter von völlig unterschiedlichen lokalen Anbietern beziehen. Sie gehen davon aus, dass jeder externe Lohnverpacker, solange er die gleiche Stanzform verwendet, das fertige Produkt problemlos auf seinen Hochgeschwindigkeitslinien zusammenstellen kann .
In meinem Betrieb erlebe ich regelmäßig, wie diese fragmentierte Strategie bereits in der Vorproduktionsphase komplett scheitert. Wenn mir ein Kunde einen Umkarton von Lieferant A und eine Trennwand aus E-Welle von Lieferant B liefert, stimmen die Mikrotoleranzen fast nie überein. Erst letzte Woche habe ich eine Abweichung von 2,79 mm (0,11 Zoll) an einer vermeintlich standardisierten Verschlusslasche gemessen, weil die beiden Werke unterschiedliche Stanzdruckeinstellungen verwendeten. Als mein Montageteam versuchte, die Schale in den Versandkarton zu schieben, führte die hohe Oberflächenreibung zu einem Papierstau und zwang das automatische Förderband zum Stillstand. Durch die konsequente Einführung eines einheitlichen Konsolidierungsprotokolls unter einem Dach konnte ich die überhöhten Toleranzen beseitigen. Die Mikrometermessungen zeigten, dass die präzise Kontrolle des Stanzdrucks beider Komponenten die Montagezeit um 42 Sekunden pro Einheit verkürzte. Dadurch wurden dem Kunden erhebliche Maschinenstillstandszeiten erspart und seine Gewinnmargen gesichert.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Beschaffung von mehreren günstigen Anbietern | Konsolidierung der schlüsselfertigen Fertigung | Behebt Blockaden durch Bauteilreibung17 |
| Mikro-Schneidtoleranzen ignorieren | Kalibrierung des Stempelschlags in einer einzelnen Anlage | Beschleunigt die automatisierte Montage18 |
| Zahlung stündlicher Co-Packing-Strafen | Fester Preis pro Einheit für die schlüsselfertige Einrichtung | Schützt die grundlegenden Gewinnmargen19 |
Ich weigere mich, zuzulassen, dass Marken durch die Verarbeitung unpassender Kartonteile in automatisierten Maschinen Kapital verlieren. Die Zentralisierung von Entwicklung und Fertigung in einem einzigen Produktionsprozess eliminiert die Haftung für Montagearbeiten vollständig und garantiert die Einhaltung Ihrer Markteinführungstermine.
🛠️ Harveys Schreibtisch: Wissen Sie, ob die Toleranzen Ihrer Trennwände zu unsichtbaren Verzögerungen durch Reibung in Ihrer Lohnverpackungsanlage führen? 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie unnötig Budget für die Massenproduktion verschwenden.
Abschluss
Sie können zwar die günstigsten unabhängigen Anbieter für Ihre Abonnement-Einführung wählen, aber wenn eine Toleranzabweichung von nur 2,79 mm (0,11 Zoll) an einem Modulteiler massive Oberflächenreibung verursacht und Ihre automatisierte Fertigungslinie um schätzungsweise 30 Prozent verlangsamt, werden Ihre anfänglichen Einsparungen durch Maschinenstillstandszeiten vollständig aufgezehrt. Genau dieses Datenblatt verwenden meine zehn größten Einzelhandelskunden, um Druckfehler zu vermeiden. Hören Sie auf, bei den Abständen zwischen Bauteilen zu raten, und lassen Sie mich Ihre Dateien persönlich durch meinen kostenlosen Stanzform-Vorab-Check führen, um schwerwiegende Maßfehler zu erkennen, bevor Sie eine Großserie freigeben.
„Verpackung von Glas: Von Behältern zur Verkapselung … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12897758/. Ein Industriestandard bzw. ein Leitfaden für Verpackungstechnik, der erläutert, warum kundenspezifische Einsätze Füllmaterial zur Fixierung schwerer Glasbehälter und damit zur Vermeidung von Bruch überlegen sind. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Die Unzulänglichkeit von Füllmaterial zur Fixierung schwerer Glasbehälter. Anmerkung zum Anwendungsbereich: Vergleich von Füllmaterial mit kundenspezifischen Einsätzen. ↩
„Was ist Stanzen in der Verpackung? Ein Leitfaden für gestanzte Schachteln“, https://gentlever.com/die-cutting-in-packaging/. Kurze Erläuterung, wie modulare Einlegesysteme die wiederkehrenden Kosten für individuelle Stanzteile bei unterschiedlichen Produktabmessungen eliminieren. Nachweisfunktion: Technische Validierung; Quellentyp: Leitfaden für Verpackungstechnik. Unterstützt: Die Behauptung, dass Modularität die Werkzeugkosten reduziert. Anwendungsbereich: Gilt für individuelle Einlagen aus Wellpappe oder Karton. ↩
„Leitfaden zur Strukturierung von Papierverpackungen“, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Technische Erläuterung, wie modulare Laschensysteme variable Produktabmessungen ausgleichen, um eine reibungslose Entnahme zu gewährleisten und Staus zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Vermeidung von Engpassstaus. Anwendungsbereich: Speziell für die Gestaltung modularer Einlagen. ↩
„Kostenreduzierung bei Lebensmittelverpackungen: 7 bewährte Strategien für den Zolltarif 2026 …“, https://packnfresh.com/food-packaging-cost-reduction/. Analyse, wie die Verwendung universeller Umverpackungen für mehrere Artikel den Bedarf an individuellen Stanzformen und Werkzeuginvestitionen minimiert. Nachweisfunktion: Kosten-Nutzen-Analyse; Quellentyp: Leitfaden für die industrielle Fertigung. Vorteile: Reduzierung der anfänglichen Werkzeugkosten. Anwendungsbereich: Gilt für skalierbare Produktlinien. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Die Normen für Verpackungstechnik beschreiben detailliert, wie Materialstärke (Durchmesser) und Biegeradien Abstände zwischen Schlitzen und Laschen erfordern, um eine passgenaue Verbindung zu gewährleisten. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: die Anforderung des Durchmesserausgleichs in den Stanzformen. Anwendungsbereich: Gilt speziell für Wellpappe und dicke Kartonsubstrate. ↩
„Wellpappe und Materialqualitäten | 30.06.2021“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Überprüfung der branchenüblichen Nenndicke für E-Welle-Wellpappe. Nachweisfunktion: Faktenprüfung; Quellentyp: Technisches Datenblatt. Belege: Materialabmessungen. Anmerkung: Die Dicke kann je nach Hersteller geringfügig variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines fünflagigen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Erläuterung des mechanischen Prinzips, bei dem sich Material beim Falten dehnt und verformt, wodurch Biegezugaben erforderlich sind. Nachweisfunktion: technisches Prinzip; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: die Notwendigkeit des Ausgleichs von Biegefehlern. Anwendungsbereich: gilt für das strukturelle Falten von Karton. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Technische Erläuterung, wie die Anpassung der Schlitzbreite an die Substratdicke Materialversagen verhindert. Nachweisfunktion: Technische Definition; Quellentyp: Ingenieurhandbuch. Begründung: Notwendigkeit der Messgenauigkeitskompensation für die Materialintegrität. Anwendungsbereich: Anwendbar auf Karton und dicke Kartonagen. ↩
„Design von Kartons mit Blechbearbeitungstipps und -tricks“, https://www.youtube.com/watch?v=FpPC_UA9GDE. Mathematisches Prinzip zur Erklärung, wie die Berechnung des Biegezuschlags die Maßgenauigkeit beim 3D-Falten sicherstellt. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsnorm. Unterstützt: Verwendung des Radiusausgleichs zur Gewährleistung der Rechtwinkligkeit. Anwendungsbereich: Variiert mit der Substratdicke. ↩
„Einfluss von relativer Luftfeuchtigkeit, Lagerdauer und Verpackung auf Pekannüsse …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10092868/. Industriestandard für die Hinzufügung von Spielraum an Verschlusslaschen, um die Substratausdehnung durch Feuchtigkeit auszugleichen. Nachweisfunktion: Technische Kennzahl; Quellentyp: Richtlinien der Verpackungsindustrie. Unterstützt: die Verwendung von 1-mm-Puffer, um ein Festfressen der Laschen zu verhindern. Anwendungsbereich: Speziell für Umgebungen mit hoher Luftfeuchtigkeit. ↩
„Soft-Touch-Beschichtung vs. Soft-Touch-Laminierung“, https://gentlever.com/soft-touch-coating-vs-soft-touch-lamination/. Technische Dokumentation zur Wechselwirkung von Polymerfolien mit CMYK-Pigmenten, die zu Farbverschiebungen oder -verdunkelungen führt. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch der Druckindustrie. Belegt: Die Behauptung, dass Beschichtungen die Farbwirkung von Pigmenten beeinflussen. Anwendungsbereich: Speziell für die Thermolaminierung. ↩
„Was ist Soft-Touch-Laminierung in Verpackungen?“, https://www.elitecustomboxes.com/blog/what-is-soft-touch-lamination/. Ein technisches Druckhandbuch oder ein Branchenleitfaden zu matten Thermolaminierungen würde den Einfluss der Lichtabsorption auf die Farbdichte quantifizieren. Nachweisfunktion: quantitative Verifizierung; Quellentyp: technische Spezifikation. Belege: Der spezifische Prozentsatz der durch die Soft-Touch-Folie verursachten Farbverdunkelung. Anmerkung: Die Effekte können je nach Foliendicke und Substrat variieren. ↩
„Soft Touch Laminating | PrintPlanet.com“, https://printplanet.com/threads/soft-touch-laminating.286133/. Professionelle Richtlinien für die Druckvorstufe hinsichtlich der RIP-Softwareeinstellungen würden die Standardkompensationsprozentsätze bestätigen, die verwendet werden, um der optischen Verdunkelung matter Oberflächen entgegenzuwirken. Nachweisfunktion: Validierung der Methodik; Quellentyp: Branchenübliche Best Practices. Unterstützt: Den spezifischen Bereich der Farbanpassung, der für die Druckvorstufenkompensation empfohlen wird. Anwendungshinweis: Die Anwendung hängt von der jeweiligen RIP-Software und der Kompatibilität von Farbe und Film ab. ↩
„Mathematische Modellierung und Kompensationsstrategien … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Die technische Dokumentation zum Farbmanagement beschreibt, wie Kompensationskurven die Farbdichte anpassen, um dem optischen Verdunkelungseffekt auf transparenten Substraten entgegenzuwirken. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch der Druckindustrie. Unterstützt: Die Verwendung von Vorstufenanpassungen zur Sicherstellung der Farbgenauigkeit. Anwendungsbereich: Speziell für den Druck mit transparenten Folien. ↩
„Spektralphotometer in der Druckproduktion verstehen – Techkon“, https://techkon.datacolor.com/understanding-spectrophotometers-in-print-production/. Branchenstandards für die Qualitätssicherung im Druckwesen erläutern, wie Spektralphotometer objektive Farbmessungen auf Film ermöglichen, um Konsistenz zu gewährleisten und Produktionsfehler zu vermeiden. Nachweisfunktion: Methodische Validierung; Quellentyp: Technischer Standard. Unterstützt: Die Verwendung von Scannern zur Vermeidung teurer Nachdrucke. Hinweis: Die Effektivität hängt von der Gerätekalibrierung auf das jeweilige Substrat ab. ↩
„Stanzlinien in der Verpackung | Hier erfahren Sie, wie Sie Kosten sparen können & …“, https://boxlark.com/what-is-dieline-packaging-cost-saving-guide/. Technische Erklärung, warum gemeinsam genutzte Stanzlinien aufgrund von Toleranzabweichungen oft nicht für die automatisierte Hochgeschwindigkeitsmontage geeignet sind, wenn die Komponenten von verschiedenen Herstellern stammen. Nachweisfunktion: Technische Validierung; Quellentyp: Leitfaden für die Fertigungstechnik. Unterstützt: Operative Risiken fragmentierter Lieferketten. Anmerkung zum Anwendungsbereich: Bezieht sich speziell auf die automatisierte Bausatzmontage. ↩
„Optimierung der Teilekonsolidierung für minimale Produktionsmengen …“, https://www.meche.engineering.cmu.edu/_files/images/research-groups/whitefoot-group/NJKW-OptPartConsolidation-JMD.pdf. Kurze Erläuterung, wie die integrierte Fertigung die Variabilität der Bauteilabmessungen reduziert und so mechanische Blockaden bei der Montage verhindert. Nachweisfunktion: Verifizierung; Quellentyp: Handbuch für Fertigungstechnik. Belege: Der Vorteil der Konsolidierung gegenüber mehreren Lieferanten. Anmerkung zum Anwendungsbereich: Beschränkt auf physische Verpackungskomponenten. ↩
„Durchsatzdefinition in automatisierten Montagesystemen“, https://www.assemblymag.com/articles/98116-defining-throughput-in-automated-assembly-systems. Kurze Erläuterung, wie die zentrale Kalibrierung der Stanzwerkzeuge engere Toleranzen gewährleistet, Maschinenfehler reduziert und die Montagegeschwindigkeit erhöht. Nachweisfunktion: Technische Validierung; Quellentyp: Fertigungsspezifikation. Unterstützt: Effizienz der Kalibrierung in einer einzigen Anlage. Anwendungsbereich: Gilt speziell für gestanzte Verpackungen. ↩
„Co-Packing-Preisgestaltung erklärt: Angebote, versteckte Gebühren und tatsächliche Stückkosten“, https://msl-indy.com/co-packing-pricing/. Kurze Erläuterung, wie die Umstellung von variablen Stundenlöhnen auf fixe Stückpreise Kostenüberschreitungen vermeidet und Margen stabilisiert. Nachweisfunktion: Finanzanalyse; Quellentyp: Studie zum Logistikmanagement. Beleg: Der finanzielle Vorteil von Komplettpreisen. Fokus: Co-Packing- und Fulfillment-Modelle. ↩



