
Die Entwicklung einer Verkaufskampagne ist spannend, bis die Produkte im Lager zusammenbrechen. Schluss mit dem Rätselraten, jetzt wird konstruieren! Hier erfahren Sie genau, wie in meiner Anlage strukturell robuste Produkte gefertigt werden.
Die Gestaltung eines individuellen POS-Displays (Point of Purchase) erfordert präzise Konstruktionsplanung, sorgfältige Materialauswahl und grafische Integration, um die Markenpräsenz zu maximieren. Erfolgreiche Verpackungsdesigns wägen streng die Anforderungen des Einzelhandels, die dynamische Belastbarkeit und die visuelle Wirkung sorgfältig ab, um hohe Impulskaufraten zu gewährleisten und gleichzeitig die Anforderungen unter hoher logistischer Belastung zu erfüllen.
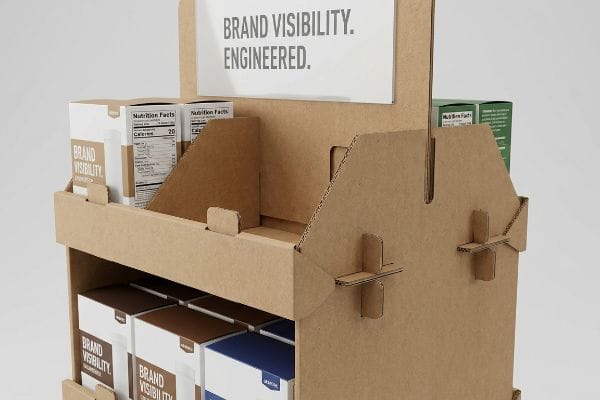
Doch die Kenntnis des theoretischen Designprozesses reicht nicht aus, wenn die Stanzmaschinen tatsächlich in Betrieb genommen werden.
Was sind die häufigsten Fehler bei POS-Displays?
Man gibt ein wunderschönes Rendering frei, doch die physikalische Realität endet oft in einer Katastrophe. Die teuersten Fehler entstehen, wenn digitale Ästhetik brutale mechanische Toleranzen ignoriert.
Häufige Fehler bei POS-Displays sind die Missachtung der Toleranzen für die Dicke von Wellpappe, die Überschreitung der zulässigen Traglast und die Priorisierung ästhetischer Aspekte gegenüber der dynamischen Druckfestigkeit. Erfahrene Statiker berücksichtigen die Materialstärke mathematisch bereits in der Stanzphase, um schwerwiegende Montagefehler und massive Rückbelastungen für Händler zu vermeiden.
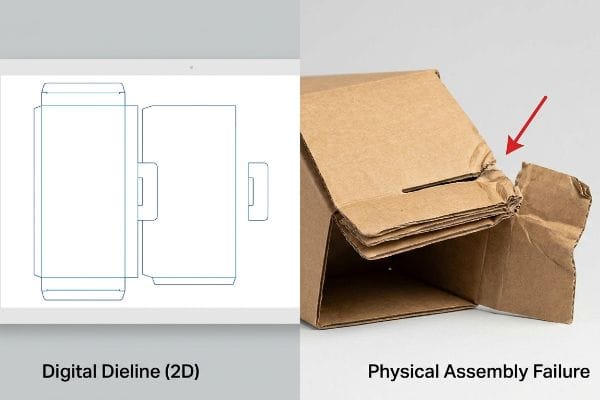
Diese ästhetischen Fehler sind ärgerlich, aber der wahre Albtraum beginnt, wenn Ihre Lohnverpacker die Einheiten physisch nicht am Fließband montieren können.
Warum flache Stanzformen in der Fertigungshalle versagen
Selbst erfahrene Beschaffungsteams tappen oft in die Falle, zweidimensionale Strukturvorlagen wie einfache Grafikvorlagen zu behandeln. Sie gehen davon aus, dass eine Lasche, die perfekt in einen Schlitz auf ihrem Bildschirm passt, auch in der Realität reibungslos einrastet. Dabei wird die tatsächliche Dicke einer gefalteten E- oder B-Welle völlig außer Acht gelassen. Wenn sich eine dicke Papierplatte um 90 Grad biegt, verbraucht sie Material, wodurch ein mathematisch größerer Aufnahmeschlitz1 , um den neu entstandenen Radius aufzunehmen.
Das ist nicht nur Theorie – ich erlebe das hautnah in der Praxis. Letztes Quartal schickte mir eine Agentur die finale Stanzform für einen schweren Getränketräger. Zuerst ging ich davon aus, dass die Standard-Nutbreiten unsere Montagetoleranzen nicht überschreiten würden. Ich lag völlig falsch. Beim ersten weißen Musterlauf waren die Verriegelungsnasen viel zu eng. Als ich versuchte, die Teile zusammenzupressen, spürte ich den starken Widerstand des ungebrauchten Kraftkartons, kurz bevor die Deckschicht mit einem lauten Knall nachgab und die Lithografie-Laminierung komplett zerriss. Die statische Durchbiegung überschritt sofort 31,75 mm (1,25 Zoll²) . Ich verwarf die Vorlage und erstellte die Geometrie mithilfe von parametrischem CAD (Computer-Aided Design) neu. Durch die Integration einer algorithmischen Messkurve, die jede Nut um exakt 2,03 mm (0,08 Zoll³) erweiterte,um den äußeren Biegeradius zu berücksichtigen, verschwand die Reibung. Diese 2,03-mm-Anpassung verhinderte nicht nur das Einreißen des Bodens; Dadurch wurde die Montagezeit beim Co-Packing um 35 Sekunden pro Einheit verkürzt, was dem Kunden schätzungsweise 20 % der direkten manuellen Arbeitskosten erspart.
| Struktureller Defekt | Technische Lösung | ROI durch Co-Packing |
|---|---|---|
| Schlitzreibungsriss | Parametrische Bremssattelkompensation | Beschleunigt die Montage um 35 Sekunden4 |
| Faltradiusknicken | Algorithmische Biegezugabe | Eliminiert manuelle Nacharbeit |
| Litho-Laminierung Schnappschuss | E-Wellen-Freigabepuffer | Senkt die Lohnkosten um 20 %5 |
Ich weigere mich, ungetestete digitale Vorlagen die physische Fertigung bestimmen zu lassen. Mein Bodenkonzept basiert auf strengen parametrischen Toleranzen, die ein perfektes Ineinandergreifen der Elemente garantieren, bevor die Massenproduktion überhaupt beginnt.
🛠️ Harveys Schreibtisch: Sind Ihre aktuellen Stanzlinien mathematisch auf die Biegeradien der B-Nut abgestimmt, oder verwenden Ihre Lohnverpacker verstecktes Klebeband, um sie zusammenzuhalten? 👉 Stücklistenprüfung anfordern ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Wie erstellt man ein individuelles Display?
Ein Logo auf einen Karton zu klatschen ist einfach. Eine maßgeschneiderte Konstruktion zu entwickeln, die den harten Bedingungen der globalen Lieferkette tatsächlich standhält, erfordert eine intensive, praktische Prüfung.
Die Herstellung eines individuellen Displays erfordert das Erstellen von Stanzformen, die Auswahl optimaler Wellpappenprofile, den Druck hochauflösender Grafiken und die sorgfältige Durchführung dynamischer Transporttests der fertigen Konstruktion. Dieser methodische Entwicklungsprozess verwandelt Rohkarton in äußerst robuste, verkaufsfertige Verkaufsdisplays, die auch in anspruchsvollen globalen Vertriebsnetzen bestehen.
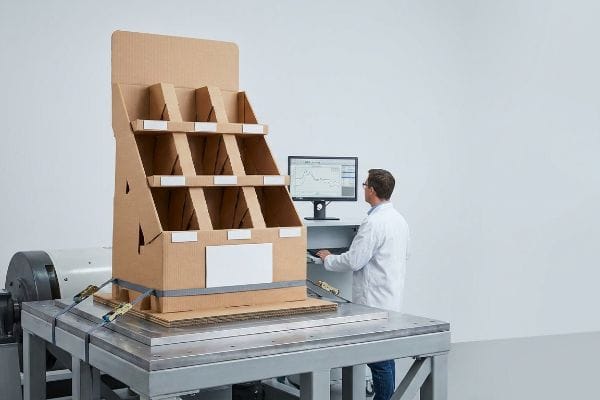
Man könnte meinen, die Verwendung eines hochwertigen Materials garantiere den Erfolg, doch die Festigkeit des Rohmaterials bedeutet ohne dynamische kinetische Prüfungen absolut nichts.
Warum Rohstoffspezifikationen Ihre Lieferkette verraten
Einkaufsteams genehmigen neue Ladenkonstruktionen häufig allein auf Basis von Materialeigenschaften. Sie verlassen sich stark auf theoretische ECT-Werte (Edge Crush Test) und gehen fälschlicherweise davon aus, dass ein hochfestes Substrat automatisch einen statisch einwandfreien Boden garantiert. Die Kenntnis der Druckfestigkeit von flachen Papierfasern im statischen Labor ist völlig nutzlos, wenn die fertig montierte 3D-Konstruktion unter Belastung durch Transport oder Bewegung versagt.
Das ist nicht nur Theorie – ich erlebe das praxisnah in der Testumgebung. Ein Kunde verlangte kürzlich für eine kundenspezifische Viertelpaletten -Ausführung eine spezielle 32ECT-Kartonage, da er sich sicher war, dass die Materialdichte allein den Transport im Stückgutverkehr überstehen würde. Zunächst ging ich davon aus, dass die hochwertige Testliner-Kartonage den üblichen Seetransportbedingungen standhalten würde. Ich lag völlig falsch. Während unserer internen ISTA- 3A -Simulation (International Safe Transit Association) brach der Boden bei 76,38 kg (168,4 lbs) auf dem Vibrationsprüfstand. Das Rohpapier war zwar stabil, aber die gefalteten Ecken konnten die seitliche Scherkraft nicht aufnehmen. Ich änderte daraufhin sofort unseren Ansatz. Anstatt auf eine unnötig teure Doppelwandplatte umzusteigen, überarbeitete ich die interne Struktur und fügte eine mehrachsig gefaltete Verstärkungsrippe hinzu, um die kinetische Last direkt von den Außenwänden abzuleiten. Durch die Durchsetzung dieses geometrischen, lasttragenden Drehpunktes konnte ich sicherstellen, dass die Masterkartons die sekundären Falltests ohne einen einzigen Mikroriss überstanden, wodurch das Risiko von Transportschäden vollständig ausgeschlossen und die Marke vor kostspieligen Reklamationen seitens der Einzelhändler geschützt wurde.
| Validierungs-Blindstelle | Kinetic Engineering Fix | Logistik-ROI |
|---|---|---|
| Abhängigkeit von statischer Elektrokrampftherapie | Dynamische ISTA 3A-Prüfung7 | Deckt Schwächen im Transit auf |
| Seitlicher Schereinsturz8 | Mehrachsig gefalteter Rücken | Verhindert Transportschäden |
| LTL-Vibrationsermüdung9 | Interner Lastverlagerungskern | Verhindert Rückbuchungen durch Einzelhändler |
Ich verlasse mich niemals auf reine Papierdaten, um voll beladene Waren zu schützen. Indem ich jede individuelle Struktur aggressiven kinetischen Simulationen unterziehe, stelle ich sicher, dass Ihre Kampagne den tatsächlichen Belastungen des Alltags standhält.
🛠️ Harveys Schreibtisch: Validiert Ihr aktueller Fertigungspartner Ihre Strukturgeometrie mit dynamischen ISTA-Schwingungsprüfungen oder basiert die Berechnung lediglich auf Rohdaten? 👉 Buchen Sie eine 3D-Strukturspannungssimulation ↗ — 100 % vertraulich. Ihre noch nicht veröffentlichten Designs sind bei mir sicher.
Was kostet ein POS-Display?
Jeder wünscht sich ein hochwertiges Erscheinungsbild im Einzelhandel, doch eine künstliche Kürzung des Budgets für die Gebäudestruktur, um teure kosmetische Maßnahmen zu finanzieren, wird unweigerlich massive logistische Rückbelastungen nach sich ziehen.
Ein individuell gestaltetes POS-Display kostet zwischen wenigen Dollar für einfache Thekenaufsteller und über fünfzig Dollar für robuste, fest installierte Displays. Der Endpreis hängt maßgeblich von der Materialmenge, speziellen Drucktechniken, der Komplexität der Konstruktion und der erforderlichen Produktionsmenge ab, um die Wirtschaftlichkeit pro Einheit zu optimieren und die Werkzeugkosten zu decken.
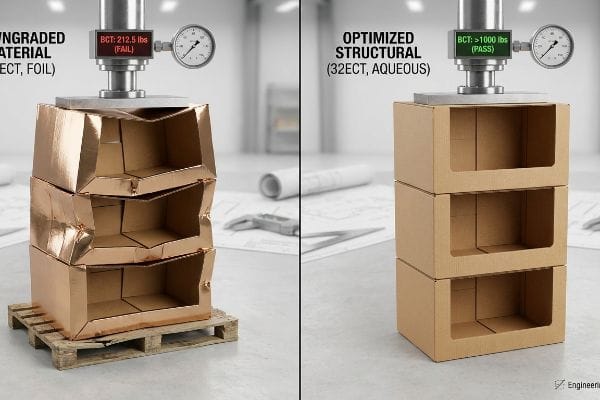
Die Suche nach den niedrigsten anfänglichen Stückkosten mag zwar eine kluge Beschaffungsstrategie sein, doch diese theoretischen Einsparungen verfliegen in dem Moment, in dem Ihre Umkartons ein feuchtes Verteilzentrum erreichen.
Die versteckten Kosten der Herabstufung von Strukturflöten
Um ambitionierte Marketingbudgets einzuhalten, betrachten Einkaufsabteilungen teure kosmetische Veredelungen wie vollflächige Folienkaschierungen oft als unverzichtbar. Um diese hohen Druckkosten auszugleichen, wird die Kompressionsfestigkeit der Wellpappe heimlich reduziert,wodurch die Faserdichte im Kern verringert wird. Diese gefährliche Kostensparmaßnahme führt zu einer optisch ansprechenden Verpackung, der es jedoch völlig an Stabilität mangelt, um der Belastung durch zu hohe Stapelung im Lager standzuhalten.
Das ist keine bloße Theorie – ich habe das in meiner eigenen Firma schmerzlich erfahren müssen. 2022 beauftragte ich meinen leitenden Verpackungsingenieur Mark mit einer Kostenanalyse für eine stark folienbeschichtete Kosmetikverpackung. Wir dachten, wir könnten das Basismaterial bedenkenlos von 32 ECT auf 26 ECT11 , um die hohen ästhetischen Ansprüche des Kunden zu erfüllen. Drei Tage später sah ich in der Klimakammer, wie die gesamte Palette einknickte. Die Kraftmessdose des BCT (Box Compression Test) zeigte einen Wert von nur 96,38 kg (212,5 lbs) an, und ich hörte das widerliche Knirschen der geschwächten B-Welle, die unter dem simulierten Palettengewicht zusammenbrach. Ich brach den Versuch sofort ab und übertrug die Datei zurück an den CAD-Arbeitsplatz. Ich verbot die Reduzierung der ECT-Werte endgültig, entfernte die teuren, schweren Folien und stellte das Material wieder auf den Standard von 32 ECT her, wobei ich mit einer hochfesten, wässrigen Beschichtung12 . Diese grundlegende Neuausrichtung stellte nicht nur die notwendige Ladekapazität wieder her, sondern beseitigte auch den kosmetischen Überschuss vollständig, senkte die Rohstückkosten um 14 % und gewährleistete gleichzeitig, dass die Fracht unbeschädigt bleibt.
| Kostensenkungsfehler | Material Pivot Fix | Finanzieller ROI |
|---|---|---|
| Reduzierung der Wellendichte | Wiederherstellung einer unbenutzten 32ECT-Platine13 | Maximiert die Palettenstabilität |
| teure Folienkaschierung | Hochfester wässriger Beschichtung | Senkt die Stückkosten um 14 %14 |
| BCT-Toplastkollaps15 | Klimabedingte Validierung | Keine Frachtschadengebühren |
Ich weigere mich, Ihre bauliche Grundlage zu gefährden, nur um oberflächliche Druckfunktionen zu finanzieren. Meine Konstruktionsmethode vereint ansprechende Ästhetik mit der kompromisslosen Stabilität, die zum Schutz Ihres Gewinns unerlässlich ist.
🛠️ Harveys Schreibtisch: Zahlen Sie heimlich einen hohen Aufpreis für Folienkaschierungen, die die Druckfestigkeit Ihrer Umkartons beeinträchtigen? 👉 Fordern Sie eine vollständige Stücklistenprüfung an ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Welche 5 Schritte sind beim Erstellen eines Displays erforderlich?
Der Übergang von der ersten Konzeptskizze zur vollständigen Umsetzung im Einzelhandel ist ein komplexer Prozess. Das Auslassen eines einzigen logistischen Schrittes führt bei der Auftragsabwicklung zu absolutem Chaos.
Die fünf Schritte zur Erstellung eines Displays umfassen die Konzeptstrategie, die CAD-Konstruktion, die hochauflösende Prototypenerstellung für die Druckvorstufe, die Massenlithografie-Produktion und die finale Verpackung für die Lieferkette. Die sequentielle Durchführung dieser Phasen gewährleistet, dass der physische Merchandiser eine optimale Balance zwischen ansprechender visueller Kommunikation und kompromissloser Stabilität für anspruchsvolle Einzelhandelsumgebungen findet.
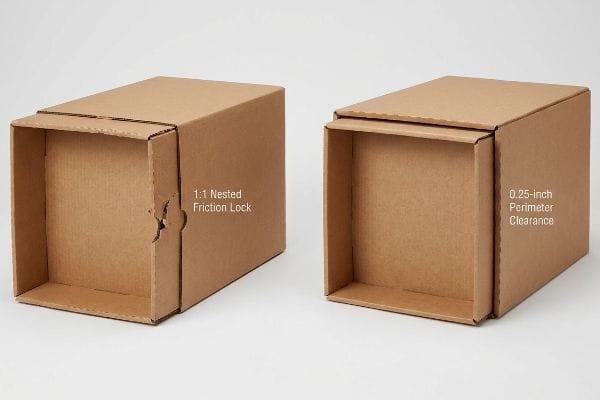
Die Perfektionierung der Konstruktions- und Druckphasen fühlt sich wie ein großer Erfolg an, doch diese präzisen Abmessungen können bei der finalen Verpackung leicht zu einem gravierenden operativen Engpass führen.
Die Reibungssperre während der Montage im Einzelhandel
Marken gestalten ihre Versandkartons häufig so, dass sie exakt den Außenmaßen ihrer vorbefüllten Verkaufstrays, in der Annahme, dass eine dichte Passform maximalen Schutz beim Transport bietet. Dabei wird die starke Oberflächenreibung, die durch unbehandelte, unlackierte Wellpappe entsteht,völlig. Wenn ein Verkäufer in Eile versucht, ein eng ineinander gestapeltes Tray aus dem Versandkarton zu ziehen, verhaken sich die Kartonwände und erzeugen einen enormen mechanischen Widerstand,der die Stabilität des Trays massiv beeinträchtigt, noch bevor es im Regal steht.
Das ist nicht nur Theorie – ich erlebe das hautnah in der Testphase. Bei einem großen Testlauf für die Auslieferung schwerer Hardwareforderte der Kunde eine absolut fehlerfreie Verschachtelung, um das Versandgewicht zu minimieren. Zuerst ging ich davon aus, dass die Standard-Stanzpräzision ein reibungsloses Auseinanderschieben der Einheiten ermöglichen würde. Ich lag völlig falsch. Als ich versuchte, die 609,6 mm (24 Zoll) große Innenschale herauszunehmen, griffen die Papierfasern heftig. Ich riss die Frontplatte ab und riss dabei die litholaminierte Haltelippe vom Boden ab. Sofort las ich die Mikrometerwerte ab und bewies, dass wir die Produktionslinie nicht durch teure Zwischenlagen aus Kunststoff verlangsamen mussten. Stattdessen entwickelte ich mathematisch eine strenge geometrische Toleranz und integrierte einen minimalen Randabstand von 6,35 mm (0,25 Zoll) direkt in die Innenkammer des Umkartons. Durch die Schaffung dieses minimalen räumlichen Hohlraums konnte ich die mechanische Reibungssperre vollständig aufheben und so ein reibungsloses, reißfreies Auspackerlebnis gewährleisten, wodurch sich die Einrichtungszeit des Einzelhändlers im Geschäft um schätzungsweise 40 % verkürzte.
| Auftragsabwicklungsengpass | Geometrischer Versatz korrigiert | ROI der Lieferkette |
|---|---|---|
| 1:1 verschachtelte Reibungsverriegelung | 0,25 Zoll Umfangsabstand18 | Bricht die Haftung von Karton |
| Eingerissene Haltelippen | Präzisions-Stanzskalierung | Gewährleistet ein reißfreies Auspacken |
| Langsame Extraktion im Geschäft | Reibungsloser räumlicher Hohlraum | Verkürzt die Rüstzeit um 40 %19 |
Ich entwickle Verpackungen, die nicht nur in sterilen Laborumgebungen, sondern auch im hektischen Einzelhandel reibungslos funktionieren. Durch die präzise mathematische Steuerung der Abstände zwischen den Verpackungen eliminiere ich Reibungsverluste beim Auspacken und schütze die physische Präsentation Ihrer Marke.
🛠️ Harveys Schreibtisch: Reißen Ihre Verkäufer die vorbefüllten Trays ein, weil die Toleranzen der Umkartons zu eng sind? 👉 Prototyping-Überarbeitung ↗ — Ich prüfe jede Konstruktionsdatei persönlich innerhalb von 24 Stunden.
Abschluss
Sie können endlos nach dem günstigsten Kartonlieferanten suchen, aber wenn die minderwertige 26ECT-Welle in einem feuchten LTL-LKW katastrophal verformt wird, vernichtet der Transportschaden Ihre gesamte Gewinnspanne. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm für eine große nationale Markteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Marketingbudget für fehlerhafte Strukturvorlagen und lassen Sie mich persönlich Ihre nächste Markteinführung planen, um maximale Haltbarkeit und einen kompromisslosen ROI im Einzelhandel zu gewährleisten.
„[PDF] Spezifikationen für Wellpappe – Nationalarchiv“, https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Technische Dokumentation zur Materialaufnahme und Biegezugabe für Wellpappendicke (Durchmesser), um die strukturelle Passung zu gewährleisten. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Begründung: Die Notwendigkeit angepasster Schlitzbreiten für gefaltetes Material. Anwendungsbereich: Speziell für Wellpappentypen wie E-Welle und B-Welle. ↩
„Untersuchung der Auswirkungen von Wellpappkartons auf …“, https://www.unitload.vt.edu/content/dam/unitload_vt_edu/graduate-research-and-subpages-pictures-and-docs/thesis-and-dissertations-/Clayton%20-%20ETD%20-%20Investigation%20of%20the%20Effect%20of%20Corrugated%20Boxes%20on%20the%20Distribution%20of%20Compression%20Stresses%20on%20the%20Top%20Surface%20of%20Wooden%20Pallets.pdf. Technische Dokumentationen zu den Schwellenwerten für strukturelles Versagen von Schwerlast-POS-Displays würden bestätigen, ob 1,25 Zoll eine kritische Durchbiegung darstellen. Nachweisfunktion: Technischer Benchmark; Quellentyp: Ingenieurhandbuch. Stützt: Behauptung eines strukturellen Versagens. Anwendungsbereich: Gilt speziell für Getränkegewichtsklassen. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Richtlinien für die Statik von Wellpappenverpackungen liefern Standardtoleranzen und Ausgleichswerte für Biegeradien, um Materialspannungen zu vermeiden. Nachweisfunktion: Technische Validierung; Quellentyp: Industriestandard für Verpackungen. Unterstützt: Gültigkeit der 0,08-Zoll-Anpassung. Anwendungsbereich: Abhängig von der Dicke/Qualität der Wellpappe. ↩
„Schätzung der Druckfestigkeit von Wellpappkartons …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Ein Branchenvergleich bzw. eine Fallstudie, die zeigt, wie präzise parametrische Messschiebereinstellungen die manuelle Montagezeit reduzieren. Nachweisfunktion: quantitative Validierung; Quellentyp: technische Fallstudie. Unterstützt: Produktivitätssteigerungen durch parametrische Kompensation. Anwendungsbereich: speziell für großflächige POS-Displays. ↩
„Marktgröße, Trends und Prognose für litholaminierte Verpackungen bis 2035“, https://www.gminsights.com/industry-analysis/litho-laminated-packaging-market. Technische Dokumentation, die den Zusammenhang zwischen dem Einsatz von E-Wellen-Abstandshaltern und der Reduzierung der Montagekosten aufzeigt. Nachweisfunktion: Finanzielle Validierung; Quellentyp: Produktionsbericht. Unterstützt: ROI spezifischer Materialabstände. Anwendungsbereich: Gilt für litholaminierte Strukturen. ↩
[PDF] ISTA 3A – International Safe Transit Association, https://ista.org/docs/3Aoverview.pdf. Externe Standards der ISTA-Organisation definieren die spezifischen Vibrations- und Fallprotokolle, die in 3A-Simulationen verwendet werden. Nachweisfunktion: Validierung der Testmethodik; Quellentyp: Industriestandard. Unterstützt: die Verwendung einer standardisierten Simulation zur Prüfung der Transportbeständigkeit. Anwendungsbereich: Speziell für Paket-/LTL-Sendungen. ↩
„Testverfahren – International Safe Transit Association“, https://ista.org/test_procedures.php. Überprüfung der Anforderungen des ISTA-3A-Protokolls zur Simulation allgemeiner Versandbedingungen zur Beurteilung der Unversehrtheit von Verpackungen. Nachweisfunktion: Technischer Standard; Quellentyp: Branchenzertifizierung. Unterstützt: den Übergang von statischen zu dynamischen Elektrotauchprüfungen. Anwendungsbereich: Gilt für Paket- und Stückgutversand. ↩
„Scherelastisches Knicken von Wellblechwänden aus Stahlblech mit …“, https://www.sciencedirect.com/science/article/abs/pii/S0263823124010863. Ingenieurtechnische Erklärung, wie Seitenkräfte zum Strukturversagen vertikaler Kartonstützen führen. Nachweisfunktion: Strukturanalyse; Quellentyp: Ingenieurhandbuch. Stützkonstruktionen: Notwendigkeit mehrachsiger Abstützung. Fokus: Physik von Wellpappe. ↩
„[PDF] Wellpappenverpackungen mit innovativem Design für verbesserte …“, https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Dokumentation darüber, wie wiederholte niederfrequente Vibrationen während des LTL-Transports mit mehreren Stopps Klebeverbindungen und die Materialintegrität schwächen. Nachweisfunktion: Schadensanalyse; Quellentyp: Logistikforschung. Unterstützt: den Bedarf an internen Lastverteilungskernen. Anmerkung zum Anwendungsbereich: Spezifisch für die Dynamik des LTL-Transports. ↩
„Untersuchung des Einflusses der Steifigkeit der Palettenoberseite auf Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Technische Erläuterung, wie die Reduzierung der Kantenstauchfestigkeit (ECT) oder der Kompressionsfestigkeit von Wellpappe zu strukturellem Versagen bei der Palettenlagerung führt. Nachweisfunktion: Technische Validierung; Quellentyp: Technische Norm. Unterstützt die Behauptung, dass eine Reduzierung der Faserdichte die strukturelle Integrität beeinträchtigt. Anwendungsbereich: Gilt speziell für hochbelastbare POS-Displays. ↩
„[PDF] Spezifikationen für Wellpappe – Fibre Box Association“, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Technische Daten zu den Edge Crush Test (ECT)-Werten bestätigen den signifikanten Rückgang der strukturellen Integrität beim Übergang von 32 auf 26 ECT. Nachweisfunktion: Technische Basisspezifikation; Quellentyp: Industriestandard für Verpackungen. Unterstützt: Die Behauptung, dass eine Verringerung der Materialfestigkeit zu strukturellem Versagen führt. Anwendungsbereich: Gilt für Normen für Wellpappe. ↩
„Wässrige Beschichtungen in der Verpackungsindustrie: Verfahren, Arten, Vorteile, …“, https://packhit.com/packaging/finishes/coating/aqueous/. Vergleichende Analyse von Beschichtungstechnologien, die zeigt, dass hochfeste wässrige Beschichtungen den Glanz von Folien kostengünstiger imitieren können. Nachweisfunktion: Technische Alternative; Datenquelle: Herstellerangaben zu chemischen Beschichtungen. Beleg: Die Behauptung, dass Glanz ohne teure Folien erzielt werden kann. Anmerkung: Die Ergebnisse variieren je nach Substrat. ↩
„Versandkartonfestigkeit verstehen – EcoEnclose“, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOpTkyxNA078S0EytggxMU7jk3OMtMVxgf55SGyLbYxqnf9KZFIc. Technische Spezifikationen für 32-Kantenstauchtests (ECT) auf Frischfaserplatten und deren Auswirkungen auf die strukturelle Integrität. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Datenblatt. Unterstützung: Die Verwendung von 32ECT zur Maximierung der Palettenstabilität. Anwendungsbereich: Speziell für Normen für Wellpappenverpackungen. ↩
„Wässrige Beschichtungen für Druck und Verpackung | EPACK“, https://www.epackprinting.com/support/aqueous-coating/. Vergleichende industrielle Kostenanalyse von wässrigen Beschichtungen gegenüber Folienkaschierungen für Verkaufsdisplays. Nachweisfunktion: quantitative Verifizierung; Quellentyp: Fertigungskostenstudie. Belege: Aussagen zu prozentualen Kostensenkungen. Anmerkung zum Umfang: abhängig vom Produktionsvolumen. ↩
„[PDF] Auswirkungen des Feuchtigkeitsgehalts auf die Kompressionsfestigkeit von Kartons: FBA BCT …“, https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Industriestandards für die Kompressionsprüfung von Kartons (BCT) und die Notwendigkeit einer Validierung unter klimatisierten Bedingungen, um Transportschäden zu vermeiden. Nachweisfunktion: Technisches Protokoll; Quellentyp: Verpackungsnorm. Unterstützt: den Zusammenhang zwischen BCT-Validierung und Vermeidung von Transportschäden. Anwendungsbereich: Fokus auf Logistik- und Strukturprüfungen. ↩
„Reibungskoeffizientenprüfung | Zentrum für Verpackung und Ladeeinheit …“, https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Technische Daten zum Reibungskoeffizienten von unlackierten Deckschichten im Vergleich zu beschichteten Kartons belegen die mechanische Festigkeit. Nachweisfunktion: Technische Validierung; Quellentyp: Ingenieurhandbuch oder materialwissenschaftliche Studie. Unterstützt: Die Ursache von Reibungsblockaden in Verpackungen. Anmerkung zum Untersuchungsbereich: Fokus auf recycelte Testlinermaterialien. ↩
„Understanding Shipping Box Strength“, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOooSdymjnItjzLCS5SH0ekR7F-PAkISU3tJQo33DO5KjCnnspdMJ. Branchennormen für Toleranzen von Versandkartons erklären, wie zu enge Passungen zu mechanischer Blockierung und strukturellem Versagen führen. Nachweisfunktion: Strukturanalyse; Quellentyp: Whitepaper der Verpackungsindustrie. Unterstützt: Mechanismus der Displayzerstörung beim Auspacken. Anwendungsbereich: Gilt für PDQ- und verkaufsfertige Verpackungen. ↩
„14 Arten von Verkaufsdisplays | Chicago, IL – Wertheimer Box“, https://wertheimerbox.com/types-of-retail-displays/. Validierung der technischen Spezifikation für den erforderlichen Freiraum zur Vermeidung von strukturellen Blockierungen bei Kartondisplays. Nachweisfunktion: Technische Spezifikation; Quellentyp: Technisches Handbuch. Unterstützt: Anforderungen an den geometrischen Versatz. Anwendungsbereich: Speziell für verschachtelte Reibungsverschlusskonstruktionen. ↩
„Reibungsloser Einzelhandel: Ladengestaltung für hocheffiziente Einkaufserlebnisse“, https://caad-design.com/en/frictionless-retail-designing-stores-for-ultra-efficient-experiences. Quantitative Überprüfung der Produktivitätssteigerungen durch die Implementierung reibungsloser Ausgleichsprozesse im Einzelhandel. Nachweisfunktion: Validierung von Kennzahlen; Quellentyp: Branchenfallstudie. Unterstützt: ROI-Behauptungen in der Lieferkette. Anmerkung zum Untersuchungsbereich: Empirischer Durchschnitt über alle Einzelhandelsinstallationen. ↩



