
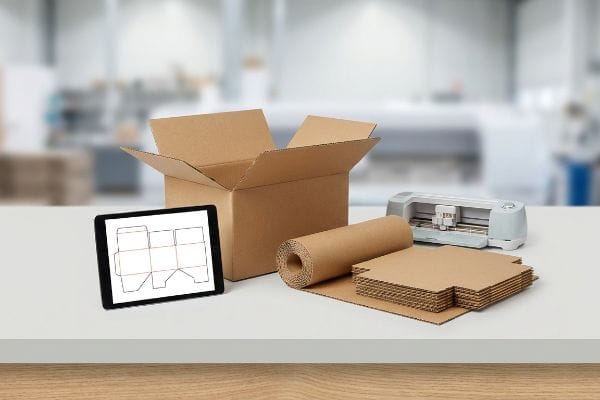
Sie benötigen schnell individuell gestaltete, schlichte Kartons, doch Standardvorlagen führen oft zu beschädigten Produkten und verschwendetem Budget. Es ist einfacher als Sie denken, gleich beim ersten Mal alles richtig zu machen.
Die Herstellung individueller, unbedruckter Kartons erfordert Statiksoftware zur präzisen Generierung von Stanzformen. Anschließend erfolgt das digitale Stanzen und Falten von Wellpappe oder Vollkarton. Dieser Verpackungsprozess verwandelt flache Plattenmaterialien in dreidimensionale Schutzbehälter, die für sichere Logistik, Warenpräsentation im Einzelhandel und eine sichere Lieferkette optimiert sind.
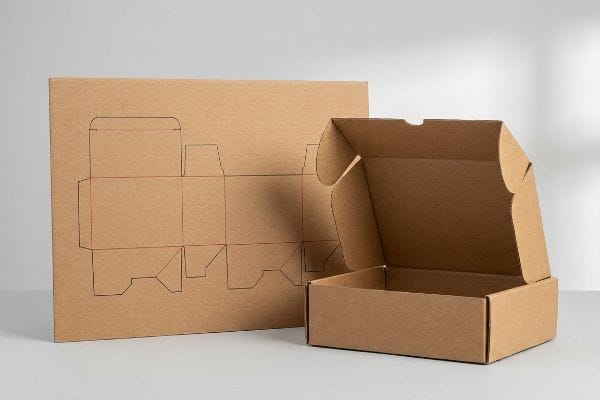
Doch die theoretische Definition allein reicht nicht aus, wenn es darum geht, die Produkte in großem Maßstab herzustellen. Schauen wir uns genauer an, wie sich das in der Praxis auswirkt.
Wie gestalte ich meine eigenen individuellen Verpackungen?
Der Sprung von einer groben Skizze zu einem physischen Behälter erfordert ein strukturiertes, mechanisches Vorgehen und kein Rätselraten.
Die Herstellung eigener, individueller Kartons beginnt mit der Sicherung einer standardisierten Stanzvorlage in einem skalierbaren Vektorformat wie PDF. Diese Vorlage legt die exakten Schnittlinien, Falzlinien und Verriegelungslaschen fest, die zum Falten von flachen Wellpappmaterialien zu stabilen Behältern erforderlich sind, die auch erhebliche Gewichte tragen können.
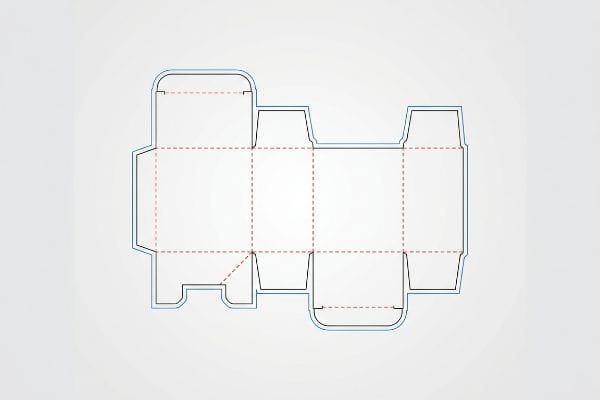
Der Übergang von der digitalen Planung zur Entwicklung eines physischen Prototyps ist der Punkt, an dem die meisten Marken bei ihrem ersten Versuch scheitern.
Die Beherrschung des Prozesses zur Herstellung individueller Stanzformen für Schachteln
Der gängige Ansatz für Anfänger besteht darin, die gewünschte Kartonform mithilfe einfacher Grafiksoftware von Grund auf zu zeichnen. Marketingteams skizzieren oft flache Paneele und ineinandergreifende Laschen, basierend ausschließlich auf den Hauptabmessungen ihres Produkts, in der Annahme, dass eine enge Passform den besten Schutz bietet. Sie konzentrieren sich stark auf das visuelle Layout und vernachlässigen die Statik.
Ich sehe diese strukturelle Diskrepanz ständig, wenn ein Kunde eine einfache Adobe Illustrator-Datei ohne jegliche mechanische Logik einreicht. Wenn Sie nur den billigsten Karton für den Luftfrachtversand wollen, bin ich nicht der richtige Partner für Sie; ich konzipiere Produkte für risikoreiche Markteinführungen im Einzelhandel. Ein häufiger Anfängerfehler ist das Erstellen individueller Laschen ohne Berücksichtigung der physischen Abstände. Ich habe einmal einen Lagerarbeiter beobachtet, der zehn Minuten lang schwitzte, um den selbstgezeichneten Versandkarton eines Kunden zusammenzubauen; der schwere 32ECT -Kraftkarton war so steif und die Lasche so eng, dass ich das laute Reißen der Papierfasern hörte, als er sie mit Gewalt zusammenpresste. Die einfache Faustregel lautet: Fordern Sie immer zuerst eine vorgefertigte Stanzform von Ihrem Fertigungspartner an , bevor Sie auch nur einen einzigen Pixel Grafik einfügen.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Zeichnen von Kästchen von Grund auf in Illustrator | Verwendung vorgefertigter Stanzformen2 | Verhindert strukturelle Risse |
| Größenangaben entsprechen exakt dem Produkt | Hinzufügen von inneren Federungshohlräumen3 | Verhindert Beschädigungen der Ware |
| Faltabstände ignorieren | Konstruktion präziser Toleranzen für Laschen | Spart 40 Sekunden beim Mitverpacken4 |
Ich weigere mich, meine Kunden bei der Gestaltung ihrer Verpackung blind raten zu lassen, denn die Verwendung standardisierter Vorlagen beschleunigt die Markteinführung drastisch und beseitigt gleichzeitig Montage-Reibungen sofort.
🛠️ Harveys Schreibtisch: Haben Sie Schwierigkeiten, die optimale Breite Ihrer Verbindungsstücke zu bestimmen? 👉 Fordern Sie eine kostenlose Stanzschablone an ↗ – Direkter Kontakt zu mir. Garantiert kein automatisierter Werbe-Spam.
Wo finde ich kostenlose Boxvorlagen?
Die Suche nach Bauplänen im Internet führt oft zu optisch ansprechenden, aber mechanisch katastrophalen Ergebnissen.
Kostenlose Kartonvorlagen finden sich in verschiedenen Online-Bibliotheken für Verpackungsdesign, auf Vektorgrafik-Websites und webbasierten Bearbeitungsplattformen. Zuverlässige Vorlagen müssen jedoch mithilfe spezieller CAD-Software (Computer-Aided Design) erstellt werden, um präzise Faltmaße, Stabilität und eine reibungslose Integration in automatisierte Schneidemaschinen zu gewährleisten.
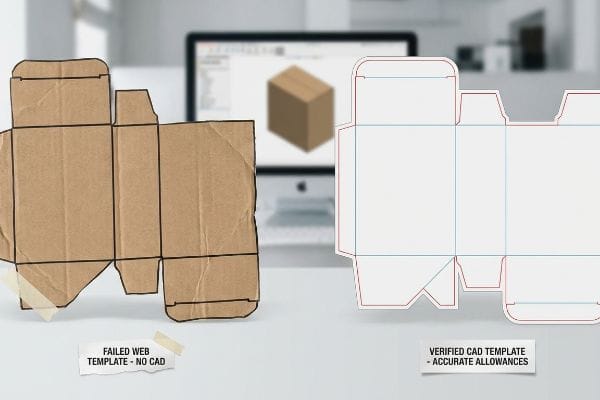
Sich schnell eine Vorlage von einer einfachen Website zu besorgen, mag zwar effizient erscheinen, birgt aber massive versteckte Risiken für Ihre Lieferkette.
Die Gefahren von Web-Toolbox-Vorlagen
Startups versuchen häufig, Vorlaufkosten zu sparen, indem sie generische Vorlagen von webbasierten Designplattformen wie Canva herunterladen. Sie gehen davon aus, dass eine flache Vorlage, die wie ein Standard-Versandkarton oder eine Verkaufsverpackung aussieht , nach dem Drucken und Zuschneiden automatisch korrekt funktioniert. Dieser Ansatz ignoriert jedoch völlig die mathematischen Gegebenheiten der Verpackungstechnik⁵ .
Die häufigste Frage, die mir gestellt wird, ist, ob diese einfachen Webvorlagen auch für schwere Einzelhandelswaren geeignet sind. Die kurze Antwort lautet: Nein, da Webtools ausschließlich Raster- oder unverbundene Vektorgrafiken ausgeben, ohne automatische Biegezugaben anzuwenden⁶.Selbst erfahrene Designer übersehen diesen Schwachpunkt oft und gehen fälschlicherweise von absolut präzisen Linien aus. Ich erinnere mich an einen Test einer heruntergeladenen Vorlage eines Kunden, bei dem die ineinandergreifenden Laschen auf dem Bildschirm perfekt bündig waren. Beim Zusammenbau verursachte die dicke E-Welle-Platte jedoch eine enorme Oberflächenspannung⁷diedie Faltung blockierte. Das Problem musste mit unschönem Klebeband behoben werden, was das hochwertige Auspackerlebnis beeinträchtigte und die Produktionslinie um schätzungsweise 30 % verlangsamte. Stellen Sie daher immer sicher, dass Ihre strukturelle PDF-Datei auf einer soliden CAD-Konstruktion basiert, bevor Sie Oberflächengrafiken anwenden.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung nicht verbundener Rastervorlagen | Beschaffung gesperrter, CAD-generierter PDFs8 | Gewährleistet rasiermesserscharfe CNC-Schnitte |
| Die Materialdicke wird vernachlässigt | Anwendung automatisierter Biegezugaben9 | Reibungslose Laschenverriegelung |
| Ändern von Schnittlinien in Canva | Verriegelung der strukturellen Unterschicht10 | Eliminiert Klebeband aus der Fließbandfertigung |
Bevor ich sie an die Kreativteams übergebe, fixiere ich alle kritischen Stanzlinien mathematisch in einer Basisebene, um sicherzustellen, dass komplexe Strukturberechnungen nicht durch einfache Pixelmanipulationen überschrieben werden.
🛠️ Harveys Schreibtisch: Fehlen Ihren heruntergeladenen Vorlagen etwa die notwendigen Biegezugaben für den Transport? 👉 Überprüfen Sie die Integrität Ihrer Vorlage ↗ – Sicher herunterladen. Bei Fragen können Sie mich gerne kontaktieren.
Wie stelle ich eine selbstgemachte Schachtel her?
Der Versuch, einen strukturellen Behälter manuell herzustellen, erfordert mehr als nur Schere und Pappe; er erfordert ein Verständnis der Materialverdrängung.
Die Herstellung einer selbstgemachten Schachtel umfasst das Anritzen, Schneiden und Falten von flachem Karton entlang präziser mathematischer Linien, um eine dreidimensionale Form zu erzeugen. Diese manuelle Prototypenphase dient als wichtiger Machbarkeitsnachweis und ermöglicht es den Entwicklern, Verschlussmechanismen, Passform und Materialspannung vor der Massenproduktion zu testen.
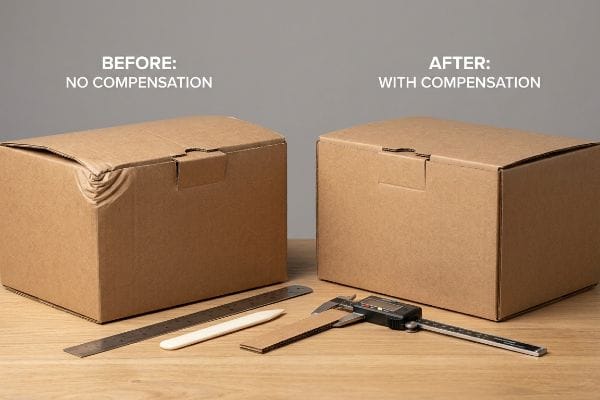
Manuelles Basteln eignet sich zwar hervorragend für einen einzelnen Prototyp, doch wer die physikalischen Eigenschaften von Papierfasern ignoriert, wird seine größeren Ziele sofort verfehlen.
Navigieren bei der Bremssattelkompensation in selbstgebauten Boxen
Ein gängiger Ansatz von Anfängern beim Prototypenbau in Handarbeit besteht darin, die genauen Außenmaße des Produkts zu messen und den Karton exakt entsprechend zuzuschneiden. Sie behandeln das dicke Wellpappenmaterial wie ein zweidimensionales Blatt Papier. Dabei wird die tatsächliche Dicke des Kartonsaußer .
Stellen Sie sich dicke Pappe wie eine Matratze vor: Beim Falten wird das Material innen zusammengedrückt, während sich das äußere dehnt und dabei Platz verbraucht. Wenn Designer die Verriegelungslaschen exakt so breit wie die Gegenplatte zeichnen, berücksichtigen sie diesen physikalischen Unterschied nicht. Ich habe einmal ein handgefertigtes Muster begutachtet, bei dem eine 2,79 mm dicke B-Welle (12 um 90 Grad gefaltet war, ohne dass ein verbreiterter Schlitz vorhanden war. Der Widerstand war so groß, dass ich die inneren Wellen unter meinen Daumen nachgeben spürte und sich das gesamte Display stark nach außen wölbte. Die einfachste Faustregel lautet: Addieren Sie immer die exakte Dicke Ihrer Platte zur Breite jedes Schlitzes, um den äußeren Radius der Falte(13).
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Karton als 2D-Papier behandeln | Konstruktion für physikalische Leiterplatten-Messschieber14 | Sorgt für perfekt rechtwinklige Ecken |
| Schneidschlitze zu eng | Verbreiterung der Schlitze, um sie an den Außenradius anzupassen15 | Verhindert das Durchbiegen der Seitenwände |
| Dicke Laschen mit Gewalt in Position bringen | Hinzufügen eines Mikroklärungspuffers16 | Verhindert das Zerdrücken von Papierfasern |
Ich verwende parametrische Designsoftware, um automatisch Algorithmen zur Kalibrierungskompensation auf jede einzelne Faltung anzuwenden. Dadurch wird sichergestellt, dass Ihre vorgefüllten Displays nahtlos zusammengebaut werden und perfekt rechtwinklig sitzen.
🛠️ Harveys Schreibtisch: Verzieht sich Ihr handgefertigter Prototyp an den Ecken, weil die Schlitze mathematisch zu eng sind? 👉 Holen Sie sich eine maßstabsgetreue Stanzform ↗ – Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur purer Mehrwert.
Kann ich meine eigene Box online erstellen?
Die Gestaltung Ihrer Verpackungen mithilfe internetbasierter Editoren bietet unglaubliche Geschwindigkeit, aber Sie müssen die Kluft zwischen digitalem Komfort und den physikalischen Gegebenheiten der Fertigung überbrücken.
Ja. Sie können Ihre eigene Verpackung online mithilfe spezieller Webplattformen erstellen, die individuelle Abmessungen generieren, 3D-Grafiken einfügen und produktionsfertige Dateien exportieren. Diese digitalen Dateien müssen jedoch die Toleranzen der industriellen Druckvorstufe, einschließlich spezifischer Beschnittzugaben und Werkzeugwege für Sonderfarben, strikt einhalten, um Fertigungsfehler zu vermeiden.
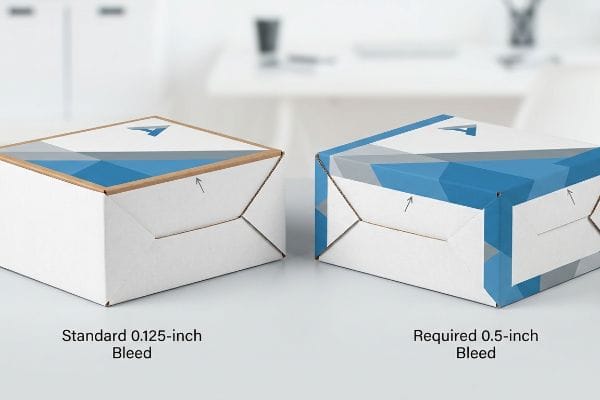
Doch die Theorie allein reicht nicht aus, wenn die automatisierten Litho-Laminiermaschinen mit hoher Geschwindigkeit laufen.
Warum die Standard-Online-Bleichbehandlung in der Fabrikhalle versagt
Eine scheinbar plausible Annahme von Designern bei der Verwendung von Online-Verpackungsdesignern ist, dass die Standardeinstellungen für den Anschnitt im kommerziellen Druckwesen auch für schwere Verpackungen optimal geeignet sind. Sie wenden üblicherweise einen Standard-Anschnitt von 3,17 mm (0,125 Zoll) über die physische Schnittlinie hinaus an, genau wie bei einer Visitenkarte oder einem flachen Flyer. Sie vertrauen darauf, dass die Standard-Exporteinstellungen der digitalen Plattform für alle industriellen Bedruckstoffe vollständig optimiert sind.
Das ist keine bloße Theorie – ich sehe das regelmäßig in der Testumgebung, wenn webgenerierte Dateien auf unsere Litho-Laminieranlage gelangen. In meiner Produktionsstätte erlebe ich immer wieder, wie aufwendig gestaltete Dateien katastrophal scheitern, weil das Aufkleben der bedruckten Deckblätter auf dickes, gewelltes B-Wellen-Kartonpapier(18 Zoll) naturgemäß größere mechanische Toleranzen erfordert. Messungen des automatischen Montageversatzes zeigen, dass ein Standard-Beschnitt von 3 mm völlig unzureichend ist, um die Abweichungen des Kartons auszugleichen. Die Folge sind Grate, an denen freiliegende, braune Kartonkanten das fertige Faltprodukt ruinieren. Mit den Mikrometerwerten konnte ich nachweisen, dass wir die Maschine nicht verlangsamen müssen; ein strikter Mindestbeschnitt von 12,7 mm (0,5 Zoll) (19 hinter der Schnittlinie genügt. Durch diese Sicherheitsmaßnahme gegen Laminierversatz stelle ich sicher, dass die bedruckte Grafik alle freiliegenden Kanten vollständig umschließt. Das führt zu keinen Reklamationen seitens der Händler und erspart meinen Kunden hohe Nachbearbeitungskosten in der Druckvorstufe.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Bei Verwendung eines Standardbeschnitts von 0,125 Zoll20 | Einen Beschnittzugabe von 0,5 Zoll erzwingen | Verhindert das Ausbleichen brauner Ränder |
| Den Standardeinstellungen der Webplattform vertrauen | Kalibrierungsdateien für die Litho-Laminierung21 | Gewährleistet makellose Verkaufsgrafiken |
| Mechanische Verschiebung der Platine 22 ignorieren | Entwicklung eines Sicherheitsnetzes für Kunstwerke | Vermeidet Verzögerungen durch Nacharbeiten in der Druckvorstufe |
Dateien, die diese Schwelle nicht erreichen, lehne ich in der Druckvorstufe strikt ab und zwinge die Designer so, die Hintergründe der Grafiken zu erweitern, damit das Endprodukt im Regal makellos aussieht.
🛠️ Harveys Schreibtisch: Wissen Sie, ob Ihre online generierte Stanzform den für die Litho-Laminierung benötigten 12,7-mm-Beschnittzugabe enthält? 👉 Senden Sie mir Ihre Stanzformdatei ↗ – ich prüfe die Berechnung, bevor Sie unnötig Geld für die Massenproduktion ausgeben.
Abschluss
Sie können zwar einen günstigeren Anbieter wählen, doch wenn sich der unzureichende Beschnittzugabe von 3,17 mm (0,125 Zoll) während der automatisierten Lithografie verschiebt, entstehen unschöne, braune Ränder, die sofort zur Ablehnung durch den Händler und zu wochenlangen, kostspieligen Nacharbeiten führen. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um Druckfehler zu vermeiden. Hören Sie auf, bei den Toleranzen zu raten, und lassen Sie mich Ihre Druckdateien persönlich im Rahmen meines kostenlosen Stanzform-Pre-Flight-Audits prüfen, um schwerwiegende Fehler in der Druckvorstufe zu erkennen, bevor sie Ihre Gewinnspanne gefährden.
„Understanding Shipping Box Strength“, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs. Eine branchenübliche Quelle, die die Bewertung des Kantenstauchtests (Edge Crush Test, ECT) für Wellpappe detailliert beschreibt, um die Festigkeit und Steifigkeit von 32ECT-Kraftkarton zu überprüfen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsnorm. Unterstützt: Die physikalischen Eigenschaften und die Steifigkeit des Materials. Anwendungsbereich: Gilt für Normen für Wellpappenverpackungen. ↩
„Understanding Pre-Engineered Steel Structures – Paramount Metal Systems“, https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures. Erläuterung, wie standardisierte Stanzformen mathematisch für Materialbelastungspunkte optimiert werden, um strukturelle Risse zu vermeiden. Nachweisfunktion: Technische Validierung; Quellentyp: Leitfaden für Verpackungstechnik. Unterstützt: Verwendung von Stanzformen zur Erhöhung der Stabilität. Anwendungsbereich: Gilt primär für Wellpappe. ↩
„Warum Sie Suspensionsverpackungen für Ihre Produkte verwenden sollten | Hohlraumfüller“, https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. Technische Erklärung, wie Hohlräume in Suspensionsverpackungen wichtige Puffer bilden, um Stöße abzufangen und Produktkompressionen zu verhindern. Nachweisfunktion: Technische Validierung; Quellentyp: Logistik- und Verpackungsstandards. Nutzen: Verhinderung von Warenzerdrückung. Anwendungsbereich: Besonders effektiv für empfindliche Produkte. ↩
„Modellierung von Montagefehlern und Toleranzoptimierung … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Analyse, wie optimierte Toleranzen an den Laschen die Reibungsverluste bei der manuellen Montage und die Zykluszeit in der industriellen Lohnverpackung reduzieren. Nachweisfunktion: Metrische Verifizierung; Quellentyp: Studie im Bereich Wirtschaftsingenieurwesen. Unterstützt: Zeitersparnis durch präzise Konstruktion. Anmerkung: Die Einsparungen können je nach Komplexität der Verpackung variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-…“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technische Dokumentationen oder Lehrbücher zur Verpackungstechnik bestätigen, dass die strukturelle Integrität präzise Berechnungen der Materialstärke und der Falttoleranzen erfordert. Nachweisfunktion: grundlegender Beleg; Quellentyp: technisches Lehrbuch oder Industriestandard. Unterstützt: die Notwendigkeit von technischen Berechnungen gegenüber einfachen grafischen Vorlagen. Anwendungsbereich: Gilt speziell für physikalische Substrate. ↩
„Wie man Biegezugabe und Biegeabzug berechnet“, https://www.youtube.com/watch?v=21Ky5ayg_q8. Kurze Erläuterung, wie professionelle CAD-Software die Materialstärke für Faltungen im Vergleich zu einfachen Vektorwerkzeugen berechnet. Nachweisfunktion: Technische Validierung; Quellentyp: Technische Norm. Unterstützt: Die strukturelle Unzulänglichkeit webbasierter Vorlagen. Anwendungsbereich: Gilt für Wellmaterialien. ↩
„Plattenqualitäten“, https://www.acmebox.com/product-offerings/board-grades/. Überprüfung, wie die Dicke von E-Wellen-Materialien zu mechanischem Widerstand und Faltverriegelung führt, wenn dies in der Konstruktionszeichnung nicht berücksichtigt wird. Nachweisfunktion: Materialspezifikation; Quellentyp: Leitfaden der Verpackungsindustrie. Unterstützt: Montagefehler bei nicht-CAD-konformen Vorlagen. Anwendungsbereich: Speziell für E-Wellen-Platten. ↩
„Wie man CAD-Dateien für das Laserschneiden vorbereitet – Kanyana Engineering“, https://kanyanaengineering.com.au/file-for-laser-cutting/. Technische Dokumentation zur CNC-Bearbeitung, die erklärt, warum vektorbasierte CAD-PDFs im Vergleich zu Rasterbildern präzise Schnittpfade für hochgenaues Schneiden ermöglichen. Nachweisfunktion: Technische Verifizierung; Quellentyp: Ingenieurhandbuch. Unterstützt: CNC-Schnittgenauigkeit. Anwendungsbereich: Gilt für vektorfähige Schneidhardware. ↩
„Was ist ein K-Faktor? | Erklärung der Biegezugabe beim Blechbiegen – YouTube“, https://www.youtube.com/watch?v=kUizKC1gkg0. Normen der Verpackungstechnik beschreiben detailliert, wie die Berechnung der Biegezugabe sicherstellt, dass Materialien korrekt gefaltet werden, um eine sichere und reibungslose Laschenverriegelung zu gewährleisten. Nachweisfunktion: Technische Validierung; Quellentyp: Norm der Verpackungsindustrie. Unterstützt: Laschenverriegelungsfunktion. Anwendungsbereich: Speziell für gefaltete Substratmaterialien. ↩
„Strukturelles Verpackungsdesign: Schlüsselelemente und Prozess“, https://www.arkay.com/resources/structural-packaging-design. Industriedesign-Leitfaden, der erklärt, wie die Beibehaltung der Integrität der strukturellen Basisschicht in einer Schablone einen sicheren Sitz ohne zusätzliche Klebstoffe gewährleistet. Nachweisfunktion: Funktionale Überprüfung; Quellentyp: Industriedesign-Leitfaden. Unterstützt: Wegfall von Montageklebeband. Anwendungsbereich: Betrifft die Montage von Stanzverpackungen. ↩
„Einfluss analoger und digitaler Falzlinien auf die Mechanik …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Definition; Quellentyp: Handbuch für Verpackungstechnik. Begründung: Die Notwendigkeit, die Materialstärke (Durchmesser) zu berücksichtigen, um korrekte Innenmaße zu gewährleisten. Anwendungsbereich: Bezieht sich speziell auf Wellpappe und schwere Kartonagen. ↩
„Wellpappe und Materialqualitäten – Verpackungsstrategien“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Branchenübliche Verpackungsspezifikationen legen den typischen Dickenbereich für B-Welle-Wellpappe fest. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandard. Berücksichtigt: Spezifische Dicke von B-Welle-Material. Anmerkung: Die Dicke kann je nach Hersteller leicht variieren. ↩
„Wellpappendesign – Google Groups“, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Technische Handbücher zum Strukturverpackungsdesign erklären, wie die Biegezugabe berechnet wird, um Materialverformungen zu vermeiden und eine passgenaue Konstruktion zu gewährleisten. Nachweisfunktion: Ingenieurprinzip; Quellentyp: Technischer Leitfaden. Unterstützt: Methode zur Anpassung der Schlitzbreite in Abhängigkeit von der Materialstärke. Anwendungsbereich: Anwendbar auf dickwandigen Karton. ↩
„Mit etwas Holzbearbeitungsgeschick wird aus einem Winkelmesser ein großer Messschieber …“, https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry. Erklärung, wie die Berücksichtigung der Materialstärke (Messschieber) strukturelle Fehlausrichtungen verhindert und rechte Winkel gewährleistet. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für Verpackungstechnik. Belegt: Die Notwendigkeit der Messschieberkompensation für präzise Ecken. Anwendungsbereich: Gilt hauptsächlich für Wellpappe und dicken Karton. ↩
„Untersuchung des Einflusses von Perforationen auf die Tragfähigkeit …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Technische Hinweise zur Anpassung der Nuttoleranzen an den Biegeradius des Materials, um strukturelle Verformungen zu vermeiden. Nachweisfunktion: Geometrische Überprüfung; Quellentyp: Leitfaden für die Tragwerksplanung. Berücksichtigt: Zusammenhang zwischen Nutbreite und Plattenebenheit. Anwendungsbereich: Fokus auf faltbare Verbindungen. ↩
„Abschätzung der Druckfestigkeit von Wellpappe …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Erläuterung, wie Toleranzen übermäßige Druckspannungen auf die Papierfasern während der Montage verhindern. Nachweisfunktion: Materialwissenschaftliche Überprüfung; Quellentyp: Technischer Standard der Papierindustrie. Unterstützt: Vermeidung von Materialversagen an Verbindungsstellen. Anwendungsbereich: Speziell für Nut-und-Feder-Verbindungen. ↩
„Leitfaden für Visitenkartengrößen und -abmessungen (2026)“, https://www.jukeboxprint.com/blog/business-card-sizes-dimensions. Ein maßgeblicher Druckleitfaden bzw. Branchenstandard bestätigt, dass 0,125 Zoll der übliche Beschnittzugabe für Kleinformat-Drucke ist. Nachweisfunktion: Überprüfung der technischen Spezifikation; Quellentyp: Branchenhandbuch. Unterstützt: die beschriebene gängige Designpraxis. Anwendungsbereich: gilt typischerweise für Papiersubstrate. ↩
„Litholaminierung verleiht Tonerkartons ein besseres Bild“, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Ein maßgeblicher Leitfaden für Wellpappenverpackungen erklärt, warum die Litholaminierung aufgrund von Substratverschiebungen höhere Toleranzen erfordert als der Direktdruck. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Begründet durch: Mechanische Abweichungen bei der Laminierung. Anwendungsbereich: Gilt für B-Welle und ähnliche Wellpappensubstrate. ↩
„Litholaminierte Verpackungen – Accurate Box Company, Inc.“, https://accuratebox.com/our-packaging/litho-laminated-packaging/. Die Spezifikationen für die Druckvorstufe von Verpackungen beschreiben den erforderlichen Beschnittzugabe, um ein Gratbildung beim Aufbringen der bedruckten Deckblätter auf Wellpappe zu vermeiden. Nachweisfunktion: Technische Spezifikation; Quellentyp: Produktionsnorm. Belege: Spezifische Messung der Beschnittzugabe. Hinweis: Die Werte können je nach Maschinengenauigkeit variieren. ↩
„Welche Druckoptionen gibt es für Wellpappen-Displays …“, https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/. Technische Druckrichtlinien für Wellpappenverpackungen bestätigen, dass standardmäßige Beschnittzugaben im Kleinformat nicht ausreichen, um ein Freiliegen der Kanten beim Stanzen zu verhindern. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Unterstützung: Empfohlene Beschnittzugaben für Verpackungen. Anwendungsbereich: Speziell für Wellpappenmaterialien. ↩
„GMI-Zertifizierung für Litho-Offset-Verpackungen – Netpak“, https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/. Die Fertigungsspezifikationen für die Litho-Laminierung erläutern die Notwendigkeit einer spezifischen Dateikalibrierung, um die Bildqualität beim Bedrucken von Papier und der anschließenden Laminierung auf Wellpappe sicherzustellen. Nachweisfunktion: Prozessverifizierung; Quellentyp: Technisches Handbuch. Anwendungsbereich: Spezielle Druckanforderungen. Hinweis zum Anwendungsbereich: Gilt für hochwertige Grafiken im Einzelhandel. ↩
„Einfluss von Luftfeuchtigkeit und Temperatur auf die mechanischen Eigenschaften von …“, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Die Branchendokumentation beschreibt, wie die Bewegung des Kartons während des Konfektionierungs- und Faltprozesses zu einer Fehlausrichtung der Druckvorlage führt. Nachweisfunktion: konzeptionelle Definition; Quellentyp: Fertigungsleitfaden. Unterstützung: Begründung für Sicherheitsvorkehrungen für Druckvorlagen. Anmerkung zum Anwendungsbereich: bezieht sich auf Toleranzen für Wellpappe. ↩



