
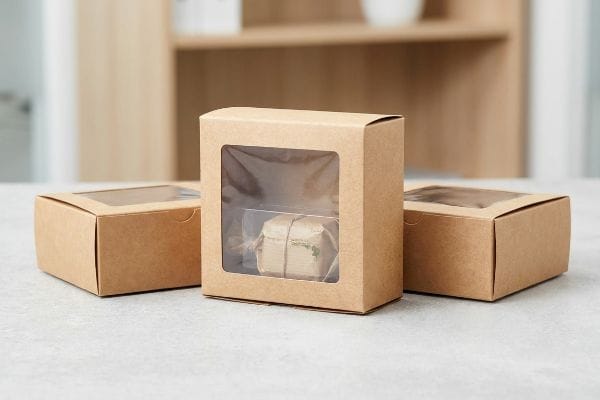
Sie möchten eine verkaufsfertige Kraftpapier-Fensterbox auf den Markt bringen, ohne sich dabei den Kopf zu zerbrechen? Sich kurz vor dem Verkaufsstart mit verwirrenden Vorlagen herumzuschlagen, ist ein sicherer Weg, Kapital zu verlieren.
Die Herstellung individueller Kraftpapier-Fensterboxen erfordert die präzise Abstimmung der Stanzlinien Ihrer Marke auf die Fertigungstoleranzen der Werkzeuge. Dazu gehören die Auswahl geeigneter Trägermaterialien, die Festlegung der transparenten Ausbesserungszonen, die Überprüfung der Falzabstände und die Durchführung der Stanzvorgänge. Die Beherrschung dieser technischen Grundlagen garantiert eine schnelle Montage, verhindert Materialverzug und sorgt für eine makellose Warenpräsentation im Verkaufsregal.
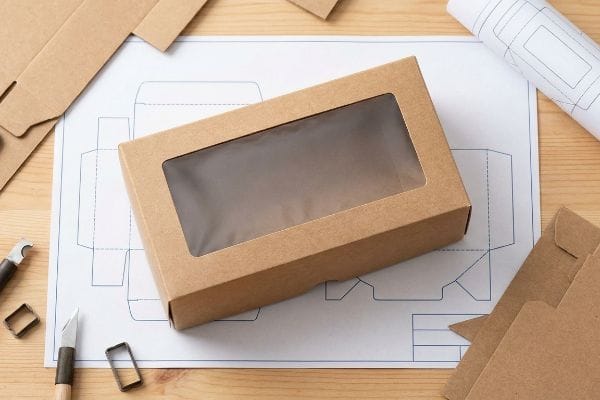
Doch die Kenntnis der Strukturtheorie reicht nicht aus, wenn die Stanzmaschinen tatsächlich in der Fabrikhalle in Betrieb genommen werden.
Wie gestalte ich meine eigenen individuellen Verpackungen?
Die eigene Verpackung von Grund auf selbst zu gestalten, fühlt sich zunächst befriedigend an, bis man die Dateien an einen Hersteller sendet. Dann erst bringen versteckte Fehler in der Druckvorstufe den Zeitplan sofort durcheinander.
Die Herstellung eigener individueller Verpackungen erfordert mathematisch präzise Vektor-Stanzlinien für CAD-Maschinen (Computer-Aided Design). Strukturelle Schnitte müssen von grafischen Ebenen getrennt, korrekte Beschnittzugaben angewendet und exakte Falzradien definiert werden, damit die automatisierten Frästabellen die Wellpappe präzise erfassen, ohne die Druckvorlage zu beschädigen.
Doch die Kenntnis der digitalen Theorie reicht nicht aus, wenn die CNC-Maschinen (Computer Numerical Control) tatsächlich in der Fabrikhalle zum Einsatz kommen.
Warum digitale CMYK-Schnittlinien in der Fertigung scheitern
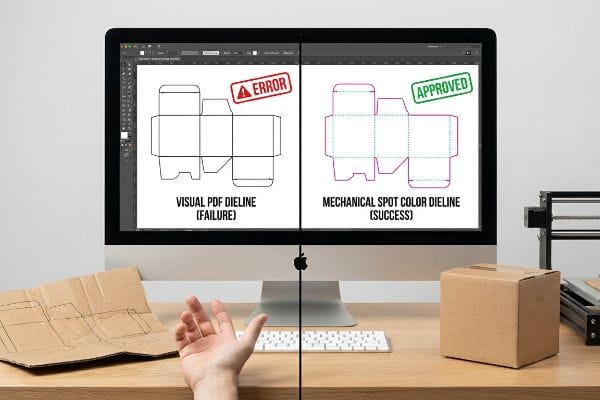
Selbst erfahrene Einkaufsteams gehen oft davon aus, dass die Verwendung standardmäßiger schwarzer digitaler Linien zur Konturierung der Kartonform1 für die Produktion ausreicht. Sie betrachten die Stanzlinie lediglich als einfache visuelle Orientierungshilfe und erwarten, dass die Fabriksoftware anhand eines Standard-PDFs (Portable Document Format) intuitiv erkennt, wo geschnitten und gefaltet werden muss.
Das ist keine reine Theorie – ich erlebe das jede Woche in der Testumgebung. Ein Kunde schickte mir eine eilig erstellte Kartonvorlage, entworfen von einer Agentur ohne jegliche Erfahrung im Bereich Stanztechnik. Für die Schnittlinien wurden standardmäßige schwarze CMYK-Konturen (Cyan, Magenta, Gelb, Key) verwendet . Zuerst ging ich davon aus, dass meine RIP-Software (Raster Image Processor) die Abweichung erkennen würde, aber ich lag völlig falsch. Die automatische Laserschneidanlage erkannte die visuellen Linien nicht und verschmolz sie direkt mit der Grafikebene. Die Maschine spuckte eine flache Platte mit schwarzen Konturen, aber ohne jegliche Schnitte aus und stoppte die gesamte Produktionslinie sofort. Ich musste umgehend reagieren und eine strikte Sonderfarbenzuordnung für die laufende Maschine aktivieren. Ich trennte die Ebenen manuell und wandelte die Konturen in mechanische Sonderfarben um – 100 % Magenta für die Schnitte und 100 % Cyan für die Falzlinien . Diese präzise Farbzuordnung sorgte dafür, dass die Stanzmesser die Platte korrekt erfassten. Durch die Einhaltung dieses Vorstufenprotokolls stelle ich sicher, dass die Durchlaufzeit um schätzungsweise 20 % sinkt, wodurch Kunden bei einer Standardproduktionsserie massive Kosten für manuelle Nachbearbeitungen sparen.
| Korrektur der Druckvorstufe | Ergebnis der physikalischen Maschinen | Produktions-ROI |
|---|---|---|
| Vektortrennung von Sonderfarben4 | CNC-Fräser greifen in exakte Koordinaten ein | Vermeidet kostspielige Maschinenstillstandszeiten |
| Magenta/Cyan-Zuordnung | Keine Kontamination der Kunstwerkschicht | Gewährleistet makellosen Grafikdruck |
| Automatisierte Vorflugprüfung5 | Schnitte und Falten mathematisch verifiziert | Beschleunigt die Markteinführung von Prototypen |
Ich lasse nicht zu, dass fehlerhafte Dateieinstellungen den großflächigen Markteintritt im Einzelhandel behindern. Indem ich diese Fehler in der Druckvorstufe abfange, bevor sie mit der Stanzform in Berührung kommen, schütze ich sowohl die strukturelle Integrität als auch das Druckbudget.
🛠️ Harveys Schreibtisch: Wissen Sie, ob Ihre aktuellen Stanzlinien aktive mechanische Sonderfarben oder nur statische Linien verwenden? 👉 Stücklistenprüfung anfordern ↗ — Ich prüfe jede Strukturdatei persönlich innerhalb von 24 Stunden.
Wie baut man eine Schachtel mit Fenster?
Die Präsentation Ihres Produkts durch einen transparenten Ausschnitt ist eine bewährte Strategie im Einzelhandel. Die Vermischung von Rohpapierfasern mit starren Kunststoffen führt jedoch zu instabilen mechanischen Reaktionen.
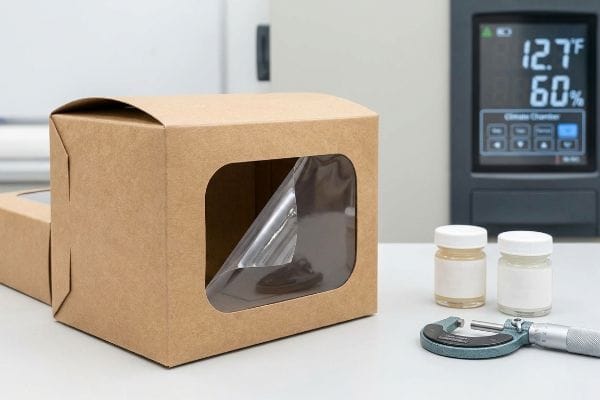
Die Herstellung einer Schachtel mit Sichtfenster erfordert präzises Auftragen des Klebstoffs und einen dynamischen Spannungsausgleich des Materials. Eine flexible, transparente Polymerfolie muss über eine ausgestanzte Aussparung im Primärkarton geklebt werden. Dabei ist darauf zu achten, dass der Klebstoff Schwankungen der Luftfeuchtigkeit standhält, ohne dass sich der flache Karton verzieht.
Doch die Kenntnis der Klebetheorie reicht nicht aus, wenn die Hochgeschwindigkeits-Reparaturmaschinen in der Fabrikhalle tatsächlich zum Einsatz kommen.
Die verborgene Physik des Spannungsrisses bei Fensterflicken
Viele Markenteams schreiben starre PET-Folien (Polyethylenterephthalat) für ihre Kraftpapier-Fensterkartons vor, da sie davon ausgehen, dass das steife Material die beste Durchstoßfestigkeit bietet6.Sie betrachten den Karton und die Kunststoffscheibe als zwei statische Komponenten, die sich mit handelsüblichen Industrieklebstoffen nahtlos miteinander verbinden lassen7.
Das ist nicht nur Theorie – ich erlebe das ständig in der Testumgebung, wenn Transportsimulationen schiefgehen. Vor Kurzem rief mich ein verärgerter Kosmetikeinkäufer an, dessen erster Testprototyp einen einfachen Klimakammertest nicht bestanden hatte. Zuerst ging ich davon aus, dass handelsüblicher PVA-Kleber (Polyvinylacetat) das PET-Fenster problemlos auf dem Rohkarton fixieren würde. Ein fataler Irrtum. Als ich die fehlerhafte Probe aus der Kammer nahm, spürte ich die starke Verformung des Kartons; der starre Kunststoff und das poröse Papier hatten sich unter der hohen Luftfeuchtigkeit völlig unterschiedlich stark ausgedehnt . Der steife Kleber erzeugte eine starke Oberflächenspannung, wodurch sich das Fenster wie eine gespannte Feder vom Karton löste . Um das Problem zu beheben, führte ich direkt am Fließband ein schnelles Material-Upgrade durch. Ich entfernte das erdölbasierte PET und ersetzte es durch eine hochelastische PLA-Folie (Polymilchsäure), die ich mit einem klimabeständigen Klebstoff fixierte, der sich dynamisch mit der Ausdehnung der Papierfasern dehnt. Indem ich die starre Darstellung verwarf und die Ausdehnungsberechnung von Grund auf neu durchführte, löste ich das Problem. Durch die Anwendung dieser flexiblen Patching-Matrix eliminiere ich Übertragungsverzerrungen vollständig und schütze so die Warenpräsentation des Kunden im Einzelhandel vor katastrophalen Rückbuchungen seitens der Einzelhändler.
| Materialchemie Fix | Ergebnis der physikalischen Verpackung | Logistik-ROI |
|---|---|---|
| Flexible PLA-Fensterfolie10 | Lässt sich dynamisch mit Papierfasern dehnen | Verhindert Verformungen beim Gütertransport |
| Elastischer Klimakleber11 | Nimmt Feuchtigkeit auf, dehnt sich aus und reibt daran | Verhindert das Auseinanderfallen von Fenstern |
| Rohe Kraftkarton-Kombination | Passt perfekt zur Oberflächenspannung | Gewährleistet die Einhaltung der Recyclingvorschriften am Straßenrand12 |
Ich verzichte auf starre Kunststoffe, die den physikalischen Eigenschaften von Karton entgegenwirken. Durch die Entwicklung einer synchronisierten Materialausdehnung garantiere ich, dass die Box unabhängig von den Bedingungen in der Lieferkette perfekt plan bleibt.
🛠️ Harveys Schreibtisch: Sind Ihre aktuellen Fensterkartons mit starren Klebstoffen versehen, die bei hohem Feuchtigkeitsgehalt während des Seetransports brechen könnten? 👉 Sichern Sie sich Ihre individuelle 3D-Struktursimulation ↗ — 100 % vertraulich. Ihre unveröffentlichten Designs sind bei mir sicher.
Wie kann ich meine eigene Verpackung gestalten?
Die Planung einer eigenen Struktur erfordert mehr als nur das Zeichnen flacher Vektorlinien in einer Grafiksoftware. Sie konstruieren eine dreidimensionale, gewichtstragende Architektur.
Die Gestaltung eigener Verpackungen erfordert die präzise Berechnung von Biegezugaben und Materialstärken, bevor die Stanzform festgelegt wird. Strategisch platzierte Verriegelungslaschen, tragende Falzlinien und gezielte Wellenrichtungen gewährleisten, dass sich die flache Wellpappe nahtlos und ohne Einreißen zu einem stabilen Behälter falten lässt.
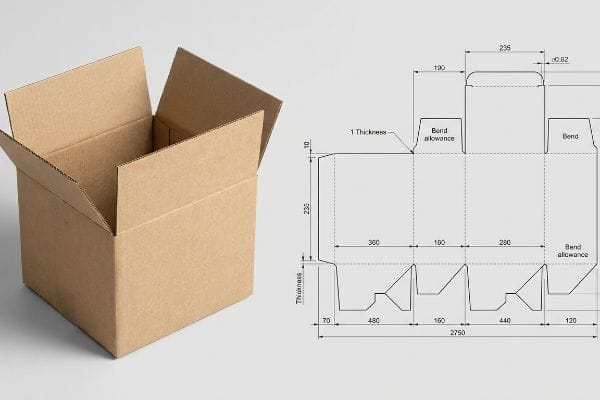
Doch die Kenntnis der Falttheorie reicht nicht aus, wenn die Rotationsschlitzmaschinen tatsächlich in der Fabrikhalle in Betrieb genommen werden.
Der blinde Fleck bei der Bremssattelkompensation in der Konstruktion
Selbst erfahrene Konstrukteure übersehen diesen blinden Fleck oft und gehen davon aus, dass eine einfache, exakt auf die Breite eines Gegenschlitzes zugeschnittene Verriegelungslasche perfekt zusammenpasst. Sie entwerfen flache Schablonen und ignorieren dabei völlig die Dicke des Wellmaterials beim Falten um 90Grad.
Das ist keine bloße Theorie – ich habe das in meinem eigenen Labor schmerzlich erfahren müssen. 2022 bat ich meinen leitenden Verpackungsingenieur Mark, ein überdimensioniertes Flatpack-Design zu entwickeln, das die Dicke unserer B-Welle völlig außer Acht ließ. Wir dachten, wir könnten Zeit sparen, indem wir den Schritt mit der parametrischen Biegezugabe in unserer Software überspringen. Drei Tage später sah ich in der Montagehalle, wie die gesamte Produktion zum Stillstand kam. Als die Lohnverpacker versuchten, die 2,79 mm dicke Platte14 in den Standardschlitz zu pressen, hörte ich das widerliche, laute Knirschen von sich knickendem Karton, als die oberste Papierschicht unter der Reibung riss. Ich verbrachte Stunden damit, die Lohnverpackungslinie zu beobachten, um die genaue Stelle des Problems zu lokalisieren. Ich rannte sofort zu der lauten, laufenden Maschine und passte die Werkzeugkalibrierung an, indem ich die Schlitzbreiten neu berechnete, um den Materialverbrauch des Außenradius automatisch zu berücksichtigen. Diese Anpassung des Spielraums um 0,09 Zoll (2,4 mm) verhinderte nicht nur das Einreißen des Bodens; sie hob die mechanische Reibungsverriegelung vollständig auf, wodurch die Montagezeit für die Lohnverpackung um schätzungsweise 35 % beschleunigt und die manuellen Arbeitskosten des Kunden drastisch gesenkt wurden.
| Parametrische Werkzeugoptimierung | Ergebnis der physikalischen Montage | Finanzieller ROI |
|---|---|---|
| Bremssattelkompensationsmathematik | Vergrößert die Schlitze für den äußeren Faltradius15 | Verhindert das Zerreißen von Fließbändern |
| Mikro-Clearance-Injektion | Eliminiert die Verriegelung zwischen den Platinen16 | Reduziert den manuellen Arbeitsaufwand erheblich |
| Automatisierte CAD-Anpassungen | Erzeugt perfekte 90-Grad-Ecken | Verhindert Instabilität im Einzelhandel17 |
Ich weigere mich, die physikalische Realität einer gefalteten Schachtel anhand flacher digitaler Zeichnungen bestimmen zu lassen. Wenn man die exakte Materialstärke nicht mathematisch berechnet, ist die Stabilität von vornherein dahin.
🛠️ Harveys Schreibtisch: Berücksichtigt Ihre aktuelle Stanzform für flache Bauteile den genauen Materialverbrauch einer 90°-Wellpappenfalte? 👉 Holen Sie sich Ihre CAD-Konstruktionszeichnung ↗ — Keine Zwischenhändler. Sie sprechen direkt mit Statikern.
Was kostet die Anfertigung eines individuellen Kartons?
Die Budgetplanung für eine maßgefertigte Verpackung erfordert ein sensibles Gleichgewicht. Zu hohe Ausgaben für ästhetische Details zwingen oft zu gefährlichen Kosteneinsparungen im strukturellen Kernbereich.
Die Kosten für die Herstellung einer individuellen Kartonverpackung hängen vollständig von der Bestellmenge, der Qualität des verwendeten Kartons und der Komplexität des Druckverfahrens ab. Die Preise variieren je nach der erforderlichen Kantenstauchfestigkeit, dem Einsatz von Offsetdruck im Vergleich zu Digitaldruckverfahren und dem Einsatz spezieller Feuchtigkeitssperren.
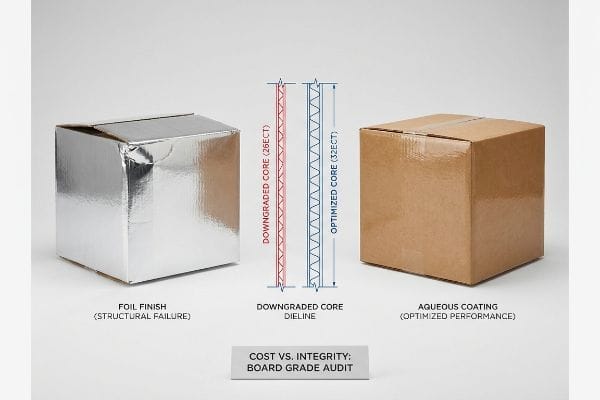
Doch die Berechnung der theoretischen Kosten in der Tabelle reicht nicht aus, wenn die schweren Waren tatsächlich in der Fabrikhalle ankommen.
Die gefährliche Ökonomie der Herabstufung des Kosmetikvorstands
Einkaufsteams betrachten teure kosmetische Veredelungen, wie vollflächige Folienkaschierungen, häufig als unverhandelbare Marketingvorgaben für Premiumverpackungen. Um diese hohen Vorlaufkosten pro Einheit auszugleichen, genehmigen sie heimlich eine Herabstufung der Kantenstauchfestigkeit des Basiskartonsauf 18, um ein paar Cent pro Einheit zu sparen.
Das ist nicht nur Theorie – ich begegne diesem Problem regelmäßig in der Testumgebung, wenn ich katastrophale BCT-Fehler (Box Compression Test) untersuche. Ein Kunde schickte mir eine zerstörte, hochwertige Folienbox, die unter der üblichen Belastung von 680 kg (1.500 lbs) auf einer Palette komplett verbogen war . Ich brauchte keine Tabelle; ich ging zu dem zerdrückten Prototyp, riss die glänzende Folienoberseite ab und spürte sofort die widerlich weichen, pulverisierten inneren Rillen. Zuerst vermutete ich, ein Gabelstapler im Lager hätte den Aufprall verursacht, aber ich lag völlig falsch. Ich wertete die Mikrometerwerte aus und konnte nachweisen, dass der vorherige Lieferant den Kern heimlich von 32 ECT auf 26 ECT reduziert hatte , nur um die teure Beschichtungsfolie finanzieren zu können. Ich passte die Toleranz in der Lieferkette umgehend an, entfernte den überdimensionierten, schweren Folienabfall und stellte den Standard des Substrats auf 32 ECT wieder her. Mit hochglänzenden, wasserbasierten Lacken erzielten wir dann die gewünschte Premium-Reflexion. Die Rettung der Struktur gelang durch die konsequente Anwendung von Umwelttests anstelle von Annahmen in Tabellenkalkulationen. Durch diese Materialanpassung beseitigte ich die strukturellen Schwachstellen und stellte sicher, dass die Umkartons den Transport im doppelt gestapelten Zustand auf dem Seeweg unbeschadet überstanden. Dadurch wurde das Risiko einer Ablehnung durch den Einzelhandel vollständig ausgeschlossen.
| Toleranzbehebung in der Lieferkette | Ergebnis der körperlichen Leistungsfähigkeit | Logistischer ROI |
|---|---|---|
| 32ECT Virgin Board Restaurierung | Dichte Riffelung absorbiert kinetische Oberflächenlasten21 | Verhindert katastrophale Einstürze in Lagerhallen |
| Hochfester wässriger Beschichtung | Sorgt für erstklassige Glanzreflexion | Eliminiert die Kosten für teure Folien22 |
| BCT Dynamische Rekalibrierung | Die Ecken des Umkartons halten absolut lotrecht | Übersteht doppelt gestapelten Containerfracht23 |
Ich opfere nicht die innere Tragfähigkeit, nur um ein ansprechendes Äußeres zu erzielen. Durch eine sorgfältige Prüfung der Materialzusammensetzung stelle ich sicher, dass Ihr Verpackungsbudget den Inhalt optimal schützt.
🛠️ Harveys Schreibtisch: Zahlen Sie unwissentlich für eine kosmetische Verbesserung, die heimlich Ihre strukturelle Druckfestigkeit schwächt? 👉 Fordern Sie eine kostenlose Prüfung der Tragwerksbewertung an ↗ — Ich prüfe jede Statikakte persönlich innerhalb von 24 Stunden.
Abschluss
Sie können sich für einen Anbieter entscheiden, der auf ein ansprechendes Design setzt. Doch wenn die minderwertige 26ECT-Basis unter der schweren Lagerbeladung zusammenbricht, führt dies zu massiven Rückbuchungen seitens der Einzelhändler und vernichtet Ihre Gewinnspanne. Genau diese technische Überprüfung deckte kürzlich einen fatalen Toleranzfehler von 2 mm bei einer großen nationalen Markteinführung vor Produktionsbeginn auf. Verschwenden Sie nicht länger Ihr Marketingbudget für unsichtbare Konstruktionsmängel und lassen Sie mich persönlich Ihre nächste Markteinführung planen, um maximales Überleben im Einzelhandel zu gewährleisten.
„Grafische Richtlinien – DeLine Box und Display“, https://www.delinebox.com/graphic-guidelines/. Technische Verpackungsstandards erfordern spezielle Sonderfarben oder Lagentrennungen für CAD-Routingtabellen, um Schnitte von Falzlinien zu unterscheiden. Standardmäßige schwarze Linien reichen daher nicht aus. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenrichtlinie. Begründung: Notwendigkeit nicht standardisierter Liniendefinitionen für die Produktion. Anwendungsbereich: Anwendbar auf automatisiertes Stanzen. ↩
„Sonderfarben vs. CMYK-Farben: Wesentliche Unterschiede erklärt“, https://unicopacking.com/en/new/spot-color-vs-process-color.html. Die technische Dokumentation für CAD/CAM-Frässoftware gibt an, dass CMYK-Werte typischerweise als Grafiken und nicht als Werkzeugwege interpretiert werden, wodurch automatisierte Maschinen sie als Schnitte ignorieren. Belegfunktion: technische Einschränkung; Quellentyp: Softwaredokumentation. Unterstützung: Warum CMYK bei Stanzlinien nicht funktioniert. Anwendungsbereich: gilt für automatisiertes CNC-/Laserfräsen. ↩
„Gestaltung von Stanzformen für Verpackungen: Was Sie Ihrem Designer geben sollten und wie Sie …“, https://www.digitalpolo.com/packaging-dieline-design/. Die Standards für die Druckvorstufe von Verpackungen definieren die Verwendung von Sonderfarben zur Trennung von Schneide- und Rillpfaden für die Interpretation durch CAD-Software. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Unterstützt: Anforderungen an die Farbcodierung von Stanzformen. Hinweis: Die Farbtöne können je nach Hersteller variieren. ↩
„Laserschneiden – Vektor- vs. Rasterlaserschneiden | Operations“, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Technische Leitfäden für Verpackungsdesign erklären, wie die Trennung von Sonderfarben es der CNC-Software ermöglicht, bestimmte Pfade als Schnittlinien anstatt als Druckbereiche zu interpretieren. Nachweisfunktion: Technische Validierung; Quellentyp: Branchenhandbuch. Unterstützt: Die Präzision des CNC-Messereingriffs durch Vektortrennung. Anwendungsbereich: Speziell für vektorbasierte Druckvorstufensoftware. ↩
„Ein Leitfaden zum gesamten Druckvorstufenprozess für Verpackungen – Esko“, https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Die Spezifikationen der Druckvorstufensoftware beschreiben detailliert, wie automatisierte Preflight-Tools vor der Produktion geometrische Fehler und mathematische Unstimmigkeiten in den Stanzlinien erkennen. Nachweisfunktion: Prozessverifizierung; Quellentyp: Softwaredokumentation. Unterstützt: Die mathematische Überprüfung von Schnitten und Rillen. Anwendungsbereich: Beschränkt auf Software, die die Analyse von Stanzlinien unterstützt. ↩
„Polyethylenterephthalat vs. Polyolefin: Durchstoßfestigkeit …“, https://eureka.patsnap.com/report-comparative-study-of-puncture-resistance-between-polyethylene-terephthalate-and-polyolefin. Überprüfung der mechanischen Eigenschaften von PET hinsichtlich der Durchstoßfestigkeit im Vergleich zu anderen transparenten Fensterfolien. Nachweisfunktion: Technische Spezifikation; Quellentyp: Polymer Science Handbook. Unterstützung: Aussagen zur Materialauswahl. Anwendungsbereich: Verpackungsanwendungen. ↩
„Metallhaftung an PET-Folie“, https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Bewertung der Haftfestigkeit und chemischen Kompatibilität zwischen nicht porösen PET-Oberflächen und porösem Karton unter Verwendung handelsüblicher Klebstoffe. Nachweisfunktion: Technische Einschränkung; Quellentyp: Handbuch für Industrieklebstoffe. Anwendungsbereich: Herausforderungen bei der Verklebung. Anmerkung zum Untersuchungsbereich: PET auf Kraftpapier. ↩
„Einfluss des Wärmeausdehnungskoeffizienten und der Feuchtigkeit …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Die Fachliteratur zur Materialwissenschaft erklärt den Unterschied zwischen der hygroskopischen Ausdehnung von Zellulosefasern in Papier und der Dimensionsstabilität von PET-Kunststoffen unter Feuchtigkeit. Evidenzfunktion: wissenschaftliche Validierung; Quellentyp: Lehrbuch der Materialwissenschaft. Unterstützt: die mechanische Ursache des Versagens von Klebstoffen. Anwendungsbereich: speziell für Umgebungen mit hoher Luftfeuchtigkeit. ↩
„Wellenqualitäten, ECT-Bewertungen und Wandstärke erklärt 2025“, https://anchorbox.com/corrugated-box-strength/. Standards der Verpackungsindustrie (z. B. TAPPI) definieren den Kantenstauchtest (ECT) zur Messung der Stapelfestigkeit von Wellpappe. Nachweisfunktion: Technische Spezifikation; Quellentyp: Industriestandard. Unterstützt: Die spezifische Strukturklasse der in der Simulation verwendeten Pappe. Anwendungsbereich: Standardmetrik für Wellpappenverpackungen. ↩
„PET- vs. PLA-Fensterfolien für Verpackungen: Festigkeit und Nachhaltigkeit“, https://packzino.com/pet-vs-pla-window-films/. Technische Daten zur Elastizität von Polylactid (PLA)-Folien und deren mechanischer Kompatibilität mit Papierfasern zur Vermeidung von Verformungen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Materialwissenschaftliche Studie. Unterstützung: Verwendung von PLA zur Minderung von Transportschäden. Anwendungsbereich: Speziell für biologisch abbaubare Folien auf PLA-Basis. ↩
„Klebstoffe und Dichtstoffe in Verpackungen: Funktionelle Rollen und …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/. Technische Analyse von klimaadaptiven Klebstoffen, die Reibung bei der Feuchtigkeitsausdehnung des Substrats absorbieren, um ein Versagen des Klebstoffs zu verhindern. Nachweisfunktion: Leistungskennzahl; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Verhinderung des Ablösens von Sichtfenstern. Anwendungsbereich: Gilt für Klebstoffe, die für hygroskopische Substrate entwickelt wurden. ↩
„Recyclingregeln · NYC311 – NYC.gov“, https://portal.311.nyc.gov/article/?kanumber=KA-02013. Überprüfung der Recyclingstandards (z. B. ASTM oder ISO) hinsichtlich der Recyclingfähigkeit von Verbundplatten aus Kraftkarton und Biokunststoff für Fenster. Nachweisfunktion: Einhaltung gesetzlicher Bestimmungen; Quellentyp: Branchenstandard. Unterstützt: Nachhaltigkeits- und Abfallmanagementaussagen. Hinweis: Die Einhaltung kann je nach regionaler Recyclinganlage variieren. ↩
„Analytische Bestimmung der Biegesteifigkeit eines Fünf-Zoll-Materials …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Maßgebliche Richtlinien für Verpackungstechnik erläutern, wie die Materialdicke einen Faltradius erzeugt, der Offset-Messungen für eine präzise Passform erfordert. Nachweisfunktion: Technische Validierung; Quellentyp: Technisches Handbuch. Unterstützt: die Notwendigkeit der Kaliberkompensation in Stanzformen. Anwendungsbereich: Gilt primär für Wellpappe und dickere Substrate. ↩
„Wellpappe und Materialqualitäten – Verpackungsstrategien“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Überprüfung der branchenüblichen Messlehre für B-Welle-Wellpappe zur Validierung der angegebenen technischen Messwerte. Nachweisfunktion: Technische Spezifikation; Quellentyp: Normen der Verpackungsindustrie. Grundlage: Materialstärke der B-Welle-Wellpappe. Hinweis: Die genauen Abmessungen können je nach Hersteller geringfügig variieren. ↩
„Optimales Design von doppelwandigen Wellpappenverpackungen“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technische Erläuterung, wie die Berechnung der Materialstärke (Dicke) eine Anpassung der Schlitzabmessungen an den Biegeradius der Falte erfordert. Nachweisfunktion: Technische Validierung; Quellentyp: Ingenieurhandbuch. Begründung: Die mechanische Notwendigkeit der Dickenkompensation bei der Konstruktion. Anwendungsbereich: Gilt speziell für Faltschachteln und Wellpappe. ↩
„Einfluss analoger und digitaler Falzlinien auf mechanische …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Nachweis, dass präzise Mikrospaltmaße Reibungsverklemmungen beim Überlappen von Verpackungsschichten verhindern. Nachweisfunktion: Technische Spezifikation; Quellentyp: Fertigungsnorm. Unterstützt: den Einfluss von Spalttoleranzen auf die Montagegeschwindigkeit. Anwendungsbereich: Hauptsächlich relevant für automatisierte Montagelinien. ↩
„5 Anforderungen an verkaufsfertige Verpackungen“, https://greatnorthernpackaging.com/2025/11/19/5-requirements-for-shelf-ready-packaging/. Analyse, die zeigt, wie eine präzise 90-Grad-Eckgeometrie strukturelles Verkanten oder kumulative Fehlausrichtungen in Verkaufsdisplays verhindert. Nachweisfunktion: Leistungskennzahl; Quellentyp: Industriedesignstudie. Unterstützt: den Zusammenhang zwischen CAD-Präzision und Produktstabilität. Anmerkung: Die Auswirkungen variieren je nach Flächengewicht des Materials und Stapelhöhe. ↩
„Übersicht aktueller Studien des IPST zu Wellpappenkanten …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Technische Erläuterung, wie eine Reduzierung der Kantenstauchfestigkeit (Edge Crush Test, ECT) das Materialgewicht und den Rohmaterialaufwand pro Einheit verringert. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch für Verpackungstechnik. Unterstützung: Kostenreduzierung durch strukturelle Absenkung. Anwendungsbereich: Speziell für Wellpappe. ↩
„Untersuchung der Auswirkungen der Steifigkeit der Palettenoberseite … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Funktion des Belegs: Faktenprüfung; Quellentyp: Standards der Logistik-/Verpackungsindustrie. Belege: Typische Gewichtsgrenzen für palettierte Sendungen. Anmerkung: Standards können je nach Produktdichte und Palettentyp variieren. ↩
„Der ultimative Leitfaden zu den Gewichtsgrenzen von Wellpappkartons“, https://blog.cspackaging.com/blog/corrugated-weight-limits. Kurze Erläuterung, wie eine maßgebliche externe Quelle diese Aussage stützt. Belegfunktion: Technische Spezifikation; Quellentyp: Handbuch für Verpackungstechnik. Unterstützt: Die strukturellen Auswirkungen der Reduzierung der Kantenstauchfestigkeit auf die Druckfestigkeit des Kartons. Anmerkung: ECT bezieht sich speziell auf die vertikale Druckfestigkeit des Wellpappenmaterials. ↩
„Druckfestigkeit von Wellpappenverpackungen …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Technische Spezifikation zur Frage, wie die Wellendichte von 32ECT-Vliesstoff die vertikalen Druckkräfte aufnimmt. Nachweisfunktion: Technische Validierung; Quellentyp: Materialwissenschaftliches Handbuch. Unterstützt: Strukturelle Integrität von Vliesstoff. Anwendungsbereich: Gilt für die 32ECT-Klassifizierung. ↩
„Was ist wässrige Beschichtung? Vorteile, Anwendungen und warum …“, https://millionpack.com/aqueous-coating/. Vergleich der Produktionskosten von wässrigen Beschichtungen und Folienkaschierung für Glanzlackierungen. Nachweisfunktion: Kostenvalidierung; Quellentyp: Bericht über Herstellungskosten. Unterstützt: ROI von wässrigen Beschichtungen. Fokus: Kosmetiklackierungen. ↩
„Doppelstapel-Schienentransport – Wikipedia“, https://en.wikipedia.org/wiki/Double-stack_rail_transport. Korrelation zwischen der Optimierung des Box Compression Test (BCT) und der Fähigkeit, Stapeldrücken in Versandcontainern standzuhalten. Nachweisfunktion: Leistungsverifizierung; Quellentyp: Logistiknorm. Unterstützt: Zuverlässigkeit der BCT-Neukalibrierung. Anwendungsbereich: Speziell für Masterkartons. ↩



