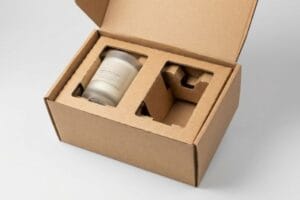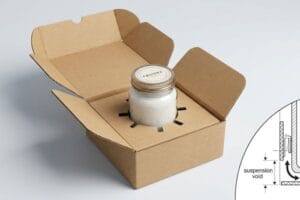
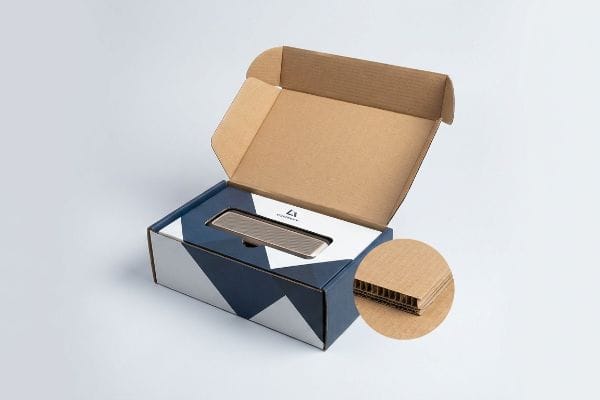
Sie wünschen sich ein aufregendes Unboxing-Erlebnis, doch herkömmlicher brauner Karton wirkt billig. Direktdruck auf die Einlagen erscheint zunächst vielversprechend, doch dann verläuft die Tinte und die Kartons verziehen sich.
Der Direktdruck auf Einlegerboxen erfordert spezielle Vorstufentechniken. Dabei werden individuelle Grafiken – üblicherweise mittels Lithografielaminierung oder direktem Digitaldruck – auf die Wellpappe aufgebracht, die das Produkt schützt. Dies verbessert die Markenpräsentation und erhält gleichzeitig die für den Transport notwendige Stabilität.
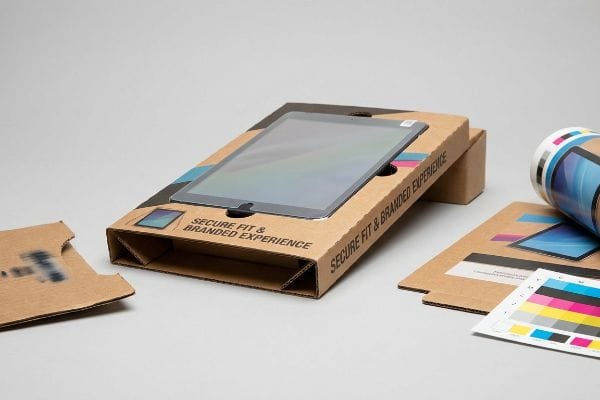
Die Theorie hinter bedruckten Einlegern zu kennen ist einfach, aber in der harten Realität der Fabrikhalle zu bestehen, erfordert echtes Ingenieurwissen.
Welche Druckart wird für die Verpackung verwendet?
Die Wahl des richtigen Druckverfahrens entscheidet darüber, ob Ihr Produkt im Einzelhandel wie eine Premiummarke oder wie eine billige, verwaschene Fälschung wirkt.
Für Verpackungen werden typischerweise Offset-, Flexo- und Digitaldruckverfahren eingesetzt. Die Litholaminierung bietet die höchste Bildqualität für Displays, während der Flexodruck bei Versandkartons in großen Auflagen dominiert und der Digitaldruck schnelle Prototypenfertigung und variablen Datendruck ermöglicht.
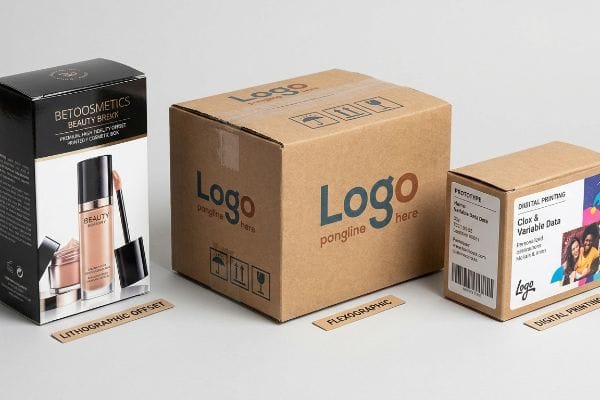
Schöne Grafiken auf einem Computermonitor zu erhalten, ist eine Sache, sie aber auf starren Karton zu übertragen, erfordert strenge physikalische Kontrollen.
Hochwertige Lithografie vs. die günstigen Alternativen
Viele Markengründer gehen fälschlicherweise davon aus, dass jede Datei, die sie auf ihrem Monitor freigeben, sich nahtlos in die fertige Verpackung umsetzen lässt. Oft versuchen sie, komplexe, fotorealistische Grafiken mit Standard-Flexodruckmaschinen zu drucken, um ein paar Cent an Stückkosten zu sparen. Tatsächlich erfordert die Herstellung von kommerziellen Verpackungen jedoch spezielle industrielle Prozesse,die vollständig auf dem Trägermaterial und der geforderten Bildqualität basieren.
Diesen Fehler sehe ich immer wieder. Selbst erfahrene Einkaufsteams versuchen manchmal, hochwertige Kosmetikgrafiken auf billigem Flexodruck unterzubringen, was zu verschwommenen Logos führt, die aussehen, als wären sie mit einem Schwamm aufgestempelt worden. Wenn Sie für Ihre Marketingkampagnen im Einzelhandel ein hochwertiges, zeitschriftenähnliches Finish erzielen möchten, ist Offsetdruckdiedie nasse Farbe auf das Deckblatt aufträgt, ist unverwechselbar. Meine Faustregel lautet: Selbst bei kleinen Auflagen von 100 Stück sollte man auf hochwertigen Offsetdruck bestehen, denn eine gestochen scharfe Markenpräsenz im Regal rechtfertigt letztendlich den höheren Preis für den Kunden.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Flexodruck für komplexe Fotos | Litho-Druck (Offsetdruck)3 | Gestochen scharfe Bilder in Magazinqualität |
| Bei Kleinserien Abstriche bei der Qualität machen | Hochwertige Kurzstrecken | Bewahrt den Premium-Markenwert |
| Lichtverhältnisse außer Acht lassen | Spot-Farbanpassung4 | Verhindert das Auswaschen der Farben |
Ich erlaube meinen Kunden niemals, ihre Markenwerte zu gefährden, nur um ein paar Cent bei minderwertigen Druckprodukten zu sparen. Die Wahrung Ihrer visuellen Standards hat direkten Einfluss auf das Vertrauen der Verbraucher, wenn sie die Verpackung aus dem Regal nehmen.
🛠️ Harveys Schreibtisch: Sie sind sich nicht sicher, ob die Auflösung Ihrer Druckvorlage für einen großen kommerziellen Druckauftrag ausreicht? 👉 Ich prüfe Ihre Dateien ↗ – Direkter Kontakt zu mir. Garantiert kein automatisierter Werbe-Spam.
Welches Druckverfahren wird auf Karton verwendet?
Beim Übergang von dünnem Papier zu dickeren, strukturell gewellten Kartons verändern sich die physikalischen Eigenschaften von Tinte und Papier grundlegend.
Für hochwertige Anwendungen im Einzelhandel wird auf Karton hauptsächlich die Litholaminierung verwendet. Dabei werden zunächst hochauflösende Grafiken auf ein dünnes Deckblatt gedruckt, das anschließend auf die stabile, gewellte Rückseite geklebt wird. So werden ansprechende Optik und Stabilität vereint.
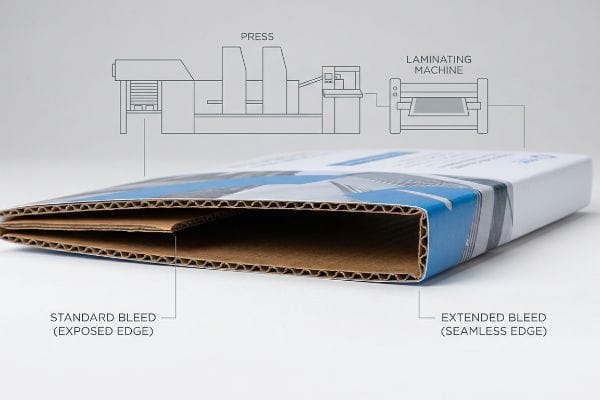
Es klingt nach einem reibungslosen Herstellungsprozess, doch das Verschmelzen von nassem Papier mit dickem Karton führt zu mechanischen Mikroverschiebungen, die die Konstrukteure überraschen.
Die „Litho-Shift“-Vorstufenfalle
Die meisten Grafikdesigner behandeln eine Stanzform genauso wie einen herkömmlichen Werbeflyer. Sie fügen in ihrer CAD-Software (Computer-Aided Design) den üblichen Beschnittzugabe von 3,17 mm (0,125 Zoll)5 über die Schnittlinie hinaus hinzu und gehen davon aus, dass die automatischen Schneidetische jedes Mal perfekt entlang der Kante schneiden.
Sie kennen das sicher: Man steht vor einem frisch gefalteten Display und fragt sich, warum am vorderen Faltrand ein unschöner Streifen roher, brauner Pappe sichtbar ist. Das liegt an der Litho-Laminierung – dem Aufkleben des bedruckten Deckblatts auf dicke B-Welle –, die im automatisierten Montageprozess eine gewisse mechanische Toleranz aufweist . Wenn sich die schweren Kartons während der Produktion auch nur minimal verschieben, reicht der standardmäßige Beschnittzugabe nicht aus und die unbedruckten Kanten werden sichtbar. Ich achte daher strikt auf einen Mindestbeschnittzugabe von 12,7 mm (0,5 Zoll) bei allen Wellpappenaufträgen. Ich habe schon oft gehört, wie rau und reibend die rohen Papierkanten beim Co-Packing aneinander reiben, weil ein Designer die Druckvorlage nicht erweitert hat – das ruiniert die gesamte Präsentation sofort.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von handelsüblichen Anschnitten | Erzwingen eines Beschnitts von 0,5 Zoll (12,7 mm)7 | Verhindert rohe, braune Ränder |
| Toleranzen für die Platinenverschiebung werden ignoriert (8). | Kalibrierungsprüfungen vor dem Druck | Gewährleistet nahtlose Kantenumwicklung |
| Pappe wie flaches Papier behandeln | Auslegung für die Nutdicke9 | Saubere, professionelle Faltlinien |
In der Druckvorstufe lehne ich Dateien ab, die diesen Schwellenwert unterschreiten, wodurch Designer gezwungen werden, die Hintergründe der Grafiken zu erweitern. Dieser großzügige Beschnitt dient als Sicherheitsnetz und schützt Ihre Markenpräsentation umfassend.
🛠️ Harveys Schreibtisch: Befürchten Sie, dass Ihre aktuellen Designdateien gefährliche Beschnittzugaben enthalten, die unschöne Kanten freilegen? 👉 Laden Sie meine Beschnittzugabe-Vorlage herunter ↗ – Sicherer Download. Bei Fragen können Sie mich gerne kontaktieren.
Kann man auf Karton drucken?
Das Bedrucken von roher Wellpappe ist zwar möglich, birgt aber erhebliche optische Risiken, die die meisten Marketingteams drastisch unterschätzen.
Ja. Man kann auf Karton drucken, aber der Direktdruck auf poröse, gewellte Oberflächen erfordert oft Flexodruck oder digitale UV-Verfahren. Unversiegeltes Testpapier saugt die Farbe schnell auf, wodurch die Farben blass wirken, sofern nicht vor den endgültigen Grafikschichten spezielle Sonderfarben oder weiße Grundierungen aufgetragen werden.
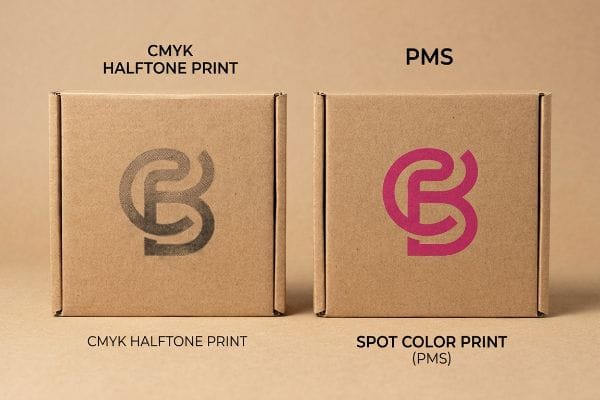
Tinte direkt auf eine unversiegelte, poröse Oberfläche aufzutragen, ist nicht wie eine glatte Wand zu streichen; es verhält sich eher wie das Bemalen eines Küchenschwamms.
Das CMYK-Halbton-Desaster
Marken versuchen häufig, ihre soliden Firmenlogos in Standard-CMYK-Formate (Cyan, Magenta, Gelb, Schwarz) für den Direktdruck auf Versandkartons und einfache Verkaufsverpackungen umzuwandeln. Sie gehen davon aus , dass der Prozessdruck nahtlos mit ihren digitalen Bildschirmen übereinstimmt und ignorieren dabei völlig die physikalischen Gegebenheiten von unbeschichtetem Testliner-Material .
Stellen Sie sich vor, Sie versuchen, ein scharfes Porträt auf ein Papiertuch zu zeichnen. Beim herkömmlichen Vierfarbdruck, der auf winzigen, sich überlappenden Rasterpunkten basiert, dringen diese Punkte ungleichmäßig in die Papierfasern ein<sup> 11</sup> . Ich habe schon erlebt, wie Verkäufer Displays im Lager entsorgt haben, weil das verwaschene, pixelige Logo wie eine billige, nicht autorisierte Fälschung aussah. Um dem entgegenzuwirken, schreibe ich ein spezielles Verfahren zur Vollfarbfüllung für alle primären Markenelemente vor. Indem wir die optische Punktmischung durch eine einzige, präzise gemischte PMS-Farbe (Pantone Matching System)<sup> 12 </sup> ersetzen, erhalten wir einen dichten, perfekt gleichmäßigen Farbauftrag. Das klebrige, satte Gefühl einer optimalen Vollfarbfarbe auf dem unversiegelten Karton garantiert, dass Ihr Logo auch aus sechs Metern Entfernung und unter der grellen Beleuchtung großer Kaufhäuser kontrastreich bleibt .
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Verwendung von CMYK für direkte Logos | Pantone (PMS) Sonderfarben | Verhindert, dass Logos verwaschen aussehen |
| Bedrucken von unversiegeltem Rohtestliner | Weißer Tintenprimer | Die Farben leuchten in den Regalen |
| sich auf digitale Bildschirmabzüge verlassen | Physikalische Spektrophotometerprüfungen | Präzise Farbabstimmung der Marke |
Ich sorge dafür, dass meine Kunden die Rasterpunktmischung für ihre Hauptlogos aufgeben. Die Umstellung auf eine dedizierte Sonderfarbe beseitigt die Körnung und schützt Ihre Markenidentität auf der gesamten Verkaufsfläche.
🛠️ Harveys Schreibtisch: Wirkt Ihre Markenfarbe auf Ihren aktuellen Wellpappverpackungen blass? 👉 Farbanalyse anfordern ↗ – Keine Formulare, die endlose Verkaufsgespräche auslösen. Einfach nur echter Mehrwert.
Wie bedrucken sie Kartons?
Die konkreten Fertigungsschritte beim Bedrucken von starren Kartons entscheiden darüber, ob Ihre Kampagne erfolgreich ist oder sich buchstäblich unter ihrem eigenen Gewicht verformt.
Der Druck auf Kartons erfolgt durch das Durchlaufen von Offsetdruckmaschinen, Flexodruckmaschinen oder Großformat-Digitaldruckern. Bei hochwertigen Verpackungen für den Einzelhandel wird eine separate Deckschicht bedruckt, die mechanisch mit einem geriffelten Kern kaschiert und gestanzt wird.
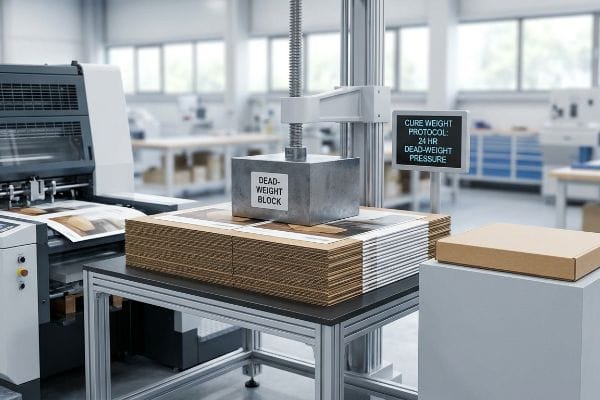
Doch die Kenntnis der grundlegenden mechanischen Theorie reicht nicht aus, wenn die Maschinen in Betrieb gehen und die Nasschemie die Oberhand gewinnt.
Der Realitätscheck zum Thema Feuchtigkeitsverzerrung bei PVA-Verbundwerkstoffen
Kunden gehen davon aus, dass das Aufbringen eines hochwertigen bedruckten Deckblatts auf eine starre B-Welle automatisch zu einem perfekt ebenen und stabilen Displaypanel führt. Sie ignorieren die flüchtigen chemischen Reaktionen des Litho-Laminierungsverfahrens<sup>13</sup>und erwarten, dass sich die physische Platte genauso verhält wie die ebene, makellose PDF-Datei auf ihrem Bildschirm.
Das ist keine bloße Theorie – ich erlebe es regelmäßig in der Testhalle, wenn die Einkaufsteams die Aushärtungszeiten vernachlässigen, um eine Lieferung in ein US-Lager mit hoher Luftfeuchtigkeit in Florida oder Texas zu beschleunigen. Der Laminierprozess basiert größtenteils auf wasserbasiertem PVA-Klebstoff (Polyvinylacetat). Trifft dieser nasse Klebstoff auf große Flächen, saugt die poröse 32-ECT-Trägerplatte (Edge Crush Test) die Feuchtigkeit auf und schrumpft beim Trocknen an der Fabrikluft stark. Ich habe es selbst erlebt: Das deutliche Knacken der Oberflächenspannung, wenn sich große 152,4 cm (60 Zoll) breite Seitenwände wie riesige Kartoffelchips nach innen wölben. In meiner Anlagewende ich ein strenges Aushärtungsgewichtsprotokoll an und stapel die nassen Platten 24 Stunden lang unter exaktem Eigengewicht, um eine ebene Aushärtung zu gewährleisten. Durch die perfekt geraden Platten verhindere ich die starke Wölbung, die massive Reibung verursacht, die Produktionslinie um schätzungsweise 20 % verlangsamt und die Ablehnung durch große Einzelhändler verhindert.
| Häufiger Anfängerfehler | Die Profi-Lösung | Vorteil für die Verkaufsfläche |
|---|---|---|
| Beschleunigung der Aushärtungszeit der Laminierung | 24-stündige Trockenpökelung14 | Flache Paneele, die sich leicht montieren lassen |
| Die Schrumpfung wasserbasierter Klebstoffe wird vernachlässigt 15 | Ausgewogene Duplex-Platinenstrukturen16 | Verhindert das Durchbiegen von Displays |
| Entwurf massiver, ungestützter Paneele | Hinzufügen von strukturellen Rückwänden | Hält hohe Bauwerke aufrecht |
Ich lasse bei Eilaufträgen niemals meine Aushärtungsgewichte außer Acht. Indem ich die Platten erzwinge, dass sie absolut plan trocknen, erspare ich meinen Kunden Tausende an manuellen Nacharbeiten und garantiere die strikte Einhaltung der Maße im Einzelhandel.
🛠️ Harveys Schreibtisch: Lassen Sie sich nicht von einem 2 Millimeter kleinen Konstruktionsfehler die Einführung in 500 Filialen vermasseln. 👉 Senden Sie mir Ihre Stanzdatei ↗ – ich prüfe die Berechnungen, bevor Sie Ihr Budget für die Massenproduktion verschwenden.
Abschluss
Sie können zwar einen günstigeren Anbieter wählen, der auf die 24-stündige Aushärtung verzichtet, doch wenn der wasserbasierte PVA-Klebstoff trocknet und Ihre Wellpappenplatten stark verzieht, wodurch sich die Produktionslinie Ihres Lohnverpackers um schätzungsweise 20 % verlangsamt, ist Ihre gesamte Handelsspanne dahin. Genau dieses Datenblatt verwenden meine zehn wichtigsten Einzelhandelskunden, um Druckfehler zu vermeiden. Setzen Sie nicht länger auf unerprobte Strukturchemie und lassen Sie mich Ihre Druckvorlagen persönlich durch meinen kostenlosen Stanzform-Pre-Flight-Audit führen, um kritische Kantentoleranzen vor Beginn der Massenproduktion zu erkennen.
„Die 5 wichtigsten Verpackungsdruckverfahren erklärt“, https://greendotpackaging.com/packaging-printing-methods/. [Industriestandards für die Verpackungsproduktion beschreiben detailliert, wie die Wahl des Druckverfahrens – wie Lithografie oder Flexodruck – von der Porosität des Substrats und der angestrebten Bildauflösung abhängt]. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch der Druckindustrie. Unterstützt: den Zusammenhang zwischen Substrat/Qualität und Verfahrenswahl. Anwendungsbereich: Gilt für die kommerzielle Großproduktion. ↩
„Leitfaden: Flexodruck vs. andere Druckverfahren“, https://luminite.com/flexo-vs-other-printing. [Ein technischer Leitfaden zu kommerziellen Druckverfahren bestätigt, dass Offsetdruck eine deutlich höhere Bildauflösung und Farbgenauigkeit als Flexodruck bietet und somit zum Branchenstandard für hochwertige Verpackungen im Einzelhandel geworden ist.] Nachweisfunktion: Technischer Nachweis; Quellentyp: Branchenhandbuch. Belegt: Die Behauptung, dass Offsetdruck für Verpackungen in Magazinqualität erforderlich ist. Anmerkung zum Anwendungsbereich: Fokus auf die Bildtreue bei Papier-/Kartonsubstraten. ↩
„Litho- vs. Flexo-Versandkartondruck“, https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Technische Leitfäden zu Druckverfahren erklären, dass der Offsetdruck eine höhere Auflösung und feinere Details für fotografische Bilder liefert als der Flexodruck. Nachweisfunktion: Technische Überprüfung; Quellentyp: Branchenhandbuch. Anwendungsbereich: Verwendung von Offsetdruck für komplexe Fotos. Anmerkung zum Anwendungsbereich: Speziell für hochwertige Einzelhandelsverpackungen.] ↩
„Der Farbabstimmungsprozess in der Verpackungsindustrie: Präzision und … gewährleisten“, https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Farbwissenschaftliche Standards belegen, dass die Abstimmung von Sonderfarben Farbverschiebungen und Auswaschungen durch die Verwendung vorgemischter Farben anstelle von Schichtdruck verhindert. Nachweisfunktion: faktische Validierung; Quellentyp: Farbmanagement-Handbuch. Unterstützt: die Rolle von Sonderfarben für die Lichtstabilität. Anmerkung zum Anwendungsbereich: betrifft hauptsächlich markenspezifische Farben.] ↩
„Wie bestimme ich den benötigten Beschnittzugabe?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Richtlinien der Druckindustrie und Handbücher für die Druckvorstufe definieren üblicherweise 0,125 Zoll als Standard-Beschnittzugabe für kommerzielle Druckprojekte, um Abweichungen beim Beschnitt auszugleichen. Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenstandard. Unterstützt: Gängige Beschnittzugabewerte in der Druckvorstufe. Anwendungsbereich: Gilt allgemein für den Standard-Offset- und Digitaldruck. ↩
„Automatische Laminiergeräte – YouTube“, https://www.youtube.com/watch?v=BzwweyvhM5c. [Technische Dokumentationen zu Wellpappendruckverfahren bestätigen, dass die automatisierte Montage in der Litholaminierung Passerabweichungen und mechanischen Toleranzen unterliegt]. Nachweisfunktion: Faktennachweis; Quellentyp: Technischer Leitfaden der Branche. Begründet: Die Ursache für sichtbare Schnittkanten bei gefalteten Displays. Anmerkung: Die Abweichungen hängen von der verwendeten Montageausrüstung ab. ↩
„Verpackung 101: Was sind Beschnittzugabe, Schnittkante und Sicherheitszone?“, http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [Ein maßgebliches Druckhandbuch oder eine Verpackungsnorm legt die erforderlichen Beschnittzugabemaße fest, um Verschiebungen des Kartons auszugleichen und unbedruckte Ränder bei Wellpappe zu vermeiden.] Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Unterstützung: Empfohlene Beschnittzugabebreite für Karton. Hinweis: Die Maße können je nach Maschinentyp variieren. ↩
„[PDF] Prepress Specifications – Graphic Packaging International“, https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [Fertigungsspezifikationen für Litho-Laminierung oder Flexodruck definieren die zu erwartenden mechanischen Toleranzen für die Kartonverschiebung während des Montageprozesses]. Nachweisfunktion: Technische Kennzahl; Quellentyp: Fertigungsspezifikation. Begründung: Notwendigkeit der Prepress-Kalibrierung. Anmerkung: Spezifische Toleranzen variieren je nach Registersystem. ↩
„Wellpappenverpackungen mit innovativem Design für verbesserte …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. [Technische Dokumentationen zur Wellpappentechnik erläutern, wie die Berücksichtigung der Wellendicke Verformungen verhindert und saubere Faltkanten während der Fertigung gewährleistet.] Nachweisfunktion: Designprinzip; Quellentyp: Leitfaden für Verpackungstechnik. Unterstützt: Designanforderungen für Strukturkarton. Anwendungsbereich: Gilt speziell für Wellpappensubstrate. ↩
„UV-härtendes Beschichtungsverfahren für CMYK-bedruckten Duplexkarton …“, https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/. [Eine maßgebliche Quelle für Wellpappenverpackungen bzw. Drucksubstrate erklärt, wie die Porosität von unbeschichtetem Testliner zu Tintenabsorption und Punktzunahme führt, was im Vergleich zu digitalen Displays zu gedämpften Farben führt]. Nachweisfunktion: Technische Validierung; Quellentyp: Technischer Leitfaden der Branche. Unterstützt: Den Einfluss der Substratporosität auf die Farbtreue. Anwendungsbereich: Gilt speziell für unbeschichtete Wellpappe. ↩
„Der Einfluss von Farbstoffen auf den Schwermetallgehalt in recyceltem …“, https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. [Technische Dokumentationen zu Drucksubstraten würden erklären, wie die Porosität unversiegelter Papierfasern zu Farbverlauf und ungleichmäßiger Absorption von Rastermustern führt]. Nachweisfunktion: Technische Validierung; Quellentyp: Handbuch für den industriellen Druck. Belegt: Die Behauptung, dass CMYK-Raster auf unbeschichtetem Karton nicht korrekt dargestellt werden. Anwendungsbereich: Gilt speziell für unbeschichtete, poröse Materialien. ↩
„Sonderfarben verstehen (und ihre Rolle im Digitaldruck)“, https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Standards der Druckindustrie belegen, dass vorgemischte Sonderfarben im Vergleich zur optischen Mischung von CMYK-Punkten auf saugfähigen Oberflächen eine höhere Pigmentdichte und Deckkraft bieten]. Belegfunktion: Technischer Vergleich; Quellentyp: Lehrbuch für Grafikdesign. Unterstützt: Die Verwendung von PMS für kontrastreiche Markenelemente. Anmerkung zum Umfang: Fokus auf Pigmentdichte. ↩
„Auswirkungen von Feuchtigkeit im Laminierprozess – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Technische Dokumentation zur Verpackungstechnik beschreibt die chemische Zusammensetzung von Klebstoffen, die bei der Litholaminierung verwendet werden, und deren Neigung, Substratspannungen oder -verzug zu verursachen]. Nachweisfunktion: Technische Verifizierung; Quellentyp: Handbuch der Verpackungsindustrie. Belege: Das Vorhandensein chemischer Variablen im Litholaminierungsprozess. Anmerkung zum Untersuchungsbereich: Fokus auf klebstoffbedingten Verzug. ↩
„Laminierungsarten in der Verpackungsindustrie: Nass-, Trocken- und Thermolaminierung“, https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination. [Eine maßgebliche Quelle für industrielle Verpackungen oder Druckveredelung würde die erforderliche Aushärtezeit von Klebstoffen unter Druck angeben, um Verformungen zu vermeiden.] Nachweisfunktion: Technische Spezifikation; Quellentyp: Branchenhandbuch. Unterstützung: Korrekte Aushärtezeit für flache Paneele. Anmerkung: Die Dauer kann je nach chemischer Zusammensetzung des Klebstoffs variieren. ↩
„Perfekter Kleber für Papierbastelarbeiten | KLEBER-LEITFADEN – YouTube“, https://www.youtube.com/watch?v=8_MB0G3a_js. [Die technische Dokumentation zu Klebstoffen erklärt, wie Feuchtigkeitsverlust in wasserbasierten Klebstoffen zu Faserschrumpfung und anschließender Materialverformung führt]. Nachweisfunktion: physikalischer Mechanismus; Quellentyp: Leitfaden für Chemieingenieurwesen oder Verpackung. Unterstützt: Die Ursache für die Verformung von Displays. Anwendungsbereich: Gilt speziell für poröse Papiersubstrate. ↩
„Duplexkarton vs. Faltschachtelkarton: Ein detaillierter Vergleich“, https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Verpackungstechnische Normen beschreiben, wie symmetrische Materialschichten in Duplexkarton die beim Kleben entstehende Spannung ausgleichen]. Nachweisfunktion: Konstruktionsnorm; Quellentyp: Fertigungshandbuch. Anwendungsbereich: Vermeidung von Durchbiegungen bei starren Displays. Anmerkung: Gilt speziell für die Herstellung von Duplexkarton. ↩