Du vil have, at din unboxing-oplevelse skal være i top, men almindelig brun pap føles billig. At printe direkte på strukturelle indsatser virker som en hurtig gevinst, indtil blækket siver ud, og pappladerne fysisk bliver skæve.
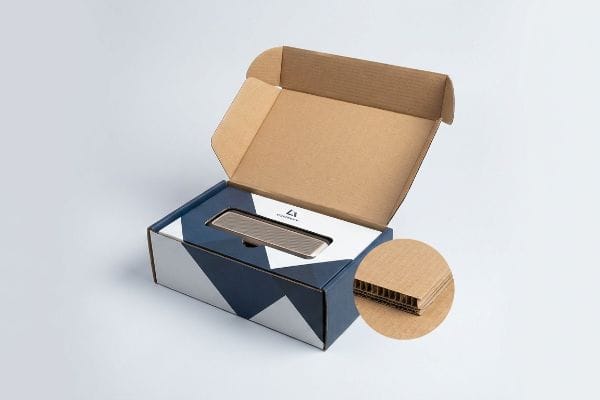
Direkte tryk på indlægssedler kræver specifik prepress-teknik. Det involverer påføring af brugerdefineret grafik – normalt via litografisk laminering eller direkte digitale metoder – på den strukturelle bølgepap, der sikrer produktet, forbedrer brandpræsentationen og samtidig opretholder den fysiske integritet, der er nødvendig for transportbeskyttelse.
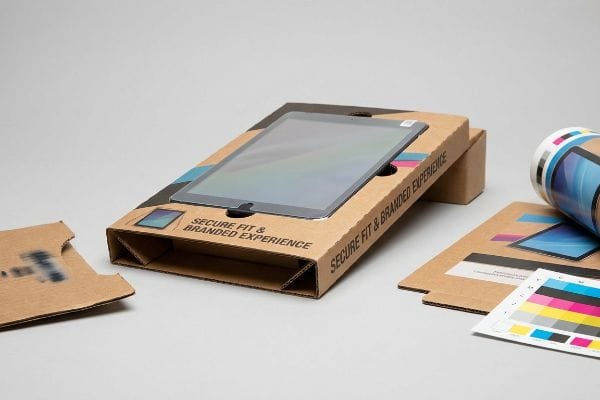
Det er nemt at kende teorien bag trykte indstik, men at overleve de barske realiteter på fabriksgulvet kræver egentlig ingeniørkunst.
Hvilken type trykning bruges til emballage?
Valg af den rigtige trykproces afgør, om din detaillancering ligner et premiummærke eller en billig, udvasket forfalskning.
Den type tryk, der anvendes til emballage, omfatter typisk litografisk offset, flexografisk og digitaltryk. Litografisk laminering giver den højeste visuelle kvalitet til displays, mens flexografi dominerer forsendelseskartoner med store mængder, og digitaltryk understøtter hurtig ekspeditionstid for prototyping og variable data.
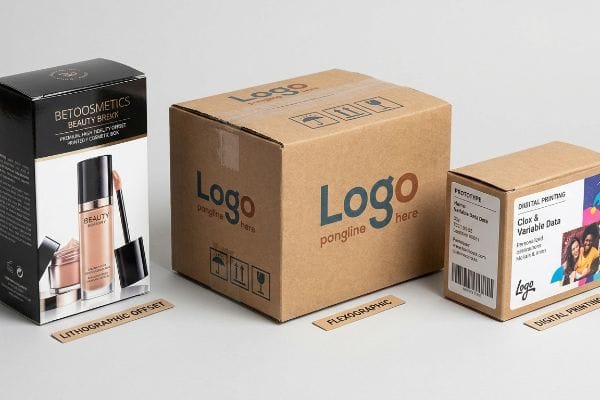
At få flot grafik på en computerskærm er én ting, men at overføre den til stift pap kræver strenge fysiske kontroller.
Hi-Fi-litografi vs. de billige alternativer
Mange brandstiftere antager, at enhver fil, de godkender på deres skærm, øjeblikkeligt vil blive oversat perfekt til den endelige æske. De forsøger ofte at presse kompleks, fotorealistisk grafik gennem standard flexografiske printere for at spare et par øre på enhedsomkostningerne. Realiteten er, at kommerciel emballage kræver forskellige industrielle processer1, der udelukkende er baseret på substratmaterialet og den nødvendige visuelle kvalitet.
Jeg ser denne fejltagelse konstant. Selv erfarne indkøbsteams forsøger sommetider at presse eksklusive kosmetikkunstværker ned på et billigt flexotryk, hvilket resulterer i slørede logoer, der ser ud som om, de er stemplet på med en svamp. Hvis du ønsker den førsteklasses finish i magasinkvalitet til dine detailudrulninger, skal du bruge litografisk offsettryk2.Den høje, rytmiske summen fra en 6-farvet Heidelberg-presse, der lægger våd blæk på et topark, er umiskendelig. Min tommelfingerregel er at kræve højkvalitets litografitryk, selv for korte oplag på 100 enheder, fordi en skarp og tydelig brandtilstedeværelse på hylden faktisk retfærdiggør din premiumpris til forbrugeren.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af flexo til komplekse fotos | Litografi (offset) tryk3 | Skarpe billeder i magasinkvalitet |
| Ofrer kvalitet på små serier | Korte ture med høj kvalitet | Opretholder premium brand equity |
| Ignorerer lysforholdene | Matchning af spotfarver4 | Forhindrer udvaskning af farver |
Jeg lader aldrig kunder gå på kompromis med deres brand equity bare for at spare et par øre på lavere tryksager. At beskytte din visuelle standard påvirker direkte forbrugertilliden, når de snupper den kasse fra hylden.
🛠️ Harveys skrivebord: Er du ikke sikker på, om din kunstopløsning kan overleve et massivt kommercielt oplag? 👉 Lad mig tjekke dine filer ↗ — Direkte adgang til mit skrivebord. Ingen automatiseret salgspam, det lover jeg.
Hvilken trykmetode bruges på pap?
Når man går fra tyndt papir til tykke, strukturelle bølgepaptyper, ændrer fysikken bag blæk og papir sig fundamentalt.
Den trykmetode, der anvendes på pap til premium detailhandel, er primært litolaminering. Denne proces involverer først trykning af grafik i høj opløsning på et tyndt ark papir, som derefter limes fysisk på den stive, riflede bølgepapbagside for at kombinere visuel appel med strukturel styrke.
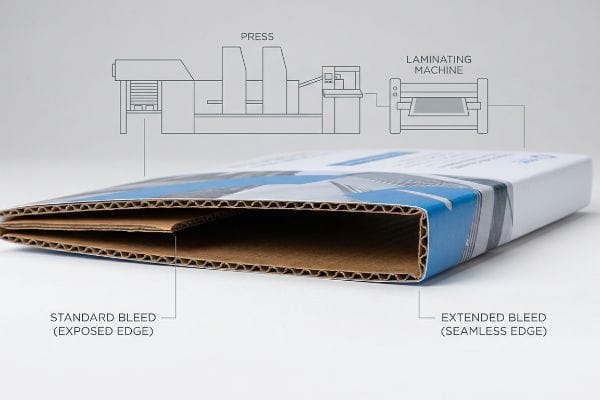
Det lyder som en problemfri fremstillingsproces, men at sammenlægge vådt papir med tykt pap introducerer mekaniske mikroforskydninger, der overrasker designere.
"Litho-Shift" prepress-fælden
De fleste grafiske designere behandler en strukturel dieline ligesom en standard kommerciel flyer. De anvender standard 0,125 tommer (3,17 mm) bleed5 forbi skærelinjen i deres CAD (Computer-Aided Design) software, idet de antager, at de automatiserede skæreborde vil skære perfekt langs kanten hver eneste gang.
Jeg ved, at du har stirret på en nyfoldet udstilling og undret dig over, hvorfor der er en grim skive rå, brun pap, der kan ses lige på den forreste, foldede kant. Det sker, fordi litolaminering – limning af det trykte topark på tyk B-flute-pap – har en iboende mekanisk tolerance under den automatiserede monteringsproces6.Når de tunge plader forskyder sig bare en smule under produktionen, fejler den standard trykbelægning og blotlægger de bare kanter. Jeg håndhæver strengt en minimumsmargen på 12,7 mm (0,5 tommer) for alle bølgepapopgaver. Jeg har hørt den ru, friktionstunge skraben fra rå papirkanter, der gnider mod hinanden under sampakning, fordi en designer ikke har forlænget illustrationen, og det ødelægger hele præsentationen med det samme.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af standard kommercielle udluftninger | Håndhæver 0,5-tommer (12,7 mm) blødning7 | Forhindrer rå, brune kanter |
| Ignorering af tolerancer for boardskift8 | Prepress-kalibreringstjek | Sikrer problemfri kantindpakning |
| Behandling af pap som fladt papir | Design til fløjtetykkelse9 | Rene, professionelle foldelinjer |
Jeg afviser filer i prepress-fasen, der ikke opfylder denne grænse, hvilket tvinger designere til at udvide baggrunden for illustrationerne. Denne massive bleed fungerer som et konstrueret sikkerhedsnet, der fuldstændigt beskytter din brandpræsentation.
🛠️ Harvey's Desk: Er du bekymret for, at dine nuværende designfiler har farlige beskæringsmargener, der vil afsløre rå kanter? 👉 Download min beskæringsskabelon ↗ — Download sikkert. Min indbakke er åben, hvis du har spørgsmål senere.
Kan du printe på pap?
Det er muligt at trykke direkte på rå bølgepap, men det indebærer alvorlige optiske risici, som de fleste marketingteams drastisk undervurderer.
Ja. Du kan trykke på pap, men direkte tryk på porøse bølgepapoverflader kræver ofte flexografi eller digitale UV-metoder. Uforseglet testliner absorberer blæk hurtigt, hvilket betyder, at farverne fremstår dæmpede, medmindre specifikke spotfarveblæk eller hvide basisprimere påføres før de sidste grafiklag.
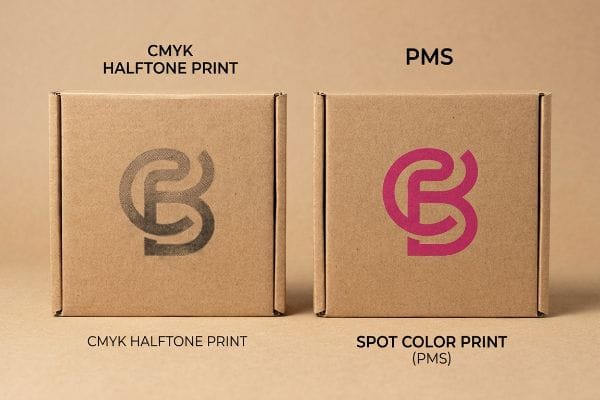
At påføre blæk direkte på en uforseglet, porøs overflade er ikke som at male en glat væg; det opfører sig meget mere som at male en køkkensvamp.
CMYK-halvtone-mudderkatastrofen
Mærker forsøger ofte at konvertere deres solide firmalogoer til standard CMYK-formater (cyan, magenta, gul, sort/sort) til direkte tryk på fragtkasser og simple merchandising-kasser. De antager, at procestryk problemfrit vil matche deres digitale skærme og ignorerer fuldstændigt den fysiske virkelighed af råt, ubestrøget testliner-materiale10.
Tænk på det som at forsøge at tegne et skarpt portræt på et stykke køkkenrulle. Når standard firefarvetryk er afhængig af bittesmå overlappende rasterprikker, absorberes disse prikker ujævnt i de rå papirfibre 11. Jeg har set butiksansatte smide displays ud i baglokalet, fordi det mudrede, pixelerede logo lignede en billig, uautoriseret kopi. For at løse dette kræver jeg en Spot Color Flood Protocol for alle primære brandelementer. Ved at erstatte optisk punktblanding med en enkelt, præcist blandet PMS (Pantone Matching System) blæk 12 får vi en tæt, perfekt glat pigmentstrøm. Den klæbrige, tykke fornemmelse af en ordentlig spotfarve, der ruller ned på den uforseglede plade, er det, der garanterer, at dit logo forbliver høj kontrast fra 6 meters afstand under skarp belysning i store butiksbygninger
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af CMYK til direkte logoer | Pantone (PMS) spotfarver | Forhindrer logoer i at se mudrede ud |
| Trykning på rå testliner uden forsegling | Hvid basisfarveprimer | Farverne springer levende ud på hylderne |
| Stol på digitale skærmprøver | Fysiske spektrofotometerkontroller | Præcis farvematchning af mærket |
Jeg sørger for, at mine kunder dropper blandingen af rasterpunkter i deres primære logoer. Opgradering til en dedikeret spotfarve fjerner åretegningen og beskytter dit brand equity på tværs af hele butiksområdet.
🛠️ Harvey's Desk: Ser dit brands signaturfarve udvasket ud på din nuværende bølgepapemballage? 👉 Anmod om en farveanalyse ↗ — Ingen formularer, der udløser endeløse salgsopkald. Kun ren værdi.
Hvordan trykker de på kasser?
De faktiske fremstillingstrin bag trykning på stive kasser afgør, om din kampagne lykkes eller bogstaveligt talt vrider sig under sin egen vægt.
Trykning på kasser udføres ved at køre flade ark gennem industrielle offsetpresser, flexografiske maskiner eller storformatprintere. For eksklusive detailstrukturer involverer processen trykning af et separat toplag, som mekanisk lamineres til en riflet strukturkerne og udstanses.
Men det er ikke nok at kende den grundlæggende mekaniske teori, når maskinerne begynder at køre, og den våde kemi tager over.
PVA fugtwarp realitytjekket
Kunder antager , at montering af et højkvalitetstrykt topark på en stiv B-bølgepap naturligt resulterer i et perfekt fladt, strukturelt displaypanel. De ignorerer den flygtige kemiske realitet i litolamineringsprocessen13 og forventer, at den fysiske plade opfører sig præcis som den flade, uberørte PDF på deres computerskærm.
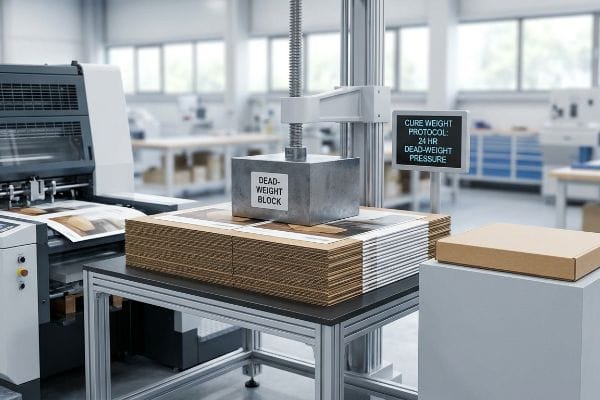
Dette er ikke bare teori – jeg ser dette ske på testgulvet, når indkøbsteams springer de rette hærdningstider over for at haste en forsendelse til et amerikansk lager med høj luftfugtighed i Florida eller Texas. Lamineringsprocessen er i høj grad afhængig af vandbaseret PVA (polyvinylacetat) klæbemiddel. Når den våde lim rammer store overflader, absorberer den porøse 32 ECT (Edge Crush Test) linerplade fugtigheden, og når den tørrer i den omgivende fabriksluft, krymper den voldsomt. Jeg har gået på gulvet og hørt det tydelige 'pop' af overfladespænding, når store 60-tommer (152,4 cm) sidepaneler fysisk vrider sig og bøjer indad som kæmpe chips. I mit anlæghåndhæver jeg en streng hærdningsvægtprotokol, hvor jeg stabler de våde plader under præcist dødvægtstryk i 24 timer for at fremtvinge en flad hærdning. Ved at sikre en perfekt lige plade forhindrer jeg den kraftige bøjning, der forårsager massiv friktion, hvilket bremser samlebåndet med anslået 20 % og forhindrer afvisning fra større detailhandlere.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Fremskynder lamineringens hærdningstid | 24 timers dødvægtshærdning14 | Flade paneler, der er lette at samle |
| Ignorerer krympning af vandbaseret lim15 | Balancerede duplex-kortstrukturer16 | Forhindrer bukning af displays |
| Design af massive, ikke-understøttede paneler | Tilføjelse af strukturelle bagbeklædninger | Holder høje strukturer oprejst |
Jeg lader aldrig en hasteordre omgå mine hærdningsvægte. At tvinge pladen til at tørre helt fladt sparer mine kunder tusindvis af kroner i manuelt efterarbejde og garanterer streng overholdelse af dimensioner i detailhandlen.
🛠️ Harveys skrivebord: Lad ikke en strukturel fejl på 2 millimeter ødelægge en udrulning med 500 butikker. 👉 Send mig din Dieline-fil ↗ — Jeg vil stressteste matematikken, før du spilder budgettet på masseproduktion.
Konklusion
Du kan vælge en billigere leverandør, der springer den 24-timers hærdningsproces med dødvægt over, men når den vandbaserede PVA-lim tørrer og vrider dine bølgepapplader kraftigt, hvilket forsinker samlebåndet med anslået 20%, fordamper hele din detailmargin. Dette er præcis det specifikationsark, som mine 10 bedste detailkunder bruger til at garantere nul afvisninger af tryk. Stop med at satse på udokumenteret strukturel kemi, og lad mig personligt køre dine artworkfiler gennem min gratis Dieline Pre-Flight Audit ↗ for at opdage fatale kanttolerancer, før masseproduktionen begynder.
"Top 5 emballagetrykmetoder forklaret", https://greendotpackaging.com/packaging-printing-methods/. [Branchestandarder for emballageproduktion beskriver i detaljer, hvordan valget af trykmetoder - såsom litografi eller flexografi - dikteres af substratets porøsitet og den ønskede billedopløsning]. Evidensrolle: teknisk validering; kildetype: manual til trykkeribranchen. Understøtter: forbindelsen mellem substrat/kvalitetsnatur og procesvalg. Omfangsnote: gælder for storskala kommerciel produktion. ↩
"Flexographic Printing vs Other Methods Guide", https://luminite.com/flexo-vs-other-printing. [En teknisk vejledning om kommercielle trykprocesser ville bekræfte, at offsetlitografi giver betydeligt højere billedopløsning og farvepræcision end flexografi, hvilket gør det til branchestandarden for premium detailfinish]. Bevisrolle: teknisk verifikation; kildetype: branchemanual. Understøtter: påstanden om, at litografi er påkrævet til emballage i magasinkvalitet. Omfangsnote: fokuserer på visuel nøjagtighed for papir-/papsubstrater. ↩
"Litho vs. Flexo Shipping Box Printing", https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Tekniske vejledninger til trykprocesser forklarer, at offsetlitografi giver højere opløsning og finere detaljer til fotografiske billeder end flexografi. Bevisrolle: teknisk verifikation; kildetype: branchehåndbog. Understøtter: brug af litografi til komplekse fotos. Omfangsnote: specifik for high-fidelity detailemballage.] ↩
"Farvematchningsprocessen i emballage: Sikring af præcision og …", https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Farvevidenskabelige standarder viser, at spotfarvematchning forhindrer farveskift og udvaskning ved at bruge forblandede blæktyper i stedet for proceslagdeling. Evidensrolle: faktuel validering; kildetype: manual til farvestyring. Understøtter: spotfarvernes rolle i lysstabilitet. Omfangsnote: Vedrører primært mærkespecifikke farver.] ↩
"Hvordan kan jeg bestemme, hvor meget bleed jeg skal bruge?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Retningslinjer for trykkeribranchen og prepress-manualer definerer typisk 0,125 tommer som standardkravet til bleed for kommercielle trykprojekter for at tage højde for beskæringsvariationer. Bevisrolle: teknisk specifikation; kildetype: branchestandard. Understøtter: almindelige prepress-bleedværdier. Omfangsnote: gælder generelt for standard kommerciel offset- og digitaltryk. ↩
"Automatan Laminators – YouTube", https://www.youtube.com/watch?v=BzwweyvhM5c. [Teknisk dokumentation om bølgepaptrykprocesser bekræfter, at automatiseret montering i litolaminering er underlagt registreringsforskydninger og mekaniske tolerancer]. Bevisrolle: faktuel verifikation; kildetype: teknisk vejledning i branchen. Understøtter: Årsagen til synlige rå kanter på foldede displays. Omfangsnote: Variansen afhænger af det specifikke monteringsudstyr, der anvendes. ↩
"Emballage 101: Hvad er bleed, trim og sikkerhedszonen?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [En autoritativ trykkemanual eller emballagestandard ville specificere de nødvendige bleed-mål, der kræves for at kompensere for papforskydning og forhindre utrykte kanter på bølgepap]. Evidensrolle: teknisk specifikation; kildetype: branchemanual. Understøttelse: anbefalet bleed-bredde for pap. Omfangsnote: Mål kan variere afhængigt af specifik maskine. ↩
"[PDF] Prepress Specifications – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [Fremstillingsspecifikationer for litolaminering eller flexografisk trykning definerer de forventede mekaniske tolerancer for pladeforskydning under monteringsprocessen]. Bevisrolle: teknisk metrik; kildetype: fremstillingsspecifikation. Understøtter: nødvendigheden af prepress-kalibrering. Omfangsnote: specifikke tolerancer varierer afhængigt af registreringssystemet]. ↩
"Bølgepapemballage med innovativt design for forbedret …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. [Teknisk dokumentation om bølgepapteknik forklarer, hvordan hensyntagen til tykkelsen af riflingen forhindrer forvrængning og sikrer rene foldelinjer under fremstilling]. Evidensrolle: designprincip; kildetype: emballageteknisk vejledning. Understøtter: designkrav til strukturplader. Omfangsnote: gælder specifikt for bølgepapunderlag]. ↩
"UV-hærdende belægningsproces på CMYK-trykt duplexpap …", https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/. [En autoritativ kilde om bølgepapemballage eller tryksubstrater forklarer, hvordan den porøse natur af ubestrøget testliner forårsager blækabsorption og punktforstærkning, hvilket fører til dæmpede farver sammenlignet med digitale displays]. Evidensrolle: Teknisk validering; kildetype: Teknisk vejledning i branchen. Understøtter: Indvirkningen af substratporøsitet på farvetroværdighed. Omfangsnote: Gælder specifikt for ubestrøget bølgepap. ↩
"Effekten af farvestoffer på indholdet af tungmetaller i genbrugspapir ...", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. [Teknisk dokumentation om tryksubstrater ville forklare, hvordan porøsiteten af uforseglede papirfibre forårsager blækudblødning og inkonsekvent absorption af rastermønstre]. Evidensrolle: teknisk validering; kildetype: manual til industriel trykning. Understøtter: påstanden om, at CMYK-raster fejler på rå pap. Omfangsnote: gælder specifikt for ikke-coatede, porøse materialer. ↩
"Forståelse af spotfarver (og deres rolle i digitaltryk)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Trykindustriens standarder viser, at præblandede spotfarver giver højere pigmenttæthed og opacitet sammenlignet med optisk blanding af CMYK-prikker på absorberende overflader]. Evidensrolle: teknisk sammenligning; kildetype: lærebog i grafisk kunst. Understøtter: brugen af PMS til brandelementer med høj kontrast. Omfangsnote: fokuserer på pigmenttæthed. ↩
"Effekter af fugt i lamineringsprocessen – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Teknisk dokumentation om emballageteknik beskriver den kemiske sammensætning af klæbemidler, der anvendes i litolaminering, og deres tendens til at forårsage substratspænding eller vridning]. Evidensrolle: teknisk verifikation; kildetype: manual til emballageindustrien. Understøtter: Eksistensen af kemiske variabler i litolamineringsprocessen. Omfangsnote: Fokuserer på klæbemiddelinduceret vridning]. ↩
"Typer af laminering i emballage: våd-, tør- og termisk laminering", https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination. [En autoritativ kilde om industriel emballage eller trykfinish ville specificere den nødvendige varighed for klæbemidler til at hærde under tryk for at forhindre vridning]. Evidensrolle: teknisk specifikation; kildetype: branchemanual. Understøtter: Korrekt hærdningstid for fladskærme. Omfangsnote: Varigheden kan variere afhængigt af den specifikke kemiske sammensætning af klæbemidlet. ↩
"Perfekt lim til papirfremstilling | LIMGUIDE – YouTube", https://www.youtube.com/watch?v=8_MB0G3a_js. [Teknisk dokumentation om klæbemidler forklarer, hvordan fugttab i vandbaserede lime forårsager fiberkontraktion og efterfølgende materialebøjning]. Evidensrolle: fysisk mekanisme; kildetype: kemiteknik eller emballagevejledning. Understøtter: Årsagen til bøjning af displays. Omfangsnote: Gælder specifikt for porøse papirbaserede substrater. ↩
"Duplex Board vs Folding Box Board: Dybdegående sammenligning", https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Standarder for emballageteknik beskriver, hvordan symmetriske materialelag i duplex-boards modvirker den spænding, der skabes under limningsprocessen]. Evidensrolle: designstandard; kildetype: fremstillingshåndbog. Understøtter: Forebyggelse af bøjning i stive displays. Omfangsnote: Gælder specifikt for konstruktion af duplex-boards. ↩