Mærker bruger ofte blindt marginer på at vælge kommercielle trykmetoder til detailudrulninger. At vælge den forkerte påføringsproces ødelægger både din strukturelle integritet og den visuelle forstyrrelse af gulvet.
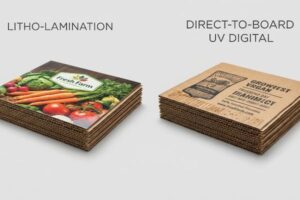
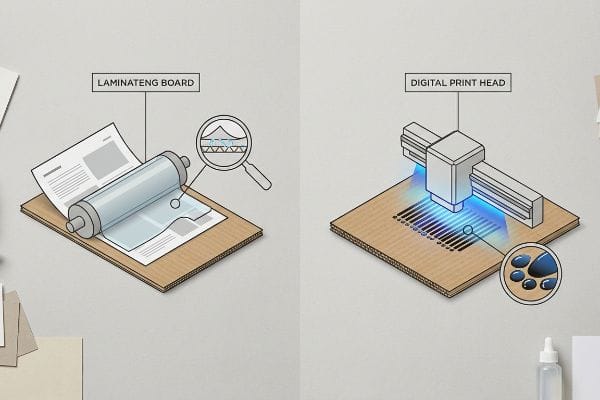
Litografi og digitaltryk repræsenterer forskellige produktionsveje for bølgepapdisplays. Offsetlitografi laminerer trykte ark på stive plader ved hjælp af klæbemidler, mens direkte digitale metoder hærder blækket øjeblikkeligt via UV-lys. Valget mellem dem dikterer minimumsbestillingsmængder, leveringstider og strukturel fladpakningslogistik.
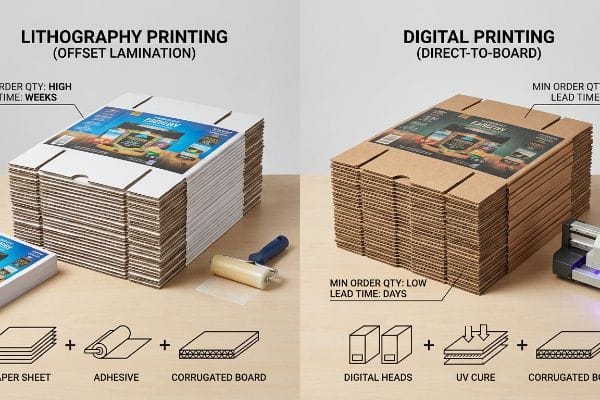
Som fabriksingeniør ser jeg ikke på pæne farver på en skærm; jeg ser på, hvordan kemien i vådt blæk og tunge klæbemidler fysisk reagerer med rå papirfibre under automatiseret samling.
Er litografi bedre end digital?
Udskriftskvalitet alene afgør ikke overlegenhed. Den virkelige test er, hvordan dit valgte blækleveringssystem integreres med din overordnede produktionstidslinje og strategi for udrulning i detailhandlen.
Det afhænger. Litografiprint giver uovertruffen høj opløsning og præcis Pantone-spotfarvematchning til store oplag. Det kræver dog dyr metalbelægning og vådlaminering, hvilket gør det til en langsommere og tungere kapitalinvestering sammenlignet med agile, pladefri digitale flatbed-alternativer til højhastigheds detailemballage.
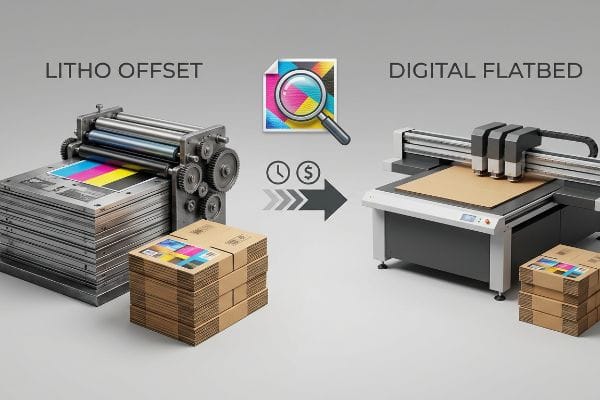
Når købere presser på for premiumkvalitet, antager de ofte, at traditionelle offsetprocesser er den eneste gyldige vej til detailhandelsaccept og ignorerer dermed logistikken bagved.
Platingomkostninger vs. High-Fidelity Output Matrix
Når jeg reviderer klienters dielines, ser jeg konstant indkøbsmodeller, der får teams til at specificere offset-litografi til hver eneste salgsfremmende udrulning, uanset batchstørrelse. Det er en almindelig fælde, der fanger selv erfarne købere, der antager, at den traditionelle kommercielle proces er den eneste måde at opnå ægte detailhandelsklar kontrast. Hvad de ikke er klar over, er, at traditionel litografi kræver oprettelse af fysiske metalplader til hvert eneste CMYK1 (cyan, magenta, gul, sort) farvelag, hvilket påfører massive opsætningsgebyrer og forlænger leveringstiderne betydeligt, før en enkelt æske overhovedet er skåret.
I mit anlæg ser jeg rutinemæssigt mærker forsøge at tvinge en hurtig afprøvning af 200 enheder gennem en ældre litolamineringspipeline. Den flade vektor CAD (Computer-Aided Design) ser perfekt ud, men under den indledende præproduktionstest på fabriksgulvet bruger opsætningstiden på vores 6-farvede Heidelberg offset-presse fire hele dage bare på pladeregistrering. Ved at håndhæve en streng værktøjsprotokol flyttede jeg deres kampagner i korte oplag til vores Kongsberg CNC (Computer Numerical Control) skæreborde parret med højhastigheds UV digitale flatbeds. Dette eliminerede flaskehalsen i metalpladen fuldstændigt, så trykningen kunne begynde med det samme. Ved at fjerne disse overkonstruerede opsætningstrin sikrer jeg, at sampaknings- og monteringstiden reduceres med timer, hvilket sparer kunderne tusindvis af kroner i unødvendige værktøjsomkostninger, samtidig med at jeg sikrer, at 32ECT (Edge Crush Test) bølgepapdisplays2 sendes helt fladt. Fordi bølgepap sendes fladt, erstatter en enkelt beholder med fladpakket pap 4 beholdere med præmonterede stive displays3og fungerer som en massiv fragtmultiplikator for dit samlede kampagneafkast.
| Metrisk fokus | Legacy Antagelse | Konstrueret virkelighed |
|---|---|---|
| Opsætningshastighed | 4-5 dage (belægning)4 | Øjeblikkelig filoverførsel |
| Kapitalomkostninger | Tungt initialværktøj | Nul værktøjsgebyr |
| Optimal volumen | 2.000+ enheder5 | 100 til 1.000 enheder6 |
Jeg nægter at lade brands brænde deres marketingbudget af på metalplader, når en hurtig kampagne kræver agilitet. Ved at matche maskinpipelinen præcist med løbsstørrelsen beskytter jeg din tidslinje og sikrer dine profitmarginer.
🛠️ Harvey's Desk: Øger dine høje opsætningsgebyrer aktivt dit korte salgsafkast, før blækket overhovedet tørrer? 👉 Få en gratis gennemgang af trykmetoder ↗ — Jeg gennemgår personligt alle strukturelle filer inden for 24 timer.
Hvad er ulemperne ved litografi?
Den største trussel i traditionel offsetproduktion er ikke dårlig farvematchning. Det er den usynlige, yderst destruktive kemiske reaktion, der finder sted inde i selve pappladen.
Ulemper ved litografi omfatter alvorlig strukturel fugtforvridning, forlængede tørretider og høje initiale værktøjsomkostninger. De nødvendige vandbaserede klæbemidler trænger ind i porøse bølgepapsubstrater under laminering, hvilket skaber en massiv overfladespænding, der får flade paneler til at bøje aggressivt indad, når de hærder i den omgivende fabriksluft.
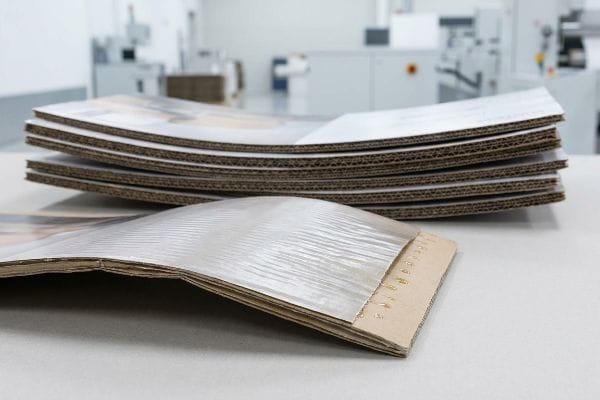
Købere tror, at montering af et eksklusivt trykt topark på stiv pap skaber et permanent fladt panel, men fysikken siger noget andet.
PVA-fugtforvrængning
Når jeg gennemgår specifikationer for indgående emballage, ser jeg konstant designere behandle litolaminering som en tør, friktionsfri æstetisk opgradering. De præsenterer flade vektorformede linjer, der fuldstændig ignorerer den bølgede kaliber og den massive mængde flydende klæbemiddel, der kræves for at binde toparket til en tyk B-flute-plade. De ignorerer fuldstændigt den kemiske realitet, at denne våde lim til sidst skal tørre, krympe og udøve en trækkraft på tværs af hele fladen af detailstrukturen.
I mit anlæg ser jeg rutinemæssigt, hvad der sker, når teoretisk design møder råpapirkemi. Vi bruger vandbaseret PVA (polyvinylacetat) klæbemiddel til laminering. Når jeg måler fugtabsorptionen på et ukontrolleret 60-tommer (152,4 cm) sidepanel, skaber den tørrende PVA en enorm overfladespænding, der får hele displayvæggen til at vride og bøje indad som en kartoffelchip, hvilket forskyder de sammenlåsende slidstolerancer med op til 0,14 tommer( 3,5 mm). Mine tyve år på gulvet lærte mig at udvikle en streng hærdningsvægtprotokol. Ved at stable de våde plader under præcise dødvægtstrykplader i 24 timer og specificere en afbalanceret duplex-pladestruktur med en bagside, neutraliserer jeg fuldstændigt overfladespændingen. Ved at håndhæve denne fladhærdende fysiske kemi sikrer jeg, at den endelige merchandiser står perfekt i lod på butiksgulvet, hvilket reducerer monteringsfriktion og fuldstændigt eliminerer risikoen for afviste forsendelser på grund af bøjede eller forvrængede vægge.
| Strukturel metrisk | Generisk laminering | Protokol for konstrueret helbredelse |
|---|---|---|
| Panelets fladhed | Alvorlig indadbøjning10 | Perfekt lodstolerance |
| Limkemi | Ukontrolleret fordampning | Trykhærdet PVA11 |
| Monteringsfriktion | Fanerne rives i stykker under opsætningen | Friktionsfri sampakning |
At lade vådt bølgepap tørre naturligt er en garanteret opskrift på strukturel fiasko. Jeg tvinger hvert lamineret panel gennem en trykhærdningscyklus, fordi en skæv display simpelthen ikke kan holde til dynamisk detailvægt.
🛠️ Harveys skrivebord: Er din nuværende sidekick-skærm i fare for at bøje og knække under virkelige luftfugtighedsudsving? 👉 Anmod om en fladhedstresstest ↗ — 100% fortroligt. Dine uudgivne detaildesigns er sikre hos mig.
Hvad er bedre, et tryk eller en litografi?
At sammenligne standard direkte tryk med laminerede litografier kræver forståelse af de mekaniske tolerancer ved automatiseret udstansning. Det handler ikke kun om visuel præference.
En debat om tryk eller litografi centrerer sig om den fysiske påføring af blæk på substrat. Et litografi giver overlegen visuel dybde gennem et lamineret topark, hvilket kræver bredere mekaniske udblødningsmargener. Et direkte tryk tilbyder strammere registreringstolerancer, men ofrer ofte den førsteklasses, fotorealistiske glansfinish til fordel for high-end detailhandel.
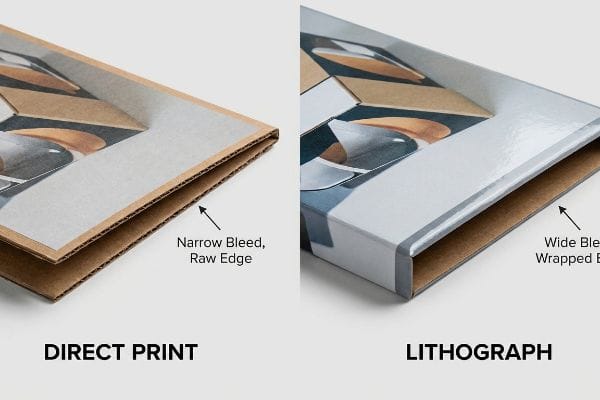
Overgangen fra en digital skærm til en fysisk foldekarton afslører de skjulte mekaniske forskydninger, der forekommer i højhastighedsproduktionsmaskiner.
Ingeniørmekanikken bag lamineringsskift
For at forstå den fysiske forskel mellem standardtryk og litografi, skal vi objektivt undersøge den fysiske monteringsproces. Traditionel direktetrykning påfører blæk direkte på et substrat, hvilket betyder, at grafikken er permanent låst til pladens strukturelle koordinater. Litografi trykker derimod grafikken på et separat, tyndt toplag12 , som derefter skal limes mekanisk til den tykke, riflede korrugerede kerne13 under en sekundær fremstillingsfase.
Fordi litografi er afhængig af automatiserede maskiner til at justere og presse disse to separate materialer sammen ved høje hastigheder, opstår der en naturlig mekanisk variation. Det øverste ark vil fysisk forskyde sig en smule, når det binder til den bølgede bagside. For at kompensere for denne bevægelse udvider emballageingeniører matematisk kunstværkets udskæringsmargin – ofte ved at presse den til et strengt 12,7 mm sikkerhedsnet14 forbi den fysiske skærelinje. Denne konstruerede udskæring garanterer, at når stållinealen til sidst stempler formen ud, vikler den trykte grafik sig fuldstændigt rundt om alle synlige kanter. Uden at beregne denne mekaniske lamineringsforskydning i prepress RIP (Raster Image Processor)-softwaren ville det endelige foldede display vise rå brune papkanter, hvilket bryder den premium-æstetik, der kræves til high-end amerikansk detailhandel.
| Procesmekaniker | Direkte anvendelse | Lamineret litografi |
|---|---|---|
| Blødningstolerance | 0,125 tommer (3,1 mm) | 0,5 tommer (12,7 mm) |
| Substratbinding | Enkelttrinshærdning | Flertrinsadhæsion |
| Kantudseende | Rå fløjter synlige | Fuldt indpakket grafik |
Jeg lærer mine ingeniørteams, at præcision i pakning ikke handler om at eliminere maskinvarians; det handler om matematisk planlægning af denne variation, før stålbladene overhovedet rammer brættet.
🛠️ Harvey's Desk: Blitzer dine udstansede kanter med rå, brun pap og ødelægger dit brands premium-æstetik på hylden? 👉 Få en gratis Prepress Bleed Audit ↗ — Ingen account managers i midten. Du taler direkte med bygningsingeniører.
Hvad er ulemperne ved digitaltryk?
Mens direkte digitale arbejdsgange eliminerer metalplader og fremskynder hastigheden på markedet, introducerer de alvorlige begrænsninger, når brands kræver absolut virksomhedsfarvekonsistens på tværs af blandede materialer.
Ulemperne ved digitaltryk omfatter manglende evne til at oversvømme ægte Pantone-spotfarver, idet man i stedet er afhængig af optisk CMYK-blanding, der kan virke mudret på uforseglede bølgepap. Derudover er digitale flatbed-gennemstrømningshastigheder betydeligt langsommere pr. enhed sammenlignet med offsettryk i store mængder, hvilket gør massive detailudrulninger økonomisk ineffektive.
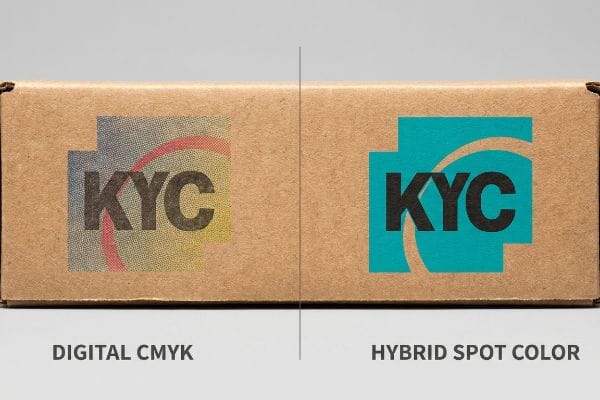
At stole på en digital printer til at gengive en strengt beskyttet virksomhedsmærkefarve på rå emballagemateriale ender ofte i en visuel katastrofe.
CMYK-halvtone-mudfælden
Når jeg reviderer klienters dielines, ser jeg konstant marketingteams indsende digitalt artwork bygget udelukkende i standard procesformater, i den antagelse at en DDR-printer problemfrit matcher deres baggrundsbelyste computerskærme. De skubber blindt denne fil i masseproduktion og ignorerer fuldstændigt, hvordan små overlappende digitale blækdråber fysisk opfører sig, når de rammer en meget porøs testliner15.De antager, at det digitale printhoved kan overvinde råpapirets fysik uden en forseglet topcoat16.
I mit anlæg ser jeg rutinemæssigt eftervirkningerne af udelukkende at bruge digitale procesfarver til massive brandlogoer. Når jeg tager de første streger ud af den digitale flatbed og måler pigmenterne under skarp D50-detailbelysning, er CMYK-halvtoneprikkerne absorberet ujævnt i fibrene17, hvilket resulterer i et kornet, udvasket logo, der lider under et massivt Delta-E-farveskift18.Kundens indkøbsteam forsøger ofte at acceptere dette mudder for at spare et par ører på opsætningsgebyrer. Jeg trak spektrofotometeraflæsningerne og beviste, at vi ikke behøvede at acceptere kompromitteret branding; jeg opsnappede filen, adskilte det primære logolag og dirigerede det til en hybridpresse for at oversvømme en præcis, enkeltblandet PMS (Pantone Matching System) spotfarveblæk over den digitale base. Da indkøbsteamet lod mig justere prepress-profilen, eliminerede denne spotfarveindsprøjtning fuldstændigt halvtonekorningen. Ved at håndhæve denne hybride farvestyring sikrer jeg, at skærmen opnår høj kontrast på 6,1 meters afstand, hvilket maksimerer impulsgennemtrængelighed i gangen, samtidig med at det forhindrer direkte afvisninger fra detailhandlere på grund af overtrædelser af brandstandarder.
| Farvemekaniker | Ren digital CMYK | Hybrid Spot-protokol |
|---|---|---|
| Pigmentlevering | Overlappende blækprikker19 | Forblandet fast oversvømmelse20 |
| Kantkontrast | Kornet og udvasket | Knivskarp synlighed |
| Synlighed i detailhandlen | Blandes med baggrunden | 20-fods forstyrrelse21 |
Jeg lader aldrig en utilseglet digital CMYK-blanding ødelægge et primært brandlogo. At levere en aggressiv, solid strøm af pigment er den eneste måde, jeg sikrer, at din udstilling overlever det visuelle kaos i en stor butik.
🛠️ Harvey's Desk: Ser dit firmalogo mudret, kornet eller farveskiftet ud, når det trykkes direkte på bølgepap? 👉 Anmod om en Delta-E farvestrategigennemgang ↗ — Jeg gennemgår personligt alle strukturelle filer inden for 24 timer.
Konklusion
At stole på generiske trykantagelser vil uundgåeligt udløse alvorlig kemisk vridning, CMYK-halvtone-mudder og massive kantudblødningsfejl, der ødelægger din detailhandels strukturelle integritet. Alene i sidste måned hjalp min strukturelle revision 3 brands med at undgå over $10.000 i kasseret lager og tilbagebetalinger fra detailhandlere. For at forhindre dine displays i at bule under barske butiksforhold, lad mig personligt køre dine strukturelle filer gennem en omfattende Corrugated Lamination & Prepress Audit ↗ for at garantere friktionsfri montering og absolut visuel forstyrrelse.
"Trykprocessen: Offsettryk – Walsworth", https://www.walsworth.com/blog/the-printing-process-offset-printing. [En teknisk manual om kommercielle trykprocesser ville bekræfte, at offsetlitografi kræver separate fysiske plader for hvert farvelag, der anvendes i CMYK-processen]. Dokumentationsrolle: teknisk specifikation; kildetype: branchemanual. Understøtter: de overheadomkostninger og leveringstider, der er forbundet med litografisk opsætning. Omfangsnote: gælder for standard offsetlitografi, ikke digitaltryk]. ↩
"[PDF] Specifikationer for bølgepap – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. [Branchestandarder for kantknusningstest (ECT) definerer stablingsstyrken og bæreevnen for 32 ECT-bølgepap]. Evidensrolle: teknisk specifikation; kildetype: materialeteknisk standard. Understøttelse: strukturel integritet. Omfangsnote: ECT-værdier er specifikke for papfløjte og sammensætning. ↩
"Fladpakke vs. samlede papdisplays: Omkostninger, forsendelse og opsætning", https://leader-display.com/flat-pack-vs-assembled-cardboard-display/. [Logistikbenchmarks for detailemballage kvantificerer reduktionen i forsendelsesvolumen ved overgang fra stive til sammenklappelige bølgepapdisplays]. Evidensrolle: kvantitativ verifikation; kildetype: logistikbrancherapport. Understøttelse: fragtmultiplikator og ROI. Omfangsnote: faktiske forhold varierer afhængigt af produktets geometri. ↩
"Offsettryk – Wikipedia", https://en.wikipedia.org/wiki/Offset_printing. [Branchestandardvejledninger om kommerciel trykning verificerer den typiske tid, der kræves til pladefremstilling, hærdning og trykkalibrering]. Bevisrolle: faktuel verifikation; kildetype: teknisk manual. Understøtter: opsætningshastighed for ældre litografi. Omfangsnote: Tidslinjer varierer afhængigt af facilitetens kapacitet. ↩
"Offset vs. digitaltryk: Størrelses-, farve- og omkostningssammenligning", https://theprintauthority.com/printing/offset_vs_digital_printing/. [Analyserapporter om trykomkostninger definerer typisk produktionstærsklen, hvor de høje opsætningsomkostninger for offsetlitografi opvejes af lavere enhedsomkostninger]. Evidensrolle: økonomisk benchmark; kildetype: hvidbog om branchen. Understøttelse: optimal volumen til litografi. Omfangsnote: tærsklen afhænger af jobbets kompleksitet. ↩
"Hvad du skal vide om oplag: Korte oplag vs. store oplag", https://www.ambrosetheprinter.com/blog/what-to-know-about-print-runs-short-run-vs-large-volume-printing. [Tekniske specifikationer for digitale presser beskriver effektivitetsvinduet for produktion i korte oplag, hvor værktøjsomkostninger er fraværende]. Evidensrolle: teknisk specifikation; kildetype: udstyrsmanual. Understøttelse: optimal volumen til digitaltryk. Omfangsnote: varierer afhængigt af presseteknologi. ↩
"Effekter af fugt i lamineringsprocessen – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [En teknisk kilde om klæbemiddelkemi eller emballageteknik ville forklare, hvordan vandbaserede lime krymper under fordampning, hvilket skaber trækspænding på substratet]. Evidensrolle: teknisk mekanisme; kildetype: ingeniørmanual. Understøtter: den fysiske årsag til fugtforvridning. Omfangsnote: refererer specifikt til vandbaserede klæbemidler, der anvendes i litolaminering. ↩
"[PDF] Bølgepap Twist Twist watt – årsager og afhjælpning – TAPPI.org", https://imisrise.tappi.org/download.aspx?key=92APR097. [En materialevidenskabelig reference ville detaljere, hvordan vandfordampning fra PVA-klæbemidler skaber differentiel krympning og overfladespænding i porøse cellulosesubstrater, hvilket fører til krumning]. Evidensrolle: Teknisk validering; kildetype: Lærebog i materialevidenskab. Understøtter: Den fysiske årsag til substratvridning. Omfangsnote: Specifikt for vandbaserede klæbemidler. ↩
"Komplet guide til dimensionstolerance for bølgepapkasser – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOoq_LWSDMt97Zeg0w9zQc4SG6M0I63L11lt0rcVdpk7ttW4LgaNE. [Standarder for emballagetekniske konstruktioner vil give typiske dimensionsafvigelsesmålinger for bølgepap i stort format, der udsættes for fugtinduceret vridning]. Evidensrolle: Kvantitativ benchmark; kildetype: Industristandard. Understøtter: Omfanget af strukturelt tolerancetab. Omfangsnote: Varierer afhængigt af substratkvalitet og panelstørrelse. ↩
"Brugen af additive fremstillingsteknikker i udviklingen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11054453/. [En autoritativ kilde om klæbemiddelkemi forklarer, hvordan ujævnt fugttab under generisk PVA-laminering forårsager intern spænding, der fører til strukturel bøjning]. Evidensrolle: årsagsforklaring; kildetype: teknisk manual. Understøttelse: indvirkning af generisk laminering på panelplanhed. Omfangsnote: specifikt vedrørende PVA-baserede klæbemidler i offsetplade. ↩
"Termisk stabilitet og nedbrydningsmekanismer for PVA/PEGDA …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566940/. [Teknisk dokumentation om hærdningsprotokoller viser, hvordan påføring af kontrolleret tryk under PVA-hærdningsprocessen forhindrer vridning af pladen]. Evidensrolle: teknisk specifikation; kildetype: fremstillingsstandard. Understøtter: effektivitet af konstruerede hærdningsprotokoller. Omfangsnote: gælder for industrielle lamineringsprocesser. ↩
"101 Guide on Litho Lamination for Packaging Printing", https://gleepackaging.com/litho-lamination-for-packaging-printing/. [En teknisk manual om emballagefremstilling ville detaljeret beskrive adskillelsen af trykfasen fra monteringsfasen i litografisk laminering]. Bevisrolle: procesverifikation; kildetype: teknisk manual. Understøtter: den mekaniske sondring mellem litografier. Omfangsnote: refererer specifikt til lito-lam-emballage. ↩
"Undersøgelse af litografisk montering på bølgepap... – PrintPlanet.com", https://printplanet.com/threads/looking-into-litho-mounting-on-corrugated.19545/. [Branchestandarder for bølgepapemballage definerer den klæbende bindingsproces, der kræves for at fastgøre trykte liners til fluting]. Evidensrolle: teknisk specifikation; kildetype: industristandard. Understøtter: den sekundære fremstillingsfase af litografi. Omfangsnote: fokuserer på bindingsmekanismen. ↩
"Litografisk laminering – Packlane", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopYUuMvhgEggrvxfEWXJ-Z-PyqWsqi9CYj2jw0d0WSPknXZsPiP. [En standard emballagemanual i branchen specificerer de nødvendige blødningsmarginer, der bruges til at kompensere for registreringsforskydning under lamineringsprocessen]. Bevisrolle: teknisk specifikation; kildetype: branchehåndbog. Understøtter: det specifikke krav til 0,5 tommer blødning for litografiske bølgepapdisplays. Omfangsnote: Præcise målinger kan variere afhængigt af udstyrets tolerancer. ↩
"Myter om digital bølgepaptryk aflivet – Paper360", https://paper360.tappi.org/2024/10/18/myths-of-digital-corrugated-printing-debunked/. [Tekniske undersøgelser af interaktion mellem blæk og substrat forklarer, hvordan blækdråber spredes og smelter sammen på uforseglede porøse testlinere, hvilket fører til øget punktforstærkning og farveforurening]. Evidensrolle: teknisk validering; kildetype: teknisk hvidbog. Understøttelse: blækadfærd på porøse overflader. Omfangsnote: specifikt anvendelig til bølgepapsubstrater. ↩
"[PDF] Ashland-belægninger", https://www.ashland.com/file_source/Ashland/Industries/Packaging%20Printing%20and%20Graphics/PC-13666.1_Coatings_Digital.pdf. [Branchestandarder for trykning specificerer, at en forseglet topcoat eller primer er nødvendig for at kontrollere blækabsorption og opretholde farvetætheden på råt, ubestrøget papir]. Evidensrolle: teknisk krav; kildetype: branchespecifikation. Understøttelse: nødvendighed af topcoats. Omfangsnote: gælder for substrater med høj porøsitet. ↩
"[PDF] 1. Punktforstærkning er forøgelsen af halvtonepunkter, når blæk absorberes i …", https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. [Trykte videnskabelige kilder forklarer, hvordan halvtonepunkter på porøse substrater forårsager ujævn absorption og punktforstærkning, hvilket fører til et mudret visuelt udseende]. Evidensrolle: teknisk validering; kildetype: hvidbog om industrien. Understøtter: påstanden om, at digitale CMYK-procesfarver lider under uforseglede substrater. Omfangsnote: Specifikt for porøse eller uforseglede bølgepap. ↩
"Farvenøjagtighed og Delta E forklaret: Overvejelser for …", https://formlabs.com/blog/color-accuracy-delta-e/. [Kolorimetristandarder definerer Delta-E som et kvantitativt mål for opfattet farveforskel, som øges, når blækabsorptionen er inkonsekvent]. Evidensrolle: teknisk validering; kildetype: akademisk lærebog. Understøtter: påstanden om, at absorptionsproblemer forårsager målbar farveafvigelse. Omfangsnote: Gælder for generel farvevidenskab og kvalitetskontrol. ↩
"Color Halftones", http://facweb.cs.depaul.edu/sgrais/color_halftones.htm. [Teknisk dokumentation om digitale trykprocesser forklarer, hvordan CMYK-farver opnås gennem overlejring af rasterpunkter]. Evidensrolle: teknisk forklaring; kildetype: manual til trykkeribranchen. Understøtter: Mekanisme for digital CMYK-pigmentlevering. Omfangsnote: Gælder for standard rasterbaserede digitale arbejdsgange. ↩
"CMYK vs. spotfarver i emballagetryk", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Autoritative kilder om farvetryk skelner mellem spotfarvelevering som en solid, ensartet påføring af forblandet pigment snarere end et prikmønster]. Evidensrolle: teknisk forklaring; kildetype: trykkeribog. Understøtter: Mekanisme for hybrid spotprotokol. Omfangsnote: Specifik for spotfarve- eller hybridtrykmetoder. ↩
"CMYK vs. Spotfarve: Hvilken proces er bedst – Prime Line Packaging", https://www.primelinepackaging.com/blog/spot-color-vs-cmyk-understanding-the-differences-and-choosing-the-right-method-for-your-packaging/. [Visuelle perceptionsstudier eller marketingundersøgelser inden for detailhandel ville give kvantitative data om den afstand, hvor solide spotfarver opnår højere kontrast og synlighed end CMYK-halvtoner]. Evidensrolle: metrisk verifikation; kildetype: visuel videnskabelig undersøgelse. Understøtter: Effektivitet af synlighed i detailhandel. Omfangsnote: Afhængig af omgivende belysning og substratets reflektionsevne. ↩