
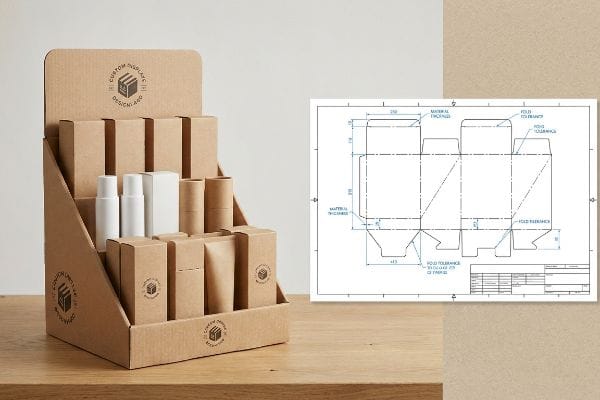
Stop med at kæmpe med rodet pakketape og sammenklappeligt pap i butikslokalet. Det bliver en ligetil proces at bygge specialfremstillede merchandise-reoler, når du følger den korrekte strukturelle plan.
Fremstilling af specialfremstillede papkasser kræver konstruerede dieliner, der tager højde for materialetykkelse, præcise foldetolerancer og automatiserede monteringstrin. Korrekt strukturel emballage sikrer hurtig opsætning på købsstedet uden manuel friktion, hvilket beskytter din detailkampagnes visuelle branding, samtidig med at den understøtter tunge dynamiske belastninger under højhastighedstransport.
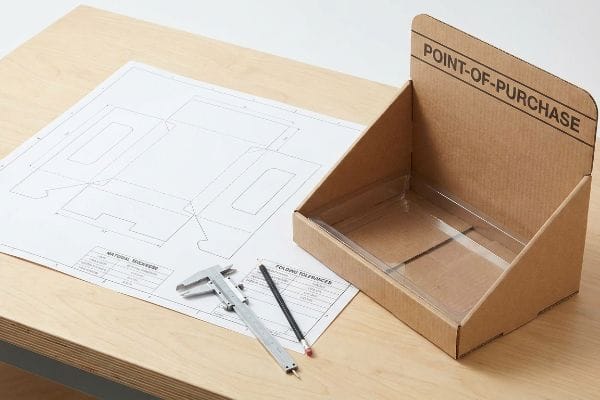
Men at kende den teoretiske plan på en skærm er noget helt andet end rent faktisk at holde en fysisk, tungt læsset bakke.
Hvordan laver du din egen brugerdefinerede papkasse?
Før du begynder at skære flad testliner på et arbejdsbord, skal du forstå, hvordan den fysiske materialetykkelse ændrer geometrien, når du bøjer panelerne til en tredimensionel form.
At lave din egen specialfremstillede papkasse kræver præcis tykkelseskompensation for at tage højde for materialetykkelsen. Når tykke bølgede riller foldes halvfems grader, forbruger de pap. Udvidelse af fanespor sikrer kunstigt en friktionsfri monteringsproces, der forhindrer strukturel bøjning og opretholder strenge trykstyrkemålinger.
Mange grafikere springer dette matematiske trin over, hvilket fører til absolut kaos, når det er tid til at bygge de fysiske enheder.
Hvorfor standard papformslinjer ikke foldes perfekt
De fleste designteams bruger en flad dieline-skabelon ligesom almindelig papirorigami. De tegner sammenlåsende faner og modtagespalter i deres vektorsoftware i præcis samme bredde som det modstående panel, idet de antager, at en én-til-én-pasning er den sikreste metode. Denne teoretiske tilgang ser helt ren ud på en baggrundsbelyst skærm.
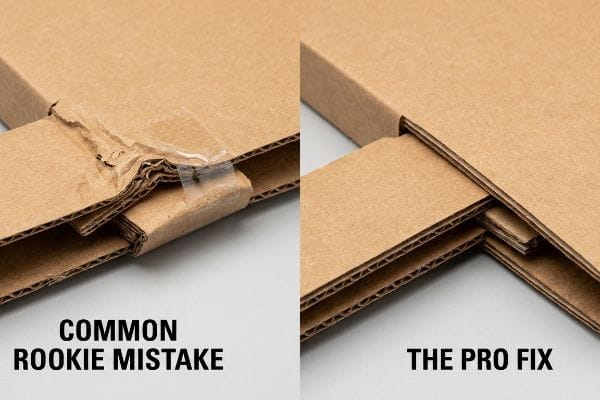
Virkeligheden med tykke B-kanalplader er langt mindre tilgivende. En almindelig blind vinkel, som selv erfarne teams overser, er at ignorere materialets fysiske tykkelse. Når et 0,125-tommer (3,17 mm) tykt panel1 folder, strækker den ydre radius sig og forbruger materiale2.Jeg har stået på gulvet og set en frustreret medpakker svede for at tvinge en matematisk en-til-en-flig ind i en modtagerrille i 15 minutter. Den stive modstand fra det nye kraftpapir ville simpelthen ikke give efter, hvilket til sidst tvang dem til at knuse kanterne og pakke hjørnet ind i grim, klar tape bare for at forhindre det i at springe op. Man skal bruge parametrisk CAD (Computer-Aided Design) software til automatisk at anvende bøjningstillægsalgoritmer, der udvider rillerne, så den foldede flig glider ind ubesværet.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Tegning 1:1 fanebredder | Anvendelse af CAD-kalibreringskompensation3 | Sparer 45 sekunders monteringstid4 |
| Tvinger stramme samlinger | Udvidelse af slots med præcis pladetykkelse5 | Forhindrer iturevne toplagner |
| Brug af rodet, klar tape | Stol på konstruerede friktionslåse | Opretholder premium brandæstetik |
Jeg forbyder permanent 1:1 spalteforhold i mit anlæg, fordi fysikken altid vinder mod flade vektortegninger. Tilføjelse af den præcise bøjningstolerance sikrer, at alle præfyldte enheder klikker sammen ubesværet uden at være afhængige af dyre klæbekrykker.
🛠️ Harveys skrivebord: Er du ikke sikker på, om dine sammenlåsningstapper har nok frigang til tykke kanter? 👉 Anmod om en Dieline-toleranceaudit ↗ — Direkte adgang til mit skrivebord. Nul automatiseret salgspam, det lover jeg.
Hvor kan jeg få papkasser i specialfremstillede størrelser?
Valget af den rigtige produktionspartner afgør, om dit projekt ankommer til tiden, eller om det ender i en konfrontation mellem usammenhængende leverandører i forsyningskæden.
Sikker levering af papkasser i specialstørrelse kræver indkøb fra en nøglefærdig produktionskonsolideringspartner. At stole på fragmenterede leverandører til separate tryk-, udstansnings- og monteringstrin introducerer alvorlig mekanisk belastning. En centraliseret leverandør garanterer strukturel kompatibilitet på tværs af komponenter og eliminerer dyre maskinnedetidsgebyrer under den endelige sampakning.
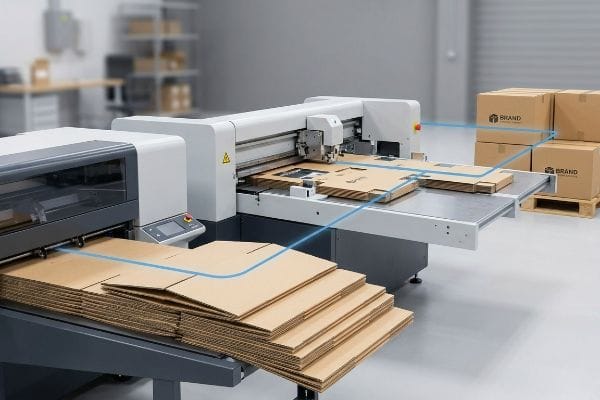
Indkøb af billige råmaterialer på tværs af flere faciliteter skaber ofte skjulte forpligtelser, der ødelægger dine faktiske profitmarginer.
De skjulte omkostninger ved fragmenteret sourcing af specialbokse
Indkøbsafdelinger forsøger ofte kunstigt at sænke enhedsomkostningerne ved at bruge en tollingmodel6, hvor rå bølgepapkomponenter købes fra én leverandør og trykte topark fra en anden. De antager, at en tredjepartspakker problemfrit kan flette disse forskellige dele sammen til en samlet detailudstilling. Dette ser godt ud på et indkøbsregneark.
I det øjeblik disse uensartede komponenter rammer et højhastigheds-samlebånd, bryder systemet sammen. Jeg ser ofte situationer, hvor et stift litografilamineret ark, der stammer fra en separat printer, ankommer med kun en brøkdel af en millimeter-variation7og fuldstændig skæver ud fra den udstansede strukturelle base. Man kan straks høre den høje, slibende knasen, når det automatiserede maskineri sætter sig fast på de overdimensionerede flapper. Kontraktpakkeren trykker blot på nødstopknappen, hvilket stopper produktionen helt og pålægger brandet massive timelige bøder for maskinnedetid8. Et partnerskab med en nøglefærdig leverandør, der kontrollerer både den strukturelle teknik og den endelige fysiske montering, flytter fuldstændigt ansvaret for kompatibilitet på tværs af komponenter væk fra dit brand og garanterer friktionsfri udførelse.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Opdeling af print- og papleverandører | Brug af centraliseret nøglefærdig produktion | Eliminerer gebyrer for maskinnedbrud9 |
| Tillidsfulde vejafgiftsmonteringsmodeller | Strukturel ansvarsforsikring fra én kilde | Garanterer præcis enhedspris10 |
| Ignorerer komponentvarians | End-to-end dimensionskontrol | Forhindrer aggressive tilbagebetalinger fra co-packers11 |
Jeg nægter at køre fragmenterede materialer på min linje, fordi usammenhængende indkøb er en tikkende bombe. At kontrollere hele pipelinen fra rå testliner til endelig montering er den eneste måde at beskytte dit udrulningsbudget på.
🛠️ Harvey's Desk: Er du bekymret for, at dine separate print- og papleverandører peger fingre ad hinanden? 👉 Få et tilbud på samlet produktion ↗ — Download sikkert. Min indbakke er åben, hvis du har spørgsmål senere.
Hvordan kan jeg designe min egen emballage?
Design af strukturel grafik kræver en kombinering af kreativ branding med rigid matematisk fysik, hvilket sikrer, at dit kunstværk i høj opløsning rent faktisk passer perfekt til den endelige fysiske, foldede form.
Design af din egen emballage kræver, at du låser en præfabrikeret PDF-skabelon til strukturen i det nederste lag af din designsoftware. Webbaserede rasterværktøjer ødelægger kritiske bøjningstolerancer og præcise skærestrøg. Ved at anvende overfladegrafik strengt over en uforstyrret vektorlinje garanteres strukturel integritet og forhindrer katastrofale kollaps af detailudstillinger.
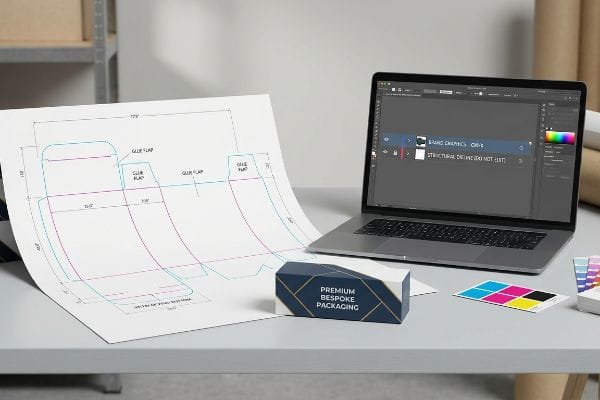
At kaste farverige logoer ud på et blankt digitalt lærred uden et forankret matematisk fundament er en opskrift på fysisk katastrofe.
Hvorfor grundlæggende webdesignværktøjer ødelægger brugerdefineret emballage
Brand marketingteams forsøger ofte at spare penge ved at importere en tom rektangulær boks til basale træk-og-slip webdesignplatforme. De strækker deres logoer og livsstilsbilleder ud over de teoretiske paneler i den antagelse, at trykkeriet blot finder ud af, hvor det skal skæres og foldes senere.
Tænk på det som at male væggene i et hus, før entreprenøren overhovedet har støbt betonfundamentet. Selv erfarne designteams overser, at grundlæggende webværktøjer producerer usammenhængende rasterkunst og fuldstændigt sletter de mekaniske staffagefarver, der kræves af CNC (Computer Numerical Control) skæreborde12.Jeg modtog engang en fil, hvor de indviklede, sammenlåsende bundfaner var tegnet helt i en forbrugerwebapp. Da vi kørte den første fysiske test, følte jeg den pudrede fornemmelse af udstansningsstøv puste op i luften, da bladet fejllæste de pixelerede linjer og fuldstændig overså de kritiske bærende folder. For at løse dette skal du altid starte med en konstrueret vektor-PDF eksporteret fra professionel struktursoftware, låse den til dit bundlag og anvende din CMYK (Cyan, Magenta, Yellow, Key/Black) overfladegrafik ovenpå, så den strukturelle matematik forbliver perfekt intakt.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Design i grundlæggende raster-apps | Brug af låste strukturelle PDF-lag13 | Sikrer præcise snit |
| Overskrivning af foldelinjer | Adskillelse af grafik fra struktur | Holder skærmene stående lige |
| Gætning af fanedimensioner | Stol på prædesignede skabeloner | Tillader nyttelast på 1133,9 kg14 |
Jeg håndhæver altid en streng locked-layer-protokol, fordi pixelerede strukturelle stier ødelægger automatiseret produktion. Ved at holde dit kreative artwork klart adskilt fra den matematiske dieline sikrer du, at din kampagne ser visuelt imponerende ud, samtidig med at den overlever brutale butiksmiljøer.
🛠️ Harvey's Desk: Har du svært ved at justere dit brand artwork med komplekse foldefaner i Illustrator? 👉 Få din prækonstruerede Dieline-skabelon ↗ — Ingen formularer, der udløser endeløse salgsopkald. Bare ren værdi.
Hvordan laver man nemt en æske af pap?
Opskalering af en emballageudrulning fra en enkelt prototype til fem hundrede præfyldte paller kræver specifik ingeniørkunst for at eliminere fysisk monteringsfriktion på fabriksniveau.
For at gøre en papkasse nem at samle kræver det matematisk at beregne en fugtighedsbuffer i de sammenlåsende spalter i dieline-materialet. Bølgepap-testliner absorberer omgivende fugt og svulmer fysisk op under søtransport. Tilføjelsen af en streng tolerance i spillerum garanterer friktionsfri opsætning uden rivning for sampakkere uanset lagerets klimaforhold.
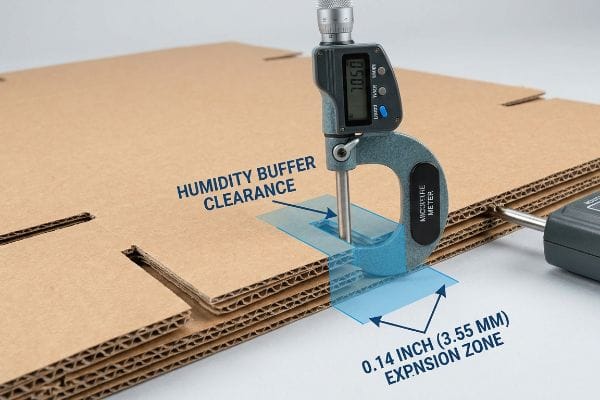
Det er nemt at få én perfekt prototype til at klikke sammen i et klimakontrolleret kontor, men her er den barske virkelighed, når man sender en fuld containerladning.
Den skjulte fugtfælde i Easy Box Assembly
Indkøbsteams godkender ofte et design af udstansede kasser udelukkende baseret på printpladens absolutte tørkaliber15, forudsat at en perfekt pasform på skærmen vil resultere i en tilfredsstillende og sikker lås på det fysiske samlebånd. De presser disse præcise tolerancer ind i masseproduktion og stoler på, at matematikken holder på tværs af globale logistikkæder.
Dette er ikke bare teori – jeg ser dette ske på testgulvet, når forsendelser ankommer til områder med høj luftfugtighed som Florida. Den porøse 32ECT (Edge Crush Test) testliner fungerer som en svamp16, der absorberer omgivende fugt og fysisk hævelse. Når jeg måler den angiveligt perfekte rille med en mikrometer, er åbningen ofte krympet med 0,14 tommer (3,55 mm)17 på grund af fiberudvidelse. Sampakkeren er tvunget til aggressivt at hamre de hævede faner sammen og rive det førsteklasses litolaminerede toplag i stykker i processen. Ved at håndhæve en fugtighedsbufferafstand på 0,04 tommer (1 mm) præcist ind i modtagerslidserne i den indledende CAD-fase sikrer jeg, at samlingen forbliver fuldstændig friktionsfri. Denne hensynsløse, datadrevne korrektion betyder, at samlingstiden for sampakningen falder med 38 sekunder pr. enhed, hvilket reducerer arbejdsomkostningerne med anslået 15 % uden at oppuste råmaterialebudgettet.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af tolerancer for tørre plader | Konstruktion af en fugtighedsbuffer18 | Forhindrer, at det øverste ark rives i stykker |
| Ignorerer lagerklimaet | Matematisk udvidende fanebladpladser19 | Forkorter monteringstiden drastisk |
| Stol på tætte CAD-pasninger | Justering for hævelse af porøse fibre20 | Eliminerer gebyrer for manuelle efterbearbejdninger |
Jeg indfører automatisk fugtighedstolerancer i alle strukturelle filer, fordi miljøfysik ikke er interesseret i dit perfekte skærmdesign. Design til virkelige materialeopsvulmninger garanterer, at kassen rent faktisk fungerer fejlfrit, når det gælder mest.
🛠️ Harveys skrivebord: Lad ikke en strukturel fejl på 2 millimeter ødelægge en udrulning med 500 butikker. 👉 Send mig din Dieline-fil ↗ — Jeg vil stressteste matematikken, før du spilder budgettet på masseproduktion.
Konklusion
Du kan vælge at ignorere materialefysikkens fysiske realiteter, men når det matematisk perfekte 32ECT-kort svulmer op i et fugtigt 3PL-lager (tredjepartslogistik), vil det uundgåeligt udløse massiv friktion, hvilket vil sænke din samlebåndshastighed med anslået 30 % og fuldstændigt udslette projektets profitmargin. Over 500 brandmanagers bruger min prepress-tjekliste til at undgå netop disse fatale fejl i den tidlige fase. Stop med at spille hasard med vilkårlige tolerancer, og lad mig personligt revidere dine emballagefiler gennem min gratis Dieline Audit ↗ for at opdage disse usynlige friktionspunkter, før du godkender masseproduktion.
"Bølgepap og materialekvaliteter – emballagestrategier", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifikation af standard industrielle målinger for tykkelse af B-bølgepap. Bevisrolle: teknisk specifikation; kildetype: emballageindustriens standarder. Understøttelse: nøjagtighed af materialekaliber. Omfangsnote: typisk tykkelse kan variere en smule afhængigt af producenten. ↩
"Analytisk bestemmelse af bøjningsstivheden af en fem-kantet ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Teknisk forklaring af bøjningstillæg og materialeforskydning under foldning af bølgepap. Evidensrolle: ingeniørprincip; kildetype: lærebog i maskinteknik eller emballage. Understøttelse: nødvendigheden af at kompensere for materialetykkelse i dielinjer. Omfangsnote: gælder for alle bølgetyper. ↩
"Optimal design af dobbeltvægget bølgepapemballage – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. En teknisk manual om emballageteknik forklarer, hvordan kaliberkompensation justerer dielines for at tage højde for den fysiske tykkelse af bølgepap. Evidensrolle: Teknisk validering; kildetype: Ingeniørhåndbog. Understøtter: Brugen af softwarebaserede justeringer for at sikre foldenøjagtighed. Omfangsnote: Specifikt for CAD-baserede emballagearbejdsgange. ↩
"Optimering af produktionsproces for bølgepapkasser ved hjælp af dimensionel …", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. En industriel effektivitetsundersøgelse eller tids-bevægelsesanalyse, der sammenligner samlehastigheden for optimerede vs. ikke-optimerede papdielinjer. Evidensrolle: Kvantitativ verifikation; kildetype: Branchecasestudie. Understøtter: Den specifikke tidsbesparende fordel ved professionelle dieline-reparationer. Omfangsnote: Tidsbesparelser kan variere afhængigt af kassens skala og kompleksitet. ↩
"Den ultimative guide til bølgepapkasser", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Emballagedesignstandarder beskriver nødvendigheden af at tilføje tolerancer til slidser baseret på pladens tykkelse for at forhindre materialebelastning og rivning. Evidensrolle: Teknisk validering; kildetype: Emballagedesignstandard. Understøtter: Metoden til at forhindre fejl i toparket under samling. Omfangsnote: Gælder for designs med sammenlåsende faner. ↩
"Strategisk sourcing af bølgepapemballage", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisets rolle: Underbyggelse af branchens indkøbspraksis; kildetype: Litteratur om forsyningskædestyring. Understøtter: Brugen af afgiftsmodeller til at afkoble råvareindkøb fra efterbehandlingstjenester for at reducere enhedsomkostninger. Omfangsnote: Anvendelse specifikt for bølgepapemballage og co-packing-logistik. ↩
"[PDF] Præcis justering af laminatmaterialer ved hjælp af sensorbaseret robot …", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Teknisk dokumentation vedrørende fremstillingstolerancer for litolaminerede materialer og de præcisionsgrænser, der kræves til automatiseret samlingssynkronisering. Bevisrolle: teknisk specifikation; kildetype: manual til industriel ingeniørvirksomhed. Understøtter: påstanden om, at afvigelser på submillimeterniveau forårsager mekanisk forskydning. Omfangsnote: specifik for højhastighedspakkelinjer. ↩
"Minimer nedetid for pakkemaskiner | Vedligeholdelsestips", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Verifikation af branchestandardklausuler for 'linjestop' eller 'maskinenedetid' i kontraktaftaler om emballage og sampakning. Bevisrolle: verifikation af forretningspraksis; kildetype: standarder for logistikserviceaftaler. Understøtter: påstanden om, at mærker pådrager sig direkte økonomiske sanktioner for produktionsstop. Omfangsnote: varierer afhængigt af specifikke kontraktvilkår. ↩
"Sådan forenkler nøglefærdig produktion indkøb", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Kort forklaring af, hvordan konsolideret produktion forhindrer forsinkelser og tilhørende sanktioner forårsaget af koordinering af flere leverandører. Evidensrolle: årsagssammenhæng; kildetype: brancheanalyse. Understøttelse: økonomisk fordel ved nøglefærdig produktion. Omfangsnote: specifik for emballageproduktionslinjer. ↩
"Tollproduktion vs. kontraktproduktion: Nøgleforskelle", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analyse af indkøbsmodeller, der viser, hvordan enkeltkildeansvar fjerner de variable overheadomkostninger forbundet med tollproduktion. Evidensrolle: omkostningssammenligning; kildetype: indkøbsundersøgelse. Understøttelse: enhedsomkostningernes stabilitet. Omfangsnote: afhænger af specifikke kontraktlige aftaler. ↩
"Hvilke fejl i kontraktemballage udløser tilbagebetalinger hos detailhandlere?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Autoritativ logistikvejledning, der beskriver, hvordan inkonsistente emballagedimensioner fører til økonomiske sanktioner fra tredjeparts-sampakkere. Bevisrolle: validering af risiko; kildetype: driftsmanual. Understøtter: nødvendigheden af end-to-end dimensionskontrol. Omfangsnote: fokuseret på co-packing-miljøer i detailhandlen. ↩
"Laserskærer – Vektor vs. rasterlaserskæring | Operations", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Teknisk produktionsdokumentation forklarer, hvordan CNC-skæresoftware bruger forskellige spotfarver til at skelne mellem skære- og foldestier, hvilket rasterbilleder ikke kan give. Bevisrolle: teknisk specifikation; kildetype: industriel ingeniørmanual. Understøtter: nødvendigheden af spotfarver til automatiseret skærepræcision. Omfangsnote: Gælder for professionelle stanseskærings- og digitale skæreworkflows. ↩
"Opret udstansede filer: Vejledning til præcisionsteknikker", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Teknisk dokumentation om nødvendigheden af vektorbaserede lag til CNC- og udstansningsklingebaner for at forhindre rasterinterpolationsfejl. Bevisrolle: teknisk procesvalidering; kildetype: produktionsstandard. Understøtter: brugen af strukturelle lag til præcisionsskæring. Omfangsnote: refererer til PDF/X-formater i branchen. ↩
"Estimering af trykstyrken af bølgepap …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Detaljerede tekniske specifikationer, der bekræfter bæreevnen af prækonstruerede skabeloner til kraftig emballage. Bevisrolle: kvantitativ verifikation; kildetype: teknisk manual. Understøtter: påstanden om vægtkapacitet for professionelle strukturelle skabeloner. Omfangsnote: Kapaciteten afhænger af materialekvaliteten (f.eks. bølgepap med B-fløjte vs. C-fløjte). ↩
"Effekt af fugtindhold i emner på formningsadfærd og …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Kort forklaring af, hvordan industristandarder for måling af kaliber adskiller sig mellem tørre og konditionerede tilstande, og den deraf følgende indvirkning på tolerancer for udstanset samling. Evidensrolle: teknisk validering; kildetype: håndbog i emballageteknik. Understøtter: Risikoen ved at bruge tørre målinger til endelig samling. Omfangsnote: Gælder for cellulosebaserede bølgepapmaterialer. ↩
"Indflydelse af fugtighed og temperatur på mekaniske egenskaber ved …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Verifikation af de hygroskopiske egenskaber ved 32ECT bølgepaptestliner og hvordan omgivende fugt inducerer fysisk udvidelse. Evidensrolle: Teknisk validering; kildetype: Materialevidenskabelig specifikation. Understøtter: Påstanden om, at fugtabsorption forårsager materiales hævelse. Omfangsnote: Effekten kan variere afhængigt af belægning og linerkvalitet. ↩
""Relativ fugtighedseffekt på kompressionsstyrken af …", https://open.clemson.edu/all_theses/3225/. Empiriske data vedrørende typisk dimensionsvarians og spaltekrympning i bølgepap under forhold med høj luftfugtighed. Evidensrolle: Empirisk benchmarking; kildetype: Casestudie om emballageteknik. Understøtter: Den specifikke måling af spaltekrympning på grund af fiberekspansion. Omfangsnote: Faktiske målinger afhænger af specifikke fugtmætningsniveauer. ↩
"Hvad er relativ luftfugtighed, og hvordan påvirker det dine kasser?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: teknisk løsning; kildetype: industriel designvejledning. Understøttelse: brugen af beregnede tolerancer for at forhindre materialespænding og strukturfejl. Omfangsnote: Fokuserer på at forhindre rivning af toparket. ↩
"RSC-tolerancer for case-rejsere og -pakkere – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: bedste praksis i branchen; kildetype: manual til emballageteknik. Understøtter: kravet om at justere slidsdimensioner for at forhindre samlingsfriktion under materialeudvidelse. Omfangsnote: Anvendt til industriel skalering. ↩
"Hvordan fugtighed påvirker bølgepapkasser", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: teknisk validering; kildetype: tidsskrift for materialevidenskab. Understøtter: den fysiske udvidelse af cellulosefibre i bølgepap på grund af hygroskopi. Omfangsnote: Specifikt for porøse papirbaserede materialer. ↩



