
Du har investeret massivt i dit produkt, men at sende ubekræftet kunst direkte til en fabrik er en massiv økonomisk risiko, der ofte resulterer i katastrofale afvisninger i detailhandlen.
Ja. Det er standard at vise designet af dine kasser før fremstilling. Denne valideringsfase før produktionen bruger præcis fysisk prototypefremstilling og digitale gengivelser til at eliminere dyre strukturelle fejl og dermed sikre, at din endelige emballage overlever barske forhold i forsyningskæden og strenge overholdelseskontroller af forhandlernes regler uden gnidninger.
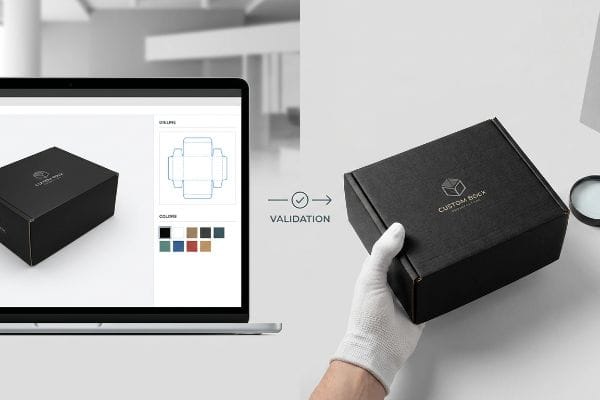
At få et visuelt bevis handler ikke kun om æstetik; det er den sidste barriere mellem en profitabel udrulning og et lager fyldt med ubrugeligt pap.
Hvordan skaber man et design af æskeemballage?
At bygge en succesfuld struktur starter længe før blækket rører papiret.
At skabe et design af kasseemballage kræver integration af strukturteknik direkte med grafiske layouts. Denne grundlæggende proces beregner nøjagtige materialetykkelser, bøjningstillæg og dynamiske belastningskapaciteter, hvilket sikrer, at flade skabeloner med succes kan omdannes til stive tredimensionelle merchandise-emballagere, der er i stand til at overleve tung fragt og aggressive detailmiljøer.
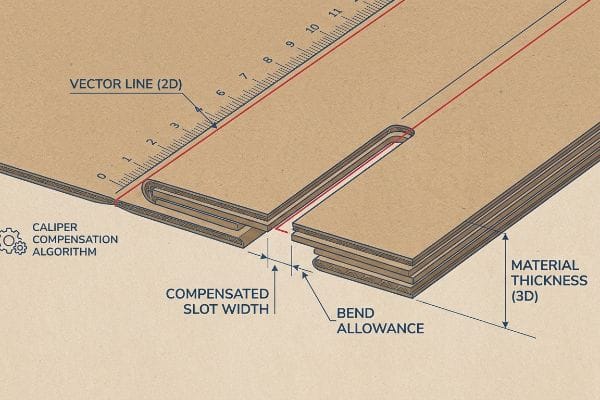
En flad tegning kan se perfekt ud på en skærm, men den fysiske virkelighed ved at folde tykt pap kræver streng matematisk disciplin.
Den skjulte matematik for kaliberkompensation
Selv erfarne designere overser ofte den fysiske tykkelse af deres valgte substrat. De bygger sammenlåsende faner og foldeslidser i 2D-software med præcis samme bredde som det modstående panel1.De antager, at en simpel vektorlinje vil folde rent på monteringsgulvet.
Jeg ser denne fælde konstant, når klienter indsender flade AI-filer (Adobe Illustrator) til tunge B-bølgepapkampagner. De glemmer, at et 0,125-tommer (3,17 mm) tykt pap2 forbruger materiale, når det foldes 90 grader. Hvis modtagespalten på matriselinjen ikke udvides for at kompensere for den ydre radius, vil det fysiske display bøje kraftigt. Jeg har set sampakkere svede på samlebåndet og kraftigt skubbe fanerne sammen, indtil man hører den rivende lyd af rå pap. Vi løser dette ved at bruge CAD (Computer-Aided Design) software til automatisk at anvende en bøjningstillægsalgoritme på hvert sprække. Ved at udvide afstanden med blot en brøkdel af en millimeter sikrer vi, at delene glider sammen ubesværet, hvilket reducerer monteringsarbejdet med anslået 20%3 og eliminerer iturevne paneler.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Tegning af faner og slidser i præcis samme 1:1 bredde | Anvendelse af CAD-kalibreringskompensationsalgoritmer4 | Sparer 20 sekunders monteringstid pr. enhed5 |
| Ignorerer brættykkelse under 90-graders foldning | Udvidelse af modtagespalter til bøjningsradius6 | Forhindrer, at det øverste ark rives i stykker og buler |
| Tvinger uensartede dele sammen på linjen | Mikrofrigange i specialdesign for jævn glidning | Reducerer drastisk arbejdsomkostningerne ved sampakning |
Jeg nægter at sende ukompenserede vektorfiler til skærebordet. Justering af notbredden til den specifikke pladekaliber er den eneste måde at garantere en firkantet, stabil struktur under tungt nyttelasttryk.
🛠️ Harveys skrivebord: Er du ikke sikker på, om dine sammenlåsende faner har den korrekte bøjningstolerance? 👉 Send mig din flade dieline ↗ — Direkte adgang til mit skrivebord. Nul automatiseret salgspam, det lover jeg.
Hvad er emballagedesigntrendsene i 2026?
Den næste bølge af strukturel innovation bevæger sig aggressivt mod nulfriktionsbæredygtighed.
Emballagedesigntrends for 2026 prioriterer i høj grad konstruktion i ét materiale og genanvendelighed ved kantstenen. Drevet af strenge krav fra forhandlere erstatter producenter blandet plast og permanent metalhardware med konstrueret bølgepap og bruger vandbaserede belægninger for at opretholde høj dynamisk belastningskapacitet, samtidig med at de sikrer problemfri overholdelse af miljøforskrifter.
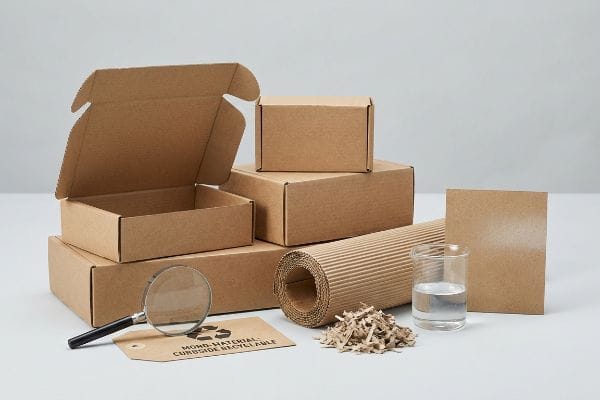
Mærker ønsker at fremvise et miljøvenligt image, men valg af det forkerte materiale udløser ofte uventede manglende overholdelse af regler.
Bioplastens genmasseringsfælde
Mange marketingteams kræver PLA (polymælkesyre) bioplastlamineringer7 til deres detailudstillinger. De arbejder ud fra den antagelse, at en plantebaseret film automatisk garanterer miljøoverholdelse. Dette ser godt ud i en præsentation på et bestyrelseslokale, men fejler fuldstændigt i den efterfølgende fase.
Jeg er ofte nødt til at opsnappe disse specifikationer, før de rammer fabriksgulvet. Når et standard OCC-genbrugsanlæg (Old Corrugated Containers - gamle bølgepapcontainere) behandler et display belagt med massiv PLA-film, afviser materialet vand og blokerer maskineriet8.Man kan fysisk mærke den klæbrige, ubøjelige spænding i plastfilmen, der nægter at nedbrydes i genpulpingbeholderen. I stedet for at genbruge den, omdirigerer anlæggene hele strukturen direkte til en losseplads, hvilket fører til massive tilbagebetalinger fra detailhandlere. Jeg omgår dette fuldstændigt ved at håndhæve en flydende vandig belægningsprotokol over den rå testliner9.Denne finish giver den nødvendige fugtbarriere, men opløses problemfrit under genbrug, hvilket holder din kampagne 100 % kompatibel og sparer dig for dyre miljømæssige sanktioner.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af PLA-bioplast til miljøvenlige påstande | Opgradering til flydende vandige barrierebelægninger10 | Består strenge bæredygtighedsrevisioner fra detailhandlere |
| Forudsat at alle plantebaserede film kan genbruges til pulp11 | Sikring af 100% monomateriale-papirstrukturer12 | Forhindrer tilbagebetalinger af omdirigering fra lossepladser |
| Tilføjelse af blandede materialer til bølgepapdisplays | Fjernelse af uigenbrugelige permanente film | Forenkler sortering af affald på butiksniveau |
Jeg ofrer aldrig mekanisk genmassebarhed for en overfladisk markedsføringspåstand. Ægte bæredygtighed betyder at konstruere en struktur, som almindelige kommunale papirfabrikker kan bearbejde uden specialiserede kemiske indgreb.
🛠️ Harvey's Desk: Udløser dine nuværende fugtbarrierer skjulte overholdelseskrav for miljømæssige krav? 👉 Anmod om en materialeaudit ↗ — Download sikkert. Min indbakke er åben, hvis du har spørgsmål senere.
Hvordan designer man emballage trin for trin?
At udføre en fejlfri produktionskørsel kræver en systematisk og forudsigelig arbejdsgang.
Trin for trin-design af emballage kræver en streng prepress-sekvens med fokus på mekaniske tolerancer. Denne arbejdsgang involverer strukturel konstruktion, specifik udvidelse af blødningsmarginer, valg af materialekvalitet og kalibrering af den fysiske maskine, hvilket sikrer, at digital grafik problemfrit justeres med det fysiske bølgepapsubstrat under automatiserede højhastighedsproduktionsprocesser.
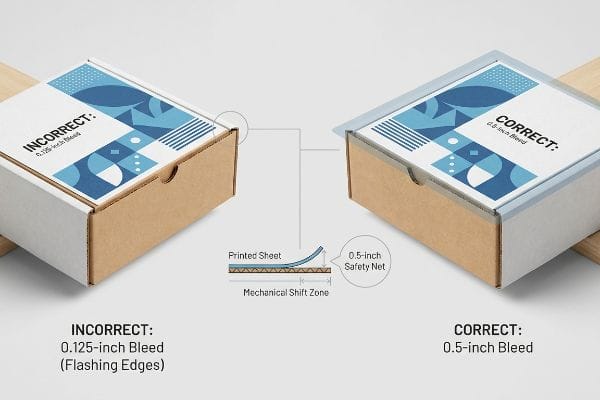
Det mest almindelige fejlpunkt i denne sekvens opstår, når grafikere behandler tyk emballage som et fladt kommercielt magasin.
Litolamineringsforskydningsfaktoren
Grafiske afdelinger anvender rutinemæssigt standardmargener for kommerciel trykning, normalt omkring 3,17 mm (0,125 tommer)13, på deres endelige displayfiler. De forventer, at det automatiserede skæremaskineri rammer den nøjagtige kant af deres kunstværk med laserpræcision hver eneste gang.
Jeg ser denne blinde plet ødelægge masseproduktionen næsten ugentligt. Når vi udfører litolaminering - den fysiske proces med at lime trykte topark på tykke bølgepap - introducerer det våde PVA (polyvinylacetat) klæbemiddel og de tunge ruller et naturligt mekanisk skift14.Jeg har stået ved siden af lamineringsmaskinen og set pladerne glide en smule, mens den høje vakuumsugning griber fat i papiret. Hvis man kun efterlader en lille smule blødning, blotlægger den lille mekaniske afdrift rå, brune papkanter på den endelige foldede enhed, hvilket resulterer i et visuelt defekt produkt. Jeg håndhæver en streng 0,5-tommer (12,7 mm) blødningsmargen15 forbi den fysiske skærelinje for at fungere som et konstrueret sikkerhedsnet mod dette skift. Denne enkle trinvise prepress-regel garanterer uberørte kanter og forhindrer, at hele partier bliver afvist af kvalitetskontrollen.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Brug af standardmargener for kommerciel trykning | Håndhævelse af en sikkerhedsudluftning på 0,5 tommer forbi skærelinjerne16 | Eliminerer blinkende rå brune kanter |
| Ignorerer den mekaniske forskydning ved vådlaminering | Regnskab for PVA-klæbende substratglas17 | Sikrer visuel brandværdi på hylden |
| Antagelse af laserpræcision på automatiserede valser18 | Opbygning af et sikkerhedsnet for konstrueret grafisk design | Forhindrer massive afvisninger af batchkvalitet |
Jeg afviser altid filer i prepress-fasen, hvis de ikke overholder denne margingrænse. Det tager en designer to minutter at udvide baggrunden for illustrationen, men det forhindrer tusindvis af kroner i spildte materialer.
🛠️ Harveys skrivebord: Er du ikke sikker på, om dit kunstværk sikkert kan forlænges forbi litolamineringsskiftzonen? 👉 Få et prepress-filtjek ↗ — Ingen formularer, der udløser endeløse salgsopkald. Kun ren værdi.
Hvordan designer man en brugerdefineret boks?
At udvikle en unik struktur giver dit produkt en klar fordel på hylden.
Design af en specialfremstillet kasse kræver matematisk konstruktion af det fysiske underlag, så det understøtter din specifikke produktnyttelast. Denne tekniske tilpasning involverer beregning af præcise tyngdepunktsforskydninger, anvendelse af målrettede dobbeltvægsforstærkninger og kortlægning af brugerdefinerede sammenlåsningsfligafstande for at garantere friktionsfri montering og langvarig strukturel holdbarhed.
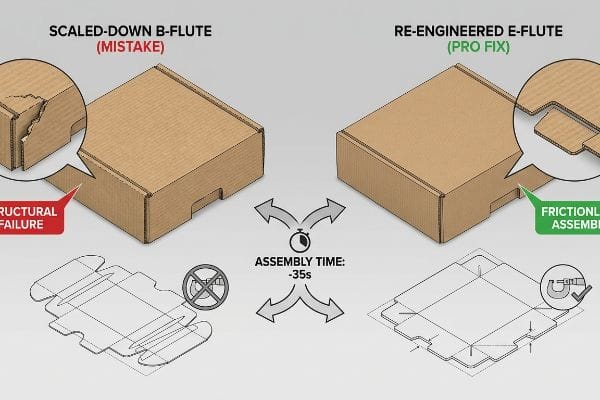
Men det er ikke nok at kende teorien, når maskinerne begynder at køre, og de brugerdefinerede dimensioner støder sammen med de fysiske materialebegrænsninger.
Hvorfor standard krympe-til-tilpas-skalering mislykkes på fabriksgulvet
Indkøbsteams forsøger ofte at spare ingeniøromkostninger ved at tage en kraftig gulvdisplay-dieline og matematisk krympe den med 50% for at fungere som en specialfremstillet bordpladeenhed. De antager, at en universel vektorfil fungerer fejlfrit på tværs af alle dimensioner og underlag .
I mit anlæg ser jeg rutinemæssigt de katastrofale resultater af denne direkte skaleringsfælde under præproduktionstest. Når man reducerer folderadius og sammenlåsende faner til mikroproportioner på et tæt B-flute-bræt, kan de indvendige papirfløjter ikke komprimeres rent20.Jeg tester dette med en mikrometer, og når en nedskaleret 0,4 tommer (10,1 mm) fane tvinges ind i en proportionalt krympet rille, klikker det øverste papirark simpelthen under belastningen. Man ender med en vaklende hylde, og medpakkere tyr til rodet klar tape bare for at holde den brugerdefinerede struktur sammen. Ved at dreje til et tyndere E-flute (mikro-flute) substrat og matematisk omkonstruere faneafstandene specifikt til den mindre skala, bryder jeg denne friktionslås. Denne justering reducerer sampakningsmonteringstiden med op til 35 sekunder pr. enhed21, hvilket sikrer projektets profitmargin uden at gå på kompromis med brandets æstetik.
| Almindelig rookie-fejl | Pro-løsningen | Fordel på detailhandelsgulvet |
|---|---|---|
| Matematisk krympning af store display-dielinjer | Ombygning af låse til det specifikke format | Stopper strukturelt kollaps på bordpladen |
| Tvinger tykke B-fløjte-tapper ind i mikrospor | Opgradering til mikro-fløjtesubstrater22 | Eliminerer behovet for rodet, klar tape |
| Brug af præcis den samme CAD-fil til alle størrelser | Kortlægning af brugerdefinerede afstande for skalerede faner | Reducerer monteringstiden med 35 sekunder pr. enhed23 |
Jeg tillader aldrig direkte matematisk skalering mellem forskellige materialekvaliteter. En specialfremstillet boks kræver specialfremstillet fysik, hvilket betyder, at hver enkelt friktionslås skal konstrueres uafhængigt til sit tilsigtede detailmiljø.
🛠️ Harveys skrivebord: Lad ikke en strukturel fejl på 2 millimeter ødelægge en udrulning med 500 butikker. 👉 Send mig din Dieline-fil ↗ — Jeg vil stressteste matematikken, før du spilder budgettet på masseproduktion.
Konklusion
Du kan vælge en billigere leverandør til din specialemballage, men når de matematisk krympede B-flute-tapper knækker under sampakningen, sænker den resulterende friktion samlebåndet med anslået 30 % og udsletter din profitmargin fuldstændigt. Dette er præcis det specifikationsark, som mine top 10 detailkunder bruger til at garantere nul printafvisninger. Stop med at gætte på materialetolerancer, og lad mig personligt køre dine strukturfiler gennem min gratis Dieline Pre-Flight Audit ↗ for at opdage fatale skaleringsfejl, før masseproduktionen begynder.
"Mastering Tab and Slot Design for Efficient Metal Fabrication", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Emballagetekniske standarder specificerer, at slidser skal være bredere end modstykket for at tage højde for materialetykkelse og folderadius for at sikre samling. Bevisrolle: teknisk specifikation; kildetype: strukturel emballagevejledning. Understøtter: påstanden om, at breddeforhold på 1:1 fører til monteringsfejl. Omfangsnote: Gælder for bølgepap- og foldekartonsubstrater. ↩
"Bølgepap og materialekvaliteter | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Teknisk verifikation af standardtykkelsen for B-bølgepap. Bevisrolle: teknisk specifikation; kildetype: industriel materialestandard. Understøtter: nøjagtighed af påstande om materialetykkelse. Omfangsnote: Målinger kan variere en smule afhængigt af den regionale producent. ↩
"Analytisk bestemmelse af bøjningsstivheden af en femlags …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Kvantitativ dokumentation for effektivitetsgevinster som følge af anvendelsen af bøjningstillægsalgoritmer i strukturelt emballagedesign. Dokumentationens rolle: præstationsmetrik; kildetype: casestudie om fremstilling. Understøttelse: reduktion af driftsomkostninger. Omfangsnote: Procentdelen kan variere afhængigt af designets kompleksitet. ↩
"Optimal design af dobbeltvægget bølgepap-emballage – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Teknisk dokumentation fra emballageteknisk software, der forklarer brugen af algoritmer til at justere for materialetykkelse (kaliber). Evidensrolle: teknisk validering; kildetype: softwareteknisk manual. Understøtter: brugen af automatiseret kompensation for præcis tilpasning. Omfangsnote: Gælder primært for automatiserede CAD/CAM-arbejdsgange. ↩
"Produktivitetsforbedring gennem afbalancering af samlebånd ved …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Casestudier inden for industriel ingeniørvidenskab, der kvantificerer tidsreduktionen ved manuel samling, når dele konstrueres med korrekte tolerancer. Evidensrolle: kvantitativ metrik; kildetype: operationel effektivitetsundersøgelse. Understøtter: påstanden om betydelige besparelser på arbejdstid. Omfangsnote: Tidsbesparelserne varierer afhængigt af kassens kompleksitet og arbejderens færdigheder. ↩
"Oversigt over nylige studier ved IPST om bølgepapkant …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Strukturelle emballagestandarder, der specificerer, hvordan modtageslidser skal være overdimensionerede for at imødekomme materialets bøjningsradius under foldning. Evidensrolle: teknisk standard; kildetype: branchehåndbog. Understøtter: forebyggelse af materialerivning og -bøjning. Omfangsnote: Afhængig af papkvalitet og tykkelse. ↩
"Livscyklusvurderingen for polymælkesyre (PLA) for at gøre det til en …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Teknisk dokumentation eller affaldshåndteringsstudier, der viser, at PLA-lamineringer forurener traditionelle genbrugsstrømme og ofte mangler den industrielle komposteringsinfrastruktur, der kræves til faktisk nedbrydning. Bevisrolle: teknisk validering; kildetype: brancherapport eller akademisk undersøgelse. Understøtter: påstanden om, at PLA-film ikke overholder miljøkravene nedstrøms. Omfangsnote: fokuserer specifikt på uoverensstemmelsen mellem teoretisk komposterbarhed og praktisk affaldsstrømsbehandling. ↩
"Hvad er genbrugskontaminering? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Teknisk dokumentation, der forklarer, hvorfor polymælkesyre (PLA)-film ikke kan genpulpes i standard OCC-strømme og forårsager mekaniske fejl. Bevisrolle: teknisk verifikation; kildetype: hvidbog om industriel genbrug. Understøtter: påstanden om, at bioplastfilm hindrer papirgenbrug. Omfangsnote: gælder specifikt for standard OCC-forarbejdningsanlæg. ↩
"Genanvendelig og bionedbrydelig papirbelægning med funktionaliseret PLA …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Industristandarder, der bekræfter, at vandbaserede vandige belægninger opretholder strukturelle fugtbarrierer, samtidig med at de forbliver fuldt kompatible med genpulpningsprocesser. Evidensrolle: teknisk validering; kildetype: materialevidenskabelig undersøgelse. Understøtter: effektiviteten af vandige belægninger som et bæredygtigt alternativ til plastfilm. Omfangsnote: fokuserer på metrikker for genpulpbarhed. ↩
"Biobaserede vandige dispersioner baseret på umættet PLA … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Teknisk sammenligning af vandige belægninger versus bioplast vedrørende deres kompatibilitet med genbrugsstrømme og detailhandleres bæredygtighedsstandarder. Evidensrolle: teknisk validering; kildetype: hvidbog for industrien. Understøtter: Brug af vandige belægninger som et bedre alternativ til PLA til miljøpåstande. Omfangsnote: Effektiviteten afhænger af produktets specifikke barrierekrav. ↩
"Genanvendelig vs. genmassebar emballage forklaret", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Videnskabelig analyse af, hvordan forskellige plantebaserede polymerer interagerer med industrielt papirmasseudstyr, og om de skaber forurenende stoffer. Bevisets rolle: faktuel korrektion; kildetype: materialevidenskabelig undersøgelse. Understøtter: Påstanden om, at plantebaseret oprindelse ikke garanterer genmassebarhed. Omfangsnote: Fokuserer på genbrugsinfrastruktur i industriel skala. ↩
"Hvad er nyt i emballagepolitikken? Oversigt over emballagepolitikken", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Retningslinjer for detailhandlere om håndtering af emballageaffald og de økonomiske sanktioner forbundet med ikke-genanvendelige blandede materialer. Evidensrolle: økonomisk validering; kildetype: håndbog i bæredygtighed i detailhandlen. Understøtter: Forbindelsen mellem design af enkeltmaterialer og undgåelse af gebyrer for deponering. Omfangsnote: Gælder primært for store detailhandelsmiljøer. ↩
"Hvordan kan jeg bestemme, hvor meget bleed jeg skal bruge?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verifikation af branchestandardiserede bleedspecifikationer, der anvendes i kommercielle tryk- og grafiske designworkflows. Bevisrolle: teknisk validering; kildetype: manual til trykkeribranchen. Understøtter: påstanden om, at 0,125 tommer er en standard bleedmargen. Omfangsnote: Specifikke krav kan variere afhængigt af trykleverandøren eller substratet. ↩
"Forståelse af litolamineret emballage og enkeltsidet laminering", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Teknisk litteratur om bølgepaplimningsprocesser forklarer, hvordan fugt fra PVA og rulletryk forårsager substratbevægelse under laminering. Evidensrolle: teknisk validering; kildetype: vejledning til industriel ingeniørvirksomhed. Understøtter: den fysiske årsag til pladeforskydning. Omfangsnote: gælder specifikt for vådlimningslamineringsprocesser. ↩
"Litografisk lamineret vs. digitaltryk: En industriel købers guide til …", https://mdmpkg.com/litho-laminated-vs-digital-printing-premium-corrugated-packaging-2/. Tekniske specifikationer fra emballagedesignstandarder eller manualer til trykproduktion definerer den nødvendige bleed for at tage højde for registreringsforskydning i laminering. Bevisrolle: specifikationsverifikation; kildetype: teknisk produktionshåndbog. Underlag: den specifikke dimension, der bruges til at forhindre synlige kanter. Omfangsnote: Værdier kan variere afhængigt af substrattykkelsen. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Standarder i trykkeribranchen definerer nødvendige blødningsmargener for at forhindre, at rå substratkanter vises efter beskæring. Bevisrolle: teknisk specifikation; kildetype: manual til trykkeribranchen. Understøtter: det specifikke krav om 0,5 tommer blødning. Omfangsnote: gælder for bølgepap-litolaminering. ↩
"Effekter af fugt i lamineringsprocessen – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Teknisk dokumentation om PVA-klæbemidler forklarer, hvordan limens flydende natur forårsager materialeforskydning under laminering. Evidensrolle: materialevidenskabelig fakta; kildetype: klæbemiddelproducentens datablad. Understøtter: eksistensen af mekanisk forskydning i vådlaminering. Omfangsnote: fokuserer på vandbaserede klæbemidler. ↩
"En vejledning til emballageautomation – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Industritekniske standarder beskriver tolerancevariationer og registreringsfejl, der er forbundet med store rullesystemer. Evidensrolle: teknisk begrænsning; kildetype: håndbog i industriel ingeniørkunst. Understøtter: behovet for konstruerede grafiske sikkerhedsnet. Omfangsnote: sammenligner automatiserede ruller med laserstyret præcision. ↩
"Sådan forberedes en dieline til emballagedesign: En trinvis vejledning", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Teknisk dokumentation om emballageteknik forklarer, hvorfor lineær skalering af vektorfiler ikke tager højde for materialetykkelse og foldegodtgørelser. Bevisrolle: teknisk modsigelse; kildetype: manual til emballageteknik. Understøtter: fejlen med krympe-til-pas-skalering i fysisk produktion. Omfangsnote: specifik for bølgepap og kraftige underlag. ↩
"Den ultimative guide til bølgepapkasser", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk dokumentation om materialevidenskab i bølgepap vedrørende kollaps af bølgepap og kompressionsgrænser under foldning med tæt radius. Evidensrolle: teknisk validering; kildetype: manual til materialevidenskab. Understøtter: mekanisk svigt af B-bølgepap på mikroskalaer. Omfangsnote: gælder specifikt for tætte bølgepapprofiler. ↩
"Sammenligning af F-, E- og B-fløjte i bølgepapemballage", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Benchmarks inden for industriel ingeniørkunst, der sammenligner manuelle monteringshastigheder for forskellige størrelser og tab-afstande for bølgepap. Evidensrolle: kvantitativ validering; kildetype: industriel ingeniørrapport. Understøtter: effektivitetsgevinsterne ved at skifte til mikrofløjtesubstrater. Omfangsnote: Resultaterne afhænger af den samlede kassekompleksitet. ↩
"Mikro-Flute Emballage | EF N-Flute Kartoner", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: teknisk specifikation; kildetype: materialevidenskabelig vejledning. Understøtter: brugen af mikro-flute for bedre pasform i små spalter sammenlignet med B-flute. Omfangsnote: Resultaterne kan variere afhængigt af den specifikke flutekvalitet. ↩
"[PDF] Nøglemålinger til måling af ydeevne og effekt af …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: verifikation; kildetype: casestudie inden for industriel ingeniørkunst. Understøttelse: kvantitativ reduktion af monteringstid gennem optimerede CAD-frigange. Omfangsnote: metrikken gælder for skalerede detailudstillinger. ↩



