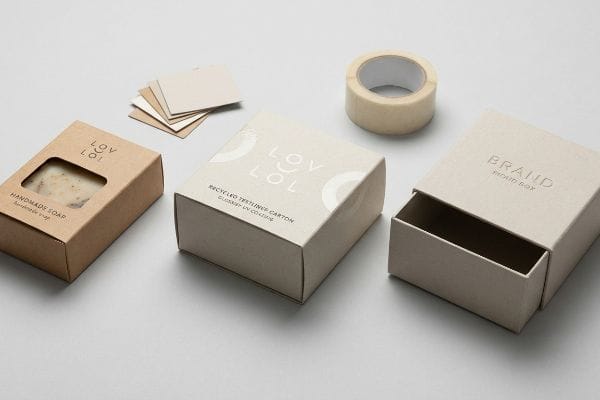
Vil du gerne skalere dit sæbemærke i store detailbutikker? Vil du skille dig ud, kræver det mere end gode dufte; det kræver emballage, der er designet til at overleve i forsyningskæden og samtidig skabe visuel forstyrrelse.
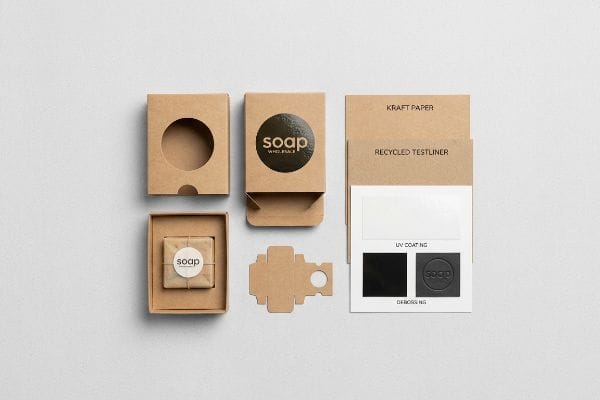
Tilpasningsmuligheder for engros sæbeæsker inkluderer strukturelle ændringer som udstansede vinduer, materialevalg som jomfruelig kraftpapir eller genbrugsplast og fysiske trykfinisher som UV-belægninger og prægning. Disse konstruerede elementer sikrer strukturel integritet, samtidig med at de maksimerer brandets synlighed på detailhylder på tværs af internationale markeder.
Men det er ikke nok at kende de teoretiske designbegrænsninger, når de automatiserede maskiner begynder at køre.
Hvor kan jeg købe specialfremstillede sæbeæsker engros?
At sikre en pålidelig produktionspartner er fundamentet for enhver vellykket udrulning i detailhandlen.
Køb af specialfremstillede sæbeæsker engros involverer udelukkende direkte indkøb fra nøglefærdige produktionsfaciliteter i stedet for fragmenterede, fællespakkede virksomheder. Konsoliderede emballageleverandører kontrollerer strukturteknik, råvareindkøb og slutmontering, hvilket eliminerer friktion på tværs af komponenter og garanterer faste enhedsomkostninger for massive detailkampagner globalt.
Alligevel træder selv erfarne indkøbsteams ofte i en massiv fælde i forsyningskæden, når de skal finde det billigste tilbud.
Det fragmenterede forsyningskædemareridt
Mærker vælger ofte en fragmenteret tollingmodel1– hvor flade sæbekasser, interne indsatser og ydre mastershippers købes fra tre forskellige leverandører for kunstigt at minimere enhedsomkostningerne. De antager, at medpakkeren blot samler disse separate komponenter uden problemer. Dette ignorerer den alvorlige driftsmæssige belastning ved fragmenteret indkøb på en højhastigheds-samlebånd. Når uoverensstemmende tolerancer uundgåeligt kolliderer, går hele projektet i stå2.
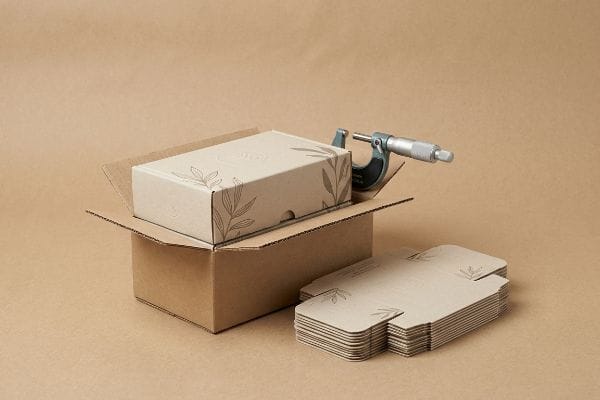
Dette er ikke bare teori – jeg beskæftiger mig med dette på testgulvet. For nylig bragte en klient komponenter ind fra forskellige mæglere, i den antagelse at standard 32ECT (Edge Crush Test) testliner yderkasser3 perfekt ville rumme deres specialfremstillede sæbekartoner. Jeg så den automatiserede kartoneringsmaskine sætte sig fast gentagne gange. Den rå friktion fra det uoverensstemmende pap lugtede bogstaveligt talt af brændende papirstøv, da maskinen rev flapperne i stykker. Jeg trak mikrometeraflæsningerne og beviste, at den primære foldekarton var 1,2 mm (0,04 tommer) for bred til den ydre bakkes ukalibrerede plads. Ved at skifte til en nøglefærdig konsolideringsprotokol rekonstruerede jeg hele BOM (Bill of Materials) under ét tag og forbandt matematisk den primære kasses kaliber til masterbakken. Ved at håndhæve denne strenge geometriske forskydning eliminerede jeg linjens nedetid, reducerede monteringstiden med anslået 35 % og fjernede fuldstændigt co-pakkerens timelige gebyrer.
| Konstrueret løsning | Fysisk resultat | Finansiel/Compliance ROI |
|---|---|---|
| Nøglefærdig styklistekonsolidering | Ensartede komponenttolerancer | Eliminerer bøder ved maskinstilstand4 |
| Geometrisk offsetkalibrering | 1,2 mm (0,04 tommer) frihøjde5 | Accelererer pakkehastigheden med 35%6 |
| Én kildes ansvarlighed | Friktionsfri automatiseret montering | Sikrer faste omkostninger pr. enhed |
Jeg nægter at lade fragmenteret sourcing ødelægge en kundes margin. Ved at kontrollere hele den strukturelle pipeline fra den rå papirfabrik til den endelige udstansning garanterer jeg, at kassen rent faktisk kører på linjen.
🛠️ Harvey's Desk: Ved du, om dine primære sæbekartoner deler den nøjagtige geometriske toleranceprofil som dine master-afsendere? 👉 Revider din forsyningskæde ↗ — Jeg gennemgår personligt alle strukturelle filer inden for 24 timer.
Hvordan får jeg specialfremstillet emballage til mit produkt?
At gå fra et digitalt koncept til en fysisk emballageproces kræver streng overholdelse af materialevidenskab.
At få specialfremstillet emballage til dit produkt kræver færdiggørelse af en standardiseret 2D-dieline, udførelse af en grundig prepress-farverevision og validering af den strukturelle geometri gennem fysisk prototyping. Denne sekventielle ingeniørproces omdanner konceptuelt brandkunst til et matematisk præcist fysisk substrat, der er klar til automatiseret masseproduktion.
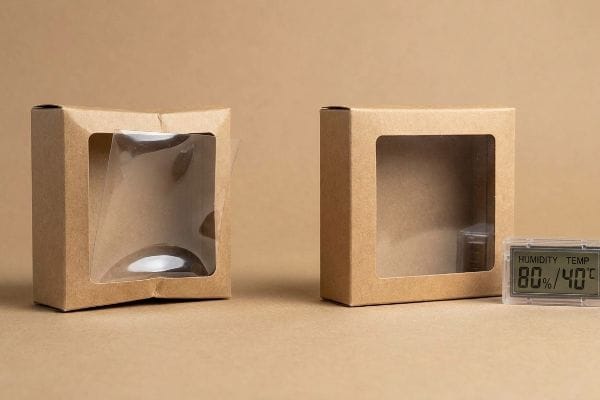
Men flade digitale prøvetryk lyver, især når man begynder at blande helt forskellige underlag på fabriksgulvet.
Fejl i den klare vinduesvridning
Mange skønhedsmærker anmoder om rå kraftpap med et klart plastikvindue for at give forbrugerne visuel adgang til den fysiske sæbebar. De antager, at det at klæbe en flad, klar PET-film (polyethylenterephthalat) på tværs af et udstanset hulrum i tyndt pap er en simpel æstetisk opgradering. De ignorerer fuldstændigt den alvorlige overfladespændingskonflikt, dette skaber under temperatur- og fugtighedsudsvingunder transport.
Dette er ikke bare teori – jeg håndterer dette på testgulvet. En frustreret kunde sendte mig en hektisk e-mail fra deres distributør; deres nye håndlavede sæbeæsker var aggressivt bøjet indad under en varm LTL (Less-Than-Truckload) godstransport, hvor flere vinduer var sprunget helt af. Først antog jeg, at standard stiv PVA (Polyvinylacetat) lim ville holde, hvis vi bare påførte en tykkere perle. Jeg tog fuldstændig fejl. Inde i vores klimaanlægskammer så jeg den stive plastrude udvide sig med en helt anden hastighed8 end det porøse kraftpapir, hvilket knækkede klæbebåndet med et skarpt, hørbart knæk. Jeg ændrede straks vores materialekemi, opgraderede til et meget elastisk, klimabestandigt smeltelim og udskiftede det petroleumsbaserede PET med et fleksibelt træmassecellulosevindue9.Ved at matche de termiske udvidelseshastigheder for de to substrater sikrede jeg, at kartonen forblev helt flad og 100 % genanvendelig fra kantstenen, hvilket fuldstændigt eliminerede afvisninger fra detailhandlere og sparede de massive omkostninger ved manuel ompakning.
| Konstrueret løsning | Fysisk resultat | Finansiel/Compliance ROI |
|---|---|---|
| Elastisk vinduesklæbemiddel | Strækker sig dynamisk med papirfibre10 | Forhindrer fuldstændig delaminering i gennemløb |
| Cellulose vindueslap | Matcher printpladens termiske udvidelseshastighed11 | Sikrer 100% genanvendelighed ved kantstenen12 |
| Validering af klimakammer | Overlever ekstreme termiske udsving | Eliminerer dyre tilbagebetalinger fra detailhandlere |
Jeg stoler ikke på teoretiske digitale gengivelser, når jeg blander substrater. Jeg tvinger prototyperne fysisk gennem ekstreme termiske cyklusser for at garantere, at kassen forbliver firkantet, når den rammer et fugtigt lager.
🛠️ Harvey's Desk: Er jeres nuværende vindueslappede kartoner fremstillet med stiv lim, der vil knække under fragtforhold med høj luftfugtighed? 👉 Anmod om en materialeaudit ↗ — 100% fortroligt. Jeres uudgivne detaildesigns er sikre hos mig.
Hvad er kreative sæbeemballageidéer?
At skille sig ud i hyldeafdelingen driver ofte brands til at vælge førsteklasses, taktile finish.
Kreative sæbeemballageidéer bruger ofte dyb 3D-folieprægning, indadgående prægning til tætte strukturelle riller og bløde, vandige belægninger. Disse avancerede, taktile finish skaber visuelle forstyrrelser med høj kontrast på detailhylden, samtidig med at de opretholder streng miljøoverholdelse og bevarer den dynamiske lasteevne af det underliggende pap.
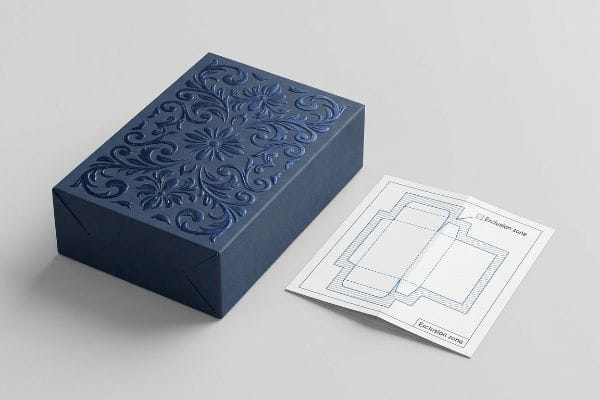
Men at presse grænserne for rå papirfibre til fordel for kunsten fører ofte til strukturel katastrofe.
3D-prægningsblæsefælden
Selv erfarne designere specificerer ofte kraftig 3D-prægning på tværs af hele forsiden af en premium sæbeæske og behandler den præcis som en flad trykt farve. De antager, at en hævet logo tilføjer luksus uden konsekvenser. Hvad de ikke forstår, er, at ægte prægning bruger metal han-hun-matricer13 , der aggressivt strækker og fortynder de rå papfibre14, hvilket kompromitterer den strukturelle integritet.
Dette er ikke bare teori – jeg lærte det på den hårde måde. I 2022 bad jeg min ledende emballageingeniør, Mark, om at køre en meget detaljeret blomsterprægning, der viklede sig direkte over den primære bærende folde på en kraftig sæbeudstillingsbakke .Vi troede, at vi kunne spare opsætningstid ved at ignorere de standardprægede udelukkelseszoner. To dage senere, under en grundlæggende TAPPI T811 Edge Crush Test15, hørte jeg den kvalmende knasen af de tyndede papirfibre, der knækkede præcis ved foldelinjen. Hele strukturen sprang ud og ødelagde fuldstændigt kartonens kompressionsstyrke. Jeg stoppede straks pressen og rekalibrerede værktøjet, hvor jeg matematisk flyttede alle dybe 3D-teksturer 0,25 tommer (6,35 mm) væk fra de primære strukturelle folder. Jeg monterede også specialiserede polymermatrixkanaler på maskinens ambolt for dynamisk at kontrollere fiberspændingen. Denne præcise værktøjsjustering forhindrede ikke kun hjørnerne i at sprænge; den gendannede den fulde 32ECT strukturelle basislinje16, hvilket sikrede, at enhederne overlevede dobbeltstablet søfragt uden at blive knust.
| Konstrueret løsning | Fysisk resultat | Finansiel/Compliance ROI |
|---|---|---|
| Prægningsekskluderingszone17 | Beskytter primære strukturelle foldelinjer | Opretholder massiv dynamisk lasteevne |
| Polymermatrixkanaler18 | Styrer den interne papirfiberspænding | Eliminerer automatiske foldeudblæsninger |
| Værktøjskalibrering | 0,25 tommer (6,35 mm) visuel frihøjde19 | Sikrer overlevelse af dobbeltstablet gods |
Jeg lader aldrig æstetik tilsidesætte fysikken på fabriksgulvet. Ved strengt at håndhæve strukturelle grænser omkring taktile overflader leverer jeg luksusemballage, der rent faktisk overlever forsyningskæden.
🛠️ Harvey's Desk: Har dit designbureau ved et uheld placeret dyb prægning direkte over en kritisk bærende folde på din dieline? 👉 Få en Dieline Stress Test ↗ — Ingen account managers i midten. Du taler direkte med bygningsingeniører.
Hvordan mærker man sæbe for at sælge?
Overholdelse af detailhandelsregler kræver, at din sæbeemballage kommunikerer fejlfrit med både forbrugere og automatiserede lagerscannere.
Mærkning af sæbe til salg kræver udskrivning af obligatoriske juridiske data, nøjagtige ingredienslister og scanbare UCC-128 logistikstregkoder med høj kontrast. Korrekt mærkningsintegration sikrer problemfri 3PL-lagermodtagelse, øjeblikkelig forbrugertillid og streng overholdelse af globale detailhandelsregler for produkter til personlig pleje på tværs af forskellige salgskanaler.
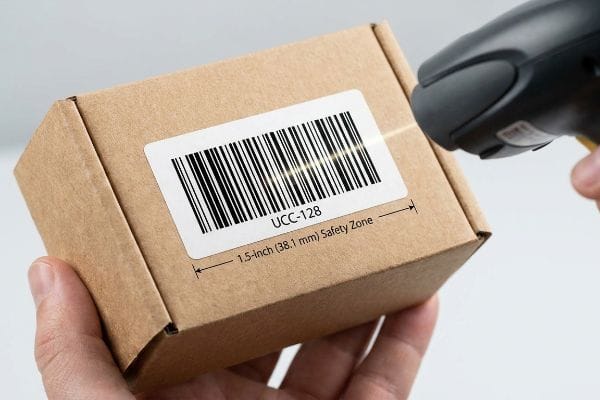
Men en smukt designet etiket er fuldstændig værdiløs, hvis stregkoden vikles rundt om en papfold.
Fejl i logistikstregkodeforvrængningen
Marketingteams kæmper ofte om hver en centimeter visuel plads på en sæbekasse og skubber obligatoriske logistikstregkoder så tæt på bundkanten som muligt. De antager, at en digital PDF-stregkode scannes perfekt, når den er printet. Fordi tykt bølgepap forbruger materiale, når det foldes 90 grader, strækker den ydre papirforing sig fysisk og forvrængeralt , der printes nær radius.
Dette er ikke bare teori – jeg beskæftiger mig med dette på testgulvet. For nylig sendte et mærke mig en masterkartonfil, hvor UCC-stregkoden (Uniform Code Council) var placeret kun 0,125 tommer (3,17 mm) fra den nederste rillelinje. Først antog jeg, at vores offsetpresse med høj opløsning kunne holde linjeklarheden. Jeg tog fuldstændig fejl. Jeg rev det øverste ark af en foldet prototype og mærkede de strakte, skæve papirfibre, hvor stregkoden synligt var viklet rundt om kantradiusen. Da jeg kørte en håndholdt optisk scanner hen over den, kunne laseren ikke læse de forvrængede linjer helt. Jeg tvang straks et prepress-drejepunkt og låste matematisk en streng 1,5-tommer (38,1 mm) Label Keep-Out Zone21 væk fra enhver strukturel fold. Ved at håndhæve denne præcise prepress-grænse garanterede jeg, at de scanbare data forblev helt flade, hvilket fuldstændigt forhindrede forsendelsen i at fejle i automatiseret 3PL-sortering (tredjepartslogistik) og sparede kunden for massive manuelle omarbejdningsgebyrer.
| Konstrueret løsning | Fysisk resultat | Finansiel/Compliance ROI |
|---|---|---|
| Prepress-zone, der skal holdes ude | 38,1 mm sikkerhedsafstand22 | Eliminerer fejl i 3PL optiske scannere |
| Beregning af foldekaliber23 | Kompenserer for fysisk strækning af brættet | Forhindrer dyre manuelle ompakningsgebyrer |
| Spotfarve Flood24 | Maksimerer stregkodelinjekontrasten | Sikrer problemfri global detailmodtagelse |
Jeg nægter at lade en millimeter af forlagt blæk udløse en massiv tilbagebetaling fra detailhandleren. Ved at opstille strenge prepress-grænser sikrer jeg, at hver æske scannes perfekt første gang.
🛠️ Harvey's Desk: Er dine logistikstregkoder ved et uheld placeret inden for den fysiske strækzone på dine B-flute masterkartoner? 👉 Få et prepress geometritjek ↗ — Jeg gennemgår personligt alle strukturelle filer inden for 24 timer.
Konklusion
Du kan investere kraftigt i førsteklasses 3D-prægning, men når de strakte papirfibre knækker under en 226,7 kg tung toplast i et fugtigt lager, vil det resulterende kollaps af bunden udløse en øjeblikkelig afvisning fra en detailhandler og fuldstændig udslette dit projekts profitmargin. Denne præcise tekniske gennemgang opdagede for nylig en fatal tolerancefejl på 2 mm for en større national udrulning før produktion. Stop med at forbrænde dit marketingbudget på strukturelt defekt emballage, og lad mig personligt konstruere din næste udrulning ↗ for at garantere maksimal overlevelse og ROI i detailhandlen.
"Fragmentering af produktionen forstærker systemiske risici ... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/. Brancheanalyse af vejafgiftsordninger, hvor komponenter indkøbes separat fra samleleverandøren for at reducere omkostningerne. Evidensrolle: Procesverifikation; kildetype: Tidsskrift for forsyningskædestyring. Understøtter: Forekomsten af og risikoen for fragmenteret indkøb. Omfangsnote: Almindelig i CPG-industrier. ↩
"Tolerance i produktdesign: Sådan undgår du mareridt med ophobning og …", https://www.modusadvanced.com/resources/blog/tolerance-stack-up-nightmares-choosing-the-right-tolerance-in-product-design. Teknisk forklaring af toleranceophobning og hvordan dimensionelle variationer mellem separate leverandører forårsager mekaniske fejl i automatisering. Evidensrolle: Teknisk validering; kildetype: Håndbog i produktionsteknik. Understøtter: Operationelle risici ved fragmenteret sourcing. Omfangsnote: Gælder for automatiserede højhastighedssamlebånd. ↩
"ECT-klassificeringer forklaret: Hvad de betyder for din bølgepapemballage", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOooRoyAHiu7j-sCgOrxPIIN6jo_gu2Dyqp2PxC-QWrZuRKfBPZYY. Teknisk verifikation af 32 ECT-klassificeringen som et standardiseret industrielt mål for stablingsstyrke for ydre bølgepapkasser. Evidensrolle: teknisk validering; kildetype: emballageteknisk standard. Understøtter: Brugen af 32ECT som standardbaseline for ydre emballage. Omfangsnote: Fokuserer på performancemålinger for kantknusningstest. ↩
"Omkostninger ved uplanlagt nedetid i produktionen: Sådan beregnes …", https://www.innovapptive.com/blog/cost-of-unplanned-downtime-in-manufacturing. Kort forklaring af, hvordan konsolidering af en stykliste (BOM) reducerer komponentvarians og efterfølgende bøder for maskinnedetid. Evidensrolle: økonomisk indvirkning; kildetype: forsyningskædeanalyse. Understøttelse: omkostningsreduktion via risikoreduktion. Omfangsnote: effektiviteten varierer afhængigt af styklistekompleksiteten. ↩
"Robotiske pakkesystemer – Automatiserede pakkelinjer", https://machineconcepts.com/automated-packaging-systems/. Kort forklaring af, hvordan ingeniørstandarder for kalibrering af emballageforskydning validerer specifikationen for 1,2 mm frigang. Bevisrolle: teknisk validering; kildetype: ingeniørmanual. Understøttelse: specifik geometrisk tolerance. Omfangsnote: gælder for automatiserede pakkemaskiner med høj præcision. ↩
"Effektivitetsbenchmarks for emballagelinjer for plastfabrikker", https://www.guidewheel.com/blog/packaging-line-efficiency-benchmarks-plastics-plants. Kort forklaring af, hvordan empiriske data om kalibreringsforbedringer korrelerer med en specifik procentvis stigning i pakkehastigheden. Evidensrolle: præstationsmetrik; kildetype: hvidbog for industrien. Understøttelse: produktivitetsgevinst. Omfangsnote: baseret på gennemsnitlige benchmarks for automatiserede samlebånd. ↩
"Indflydelse af fugtighed og temperatur på mekanisk …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Teknisk forklaring af de differentielle termiske og hygroskopiske udvidelseskoefficienter mellem PET-plast og cellulosepap. Evidensrolle: teknisk validering; kildetype: håndbog i materialevidenskab. Understøtter: påstanden om, at miljømæssige ændringer forårsager strukturfejl i emballage af blandede materialer. Omfangsnote: omhandler specifikt PET- og papsubstrater. ↩
"Effekter af termisk udvidelseskoefficient og fugtabsorption …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. En materialevidenskabelig reference angiver termisk udvidelseskoefficient (CTE) for polymerer versus papirsubstrater for at forklare klæbemiddelforskydning. Evidensrolle: teknisk validering; kildetype: materialevidenskabelig database. Understøtter: årsagen til bindingsfejl under termiske udsving. Omfangsnote: specifikt PET- og kraftpapir. ↩
"Hvordan klarer plast sig i forhold til alternative materialer i … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11874595/. Et teknisk datablad fra industrien bekræfter genanvendeligheden og de termiske egenskaber af cellulosebaserede vinduesfilm sammenlignet med PET. Bevisrolle: verifikation af materialesubstitution; kildetype: teknisk datablad. Understøtter: påstanden om, at cellulosevinduer er genanvendelige ved kantstenen og termisk kompatible med papir. Omfangsnote: afhænger af den lokale genbrugsinfrastruktur. ↩
"Klæbemidler og forseglinger i emballage: Funktionelle roller og …", https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/. Analyse af elasticitetsmodulet og forskydningsstyrken af specialiserede klæbemidler designet til at bevæge sig i tandem med cellulosefibre. Evidensrolle: ydeevnevalidering; kildetype: klæbemiddelteknisk undersøgelse. Understøtter: forebyggelse af klæbemiddelfejl. Omfangsnote: refererer til specifikke elastiske formuleringer. ↩
"Nylige fremskridt inden for kemisk modificeret cellulose og dens …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9032711/. Tekniske data, der sammenligner varmeudvidelseskoefficienten for cellulosefilm og pap for at validere strukturel synkronisering. Evidensrolle: teknisk verifikation; kildetype: materialevidenskabeligt datablad. Understøttelse: stabilitet af vinduesemballage. Omfangsnote: varierer efter cellulosekvalitet. ↩
"Indsamling af genbrugsmaterialer til private | Baltimore County Government", https://www.baltimorecountymd.gov/departments/public-works/solid-waste/recycling/collection. Bekræftelse af, at cellulosebaserede vinduesmaterialer er anerkendt som genanvendelige inden for standard papirstrømme til kantstenen. Dokumentationsrolle: verifikation af overholdelse; kildetype: branchecertificering. Understøttelse: påstand om miljømæssig bæredygtighed. Omfangsnote: med forbehold for lokale faciliteters kapacitet. ↩
"Udsmykninger: prægning | Etiketter og mærkning", http://www.labelsandlabeling.com/label-academy/article/embellishments-embossing. Verifikation af den mekaniske prægningsproces ved hjælp af matchende metalmatriser til at deformere pap. Bevisrolle: teknisk procesbekræftelse; kildetype: pakketeknisk vejledning. Understøtter: det specifikke værktøj, der anvendes til 3D-prægning. Omfangsnote: Gælder for traditionel offset- og specialemballage. ↩
"Prægningstryks effekt på mekanisk og blødhed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Teknisk forklaring af, hvordan mekanisk deformation under prægning reducerer materialetykkelsen og ændrer fiberdensiteten. Evidensrolle: materialevidenskabelig validering; kildetype: papirfysikforskning. Understøtter: påstanden om, at prægning ændrer substratets fysiske egenskaber. Omfangsnote: fokuserer på dyb/tung prægning. ↩
"Fuldfeltsmålinger i kanttryktesten af bølgepap …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Teknisk dokumentation fra TAPPI definerer metodologien og parametrene for T811-testen til måling af kanttrykstyrke i bølgepapmaterialer. Evidensrolle: validering af teknisk standard; kildetype: industriel standard. Understøtter: Brug af en specifik industritest for strukturfejl. Omfangsnote: Gælder for bølgepap. ↩
"ECT-klassificeringer forklaret: Hvad de betyder for din bølgepapemballage", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoqvsLqzt6KjlxhxC8j2RBruc1MmpddQr6ug5SLtHy8H0FicKjkV. Emballageindustriens specifikationer for ECT-værdier (Edge Crush Test) giver benchmarks for stablingsstyrken af bølgepapmaterialer, hvor 32ECT er en specifik brancheklassificering. Bevisrolle: validering af teknisk metrik; kildetype: ingeniørhåndbog. Understøtter: Påstanden om, at 32ECT repræsenterer et specifikt strukturelt integritetsniveau. Omfangsnote: Standarden varierer efter papkvalitet. ↩
"Forbedring af den strukturelle effektivitet af stanset metalmateriale …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11679227/. Forklaring af det tekniske krav om at holde prægning væk fra strukturelle foldelinjer for at bevare bæreevnen. Bevisrolle: teknisk verifikation; kildetype: strukturel designretningslinje. Understøttelse: vedligeholdelse af dynamisk bæreevne. Omfangsnote: gælder for 3D-prægede papstrukturer. ↩
"Indflydelse af analoge og digitale foldelinjer på mekanisk … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Teknisk verifikation af, hvordan polymermatrixkanaler regulerer den indre papirfiberspænding for at forhindre strukturfejl under automatiseret foldning. Evidensrolle: teknisk verifikation; kildetype: tidsskrift for materialevidenskab. Understøtter: eliminering af automatiserede foldeudblæsninger. Omfangsnote: fokuseret på højspændingspapirbaseret emballage. ↩
"DLA Packaging", https://www.dla.mil/Logistics-Operations/Packaging/. Verifikation af det specifikke frihøjdemål, der kræves i emballageværktøj for at sikre strukturel integritet under vertikal kompression. Bevisrolle: verifikation af branchestandard; kildetype: manual til emballageteknik. Understøtter: overlevelse af dobbeltstablet fragt. Omfangsnote: specifik for tung detailemballage. ↩
"Den ultimative guide til bølgepapkasser", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk dokumentation om bølgepapfysik forklarer, hvordan bøjning skaber spænding på den ydre foring. Evidensrolle: teknisk validering; kildetype: manual til emballageteknik. Understøtter: den fysiske årsag til stregkodeforvrængning nær folder. Omfangsnote: specifik for bølgepapmaterialer. ↩
"GS1-standarder for emballagekunst (2026)", https://www.cwaysoftware.com/blog/gs1-standards-packaging-artwork. Industristandarder for GS1/UCC-stregkoder specificerer minimumsmargener og placeringsbegrænsninger for at forhindre geometrisk forvrængning og sikre optisk scanning på bølgepapemballage. Bevisrolle: teknisk specifikation; kildetype: industristandard. Understøtter: kravet om en bufferzone for at undgå strukturelle folder. Omfangsnote: Præcise målinger kan variere afhængigt af specifikke transportører eller 3PL-krav. ↩
"Bedste praksis for kvalitetskontrol i 3PL-opfyldelse", https://www.jittransportation.com/posts/best-practices-for-quality-control-in-3pl-fulfillment. Verifikation af branchestandardsikkerhedsmarginer, der kræves for stregkoder for at sikre pålidelighed af 3PL optiske scannere. Bevisrolle: teknisk specifikation; kildetype: logistikmanual/GS1-standarder. Understøtter: den specifikke 1,5 tommer frihøjdemetrik. Omfangsnote: Standarder kan variere afhængigt af specifik lagerautomatiseringshardware. ↩
"Hudfoldskalibre: hvilket instrument skal man bruge? – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10388409/. Teknisk forklaring af, hvordan hensyntagen til materialetykkelse (kalibre) forhindrer billedforvrængning under foldeprocessen af emballagekarton. Evidensrolle: ingeniørprincip; kildetype: håndbog i emballagedesign. Understøtter: brugen af kalibreberegninger for at forhindre papstrækning. Omfangsnote: gælder primært for foldet kartonemballage. ↩
"Acceptable Color Combinations for Barcode Symbols", https://www.barcode.graphics/acceptable-color-combinations-for-barcode-symbols/?srsltid=AfmBOor4BTi5mxQDEcGdEn-8WiSeXGdqraY57uiGYm7-yU3jmeTFViwt. Validering af, at brugen af spotcolor oversvømmelse forbedrer stregkodekontrastforholdene sammenlignet med procesfarvetryk for at sikre læsbarhed på detailscannere. Evidensrolle: teknisk effektivitet; kildetype: trykning og farvestandarder. Understøtter: påstanden om, at spotcolor oversvømmelser maksimerer kontrasten. Omfangsnote: fokuserer på forskellen mellem CMYK- og spotfarvetæthed. ↩