
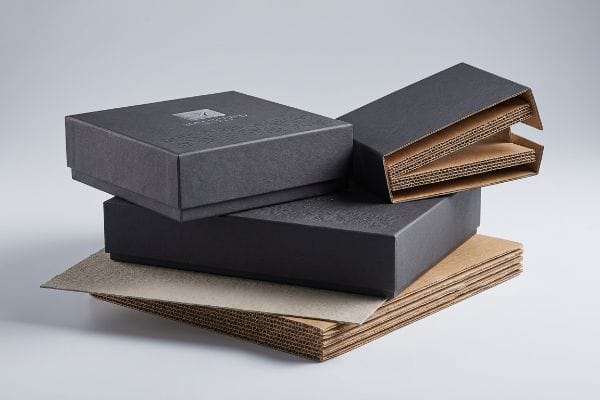
Alle nye mærker ønsker en elegant unboxing-oplevelse, der skriger op til premium kvalitet.
Ja. Fremstilling af specialfremstillede kasser med elegante designs kræver en balance mellem eksklusive kosmetiske finish og strukturel integritet. Vi opnår dette ved at anvende førsteklasses litolaminering og taktile belægninger på riflede underlag med høj densitet, hvilket sikrer, at den endelige emballage leverer en overlegen visuel forstyrrelse uden at gå på kompromis med lasteevnen under tung transport.
Men det er ikke nok at kende teorien, når maskinerne begynder at køre. Det er kløften mellem en smuk digital gengivelse og en fysisk, masseproduceret boks, der er det, hvor de fleste marketingbudgetter ender.
Hvor meget koster det at lave brugerdefinerede kasser?
Prisfastsættelse af et specialoplag handler ikke kun om at give et tilbud på blæk og papir.
Omkostningerne ved at fremstille specialfremstillede kasser afhænger i høj grad af materialekvaliteter, kompleksiteten af den strukturelle tekniske proces og de specifikke trykteknologier, der anvendes. Avancerede kosmetiske finish øger ofte enhedsomkostningerne og kræver streng volumenoptimering og smarte produktionstolerancer for at opretholde et rentabelt investeringsafkast for standard detailudrulninger.
Men det er præcis, at de fleste indkøbsteams går blindt i en fælde, når de beregner basisprisen i et regneark.
Hvorfor kosmetisk budgettering ødelægger æskens kompressionsstyrke
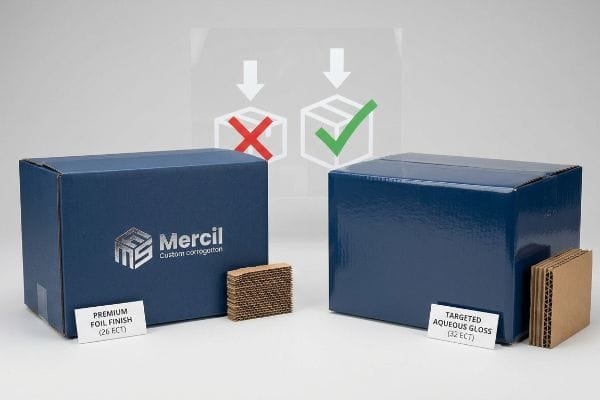
Selv erfarne indkøbsteams behandler ofte førsteklasses kosmetiske finish, som f.eks. fulddækkende folielaminering, som et ufravigeligt markedsføringsmandat for deres elegante kasser. For at udligne disse stejle æstetiske omkostninger og nå deres målpris pr. enhed, instruerer de i hemmelighed fabrikken i at nedgradere basisbølgepappens ECT (Edge Crush Test) rating1 fra en robust 32 til en skrøbelig 26. Dette fjerner kritisk fiberdensitet fra kerneriftene2, hvilket skaber en visuelt imponerende emballage, der er strukturelt hul.
Dette er ikke bare teori – jeg har det konstant med dette på testgulvet. En kunde inden for sportsudstyr bragte mig et elegant design af en bueskydeboks i kraftig folie fra en budgetmægler, i den antagelse at det nedgraderede 26 ECT-bræt ville holde fint. Jeg tog fuldstændig fejl i at stole på deres oprindelige specifikationsark. Under min interne TAPPI T811-evaluering3knækkede basen ved 51,02 kg på vibrationsbordet, hvilket udløste katastrofal BCT (Box Compression Test)-knusning under standard topbelastninger. Jeg ændrede straks det strukturelle design. I stedet for at stole på dyre kraftige foliefilm for at opnå det elegante look, krævede jeg en materialeopgradering tilbage til en jomfruelig 32 ECT standard4 og opnåede den ønskede premiumrefleksion ved hjælp af vandige belægninger med høj solid glans. Ved at udskifte den dyre folie med målrettet vandig glans gendannede jeg fuldstændigt den dynamiske kompressionsstyrke, hvilket sikrede, at masterkartonerne overlevede dobbeltstablet søfragt, samtidig med at jeg reducerede materialeomkostningerne med cirka 12 % pr. enhed.
| Strategi for omkostningsoptimering | Fysisk resultat | Finansielt investeringsafkast |
|---|---|---|
| Fjernelse af fuldfolielaminering | Eliminerer strukturel ECT-nedgradering | Reducerer enhedsomkostningerne til materialer |
| Opgradering til Virgin 32 ECT | Gendanner tung dynamisk belastningskapacitet | Forhindrer tilbagebetalinger af fragtskader |
| Påføring af målrettet vandig glans | Leverer elegant refleksion i topklasse | Beskytter premium brand equity |
Jeg nægter at nedgradere strukturpladekvaliteter blot for at finansiere kosmetisk oppustethed. Ved at erstatte dyre film med smarte flydende belægninger garanterer jeg både æstetik i topklasse og overlevelse uden skader under transport.
🛠️ Harvey's Desk: Ofrer du ubevidst din kasses kompressionsstyrke bare for at få en skinnende foliefinish? 👉 Gennemgå dine emballageomkostninger ↗ — Jeg gennemgår personligt alle strukturelle filer inden for 24 timer.
Hvordan laver jeg mine egne brugerdefinerede kasser?
Det føles berigende at designe din egen premiumemballage, indtil du indser, at 2D-tegninger ikke bøjer i virkeligheden.
At lave dine egne specialfremstillede kasser kræver brug af parametrisk CAD-software (Computer-Aided Design) til at konstruere præcise tredimensionelle strukturer. Du skal matematisk beregne den fysiske tykkelse af det bølgede substrat for at generere nøjagtige bøjningstillæg, hvilket sikrer, at sammenlåsende faner og foldespor samles problemfrit uden at rive den ydre trykte foring i stykker.
Overgangen fra en fladskærm til foldet pap er dog brutalt nådesløs, hvis man ignorerer grundlæggende fysik.
Kaliberkompensationens blinde vinkel i 2D-design
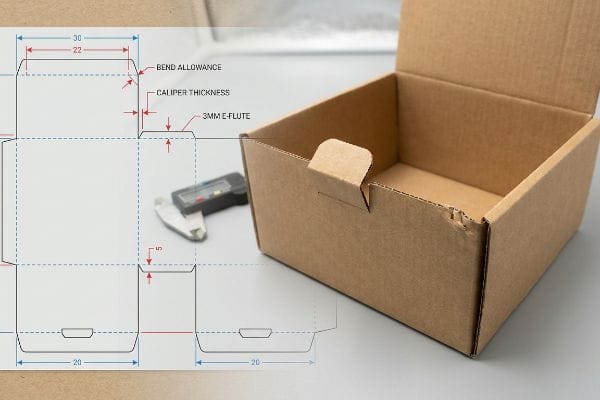
Der er en vedvarende myte om, at man bare kan tegne en smuk stanselinje i standardvektorsoftware og sende den direkte til et CNC-skærebord (Computer Numerical Control). Designere bygger ofte sammenlåsende faner og foldespor i nøjagtig samme bredde som det sammenføjede panel og undlader fuldstændigt at beregne den fysiske kalibertykkelse på det foldede bølgepap. Når et 3 mm (0,11 tommer) tykt B-kanalpanel5 foldes 90 grader, forbruger det fysisk materiale, hvilket betyder, at et 1:1-spor øjeblikkeligt bliver for stramt6.
Dette er ikke bare teori – jeg håndterer dette på testgulvet, når kunder forsøger sig med deres egen strukturelle ingeniørkunst. Et eksklusivt jagttøjsmærke sendte et omhyggeligt illustreret fladpakkedesign, og i starten antog jeg, at standard udstansningstolerancer ville tillade samling. Jeg tog fuldstændig fejl. På samlebåndet modstod det 3 mm (0,11 tommer) E-fløjtebræt7 kraftigt folden, og de sammenlåsende faner bøjede sidepanelerne kraftigt og rev det elegante topark helt i stykker. Jeg måtte smide agenturets gengivelse ud og lave matematikken forfra. Jeg brugte parametrisk design til automatisk at anvende strenge kalibreringskompensationsalgoritmer8 på hver eneste fold, hvorved modtagerspalterne kunstigt blev udvidet for at tage højde for den nøjagtige bøjningsradius for det specifikke papirparti. Ved at håndhæve denne justering af spaltetolerancen på 1,5 mm (0,05 tommer) sikrede jeg, at sampakningssamlingstiden blev reduceret med 35 sekunder pr. enhed, hvilket sparede kunderne tusindvis af kroner i manuelle arbejdsomkostninger og forhindrede rippet grafik.
| Strukturel omdesign | Fysisk resultat | Finansielt investeringsafkast |
|---|---|---|
| Beregning af præcis brætkaliber9 | Tager højde for 90-graders foldetykkelse | Eliminerer iturevne grafiske liners |
| Udvidelse af modtagepladser10 | Bryder friktionslåse under foldning | Forkorter hurtigt monteringstiden |
| Anvendelse af parametriske CAD-algoritmer11 | Sikrer perfekt firkantede, sammenlåsende faner | Forhindrer dyrt manuelt efterarbejde |
Jeg stoler aldrig på en flad 2D-vektorfil til et 3D-strukturproblem. Ved matematisk at indarbejde den nøjagtige bøjningstolerance i matricelinjen sikrer jeg en friktionsfri samling uden rivninger til hver premium-kasse.
🛠️ Harvey's Desk: Har jeres grafiske designer taget højde for den fysiske tykkelse på et foldet B-fløjtebræt i deres stanselinje? 👉 Anmod om en 3D CAD-revision ↗ — 100% fortrolig. Jeres uudgivne detaildesigns er sikre hos mig.
Kan man sende en kasse med designs på?
At sende en masterkarton med logo er den ultimative marketingfleksibilitet for en voksende virksomhed.
Ja. Forsendelse af en kasse med designs på involverer påføring af højopløsningslitografilaminering eller UV (ultraviolet) digitaltryk direkte på robuste bølgepapmaterialer i transitkvalitet. Dette sikrer, at den udvendige branding forbliver levende og intakt, mens den underliggende strukturelle geometri sikkert absorberer kinetiske påvirkninger under kompleks forsyningskædelogistik.
Men at opretholde den uberørte visuelle æstetik under automatiseret fabriksproduktion er et mekanisk mareridt.
Hvorfor standard printmargener ødelægger elegante kanter
Selv erfarne designere overser ofte den mekaniske volatilitet i lamineringsprocessen, når de sætter trykmarginer op. De anvender typisk en standard professionel trykmargin på 0,125 tommer (3,17 mm) på deres elegante bølgepap-displaymapper , idet de antager, at den problemfrit omslutter kanterne. Imidlertid indebærer limning af trykte topark på tykke bølgepapplader i sagens natur en bredere mekanisk forskydning under automatiseret montering12, hvilket betyder, at standard tæt margin er helt utilstrækkelig.
Dette er ikke bare teori – jeg lærte det på den hårde måde under en større udrulning. I 2022 bad jeg min ledende emballageingeniør, Mark, om at fremskynde produktionen af en elegant, matsort forsendelsesæske til en premium armbrøstudgivelse. Jeg tænkte, at jeg kunne spare blæk og tid ved at holde mig til bureauets standard 3 mm (0,11 tommer) udløbslinje. Tre dage senere på produktionsgulvet så jeg litolamineringsmaskinen spytte hundredvis af enheder ud med eksponeret rå brun pap, der blinkede langs hver eneste foldede kant. Den kvalmende lugt af tørrende vandbaseret PVA (polyvinylacetat) lim13 fyldte luften, da jeg indså, at den mekaniske afdrift havde ødelagt hele batchens premium æstetik. Jeg stoppede straks linjen og løb direkte til prepress-terminalen. Jeg forlængede kraftigt artwork-baggrundene og krævede en streng minimums-0,5 tommer (12,7 mm) udløbsmargin14 forbi den fysiske skærelinje for at fungere som et konstrueret sikkerhedsnet mod lamineringsforskydning. Denne massive justering af udløbsmarginen forhindrede ikke kun de brune kanter i at være synlige; Det eliminerede fuldstændigt min interne QA-afvisningsrate, hvilket sparede klienten for at skulle sende visuelt defekte kasser og udslettede behovet for en nødoptrykning på 4.500 dollars.
| Prepress-kalibrering | Fysisk resultat | Finansielt investeringsafkast |
|---|---|---|
| Påbud om 0,5 tommer beskæringsmargen15 | Dækker automatiseret litolamineringsdrift16 | Forhindrer dyre afvisninger af visuelle defekter |
| Håndhævelse af udvidelse af prepress-illustrationer | Vikler grafikken helt rundt om kanterne | Eliminerer gebyrer for genoptryk i nødstilfælde |
| Brug af kraftig PVA-klæbemiddel17 | Forankrer det øverste ark til testlineren | Sikrer premium brand æstetik |
Jeg lader aldrig standardmarginer for kommerciel tryk diktere mine regler for prepress af bølgepap. Ved at konstruere en massiv sikkerhedsudfyldning garanterer jeg, at din elegante grafik fuldstændigt omslutter hver eneste synlige kant, uanset maskinens afvigelse.
🛠️ Harvey's Desk: Ved du, om din nuværende fabrik bruger en standard kommerciel bleed eller en ægte bølgepap-litografimargin? 👉 Få et prepress-filtjek ↗ — Ingen account managers imellem. Du taler direkte med bygningsingeniører.
Hvor meget tager designere for emballagedesign?
Det føles berettiget at investere i avancerede designtjenester, når man sigter mod en luksuriøs unboxing-oplevelse.
Hvor meget designere opkræver for emballagedesign varierer afhængigt af strukturel kompleksitet, grafisk gengivelse og fremstillingsforberedelse. Mens freelancere kan opkræve et par hundrede dollars for grundlæggende visuelle koncepter, kræver professionelle strukturingeniører højere præmier for matematisk at validere bærende tolerancer og forhindre katastrofale fejl under masseproduktion.
Men at betale en formue for et smukt design betyder ingenting, hvis de æstetiske detaljer fysisk ødelægger æsken.
3D-prægningsblowout på bærende folder
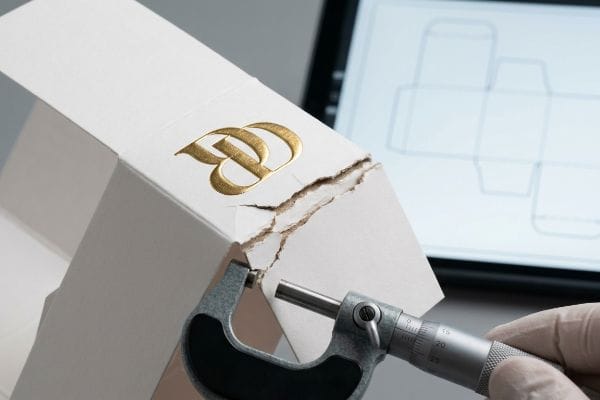
Designere specificerer ofte kraftig 3D-folieprægning på premiumemballage for at retfærdiggøre deres høje designgebyrer, forudsat at det opfører sig præcis som fladfolieprægning. Ægte prægning bruger dog han-hun-matriser18 , der aggressivt strækker og fortynder de rå papfibre for at skabe hævede teksturer. Hvis en bureaudesigner placerer en dyb 3D-prægning direkte på eller i nærheden af en kritisk bærende strukturel folde, skaber de ubevidst en massiv dobbeltspændingszone19.
Dette er ikke bare teori – jeg håndterer dette på testgulvet, når jeg evaluerer dyre bureaukoncepter. Jeg rev det øverste ark af en højtbetalt designers prototype til en boutique- kosmetikæske og mærkede straks de pulveragtige, udtømte papirfibre give efter under min tommelfinger. Først antog jeg, at standardfoldetrykket var synderen, men jeg tog fuldstændig fejl. Den dybe logoprægning blev placeret præcis på den primære hjørnefold, hvilket fik de strukturelt udtømte fibre til voldsomt at knække og blæse ud under den automatiserede maskinfoldning. Jeg foretog mikrometeraflæsningerne og beviste, at jeg ikke behøvede at ændre premium-substratet – jeg skulle bare matematisk ændre teksturen. Jeg etablerede en streng prægeeksklusionszone i min CAD-software, flyttede alle dybe 3D-teksturer 0,25 tommer (6,35 mm) væk20 fra de primære strukturelle folder og brugte specialiserede polymermatrixkanaler til dynamisk at kontrollere papirfiberspændingen21.Ved at udføre denne præcise rumlige forskydning sikrede jeg, at æskens hjørner forblev fuldstændigt intakte under topbelastningskompression, hvilket fuldstændigt eliminerede strukturelle udblæsninger og reddede klienten fra en ødelæggende tabsrate på 40% på den automatiserede pakkelinje.
| Strukturelle tolerancer | Fysisk resultat | Finansielt investeringsafkast |
|---|---|---|
| Skift af 3D-prægning fra folder | Forhindrer strækning af papfibre22 | Eliminerer automatiske foldeudblæsninger |
| Udnyttelse af polymerrillematrix23 | Kontrollerer spændingen under udstansning | Beskytter kompression af masterkarton |
| Håndhævelse af CAD-ekskluderingszoner24 | Isolerer kosmetisk stress fra strukturen | Stopper massive tab i produktionslinjen |
Jeg vil aldrig lade et kosmetisk designvalg kompromittere den strukturelle integritet af et bærende hjørne. Ved matematisk at isolere prægespændingen beskytter jeg både kassens elegante æstetik og den fysiske overlevelse.
🛠️ Harvey's Desk: Placerer din dyre emballagedesigner dybe 3D-teksturer direkte på strukturelle foldelinjer? 👉 Få en 3D-stresssimulering ↗ — Jeg gennemgår hver strukturfil personligt inden for 24 timer.
Konklusion
Du kan vælge en budgetmægler, der i hemmelighed nedgraderer dit pap til 26 ECT for at have råd til kraftig folie, men når de strukturelt hule masterkartoner kollapser i en fugtig fragtcontainer, vil det resulterende knuste lager fuldstændigt udslette dit projekts profitmargin. Alene i sidste måned hjalp min strukturelle revision 3 brands med at undgå over $10.000 i kasseret lager og tilbagebetalinger fra detailhandlere. Stop med at bruge dit marketingbudget på skrøbelige, overkonstruerede designs, og lad mig personligt konstruere din næste brugerdefinerede udrulning ↗ for at garantere slående æstetik og brutal holdbarhed.
"ECT-klassificeringer forklaret: Hvad de betyder for din bølgepapemballage", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Autoritative emballagestandarder forklarer, hvordan Edge Crush Test (ECT)-klassificeringen måler bølgepap's stablingsstyrke, og hvordan et fald i denne værdi korrelerer med reduceret strukturel integritet. Bevisrolle: teknisk specifikation; kildetype: industristandard; Understøtter: påstanden om, at reduktion af ECT-klassificeringen svækker æsken. Omfangsnote: begrænset til bølgepapmålinger. ↩
"Oversigt over nylige studier ved IPST om bølgepapkant …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Tekniske produktionsvejledninger beskriver, hvordan lavere ECT-klassificeringer opnås ved at reducere basisvægten eller fiberdensiteten af flutingmediet. Evidensrolle: årsagsmekanisme; kildetype: produktionsmanual; Understøtter: påstanden om, at sænkning af materialekvaliteten reducerer fiberdensiteten i kernen. Omfangsnote: specifikt anvendelig til bølgepapkonstruktion. ↩
"Metoder til test af kanttryk og kassekompression …", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verifikation af, at TAPPI T811-standarden er den passende metode til evaluering af styrken eller kompressionen af bølgepap i et laboratoriemiljø. Evidensrolle: teknisk validering; kildetype: industristandard. Understøtter: Gyldigheden af den nævnte testprocedure. Omfangsnote: Fokus på anvendeligheden af T811 til kassekompression. ↩
"Vejledning til styrke af bølgepapkasser: Fløjtekvaliteter, ECT-klassificeringer og væg …", https://anchorbox.com/corrugated-box-strength/. Teknisk sammenligning af bæreevner mellem 26 og 32 kanttryktest (ECT) for at validere stigningen i trykstyrke. Bevisrolle: teknisk benchmark; kildetype: materialespecifikationsark. Understøtter: Påstanden om, at opgradering af ECT-klassificeringer genopretter strukturel integritet. Omfangsnote: Standard bølgepapklassificeringer. ↩
"Bølgepap og materialekvaliteter | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifikation af branchestandardtykkelsen for B-bølgepap. Bevisrolle: teknisk specifikation; kildetype: manual til branchestandarder. Understøttelse: materialetykkelseskonstanter. Omfangsnote: Tykkelsen kan variere en smule fra producent til producent. ↩
"Analytisk bestemmelse af bøjningsstivheden af en femlags …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ingeniørmæssig forklaring af materialeforskydning og nødvendigheden af bøjningstolerancer i foldede bølgepapsubstrater. Evidensrolle: mekanisk princip; kildetype: lærebog i emballageteknik. Understøttelse: krav om kaliberkompensation. Omfangsnote: Gælder specifikt for foldetolerancer. ↩
"Vejledning til paptykkelse – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Verifikation af standard E-flute-mål for at sikre den tekniske nøjagtighed af den nævnte pladetykkelse. Bevisrolle: teknisk specifikation; kildetype: industristandard. Understøttelse: påstand om materialetykkelse. Omfangsnote: typisk E-flute er tyndere, hvilket tyder på et specialiseret eller ikke-standardiseret substrat. ↩
"Optimal design af dobbeltvægget bølgepapemballage – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Teknisk forklaring af, hvordan parametrisk CAD-software justerer dimensioner baseret på materialetykkelse for at sikre korrekt foldning. Evidensrolle: teknisk proces; kildetype: ingeniørmanual. Understøtter: brugen af software til at løse samlingsproblemer. Omfangsnote: gælder specifikt for bølgepapsubstrater. ↩
"Indflydelse af analoge og digitale foldelinjer på mekanisk …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verifikation af, hvordan beregninger af materialetykkelse (kaliber) bruges til at kompensere for foldetab i 90-graders bøjninger. Evidensrolle: Teknisk validering; kildetype: Håndbog i emballageteknik. Understøtter: Nødvendigheden af kaliberkompensation i 2D-design. Omfangsnote: Gælder for bølgepap og stive papmaterialer. ↩
"Vejledning til strukturelt design af papiremballage", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Forklaring af forholdet mellem spaltetolerancer og reduktion af friktionslåse under foldeprocessen. Evidensrolle: Procesoptimering; kildetype: Vejledning til industriel design. Understøttelse: Indvirkning af spaltebredde på samlingshastighed. Omfangsnote: Specifikt for sammenlåsende fane-og-spalte-mekanismer. ↩
"Bølgepapemballage med innovativt design til …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Teknisk dokumentation for, hvordan parametrisk modellering opretholder geometriske begrænsninger for at sikre firkantede, sammenlåsende faner uanset størrelsesændringer. Dokumentationens rolle: Metodeverifikation; kildetype: Teknisk dokumentation af CAD-software. Understøtter: Brug af parametrisk design for præcision. Omfangsnote: Fokuserer på automatiseret justering af strukturelt layout. ↩
"Litholaminering giver tonerkartoner et forbedret image", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Teknisk dokumentation, der forklarer registreringstolerancer og mekaniske forskydninger, der opstår under montering af trykte ark på bølgepapsubstrater. Evidensrolle: teknisk validering; kildetype: emballageteknikmanual. Understøtter: nødvendigheden af udvidede blødningsmarginer i litholaminering. Omfangsnote: specifik for automatiseret monteringsudstyr. ↩
"Forståelse af litografisk lamineret emballage og enkeltsidet …", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Verifikation af polyvinylacetat (PVA) som standardklæbemiddel, der anvendes i litografiprocessen til montering af trykte ark på bølgepap. Bevisrolle: teknisk verifikation; kildetype: manual til fremstillings- eller emballageindustrien. Understøtter: den tekniske nøjagtighed af de kemikalier, der anvendes i laminering. Omfangsnote: specifikt til vandbaserede klæbemidler. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Etablering af industristandardiserede blødningsmarginer for litolaminering for at mindske mekanisk afdrift og undgå eksponeret pap (flashing) på kanterne. Bevisrolle: teknisk specifikation; kildetype: prepress eller emballagedesignvejledning. Understøtter: påstanden om, at større marginer er nødvendige for lamineringsskift. Omfangsnote: specifikt for high-end mærkevaremasterkartoner. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. En autoritativ vejledning til emballagedesign ville bekræfte, at en 0,5-tommer bleed er et standard teknisk krav til kompensation for maskinvariation. Bevisrolle: teknisk specifikation; kildetype: branchemanual. Understøtter: korrekt printjustering. Omfangsnote: specifik for storformatlaminering. ↩
"Litho-lamineret mikrobølge – MM Group", https://mm.group/packaging/technologies/lamination/. Teknisk fremstillingsdokumentation forklarer den mekaniske variation eller 'drift', der opstår under limning af trykte ark til bølgepap. Dokumentationsrolle: procesvalidering; kildetype: ingeniørmanual. Understøtter: kravet om blødningsmarginer. Omfangsnote: refererer til automatiserede produktionslinjer. ↩
"Bølgepaplim", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Materialesikkerheds- og tekniske datablade bekræfter PVA-klæbemidlets rolle i fastgørelsen af trykte liners til testliner-pap i litolaminering. Evidensrolle: materialespecifikation; kildetype: teknisk datablad. Understøttelse: strukturel limning af mærkevarekasser. Omfangsnote: fokuserer på PVA-baseret limning. ↩
"Embossing Pressure Effect on Mechanical and Softness …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: Teknisk verifikation; kildetype: Produktionsvejledning. Understøtter: Den mekaniske proces til at skabe hævede teksturer i papir. Omfangsnote: Gælder for industriel papprægning. ↩
"Trin til prægning og debossingproces – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Kort forklaring af, hvordan en autoritativ ekstern kilde understøtter denne påstand. Bevisrolle: Strukturel validering; kildetype: Manual til emballageteknik. Understøtter: Risikoen for materialefejl ved prægning falder sammen med strukturelle folder. Omfangsnote: Fokuserer på materialetræthed i masseproduktion. ↩
"Prægning", https://mm.group/packaging/technologies/embossing/. Kort forklaring af industristandarder for prægning af eksklusionszoner i strukturel emballage for at forhindre fiberfejl. Evidensrolle: teknisk validering; kildetype: håndbog i emballageteknik. Understøtter: den specifikke rumlige forskydning, der kræves for at opretholde strukturel integritet. Omfangsnote: kan variere afhængigt af substratets GSM. ↩
"Indflydelsen af fiberspænding under filamentvikling på …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Teknisk verifikation af brugen af polymerbaserede belægninger eller strukturer til at stabilisere cellulosefibre i højspændingsemballageområder. Evidensrolle: teknisk bevis; kildetype: materialevidenskabeligt tidsskrift. Understøtter: den metode, der anvendes til at eliminere strukturelle udblæsninger. Omfangsnote: gælder for avancerede additive eller kemiske behandlinger. ↩
"Indflydelse af ultralyd på prægeresultater for pap", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Teknisk dokumentation om strukturelt emballagedesign, der forklarer, hvordan forskydning af prægninger væk fra folder forhindrer fiberbrud. Evidensrolle: teknisk validering; kildetype: ingeniørhåndbog. Understøttelse: mekanisk integritet af prægede folder. Omfangsnote: specifik for papsubstrater. ↩
"Metalmatrix vs. plastmatrix – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Industristandarder for stanseværktøjer, der beskriver brugen af polymermatricer til at regulere materialespænding. Evidensrolle: teknisk specifikation; kildetype: produktionsvejledning. Understøtter: kontrol af stansespænding. Omfangsnote: gælder for emballageproduktion i store mængder. ↩
"Styrkepillerne: Sikring af strukturel integritet i din …", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Professionelle designretningslinjer, der beskriver implementeringen af udelukkelseszoner i CAD for at adskille kosmetiske elementer fra bærende strukturer. Evidensrolle: verifikation af bedste praksis; kildetype: designmanual. Understøttelse: isolering af kosmetisk stress. Omfangsnote: fokuseret på automatiserede produktionsmiljøer. ↩



