Chcete prémiovou a ekologickou maloobchodní prezentaci, ale výroba krabic na míru od nuly se zdá být ohromující. Přestaňte hádat a pusťte se do vývoje. Zde je přesně ten návod, jak bezchybně uvést váš produkt na trh.
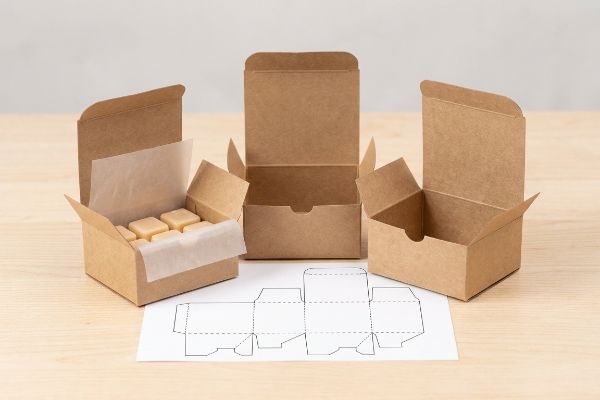
Výroba zakázkových obalů z taveniny kraftového vosku vyžaduje sladění konstrukčních vyřezávacích linek s materiály odolnými vůči rozpouštědlům. Tento proces kombinuje přesné CAD (Computer-Aided Design), výběr desek metodou 32ECT (Edge Crush Test) a specializované bariérové povlaky, které zabraňují migraci vysoce koncentrovaných vonných olejů a jejich postupnému ničení papírových vláken.
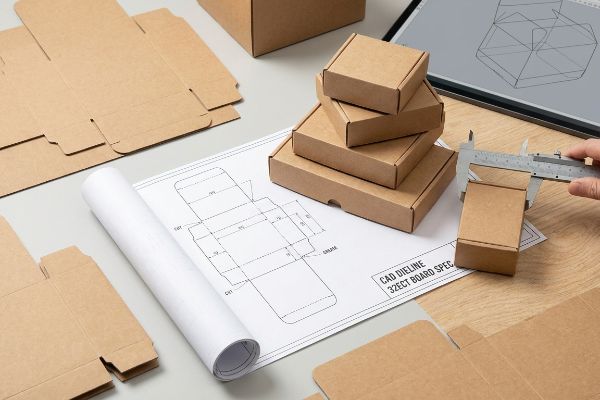
Pochopení základní definice materiálu je jen začátek. Nyní se podívejme na krutou fyzickou realitu přežití v živém maloobchodním dodavatelském řetězci.
Jak si mohu vytvořit vlastní obal na míru?
Navrhování vlastních maloobchodních kartonů znamená procházet minovým polem chemických a strukturálních proměnných.
Vytvoření vlastního obalu na míru vyžaduje striktní soulad mezi estetickými cíli a fyzikálně-chemickými vlastnostmi. Musíte navrhnout specifické vyřezávací linie, vybrat optimální vlnité podklady a aplikovat cílené chemické bariéry, abyste zajistili, že konečná strukturální geometrie přežije automatizované společné balení a nestálá maloobchodní prostředí, aniž by se delaminovala nebo hroutila.
Mnoho startupů se snaží tento proces napodobit, jen aby pak sledovalo, jak se jejich krásné návrhy doslova rozpadají ještě předtím, než se dostanou na pulty obchodů.
Realita migrace vonných rozpouštědel
Když provádím audity klientských dílen pro silně parfémované zboží, neustále vidím, jak nákupní týmy vyžadují surovou, nelinkovanou lepenku, aby dosáhly oné velmi žádané, rustikální ekoestetiky. S kartonem zacházejí jako s jednoduchým ochranným obalem, za předpokladu, že standardní mechanismy skládání a lepení obstojí. Co však zcela přehlížejí, je agresivní, těkavé chemické složení produktu1 uvnitř krabice.
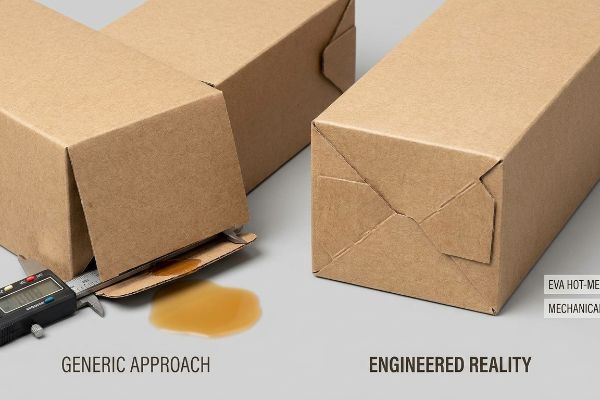
V mém závodě běžně vídám, jak si kupující sami sebe zaslepují zjednodušeným excelovým kusovníkem, který zcela ignoruje materiálovou fyziku. Nařizují standardní PVA (polyvinylacetátová) lepidla na vodní bázi, aby ušetřili zlomky haléře na jednotku. Ale tady je realita, která krachuje v mém testovacím prostředí: koncentrované vonné oleje ve vosku fungují jako aktivní chemická rozpouštědla2.V teplém logistickém prostředí o teplotě 35 °C se tyto oleje uvolňují, migrují přímo do porézních papírových vláken a agresivně rozpouštějí PVA lepidlo3.Měřím delaminaci digitálními posuvnými měřidly – obvykle mezeru 3,5 mm, když se spodní chlopně jednoduše otevřou a produkt se vysype. Abych to napravil, zcela se zbavuji standardního lepidla a přecházím na matrici z tavného lepidla EVA v kombinaci s mechanickým třecím zámkem dna. Můj řezací stůl Kongsberg CNC (počítačové numerické řízení) dokázal, že tato geometrie platí, aniž by se musela výhradně spoléhat na chemické vazby. Díky tomuto strukturálnímu přepracování zajišťujem, aby obal přežil těkavé vnitřní chemické účinky, čímž zabraňuji úplnému zničení šarže a klientům ušetřím tisíce neprodejných a zničených maloobchodních zásob.
| Metrika/Prvek | Generický přístup | Navržená realita |
|---|---|---|
| Typ lepidla | Standardní PVA na vodní bázi | Tavná matrice EVA4 |
| Spodní struktura | Základní lepený rovný švůr | Mechanický zámek dna proti nárazu5 |
| Chemická odolnost | Selhává při odplyňování rozpouštědla6 | 100% stabilní při přepravě |
Odmítám se dívat, jak se prémiové maloobchodní kartony rozpouštějí během přepravy jen proto, aby se dosáhlo libovolného cíle v kusovníku. Chemická kompatibilita je pro mé výrobní série nezbytná.
🛠️ Harveyho stůl: Rozpouštějí se vaše zakázkové kartony tajně pod chemickým tlakem vašeho vlastního produktu? 👉 Získejte bezplatný audit chemie obalů ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Jaké je nejlepší balení pro voskové taveniny?
Nalezení perfektního podkladu vyžaduje vyvážení ekologické estetiky s pevnou mechanickou pevností.
Nejlepší obaly pro voskové taveniny využívají hybridní vlnité struktury, které kombinují panenský kraft s vysoce výkonnými vroubkovaným materiálem. Toto specifické složení materiálu zajišťuje vynikající dynamické posunutí zatížení, chrání křehké voskové geometrie před vibracemi při přepravě a zachovává 100% recyklovatelnost bez obětování nezbytného povrchového napětí pro prémiový maloobchodní tisk.
Pochopení této materiálové vědy poskytuje kritický základ pro konstrukci boxů, které skutečně fungují pod tlakem.
Strukturální mechanika hustoty vláken
Při hodnocení možností substrátů pro prostředí připravená k maloobchoduje primárním metrikou spíše strukturální hustota vláken než pouhá vizuální tloušťka7.Standardní dřevotříska může na stole vypadat robustně, ale postrádá vnitřní klenutou geometrii nezbytnou pro aktivní rozptyl kinetického nárazu. Optimální volba se opírá o mikrovlnnou architekturu, která funguje jako nepřetržitý mechanický tlumič nárazů8.
Konfigurace s mikrovlnkami, jako je například deska s vlnkami ve tvaru E, funguje na přesně stejných fyzikálních principech9 jako architektonické oblouky. Vnitřní vlnité vlny poskytují obrovskou pevnost ve svislém tlaku a zároveň zůstávají dostatečně tenké, aby se daly čistě ohýbat podle přesných CAD drah. V kombinaci tohoto vnitřního vlnování s vrchní vrstvou z neběleného materiálu vytvářejí dlouhá, neporušená celulózová vlákna10 vysoce odolnou tahovou síťovinu. Tato síťovina zabraňuje praskání desky při těsných 90stupňových ohybech a nabízí vynikající odolnost vůči okolní vlhkosti ve skladu. Standardizací tohoto hybridního materiálového přístupu mohou inženýři přesně předpovědět body selhání BCT (Box Compression Test) dlouho předtím, než jsou fyzické jednotky vůbec paletizovány, což zajišťuje stabilní a vysoce spolehlivý základ pro spotřební zboží.
| Metrika/Prvek | Masivní dřevotříska | Mikrovlnitá vlnitá lepenka |
|---|---|---|
| Kinetická absorpce | Nulový dynamický rázový posun11 | Oblouková geometrie rozptyluje náraz12 |
| Integrita vláken | Náchylné k trhání v záhybech | Vysoká pevnost v tahu pásu |
| Rozdíly v prostředí | Rychle absorbuje okolní vlhkost | Odolává bobtnání atmosférické vlhkosti13 |
K výběru materiálů přistupuji striktně optikou fyziky. Základy obalu musíte postavit na dynamické geometrii, nejen na estetických trendech.
🛠️ Harveyho stůl: Slepě důvěřujete masivním deskám, které postrádají vnitřní geometrii potřebnou k přepravě paletizovaného nákladu? 👉 Vyžádejte si rozbor vašeho konstrukčního substrátu ↗ — 100% důvěrné. Vaše nezveřejněné maloobchodní návrhy jsou u mě v bezpečí.
Jak si vyrobím vlastní voskové taveniny k prodeji?
Přechod z amatérské kuchyně k profesionální maloobchodní distribuci je brutální skok.
Výroba vlastních voskových tavenin pro komerční maloobchod vyžaduje sladění velkoobjemové výroby s přísnými omezeními sekundárního balení. Musíte standardizovat rozměry produktů, navrhnout konstrukčně odolné skládací kartony pro ochranu křehkého vosku a optimalizovat své hlavní přepravce pro efektivní paletizaci a víceosou manipulaci ve skladu.
Mnoho nezávislých výrobců se zaměřuje výhradně na vůni, jen aby pak celý jejich obchodní model zničila strukturální selhání balení.
Nebezpečí prasknutí při ražení napětím
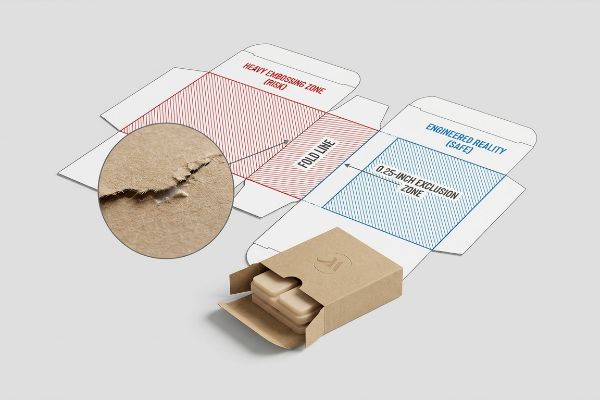
Když audituji klientské linky pro butikové značky bytových vůní, neustále vidím designéry, kteří agresivně prosazují silnou 3D fóliovou ražbu na surovém kartonu. Hluboké hmatové textury považují za vzájemně zaměnitelné estetické volby a předpokládají, že se chová přesně jako plochá fóliová ražba. Zcela ignorují skutečnost, že silná ražba mechanicky natahuje a vyčerpává surová celulózová vlákna14 přímo v kritických nosných záhybech.
Není to jen teorie – loni jsem se to naučil tvrdě, když jsem požádal svého hlavního obalového inženýra Marka, aby provedl silně reliéfní tisk pro luxusní botanickou řadu. Pracovali jsme podle obecného pro maloobchodníky , který považoval kosmetické povrchové úpravy za neškodné. Během naší interní laboratorní validace jsem fyzicky sledoval, jak kartony selhávají. Když šestibarevný ofsetový tiskový stroj Heidelberg podával archy do automatického skládacího lepidla, hluboké embossovací matrice ztenčily vlákna tak agresivně, že v okamžiku, kdy stroj vynutil 90stupňový ohyb, karton vydal hlasité a odporné cvaknutí. Vnější vrstva utrpěla katastrofální prasknutí, které vytvořilo zubatý trh o šířce 21,5 mm přímo v hlavním svislém záhybu. Abychom to napravili, Mark a já jsme okamžitě zastavili linku a provedli urgentní mechanické seřízení. Soubor CAD jsme přepracovali tak, aby striktně vynucoval zónu vyloučení 0,25 palce (6,35 mm) od všech strukturálních ohybů15, a vyměnili jsme kanály rylovací matrice16 pro dynamické řízení napětí papíru během úderu. Ve své testovací laboratoři šetřím čas a peníze, abyste v maloobchodě nepřicházeli o zisky. Díky tomuto přesnému nastavení matrice jsme zcela eliminovali riziko prasknutí, snížili jsme zasekávání automatizovaných strojů o 100 % a ušetřili klientovi vážné reklamace poškozeného kosmetického zboží.
| Metrika/Prvek | Generická ražba | Navržená realita |
|---|---|---|
| Umístění | Aplikuje se přímo na rýhy | Přísná zóna zákazu o šířce 0,25 palce17 |
| Napětí vláken | Výfuky a patentky pod skládáním | Dynamicky řízeno pomocí matice |
| Výtěžnost stroje | 15% ztráta v důsledku automatického rušení18 | Průtok skládačky a lepičky s nulovým třením19 |
Nikdy neohrozím strukturální integritu krabice kvůli kosmetické textuře. Pokud chcete 3D hmatový zážitek, navrhneme fyziku, která ho podpoří.
🛠️ Harveyho stůl: Ničí vaše prémiové hmatové povrchové úpravy tajně vertikální pevnost vašich kartonů v tlaku? 👉 Získejte vlastní CAD audit výkresů ↗ — Žádní account manažeři uprostřed. Mluvíte přímo se statiky.
Jak si mohu vytvořit vlastní obal?
Rozšiřování vašeho nezávislého provozu vyžaduje bezchybnou integraci mezi digitální grafikou a fyzickými výrobními stroji.
Vytvoření vlastní architektury obalu vyžaduje zvládnutí přísné matematiky kompenzace tloušťky. Musíte převést ploché digitální vektory do přesných fyzikálních rozměrů výpočtem přesné tloušťky materiálu a tolerancí ohybu a zajistit, aby každý vzájemně propojený výstupek a přehyb bezchybně zapadaly, aniž by se na automatizované montážní lince roztrhly nebo vyboulily.
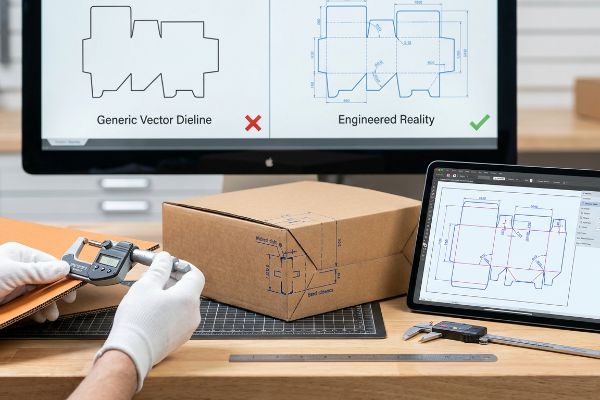
Design, který vypadá perfektně na zářícím počítačovém monitoru, často prudce selže, když narazí na průmyslové ocelové raznice.
Kompenzace třmenu Dieline Shift
Když provádím audit klientských vyřezávacích linií vytvořených v základním ilustračním softwaru, neustále vidím ploché zamykací výstupky nakreslené přesně ve stejné šířce jako jejich přijímací sloty. Návrháři předpokládají, že digitální výkres v poměru 1:1 se dokonale promítá do reálné geometrie. Co zcela ignorují, je fyzická tloušťka neboli tloušťka surového substrátu20, který je protlačován těsným ohybem o 90 stupňů.
Ve svém závodě běžně vídám, jak se kupující snaží prosadit standardní, nekalibrované soubory Illustratoru hromadnou výrobou, aby se vyhnuli poplatkům za profesionální CAD inženýrství. Tato teoretická kancelářská práce však způsobuje, že se fyzická realita hroutí během mého úvodního předvýrobního testování. Při pokusu o ohýbání standardní desky s E-vlnou – která měří zhruba 1,5 mm (0,06 palce)21– je materiál fyzicky spotřebován poloměrem ohybu. Pokud není přijímací štěrbina matematicky rozšířena, vzájemně propojené výstupky se agresivně zaseknou. Výsledné povrchové napětí měřím jako výrazné vnější vyboulení o 2,8 mm (0,11 palce), které způsobí, že se potištěná horní fólie ohne a roztrhne. Abych to opravil, odečtu údaje z mikrometru a provedu parametrické nastavení v ArtiosCADu, přičemž do každého jednotlivého záhybu vložím přesný matematický algoritmus pro ohyb. Jakmile mi tým pro zadávání zakázek dovolí přepsat jejich nezpracované vektorové soubory, CNC řezací stůl vyřízne drážky s vysoce přesnou, o 1,5 mm širší tolerancí. Díky tomuto mikroúpravnému provedení se mi podařilo zkrátit dobu montáže balení zhruba o 35 sekund na jednotku, čímž se zcela eliminuje ruční vyztužování páskou a klientům se ušetří obrovské náklady na práci u standardních maloobchodních sérií.
| Metrika/Prvek | Generická vektorová diyline | Navržená realita |
|---|---|---|
| Šířka drážky | Poměr 1:1 s pojistnou západkou | Parametricky rozšířené pro třmen22 |
| Napětí přehybu | Spotřebovává materiál a slzy23 | Ohýbá se čistě bez odporu |
| Tření při montáži | Ruční vyztužení páskou | Bezproblémové zapojení jazýčků24 |
Odmítám hromadnou výrobu nekalibrovaných, plochých vektorových obrázků. Precizní balení vyžaduje přísnou trojrozměrnou matematickou kompenzaci, než se jediná čepel vyřadí z provozu.
🛠️ Harveyho stůl: Zpomaluje vaše ručně kreslená vyřezávací linie aktivně vaši automatizovanou montážní linku kvůli třecím zámkům? 👉 Vyžádejte si audit tolerancí vašeho třmenu ↗ — Každý konstrukční soubor osobně zkontroluji do 24 hodin.
Závěr
Výroba zakázkových maloobchodních kartonů vyžaduje zvládnutí drsných fyzikálních realit, od blokování uvolňování chemických rozpouštědel až po přesný výpočet kompenzací ohybu. Jen v minulém měsíci můj strukturální audit pomohl 3 značkám ušetřit více než 10 000 dolarů na zmetcích a vrácení zboží maloobchodníky. Pokud jste připraveni přestat sázet na své marže na teoretických návrzích, dovolte mi osobně projít vaše strukturální soubory mým bezplatným auditem obalové chemie a dílčí linky ↗, abych zaručil, že přežijí skutečný dodavatelský řetězec.
„Těkavé organické sloučeniny (VOC) jako environmentální … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8700805/. Vědecká dokumentace týkající se interakce těkavých organických sloučenin (VOC) ve vonných látkách s celulózou a lepidly v nelinkované lepence. Důkazní role: Technické ověření; typ zdroje: Časopis o materiálových vědách nebo manuál obalového inženýrství. Podporuje: Tvrzení, že vonné produkty mají chemické vlastnosti, které mohou ohrozit standardní balení. Poznámka k rozsahu: Konkrétně se zabývá migrací rozpouštědel a strukturální degradací. ↩
„Vysvětlení rozpouštědel ve vonných olejích“, https://www.stockfragrance.com/blogs/learn-about-fragrance/solvents-in-fragrance-oils?srsltid=AU7gw4WhFU2pvHTmqgguK1BTMLZ7oCutkffr4WUQAt-nGwBaN4vcES6h. Technické ověření vonných olejů působících jako rozpouštědla, která degradují adhezní vazby. Důkazní role: chemické ověření; typ zdroje: časopis chemického inženýrství. Podporuje: aktivitu rozpouštědel vonných olejů. Poznámka k rozsahu: zaměření na interakce mezi vůní a adhezivem. ↩
„Program sebehodnocení konzervace (PSAP) | Lepidla“, https://psap.library.illinois.edu/collection-id-guide/adhesives. Vědecké údaje prokazující chemický rozklad polyvinylacetátu (PVA) při vystavení těkavým vonným sloučeninám. Důkazní role: důkaz mechanismu; typ zdroje: studie materiálové vědy. Podporuje: degradaci PVA lepidla. Poznámka k rozsahu: specifické pro porézní substráty. ↩
„EVA vs. metalocenová tavná lepidla: Klíčové rozdíly“, https://www.capitaladhesives.com/blog/eva-vs-metallocene-hot-melt-adhesives/. Technická dokumentace ověřující chemickou stabilitu ethylenvinylacetátových (EVA) lepidel vůči těkavým organickým sloučeninám ve vonných látkách. Důkazní role: Technická specifikace; typ zdroje: Příručka materiálové vědy. Podporuje: Vhodnost EVA oproti PVA pro kartony s vonnými látkami. Poznámka k rozsahu: Specificky pro kopolymery EVA. ↩
„Automatické spodní krabice (Crash-Lock) snadno a rychle“, https://pmpackaging.com/product-catalog/boxes-and-cartons/auto-bottom-boxes. Data ze stavebního inženýrství porovnávající únosnost a bezpečnost zámků s nárazovým dnem oproti lepeným záhybům pro maloobchodní kartony plněné tekutinou. Důkazní role: Strukturální ověření; typ zdroje: Manuál obalového inženýrství. Podporuje: Nadřazenost mechanických zámků pro stabilitu. Poznámka k rozsahu: Zaměřuje se na prahové hodnoty únosnosti. ↩
„Pochopení odplyňování během adhezivní polymerace“, https://dymax.com/resources/news-and-media/blog/common-questions/understanding-outgassing-during-adhesive-polymerization. Chemická analýza prokazující degradaci PVA lepidel na vodní bázi při vystavení alkoholu nebo parám rozpouštědel běžných v parfémech. Důkazní role: Kauzální mechanismus; typ zdroje: Studie chemického inženýrství. Podporuje: Zranitelnost generických lepidel vůči vonným rozpouštědlům. Poznámka k rozsahu: Platí pro vysoké koncentrace rozpouštědel. ↩
„Obalovací materiál na bázi vláken: Komplexní analýza …“, https://eureka.patsnap.com/materials/fiber-based-packaging. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: Technické ověření; typ zdroje: Časopis o materiálových vědách. Podporuje: Upřednostnění hustoty vláken před tloušťkou pro strukturální integritu. Poznámka k rozsahu: Platí konkrétně pro obalové substráty na bázi vláken. ↩
„Chraňte křehké předměty pomocí mikrovlnných obalů z vlnité lepenky“, https://jetcontainer.com/protective-features-of-corrugated-packaging-for-fragile-items/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: Technická specifikace; typ zdroje: Příručka obalového inženýrství. Podporuje: Mechanické vlastnosti mikrovlnných struktur při rozptylu kinetické energie. Poznámka k rozsahu: Zaměřuje se na výkonnost obalů připravených k maloobchodnímu prodeji. ↩
„Co je vlnitý profil“, https://www.fibrebox.org/what-is-corrugated/. Technické ověření, jak geometrie mikrovln rozkládají svislé zatížení podobně jako obloukové konstrukce. Důkazní role: technické ověření; typ zdroje: příručka strojírenství. Podporuje: strukturální účinnost E-vln. Poznámka k rozsahu: zaměřuje se na vertikální kompresi. ↩
„Vztah mezi smáčivostí celulózových vláken a pevností v tahu …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8799655/. Vědecké důkazy týkající se tahových vlastností celulózových vláken s dlouhým řetězcem v panenském kraftovém papíru. Úloha důkazů: ověření vlastností materiálu; typ zdroje: časopis pro materiálové vědy. Podporuje: pružnost a skládatelnost substrátu. Poznámka k rozsahu: porovnává panenské a recyklované vlákna. ↩
„Výzkum srovnání odolnosti proti nárazu … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10676385/. Technické ověření absorpčních vlastností plných dřevotřískových desek ve srovnání s drážkovanými materiály. Důkazní role: technické ověření; typ zdroje: příručka materiálové vědy. Podporuje: omezení kinetické absorpce dřevotřískových desek. Poznámka k rozsahu: vztahuje se na nepufrované substráty. ↩
„Hodnocení konfigurací vln ve vlnitých lepenkách … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/. Technické vysvětlení, jak vroubkovaná struktura vlnité lepenky rozkládá mechanické namáhání. Důkazní role: mechanické vysvětlení; typ zdroje: učebnice obalového inženýrství. Podporuje: strukturální výhodu mikrovlnění. Poznámka k rozsahu: specificky pro architekturu vroubkování. ↩
„Mikro-vlnné obaly | EF N-vlnné kartony“, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Srovnávací studie rozměrové stability a hygroskopických vlastností vlnité a plné dřevovláknité lepenky. Důkazní úloha: srovnání materiálů; typ zdroje: průmyslové standardy. Podporuje: tvrzení o environmentálních rozdílech. Poznámka k rozsahu: zohledňuje standardní neupravená celulózová vlákna. ↩
„Vliv geometrie čar a teček reliéfního tisku na klíčovou tkáň …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9460798/. Stručné vysvětlení, jak hluboká reliéfní tisk mění strukturální integritu celulózových vláken v lepence, konkrétně s ohledem na pevnost v tahu v liniích ohybu. Důkazní role: Technické ověření; typ zdroje: Manuál obalového inženýrství nebo článek z materiálové vědy. Podporuje: Tvrzení, že reliéfní tisk způsobuje strukturální selhání obalu. Poznámka k rozsahu: Specificky pro surovou lepenku na bázi celulózy. ↩
„Ražba“, https://mm.group/packaging/technologies/embossing/. Ověření standardních vzdáleností mezi reliéfními efekty a ohybovými liniemi, aby se zabránilo prasknutí vláken. Důkazní role: technické ověření; typ zdroje: manuál pro obalové inženýrství. Podporuje: použití vylučovací zóny 0,25 palce. Poznámka k rozsahu: Požadavky na vzdálenost se liší v závislosti na gramáži papíru a hloubce reliéfu. ↩
„Pochopení toho, jak a proč provádět kvalitní rylování …“, https://postpressmag.com/articles/2021/understanding-the-how-and-why-for-quality-creasing-outcomes/. Technické vysvětlení, jak úpravy rylovací matrice řídí namáhání materiálu během ohýbání reliéfních substrátů. Důkazní role: ověření procesu; typ zdroje: specifikace stroje na ohýbání a lepení. Podporuje: zmírnění nebezpečí prasknutí. Poznámka k rozsahu: Specificky pro automatizovaná průmyslová ohýbací zařízení. ↩
„Vliv ultrazvuku na výsledky ražení na kartonu“, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Ověření průmyslových standardů pro minimální vzdálenost mezi ražením a rýhovanými liniemi pro prevenci strukturálního selhání. Důkazní role: technická specifikace; typ zdroje: manuál pro obalové inženýrství. Podporuje: požadovanou vůli pro integritu materiálu. Poznámka k rozsahu: platí pro standardní těžký karton. ↩
„Zasekávání balicího stroje“, https://wayneautomation.com/news/packaging-machine-jam/. Empirická data o selhání materiálu a míře zasekávání stroje pro standardní embosování ve vysokorychlostních automatizovaných procesech lepení skládaček. Důkazní role: metrika výkonu; typ zdroje: zpráva o průmyslové výrobě. Podporuje: srovnávací analýza odpadu. Poznámka k rozsahu: průměr napříč standardními komerčními sériemi. ↩
„Ultimátní průvodce skládacími a lepicími stroji“, https://www.eureka-machinery.com/blog/revolutionizing-packaging-efficiency-guide-to-folder-gluer-machines/. Technické ověření zvýšení efektivity propustnosti a snížení tření pomocí inženýrských technik ražení ve skládacích a lepicích strojích. Důkazní role: tvrzení o účinnosti; typ zdroje: bílá kniha výrobce zařízení. Podporuje: tvrzení o provozním výkonu. Poznámka k rozsahu: specificky pro standardy vysoce přesného inženýrství. ↩
„Příklad výpočtu tolerance ohybu a odsazení“, https://www.youtube.com/watch?v=Ig8mTICj-r4. Technické normy pro balení podrobně popisují, jak tloušťka materiálu (tloušťka materiálu) ovlivňuje poloměr ohybu a konečné rozměry ohýbaného substrátu. Důkazní role: technické ověření; typ zdroje: průmyslová příručka. Podporuje: tvrzení, že tloušťka materiálu musí být zohledněna v geometrii vysekávací linie. Poznámka k rozsahu: Zaměřuje se na konstrukční návrh balení. ↩
„Průvodce tloušťkou kartonu“, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AU7gw4VSHKMbbLbBKCSaVrOygEihBLohqPV4rgjHtlEacevoK__a2d7H. Technické specifikace pro vlnité obaly potvrzují typickou tloušťku kartonu s vlnitou lepenkou ve tvaru písmene E. Důkazní role: technické ověření; typ zdroje: průmyslový standard. Podporuje: specifikovanou tloušťku materiálů s vlnitou lepenkou ve tvaru písmene E. Poznámka k rozsahu: přesná tloušťka se může mírně lišit v závislosti na výrobci. ↩
„Co je to vyřezávací linie v balení a tisku? – PopDisplay“, https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Autoritativní zdroj pro strukturální design obalů vysvětluje, jak úprava šířky drážek na základě tloušťky materiálu (kaliperu) zabraňuje strukturálnímu vybočení. Důkazní role: technická specifikace; typ zdroje: technická příručka. Podporuje: požadavek na parametrické rozšíření v profesionálních vyřezávacích liniích. Poznámka k rozsahu: specificky pro substráty na bázi vláken. ↩
„Zkoumání mechanických vlastností lepenky …“, https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Dokumentace z oblasti materiálových věd o vlnitých substrátech popisuje, jak nesprávné přídavky na ohyby vytvářejí koncentrace napětí, které způsobují selhání materiálu. Důkazní role: kauzální mechanismus; typ zdroje: studie materiálových věd. Podporuje: způsob selhání generických vektorových dílčích čar. Poznámka k rozsahu: platí pro lepenku s vysokým obsahem GSM a vlnitou lepenku. ↩
„Průvodce konstrukčním návrhem papírových obalů“, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Normy průmyslového designu pro montáž obalů definují prahové hodnoty tolerance požadované pro zajišťovací jazýčky, aby se zajistily bez použití nadměrné síly. Důkazní role: výkonnostní metrika; typ zdroje: norma průmyslového designu. Podporuje: mechanickou výhodu konstrukčních dílčích linií. Poznámka k rozsahu: liší se podle elasticity materiálu. ↩