Značky často slepě vybírají komerční tiskové metody pro maloobchodní prodeje a ušetří tak peníze. Výběr nesprávného aplikačního procesu ničí jak strukturální integritu, tak i vizuální narušení prostoru.
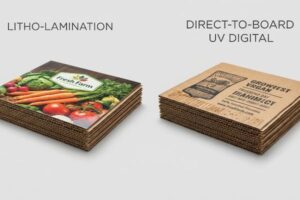
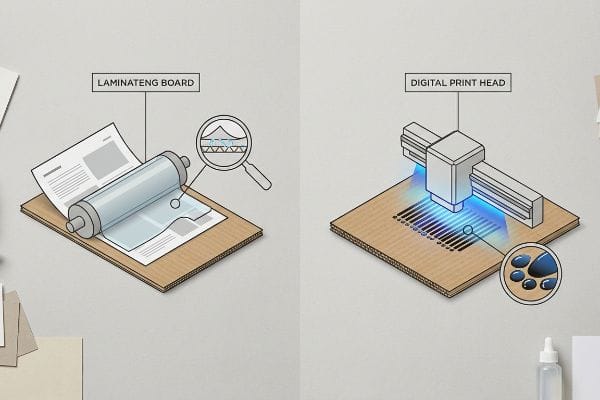
Litografický a digitální tisk představují odlišné výrobní postupy pro vlnité displeje. Ofsetová litografie laminuje potištěné archy na pevné desky pomocí lepidel, zatímco přímé digitální metody okamžitě vytvrzují inkoust pomocí UV světla. Výběr mezi nimi určuje minimální objednací množství, dodací lhůty a strukturální logistiku plochého balení.
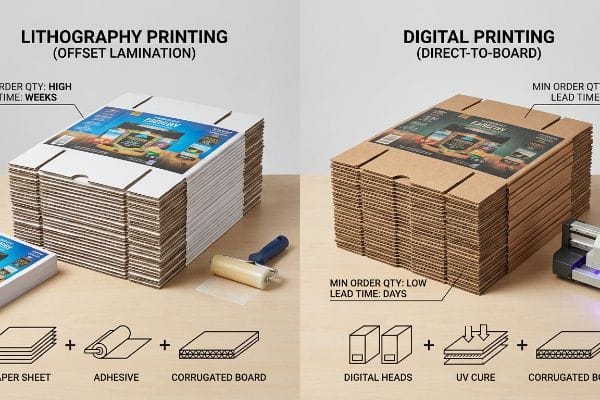
Jako tovární inženýr se nedívám na krásné barvy na obrazovce; dívám se na to, jak chemie mokrého inkoustu a silných lepidel fyzicky reaguje se surovými papírovými vlákny během automatizované montáže.
Je litografie lepší než digitální?
Samotná kvalita tisku neurčuje nadřazenost. Skutečným testem je, jak se vámi zvolený systém dodávání inkoustu integruje s vaším celkovým časovým harmonogramem výroby a strategií zavádění maloobchodních produktů.
Záleží na tom. Litografický tisk poskytuje bezkonkurenční vysoké rozlišení a přesné sladění přímých barev Pantone pro velké objemy tisku. Vyžaduje však drahé pokovování a mokrou laminaci, což z něj činí pomalejší a nákladnější kapitálovou investici ve srovnání s agilními alternativami digitálního plochého tisku bez desek pro vysokorychlostní maloobchodní balení.
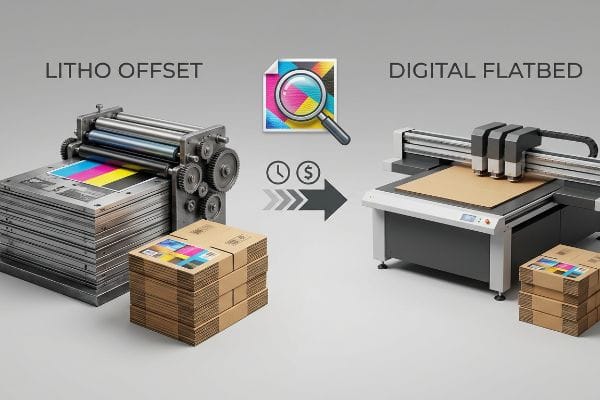
Když kupující prosazují prémiovou kvalitu, často se domnívají, že tradiční ofsetové procesy jsou jedinou platnou cestou k přijetí v maloobchodě, a ignorují logistiku backendu.
Matice porovnání nákladů na pokovování vs. vysoce věrného výstupu
Když provádím audity klientských programů, neustále vidím, jak modely zadávání veřejných zakázek nutí týmy specifikovat ofsetovou litografii pro každou jednotlivou propagační akci, bez ohledu na velikost šarže. Je to běžná past, která nachytá i zkušené nákupčí, kteří se domnívají, že tradiční komerční proces je jediný způsob, jak dosáhnout skutečného kontrastu připraveného pro maloobchod. Co si neuvědomují, je, že tradiční litografie vyžaduje vytváření fyzických kovových desek pro každou jednotlivou barevnou vrstvu CMYK1 (azurová, purpurová, žlutá, černá), což vede k masivním nákladům na nastavení a výrazně prodlužuje dodací lhůty, než je vůbec vyříznuta jediná krabice.
Ve svém závodě běžně vídám značky, které se snaží prosadit rychlou zkušební výrobu 200 kusů pomocí staršího litografického laminovacího systému. Plochý vektorový CAD (počítačový design) vypadá perfektně, ale během počátečního předvýrobního testování ve výrobě trvá nastavení na našem 6barevném ofsetovém tiskovém stroji Heidelberg celé čtyři dny jen kvůli registraci desek. Díky dodržování přísného protokolu o nástrojích jsem přesunul jejich krátkodobé kampaně na naše CNC (počítačové numerické řízení) řezací stoly Kongsberg spárované s vysokorychlostními digitálními UV plochými tiskovými boxy. Tím se zcela eliminovalo úzké hrdlo kovových desek a umožnilo okamžité zahájení tisku. Odstraněním těchto zbytečně technických fází nastavení zajišťujem, že montáže a balení se zkracuje o hodiny, což klientům ušetří tisíce za zbytečné poplatky za nástroje a zároveň zajistí, že vlnité displeje 32ECT (Edge Crush Test)2 se dodávají zcela ploché. Protože se vlnitá lepenka dodává plochá, jeden kontejner ploché lepenky nahradí 4 kontejnery předem smontovaných pevných displejů3, což funguje jako masivní multiplikátor nákladů na přepravu pro celkovou návratnost investic do vaší kampaně.
| Zaměření na metriky | Předpoklad odkazu | Navržená realita |
|---|---|---|
| Rychlost nastavení | 4–5 dní (pokovování)4 | Okamžitý přenos souborů |
| Kapitálové náklady | Těžké počáteční nástroje | Nulový poplatek za nástroje |
| Optimální objem | Více než 2 000 jednotek5 | 100 až 1 000 jednotek6 |
Odmítám nechat značky pálit marketingový rozpočet na prázdno, když rychlá kampaň vyžaduje agilitu. Přesné sladění výrobního procesu s velikostí nákladu je způsob, jak chránit váš časový harmonogram a zajistit vaše ziskové marže.
🛠️ Harveyho oddělení: Snižují vaše vysoké poplatky za nastavení aktivně návratnost investic do krátkodobé propagace ještě předtím, než inkoust zaschne? 👉 Získejte bezplatný audit metodiky tisku ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Jaké jsou nevýhody litografie?
Největší hrozbou ve výrobě s tradičními ofsetovými technologiemi není špatné sladění barev. Jde o neviditelnou, vysoce destruktivní chemickou reakci, která probíhá uvnitř samotné desky.
Nevýhody litografie zahrnují silné strukturální deformace v důsledku vlhkosti, dlouhé doby schnutí a vysoké počáteční náklady na nástroje. Potřebná lepidla na vodní bázi se během laminace vsáknou do porézních vlnitých substrátů, čímž vytvářejí masivní povrchové napětí, které způsobuje, že se ploché panely při vytvrzování v okolním továrním vzduchu agresivně prohýbají dovnitř.
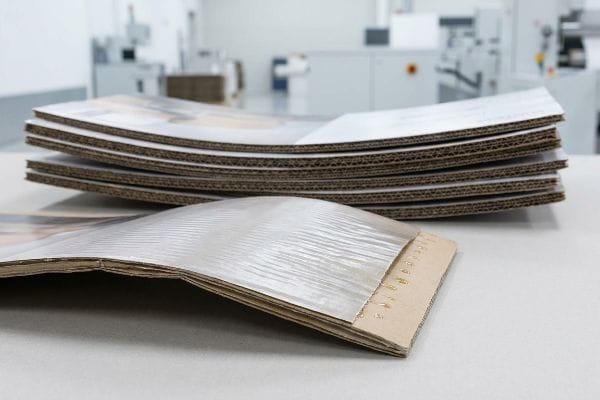
Kupující si myslí, že připevnění vysoce kvalitní potištěné vrchní vrstvy k pevné desce vytvoří trvale plochý panel, ale fyzika říká něco jiného.
Zkreslení PVA vlhkosti v důsledku deformace
Když si prohlížím specifikace příchozích obalů, neustále vidím designéry, kteří berou litolaminaci jako suché, beztřecí estetické vylepšení. Předkládají ploché vektorové vysekávací linie, které dokonale ignorují vlnitý třmen a masivní objem tekutého lepidla potřebného k připevnění vrchní vrstvy k silné desce s B-vlnou. Zcela ignorují chemickou realitu, že toto mokré lepidlo musí nakonec zaschnout, smrštit se a vyvinout tažnou sílu7 po celé ploše maloobchodní konstrukce.
Ve svém zařízení běžně vidím, co se stane, když se teoretický návrh setká s chemií surového papíru. Pro laminaci používáme lepidlo PVA (polyvinylacetát) na vodní bázi. Když měřím absorpci vlhkosti na nekontrolovaném bočním panelu o rozměrech 60 palců (152,4 cm), schnoucí PVA vytváří obrovské povrchové napětí8, které způsobuje, že se celá stěna displeje deformuje a prohýbá dovnitř jako bramborový lupínek, čímž se tolerance vzájemně propojených drážek posunou až o 0,14 palce9 (3,5 mm). Mých dvacet let v prodejně mě naučilo navrhnout přísný protokol vytvrzovací hmotnosti. Stohováním mokrých desek pod přesné přítlačné desky s nosností po dobu 24 hodin a specifikací vyvážené duplexní struktury desek s podkladovou vrstvou zcela neutralizuji povrchové napětí. Vynucováním této fyzikální chemie při plochém vytvrzování zajišťuji, aby finální merchandiser stál na prodejní ploše, čímž se snižuje tření při montáži a zcela se eliminuje riziko odmítnutí zásilek kvůli ohnutým nebo deformovaným stěnám.
| Strukturální metrika | Generická laminace | Protokol inženýrského vytvrzování |
|---|---|---|
| Rovinnost panelu | Silné úklony dovnitř10 | Perfektně olovnatá tolerance |
| Chemie lepidla | Nekontrolované odpařování | Tlakově vytvrzený PVA11 |
| Tření při montáži | Záložky se během instalace trhají | Bezproblémové společné balení |
Nechat mokrou vlnitou lepenku přirozeně schnout je zaručeným receptem na strukturální selhání. Každý laminovaný panel nutím projít tlakovým vytvrzovacím cyklem, protože zdeformovaný displej jednoduše neunese dynamickou maloobchodní hmotnost.
🛠️ Harveyho stůl: Hrozí, že se váš současný stojan Sidekick v reálných kolísáních vlhkosti prohne a praskne? 👉 Vyžádejte si zátěžový test plochosti ↗ — 100% důvěrné. Vaše dosud nevydané návrhy pro maloobchod jsou u mě v bezpečí.
Co je lepší, tisk nebo litografie?
Porovnání standardních přímých tisků s laminovanými litografiemi vyžaduje pochopení mechanických tolerancí automatizovaného vysekávání. Nejde jen o vizuální preferenci.
Debata o tisku nebo litografii se točí kolem fyzické aplikace inkoustu na podklad. Litografie poskytuje vynikající vizuální hloubku díky laminované vrchní vrstvě, což vyžaduje širší mechanické okraje pro přesah. Přímý tisk nabízí užší tolerance registrace, ale často obětuje prémiový, fotorealistický lesklý povrch pro luxusní maloobchodní prodej.
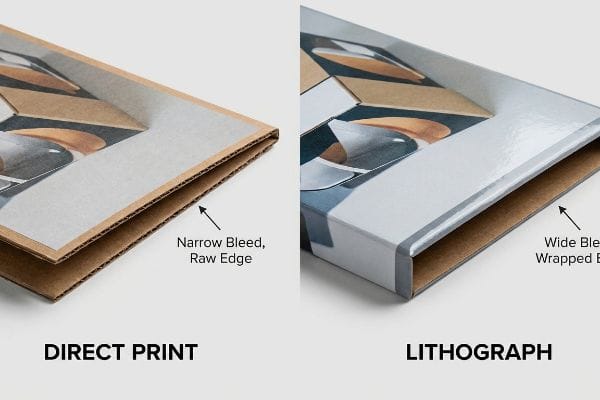
Přechod z digitální obrazovky na fyzický skládací karton odhaluje skryté mechanické posuny, ke kterým dochází uvnitř vysokorychlostních výrobních strojů.
Inženýrská mechanika posunu laminace
Abychom pochopili fyzický rozdíl mezi standardním tiskem a litografií, musíme objektivně zkoumat proces fyzické montáže. Tradiční přímý tisk nanáší inkoust přímo na podklad, což znamená, že grafika je trvale fixována na strukturální souřadnice desky. Litografie však tiskne grafiku na samostatnou, tenkou vrchní vrstvu12 , která musí být poté mechanicky přilepena k silnému, vroubkovanému jádru13 během sekundární výrobní fáze.
Protože litografie spoléhá na automatizované stroje, které tyto dva oddělené materiály zarovnávají a stlačují k sobě vysokou rychlostí, dochází k přirozenému mechanickému odchylování. Vrchní vrstva se při lepení na vlnitý podklad fyzicky mírně posune. Aby tento pohyb kompenzovali, obaloví inženýři matematicky prodlužují okraj ořezu grafiky – často jej posouvají na striktní bezpečnostní síť 12,7 mm (0,5 palce)14 za fyzickou linii řezu. Tento upravený ořez zaručuje, že když ocelová matrice nakonec vyrazí tvar, vytištěná grafika se zcela ovine kolem každého odkrytého okraje. Bez výpočtu tohoto mechanického posunu laminace v softwaru RIP (Raster Image Processor) pro předtiskovou přípravu by finální složený displej vykazoval surové hnědé kartonové okraje, což by narušovalo prémiovou estetiku požadovanou pro umístění v luxusním maloobchodě v USA.
| Procesní mechanik | Přímá aplikace | Laminovaná litografie |
|---|---|---|
| Tolerance krvácení | 0,125 palce (3,1 mm) | 0,5 palce (12,7 mm) |
| Lepení substrátů | Jednokrokové vytvrzování | Vícestupňová adheze |
| Vzhled hrany | Viditelné surové flétny | Plně zabalená grafika |
Učím své inženýrské týmy, že přesnost při balení nespočívá v eliminaci odchylek od strojů, ale v matematickém plánování těchto odchylek ještě předtím, než ocelové čepele vůbec narazí na desku.
🛠️ Harveyho stůl: Blikají vaše vyřezané hrany jako surový hnědý karton a ničí prémiovou estetiku vaší značky v regálu? 👉 Vyžádejte si bezplatný audit spádu před tiskem ↗ — Žádní account manažeři uprostřed. Komunikujete přímo se statiky.
Jaké jsou nevýhody digitálního tisku?
Přestože přímé digitální pracovní postupy eliminují kovové desky a urychlují uvedení na trh, zavádějí závažná omezení, když značky požadují absolutní konzistenci firemních barev napříč různými substráty.
Nevýhody digitálního tisku zahrnují nemožnost zaplavit skutečné přímé barvy Pantone, které se místo toho spoléhají na optické prolínání CMYK, jež se může na neutěsněných vlnitých kartonech jevit jako kalné. Rychlost digitálního plochého tisku na jednotku je navíc výrazně nižší ve srovnání s velkoobjemovými ofsetovými tiskovými stroji, což činí masivní zavádění maloobchodních prodejen finančně neefektivním.
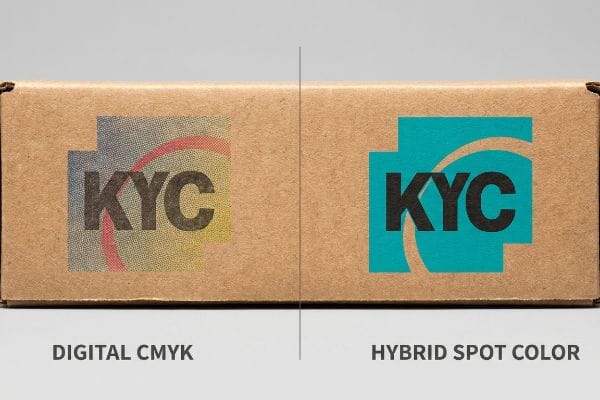
Spoléhání se na digitální tiskárnu pro replikaci přísně střežené firemní barvy na surový obalový materiál často končí vizuální katastrofou.
Bahenní past polotónů CMYK
Když audituji klientské diáře, neustále vidím marketingové týmy, které odesílají digitální grafiku vytvořenou výhradně ve standardních procesních formátech, za předpokladu, že přímá digitální tiskárna bude bez problémů odpovídat podsvíceným obrazovkám jejich počítačů. Slepě tento soubor tlačí do hromadné výroby a zcela ignorují, jak se drobné překrývající se kapičky digitálního inkoustu fyzicky chovají, když narazí na vysoce porézní testliner15.Předpokládají, že digitální tisková hlava dokáže překonat fyziku surového papíru bez utěsněného vrchního nátěru16.
Ve svém zařízení běžně vidím následky spoléhání se výhradně na digitální procesní barvy pro masivní loga značek. Když odstraním počáteční otisky z digitálního plochého tiskového stroje a změřím pigmenty pod ostrým osvětlením D50 v maloobchodě, polotónové body CMYK se nerovnoměrně absorbovaly do vláken17, což má za následek zrnité, vybledlé logo, které trpí masivním barevným posunem Delta-E18.Nákupní tým klienta se často snaží toto „bláto“ akceptovat, aby ušetřil pár haléřů za počáteční náklady. Já jsem si načetl údaje ze spektrofotometru a dokázal, že nemusíme akceptovat kompromisní branding; zachytil jsem soubor, oddělil primární vrstvu loga a nasměroval ji do hybridního tiskového stroje, abych na digitální podklad nanesl přesný, jednokomísový inkoust PMS (Pantone Matching System) s přímými barvami. Jakmile mi nákupní tým dovolil upravit profil předtiskové přípravy, tato injekce přímých barev zcela eliminovala polotónové zrno. Vynucováním této hybridní správy barev zajišťujem, že displej dosahuje vysokého kontrastu a viditelnosti ze vzdálenosti 6,1 metru, čímž maximalizuji impulzivní přitažlivost v uličce a zároveň zabraňuji přímému odmítnutí ze strany prodejců z důvodu porušení standardů značky.
| Barevný mechanik | Čistě digitální CMYK | Protokol hybridního bodu |
|---|---|---|
| Dodávka pigmentu | Překrývající se inkoustové tečky19 | Předmíchaná pevná záplava20 |
| Kontrast hran | Zrnitý a vybledlý | Ostrá viditelnost |
| Viditelnost maloobchodu | Splývá s pozadím | 20-stopé narušení21 |
Nikdy nedovolím, aby neutěsněný digitální mix CMYK zničil primární logo značky. Agresivní a soudržný nános pigmentu je jediný způsob, jak zajistím, aby vaše reklama přežila vizuální chaos velkoobchodu.
🛠️ Harveyho stůl: Vypadá vaše firemní logo zablácené, zrnité nebo má barevně posunuté barvy při přímém tisku na vlnité ploché obaly? 👉 Požádejte o kontrolu barevné strategie Delta-E ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Závěr
Spoléhání se na obecné tiskové předpoklady nevyhnutelně způsobí vážné chemické deformace, rozmazání polotónů CMYK a masivní selhání otékání hran, které naruší strukturální integritu vašeho maloobchodu. Jen v minulém měsíci můj strukturální audit pomohl 3 značkám vyhnout se zmetkům a vrácení peněz maloobchodníkům v hodnotě přes 10 000 dolarů. Abyste zabránili deformaci vašich displejů v náročných podmínkách v obchodě, dovolte mi osobně provést komplexní audit vlnité laminace a předtiskové přípravy ↗, abych zaručil bezproblémovou montáž a absolutní vizuální narušení.
„Proces tisku: Ofsetový tisk – Walsworth“, https://www.walsworth.com/blog/the-printing-process-offset-printing. [Technická příručka o komerčních tiskových procesech by potvrdila, že ofsetová litografie vyžaduje samostatné fyzické desky pro každou barevnou vrstvu použitou v procesu CMYK]. Důkazní role: technická specifikace; typ zdroje: oborová příručka. Podporuje: režijní náklady a dodací lhůty spojené s litografickým nastavením. Poznámka k rozsahu: platí pro standardní ofsetovou litografii, nikoli pro digitální tisk]. ↩
„[PDF] Specifikace vlnité lepenky – Asociace Fibre Box“, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. [Průmyslové normy pro zkoušku pevností v tahu na hranách (ECT) definují pevnost při stohování a únosnost vlnitého materiálu 32 ECT]. Důkazní role: technická specifikace; typ zdroje: norma materiálového inženýrství. Podporuje: strukturální integrita. Poznámka k rozsahu: Hodnoty ECT jsou specifické pro drážku a složení lepenky. ↩
„Ploché balení vs. skládací kartonové displeje: náklady, doprava a nastavení“, https://leader-display.com/flat-pack-vs-assembled-cardboard-display/. [Logistické benchmarky pro maloobchodní balení kvantifikují snížení objemu přepravy při přechodu z pevných na skládací vlnité kartonové displeje]. Důkazní role: kvantitativní ověření; typ zdroje: zpráva o logistickém průmyslu. Podporuje: multiplikátor přepravy a návratnost investic. Poznámka k rozsahu: skutečné poměry se liší podle geometrie produktu. ↩
„Ofsetový tisk – Wikipedie“, https://en.wikipedia.org/wiki/Offset_printing. [Průvodci průmyslovými normami pro komerční tisk by ověřovali typickou dobu potřebnou k vytvoření desek, vytvrzení a kalibraci tiskového stroje]. Důkazní role: ověření faktů; typ zdroje: technická příručka. Podporuje: rychlost nastavení starší litografie. Poznámka k rozsahu: lhůty se liší podle kapacity zařízení. ↩
„Ofsetový vs. digitální tisk: Porovnání velikosti, barev a nákladů“, https://theprintauthority.com/printing/offset_vs_digital_printing/. [Analýzy nákladů na tisk obvykle definují prahovou hodnotu produkce, kde jsou vysoké náklady na nastavení ofsetové litografie kompenzovány nižšími jednotkovými náklady]. Důkazní role: ekonomický benchmark; typ zdroje: odborná studie. Podporuje: optimální objem pro litografii. Poznámka k rozsahu: prahová hodnota závisí na složitosti úlohy. ↩
„Co je třeba vědět o tiskových nákladech: Tisk malých sérií vs. velkoobjemový tisk“, https://www.ambrosetheprinter.com/blog/what-to-know-about-print-runs-short-run-vs-large-volume-printing. [Technické specifikace pro digitální tiskové stroje popisují efektivitu malosériové výroby, kde nejsou náklady na nástroje nutná]. Důkazní role: technická specifikace; typ zdroje: manuál k zařízení. Podporuje: optimální objem pro digitální tisk. Poznámka k rozsahu: liší se podle technologie tiskového stroje. ↩
„Vliv vlhkosti v procesu laminace – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Technický zdroj o chemii lepidel nebo obalovém inženýrství by vysvětlil, jak se lepidla na vodní bázi smršťují během odpařování a vytvářejí tahové napětí na substrátu]. Důkazní role: technický mechanismus; typ zdroje: technická příručka. Podporuje: fyzikální příčinu deformace vlivem vlhkosti. Poznámka k rozsahu: konkrétně se týká lepidel na vodní bázi používaných při litolaminaci. ↩
„[PDF] Zkroucení vlnité lepenky Zkroucení vlnité lepenky – příčiny a řešení – TAPPI.org“, https://imisrise.tappi.org/download.aspx?key=92APR097. [Odkaz na materiálovou vědu by podrobně popisoval, jak odpařování vody z PVA lepidel vytváří rozdílné smrštění a povrchové napětí v porézních celulózových substrátech, což vede ke zakřivení]. Důkazní role: Technické ověření; typ zdroje: Učebnice materiálové vědy. Podporuje: Fyzikální příčina deformace substrátu. Poznámka k rozsahu: Specificky pro lepidla na vodní bázi. ↩
„Kompletní průvodce tolerancemi rozměrů vlnitých krabic – Upack“, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOoq_LWSDMt97Zeg0w9zQc4SG6M0I63L11lt0rcVdpk7ttW4LgaNE. [Normy pro obalové inženýrství by poskytovaly typické metriky rozměrových odchylek pro velkoformátové vlnité lepenky vystavené deformaci v důsledku vlhkosti]. Důkazní role: Kvantitativní měřítko; typ zdroje: Průmyslová norma. Podporuje: Rozsah ztráty strukturální tolerance. Poznámka k rozsahu: Liší se podle druhu substrátu a velikosti panelu. ↩
„Použití technik aditivní výroby ve vývoji …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11054453/. [Samozřejmý zdroj o chemii lepidel vysvětluje, jak nerovnoměrná ztráta vlhkosti během generické laminace PVA způsobuje vnitřní napětí vedoucí ke strukturálnímu prohýbání]. Důkazní role: kauzální vysvětlení; typ zdroje: technická příručka. Podporuje: dopad generické laminace na rovinnost panelu. Poznámka k rozsahu: konkrétně týkající se lepidel na bázi PVA v ofsetových kartonech. ↩
„Tepelná stabilita a mechanismy rozkladu PVA/PEGDA …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12566940/. [Technická dokumentace k vytvrzovacím protokolům ukazuje, jak aplikace řízeného tlaku během procesu tuhnutí PVA zabraňuje deformaci desky]. Důkazní role: technická specifikace; typ zdroje: výrobní norma. Podporuje: účinnost protokolů technického vytvrzování. Poznámka k rozsahu: platí pro průmyslové laminovací procesy. ↩
„101 Průvodce litografickou laminací pro tisk obalů“, https://gleepackaging.com/litho-lamination-for-packaging-printing/. [Technická příručka pro výrobu obalů by podrobně popsala oddělení fáze tisku od fáze montáže při litografické laminaci]. Důkazní role: ověření procesu; typ zdroje: technická příručka. Podporuje: mechanické rozlišení litografií. Poznámka k rozsahu: konkrétně se vztahuje na litografické laminování obalů. ↩
„zkoumání litografické montáže na vlnitý… – PrintPlanet.com“, https://printplanet.com/threads/looking-into-litho-mounting-on-corrugated.19545/. [Průmyslové normy pro vlnité obaly definují proces lepení potřebný k připevnění potištěných vložek k vlnité lepence]. Důkazní role: technická specifikace; typ zdroje: průmyslová norma. Podporuje: sekundární výrobní fázi litografie. Poznámka k rozsahu: zaměřuje se na mechanismus lepení. ↩
„Litografická laminace – Packlane“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopYUuMvhgEggrvxfEWXJ-Z-PyqWsqi9CYj2jw0d0WSPknXZsPiP. [Standardní příručka pro průmyslové balení specifikuje nezbytné okraje pro srážení použité ke kompenzaci posunu registrace během procesu laminace]. Důkazní role: technická specifikace; typ zdroje: průmyslová příručka. Podporuje: specifický požadavek na srážení 0,5 palce pro litografické vlnité displeje. Poznámka k rozsahu: přesná měření se mohou lišit v závislosti na tolerancích zařízení. ↩
„Mýty o digitálním tisku vlnité lepenky vyvráceny – Paper360“, https://paper360.tappi.org/2024/10/18/myths-of-digital-corrugated-printing-debunked/. [Technické studie interakce inkoustu a substrátu vysvětlují, jak se kapičky inkoustu šíří a slučují na neutěsněných porézních testovacích podložkách, což vede ke zvýšenému nárůstu barevného bodu a zakalení barev]. Důkazní role: technické ověření; typ zdroje: technický bílý papír. Podporuje: chování inkoustu na porézních površích. Poznámka k rozsahu: konkrétně použitelné pro vlnité substráty. ↩
„[PDF] Ashland coatings“, https://www.ashland.com/file_source/Ashland/Industries/Packaging%20Printing%20and%20Graphics/PC-13666.1_Coatings_Digital.pdf. [Normy pro průmyslový tisk specifikují, že pro kontrolu absorpce inkoustu a udržení hustoty barev na surovém, nenatíraném papíru je nezbytný utěsněný vrchní nátěr nebo základní nátěr]. Důkazní role: technický požadavek; typ zdroje: průmyslová specifikace. Podporuje: nutnost vrchních nátěrů. Poznámka k rozsahu: platí pro vysoce porézní substráty. ↩
„[PDF] 1. Zvýšení bodu je zvětšení velikosti polotónových bodů, jak se inkoust vstřebává do …“, https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. [Vědecké zdroje o tisku vysvětlují, jak polotónové body na porézních substrátech způsobují nerovnoměrnou absorpci a zvýšení bodu, což vede k zakalenému vizuálnímu vzhledu]. Důkazní role: technické ověření; typ zdroje: odborná bílá kniha. Podporuje: tvrzení, že digitální procesní barvy CMYK trpí na neutěsněných substrátech. Poznámka k rozsahu: Specificky pro porézní nebo neutěsněné vlnité lepenky. ↩
„Vysvětlení přesnosti barev a Delta E: Úvahy o …“, https://formlabs.com/blog/color-accuracy-delta-e/. [Kolorimetrické standardy definují Delta-E jako kvantitativní míru vnímaného barevného rozdílu, která se zvyšuje, když je absorpce inkoustu nekonzistentní]. Důkazní role: technické ověření; typ zdroje: akademická učebnice. Podporuje: tvrzení, že problémy s absorpcí způsobují měřitelnou odchylku barev. Poznámka k rozsahu: Platí pro obecnou vědu o barvách a kontrolu kvality. ↩
„Barevné polotóny“, http://facweb.cs.depaul.edu/sgrais/color_halftones.htm. [Technická dokumentace k digitálním tiskovým procesům vysvětluje, jak se barev CMYK dosahuje překrýváním polotónových bodů]. Důkazní role: technické vysvětlení; typ zdroje: manuál pro polygrafický průmysl. Podporuje: Mechanismus digitálního dodávání pigmentu CMYK. Poznámka k rozsahu: Platí pro standardní digitální pracovní postupy založené na polotónech. ↩
„CMYK vs. přímé barvy v tisku obalů“, https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Autoritativní zdroje o barevném tisku rozlišují nanášení přímých barev jako souvislé, rovnoměrné nanášení předem smíchaného pigmentu spíše než jako bodový vzor]. Důkazní role: technické vysvětlení; typ zdroje: učebnice tisku. Podporuje: Mechanismus hybridního protokolu přímých barev. Poznámka k rozsahu: Specificky pro metody přímých barev nebo hybridní tisk. ↩
„CMYK vs. přímá barva: Který proces je nejlepší – Prime Line Packaging“, https://www.primelinepackaging.com/blog/spot-color-vs-cmyk-understanding-the-differences-and-choosing-the-right-method-for-your-packaging/. [Studie vizuálního vnímání nebo výzkum maloobchodního marketingu by poskytly kvantitativní data o vzdálenosti, ve které plné přímé barvy dosahují vyššího kontrastu a viditelnosti než polotóny CMYK]. Úloha důkazů: metrické ověření; typ zdroje: studie vizuální vědy. Podporuje: Účinnost viditelnosti v maloobchodě. Poznámka k rozsahu: Závisí na okolním osvětlení a odrazivosti substrátu. ↩