Značky vynakládají velké prostředky na zdokonalování svých digitálních uměleckých děl, jen aby pak sledovaly, jak tyto barvy pod ostrým zářivkovým osvětlením v obchodech vypadají kalně a vybledle.
Opatření kontroly kvality tisku jsou systematické kontroly prováděné v průběhu celé výroby, které zaručují přesnost barev a rozlišení. Tyto protokoly zahrnují audity souborů před tiskem, kalibraci spektrofotometru, testování vlhkosti surovin a kontroly po laminaci, což zajišťuje, že finální fyzické balení dokonale odpovídá schválené digitální grafice v rámci všech výrobních sérií.
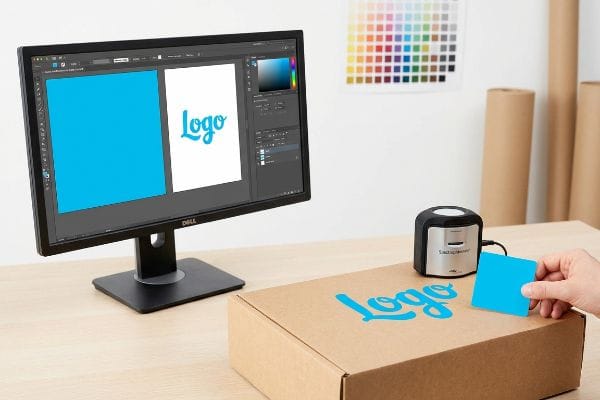
Získat tu perfektní barvu značky z monitoru počítače na fyzický kus kartonu vyžaduje mnohem víc než jen stisknout tlačítko tisku.
Jaké jsou některé běžné problémy s kontrolou kvality v tisku?
Jedním z nejrychlejších způsobů, jak zničit uvedení produktu na trh, je otevřít hlavní karton a vidět logo vaší prémiové značky vypadat jako levná, zrnitá kopie.
Mezi běžné problémy s kontrolou kvality tisku patří nárůst polotónového bodu, posun soutisku barev, praskání okrajů při litografické laminaci a silné deformace v důsledku vlhkosti. Tyto fyzické vady obvykle pramení z nesprávných profilů předtiskové přípravy nebo nesprávného napětí substrátu, což způsobuje nerovnoměrné vstřebávání tekutého inkoustu do porézních papírových vláken během vysokorychlostního výrobního procesu.
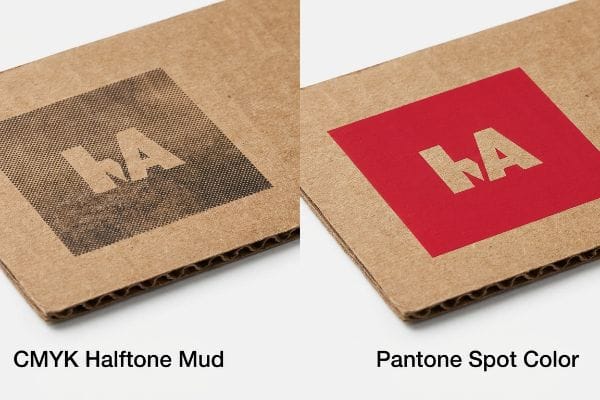
Pojďme se podívat na to, proč se vaše ostré digitální logo ve výrobě najednou promění v pixelovaný nepořádek.
Mazání polotónového mazaní CMYK na vlnitém testovacím papíru
Mnoho marketingových týmů jednoduše exportuje svá digitální díla jako standardní čtyřbarevné soubory CMYK (azurová, purpurová, žlutá, klíčová) a odesílá je přímo do továrny. Předpokládají, že komerční tiskařský stroj tyto barvy bez problémů promíchá tak, aby přesně odpovídaly odstínu, který vidí na svých podsvícených monitorech. Tento přístup funguje dobře pro lesklý časopisový papír, ale porézní vlnitý testliner se chová zcela jinak1.
Tuto past vidím neustále, když se značky snaží tisknout pevná firemní loga na surovou vlnitou lepenku. Když se standardní čtyřbarevný tisk spoléhá na drobné překrývající se polotónové tečky, tyto tekuté tečky se nerovnoměrně absorbují do hrubých papírových vláken2, což vytváří zrnitý, vybledlý výsledek. Nedávno jsem měl klienta, jehož jasně červené logo vypadalo pod ostrým osvětlením v maloobchodě jako zablácená rez, protože optické prolnutí na neutěsněné lepence fyzicky selhalo3.
Moje pravidlo je jednoduché: nařizuji protokol pro zaplavení přímými barvami. Bodovou směs vyměňuji za jeden, přesně namíchaný inkoust PMS (Pantone Matching System) s přímými barvami. Když tento hustý pigment zaplaví desku, ucítíte ostrý rozpouštědlo, které vytvrzuje do dokonale hladkého, vysoce kontrastního bloku, čímž zcela eliminujete polotónové zrnění4 a zajistíte maximální viditelnost značky ze vzdálenosti šesti metrů.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití CMYKu pro plná loga | Nařídit přímou barvu Pantone5 | Zabraňuje tomu, aby logo vypadalo zabláceně |
| Tisk přímo na porézní testliner | Nejprve naneste bílý základní nátěr6 | Udržuje barvy značky zářivé |
| Ignorování zářivek v maloobchodě | Testování barev inkoustu pod osvětlením D507 | Zabraňuje změně barvy v obchodě |
Nikdy nedovolím, aby se základní identita značky klienta spoléhala na překrývající se polotónové tečky. Vložení plné přímé barvy Pantone zaručuje, že vaše logo vynikne napříč vizuálním šumem, chrání hodnotu vaší značky a zároveň vám ušetří nákladné odmítnutí ze strany prodejců.
🛠️ Harveyho stůl: Nejste si jisti, jestli se váš standardní čtyřbarevný mix na surovém testlineru rozblátí? Pošlete mi váš soubor s vysekávací linií. Před tiskem označím lepkavá třecí místa. 👉 Získejte bezplatný předtiskový audit ↗ — Přímý přístup k mému stolu. Žádný automatizovaný prodejní spam, slibuji.
Co je kontrola kvality v tisku?
Správné ověření tisku se netýká subjektivních názorů ani přiložení vzorku papíru k oknu kanceláře; jedná se o rigidní matematickou disciplínu založenou na kalibrovaných měřicích nástrojích.
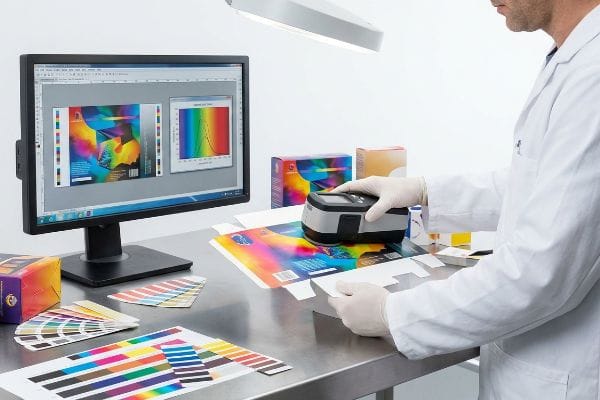
Kontrola kvality v tisku je přísný ověřovací rámec využívající spektrofotometry a kalibrované osvětlení k měření hustoty inkoustu oproti schváleným standardům předtiskové přípravy. Tento mechanický auditní proces zaručuje, že každý vyrobený kus striktně splňuje matematické tolerance barev Delta-E stanovené značkou.
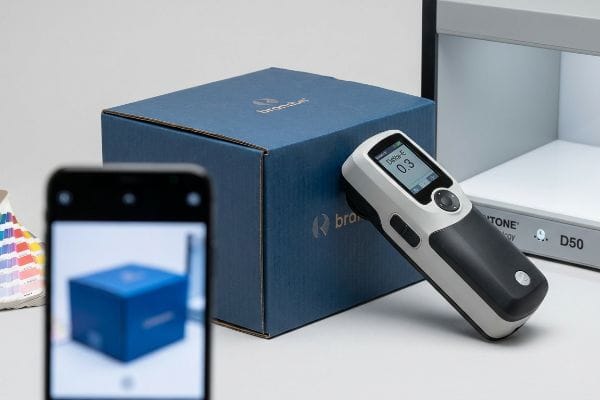
Největším třecím bodem v tomto pracovním postupu je to, jak lidské oči a strojové senzory vnímají barvy odlišně v různých prostředích.
Nebezpečí automatické korekce barev v chytrých telefonech
Častou otázkou, kterou si kupující kladou, je, proč jejich fyzický prototyp vypadá v kanceláři úplně jinak než na fotografiích z továrny. Týmy pro zadávání zakázek se často snaží schválit barvy hromadné výroby na základě snímků JPEG zaslaných e-mailem. Zapomínají, že každá digitální obrazovka používá automatické kontrastní filtry a úpravy jasu8, které zcela mění nezpracovaná obrazová data.
Spoléhání se na obrazovku chytrého telefonu k ověření velkoobjemového tisku9 je obrovské slepé místo, které vede k okamžitým vrácením peněz maloobchodníky. Jednou jsem sledoval, jak brand manažerka schválila modrý vzorek prostřednictvím textové zprávy, jen abych si uvědomil, že skutečný fyzický karton dorazil a vypadal matně a fialově, protože obrazovka jejího telefonu automaticky zvyšovala sytost10.Na montážní lince můžete skutečně slyšet kolektivní sténání, když se musí sešrotovat celá paleta nesourodých displejů.
Abych to vyřešil, zcela odstraňuji digitální obrazovky z finálního schvalovacího cyklu. Fyzicky naskenuji živý vzorek inkoustu pomocí digitálního spektrofotometru za přísného kalibračního osvětlení D5011.Tím se barva uzamkne v matematické toleranci Delta-E12, což vašim maloobchodním kupujícím dokazuje, že přesný odstín modré na jednotce číslo jedna je identický s jednotkou číslo deset tisíc.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Schvalování barev pomocí fotografií z chytrého telefonu | Použijte spektrofotometrické skenování13 | Zabraňuje barevným změnám v hromadné výrobě |
| Kontrola vzorků na slunci v kanceláři | Vyhodnoťte osvětlení maloobchodu podle třídy D5014 | Přesně odpovídá vzhledu velkého obchodu |
| Důvěra v nekalibrované kancelářské tiskárny | Požadujte fyzický barevný náhled | Eliminuje drahé poplatky za přepracování |
Odmítám nechat subjektivní názory diktovat náklad komerčního tisku. Tím, že vaše barvy uzamknu do přísných matematických tolerancí, zajistím, aby vaše obaly přežily ostré osvětlení uličky velkoobchodních prodejen, aniž by ztratily sebemenší dopad na značku.
🛠️ Harveyho stůl: Schvalujete v současné době své obrovské tiskové úlohy na základě komprimovaných fotografií z e-mailů místo matematických dat Delta-E? 👉 Požádejte o posouzení tisku ↗ — Stáhněte si bezpečně. Pokud budete mít později dotazy, je mi k dispozici schránka.
Jaké faktory ovlivňují kvalitu tisku?
I když dokonale kalibrujete barvy surového inkoustu, zavedení sekundárních procesů úpravy, jako jsou filmy a nátěry, agresivně ovlivní konečný vizuální výstup.
Mezi klíčové faktory ovlivňující kvalitu tisku patří poréznost fyzického substrátu, celkový objemový limit tekutého inkoustu, mechanický nárůst bodu a sekundární polymerní laminace. Konkrétně nanášení termálních fólií nebo vodných laků na vytvrzený inkoust chemicky mění odraz světla a fyzicky posouvá základní barevné metriky předtím, než se inkoust dostane do tiskárny.
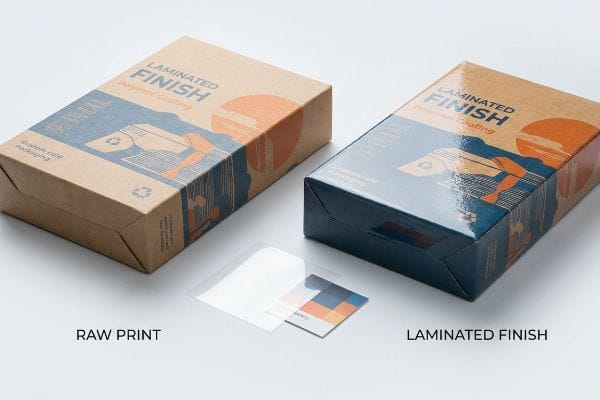
Představte si přidání ochranného polymerového povlaku na obal jako nalepení slunečních brýlí na obraz; zásadně to změní dynamiku světla.
Taktilní optický ztmavovací efekt při laminaci
Mnoho grafických designérů se domnívá, že přidání prémiové tepelné laminace s měkkým povrchem na dotyk displeji jednoduše dodá sametovou texturu, aniž by podkladové barvy vizuálně zůstávaly nedotčené. Své soubory pro předtiskovou přípravu vytvářejí na základě nátisků v surovém papíru a ignorují fyziku toho, jak světlo prochází různými chemickými vrstvami. Tento předpoklad způsobuje, že finální sestavené displeje vypadají nečekaně matně a tlumeně15.
Je to přesně jako ponořit suchý říční kámen do vody; přidaná vrstva fyzicky zachycuje světlo a barvy se zdají být výrazně tmavší. Tento hmatový optický ztmavovací efekt vidím neustále, když značky požadují prémiové povrchové úpravy, aniž by upravovaly hustotu inkoustu. Mikroskopická struktura měkké fólie funguje jako vakuum pohlcující světlo16a když přejedete rukou po tomto hladkém, gumovém povrchu, skutečně cítíte vrstvu, která ztmavuje vaše pigmenty až o pět procent17.
Mým pravidlem je přímo do softwaru RIP18 (Raster Image Processor) pro předtiskovou přípravu naprogramovat striktní křivku kompenzace laminace. Před vypálením jedné desky preventivně zvýším specifické hustoty inkoustu – například vstřiknutím desetiprocentního zvýšení azurové19– abych matematicky pronikl skrz polymer absorbující světlo. Toto proaktivní nastavení zajišťuje, že se váš tmavý luxusní obal nezmění v blátivou černou prázdnotu.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Ignorování absorpce světla laminací | Použití kompenzační křivky předtiskové přípravy20 | Zabraňuje tomu, aby zářivé barvy vypadaly mdlé |
| Použití standardních limitů hustoty inkoustu | Zvyšte jas o 10 %21 | Zajišťuje vysoce kontrastní viditelnost polic |
| Vynechání fyzického úbytku energie | Naskenujte skutečný zalaminovaný vzorek22 | Zaručuje shodu s maloobchodními specifikacemi |
Vždy matematicky kompenzuji ztmavovací efekt polymerních fólií ještě před tiskem. Překonání této optické pasti zajišťuje, že vaše prémiové povrchové úpravy skutečně pozvednou váš produkt, místo aby náhodou sabotovaly jeho prezentaci v regálech.
🛠️ Harvey's Desk: Plánujete přidat měkkou fólii přes tmavé barvy vaší značky, aniž byste museli upravovat kompenzační křivky předtiskové přípravy? 👉 Získejte kontrolu předtiskové přípravy ↗ — Žádné formuláře, které by spouštěly nekonečné prodejní hovory. Jen čistá hodnota.
Jakých je 5 kroků kontroly kvality?
Systematický přístup izoluje proměnné dříve, než se kaskádovitě promění v nevratné chyby, a to od digitálních kontrol až po fyzické destruktivní testování.
5 kroků kontroly kvality zahrnuje validaci strukturálních raznic, kalibraci barev před tiskem, audit vlhkosti surového substrátu, monitorování registrace na tiskovém stroji a dynamické tranzitní testování po montáži. Dodržování tohoto přísného operačního postupu zajišťuje, že každá vytištěná strukturální součást si zachovává přesné mechanické tolerance a odolá náročným fyzickým distribučním prostředím.
Ale znalost operační teorie nestačí, když se tovární stroje rozběhnou a fyzické materiály se srazí vysokými rychlostmi.
Proč standardní ořezové okraje selhávají ve výrobě
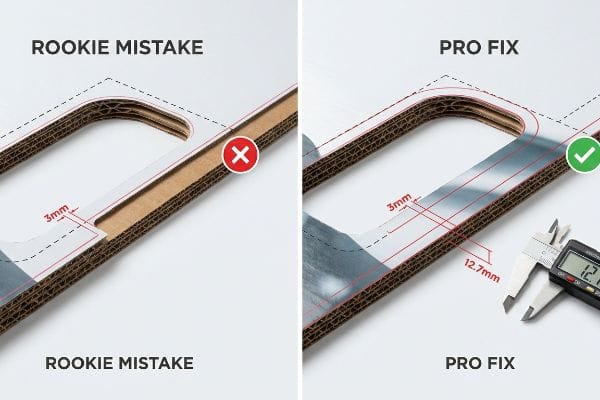
Zdánlivě rozumným předpokladem grafických designérů je použití standardních komerčních tiskových okrajů – obvykle 0,125 palce (3,17 mm)23– na těžké vlnité podklady pro vystavení. S masivním prodejním centrem stejně jako s plochou vizitkou, za předpokladu, že nepatrné množství inkoustu navíc stačí k pokrytí chybovosti automatického řezacího nože.
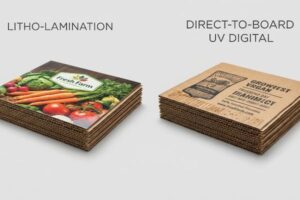
V mém zařízení běžně vídám, jak krásně navržená umělecká díla zcela selhávají během fáze fyzické litografické laminace, protože designér ignoroval mechanickou realitu tlusté lepenky. Lepení potištěné vrchní vrstvy na tlustou vlnitou lepenku ze své podstaty zahrnuje větší mechanickou toleranci, protože mokré archy jsou k sobě stlačovány těžkými ocelovými válci. Když se standardní 3,17mm spad24 během automatizovaného procesu montáže byť jen nepatrně posune, vyřezávací řezačka odhalí surové hnědé okraje lepenky – vadu známou jako oplechování25– což okamžitě naruší prémiovou estetiku a vyvolá odmítnutí ze strany prodejce.
Z mikrometrických měření jsem vyvodil závěr a dokázal, že musíme kompletně přepsat pravidla digitální předtiskové přípravy tak, aby odpovídala fyzickému chování strojů. U všech litograficky laminovaných zakázek striktně dodržuji masivní okraj přesahu 0,5 palce (12,7 mm) za fyzickou linií řezu26. Díky této širší bezpečnostní síti zajišťujem, že potištěná grafika kompletně obepne každou odkrytou hranu, což přímo snižuje míru zmetkovitosti na montážní lince o 4,2 %27 a šetří klientům tisíce na nákladech na zbytečný materiál.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití 3mm komerčního tisku s ořezem | Vynucení prodlouženého okraje 12,7 mm28 | Zabraňuje ošklivým hnědým okrajům kartonu |
| Ignorování posunu litolaminace29 | Vytvořte bezpečnostní síť pro předtiskovou přípravu | Snižuje míru zmetkovitosti a plýtvání materiálem |
| Zacházení s B-flétnou30 jako s plochým papírem | Úprava tolerancí vysekávání | Poskytuje bezchybný prémiový estetický vzhled |
Zachycuji a vyřazuji nedostatečně opracované soubory dlouho předtím, než se dostanou k montážním válcům. Nucení designérů respektovat fyziku litografické laminace zaručuje bezchybný a prémiový obal, který snadno projde i těmi nejnáročnějšími kontrolami ve velkých maloobchodních prodejnách.
🛠️ Harveyho stůl: Víte, jestli váš současný designér zohlednil mechanický posun litolaminace při řezání vašeho displeje? Nenechte 2milimetrovou strukturální vadu zničit 500prodejní instalaci. 👉 Pošlete mi soubor s výkresy ↗ — Než promrháte rozpočet na hromadnou výrobu, provedu zátěžový test.
Závěr
Můžete si najít nejlevnějšího dodavatele tisku na trhu, ale když se vám standardní komerční ořez selže během litolaminace a odhalí se surové vlnité hrany, okamžitě to způsobí odmítnutí prodejcem, které zcela sníží ziskovou marži vašeho projektu. Toto je přesně ten specifikační list, který používá mých 10 nejlepších maloobchodních klientů, aby zaručili nulové odmítnutí tisku. Přestaňte hazardovat s přísnými tolerancemi a nechte mě osobně projít mým bezplatným předletovým auditem Dieline ↗, abych odhalil fatální mechanické chyby dříve, než zaplatíte za hromadnou výrobu.
„Vhodnost papírových substrátů pro tištěnou elektroniku – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8839088/. Technická dokumentace o poréznosti substrátu vysvětluje, jak nenatíraný testliner způsobuje vyšší absorpci inkoustu a nárůst bodu ve srovnání s natíranými lesklými papíry. Důkazní role: technické ověření; typ zdroje: manuál pro polygrafický průmysl. Podporuje: tvrzení, že poréznost substrátu ovlivňuje reprodukci barev. Poznámka k rozsahu: zaměření na chování inkoustu CMYK. ↩
„[PDF] 1. Zvýšení rozptylu je zvětšení velikosti polotónových bodů, jak se inkoust vstřebává do …“, https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. Ověření, jak porézní vlnitá vlákna způsobují nerovnoměrné rozprostření inkoustu a zvýšení rozptylu při polotónovém tisku. Důkazní role: technický mechanismus; typ zdroje: technická příručka pro tisk. Podporuje: příčinu zrnité kvality obrazu na surových podkladech. Poznámka k rozsahu: specificky pro neutěsněná papírová vlákna. ↩
„[PDF] POLOTÓN – Gettyho muzeum“, https://www.getty.edu/conservation/publications_resources/pdf_publications/pdf/atlas_halftone.pdf. Vysvětlení, jak pórovitost substrátu narušuje vizuální míchání polotónových bodů, což vede k barevným posunům. Důkazní role: vědecké ověření; typ zdroje: časopis o barevné vědě nebo tiskařském inženýrství. Podporuje: tvrzení, že neutěsněná deska vede k kalnému podání barev. Poznámka k rozsahu: zaměřuje se na optické míchání. ↩
„CMYK vs. přímá barva vs. simulovaný procesní tisk“, https://www.screenprinting.com/blogs/news/cmyk-vs-spot-vs-simulated-process-whats. Standardy pro průmyslový tisk ukazují, že použití jediné přímá barva zabraňuje rastrovým bodovým vzorům procesního tisku CMYK, což vede k hladkému povrchu. Důkazní role: technické ověření; typ zdroje: manuál pro polygrafický průmysl. Podporuje: tvrzení, že přímé barvy eliminují polotónové zrnění. Poznámka k rozsahu: platí konkrétně pro výplně plnými barvami. ↩
„PMS vs. CMYK pro balení: Který je lepší?“, https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Technické vysvětlení, jak přímé barvy zajišťují přesné sladění barev a zabraňují problémům s aditivními mícháním v CMYK, které způsobují „zakalení“. Důkazní role: technické ověření; typ zdroje: standard polygrafického průmyslu. Podporuje: účinnost přímých barev pro loga. Poznámka k rozsahu: Platí pro ofsetový a flexografický tisk. ↩
„Nátěry pro vlnité obaly – časopis Industrial Print“, https://industrialprintmagazine.com/coatings-for-corrugated-packaging-improving-adhesion-and-print-quality/. Technické vysvětlení, jak základní nátěry vytvářejí bariéru na porézních podkladech, aby zabránily absorpci inkoustu a zlepšily neprůhlednost a zářivost. Důkazní role: ověření technického procesu; typ zdroje: návod na výrobu obalů. Podporuje: nutnost základního nátěru na porézním testlineru. Poznámka k rozsahu: Účinky se liší v závislosti na chemickém složení inkoustu. ↩
„Standardní světelné podmínky pro velkoformátové tiskárny a jejich mnoho …“, https://colorbase.com/blog-standard-lighting-conditions-for-wide-format-printers-and-their-many-markets/. Dokumentace normy ISO D50 (5000K) jako průmyslového standardu pro prohlížení tištěných materiálů s cílem zajistit konzistenci a vyhnout se metamerismu. Důkazní role: shoda se standardem; typ zdroje: mezinárodní světelný standard. Podporuje: použití D50 k zabránění barevnému posunu. Poznámka k rozsahu: Speciálně pro grafický průmysl. ↩
„Moje obrazovka automaticky mění jas v závislosti na barvě …“, https://learn.microsoft.com/en-us/answers/questions/3793287/my-screen-automatically-changes-brightness-dependi. Technická dokumentace ke kalibraci displeje a barevné vědě vysvětluje, jak úpravy na úrovni hardwaru a softwarové profily mění obrazový výstup. Důkazní role: technické ověření; typ zdroje: technická příručka nebo učebnice barevné vědy. Podporuje: tvrzení, že obrazovky zkreslují nezpracovaná obrazová data. Poznámka k rozsahu: účinnost se liší v závislosti na technologii displeje (OLED vs. LCD) a kalibraci. ↩
„Můžete kalibrovat displej chytrého telefonu tak, aby odpovídal jakémukoli profesionálnímu…“, https://www.youtube.com/watch?v=QmyDEHNB1pQ. Autoritativní zdroj pro správu tisku nebo dodržování předpisů v maloobchodě by zdokumentoval, že nekalibrované obrazovky nesplňují průmyslové barevné standardy, což vede k finančním sankcím. Důkazní role: faktická podpora; typ zdroje: průmyslový standard/obchodní časopis. Podporuje: souvislost mezi nesprávnými ověřovacími nástroji a stornami plateb v maloobchodě. Poznámka k rozsahu: platí pro profesionální komerční tisk. ↩
„Barva tisku vs. barva obrazovky: Průvodce přesnými výtisky – KTC“, https://us.ktcplay.com/blogs/technology-hub/why-printed-colors-dont-match-screen?srsltid=AfmBOopVpM70PeBvNDrOcg_Ae-XeYOvyCHNJ3L92b-U3-rjlqO177d3T. Technická dokumentace k technologii displejů vysvětluje, jak automatické algoritmy jasu a sytosti mění vnímanou barvu ve srovnání s fyzickým inkoustem. Důkazní role: technické vysvětlení; typ zdroje: hardwarová specifikace/průvodce barevnou vědou. Podporuje: mechanismus zkreslení barev na mobilních zařízeních. Poznámka k rozsahu: liší se podle výrobce zařízení. ↩
„Co je D50 pro grafické umění a tisk? – Waveform Lighting“, https://www.waveformlighting.com/color-matching/what-is-d50-for-graphic-arts-printing. Autoritativní zdroje definují D50 jako standardní osvětlovací prostředek pro grafický průmysl, aby bylo zajištěno konzistentní měření barev. Důkazní role: technická specifikace; typ zdroje: průmyslový standard. Podporuje: požadavek na osvětlení D50 během spektrofotometrie. Poznámka k rozsahu: platí především pro tiskařský a textilní průmysl. ↩
„Vše, co potřebujete vědět o barvách – Delta E – blog Helix“, https://blog.hybridhelix.com/everything-you-need-to-know-about-color-delta-e/. Vzorec pro Delta-E (ΔE) je mezinárodně uznávaný matematický standard pro kvantifikaci rozdílu mezi dvěma barvami. Důkazní role: technická metrika; typ zdroje: standard pro barevnou vědu. Podporuje: použití Delta-E k prokázání konzistence barev napříč výrobními sériemi. Poznámka k rozsahu: specifické prahové hodnoty Delta-E se liší podle požadavků značky. ↩
„Co je kolorimetr / spektrofotometr v tisku a balení?“, https://www.linshangtech.com/tech/colorimeter-spectrophotometer-in-printing-packaging-tech1524.html. Autoritativní zdroj by vysvětlil, jak spektrofotometry poskytují objektivní numerická data (CIELAB) pro zajištění konzistence barev a zabránění posunům. Důkazní role: technické ověření; typ zdroje: průmyslový standard. Podporuje: použití instrumentálního měření namísto vizuální aproximace. Poznámka k rozsahu: zaměřuje se na kolorimetrii v tisku. ↩
„ISO 3664:2025(en), Grafická technologie a fotografie“, https://www.iso.org/obp/ui/es/#iso:std:iso:3664:en. Autoritativní zdroj by definoval D50 jako mezinárodní standardní osvětlovací prostředek pro prohlížení tištěných materiálů, aby byla zajištěna konzistence v různých prostředích. Důkazní role: průmyslová norma; typ zdroje: norma ISO. Podporuje: požadavek na standardizované osvětlení při hodnocení tisku. Poznámka k rozsahu: konkrétně odkazuje na normy ISO 3664. ↩
„Tiskový marketing: Zkoumání kouzla měkkého povrchu – Strana 1“, https://www.colorvisionprinting.com/blog/print-marketing-exploring-the-allure-of-a-soft-touch-finish?p=1. Autoritativní zdroj o tisku a konečných úpravách by měl vysvětlit, jak index lomu a rozptyl světla u měkkých fólií snižují vnímaný jas a sytost. Důkazní role: Technické ověření; typ zdroje: Manuál pro polygrafický průmysl nebo výzkum optiky. Podporuje: Tvrzení, že tepelná laminace způsobuje ztmavovací efekt. Poznámka k rozsahu: Platí konkrétně pro matné a měkké povrchy. ↩
„Strukturně podmíněné optické charakteristiky tenkých kovových filmů v …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC5293531/. Analýza toho, jak textura povrchu a index lomu měkkých povrchů zvyšují absorpci světla ve srovnání s lesklými povrchy. Důkazní role: validace fyzikálního mechanismu; typ zdroje: výzkum v oblasti materiálových věd. Podporuje: tvrzení, že struktura filmu způsobuje optické ztmavnutí. Poznámka k rozsahu: zaměřuje se na interakci mezi světlem a morfologií polymeru. ↩
„Soft Touch vs. matná laminace pro balení – Packwo“, https://packwo.com/blog/soft-touch-vs-matte-lamination-for-packaging/. Technická dokumentace nebo empirické studie prokazující kvantitativní snížení odrazivosti světla nebo posun v hustotě barev po aplikaci soft-touch laminace. Důkazní role: metrické ověření; typ zdroje: technická tisková specifikace nebo akademická studie. Podporuje: tvrzení o 5% ztmavovacím efektu. Poznámka k rozsahu: platí pro soft-touch polymerní fólie. ↩
„Matematické modelování a kompenzační strategie pro tisk teček …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Technická dokumentace vysvětlující implementaci kompenzačních křivek založených na RIP pro potlačení efektu optického ztmavnutí polymerních filmů. Důkazní role: technické ověření; typ zdroje: průmyslová příručka. Podporuje: použití softwaru RIP pro úpravu laminace. Poznámka k rozsahu: Specifika se mohou lišit v závislosti na dodavateli softwaru RIP. ↩
„Standardní hustoty inkoustu? – PrintPlanet.com“, https://printplanet.com/threads/standard-ink-densities.618/. Profesionální tiskové pokyny poskytující specifické metriky pro zvýšení hustoty inkoustu pro zachování sytosti barev pod světlo absorbujícími polymerními laminacemi. Důkazní role: faktické ověření; typ zdroje: technický průvodce. Podporuje: metriku 10% zvýšení azurové. Poznámka k rozsahu: Přesné procento závisí na tloušťce filmu a typu inkoustu. ↩
„[PDF] Vizuální dopad laminace – Diva-Portal.org“, https://www.diva-portal.org/smash/get/diva2:652943/FULLTEXT01.pdf. Technická dokumentace vysvětlující, jak se kompenzační křivky používají k vyrovnání optického ztmavení způsobeného absorpcí světla při laminaci. Důkazní role: technické ověření; typ zdroje: manuál pro tiskovou produkci. Podporuje: metodu pro prevenci zmatnění barev. Poznámka k rozsahu: efekt se liší v závislosti na materiálu filmu. ↩
„Zjasnění a zaostření pro ofsetový tisk – komunita Adobe“, https://community.adobe.com/questions-671/brightening-and-sharpening-for-offset-printing-877259. Průmyslové standardy nebo pokyny pro správu barev ospravedlňující specifické procentuální zvýšení jasu za účelem potlačení laminace. Důkazní role: kvantitativní ověření; typ zdroje: průvodce správou barev. Podporuje: metriku 10% zvýšení jasu pro viditelnost na poličce. Poznámka k rozsahu: specifické pro určité hustoty inkoustu. ↩
„Komplexní průvodce shodou s předpisy pro zobrazování | SafetyCulture“, https://safetyculture.com/topics/visual-merchandising/display-compliance. Standardy kontroly kvality vyžadující fyzické měření vzorku k ověření konečného výstupu oproti maloobchodním specifikacím. Důkazní role: procedurální standard; typ zdroje: manuál kontroly kvality v průmyslu. Podporuje: nutnost fyzických odběrů pro přesnost. Poznámka k rozsahu: vyžaduje kalibrovanou spektrofotometrii. ↩
„Jak mohu určit, kolik ořezu použít?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Ověření standardních specifikací ořezu pro komerční ofsetový a digitální tisk. Důkazní role: technická specifikace; typ zdroje: příručka pro polygrafický průmysl. Podporuje: základní měření používané designéry. Poznámka k rozsahu: standard pro tisk malého až středního formátu. ↩
„Litholaminovaný vs. digitální tisk: Průvodce průmyslového kupujícího pro …“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Ověření měření úniku materiálu podle průmyslových standardů, které jsou nutné k zabránění odkrytí substrátu během montáže. Důkazní role: technická specifikace; typ zdroje: směrnice polygrafického průmyslu. Podporuje: specifická metrika 3,17 mm. Poznámka k rozsahu: norma se může mírně lišit v závislosti na regionu nebo zařízení. ↩
„10 nejčastějších problémů s vyřezávacími stroji na kartonové krabice a jak je opravit …“, https://www.giantcorrugated.com/article/cardboard-box-die-cutter-problems-and-solutions.html. Ověření technického termínu „lemování“ jako vzhledu surových okrajů substrátu v důsledku chyb registrace během vyřezávání. Důkazní role: ověření terminologie; typ zdroje: příručka pro výrobu obalů. Podporuje: definici lemování. Poznámka k rozsahu: vztahuje se konkrétně na procesy laminace a vyřezávání. ↩
„Litho-Laminated Packaging – Accurate Box Company, Inc“, https://accuratebox.com/our-packaging/litho-laminated-packaging/. Ověření technických specifikací pro okraje přesahu v litolaminových procesech za účelem validace požadavku 0,5 palce. Důkazní role: Technická specifikace; typ zdroje: Manuál pro průmyslový tisk. Podporuje: Nutnost širších okrajů pro litolamin. Poznámka k rozsahu: Aplikace se může lišit v závislosti na tloušťce substrátu. ↩
„[PDF] Bezpečnostní rezerva pro oblast spadnutí materiálu/ Velikost papíru“, https://business-services.wwu.edu/files/2022-10/Margin_Setup.pdf. Empirická data nebo případové studie ukazující kvantitativní snížení plýtvání materiálem při implementaci zvýšených bezpečnostních sítí pro oblast spadnutí materiálu. Důkazní role: Kvantitativní metrika; typ zdroje: Zpráva o provozní činnosti výroby. Podporuje: Zvýšení efektivity a snížení nákladů. Poznámka k rozsahu: Specificky pro montáž konstrukční litolaminátu. ↩
„[PDF] Specifikace vlnité lepenky – Asociace pro výrobu vlnitých krabic“, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Technické ověření standardních požadavků na okraje pro vlnité obaly, aby se zabránilo odkrytí okrajů lepenky. Důkazní role: technická specifikace; typ zdroje: manuál pro polygrafický průmysl. Podporuje: nutnost prodloužených okrajů přes standardní 3mm spad. Poznámka k rozsahu: platné pro litolaminační procesy. ↩
„Litho laminované vlnité krabice | Boxes 4 Products“, https://boxes4products.com/litho-laminated-boxes/. Technické vysvětlení posunu registrace, ke kterému dochází při laminování potištěného archu na vlnitou lepenku. Důkazní role: vysvětlení technického procesu; typ zdroje: učebnice obalového inženýrství. Podporuje: potřebu bezpečnostní sítě pro předtiskovou přípravu, která by zohledňovala pohyb materiálu. Poznámka k rozsahu: zaměřuje se na tolerance registrace. ↩
„[PDF] Specifikace pro vlnitou lepenku – Národní archiv“, https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Definice tloušťky vlnité lepenky typu B a její specifické fyzikální vlastnosti ovlivňující vysekávání. Důkazní role: specifikace materiálu; typ zdroje: průmyslová norma. Podporuje: tvrzení, že vlnitá lepenka typu B vyžaduje jiné tolerance než plochý papír. Poznámka k rozsahu: týká se konkrétně druhů vlnité lepenky. ↩