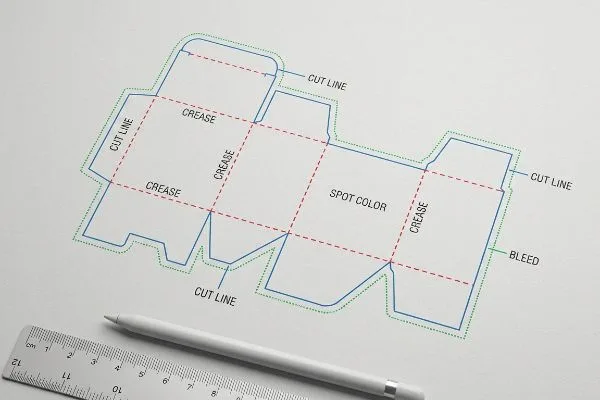
Strávíte týdny zdokonalováním kresby, ale jediná špatně umístěná linie řezu může zničit celou produkci, stát vás tisíce v plýtvání materiálem a způsobit masivní zpoždění kampaně.
Příprava vyřezávacích linií pro předtiskovou přípravu vyžaduje přesné 2D vektorové rozvržení mapující každý řez, záhyb a ořez. Musíte přiřadit přímé barvy strukturálním cestám, prodloužit kresbu o 12,7 mm za čáry řezu a ověřit nastavení přetisku, abyste zajistili bezproblémové automatické vyřezávání bez odkrytí surového kartonu.
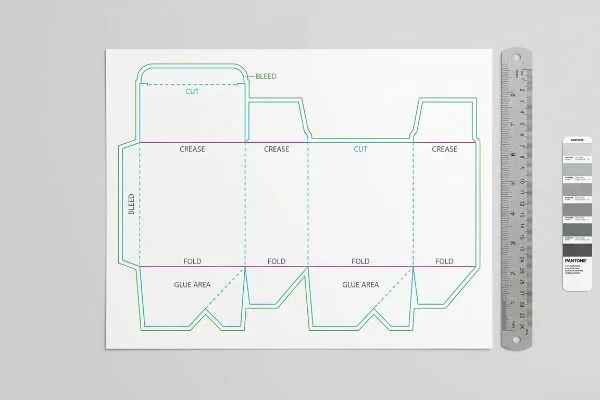
Než nahrajete finální grafiku na server továrny, pojďme si rozebrat mechanické aspekty, které určují, jak se plochý grafický soubor fyzicky promění ve strukturálně zdravou maloobchodní prezentaci.
Jak nastavit diagonální čáru?
Správné nastavení strukturálního souboru od prvního dne zabraňuje katastrofálním posunům v zarovnání a selhání strojů během vysokorychlostní laminace a řezání.
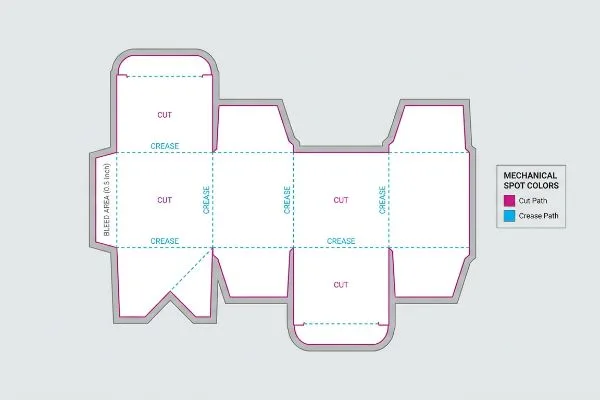
Nastavení vyřezávací čáry zahrnuje vytvoření specifických vektorových cest pro řezy, záhyby a perforace ve vyhrazené softwarové vrstvě. Návrháři musí definovat ořezovou hranu 0,5 palce (12,7 mm) a přiřadit mechanické přímé barvy namísto standardní černé CMYK pro přímou komunikaci s CNC řezacími stroji.
Dokonce i zkušení grafičtí designéři často špatně chápou, jak komunikovat s těžkými výrobními stroji, a šablonu považují pouze za vizuální průvodce.
Pravidlo skryté mechanické přímej barvy
Standardní praxe nařizuje odeslání vektorového souboru se standardními černými čarami1 , které označují, kde se má krabice ohýbat nebo ořezávat. Týmy značek předpokládají, že pokud čáry na PDF vypadají zřetelně, výrobní zařízení bude při zpracování souboru automaticky vědět, co má dělat.
Ale toto se stane, když se tento soubor dostane do mého softwaru RIP (Raster Image Processor) pro předtiskovou přípravu: automatizované řezací stoly CAD (Computer-Aided Design) nečtou vizuální čáry; čtou specifické názvy přímých barev přiřazené vektorovým tahům2.Často vídám soubory, kde designér použil standardní černé čáry, což způsobilo, že stroj sloučil čáry řezu přímo do vrstvy kresby. Výsledkem je vytištěný rámeček s viditelnými černými obrysy, ale bez fyzických řezů, což vynutilo úplné zastavení výroby. Mapováním specifických mechanických přímých barev (například 100% purpurová pro „řez“ a 100% azurová pro „ryhování“) zajistím, aby se nože CNC (Computer Numerical Control) fyzicky dotýkaly desky 32ECT a zároveň zachovaly vytištěnou grafiku bezchybnou. Tím se zabrání hlasitému, skřípavému zasekávání CAD stolu, což šetří hodiny tření v předtiskové přípravě a vyhne se nákladnému opakovanému tisku.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití černých čar CMYK | Přesné přímé barvy mapy (purpurová/azurová)3 | Čistá kresba bez vytištěných obrysů |
| Za předpokladu standardního 3mm ořezu | Prodloužit ořez na 12,7 mm (0,5 palce)4 | Skrývá hrany surového kartonu |
| Slučování strukturálních vrstev | Udržovat dráhy matrice na uzamčené horní vrstvě5 | Zabraňuje chybám při řezání strojem |
Odmítám soubory, které mísí strukturální matematiku s grafickými vrstvami. Uzamčení vektorů do konkrétních přímých barev zaručuje, že mé čepele řežou karton, ne logo vaší značky.
🛠️ Harveyho stůl: Nejste si jisti, jestli je vaše kresba bezpečně uvnitř čáry ořezu? 👉 Zkontroluji váš soubor ↗ — Přímý přístup k mému stolu. Žádný automatizovaný prodejní spam, slibuji.
Co je to vyřezávací linie v tisku?
Plochý výkres vypadá na obrazovce počítače perfektně, ale vlnitá lepenka existuje ve třech fyzických rozměrech, které vyžadují přesné prostorové inženýrství.
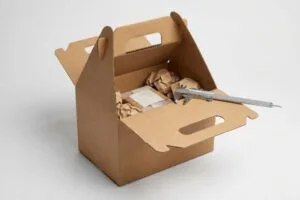
Vysekávací linie je plochý architektonický plán, který určuje přesné fyzické řezy, ohyby a strukturální výstupky v designu obalu. Slouží jako hlavní šablona pro umístění grafiky a zároveň mapuje přesné tolerance potřebné pro automatizované vysekávání a finální montáž v maloobchodní prodejně.
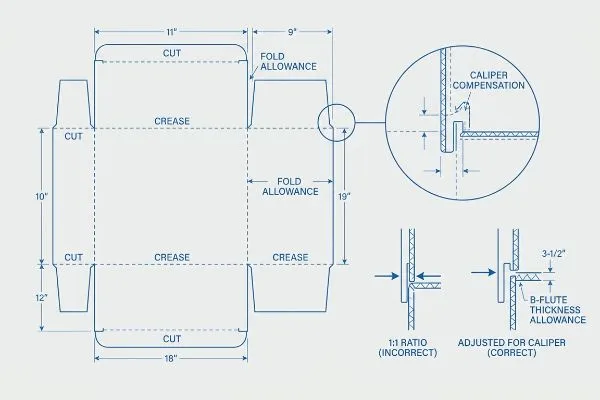
Mnoho marketingových týmů vnímá tento soubor pouze jako prázdné plátno pro grafiku a ignoruje pevnou fyziku pod inkoustem.
3D realita kompenzace třmenu
Ve standardním komerčním tisku týmy zacházejí se strukturálními výkresy jako se statickými 2D hranicemi6.Svou grafiku přesně namapují do připravených skládacích otvorů za předpokladu, že se rozměry po zformování materiálu do fyzické krabice dokonale srovnají.
Vím, že se možná díváte na svůj soubor v Illustratoru a divíte se, proč by tam nepasovala jednoduchá zámková záložka, protože klienti neustále kreslí své drážky přesně ve stejné šířce jako spojovací panel. Nezohledňují fyzickou tloušťku vlnitého materiálu – jako je deska s B-vlnou o tloušťce 3 mm7– která při ohýbání o 90 stupňů spotřebovává místo. Když tyto neupravené soubory testuji v továrně, výsledný displej se silně prohýbá, což způsobuje, že montážní tým při balení pociťuje drsné tření při trhání silné lepenky, jen aby se díly spojily. Přestavbou souboru v ArtiosCADu s algoritmickými tolerancemi ohybu eliminuji tento fyzický odpor, čímž zkracuji dobu ruční montáže zhruba o 30 % na jednotku8 a zajišťuji, aby displej seděl dokonale rovně i při velkém zatížení ve vlhkých skladech na Floridě.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Poměr jazýčků a drážek 1:1 | Přidejte specifické přídavky na ohyb9 | Beztření a bez trhlin |
| Ignorování tloušťky materiálu | Předvýpočet posuvného měřítka pro B-flétu/E-flétu10 | Dokonale rovné, neprohýbající se stěny |
| Navrhování čistě ve 2D | Nejprve vykreslete 3D model konstrukce | Ověřuje geometrii nosnosti11 |
Denně vidím krásná umělecká díla zničená špatnou strukturální matematikou. Pokud nevypočítáte poloměr ohybu, váš stojan se prohne dříve, než se na něj vůbec nějaký produkt vejde.
🛠️ Harveyho stůl: Jsou vaše vzájemně propojené drážky matematicky upraveny pro tloušťku desky? 👉 Přečtěte si celý plán ↗ — Bezpečně stáhněte. Pokud budete mít později dotazy, je mi k dispozici schránka.
Jaký formát souboru je preferován pro šablonu vysekávací linie?
Export struktury v nesprávném formátu odstraňuje důležitá vektorová data, takže soubor je zcela nepoužitelný pro automatizovaná výrobní zařízení.
Preferovaný formát souboru pro šablonu vysekávací linie je vektorový Adobe Illustrator (.ai) nebo soubor PDF s vysokým rozlišením a vrstvami. Tyto vektorové formáty si zachovávají ostré matematické cesty vyžadované CNC řezacími stroji a softwarem pro předtiskovou přípravu, na rozdíl od rastrovaných obrazových formátů, jako jsou JPEG nebo PNG.
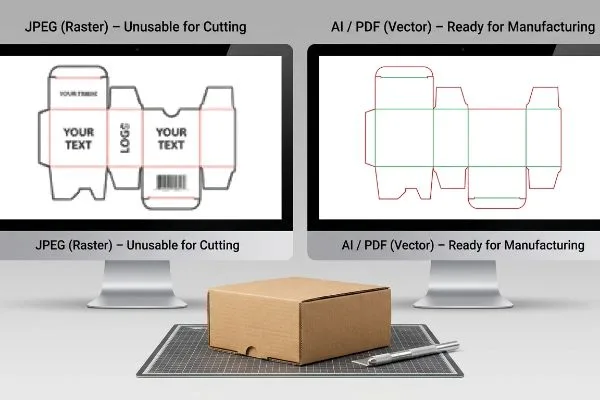
Použití správného typu souboru je jediný způsob, jak ochránit strukturální integritu před přepsáním pixelovými daty.
Nebezpečí rastrovaných nástrojů pro webový design
Aby ušetřily režijní náklady, začínající značky se často snaží navrhovat své obalové struktury pomocí populárních webových grafických nástrojů. Předpokládají, že jakýkoli formát souboru, který jasně zobrazuje jejich logo na obrazovce, bude pro továrnu postačovat k tisku a řezání.
Představte si to jako pokus o stavbu domu s použitím fotografie plánu místo skutečného architektonického souboru. Neustále dostávám zploštělé soubory PNG nebo soubory exportované z webu, kde byly kritické vzájemně propojené výstupky převedeny na nespojené, zubaté pixely. Když se můj řezací stroj pokouší sledovat tyto rastrované hrany, čepel se zasekává a ničí hladkou strukturální matematiku potřebnou pro dynamickou nosnost 1 133 kg (2 500 liber)12.Abych to vyřešil, vydám předpřipravený vektorový PDF vygenerovaný z ArtiosCADu13; tuto strukturální vrstvu bezpečně uzamknete ve spodní části pracovního prostoru a na ni nanesete pouze povrchovou grafiku. Tento striktní vektorový protokol zaručuje, že vaše složité inženýrství nebude zničeno neopatrnou manipulací s pixely, přičemž rigidní, vizuální „zacvaknutí“ uzamčené vektorové dráhy zabraňuje masivnímu selhání stability během přepravy.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Export jako sloučený JPEG | Použijte nativní vektorovou AI nebo PDF14 | Křišťálově čistý text a loga |
| Navrhování v rastrových webových nástrojích | Import uzamčených strukturálních PDF | Zachovává dynamickou nosnost15 |
| Nespojené segmenty cesty | Používejte automatizovaná makra „Spojení cest“ | Hladké, nepřetržité řezy strojem16 |
Nikdy neposílám pixelované rozvržení na své řezací stoly. Poskytnutí skutečného vektorového PDF je absolutním základem pro úspěšnou výrobu.
🛠️ Harveyho stůl: Máte potíže s oddělením vrstev kresby od strukturálních cest? 👉 Vyžádejte si vektorovou šablonu ↗ — Žádné formuláře, které by spouštěly nekonečné prodejní hovory. Jen čistá hodnota.
Jak nastavit přetisk vyřezávacích linií?
Pokud správně nenakonfigurujete atributy barev, během finálního procesu ofsetového tisku doslova smažete části vaší kresby.
Nastavení přetiskových čar zahrnuje výběr strukturálních drah tahů v grafickém softwaru a povolení atributu „Přetiskový tah“. Tato klíčová funkce předtiskové přípravy vynutí průhledný tisk vizuálních řezných čar přes pozadí kresby, čímž zabrání softwaru RIP v odstranění bílých mezer pod nimi.
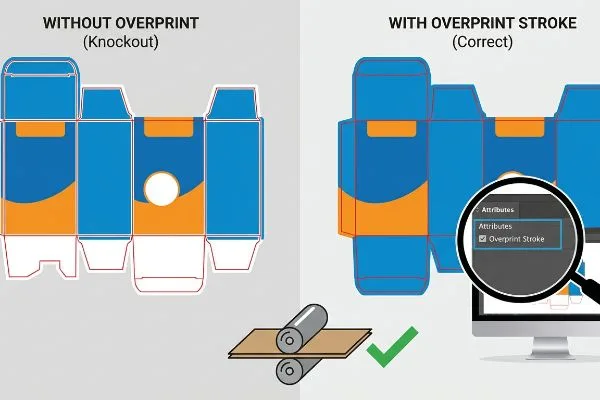
Ale znalost teorie nestačí, když stroje v tovární hale.
Proč standardní nastavení barev selhávají v továrně
Mnoho marketingových týmů předpokládá, že pouhé položení strukturální šablony na vrstvu jejich grafiky stačí k úspěšnému provedení kontroly. Exportují soubor, na monitoru vidí strukturální čáry dokonale překryté a očekávají, že tiskové desky tyto čáry během hromadné výroby přirozeně ignorují.
Není to jen teorie – vidím tohle v testovací hale, když se soubory prepressu ripují pro desky bez explicitně povoleného atributu přetisku. V mém zařízení, pokud není zaškrtnuto políčko „Přetiskový tah“, prepress software předpokládá, že strukturální čáry jsou fyzické designové prvky a automaticky „vymaže“ barvu pozadí pod nimi17.Když vytáhnu první arch z 6barevného ofsetového tiskového stroje Heidelberg, výrazný chemický zápach čerstvé mokré barvy je zastíněn skutečností, že kresba je zjizvená trvalými, nepotištěnými bílými stíny přesně tam, kde by měly být řezy a ohyby. Nařizuji přísnou předtiskovou kontrolu pomocí PitStop Pro k automatické detekci a opravě nepřetiskových cest18 před vypálením desek. Vynucením této mikroúpravy zajišťuji, aby pokrytí pevnou barvou zůstalo nepřerušené, čímž klienta chrání před zničujícím estetickým odmítnutím ze strany maloobchodních kupujících a eliminují se tisíce zbytečných kusů testlinerového kartonu.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Ponechání přetisku vypnuté | Zaškrtněte políčko „Přetisk tahu“ | Zabraňuje vzniku bílých stínných čar19 |
| Vkládání čar do kresby | Zachovat cesty na vrstvách, které se netisknou20 | Bezchybná reprodukce barev značky |
| Přeskočení předtiskové kontroly | Používejte automatizované kontroly PitStop Pro21 | Zabraňuje nákladným opakovaným tiskům celé série |
Používám přísné algoritmy pro předtiskovou přípravu, abych odhalil přesně tyto chyby. Oprava digitálního atributu trvá dvě sekundy; oprava zničeného tisku trvá dva týdny.
🛠️ Harveyho stůl: Víte, jestli vám strukturální cesty omylem nevyrážejí podkladovou barvu? 👉 Pošlete mi soubor s výkresy ↗ — Než vyhodíte rozpočet do hromadné výroby, provedu vám zátěžový test výpočtů.
Závěr
Můžete se rozhodnout ignorovat kompenzaci třmenu a přídavky na ohyb, ale když tyto příliš těsné drážky způsobí, že se vaše deska 32ECT během montáže prohne, výsledné tření zpomalí linku na balení odhadem o 30 % a způsobí okamžité odmítnutí prodejci. Více než 500 brand manažerů používá můj kontrolní seznam pro předtiskovou přípravu, aby se vyhnuli těmto fatálním chybám v rané fázi. Přestaňte hazardovat s tolerancemi automatizovaného vysekávání a nechte mě osobně projít vašimi soubory mým bezplatným auditem linky vysekávání ↗, abych odhalil katastrofální strukturální vady ještě před zahájením výroby.
„Vektorová grafika pro design obalů produktů – VectoSolve“, https://vectosolve.com/blog/vector-graphics-packaging-design. [Technické specifikace obalů objasňují, zda jsou standardní černé čáry dostatečné, nebo zda jsou pro automatizované CNC stroje vyžadovány mechanické přímé barvy]. Důkazní role: technické ověření; typ zdroje: průmyslová příručka. Podporuje: rozlišení mezi vizuálním designem a mechanickými instrukcemi. Poznámka k rozsahu: požadavky se mohou lišit v závislosti na výrobci zařízení. ↩
„Základy softwaru pro CNC plazmové řezání (kompletní průvodce)“, https://westcottplasma.com/the-basics-cnc-plasma-cutting-software-complete-guide/. [Technická dokumentace k CAD řezacímu softwaru vysvětluje, jak se specifické názvy přímých barev používají ke spuštění odlišných drah obráběcího stroje namísto vizuálních rastrových dat]. Důkazní role: Technické ověření; typ zdroje: Technická příručka. Podporuje: Mechanický požadavek na přímé barvy v dílčích liniích. Poznámka k rozsahu: specifické konvence pojmenování se mohou lišit v závislosti na dodavateli softwaru. ↩
„CMYK vs. přímé barvy v tisku obalů“, https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Průvodce standardy pro předtiskovou přípravu v oboru by ověřil, že přímé barvy se používají k signalizaci řezných drah plotru, aniž by byly vytištěny. Důkazní role: technická specifikace; typ zdroje: manuál pro předtiskovou přípravu. Podporuje: použití netisknutelných přímých barev pro raznice. Poznámka k rozsahu: platí pro digitální a ofsetový tisk]. ↩
„Pochopení důležitosti přesahu v designu obalů“, https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOory-4P-MFEHOc51P3TR4xmAD8CBaLwFkJsOeckkre_ePvysYDf7. [Technické specifikace pro strukturální obaly by potvrdily požadovanou vzdálenost přesahu s ohledem na mechanický posun při řezání těžkých materiálů. Důkazní role: technická metrika; typ zdroje: příručka pro strukturální návrh. Podporuje: specifické měření přesahu pro zakrytí surových hran. Poznámka k rozsahu: primárně pro vlnitou nebo silnou lepenku]. ↩
„Vyhněte se nákladným chybám: hlavní výrobní linky v designu obalů“, https://www.cwaysoftware.com/blog/mastering-die-lines-packaging-design. [Návody k obsluze strojů podrobně popisují, jak oddělení a uzamčení strukturální vrstvy zabraňuje náhodným posunům v dráze řezání. Role důkazů: protokol pracovního postupu; typ zdroje: návod k obsluze hardwaru. Podporuje: organizaci vrstev pro přesnost stroje. Poznámka k rozsahu: zaměřeno na automatizované řezací systémy]. ↩
„Kompletní průvodce vyřezávacími čarami v zakázkovém balení a tisku“, https://gentlever.com/dielines-for-custom-packaging-and-printing/. [Průmyslová dokumentace o obalovém inženýrství vysvětluje konvenční spoléhání se na 2D vyřezávací čarami jako primární architektonický plán pro grafické mapování]. Důkazní role: průmyslový standard; typ zdroje: technická příručka. Podporuje: běžný pracovní postup v komerčním tisku. Poznámka k rozsahu: Platí pro obecné fáze návrhu před úpravami třmenu specifickými pro daný materiál. ↩
„Druhy a tloušťky vlnité lepenky | Chicago, IL“, https://wertheimerbox.com/corrugated-cardboard-grades-and-thickness/. [Technické specifikace pro standardy pro vlnitou lepenku ověřují typický rozsah tloušťky materiálu pro vlnitou lepenku ve tvaru B]. Důkazní role: technická specifikace; typ zdroje: průmyslová norma. Podporuje: Požadavky na kompenzaci tloušťky. Poznámka k rozsahu: Mezi různými výrobci mohou existovat drobné odchylky. ↩
„Přesnost ohýbání: Klíč k úspěchu ve výrobě – Carlyle Metals“, https://carlylemetals.com/blog/f/bending-accuracy-the-key-to-fabrication-success. [Průmyslová srovnávací měření optimalizace designu obalů ukazují, že využití algoritmických přídavků na ohyb snižuje tření při montáži a pracovní dobu]. Důkazní role: výkonnostní metrika; typ zdroje: případová studie z oboru. Podporuje: Účinnost algoritmických úprav dělicí čáry. Poznámka k rozsahu: Procentní zisky se liší v závislosti na složitosti návrhu. ↩
„Jak navrhovat skládací kartony (kompletní průvodce) – Bailipack“, https://bailipaperpackaging.com/folding-carton-design-technical-guide/. [Příručka pro obalové inženýrství by měla poskytnout matematické vzorce pro přídavky na ohyb, aby se zajistilo, že jazýčky zapadají do drážek bez napětí]. Důkazní role: technická specifikace; typ zdroje: technická příručka. Podporuje: správná montáž a uložení. Poznámka k rozsahu: Specifické přídavky se liší podle hustoty materiálu. ↩
„Vysvětlení typů vlnitých krabicových vláken: A, B, C, E a F“, https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. [Technické listy pro vlnité materiály definují standardní tloušťku neboli tloušťku pro desky s vlnou B a vlnou E]. Důkazní role: průmyslový standard; typ zdroje: specifikační list výrobce. Podporuje: přímost stěny a strukturální integritu. Poznámka k rozsahu: Tloušťka se může u různých dodavatelů mírně lišit. ↩
„Zjednodušená dynamická pevnostní analýza kartonových obalů …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. [Dokumentace strukturální analýzy vysvětluje, jak 3D rendering a simulace mohou předpovědět pevnost v tlaku a únosnost konstrukce krabice]. Úloha důkazů: technické ověření; typ zdroje: studie stavebního inženýrství. Podporuje: nutnost 3D modelování. Poznámka k rozsahu: Omezeno přesností profilu materiálové fyziky použitého v softwaru. ↩
„Zkoumání vlivu perforací na nosnost …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Souhlasný zdroj pro konstrukční obalové inženýrství by podrobně popsal, jak tolerance přesného řezání přímo ovlivňují maximální nosnost kontejneru]. Důkazní role: technická specifikace; typ zdroje: technická příručka. Podporuje: souvislost mezi vektorovou přesností a fyzickou strukturální stabilitou. Poznámka k rozsahu: Specificky pro těžké průmyslové obaly. ↩
„[PDF] global-packaging-dimensional-drawing-requirements.pdf – 3M“, https://multimedia.3m.com/mws/media/2619413O/global-packaging-dimensional-drawing-requirements.pdf. [Technická dokumentace pro ArtiosCAD potvrzuje jeho status průmyslového standardu pro generování strukturálních vektorových souborů kompatibilních s CNC řezacími stroji]. Důkazní role: ověření průmyslového standardu; typ zdroje: softwarová dokumentace. Podporuje: preferenci souborů generovaných ArtiosCADem v profesionální výrobě. Poznámka k rozsahu: Zaměřuje se na kompatibilitu softwarového výstupu. ↩
„Pokyny k nastavení grafiky a vyřezávacích linií obalů | Průvodce přípravou souborů“, https://www.customboxmakers.com/dieline-design-tips/?srsltid=AfmBOoq2dvc0Zs22oUIFVjz61w58ujMcdhqSIDkZeXgwvI6kvuAvysrs. [Průmyslové standardy pro komerční tisk a balení specifikují, že vektorové formáty jako .AI a .PDF jsou vyžadovány pro zachování škálovatelných matematických cest pro výrobní zařízení]. Role důkazů: průmyslový standard; typ zdroje: průvodce polygrafickým průmyslem. Podporuje: Preferované formáty souborů pro produkci. Poznámka k rozsahu: Standard ve většině komerčních tiskáren. ↩
„Návrh komplexních konstrukcí obalů“, https://lan-portal.uob.edu.ly/key/CHAPTER/62O2060P30/complex_packaging_structural-package-design.pdf. [Statutární zdroj v oblasti obalového inženýrství vysvětluje, jak udržování přesné vektorové geometrie ve strukturálních PDF zajišťuje fyzickou integritu a výpočty únosnosti konečného produktu]. Důkazní role: technické ověření; typ zdroje: technický manuál. Podporuje: Strukturální integrita dílčích linií. Poznámka k rozsahu: Platí pro fyzickou pevnost obalů. ↩
„Diagnostika a řešení problémů s kvalitou řezu CNC“, https://nextwavecnc.com/diagnosing-and-solving-issues-with-cnc-cut-quality/?srsltid=AfmBOop531UcGT-ADXnL8mf8tSaqVtNY3UTRifqSSP8VPYG35a7o4p0D. [Technické příručky pro automatizovaná řezací zařízení vysvětlují, že mezery ve vektorových drahách způsobují zvedání nebo zadrhávání čepele, zatímco spojené dráhy zajišťují jediný, plynulý pohyb]. Důkazní role: technické ověření; typ zdroje: specifikace výrobce. Podporuje: Vliv kontinuity dráhy na kvalitu řezu. Poznámka k rozsahu: Specificky pro automatizované vektorové řezací nástroje. ↩
„Přetisk a vysekávání – Centrum pro zobrazování“, https://campus.collegeforcreativestudies.edu/imaging-center/2021/06/22/overprinting-knockout/. [Technické průvodce pro RIP procesy v předtiskové přípravě potvrzují, že prvky, které nejsou přetiskovány, vytvářejí efekt vysekávání odstraněním podkladových oblastí s barvou]. Důkazní role: technické ověření; typ zdroje: technická příručka. Podporuje: příčinu bílých stínných čar v ofsetovém tisku. Poznámka k rozsahu: Standardní chování pro většinu RIP softwaru. ↩
„Změna přetisku – Enfocus“, https://www.enfocus.com/manuals/Extra/GlobalChanges/18/en-us/common/glch/concept/glch_change_overprint.html. [Dokumentace k produktu Enfocus specifikuje, že PitStop Pro dokáže automatizovat detekci a opravu atributů přetisku pomocí seznamů akcí]. Role důkazů: ověření nástroje; typ zdroje: softwarová dokumentace. Podporuje: použití softwaru pro kontrolu tisku k prevenci chyb při tisku. Poznámka k rozsahu: Specificky pro Enfocus PitStop Pro. ↩
„Jak používat přetisk v Illustratoru – Centrum nápovědy Adobe“, https://helpx.adobe.com/illustrator/using/overprinting.html. [Samozřejmý zdroj o předtiskové přípravě a ofsetovém tisku vysvětluje, jak přetisk zabraňuje bílým mezerám neboli „duchům“ způsobeným posuny registrace při vymazání barev]. Důkazní role: technické vysvětlení; typ zdroje: manuál pro polygrafický průmysl. Podporuje: výhodu povolení přetiskového tahu. Poznámka k rozsahu: specificky pro interakci CMYK/přímých barev. ↩
„Průvodce přípravou designu obalů: Soubory grafických prvků, vysekávací linie a ořez“, https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. [Průmyslové standardy pro tvorbu vysekávacích linií doporučují umístit vodicí cesty na netisknutelné vrstvy, aby se zajistilo, že nebudou kolidovat s pokrytím kresby inkoustem]. Role důkazu: standard pracovního postupu; typ zdroje: průvodce grafickým designem. Podporuje: kvalitu reprodukce. Poznámka k rozsahu: platí pro vektorové vysekávací linie. ↩
„[PDF] Přehled předletových kontrol – Enfocus“, https://www.enfocus.com/manuals/Extra/PreflightChecks/19/pdf/PreflightChecksOverview.pdf. [Technická dokumentace k Enfocus PitStop Pro ukazuje, jak automatizované předletové kontroly identifikují chyby, jako jsou chybějící přetisky, aby se zabránilo plýtvání ve výrobě]. Role důkazů: validace nástroje; typ zdroje: softwarová dokumentace. Podporuje: použití automatizované předletové kontroly pro snížení nákladů. Poznámka k rozsahu: vztahuje se na standardní software v oboru. ↩