Spouštíte masivní maloobchodní kampaň, ale skryté strukturální náklady tiše požírají vaše marže. Pokud vaše obaly selžou v prodejně, zhroutí se s nimi i celý váš marketingový rozpočet.
Mezi faktory ovlivňující náklady na POP (místo nákupu) patří výběr surovin, litografické metody tisku, složitost konstrukčního inženýrství a optimalizace logistického prostoru. Specializované prvky, jako jsou povlaky odolné vůči vlhkosti, přesné nástroje pro vysekávání a doba montáže v rámci balení, přímo ovlivňují váš konečný rozpočet na výrobu.
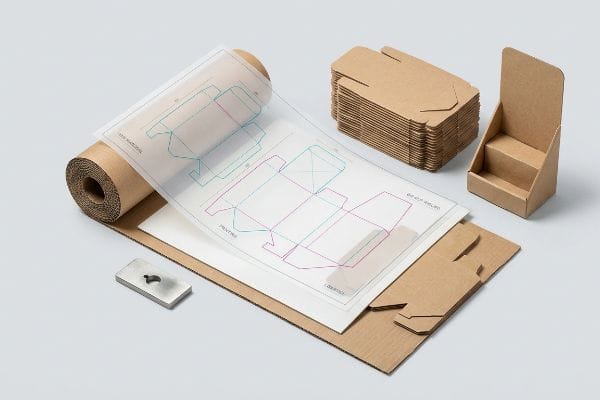
Ale výpočet těchto teoretických nákladů v tabulce se velmi liší od zvládání neúprosné fyzické reality tovární haly.
Jaké faktory mohou ovlivnit cenu tištěné reklamy?
Agentury často předpokládají, že na vlnitou lepenku platí standardní pravidla komerčního tisku . Neuvědomují si, že chemické složení surové lepenky zcela mění finanční realitu vysoce věrné maloobchodní grafiky.
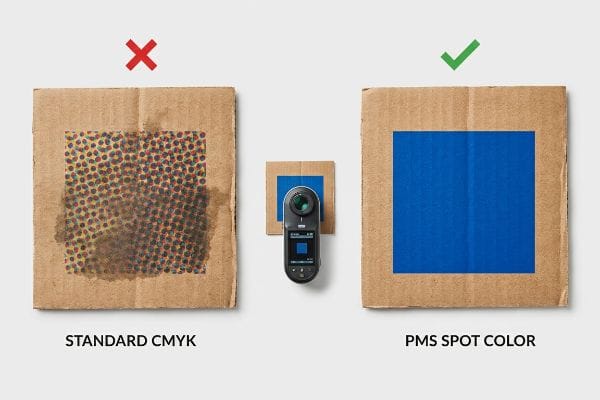
Mezi faktory ovlivňující náklady na tiskovou reklamu na vlnitých displejích patří objem inkoustu, doba přípravy tiskového stroje a volba mezi standardním tiskem CMYK (Cyan Magenta Yellow Key) nebo specializovanými přímými barvami Pantone. Vysoce kvalitní grafika pro maloobchod vyžaduje přesnou kalibraci barev a přizpůsobené nástroje, aby se zabránilo problémům s absorpcí inkoustu.
Ale znalost teorie nestačí, když šestibarevný ofsetový tiskový stroj skutečně začne tisknout velkoformátové archy.
Proč standardní CMYK selhává ve výrobě
Marketingové týmy často převádějí plná firemní loga do standardních digitálních formátů v domnění, že procesní tisk bude bez problémů odpovídat jejich monitorům. Předpokládají, že čtyřbarevný tisk je pro maloobchodní kampaně nákladově nejefektivnější cestou. Při tisku na surový, porézní vlnitý testliner se však standardní překrývající se polotónové body nerovnoměrně absorbují do papírových vláken1.Toto optické prolínání zcela selhává na neutěsněných kartonech2a vytváří za ostrého zářivkového osvětlení v maloobchodě kalný, vybledlý vzhled.
Není to jen teorie – s tím se potýkám v testovací hale při porovnávání barev hlavních amerických značek. Jedna brandingová agentura nedávno narychlo vytvořila standardní šablonu procesu pro celostátní uvedení na trh s očekáváním bezchybné věrnosti barev s omezeným rozpočtem. Zpočátku jsem předpokládal, že náš standardní vodný nátěr dostatečně utěsní testovací liner 32ECT (Edge Crush Test), aby udržel strukturu tiskového bodu. Zcela jsem se mýlil. Poté, co prvních 500 archů prošlo tiskovým strojem Heidelberg, jsem naměřil hodnoty spektrofotometru; rozptyl Delta-E byl kvůli extrémnímu nárůstu bodu3.Musel jsem otočit celou strukturální předtiskovou přípravu. Optické míchání bodů jsem kompletně nahradil jediným, přesně namíchaným záplavovým inkoustem PMS4, čímž jsem zcela obešel problém s absorpcí porézních vláken. Tato úprava přímých barev nejen zachránila vizuální branding, ale eliminovala také 15 minut kalibrace tiskového stroje na jeden běh, čímž se snížily celkové náklady na tisk a klientovi se ušetřilo odhadem 12 % v plýtvání inkoustem.
| Strategie inkoustu | Fyzický výsledek | Finanční návratnost investic |
|---|---|---|
| Procesní polotón | Inkoust se rozpíjí do papírových vláken5 | Spouští vrácení peněz u prodejce |
| Vodný předběžný nátěr | Mírné snížení nárůstu bodu6 | Prodlužuje dobu schnutí při výrobě |
| Přímá barva | Ostrá hustota barev | Snižuje plýtvání inkoustem o 12 %7 |
Odmítám dovolit, aby blátivá polotónová grafika zničila uvedení prémiového produktu na trh. Když se zbavím digitálních předpokladů a navrhnu tiskový proces s ohledem na skutečnou fyziku vlnitého povrchu, vaše značka vynikne bezchybně ze vzdálenosti šesti metrů.
🛠️ Harveyho stůl: Vypadá vaše současná maloobchodní grafika na vlnité testlineru vybledlá a zrnitá? 👉 Nechte si provést audit kusovníku ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Jaké jsou nevýhody popových displejů?
Značky milují flexibilitu dočasných maloobchodních struktur, ale jen zřídka předvídají fyzickou zranitelnost spojenou s kombinací papíru s tekutými lepidly za proměnlivých klimatických podmínek.
Nevýhody POP displejů obvykle zahrnují extrémní citlivost na vlhkost prostředí, omezenou dynamickou nosnost při vysoké hmotnosti a zranitelnost při přepravě. Konstrukce z vlnité lepenky mohou rychle ztratit pevnost v tlaku nebo se deformovat na povrchu, pokud nejsou navrženy přesně pro specifickou vlhkost skladu a podmínky maloobchodní podlahy.
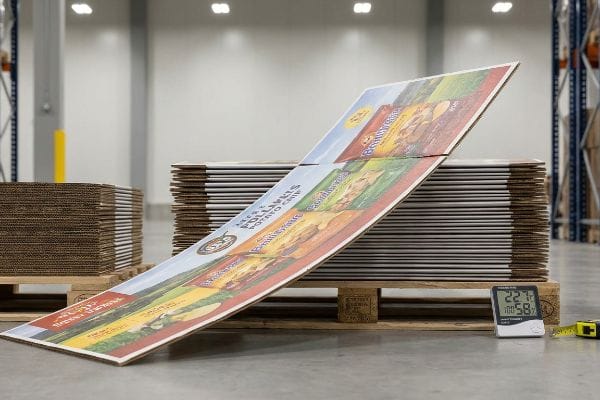
Můžete navrhnout tu nejkrásnější grafiku na světě, ale fyzice se o váš návrh nestará, jakmile se lepidlo dostane na desku.
Skrytá chemie strukturálního deformování
Klienti předpokládají, že připevnění vysoce kvalitní potištěné vrchní vrstvy na pevnou vlnitou lepenku s B-vlnou povede k dokonale plochému displeji. Ignorují chemickou realitu litolaminace , která se do značné míry spoléhá na lepidla PVA (polyvinylacetát) na vodní bázi8.Když se mokré lepidlo nanáší na velké plochy, vlnitá lepenka absorbuje vlhkost9.Jak schne v okolním továrním vzduchu, hromadí se obrovské povrchové napětí, které hrozí deformací celé struktury.
Tohle není jen teorie – s tím se potýkám každý týden ve zkušebně. Tým pro zadávání zakázek si nedávno stěžoval na předchozího dodavatele, jehož masivní 60palcové (1524 mm) boční panely dorazily do skladu 3PL (Third-Party Logistics) a vypadaly jako zakřivené bramborové lupínky. Zpočátku jsem předpokládal, že standardní stohování na paletách bude stačit k tomu, aby náš panenský kraftový papír během vytvrzování udržel v rovině. Mýlil jsem se. V našem klimatickém zařízení jsem přes noc pozoroval, jak se panely viditelně prohýbají dovnitř o 0,45 palce (11,4 mm), a cítil jsem silný zápach vlhkosti odpařující se z lepidla. Opustil jsem standardní pracovní postup a vyvinul jsem přísný protokol vytvrzování s mrtvou hmotností. Fyzicky jsem vyměnil jednostrannou vložku za vyváženou duplexní strukturu desky a přidal jsem tenkou zadní vložku, která chemicky působí proti povrchovému napětí z opačné strany. Vynucením této přísné rovnováhy vlhkosti jsem zcela eliminoval prohýbání, čímž jsem zajistil, že displeje stojí dokonale svisle, a ušetřil klientovi odhadovanou 30% míru zmetkovitosti během instalace v prodejně.
| Proces laminace | Strukturální výsledek | Nastavení návratnosti investic |
|---|---|---|
| Vytvrzování okolním vzduchem | 11,4 mm prohnutí dovnitř10 | Nepodařilo se sestavit maloobchodní podlahu |
| Standardní plochý zásobník | Mírné povrchové napětí | Zpomaluje rychlost balení |
| Duplexní zadní vrstva | Dokonale olovnaté panely | Eliminuje 30% zmetkovitost11 |
Při práci s mokrými lepidly a papírovými vlákny se nespoléhám na naději. Matematickým vyrovnáváním povrchového napětí na obou stranách desky zajistím, že vaše displeje přežijí cestu z mé továrny do maloobchodní prodejny.
🛠️ Harvey's Desk: Vypočítává váš současný dodavatel displejů zadržovací vlhkost lepidla před odesláním do vlhkého podnebí? 👉 Vyžádejte si individuální simulaci strukturálního napětí ↗ — 100% důvěrné. Vaše nevydané maloobchodní návrhy jsou u mě v bezpečí.
Jaké faktory ovlivňují marketingové náklady?
Marketingové rozpočty se často vymknou kontrole nikoli kvůli nákupům médií, ale kvůli skrytým neefektivitám ve výrobní hale. Špatně kalibrované nástroje ničí materiály a zvyšují jednotkovou cenu.
Mezi faktory ovlivňující marketingové náklady ve fyzickém maloobchodě patří skryté poplatky za nástroje, zpoždění kalibrace strojů a míra zmetkovitosti materiálu. Pokud konstrukční díly postrádají přesnost, výsledné výrobní tření nutí továrny běžet pomaleji a plýtvat drahými deskami plošných spojů, což v konečném důsledku zvyšuje celkový rozpočet potřebný na vaši propagační kampaň.
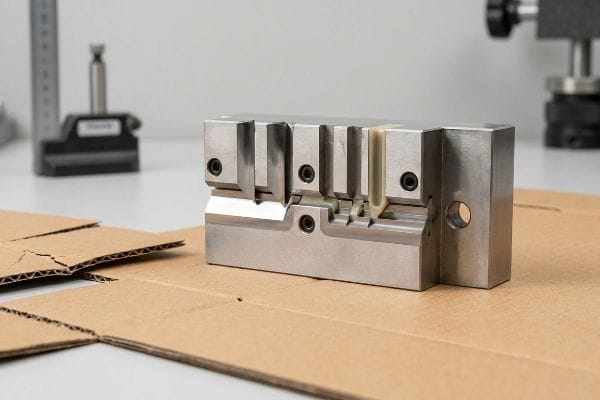
Všichni se zaměřují na agenturní smlouvu, ale skutečné finanční krvácení nastává, když ocelové pravidlo narazí na karton.
Tření při obrábění, které vám nafukuje rozpočet
Návrháři předpokládají, že jednoduchá linie ohybu v souboru CAD (Computer-Aided Design) automaticky vytvoří perfektní 90stupňový ohyb pro balicí stroj. Ignorují hrubou mechanickou sílu potřebnou k vyražení ocelové matrice do silné vlnité lepenky. Bez řádného strojního profilování se vnitřní drážky ohnou a praskají v potištěné horní vrstvě12, což ničí estetiku a snižuje pevnost při svislém zatížení13.
Tohle není jen teorie – naučil jsem se to tvrdě v našem vlastním závodě. V roce 2022 jsem požádal svého hlavního obalového inženýra Marka, aby vyrobil nový tác Club Store s použitím vysoce pevné lepenky s E-vlnou. Mysleli jsme si, že bychom mohli ušetřit čas tím, že přeskočíme zakázkovou rylovací matrici a spoléháme se na standardní tlak v raznici. Po třech hodinách provozu jsem uslyšel odporné, suché křupavé praskání papírových vláken vycházejících z rotačního drážkovacího stroje. Vytáhl jsem arch a viděl masivní litografické praskání podél každé jednotlivé linie ohybu, které ohrozilo celou kapacitu stohu 68 kg. Okamžitě jsme stroje zastavili. Strávil jsem čtyři hodiny přímo na řezací plošině a vyměňoval ploché desky za specializované polymerové rylovací kanály, které fungovaly jako přesná kovadlina. Nastavil jsem hydraulický tlak tak, aby se panenská vlákna během úderu přesně natahovala, nikoli přetrhávala. Tato kalibrace nástrojů nejen zastavila praskání, ale umožnila i ohýbání polotovarů s nulovým odporem, čímž se zkrátila doba montáže o 18 sekund na kus a klientovi ušetřily tisíce na skrytých manuálních pracovních poplatcích.
| Kalibrace nástrojů | Fyzický výsledek | Návratnost investic do práce |
|---|---|---|
| Standardní plochý úder | Silné litografické praskání | Nesplňuje vizuální standardy značky |
| Vysokotlaký děrovač | Rozdrcené vnitřní flétny | Ničí kapacitu zásobníku |
| Polymerní matricová kovadlina | Bezchybné složení o 90 stupňů | Zkracuje montáž o 18 sekund |
Nesnáším sledování drahých maloobchodních kampaní, které umírají na řezacím stole kvůli línému obrábění. Navržením přesného mechanického přítlaku chráním integritu vaší desky a udržuji vaše skryté marketingové náklady zcela pod kontrolou.
🛠️ Harveyho stůl: Omezují skrytá zpoždění montáže váš marketingový rozpočet, protože vaše desky se odolávají ohýbání? 👉 Vyžádejte si bezplatnou optimalizaci diagonálních linií ↗ — Žádní account manažeři uprostřed. Komunikujete přímo se statiky.
Kolik stojí spuštění vyskakovacího okna?
Financování dočasných maloobchodních prostor je dostatečně drahé i bez placení za nadměrně dlouhé montážní hodiny. Pokud vaše konstrukční obaly do sebe dokonale nezapadají, vaše provozní náklady prudce vzrostou.
Náklady na provozování vyskakovacího displeje silně závisí na práci třetích stran při balení, objemu přepravy a efektivitě konstrukčních materiálů. Pokud má dočasná podlahová jednotka špatné tolerance drážek, dramaticky se zvyšuje čas potřebný k ruční montáži, což nutí značky platit obrovské hodinové příplatky jen za to, aby byly jejich produkty připraveny k prodeji.
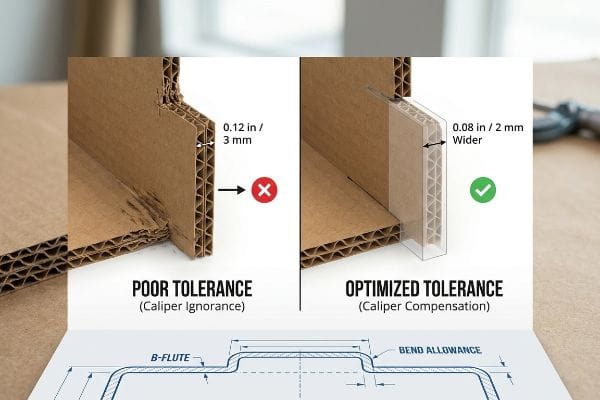
Značky vyčleňují tisíce na maloobchodní prodejní plochu, ale zcela ignorují milimetrové výpočty, které diktují jejich režijní náklady na práci.
Noční můra montáže z neznalosti třmenů
Grafičtí designéři často vytvářejí vzájemně propojené výstupky a skládací drážky o přesně stejné šířce jako spojovací panel. Nedokážou vypočítat fyzickou tloušťku skládané vlnité lepenky, jako je například B-drážka o tloušťce 3 mm14.Když se silný materiál ohne o 90 stupňů, spotřebuje prostorový objem, což znamená, že neupravená přijímací drážka způsobí silné tření.
Tohle není jen teorie – s tím se potýkám ve zkušebně, kdykoli zdědíme spisy od agentur. Jeden klient mi nedávno poslal plochou vyřezávací linii na masivní vyskakovací jednotkua stěžoval si, že jeho předchozí várka trvala dvěma pracovníkům 15 minut, než jednu jednotku sestavili. Z poškozeného prototypu jsem strhl horní arch a nahmatal úplně rozdrcené drážky, kde byly jazýčky zatlačeny do příliš úzkých drážek. Zpočátku jsem předpokládal, že standardní testliner lze jednoduše zasunout na místo bez roztržení. Zcela jsem se mýlil. Základna praskla při tlaku 38,7 kg, protože poškozené spoje selhaly pod BCT (Box Compression Test)15. Změřil jsem hodnoty mikrometru a dokázal, že nepotřebujeme drahé plastové výztužné spony – potřebujeme jen matematickou kompenzaci třmenem. Zcela jsem přestavěl geometrii a rozšířil každou přijímací drážku přesně o 2 mm, abych zohlednil vnější poloměr ohybu16. Vynucením této hyperpřesné tolerance jsem eliminoval tření ve spojích, zkrátil dobu montáže soupravy na pouhé 3 minuty a ušetřil jim tisíce dolarů na zbytečné práci.
| Toleranční inženýrství | Fyzický výsledek | Návratnost investic do logistiky |
|---|---|---|
| Přesné šířky slotu | Silné tření kloubů | Čtyřnásobná doba montáže17 |
| Plastové výztuhy | Umělá síla kloubů | Nafukuje náklady na materiál v kusovníku18 |
| Kompenzace třmenu | Beztřecí zamykací jazýčky | Snižuje režijní náklady na práci19 |
Odmítám nechat špatné milimetrové výpočty vyčerpat váš rozpočet na pop-up. Když optimalizuji tolerance slotů pro přesnou tloušťku desky, vaše displeje se k sobě bez námahy zacvaknou a ušetří vám tak marže na montážní lince.
🛠️ Harveyho oddělení: Aplikuje váš statik automatické přídavky na ohyb na vaše vyřezávací linie, aby se zabránilo tření při balení? 👉 Nechte si ověřit statické výpočty ↗ — Každý statický soubor osobně zkontroluji do 24 hodin.
Závěr
Můžete si vybrat dodavatele, který ignoruje chemickou realitu bobtnání vlivem vlhkosti, ale když toto lepidlo na vodní bázi deformuje vaše displeje jako brambůrky, spustí to okamžité odmítnutí ze strany prodejce, které zcela zničí vaši návratnost investic do propagace. Tato přesná technická kontrola nedávno odhalila fatální chybu tolerance 2 mm u velkého celostátního uvedení na trh před zahájením výroby. Přestaňte plýtvat svým marketingovým rozpočtem na neúspěšné displeje a nechte mě osobně navrhnout vaše další uvedení na trh ↗, abych zaručil bezchybnou montáž vašich maloobchodních struktur a přežil dodavatelský řetězec.
„[PDF] SKUTEČNÝ ZDROJ ZISKŮ TEČNÉHO BODU? – Technologické koučování“, https://www.tcbvba.be/index_htm_files/21%20The%20Real%20Source%20of%20dot%20gain.pdf. [Statutární průvodce porézností substrátu a nárůstem tečky vysvětluje, jak neutěsněná vlákna způsobují nerovnoměrnou absorpci inkoustu]. Důkazní role: technická specifikace; typ zdroje: manuál pro polygrafický průmysl. Podporuje: problémy s absorpcí inkoustu při tisku vlnitých vláken. Poznámka k rozsahu: Omezeno na neutěsněné substráty testliner. ↩
„Analýza selhání vlnité lepenkové krabice – Read Consulting“, https://readconsulting.com/cardboard-box-failure/. [Studie rozptylu světla a saturace inkoustu v porézních materiálech vysvětlují ztrátu věrnosti barev na neutěsněných kartonech]. Důkazní role: technické ověření; typ zdroje: časopis o materiálových vědách. Podporuje: vizuální degradaci kvality na surovém kartonu. Poznámka k rozsahu: Platí pro neutěsněné podklady. ↩
„Co je to nárůst barevného bodu v tisku? Příčiny, typy a jak ho opravit | PSD“, https://www.printingsuppliesdirect.com/blogs/news/what-is-dot-gain-in-printing?srsltid=AfmBOoo5_ks7FRqNPbY_0rx6YfjndFJ-Yc4mzxlB4l4IC0MpJG9TU6Lf. [Průmyslová literatura o flexografickém a ofsetovém tisku vysvětluje, jak porézní vlnité substráty způsobují rozpíjení barvy, což výrazně zvyšuje nárůst barevného bodu a mění přesnost barev]. Důkazní role: technické ověření; typ zdroje: manuál pro polygrafický průmysl. Podporuje: příčinu barevných odchylek na kartonu. Poznámka k rozsahu: zaměřuje se na poréznost substrátu. ↩
„PMS vs. CMYK pro obaly: Který je lepší? – PAX Solutions“, https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. [Technické pokyny pro reprodukci barev potvrzují, že plné přímé barvy Pantone poskytují konzistentnější pokrytí a zabraňují problémům s nárůstem bodu, které jsou vlastní tisku CMYK na savé materiály]. Důkazní role: ověření technického řešení; typ zdroje: standard správy barev. Podporuje: účinnost přímých barev oproti CMYK pro vysoce věrnou maloobchodní grafiku. Poznámka k rozsahu: platné pro vysoce savé podklady]. ↩
„účinky vlnité lepenky a deformací polotónových bodů“, https://www.academia.edu/60461055/Print_uniformity_of_corrugated_board_in_flexo_printing_effects_of_corrugated_board_and_halftone_dot_deformations. [Výzkum porézních substrátů v materiálové vědě vysvětluje kapilární působení, které způsobuje prosakování polotónového inkoustu do nepotažených vlnitých vláken]. Důkazní role: důkaz fyzikálního mechanismu; typ zdroje: časopis materiálové vědy. Podporuje: selhání procesních polotónů na surové lepence. Poznámka k rozsahu: Týká se konkrétně nepotažených, recyklovaných vlnitých materiálů. ↩
„Pochopení toho, co je vodný nátěr pro potištěné krabice“, https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. [Technická dokumentace o tiskové chemii vysvětluje, jak vodné předběžné nátěry utěsňují porézní kartonová vlákna, aby se minimalizovalo rozpíjení inkoustu a snížil nárůst bodu]. Důkazní role: technické ověření; typ zdroje: učebnice tisku. Podporuje: fyzikální účinnost předběžného nátěru. Poznámka k rozsahu: Výsledky závisí na viskozitě naneseného nátěru. ↩
„Míra recyklace OCC dosahuje 93 % – v závislosti na tom, koho se zeptáte“, https://www.wastedive.com/news/afpa-recycling-rate-corrugated-box-occ/690649/. [Srovnávací studie v oboru nebo manuál pro tiskovou produkci by poskytly kvantitativní data ověřující úspory inkoustu dosažené porovnáním přímých barev s polotóny v procesech]. Důkazní role: kvantitativní validace; typ zdroje: oborová zpráva. Podporuje: finanční návratnost investic do strategií přímých barev. Poznámka k rozsahu: Procento se může lišit v závislosti na celkové ploše pokrytí. ↩
„Litho Laminating – Výrobce a dodavatel lepidel“, https://technicaladhesives.com/laminating/litho-laminating/. [Technické specifikace pro obaly v průmyslu potvrzují, že PVA je primárním lepidlem používaným v procesu litolaminace]. Důkazní role: technické ověření; typ zdroje: průmyslová příručka. Podporuje: chemické složení lepidla. Poznámka k rozsahu: specificky pro systémy na vodní bázi. ↩
„[PDF] Zkroucení vlnité lepenky Zkroucení vlnité lepenky – příčiny a řešení – TAPPI.org“, https://imisrise.tappi.org/download.aspx?key=92APR097. [Výzkum celulózových vláken v materiálových vědách ukazuje, jak absorpce vlhkosti z lepidel vede k rozměrové nestabilitě a deformaci]. Důkazní role: mechanistický důkaz; typ zdroje: recenzovaný časopis o materiálových vědách. Podporuje: příčina strukturální deformace. Poznámka k rozsahu: závisí na hustotě krycí lepenky a objemu lepidla. ↩
„Faktory ovlivňující rozměrovou stabilitu dekorativních papírů …“, https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. [Technické specifikace pro účinky vytvrzování lepidlem na kartonových substrátech ověřují specifické měření prohnutí dovnitř]. Důkazní role: technické ověření; typ zdroje: zpráva z materiálové vědy. Podporuje: porušení materiálu při vytvrzování okolním vzduchem. Poznámka k rozsahu: Platí pro standardní tloušťky maloobchodních displejů. ↩
„Proč firmy přecházejí na etikety bez podkladové fólie – Kite Packaging“, https://www.kitepackaging.co.uk/blog/the-hidden-waste-in-packaging-process-why-businesses-are-switching-to-linerless-labels/. [Oborové benchmarky pro výrobu displejů v místě prodeje ukazují významný pokles zmetkovitosti při použití duplexních podkladových fólií]. Důkazní role: kvantitativní validace; typ zdroje: výrobní whitepaper. Podporuje: ekonomický přínos duplexních podkladových fólií. Poznámka k rozsahu: Na základě průměrného objemu výroby. ↩
„Jak zabránit praskání krycí vrstvy vlnité lepenky“, https://www.linkedin.com/posts/kashif-wattu-81b428124_corrugatorpro-corrugation-linercracking-activity-7383161179524882432-wnCT. [Technické návody k obalům z vlnité lepenky vysvětlují, jak nesprávný poměr přehybů k rýhování vede k propadnutí drážky a selhání krycí vrstvy během skládání]. Důkazní role: technické ověření; typ zdroje: průmyslová příručka. Podporuje: mechanické příčiny plýtvání materiálem. Poznámka k rozsahu: specificky pro zpracování vlnité lepenky. ↩
„Odhad pevnosti v tlaku vlnitých lepenkových krabic pro …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. [Inženýrské studie obalových materiálů ukazují, že poškozené drážky významně snižují zkoušku pevností v tlaku na hraně (ECT) a celkovou vertikální únosnost]. Důkazní role: faktické ověření; typ zdroje: studie materiálových věd. Podporuje: strukturální důsledky výrobních chyb. Poznámka k rozsahu: vztahuje se na axiální pevnost v tlaku. ↩
„[PDF] Specifikace pro vlnitou lepenku – Národní archiv“, https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. [Technická specifikace pro obaly z vlnité lepenky v průmyslu definuje standardní tloušťku pro materiál s B-vlnou]. Důkazní role: ověření faktů; typ zdroje: technická specifikace; Podporuje: normy tloušťky materiálu; Poznámka k rozsahu: jmenovitá tloušťka se může v závislosti na výrobci mírně lišit. ↩
„Odhad pevnosti vlnité lepenky v tlaku …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Průmyslové normy pro zkoušku komprese krabic (BCT) stanoví metodiku pro měření maximálního zatížení, kterému vlnitý kontejner odolá před strukturálním selháním]. Důkazní role: technická definice; typ zdroje: průmyslová norma. Podporuje: použití hydraulického lisování k identifikaci selhání spoje. Poznámka k rozsahu: Obecné použití pro vlnité materiály. ↩
„Kompletní průvodce tolerancemi rozměrů vlnitých krabic – Upack“, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor434oqXkx0bVMNjq_8RRITx8w8WBkuNHEU0xjhtmmXgfwTEido. [Pokyny pro obalové inženýrství specifikují potřebu tolerancí drážek, které zohledňují tloušťku materiálu a vnější poloměr ohybu, aby se zabránilo tření a strukturálnímu drcení během montáže]. Důkazní role: technická specifikace; typ zdroje: technická příručka. Podporuje: nutnost matematické kompenzace třmenu při návrhu vyřezávacích linek. Poznámka k rozsahu: specifické tolerance se mohou lišit v závislosti na velikosti drážky a jakosti materiálu. ↩
„Stanovení mezí tlakového napětí pro utažené …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11819977/. [Inženýrská analýza nebo průmyslová studie demonstrující, jak špatné tolerance uložení a tření ve spoji zvyšují počet hodin práce během montáže]. Důkazní role: kvantitativní důkaz; typ zdroje: technický bílý papír. Podporuje: korelaci mezi přesností drážky a rychlostí montáže. Poznámka k rozsahu: specificky pro modulární maloobchodní struktury. ↩
„Obalový sektor čelí strukturálnímu resetu nákladů“, https://www.packaging-gateway.com/news/packaging-sector-faces-structural-cost-reset/. [Analýza výrobních nákladů s podrobnostmi o tom, jak přidání výztužných komponent pro kompenzaci špatného usazení zvyšuje celkovou cenu kusovníku]. Důkazní role: finanční ověření; typ zdroje: zpráva o výrobních nákladech. Podporuje: ekonomické náklady na použití výztuh oproti přesnému inženýrství. Poznámka k rozsahu: vztahuje se na materiálové režijní náklady v dočasných expozicích. ↩
„Jak zatahovací jazýčky snižují náklady na instalaci – JBC Technologies“, https://www.jbc-tech.com/blog/posts/pull-tabs-reduce-installation-costs/. [Případové studie ukazující snížení pracovní doby a nákladů na práci při použití přesně kalibrovaných zamykacích mechanismů v maloobchodních vyskakovacích oknech]. Důkazní role: analýza ekonomických přínosů; typ zdroje: zpráva o provozní efektivitě. Podporuje: souvislost mezi kompenzací třmenu a sníženými provozními náklady. Poznámka k rozsahu: platné pro maloobchodní prostředí s rychlým nasazením. ↩