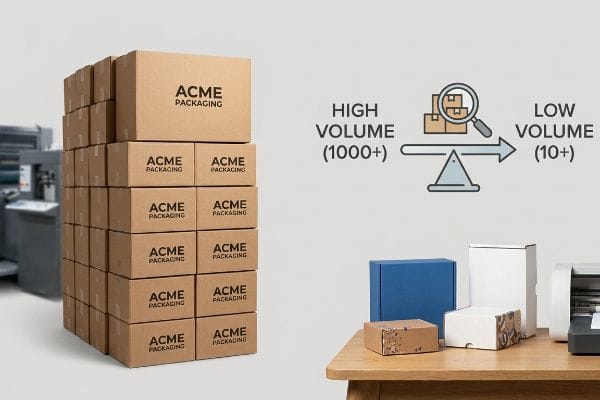
Orientace v logistice zakázkových obalů může být jako narazit na cihlovou zeď, když továrny požadují obrovské zálohy jen proto, aby mohly své stroje spustit.
Záleží na tom. Minimální objednací množství pro zakázkově vyrobené obaly se liší v závislosti na výrobním vybavení, jakosti materiálu a nastavení automatizovaných tiskových strojů. Zatímco tradiční litografické montážní linky často vyžadují tisíce kusů, aby dosáhly nákladové efektivity, moderní digitální výrobní technologie mohou drasticky snížit objemové prahy pro zakázkové strukturální série.
Pochopení existence těchto omezení není jen o vyjednávání lepších cen; jde o pochopení drsné mechanické reality průmyslových výrobních linek.
Jaké je minimální objednané množství (MOQ) pro velkoobchod?
Kupující se často domnívají, že továrny stanovují vysoké objemové limity jen proto, aby omezily prodej menších značek, ale pravda je zcela zakotvena v ekonomice těžkého průmyslu.
Minimální objednané množství (MOQ) pro velkoobchod určuje základní objem výroby, který výrobce akceptuje pro realizaci ziskové šarže. V sektoru průmyslového balení se tyto přísné objemové prahy matematicky vypočítávají tak, aby amortizovaly drahé fixní náklady, včetně ocelových raznic, zakázkových nástrojů pro předlisování a kalibrace těžkých strojů.
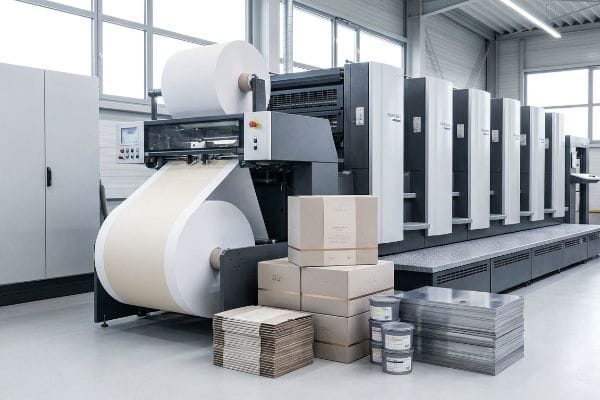
Jakmile vstoupíte do tovární haly, uvědomíte si, že otočení šestibarevného ofsetového tiskového stroje stojí úplně stejně, ať už tisknete deset krabic nebo deset tisíc.
Inženýrská mechanika velkoobjemové výroby
Když se mě klienti ptají, proč vynucuji přísné velkoobchodní minimální ceny pro prémiový ofsetový tisk, obvykle ukážu na obrovský tiskový stroj Heidelberg, který stojí uprostřed mého zařízení. Minimální objednávkové množství (MOQ) není libovolný prodejní cíl; je to fyzický požadavek litolaminace1. Než se vytiskne jediný list papíru, musí moji technici vypálit zakázkové kovové desky, namíchat přesné složení barev Pantone2a spustit stovky zkušebních archů jen proto, aby kalibrovali soutisk barev. Nedokážu absorbovat tyto masivní náklady na mechanické nastavení pro malý náklad, aniž bych si účtoval astronomickou jednotkovou cenu.
Vím však také, že špičkové značky potřebují prémiové maloobchodní displeje pro lokalizované testy v malém měřítku. Když se mě klienti ptají, jak dosáhnout velkoobchodní kvality bez masivního velkoobchodního objemu, představím jim naši výhodu vysoce věrné litografie pro malé série. Seskupením podobných strukturálních profilů a optimalizací našeho softwaru RIP (Raster Image Processor) pro předtiskovou přípravu tak, aby se náklady na desky rozdělily mezi více mikrodávek3, mohu fyzicky obejít tradiční sankce spojené s nastavením. To mi umožňuje poskytovat bezchybnou litografickou kvalitu s přesností na značku i pro agresivní fáze testování v malých sériích, což dokazuje, že inteligentní kalibrace stroje dokáže obejít tradiční pravidla objemu.
| Úzké místo v nástrojárnách | Technické řešení | Návratnost investic do finančních/dodržovacích předpisů |
|---|---|---|
| Vysoké náklady na ofsetové desky | Shlukování mikrodávek v předtiskové přípravě4 | Eliminuje poplatky za registrační značku předem |
| Odpad z registrace inkoustu | Automatická kalibrace softwaru RIP | Zkracuje dobu nastavení o 40 %5 |
| Litografická laminace nad hlavou | Sdílené konstrukční profily6 | Zvyšuje krátkodobé ziskové marže |
Odmítám nechat zastaralé strojové pracovní postupy chytat mé klienty do pasti nákupu nadbytečného inventáře, který nepotřebují.
🛠️ Harvey's Desk: Nutí vás vaše současné velkoobchodní minimální ceny skladovat mrtvé zásoby jen proto, abyste dosáhli slušné kvality tisku? 👉 Požádejte o audit kusovníku ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Jaké je minimální množství pro objednávku zakázkových štítků?
Přizpůsobení je páteří maloobchodního marketingu, ale tisk jedinečné grafiky na vlnitý materiál s sebou nese zcela jiná objemová omezení.
Minimální objednací množství pro zakázkové etikety obvykle závisí na použité tiskové technologii. Tradiční flexografické tiskové stroje vyžadují obrovské objemy, aby kompenzovaly náklady na polymerní desky a nastavení mokrého inkoustu, zatímco moderní digitální ploché systémy pro přímý tisk na desku tyto fyzické bariéry efektivně eliminují u zakázkových balicích sérií.
Ale znalost teorie nestačí, když se stroje rozběhnou a termíny se krátí.
Proč standardní litografický tisk selhává v továrně
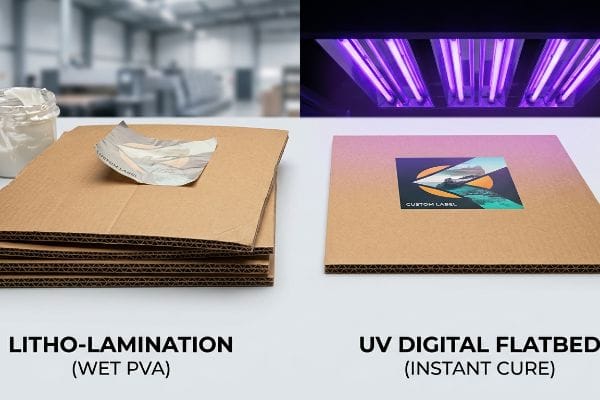
Dokonce i zkušení designéři často přehlížejí toto slepé místo: předpokládají, že si musí objednat 10 000 kusů, jen aby ospravedlnili náklady na litografickou laminaci zakázkové grafiky na silný karton s vlnou B. Spoléhají se na tradiční mokrá lepidla PVA (polyvinylacetát)7 k připevnění potištěné vrchní vrstvy na vlnitý podklad. Problém je v tom, že mokré PVA vyžaduje 24 hodin tlaku mrtvé hmotnosti8 k vytvrzení do plochého stavu, což znamená, že krátké, zakázkové maloobchodní série se stávají logistickou noční můrou, která zahlcuje výrobní halu a drasticky zvyšuje jednotkové náklady.
Tohle není jen teorie – s tím se v testovací hale potýkám neustále. Před několika měsíci jeden klient potřeboval lokalizovanou, nízkoobjemovou zakázkovou sérii pro víkendové uvedení produktu na trh. Zpočátku jsem předpokládal, že do harmonogramu se dá vměstnat standardní litolaminace. Mýlil jsem se. Mokré PVA lepidlo krátkou sérii9 v naší tovární vlhkosti tak silně zdeformovalo, že se desky prohýbaly jako brambůrky a nedaly se čistě ohýbat. Okamžitě jsem celou várku přepnul na digitální tisk přímo na desku UV plochou deskou. Když jsem procházel kolem stroje, bylo možné cítit ostrou, výraznou vůni ozonu, protože vysoce intenzivní UV světelné pole okamžitě polymerovaly tekutý inkoust v milisekundě, kdy dopadl na surový testliner. Tím, že jsem zcela obešel mokré lepidlo a kovové desky, jsem dodal ultra ostrou, zakázkovou grafiku s nulovou deformací, čímž jsem zkrátil fázi rychlého prototypování o 3 dny a zcela eliminoval tradiční sankce za minimální objednávku nástrojů10.
| Omezení litolaminace | Technické řešení | Návratnost investic do finančních/dodržovacích předpisů |
|---|---|---|
| Mokrá PVA vlhkostní osnova11 | UV digitální plochý tisk | Nulové prohýbání vlnité lepenky |
| Náklady na kovové tiskové desky | Aplikace inkoustu přímo na desku | Eliminuje poplatky za zakázkové nástroje12 |
| Pomalé doby vytvrzování lepidla | Okamžitá světelná polymerace13 | Urychluje vstup na trh |
Spoléhám na fyzikální chemii při řešení úzkých míst v dodavatelském řetězci a nahrazuji zastaralá mokrá lepidla technologií instantních polymerů.
🛠️ Harveyho kancelář: Nutí vás váš současný dodavatel tisku obrovské náklady na etikety jen proto, aby pokryl náklady na zastaralé ofsetové desky? 👉 Vyžádejte si recenzi svého vlastního CAD modelu ↗ — 100% důvěrné. Vaše nevydané maloobchodní návrhy jsou u mě v bezpečí.
Můžete si objednat krabice na míru?
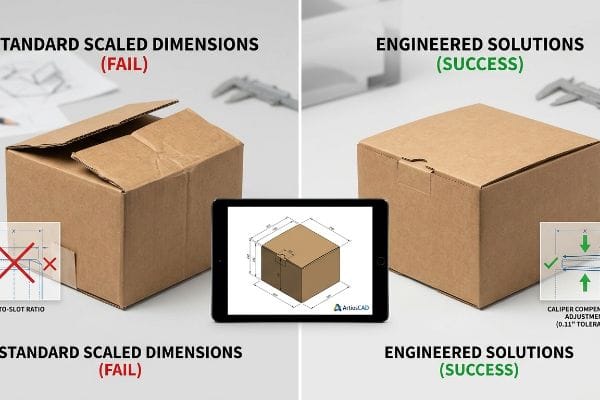
Značky často potřebují specifické rozměry krabic, aby mohly pevně upevnit unikátní fyzické produkty, ale pouhé zmenšení digitálního souboru nezaručuje úspěch továrny.
Ano. Můžete si objednat obaly na míru, které jsou dokonale navrženy tak, aby pokryly jedinečné fyzické užitečné zatížení. Pokročilí konstruktéři využívají parametrický návrhový software k matematické kompenzaci tloušťky suroviny a dynamických tolerancí ohybu, čímž zajišťují, že každý zakázkový rozměr si zachovává přesnou geometrickou stabilitu během náročné vysokorychlostní automatizované montáže dodavatelského řetězce ve skladu.
Ale znalost teorie nestačí, když se stroje rozběhnou a fyzické materiály začnou praskat.
Proč standardní kóty ve výrobní hale selhávají
Je to běžná past, která nachytá i zkušené týmy pro zadávání zakázek: dostanou plochý soubor Adobe Illustratoru pro krabici na míru a předpokládají, že je připravena pro hromadnou výrobu. Nakreslí vzájemně propojené jazýčky a skládací drážky o přesně stejné teoretické šířce, přičemž zcela ignorují fyzikální realitu tloušťky vlnité lepenky. Když se hustý kus vlnité lepenky o tloušťce 0,11 palce (3 mm) ohne o 90 stupňů, papírová vlákna spotřebují prostorový objem14.
Není to jen teorie – naučil jsem se to tvrdě přímo v dílně. V roce 2022 jsem požádal svého hlavního inženýra pro balení, Marka, aby spustil rychlou výrobu podlahového displeje na míru s použitím neupraveného 2D vektorového souboru klienta. Mysleli jsme si, že bychom mohli ušetřit čas tím, že přeskočíme fázi digitální kompenzace posuvného měřidla. O dvě hodiny později jsem na balicí lince uslyšel odporné křupání vzpřímené drážky ve tvaru B. Vlastní drážky byly pro složené jazýčky příliš těsné, což nutilo výrobce balicích strojů rozbíjet drážky jen proto, aby mohli základnu sestavit. Strukturální integrita byla zcela narušena. Okamžitě jsem soubor stáhl zpět do ArtiosCADu a aplikoval algoritmus parametrické kompenzace posuvného měřidla15, který matematicky rozšířil každou přijímací drážku tak, aby se specificky přizpůsobila vnějšímu poloměru ohybu. Toto nastavení tolerance 0,09 palce (2,4 mm)16 nejenže zabránilo zhroucení základny, ale zkrátilo i dobu montáže balení o 42 sekund na jednotku, což klientovi ušetřilo obrovské náklady na práci při jeho zakázkové výrobě.
| Dimenzionální slepá skvrna | Technické řešení | Návratnost investic do finančních/dodržovacích předpisů |
|---|---|---|
| Poměry jazýčků a drážek 1:1 | Algoritmy kompenzace třmenu | Eliminuje těsné třecí zámky |
| B-flétna, poloměr ohybu, rozdrcení17 | Parametrické nastavení ArtiosCAD18 | Zastavuje únavové trhání materiálu |
| Zpomalení montážní linky | Navržené mechanické vůle | Snižuje náklady na pracovní sílu o 30 %19 |
Nevěřím plochým počítačovým výkresům; věřím brutálním fyzikálním tolerancím skládané vlnité lepenky.
🛠️ Harveyho stůl: Používají vaši spolupracovníci nepořádnou průhlednou pásku jen proto, že se vaše zakázkové krabice na montážní lince nedaří čistě slepit? 👉 Získejte individuální 3D simulaci konstrukčního napětí ↗ — Žádní account manažeři uprostřed. Komunikujete přímo se statiky.
Co je minimální množství objednávky?
Průmyslová výroba se ve své podstatě spoléhá na přísné limity, aby se zabránilo provozním ztrátám, a pochopení těchto limitů je klíčové pro efektivní zadávání veřejných zakázek.
Minimální objednané množství v podstatě představuje absolutně nejnižší počet kusů, které továrna potřebuje k zahájení výroby. Tato přísná logistická základní linie zajišťuje, že značné režijní náklady spojené s pořizováním průmyslových surovin, dobou přípravy těžkých strojů a náročným konstrukčním projektováním jsou ekonomicky opodstatněné na každý výrobní cyklus.
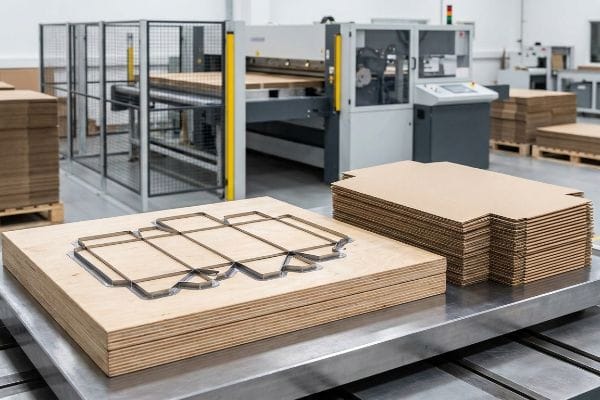
Pochopení těchto limitů umožňuje kupujícím vidět za hranice faktury a rozpoznat obrovské mechanické síly potřebné k vyražení jediného displeje.
Inženýrská mechanika za ekonomikou nástrojů
Když se mě klienti ptají, proč existují minimální limity, obvykle ukážu na těžkou, na míru vyrobenou ocelovou matricu, která nám leží v dílně. Minimální série neznamená zvýšení ziskové marže, ale o ospravedlnění fyzického vytvoření těchto výrobních nástrojů. Standardní matrice se skládá z kovových čepelí ostrých jako břitva, přesně zatlučených do tlusté překližkové základny20.Za tento nástroj musíte zaplatit, ať už vyřežete jednu krabici nebo pět tisíc krabic, a snaha prodloužit životnost staré matrice21 jen proto, abyste se vyhnuli poplatkům za minimální série, nevyhnutelně zničí kvalitu vašeho výrobku.
Vidím, jak se obchodní společnosti snaží tato minima obcházet tím, že porézní dřevěné vyřezávací desky skladují po léta ve vlhkých, neuzavřených skladech v naději, že je budou moci znovu použít na neurčito. Když se mě klienti ptají, jak zaručit přesnou strukturální integritu jejich zakázkových krabic, vysvětluji jim náš protokol „čerstvých nástrojů“. Když dřevěná vyřezávací deska absorbuje okolní vlhkost, deformuje se22, což způsobuje špatné zarovnání kovových čepelí a vytváření silně zubatých, roztřepených řezů, které ničí strukturální hodnocení ECT (Edge Crush Test)23 kartonu. Toto riziko eliminuji prosazováním strategií minimálního objemu, které nám umožňují laserově vypálit zcela novou, dokonale ověřenou ocelovou vyřezávací desku pro každou větší šarži, což zaručuje absolutní přesnost ostrou jako břitva a beztření montáž ve skladu.
| Riziko degradace nástrojů | Technické řešení | Návratnost investic do finančních/dodržovacích předpisů |
|---|---|---|
| Deformace dřevěného podkladu vlivem vlhkosti24 | Protokol o čerstvých nástrojích | Zaručuje ostré řezy |
| Trhání tupé ocelové čepele | Laserem vypálené čerstvé raznice25 | Zabraňuje selhání způsobenému rozdrcením hran |
| Montážní třecí zámky | Kalibrované CNC zarovnání čepelí26 | Zrychluje rychlost plnění |
Navrhuji řešení, která respektují fyzikální zákony a zajišťují bezchybnou montáž každé jednotlivé krabice na míru pod tlakem skladu.
🛠️ Harveyho stůl: Recykluje váš současný dodavatel deformované ocelové frézovací matrice jen proto, aby uměle snížil jednotkové náklady a způsobil tak zubaté hrany na vašich prodejních stojanech? 👉 Požádejte o bezplatný audit nástrojů ↗ — Každý konstrukční soubor osobně zkontroluji do 24 hodin.
Závěr
Můžete si vybrat levnějšího dodavatele, ale když se ta deska 32 ECT zhroutí ve vlhkém skladu kvůli ignorované tloušťce třmenu, což zpomalí montážní linku odhadem o 30 % a způsobí okamžité odmítnutí prodejci, uvědomíte si, že standardní rozměry jsou bez fyzického kontextu bezvýznamné. Tato přesná technická kontrola nedávno odhalila fatální chybu tolerance 0,07 palce (2 mm) u velkého celostátního uvedení na trh před zahájením výroby. Přestaňte plýtvat marketingovým rozpočtem na neúspěšné displeje a nechte mě osobně navrhnout vaše další uvedení na trh ↗, abych zaručil maximální strukturální návratnost investic.
„Litholaminovaný vs. digitální tisk: Pohled průmyslového kupujícího…“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Ověření, že proces litolaminace zahrnuje značné fixní náklady na nastavení, které vyžadují vyšší objem pro ekonomickou životaschopnost. Důkazní role: technické ověření; typ zdroje: výrobní průvodce. Podporuje: propojení mezi procesní fyzikou a minimálním objednávkovým množstvím. Poznámka k rozsahu: konkrétně pro ofsetovou litografii. ↩
„Ofsetový vs. digitální tisk: náklady, kvalita a kdy zvolit který z nich | QinPrinting“, https://www.qinprinting.com/offset-printing-vs-digital-printing/. Potvrzení standardních technických požadavků a fixních nákladů spojených s přípravou profesionálního ofsetového tisku. Důkazní role: procedurální ověření; typ zdroje: manuál pro průmyslový tisk. Podporuje: zdůvodnění nákladů na mechanické nastavení. Poznámka k rozsahu: zaměření na prémiový ofsetový tisk. ↩
„Gang run printing“, https://en.wikipedia.org/wiki/Gang_run_printing. Technické vysvětlení „gangingu“ nebo „impozice“ v litografii pro rozdělení nákladů na pevné desky mezi několik malých zakázek. Důkazní role: technické ověření; typ zdroje: manuál polygrafického průmyslu. Podporuje: mechanismus pro snížení penalizací za nastavení u krátkých sérií. Poznámka k rozsahu: omezeno na kompatibilní strukturální profily. ↩
„Snímač kvality ofsetových tiskových desek na nízkonákladovém procesoru“, https://pmc.ncbi.nlm.nih.gov/articles/PMC3869988/. Technická dokumentace vysvětlující proces kombinování více malých tiskových sérií na jednu desku za účelem rozdělení nákladů. Důkazní role: validace procesu; typ zdroje: manuál pro průmyslový tisk. Podporuje: eliminaci individuálních poplatků za desky předem. Poznámka k rozsahu: konkrétně platí pro ofsetovou litografii. ↩
„Revoluce v kalibraci 3D tiskárny – Krok za krokem k lepšímu…“, https://www.youtube.com/watch?v=rp3r921DBGI. Průmyslové benchmarky nebo případové studie softwaru kvantifikující úspory času dosažené automatizovanou kalibrací RIP oproti manuální registraci. Důkazní role: kvantitativní ověření; typ zdroje: technický dokument. Podporuje: účinnost automatické kalibrace při snižování odpadu. Poznámka k rozsahu: procento se může lišit v závislosti na specifikacích hardwaru. ↩
„Porozumění litograficky laminovanému balení a jednostranné laminaci“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Pokyny pro obalové inženýrství popisující použití standardizovaných výřezů v různých produktových řadách ke snížení nákladů na nástroje. Důkazní role: ověření metodologie; typ zdroje: učebnice obalového inženýrství. Podporuje: zvýšení ziskových marží pro krátkodobou litografickou laminaci. Poznámka k rozsahu: vyžaduje standardizaci rozměrů napříč objednávkami. ↩
„Vliv vlhkosti v procesu laminace – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Ověření, že PVA je standardní lepidlo používané pro montáž potištěných archů na vlnitou lepenku při tradiční litografické laminaci. Důkazní úloha: ověření materiálu; typ zdroje: příručka pro obalové inženýrství. Podporuje: identifikaci standardních materiálů použitých v procesu. Poznámka k rozsahu: Platí pouze pro laminaci mokrým lepidlem. ↩
„Lepidla na vodní bázi pro balení“, https://next.henkel-adhesives.com/us/en/articles/packaging-water-based-adhesives.html. Ověření specifické doby vytvrzování a fyzikálních požadavků na PVA lepidla ve vlnité laminaci. Důkazní role: technická specifikace; typ zdroje: manuál pro průmyslová lepidla. Podporuje: úzká místa ve výrobě při litolaminaci. Poznámka k rozsahu: Doby vytvrzování se mohou lišit v závislosti na podmínkách prostředí. ↩
„Vliv relativní vlhkosti na pevnost v tlaku …“, https://open.clemson.edu/all_theses/3225/. Technické ověření, jak mohou polyvinylacetátová (PVA) lepidla používaná při litolaminaci způsobit deformaci nebo prohýbání substrátu vlnité lepenky v důsledku absorpce vlhkosti. Důkazní role: technické ověření; typ zdroje: manuál obalového inženýrství. Podporuje: tvrzení, že mokrá lepidla způsobují deformaci materiálu. Poznámka k rozsahu: specificky pro procesy laminování na porézních substrátech. ↩
„Digitální vs. flexografický tisk: Který je pro vaše etikety ten pravý?“, https://www.bluelabelpackaging.com/blog/digital-vs-flexo-printing-which-is-right-for-your-labels/. Důkaz, že digitální tisk přímo na desku odstraňuje potřebu fyzických tiskových desek a matric, a tím eliminuje vysoké minimální objednací množství (MOQ), které je obvykle nutné k amortizaci nákladů na nastavení. Úloha důkazů: validace průmyslového standardu; typ zdroje: průvodce polygrafickým průmyslem. Podporuje: tvrzení, že digitální systémy snižují objemová omezení. Poznámka k rozsahu: porovnává pracovní postupy digitálních a analogových tiskových strojů. ↩
„Laminování | Lepidla Henkel“, https://next.henkel-adhesives.com/us/en/articles/laminating-adhesives-to-improve-productivity.html. Technické vysvětlení, jak polyvinylacetátová (PVA) lepidla v litolaminaci způsobují deformaci vlnité lepenky v důsledku vlhkosti. Důkazní role: technická příčina; typ zdroje: příručka materiálové vědy. Podporuje: příčinu prohýbání vlnité lepenky. Poznámka k rozsahu: specificky pro lepidla na vodní bázi. ↩
„Výroba vlnité lepenky: Jak najít tu správnou shodu“, https://www.packagingimpressions.com/article/corrugated-production-finding-right-fit/. Srovnávací analýza nákladů ukazuje, že digitální tisk odstraňuje potřebu fyzických tiskových desek (nástrojů) používaných v litografii. Důkazní role: finanční ověření; typ zdroje: analýza nákladů v odvětví. Podporuje: návratnost investic do aplikace inkoustu přímo na desku. Poznámka k rozsahu: zaměřuje se na počáteční náklady na nastavení. ↩
„Princip fungování UV ploché tiskárny: Od tiskové hlavy k UV vytvrzování“, https://seniorprinter.com/uv-flatbed-printer-working-principle-from-print-head-to-curing/. Podrobný mechanismus, jakým UV vytvrditelné inkousty podléhají okamžité polymeraci po vystavení UV světlu, čímž se eliminuje doba schnutí kapaliny. Důkazní role: technický mechanismus; typ zdroje: technická příručka pro polygrafický průmysl. Podporuje: účinnost navrženého řešení. Poznámka k rozsahu: platí pro UV vytvrzované inkoustové systémy. ↩
„Analytické stanovení ohybové tuhosti pětivrstvého …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technické návody k balení vysvětlují, že tloušťka materiálu (kaliper) vyžaduje specifické tolerance pro ohyb, protože materiál při ohýbání zabírá fyzický prostor. Důkazní role: technické ověření; typ zdroje: inženýrská příručka. Podporuje: tvrzení, že během ohybů se spotřebovává fyzický objem. Poznámka k rozsahu: platí pro vlnitou lepenku. ↩
„Rychlejší aktualizace tloušťky kartonového materiálu v ArtiosCADu“, https://www.youtube.com/shorts/_PbcM-Jb5xk. Softwarová dokumentace pro návrh strukturálních obalů podrobně popisuje použití parametrických proměnných k automatické úpravě rozměrů na základě tloušťky materiálu. Role důkazů: Validace nástroje; typ zdroje: Technická příručka k softwaru. Podporuje: Aplikaci matematických algoritmů pro geometrickou stabilitu. Poznámka k rozsahu: Specificky pro profesionální CAD software. ↩
„Kompletní průvodce tolerancemi rozměrů vlnité lepenky – Upack“, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor71i5JgFqcHwgR701THpVKvARBRWpd6bUUwkLlQBngK8QAd8jM. Technické specifikace pro vlnitou lepenku s profilem B definují požadovaný přídavek na přehyb a kompenzaci tloušťky, aby se zabránilo strukturálnímu selhání. Důkazní role: Technické ověření; typ zdroje: Standard pro obalový průmysl. Podporuje: Přesnost požadovaná pro tolerance přehybu. Poznámka k rozsahu: Může se lišit v závislosti na druhu lepenky a výrobci. ↩
„Odhad pevnosti vlnité lepenky v tlaku …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Technické vysvětlení, jak se vlnitý materiál s B-vlnou hroutí během ohýbání, pokud se nezohlední poloměr ohybu. Důkazní role: technická specifikace; typ zdroje: manuál obalového inženýrství. Podporuje: příčiny únavového trhání materiálu. Poznámka k rozsahu: specificky pro tloušťku B-vlny. ↩
„software pro návrh obalů (struktura) – diskusní fóra Core77“, https://boards.core77.com/t/package-design-software-structure/17140. Ověření parametrických schopností ArtiosCADu automaticky upravovat tloušťku materiálu a přídavky na ohyb. Důkazní role: validace nástroje; typ zdroje: softwarová dokumentace. Podpora: konstrukční řešení pro rozměrové slepé skvrny. Poznámka k rozsahu: zaměření na funkčnost CAD softwaru. ↩
„Analýza dopadů nákladů v celém procesu … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11920401/. Data z odvětví nebo případové studie ukazující zkrácení doby montáže a nákladů na práci při implementaci optimalizovaných mechanických vůlí. Důkazní role: empirická metrika; typ zdroje: zpráva o průmyslovém inženýrství. Podporuje: finanční návratnost investic do konstrukčních řešení obalů. Poznámka k rozsahu: zobecněné procento v odvětví. ↩
„Ultimátní průvodce výrobou dřevěných raznic pro lisovny | Řezání ocelových pravidel …“, https://yitaipacking.com/ultimate-guide-to-wooden-die-making-for-die-shops/. Průmyslové standardy pro výrobu nástrojů pro vysekávání potvrzují montáž kalených ocelových pravidel do překližkové základny. Důkazní role: ověření faktů; typ zdroje: manuál pro průmyslovou výrobu. Podporuje: technická konstrukce nástrojů. Poznámka k rozsahu: omezeno na ocelové raznice. ↩
„Klíčové faktory ovlivňující životnost ocelových raznic. 2026 …“, https://lwleathers.com/blogs/news/what-is-the-life-time-of-a-steel-rule-die-2026-updated-guide?srsltid=AfmBOoptvx_aoxAgj3GTnEy8vo3FxSapoufZz90tuDQaCBT-V-pegKVK. Technická data o cyklech opotřebení nástrojů vysvětlují, jak degradované čepele snižují přesnost řezu a kvalitu hran. Důkazní role: kauzální validace; typ zdroje: dokumentace zajištění kvality. Podporuje: nutnost výměny nástrojů. Poznámka k rozsahu: specificky pro přesné vysekávání. ↩
„Přehled deformace a praskání dřeva během ztráty vlhkosti – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10422486/. Technická literatura o hygroskopických vlastnostech dřevěných substrátů potvrzuje, že absorpce vlhkosti vede k rozměrové nestabilitě a deformaci. Důkazní úloha: ověření fyzikálních vlastností; typ zdroje: příručka materiálové vědy. Podporuje: kauzalitu mezi vlhkostí a deformací zápustky. Poznámka k rozsahu: zaměřuje se na průmyslové nástroje na bázi dřeva. ↩
„Vliv analogových a digitálních rýh na mechanické …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Normy obalového inženýrství popisují, jak zubaté hrany nebo strukturální deformace způsobené špatným řezáním snižují pevnost vlnité lepenky ve svislém tlaku. Důkazní role: technické ověření; typ zdroje: průmyslová norma. Podporuje: tvrzení, že kvalita řezu ovlivňuje hodnocení ECT. Poznámka k rozsahu: platí pro vlnité lepenkové materiály. ↩
„4 TYPY DEFORMACE DŘEVA (Odkud pocházejí + Jak … – YouTube“, https://www.youtube.com/watch?v=NEHowi-_hvw. Technická dokumentace o hygroskopické povaze dřeva a jeho tendenci se deformovat vlivem vlhkosti, což ovlivňuje přesnost obrábění. Důkazní role: fakt z materiálové vědy; typ zdroje: příručka vlastností materiálů. Podporuje: riziko spojené s používáním dřevěných podkladů v přesném obrábění. Poznámka k rozsahu: závisí na druhu dřeva a úrovni vlhkosti. ↩
„10 nejčastějších problémů s laserem a jejich řešení – YouTube“, https://www.youtube.com/watch?v=k_fnsQYJYm0. Ověření technik laserového řezání pro nástroje k prevenci deformace materiálu a drcení hran v průmyslových řezacích procesech. Důkazní role: technické ověření; typ zdroje: technický manuál. Podporuje: účinnost laserem pálených nástrojů při udržování integrity hran. Poznámka k rozsahu: zaměření na vysoce přesné průmyslové nástroje. ↩
„Pokrok ve výzkumu technologie přesného ustavování nástrojů …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Analýza toho, jak přesné CNC ustavování snižuje mechanické tření v montážních linkách a zvyšuje tak provozní rychlost. Důkazní role: metrika výkonu; typ zdroje: studie průmyslového inženýrství. Podporuje: souvislost mezi kalibrací a zrychlením plnění. Poznámka k rozsahu: platí pro automatizovaná montážní prostředí. ↩