
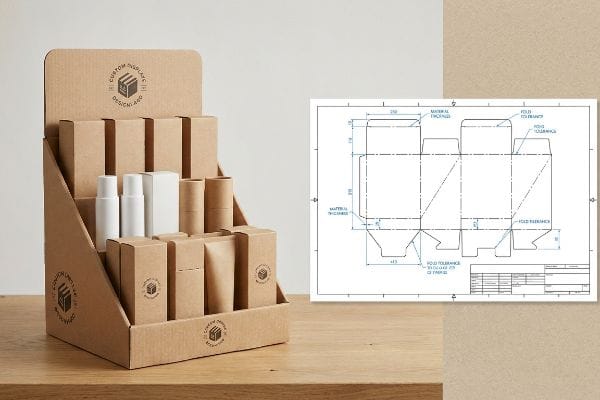
Přestaňte se potýkat s nepořádnou balicí páskou a hroutícím se kartonem na prodejní ploše. Výroba merchandiserů na míru se stane jednoduchým procesem, když se budete řídit správným konstrukčním plánem.
Výroba kartonových krabic na míru vyžaduje konstrukční vyřezávací linky, které zohledňují tloušťku materiálu, přesné tolerance ohýbání a automatizované kroky montáže. Správné strukturální balení zajišťuje rychlé nastavení v místě prodeje bez ručního tření, chrání vizuální značku vaší maloobchodní kampaně a zároveň unese těžké dynamické zatížení během vysokorychlostní přepravy.
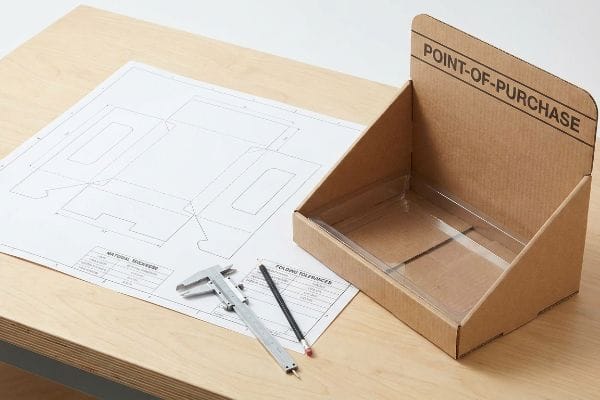
Ale znát teoretický plán na obrazovce je úplně jiné než skutečně držet v ruce fyzický, těžce naložený zásobník.
Jak si vyrobit vlastní kartonovou krabici na míru?
Než začnete řezat plochý testliner na pracovním stole, musíte pochopit, jak fyzická tloušťka materiálu mění geometrii po ohnutí panelů do trojrozměrného tvaru.
Výroba vlastní kartonové krabice vyžaduje přesnou kompenzaci tloušťky materiálu, která zohledňuje tloušťku materiálu. Když se silné vlnité drážky ohnou o devadesát stupňů, spotřebují lepenku. Rozšiřující se drážky pro jazýčky uměle zajišťují beztření v montážním procesu, který zabraňuje strukturálnímu prohýbání a dodržuje přísné metriky pevnosti v tlaku.
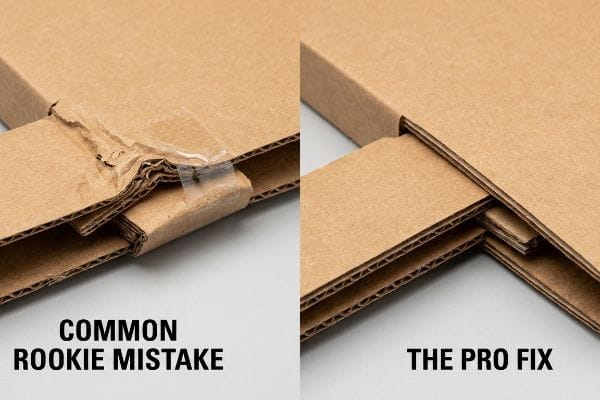
Mnoho grafických umělců tento matematický krok vynechává, což vede k naprostému chaosu, když je čas vytvořit fyzické jednotky.
Proč se standardní kartonové vyřezávací linie nedaří dokonale složit
Většina designérských týmů přistupuje k šabloně s plochou vysekávací linií stejně jako ke standardnímu papírovému origami. Ve vektorovém softwaru nakreslí vzájemně propojené výstupky a přijímací drážky přesně ve stejné šířce jako spojovací panel, za předpokladu, že nejbezpečnější metodou je dokonalé slícování. Tento teoretický přístup vypadá na podsvíceném monitoru dokonale čistě.
Realita tlusté lepenky s drážkami B je mnohem méně shovívavá. Častým slepým místem, které přehlížejí i zkušené týmy, je ignorování fyzické tloušťky materiálu. Když se panel o tloušťce 0,125 palce (3,17 mm) ohýbá 1 , vnější poloměr se natahuje a spotřebovává materiál 2. Stál jsem na podlaze a sledoval frustrovaného baličů, jak se 15 minut potí, aby do přijímací štěrbiny vtlačili matematickou úchytku jedna k jedné. Tuhý odpor panenské kraftové lepenky se prostě nechtěl poddat, což je nakonec donutilo drážky zmáčknout a roh omotat ošklivou průhlednou páskou, jen aby se neotevřel. K automatickému použití algoritmů pro úpravu ohybu a rozšíření štěrbin tak, aby se přeložený úchyt bez námahy zasunul.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Šířky záložek v poměru 1:1 | Použití kompenzace CAD kaliperu3 | Úspora 45 sekund montáže4 |
| Vynucení těsných spojů | Rozšíření slotů o přesnou tloušťku desky5 | Zabraňuje roztržení vrchních fólií |
| Používání neprůhledné průhledné pásky | Spoléhání se na konstrukční třecí zámky | Zachovává prémiovou estetiku značky |
V mém zařízení trvale zakazuji poměry drážek 1:1, protože fyzika vždy vítězí nad plochými vektorovými výkresy. Přidání přesného tolerance ohybu zajišťuje, že každá předem vyplněná jednotka k sobě bez námahy zapadne, aniž by bylo nutné spoléhat se na drahé lepicí berličky.
🛠️ Harveyho stůl: Nejste si jisti, zda vaše zamykací jazýčky mají dostatečnou vůli pro silné drážky? 👉 Požádejte o audit tolerancí Dieline ↗ — Přímý přístup k mému stolu. Žádný automatizovaný prodejní spam, slibuji.
Kde mohu sehnat kartonové krabice na míru?
Výběr správného výrobního partnera určuje, zda váš projekt dorazí včas, nebo se ocitne v pasti obviňování mezi nesouvislými dodavateli v dodavatelském řetězci.
Bezpečné získání kartonových krabic na míru vyžaduje zajištění od partnera pro konsolidaci výroby na klíč. Spoléhání se na roztříštěné dodavatele pro oddělené fáze tisku, vysekávání a montáže s sebou nese značné mechanické riziko. Centralizovaný dodavatel zaručuje kompatibilitu mezi komponenty a eliminuje nákladné sankce za prostoje strojů během finálního společného balení.
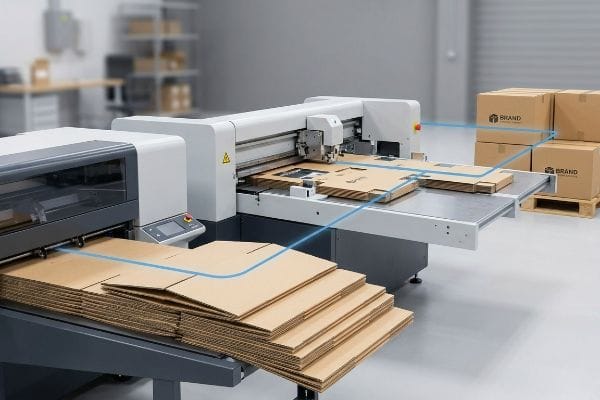
Získávání levných surovin z více zařízení často vytváří skryté závazky, které ničí vaše skutečné ziskové marže.
Skryté náklady fragmentovaného získávání vlastních krabic
Nákupní oddělení se často snaží uměle snižovat jednotkové náklady využitím modelu mýtného6, kdy odebírají surové vlnité komponenty od jednoho dodavatele a potištěné vrchní desky od jiného. Předpokládají, že externí balicí dodavatel dokáže tyto různorodé díly bez problémů sloučit do jednotného maloobchodního displeje. To vypadá skvěle v nákupní tabulce.
V okamžiku, kdy se tyto nesourodé komponenty dostanou na vysokorychlostní montážní linku, systém se zhroutí. Často se setkávám se situacemi, kdy tuhý litograficky laminovaný arch odebraný ze samostatné tiskárny dorazí s odchylkou pouhého zlomku milimetru7, která je zcela nesourodá s vyřezávaným konstrukčním základem. Okamžitě slyšíte hlasité, abrazivní křupavé zakřiknutí automatizovaného stroje na nadměrně velkých chlopních. Smluvní balicí firma jednoduše stiskne tlačítko nouzového zastavení, čímž zcela zastaví výrobu a značce naúčtuje obrovské hodinové sankce za prostoje strojů8.Partnerství s dodavatelem na klíč, který řídí jak konstrukční inženýrství, tak finální fyzickou montáž, zcela přesouvá odpovědnost za kompatibilitu mezi komponentami z vaší značky a zaručuje bezproblémové provedení.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Rozdělení dodavatelů tiskových a lepenkových desek | Využití centralizované výroby na klíč | Eliminuje poplatky za prostoje strojů9 |
| Důvěryhodné modely montáže mýtného | Strukturální závazek z jednoho zdroje | Zaručuje přesnou jednotkovou cenu10 |
| Ignorování rozptylu komponent | Řízení rozměrů od začátku do konce | Zabraňuje agresivním zpětným platbám ze strany spolupracovníků11 |
Odmítám používat na své lince fragmentované materiály, protože nesouvislé zásobování je časovaná bomba. Kontrola celého procesu od surového testovacího materiálu až po finální montáž je jediný způsob, jak ochránit svůj rozpočet na zavedení.
🛠️ Harveyho oddělení: Máte obavy, že si vaši dodavatelé tiskových a lepenkových desek navzájem ukazují prstem? 👉 Získejte jednotnou výrobní cenovou nabídku ↗ — Bezpečně stáhněte. Pokud budete mít později dotazy, je mi k dispozici schránka.
Jak si mohu navrhnout vlastní obal?
Navrhování strukturální grafiky vyžaduje propojení kreativního brandingu s rigidní matematickou fyzikou, což zajišťuje, že vaše umělecké dílo ve vysokém rozlišení skutečně dokonale odpovídá konečnému fyzickému složenému tvaru.
Návrh vlastního obalu vyžaduje uzamčení předpřipravené strukturální PDF šablony do spodní vrstvy vašeho návrhového softwaru. Webové rastrové nástroje ničí kritické tolerance ohybů a přesné řezné tahy. Aplikace povrchové grafiky striktně přes nerušenou vektorovou vyřezávací linii zaručuje strukturální integritu a zabraňuje katastrofálnímu zhroucení maloobchodních displejů.
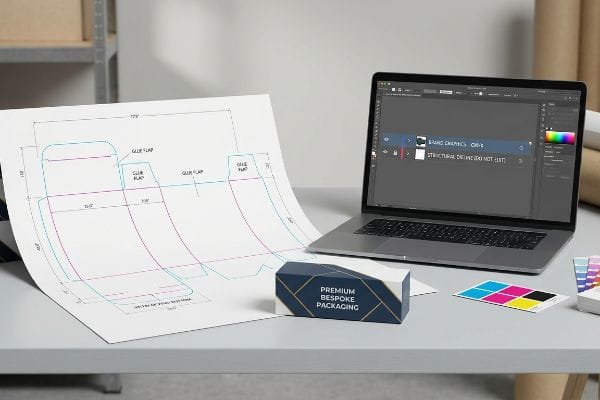
Házet barevná loga na prázdné digitální plátno bez ukotveného matematického základu je receptem na fyzickou katastrofu.
Proč základní nástroje pro webový design ničí zakázkové balení
Týmy pro marketing značek se často snaží ušetřit rozpočet importem prázdného obdélníkového rámečku do základních platforem pro webový design s funkcí drag-and-drop. Na teoretické panely roztahují svá loga a obrázky životního stylu v domnění, že tiskařský stroj později jednoduše zjistí, kde je oříznout a složit.
Představte si to jako natírání stěn domu ještě předtím, než dodavatel vůbec nalije betonový základ. Dokonce i zkušené designové týmy přehlížejí skutečnost, že základní webové nástroje vytvářejí nespojené rastrové grafiky, které zcela mažou mechanické přímé barvy požadované CNC (počítačově řízené) řezací stoly12.Jednou jsem dostal soubor, kde byly složité propojené spodní záložky kompletně nakresleny v uživatelské webové aplikaci. Když jsme spustili první fyzický test, cítil jsem, jak se do vzduchu vznáší práškový prach z vysekávání, když čepel špatně přečetla pixelované čáry a zcela minula kritické nosné záhyby. Chcete-li to napravit, vždy začněte s vektorovým PDF exportovaným z profesionálního strukturálního softwaru, uzamkněte ho ke spodní vrstvě a naneste na něj povrchovou grafiku CMYK (azurová, purpurová, žlutá, klíčová/černá), aby strukturální matematika zůstala dokonale zachována.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Navrhování v základních rastrových aplikacích | Použití uzamčených strukturálních vrstev PDF13 | Zajišťuje přesné řezání čepelí |
| Přepsání čar ohybu | Oddělení grafiky od struktury | Udržuje displeje rovně |
| Hádání rozměrů záložky | Spoléhání se na předpřipravené šablony | Umožňuje užitečné zatížení 2 500 liber (1 133,9 kg)14 |
Vždycky striktně dodržuji protokol uzamčených vrstev, protože pixelované strukturální cesty ničí automatizovanou výrobu. Udržování kreativního díla čistě odděleného od matematické vyřezávací linie zajišťuje, že vaše kampaň bude vypadat vizuálně ohromující a zároveň přežije drsné prostředí obchodu.
🛠️ Harveyho stůl: Máte potíže se zarovnáním grafického návrhu vaší značky se složitými skládacími záložkami v Illustratoru? 👉 Získejte svou předpřipravenou šablonu Dieline ↗ — Žádné formuláře, které by spouštěly nekonečné prodejní hovory. Jen čistá hodnota.
Jak snadno vyrobit krabici z kartonu?
Rozšíření výroby obalů z jednoho prototypu na pět set předem naplněných palet vyžaduje specifické inženýrství, které eliminuje fyzické tření při montáži na úrovni továrny.
Aby byla lepenková krabice snadno sestavitelná, je nutné matematicky vypočítat vlhkostní rezervu do vzájemně propojených otvorů pro vysekávací linie. Vlnitá testlinerová vrstva absorbuje okolní vlhkost a během přepravy po moři fyzicky bobtná. Přidání přísné tolerance vůle zaručuje bezproblémové sestavení bez trhání a tření pro balicí společnosti bez ohledu na klimatické podmínky ve skladu.
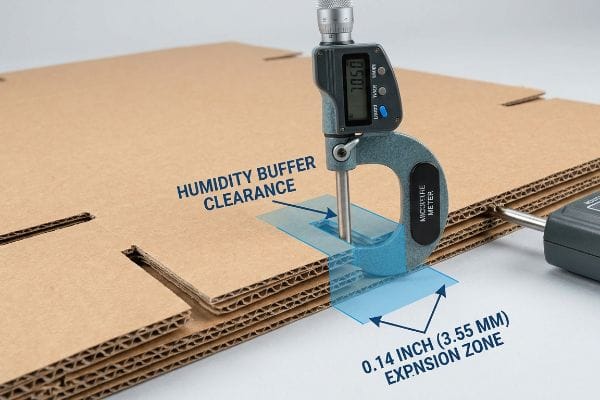
Sestavit jeden bezchybný prototyp v klimatizované kanceláři je snadné, ale tady je drsná realita, když odesíláte plný kontejner.
Skrytá past na vlhkost v Easy Box Assembly
Týmy pro zadávání zakázek často schvalují návrh vyřezávané krabice striktně na základě absolutní suché tloušťky desky15, za předpokladu, že dokonale přiléhající k obrazovce se promítne do uspokojivého a bezpečného uchycení na fyzické montážní lince. Tyto přesné tolerance prosazují v hromadné výrobě a důvěřují, že matematika obstojí v globálních logistických řetězcích.
Není to jen teorie – vidím tohle dělat i na testovací ploše, když zásilky dorazí do oblastí s vysokou vlhkostí, jako je Florida. Porézní testliner 32ECT (Edge Crush Test) funguje jako houba16, absorbuje okolní vlhkost a fyzicky bobtná. Když změřím údajně perfektní drážku mikrometrem, otvor se často zmenšil o 0,14 palce (3,55 mm)17 v důsledku roztahování vláken. Balič je nucen agresivně stlačovat nabobtnalé jazýčky k sobě a přitom trhat prémiovou litograficky laminovanou horní vrstvu. Vynucením vůle 0,04 palce (1 mm) pro ochranu proti vlhkosti přesně do přijímacích drážek během počáteční fáze CAD zajišťuji, že montáž zůstane zcela bez tření. Tato nemilosrdná korekce založená na datech znamená, že doba montáže balení klesá o 38 sekund na jednotku, což snižuje režie práce odhadem o 15 %, aniž by se navýšil rozpočet na suroviny.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití tolerancí suché desky | Návrh tlumiče vlhkosti18 | Zabraňuje trhání vrchní vrstvy |
| Ignorování klimatu ve skladu | Matematicky se rozšiřující sloty pro záložky19 | Výrazně zkracuje dobu montáže |
| Spoléhání se na přesné shody CAD | Úprava pro bobtnání porézních vláken20 | Eliminuje poplatky za ruční opravy |
Do každého strukturálního souboru automaticky vkládám tolerance vlhkosti, protože fyzika prostředí se nestará o dokonalý návrh obrazovky. Navrhování s ohledem na bobtnání materiálů v reálném prostředí zaručuje, že krabice skutečně funguje bezchybně, když je to nejdůležitější.
🛠️ Harveyho stůl: Nenechte dvoumilimetrovou strukturální vadu zničit zavedení 500 prodejen. 👉 Pošlete mi svůj výkres ↗ — Než promrháte rozpočet na hromadnou výrobu, provedu vám zátěžový test výpočtů.
Závěr
Můžete se rozhodnout ignorovat fyzikální realitu materiálové fyziky, ale když ta matematicky dokonalá deska 32ECT nabobtná ve vlhkém skladu 3PL (Third-Party Logistics), nevyhnutelně to spustí masivní tření, zpomalí vaši montážní linku odhadem o 30 % a zcela sníží ziskovou marži projektu. Více než 500 brand manažerů používá můj kontrolní seznam pro předtiskovou přípravu, aby se vyhnuli těmto fatálním chybám v rané fázi. Přestaňte hazardovat s libovolnými tolerancemi a nechte mě osobně prověřit vaše soubory s obaly prostřednictvím mého bezplatného auditu Dieline ↗, abych odhalil tyto neviditelné třecí body předtím, než povolíte hromadnou výrobu.
„Vlnitá lepenka a druhy materiálů – strategie balení“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Ověření standardních průmyslových měření tloušťky vlnitého materiálu s B-vlnou. Důkazní role: technická specifikace; typ zdroje: standardy obalového průmyslu. Podporuje: přesnost tloušťky materiálu. Poznámka k rozsahu: typická tloušťka se může mírně lišit v závislosti na výrobci. ↩
„Analytické stanovení ohybové tuhosti pětivrstvé lepenky“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technické vysvětlení přídavku na ohyb a posunutí materiálu během ohýbání vlnité lepenky. Důkazní role: inženýrský princip; typ zdroje: učebnice strojírenství nebo balení. Podporuje: nutnost kompenzace tloušťky materiálu v dělicích liniích. Poznámka k rozsahu: platné pro všechny typy drážek. ↩
„Optimální návrh obalů z dvoustěnné vlnité lepenky – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technická příručka o obalovém inženýrství vysvětluje, jak kompenzace tloušťky upravuje vyřezávací linie tak, aby zohledňovala fyzickou tloušťku vlnité lepenky. Důkazní role: Technické ověření; typ zdroje: Technická příručka. Podporuje: Použití softwarových úprav k zajištění přesnosti ohybu. Poznámka k rozsahu: Specificky pro pracovní postupy balení založené na CAD. ↩
„Optimalizace procesu výroby vlnitých krabic s využitím rozměrových …“, https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Studie průmyslové efektivity nebo analýza časového pohybu porovnávající rychlost montáže optimalizovaných a neoptimalizovaných vykrajovacích linek pro výrobu kartonu. Důkazní role: Kvantitativní ověření; typ zdroje: Případová studie z oboru. Podporuje: Specifický přínos profesionálních oprav vykrajovacích linek v podobě úspory času. Poznámka k rozsahu: Úspora času se může lišit v závislosti na velikosti a složitosti krabice. ↩
„Ultimátní průvodce vlnitými krabicemi“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Normy pro design obalů podrobně popisují nutnost přidání tolerancí do drážek na základě tloušťky desky, aby se zabránilo namáhání a trhání materiálu. Důkazní role: Technické ověření; typ zdroje: Norma pro design obalů. Podporuje: Metodu pro prevenci selhání horní vrstvy během montáže. Poznámka k rozsahu: Platí pro konstrukce s propojenými záložkami. ↩
„Strategic Sourcing Corrugated Packaging“ (Strategické získávání vlnitých obalů), https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: Zdůvodnění postupů zadávání veřejných zakázek v odvětví; typ zdroje: Literatura o řízení dodavatelského řetězce. Podporuje: Využití modelů mýtného k oddělení získávání surovin od dokončovacích služeb za účelem snížení jednotkových nákladů. Poznámka k rozsahu: Použití specificky pro logistiku vlnitých obalů a společného balení. ↩
„[PDF] Přesné zarovnání laminovaných materiálů pomocí robota založeného na senzorech …“, https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Technická dokumentace týkající se výrobních tolerancí pro litograficky laminované materiály a prahových hodnot přesnosti požadovaných pro automatizovanou synchronizaci montáže. Důkazní role: technická specifikace; typ zdroje: manuál průmyslového inženýrství. Podporuje: tvrzení, že submilimetrové odchylky způsobují mechanické nesouosost. Poznámka k rozsahu: specificky pro vysokorychlostní balicí linky. ↩
„Minimalizujte prostoje balicích strojů | Tipy pro údržbu“, https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Ověření standardních sankčních ustanovení o „zastavení linky“ nebo „prostojích stroje“ ve smluvních dohodách o balení a společném balení. Důkazní role: ověření obchodní praxe; typ zdroje: standardy smluv o logistických službách. Podporuje: tvrzení, že značkám hrozí přímé finanční sankce za zastavení výroby. Poznámka k rozsahu: liší se podle konkrétních smluvních podmínek. ↩
„Jak výroba na klíč zjednodušuje zadávání zakázek“, https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Stručné vysvětlení, jak konsolidovaná výroba zabraňuje zpožděním a souvisejícím sankcím způsobeným koordinací více dodavatelů. Důkazní role: kauzální souvislost; typ zdroje: analýza odvětví. Podporuje: finanční přínos výroby na klíč. Poznámka k rozsahu: specificky pro výrobní linky obalů. ↩
„Mýtná vs. smluvní výroba: klíčové rozdíly“, https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analýza modelů zadávání veřejných zakázek ukazující, jak odpovědnost jednoho zdroje odstraňuje variabilní režijní náklady spojené s mýtnou montáží. Důkazní role: srovnání nákladů; typ zdroje: studie zadávání veřejných zakázek. Podporuje: stabilitu jednotkových nákladů. Poznámka k rozsahu: závisí na konkrétních smluvních ujednáních. ↩
„Jaké chyby ve smluvním balení vedou k stornu plateb u maloobchodníků?“, https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Autoritativní logistický průvodce s podrobnostmi o tom, jak nekonzistentní rozměry obalů vedou k finančním sankcím od externích balicích společností. Důkazní role: validace rizika; typ zdroje: provozní manuál. Podporuje: nutnost komplexní kontroly rozměrů. Poznámka k rozsahu: zaměření na prostředí maloobchodního balení. ↩
„Laserová řezačka – vektorové vs. rastrové laserové řezání | Operations“, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Technická výrobní dokumentace vysvětluje, jak CNC řezací software používá odlišné přímé barvy k rozlišení mezi cestami řezu a ohybu, což rastrové obrázky nemohou poskytnout. Důkazní role: technická specifikace; typ zdroje: manuál průmyslového inženýrství. Podporuje: nutnost přímých barev pro automatizovanou přesnost řezání. Poznámka k rozsahu: Platí pro profesionální pracovní postupy pro vysekávání a digitální řezání. ↩
„Vytvoření souborů pro vysekávání: Průvodce přesnými technikami“, https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Technická dokumentace o nutnosti vektorových vrstev pro dráhy CNC a vysekávacích nožů k prevenci chyb rastrové interpolace. Důkazní role: validace technického procesu; typ zdroje: výrobní norma. Podporuje: použití strukturálních vrstev pro přesné řezání. Poznámka k rozsahu: odkazuje na průmyslové standardy formátů PDF/X. ↩
„Odhad pevnosti vlnité lepenky v tlaku …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Podrobné technické specifikace potvrzující únosnost prefabrikovaných šablon pro těžké obaly. Důkazní role: kvantitativní ověření; typ zdroje: technická příručka. Podporuje: tvrzení o nosnosti pro profesionální konstrukční šablony. Poznámka k rozsahu: nosnost závisí na druhu materiálu (např. vlnitá lepenka B-vlnka vs. vlnitá lepenka C-vlnka). ↩
„Vliv obsahu vlhkosti v polotovaru na chování při tváření a …“, https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Stručné vysvětlení, jak se průmyslové standardy pro měření třmenů liší mezi suchým a podmíněným stavem a výsledný dopad na tolerance montáže vysekávaných dílů. Důkazní role: technické ověření; typ zdroje: příručka obalového inženýrství. Podporuje: Riziko použití suchých měření pro konečnou montáž. Poznámka k rozsahu: Platí pro vlnité materiály na bázi celulózy. ↩
„Vliv vlhkosti a teploty na mechanické vlastnosti …“, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Ověření hygroskopických vlastností vlnité testlinerové vrstvy 32ECT a toho, jak okolní vlhkost vyvolává fyzikální roztažnost. Důkazní role: Technické ověření; typ zdroje: Specifikace materiálové vědy. Podporuje: Tvrzení, že absorpce vlhkosti způsobuje bobtnání materiálu. Poznámka k rozsahu: Vliv se může lišit v závislosti na druhu povlaku a vložky. ↩
„Vliv relativní vlhkosti na pevnost v tlaku …“, https://open.clemson.edu/all_theses/3225/. Empirická data týkající se typické rozměrové odchylky a smrštění drážek ve vlnité lepence za podmínek vysoké vlhkosti. Důkazní role: Empirické srovnání; typ zdroje: Případová studie obalového inženýrství. Podporuje: Specifické měření smrštění drážek v důsledku roztahování vláken. Poznámka k rozsahu: Skutečná měření závisí na specifických úrovních nasycení vlhkostí. ↩
„Co je relativní vlhkost a jak ovlivňuje vaše krabice?“, https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: technické řešení; typ zdroje: průvodce průmyslovým designem. Podporuje: použití vypočítaných tolerancí k prevenci namáhání materiálu a strukturálního selhání. Poznámka k rozsahu: Zaměřuje se na prevenci trhání vrchní vrstvy. ↩
„Tolerance RSC pro montéry a balicí stroje na bedny – AICC Now“, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: osvědčené postupy v oboru; typ zdroje: manuál pro obalové inženýrství. Podporuje: požadavek na úpravu rozměrů drážek, aby se zabránilo tření v sestavě během rozpínání materiálu. Poznámka k rozsahu: Platí pro průmyslové škálování. ↩
„Jak vlhkost ovlivňuje vlnité krabice“, https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: technické ověření; typ zdroje: časopis o materiálových vědách. Podporuje: fyzikální roztahování celulózových vláken ve vlnité lepence v důsledku hygroskopičnosti. Poznámka k rozsahu: Specificky pro porézní materiály na bázi papíru. ↩



