
Do svého produktu jste investovali značné prostředky, ale zasílání neověřených uměleckých děl přímo do továrny představuje obrovské finanční riziko, které často vede ke katastrofálním odmítnutím ze strany maloobchodu.
Ano. Předvedení designu vašich krabic před výrobou je standardním protokolem. Tato fáze předvýrobního ověření využívá přesné fyzické prototypování a digitální renderování k odstranění nákladných strukturálních vad, což zajišťuje, že váš finální obal bez problémů přežije náročné podmínky dodavatelského řetězce a přísné audity shody obchodníků s předpisy.
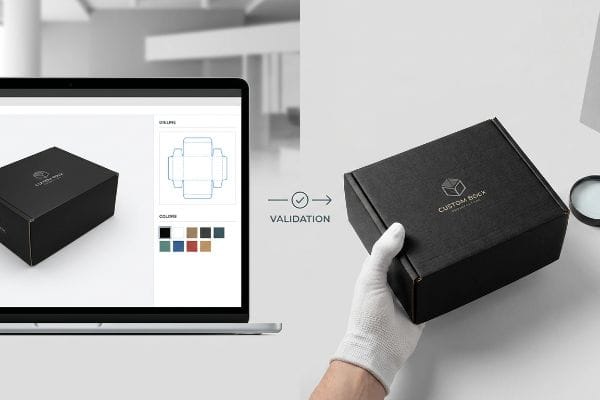
Získání vizuálního důkazu není jen o estetice; je to poslední bariéra mezi ziskovým uvedením na trh a skladem plným nepoužitelného kartonu.
Jak vytvořit design krabicového obalu?
Budování úspěšné struktury začíná dlouho předtím, než se inkoust dotkne papíru.
Vytvoření návrhu krabicového obalu vyžaduje přímou integraci statiky s grafickými návrhy. Tento základní proces vypočítává přesné tloušťky materiálu, tolerance ohybu a dynamické únosnosti, což zajišťuje, že se ploché šablony úspěšně promění v pevné trojrozměrné merchandisery schopné odolat těžkému nákladu a agresivnímu maloobchodnímu prostředí.
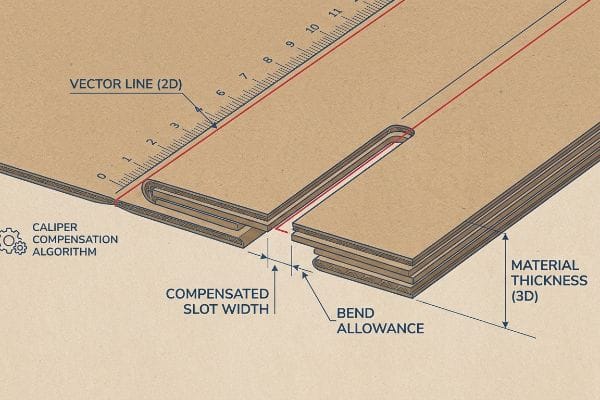
Plochá kresba může na obrazovce vypadat dokonale, ale fyzikální realita skládání tlusté lepenky vyžaduje přísnou matematickou disciplínu.
Skrytá matematika kompenzace třmenu
Dokonce i zkušení konstruktéři často přehlížejí fyzickou tloušťku zvoleného substrátu. V 2D softwaru vytvářejí vzájemně propojené výstupky a ohýbací drážky přesně ve stejné šířce jako spojovací panel1.Předpokládají, že jednoduchá vektorová čára se na montážní ploše čistě ohne.
Tuto past vidím neustále, když klienti odesílají ploché soubory AI (Adobe Illustrator) pro kampaně s těžkými vlnitými deskami ve tvaru B. Zapomínají, že lepenka o tloušťce 0,125 palce (3,17 mm)2 spotřebovává materiál, když se ohýbá o 90 stupňů. Pokud se přijímací štěrbina na vysekávací lince nerozšíří, aby se kompenzoval tento vnější poloměr, fyzický displej se výrazně ohne. Sledoval jsem, jak se dodavatelé lepenky potili na montážní lince a silou tlačili záložky k sobě, dokud neuslyšeli trhavý zvuk surové lepenky. My to řešíme pomocí softwaru CAD (Computer-Aided Design), který automaticky aplikuje algoritmus pro výpočet tolerance ohybu na každou štěrbinu. Rozšířením mezer o zlomek milimetru zajišťujeme, že díly k sobě bez námahy kloužou, čímž se snižuje pracnost montáže odhadem o 20 %3 a eliminují se roztrhané panely.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Výkresy jazýčků a drážek s naprosto stejnou šířkou 1:1 | Aplikace algoritmů kompenzace posuvného měřítka CAD4 | Úspora 20 sekund montáže na jednotku5 |
| Ignorování tloušťky desky během ohybů o 90 stupňů | Rozšíření úložných otvorů pro poloměr ohybu6 | Zabraňuje trhání a deformaci vrchní vrstvy |
| Vnucování nesourodých dílů dohromady na lince | Konstrukční mikromezery pro plynulé klouzání | Výrazně snižuje náklady na práci při balení |
Odmítám posílat na řezací stůl nekompenzované vektorové soubory. Úprava šířky drážky pro konkrétní tloušťku desky je jediný způsob, jak zaručit čtvercovou a stabilní strukturu i při vysokém zatížení.
🛠️ Harveyho stůl: Nejste si jisti, zda vaše zamykací úchytky mají správný toleranci ohybu? 👉 Pošlete mi svou plochou vyřezávací linii ↗ — Přímý přístup k mému stolu. Žádný automatizovaný prodejní spam, slibuji.
Jaké jsou trendy v designu obalů pro rok 2026?
Další vlna strukturálních inovací se agresivně posouvá směrem k udržitelnosti s nulovým třením.
Trendy v designu obalů pro rok 2026 silně upřednostňují absolutní monomateriálovou konstrukci a recyklovatelnost. V reakci na přísné požadavky obchodníků nahrazují výrobci smíšené plasty a permanentní kovové prvky konstrukční vlnitou lepenkou a využívají nátěry na vodní bázi k udržení vysoké dynamické nosnosti a zároveň k zajištění bezproblémového souladu s environmentálními předpisy.
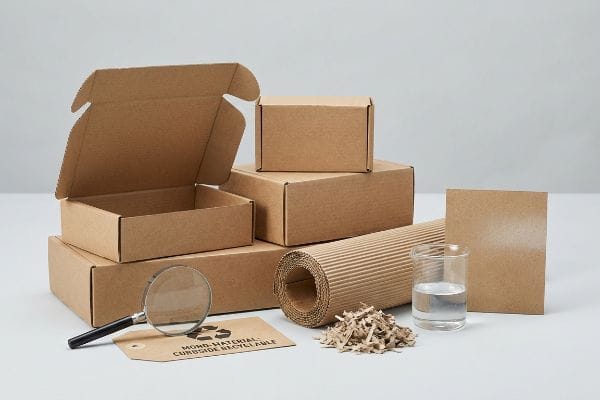
Značky chtějí prezentovat ekologický image, ale výběr nesprávného materiálu často vede k neočekávaným nedodržováním předpisů.
Past na rozmělnitelnost bioplastů
Mnoho marketingových týmů vyžaduje laminaci bioplastem PLA (kyselina polymléčná)7. Fungují s předpokladem, že fólie na rostlinné bázi automaticky zaručuje shodu s environmentálními předpisy. To vypadá skvěle v prezentaci v zasedací místnosti, ale v následných produktech to zcela selhává.
Často musím tyto specifikace zachytit ještě předtím, než se dostanou do továrny. Když standardní recyklační zařízení OCC (staré vlnité obaly) zpracovává displej potažený pevnou PLA fólií, materiál odpuzuje vodu a zasekává strojní zařízení8.Fyzicky cítíte lepkavé, nepoddajné napětí plastové fólie, která se v kádi na rozvláknění odmítá rozložit. Místo recyklace zařízení celou konstrukci odvádějí přímo na skládku, což vede k masivním vrácením zboží maloobchodníky. Já tomu zcela obcházím nanášením tekutého vodného nátěru na surovou testlinerovou fólii9.Tato povrchová úprava poskytuje požadovanou bariéru proti vlhkosti, ale během recyklace se bezproblémově rozpouští, čímž udržuje vaši kampaň 100% v souladu s předpisy a chrání vás před nákladnými environmentálními sankcemi.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití bioplastů PLA pro ekologická tvrzení | Přechod na tekuté vodné bariérové nátěry10 | Prochází přísnými audity udržitelnosti maloobchodníků |
| Za předpokladu, že všechny rostlinné fólie jsou repulpovatelné11 | Zajištění 100% monomateriálových papírových struktur12 | Zabraňuje vrácení poplatků za zneužití skládkování |
| Přidávání smíšených materiálů do vlnitých displejů | Odstraňování nerecyklovatelných permanentních fólií | Zjednodušuje třídění odpadu na úrovni obchodu |
Nikdy neobětuji mechanickou repulpabilitu kvůli povrchnímu marketingovému tvrzení. Skutečná udržitelnost znamená navrhnout strukturu, kterou standardní městské papírny dokážou zpracovat bez specializovaných chemických zásahů.
🛠️ Harveyho stůl: Spouští vaše současné bariéry proti vlhkosti skryté kontroly dodržování předpisů v oblasti životního prostředí? 👉 Požádejte o audit materiálu ↗ — Bezpečné stažení. Pokud budete mít později dotazy, je mi k dispozici schránka.
Jak navrhnout obal krok za krokem?
Provedení bezchybného výrobního cyklu vyžaduje systematický a předvídatelný pracovní postup.
Postupný návrh obalů vyžaduje přísnou předtiskovou přípravu zaměřenou na mechanické tolerance. Tento pracovní postup zahrnuje konstrukční inženýrství, specifické rozšíření okrajů pro přesah, výběr jakosti materiálu a fyzickou kalibraci stroje, což zajišťuje, že digitální kresba se během vysokorychlostních automatizovaných výrobních operací bezproblémově sladí s fyzickým vlnitým podkladem.
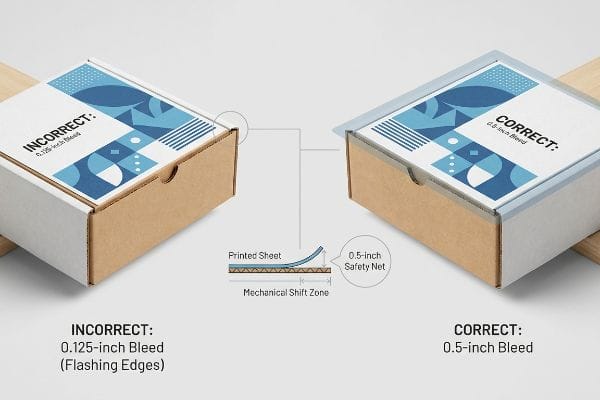
Nejčastějším bodem selhání v této sekvenci nastává, když grafici zacházejí s tlustými obaly jako s plochým komerčním časopisem.
Faktor posunu litolaminace
Grafická oddělení běžně používají standardní ořezové okraje pro komerční tisk, obvykle kolem 0,125 palce (3,17 mm)13.Očekávají, že automatizované řezací stroje pokaždé s laserovou přesností zasáhnou přesný okraj jejich kresby.
Vidím, jak toto slepé místo ničí hromadnou výrobu téměř každý týden. Když provádíme litolaminaci – fyzikální proces lepení potištěných vrchních listů na silné vlnité lepenky – mokré lepidlo PVA (polyvinylacetát) a těžké válce způsobují přirozený mechanický posun14.Stál jsem vedle laminátoru a sledoval, jak se desky mírně posouvají, když hlasité podtlakové sání uchopí papír. Pokud necháte jen nepatrný ořez, tento drobný mechanický posun odhalí na finální složené jednotce surové hnědé okraje kartonu, což má za následek vizuálně vadný produkt. Snažím se dodržovat přísný okraj ořezu 0,5 palce (12,7 mm)15 za fyzickou linií řezu, který slouží jako technická pojistka proti tomuto posunu. Toto jednoduché pravidlo pro předtiskovou přípravu krok za krokem zaručuje bezchybné okraje a zabraňuje tomu, aby kontrolou kvality byly vyřazeny celé šarže.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Použití standardních komerčních tiskových okrajů | Vynucení bezpečnostního ořezu 0,5 palce za liniemi řezu16 | Eliminuje odlesk hnědých hran |
| Ignorování mechanického posunu mokré laminace | Účtování sklíčka s PVA lepidlem pro substrát17 | Zajišťuje vizuální hodnotu značky v regálech |
| Za předpokladu laserové přesnosti na automatizovaných válcích18 | Vytvoření grafické bezpečnostní sítě | Zabraňuje hromadnému odmítnutí šarží z důvodu zkreslení kvality |
Vždycky v předtiskové fázi zamítnu soubory, které nedosahují této hranice. Rozšíření pozadí kresby zabere designérovi dvě minuty, ale ušetří tisíce dolarů v plýtvání materiálem.
🛠️ Harveyho stůl: Nejste si jisti, zda je vaše kresba bezpečně prodloužena za zónu posunu litolaminace? 👉 Nechte si zkontrolovat soubory před tiskem ↗ — Žádné formuláře, které by spouštěly nekonečné prodejní hovory. Jen čistá hodnota.
Jak navrhnout krabici na míru?
Vytvoření unikátní struktury dává vašemu produktu výraznou výhodu v regálu.
Návrh zakázkové krabice vyžaduje matematické inženýrství fyzického substrátu, který unese specifické užitečné zatížení vašeho produktu. Toto technické přizpůsobení zahrnuje výpočet přesných odsazení těžiště, využití cílených dvojitých stěnových výztuh a mapování vůlí zakázkových zámkových výstupků, aby byla zaručena beztřecí montáž a dlouhodobá konstrukční odolnost.
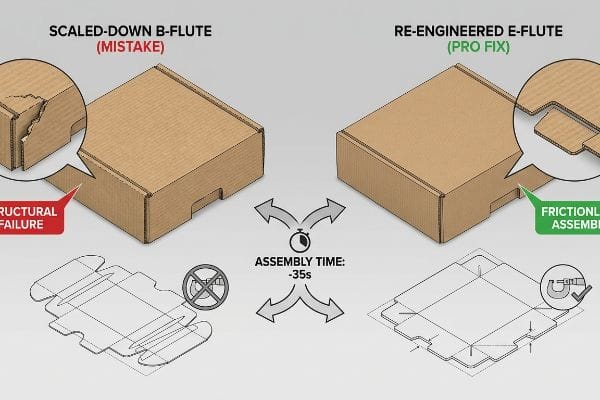
Znalost teorie ale nestačí, když se stroje rozběhnou a zakázkové rozměry narazí na fyzikální limity materiálu.
Proč standardní zmenšování na míru selhává v továrně
Týmy pro zadávání zakázek se často snaží ušetřit na inženýrských poplatcích tím, že vezmou silnou podlahovou prodejní linii a matematicky ji zmenší o 50 %, aby sloužila jako zakázková pracovní deska. Předpokládají, že univerzální vektorový soubor funguje bezchybně napříč všemi rozměry a substráty19.
Ve svém zařízení běžně vidím katastrofální výsledky této pasti přímého škálování během předvýrobních testů. Když na husté desce s drážkami ve tvaru písmene B zmenšíte poloměry ohybu a vzájemně propojené jazýčky na mikroproporce, vnitřní drážky papíru se nemohou čistě stlačit20.Testuji to mikrometrem a když je zmenšená jazýček o velikosti 0,4 palce (10,1 mm) vtlačen do proporcionálně smrštěné štěrbiny, horní list papíru se pod tlakem jednoduše zlomí. Nakonec máte vratkou polici a výrobce kombinovaných obalů se uchyluje k neuspořádané průhledné pásce, jen aby držela pohromadě zakázkovou konstrukci. Přechodem na tenčí substrát s drážkami ve tvaru písmene E (mikro-vlny) a matematickým přepracováním vůlí jazýčků speciálně pro menší měřítko tento třecí zámek prolomím. Tato úprava zkracuje dobu montáže kombinovaných obalů až o 35 sekund na jednotku21, čímž zajišťuje ziskovou marži projektu, aniž by to ohrozilo estetiku značky.
| Častá chyba začátečníků | Profesionální oprava | Výhoda pro maloobchodní prodejnu |
|---|---|---|
| Matematické zmenšování velkých zobrazovacích čar | Přepracování zámků pro specifický formát | Zabraňuje strukturálnímu zhroucení pracovní desky |
| Vtlačování silných B-drážek do mikrodrážek | Přechod na mikrovlnné substráty22 | Eliminuje potřebu špinavé průhledné pásky |
| Použití přesně stejného CAD souboru pro všechny velikosti | Mapování vlastních mezer pro škálované záložky | Zkracuje dobu montáže o 35 sekund na jednotku23 |
Nikdy nepovoluji přímé matematické škálování mezi různými jakostmi materiálů. Zakázková krabice vyžaduje zakázkovou fyziku, což znamená, že každý jednotlivý třecí zámek musí být nezávisle navržen pro své určené maloobchodní prostředí.
🛠️ Harveyho stůl: Nenechte dvoumilimetrovou strukturální vadu zničit zavedení 500 prodejen. 👉 Pošlete mi svůj výkres ↗ — Než promrháte rozpočet na hromadnou výrobu, provedu vám zátěžový test výpočtů.
Závěr
Můžete si pro zakázkové balení vybrat levnějšího dodavatele, ale když se tyto matematicky zmenšené jazýčky ve tvaru B během společného balení zlomí, výsledné tření zpomalí montážní linku odhadem o 30 % a zcela smaže vaši ziskovou marži. Toto je přesně ten specifikační list, který používá mých 10 nejlepších maloobchodních klientů, aby zaručili nulové odmítnutí tisku. Přestaňte hádat o materiálových tolerancích a nechte mě osobně projít vašimi strukturálními soubory mým bezplatným předletovým auditem Dieline ↗, abych odhalil fatální chyby v měřítku před zahájením hromadné výroby.
„Zvládnutí návrhu jazýčků a drážek pro efektivní kovovýrobu“, https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Normy pro obalové inženýrství specifikují, že drážky musí být širší než spojovací jazýček, aby se zohlednila tloušťka materiálu a poloměr ohybu pro zajištění montáže. Důkazní role: technická specifikace; typ zdroje: průvodce strukturálním balením. Podporuje: tvrzení, že poměry šířky 1:1 vedou k selhání uchycení. Poznámka k rozsahu: Platí pro vlnité a skládací kartonové podklady. ↩
„Vlnitá lepenka a jakost materiálů | 30. 6. 2021“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Technické ověření standardního třmenu pro vlnitý materiál s B-vlnou. Důkazní role: technická specifikace; typ zdroje: průmyslový materiálový standard. Podporuje: přesnost tvrzení o tloušťce materiálu. Poznámka k rozsahu: měření se mohou mírně lišit v závislosti na regionální výrobci. ↩
„Analytické stanovení ohybové tuhosti pětivrstvého …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Kvantitativní důkazy o zvýšení efektivity vyplývající z aplikace algoritmů pro toleranci ohybu v návrhu konstrukčních obalů. Úloha důkazů: metrika výkonu; typ zdroje: případová studie výroby. Podporuje: snížení provozních nákladů. Poznámka k rozsahu: procento se může lišit v závislosti na složitosti návrhu. ↩
„Optimální návrh obalů z dvoustěnné vlnité lepenky – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technická dokumentace ze softwaru pro obalové inženýrství vysvětlující použití algoritmů pro úpravu tloušťky materiálu (kaliper). Důkazní role: technické ověření; typ zdroje: manuál pro softwarové inženýrství. Podporuje: použití automatizované kompenzace pro přesné usazení. Poznámka k rozsahu: Platí především pro automatizované pracovní postupy CAD/CAM. ↩
„Zvýšení produktivity pomocí vyvážení montážní linky pomocí …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Případové studie průmyslového inženýrství kvantifikující zkrácení času při ruční montáži, když jsou díly navrženy se správnými tolerancemi. Důkazní role: kvantitativní metrika; typ zdroje: studie provozní efektivity. Podporuje: tvrzení o významných úsporách pracovní doby. Poznámka k rozsahu: Úspory času se liší v závislosti na složitosti krabice a dovednostech pracovníků. ↩
„Přehled nedávných studií na IPST o hranách vlnité lepenky …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Normy pro konstrukční balení s podrobnostmi o tom, jak musí být přijímací drážky nadměrně dimenzovány, aby se přizpůsobily poloměru ohybu materiálu během ohýbání. Důkazní role: technická norma; typ zdroje: průmyslová příručka. Podporuje: prevenci trhání a vybočení materiálu. Poznámka k rozsahu: Závisí na jakosti a tloušťce lepenky. ↩
„Posouzení životního cyklu kyseliny polymléčné (PLA) za účelem jejího vytvoření …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Technická dokumentace nebo studie o nakládání s odpady prokazující, že laminace PLA kontaminují tradiční recyklační toky a často jim chybí infrastruktura pro průmyslové kompostování potřebná pro skutečný rozklad. Důkazní role: technické ověření; typ zdroje: průmyslová zpráva nebo akademická studie. Podporuje: tvrzení, že fólie PLA nesplňují environmentální předpisy v následných fázích. Poznámka k rozsahu: konkrétně se zaměřuje na rozpor mezi teoretickou kompostovatelností a praktickým zpracováním odpadních toků. ↩
„Co je kontaminace recyklací? | V naší přírodě – UW Sustainability“, https://sustainability.uw.edu/blog/recycling-contamination. Technická dokumentace vysvětlující, proč filmy z kyseliny polymléčné (PLA) nelze ve standardních proudech OCC znovu rozmělnit a způsobují mechanické poruchy. Důkazní role: technické ověření; typ zdroje: bílá kniha o průmyslové recyklaci. Podporuje: tvrzení, že bioplastické filmy brání recyklaci papíru. Poznámka k rozsahu: vztahuje se konkrétně na standardní zpracovatelské závody OCC. ↩
„Recyklovatelný a biologicky odbouratelný povlak na papír s funkcionalizovaným PLA …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Průmyslové standardy potvrzující, že vodné povlaky na vodní bázi si zachovávají strukturální bariéry proti vlhkosti a zároveň zůstávají plně kompatibilní s procesy rozvlákňování. Důkazní role: technické ověření; typ zdroje: studie materiálových věd. Podporuje: účinnost vodných povlaků jako udržitelné alternativy k plastovým fóliím. Poznámka k rozsahu: zaměřuje se na metriky rozvlákňovatelnosti. ↩
„Bio-Based Aqueous Dispersions Based on Unasyced PLA … – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Technické srovnání vodných povlaků s bioplasty z hlediska jejich kompatibility s recyklačními toky a standardy udržitelnosti maloobchodníků. Důkazní role: technické ověření; typ zdroje: průmyslová bílá kniha. Podporuje: Použití vodných povlaků jako lepší alternativy k PLA pro ekologická tvrzení. Poznámka k rozsahu: Účinnost závisí na specifických požadavcích na bariéru produktu. ↩
„Recyklovatelné vs. znovu rozmělnitelné obaly vysvětleny“, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Vědecká analýza toho, jak různé rostlinné polymery interagují s průmyslovým zařízením na výrobu buničiny a zda vytvářejí kontaminanty. Důkazní role: faktická oprava; typ zdroje: studie materiálových věd. Podporuje: Tvrzení, že rostlinný původ nezaručuje znovu rozmělnitelnost. Poznámka k rozsahu: Zaměřuje se na recyklační infrastrukturu v průmyslovém měřítku. ↩
„Co je nového v obalové politice? Přehled obalové politiky“, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Pokyny pro maloobchodníky ohledně nakládání s obalovými odpady a finančních sankcí spojených s nerecyklovatelnými směsnými materiály. Důkazní role: ekonomické ověření; typ zdroje: příručka udržitelnosti maloobchodu. Podporuje: Souvislost mezi designem z jednoho materiálu a zamezením poplatků za odklon odpadu od skládkování. Poznámka k rozsahu: Platí především pro prostředí velkých maloobchodních řetězců. ↩
„Jak mohu určit, kolik ořezu použít?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Ověření standardních specifikací ořezu používaných v komerčním tisku a pracovních postupech grafického designu. Důkazní role: technické ověření; typ zdroje: manuál polygrafického průmyslu. Podporuje: tvrzení, že 0,125 palce je standardní okraj pro ořez. Poznámka k rozsahu: specifické požadavky se mohou lišit v závislosti na dodavateli tisku nebo substrátu. ↩
„Porozumění litograficky laminovanému balení a jednostranné laminaci“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Technická literatura o procesech lepení vlnitých lepenek vysvětluje, jak vlhkost z PVA a tlak válců způsobují pohyb substrátu během laminace. Důkazní role: technické ověření; typ zdroje: průmyslový inženýrský průvodce. Podporuje: fyzikální příčinu nesouososti desek. Poznámka k rozsahu: vztahuje se konkrétně na procesy laminace mokrým lepením. ↩
„Litholaminovaný vs. digitální tisk: Průvodce průmyslového kupujícího pro …“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Technické specifikace z norem pro návrh obalů nebo manuálů pro tiskovou produkci definují požadovaný přesah, který zohledňuje posun registrace při laminaci. Úloha důkazu: ověření specifikace; typ zdroje: technická příručka pro výrobu. Podporuje: specifický rozměr použitý k zabránění odkrytých okrajů. Poznámka k rozsahu: hodnoty se mohou lišit v závislosti na tloušťce substrátu. ↩
„Litografická laminace“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Normy polygrafického průmyslu definují nezbytné okraje pro ořez, aby se zabránilo objevení hran surového substrátu po ořezání. Důkazní role: technická specifikace; typ zdroje: manuál polygrafického průmyslu. Podporuje: specifický požadavek na ořez 0,5 palce. Poznámka k rozsahu: platí pro vlnitou litografickou laminaci. ↩
„Vliv vlhkosti v procesu laminace – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Technická dokumentace k PVA lepidlům vysvětluje, jak tekutá povaha lepidla způsobuje posun materiálu během laminace. Důkazní role: fakt z materiálové vědy; typ zdroje: datový list výrobce lepidla. Podporuje: existenci mechanického posunu při mokré laminaci. Poznámka k rozsahu: zaměření na lepidla na vodní bázi. ↩
„Průvodce automatizací balení – Rollon UK“, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Normy průmyslového inženýrství podrobně popisují tolerance a chyby registrace, které jsou vlastní velkoobjemovým válcovým systémům. Důkazní role: technické omezení; typ zdroje: příručka průmyslového inženýrství. Podporuje: potřebu navržených grafických bezpečnostních sítí. Poznámka k rozsahu: porovnává automatizované válce s laserově naváděnými přesnými válci. ↩
„Jak připravit vyřezávací linii pro návrh obalů: Podrobný návod“, https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Technická dokumentace o obalovém inženýrství vysvětluje, proč lineární škálování vektorových souborů nezohledňuje tolerance materiálu pro tloušťku a přehyb. Důkazní role: technický rozpor; typ zdroje: manuál o obalovém inženýrství. Podporuje: selhání škálování smršťováním na míru ve fyzické výrobě. Poznámka k rozsahu: specifické pro vlnité a těžké podklady. ↩
„Ultimátní průvodce vlnitými krabicemi“, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Technická dokumentace o materiálové vědě z vlnité lepenky týkající se zhroucení vlnitého kartonu a mezí komprese během ohýbání s malým poloměrem. Důkazní role: technické ověření; typ zdroje: manuál materiálové vědy. Podporuje: mechanické selhání vlnitého profilu B v mikroměřítku. Poznámka k rozsahu: platí konkrétně pro husté profily vlnitých kartonů. ↩
„Porovnání vlnitých drážek F, E a B ve vlnitých obalech“, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Průmyslové inženýrské benchmarky porovnávající rychlosti ruční montáže pro různé velikosti vlnitých drážek a vůle mezi jazýčky. Důkazní role: kvantitativní validace; typ zdroje: zpráva o průmyslovém inženýrství. Podporuje: zvýšení efektivity přechodu na substráty s mikrovlnkami. Poznámka k rozsahu: výsledky závisí na celkové složitosti krabice. ↩
„Obaly s mikrovlnkami | Kartony EF N-vlnky“, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: technická specifikace; typ zdroje: průvodce materiálovými vědami. Podporuje: použití mikrovlnky pro lepší uchycení do malých drážek ve srovnání s vlnkou B. Poznámka k rozsahu: výsledky se mohou lišit v závislosti na konkrétní třídě vln. ↩
„[PDF] Klíčové metriky pro měření výkonu a dopadu …“, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Role důkazu: ověření; typ zdroje: případová studie průmyslového inženýrství. Podporuje: kvantitativní zkrácení doby montáže díky optimalizovaným CAD vzdálenostem. Poznámka k rozsahu: metrika se vztahuje na zmenšené maloobchodní displeje. ↩



