
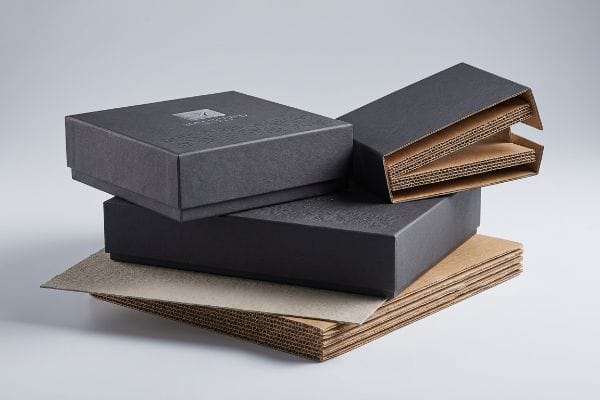
Každá nová značka chce elegantní zážitek z rozbalování, který křičí prémiovou kvalitou.
Ano. Výroba zakázkových krabic s elegantním designem vyžaduje vyvážení vysoce kvalitních kosmetických povrchových úprav se strukturální integritou. Toho dosahujeme nanášením prémiové litografické laminace a hmatových povlaků na vroubkované substráty s vysokou hustotou, což zajišťuje, že finální obal poskytuje vynikající vizuální ráz bez obětování nosnosti během přepravy těžkých nákladů.
Ale znalost teorie nestačí, když se stroje rozběhnou. Většina marketingových rozpočtů se vyčerpá právě v mezeře mezi krásným digitálním renderem a fyzickou, masově vyráběnou krabicí.
Kolik stojí výroba krabic na míru?
Stanovení ceny zakázkové práce se netýká jen cen inkoustu a papíru.
Náklady na výrobu zakázkových krabic silně závisí na jakosti materiálu, složitosti konstrukčního řešení a použitých specifických technologiích tisku. Vysoce kvalitní kosmetické povrchové úpravy často navyšují jednotkové náklady, což vyžaduje přísnou optimalizaci objemu a inteligentní výrobní tolerance, aby se u standardních maloobchodních prodejů udržela zisková návratnost investic.
Ale výpočet základní ceny v tabulce je přesně to, do čeho většina nákupních týmů naslepo padá.
Proč kosmetické rozpočtování ničí pevnost krabice v tlaku
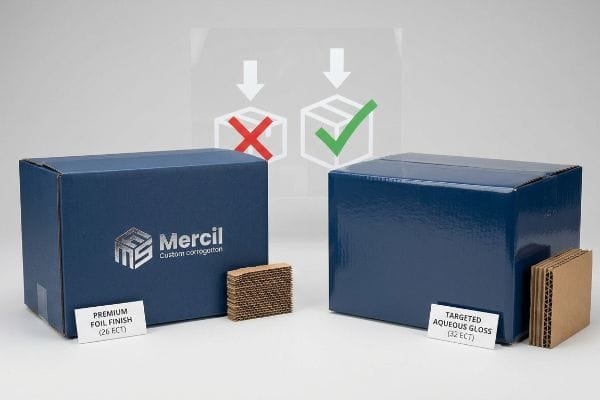
Dokonce i zkušené týmy nákupu často berou prémiové kosmetické povrchové úpravy, jako je celoplošná laminace fólií, jako nedílnou marketingovou povinnost pro své elegantní krabice. Aby kompenzovaly tyto vysoké estetické náklady a dosáhly cílové ceny za jednotku, tajně nařídí továrně, aby snížila hodnocení ECT (Edge Crush Test)1 z robustních 32 na křehkých 26. Tím se zbaví kritické hustoty vláken z vroubkovaného jádra2, čímž vznikne vizuálně ohromující obal, který je strukturálně dutý.
Tohle není jen teorie – s tím se v testovací hale potýkám neustále. Jeden klient, který se zabývá sportovním zbožím, mi přinesl elegantní design krabice na lukostřelbu z těžké fólie, kterou jsem si pořídil od makléře s nízkým rozpočtem, v domnění, že deska s nižší třídou 26 ECT obstojí dobře. Úplně jsem se mýlil, když jsem věřil jejich původním specifikacím. Během mého interního hodnocení TAPPI T8113se základna na vibračním stole zlomila při hmotnosti 51,02 kg, což při standardním zatížení shora způsobilo katastrofální zmačkání BCT (Box Compression Test). Okamžitě jsem změnil konstrukční návrh. Místo toho, abych se k dosažení elegantního vzhledu spoléhal na drahé těžké fólie, nařídil jsem upgrade materiálu zpět na původní standard 32 ECT4 a požadovaného prémiového odrazu jsem dosáhl pomocí vysoce lesklých vodných nátěrů. Výměnou drahé fólie za cílený vodný lesk jsem kompletně obnovil dynamickou pevnost v tlaku, čímž jsem zajistil, že hlavní kartony přežijí dvojitou námořní přepravu a zároveň snížil náklady na materiál zhruba o 12 % na jednotku.
| Strategie optimalizace nákladů | Fyzický výsledek | Finanční návratnost investic |
|---|---|---|
| Odstranění celofóliové laminace | Eliminuje strukturální snížení ECT | Snižuje náklady na jednotku materiálu |
| Přechod na Virgin 32 ECT | Obnovuje vysokou dynamickou nosnost | Zabraňuje vrácení peněz za poškození zásilky |
| Aplikace cíleného vodného lesku | Poskytuje elegantní odrazy vysoké kvality | Chrání hodnotu prémiové značky |
Odmítám snižovat kvalitu konstrukčních desek jen proto, abych financoval jejich kosmetické zvětšení. Nahrazením drahých fólií chytrými tekutými nátěry zaručuji jak vysoce kvalitní estetiku, tak i bezškodovou přepravu.
🛠️ Harveyho stůl: Obětujete nevědomky pevnost vaší krabice v tlaku jen proto, abyste si dovolili lesklý fóliový povrch? 👉 Proveďte audit nákladů na balení ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Jak si vyrobím vlastní krabice na míru?
Navrhování vlastního prémiového obalu se zdá být posilující, dokud si neuvědomíte, že 2D výkresy se v reálném životě neohýbají.
Výroba vlastních krabic na míru vyžaduje použití parametrického CAD (Computer-Aided Design) softwaru pro návrh přesných trojrozměrných struktur. Musíte matematicky vypočítat fyzickou tloušťku vlnitého substrátu, abyste vygenerovali přesné tolerance ohybu a zajistili bezproblémové spojení zámkových jazýčků a skládacích drážek bez natržení vnější potištěné vložky.
Přechod z ploché obrazovky na skládaný karton je však brutálně neúprosný, pokud ignorujete základní fyziku.
Slepý bod kompenzace třmenu ve 2D návrhu
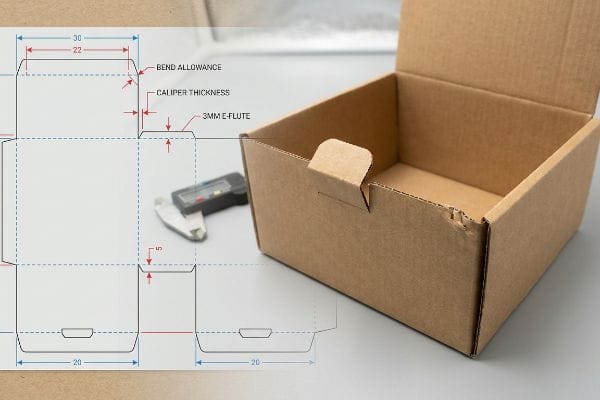
Existuje přetrvávající mýtus, že stačí nakreslit krásnou linii raznice ve standardním vektorovém softwaru a odeslat ji přímo na řezací stůl CNC (počítačové numerické řízení). Konstruktéři často vytvářejí vzájemně propojené výstupky a ohýbací drážky o přesně stejné šířce jako spojovací panel, přičemž zcela opomíjejí vypočítat fyzickou tloušťku skládané vlnité lepenky. Když se 3 mm (0,11 palce) silný panel s drážkou B5ohne o 90 stupňů, spotřebuje se fyzický materiál, což znamená, že drážka 1:1 se okamžitě stane příliš těsnou6.
Není to jen teorie – s tím se potýkám i v testovací hale, když se klienti pokoušejí o vlastní konstrukční návrh. Značka luxusního loveckého oblečení mi poslala pečlivě ilustrovaný návrh plochého balení a zpočátku jsem předpokládal, že standardní tolerance pro vysekávání umožní jeho sestavení. Mýlil jsem se. Na montážní lince se 3mm (0,11 palce) deska s vroubkovanou E-drážkou7 silně bránila ohybu a zasouvací jazýčky silně ohnuly boční panely, čímž elegantní vrchní vrstvu zcela roztrhly. Musel jsem vyhodit render agentury a spustit výpočty od nuly. Použil jsem parametrický návrh k automatickému použití přísných algoritmů kompenzace tloušťky8 na každý jednotlivý ohyb, čímž jsem uměle rozšířil přijímací štěrbiny tak, aby zohledňovaly přesný poloměr ohybu konkrétní šarže papíru. Vynucením této úpravy tolerance štěrbiny 1,5 mm (0,05 palce) jsem zajistil, že se doba montáže společného balení zkrátila o 35 sekund na jednotku, což klientům ušetřilo tisíce za manuální práci a zabránilo se roztržené grafice.
| Strukturální přepracování | Fyzický výsledek | Finanční návratnost investic |
|---|---|---|
| Výpočet přesné tloušťky desky9 | Zodpovídá za tloušťku ohybu 90 stupňů | Odstraňuje roztržené grafické podklady |
| Rozšíření přijímacích slotů10 | Během skládání přeruší třecí zámky | Rychle zkracuje dobu montáže |
| Aplikace parametrických CAD algoritmů11 | Zajišťuje dokonale čtvercové, vzájemně propojené jazýčky | Zabraňuje nákladnému ručnímu přepracování |
Nikdy nevěřím plochému 2D vektorovému souboru pro 3D strukturální problém. Matematickým inženýrstvím přesného ohybového tolerance do linie raznice zajišťuji beztření a nulový trhací profil pro každou prémiovou krabici.
🛠️ Harveyho stůl: Zohlednil váš grafik fyzický tloušťku složené desky s B-vlnou ve své vyřezávací linii? 👉 Vyžádejte si 3D CAD audit ↗ — 100% důvěrné. Vaše nevydané maloobchodní návrhy jsou u mě v bezpečí.
Můžete poslat krabici s návrhy?
Zaslání značkového kartonu je pro rostoucí firmu dokonalým marketingovým trikem.
Ano. Přeprava krabice s designem zahrnuje aplikaci vysoce rozlišovací litolaminace nebo UV (ultrafialového) digitálního tisku přímo na odolné vlnité materiály určené pro přepravu. To zajišťuje, že vnější branding zůstane živý a neporušený, zatímco podkladová strukturální geometrie bezpečně absorbuje kinetické nárazy během složité logistiky dodavatelského řetězce.
Ale zachování této nedotčené vizuální estetiky během automatizované tovární výroby je mechanická noční můra.
Proč standardní tiskové okraje ničí elegantní hrany
Dokonce i zkušení designéři při nastavování tiskových okrajů často přehlížejí mechanickou nestálost procesu laminace. Na své elegantní vlnité kartony obvykle používají standardní komerční tiskový spád 0,125 palce (3,17 mm) v domnění, že to bezproblémově obepne okraje. Lepení potištěných vrchních listů na silné vlnité kartony však ze své podstaty zahrnuje větší mechanický posun během automatické montáže12, což znamená, že standardní těsný spád je zcela nedostatečný.
Tohle není jen teorie – naučil jsem se to tvrdě při velkém zavádění. V roce 2022 jsem požádal svého hlavního inženýra pro balení, Marka, aby urychlil výrobu elegantní matně černé přepravní krabice pro prémiovou kuši. Myslel jsem si, že bych mohl ušetřit inkoust a čas, kdybych se držel standardního 3mm (0,11 palce) ořezu, který daná agentura stanovila. O tři dny později jsem ve výrobní hale sledoval, jak litografický laminovací stroj chrlí stovky kusů s odkrytým surovým hnědým kartonem, který se lemoval podél každého přehnutého okraje. Vzduchem se linel odporný zápach schnoucího PVA (polyvinylacetátového) lepidla na vodní bázi13, když jsem si uvědomil, že mechanický posun zničil prémiový estetický vzhled celé šarže. Okamžitě jsem zastavil linku a běžel přímo k terminálu pro předtiskovou přípravu. Násilně jsem prodloužil pozadí grafiky a nařídil jsem striktní minimální (0,5 palce) ořez14 za fyzickou linií řezu, aby fungoval jako technická pojistka proti posunu laminace. Tato masivní úprava ořezu nejenže zabránila viditelnosti hnědých okrajů; Zcela to eliminovalo míru odmítnutí z interní kontroly kvality, klientovi ušetřilo zasílání vizuálně vadných krabic a odstranilo nutnost nouzového dotisku za 4 500 dolarů.
| Kalibrace předtiskové přípravy | Fyzický výsledek | Finanční návratnost investic |
|---|---|---|
| Povinný okraj na spad 0,5 palce15 | Kryty automatizované litolaminační posuvné lišty16 | Zabraňuje nákladnému vyřazování vizuálních vad |
| Vynucení rozšíření předtiskové grafiky | Obtéká grafiku zcela kolem okrajů | Eliminuje poplatky za nouzový dotisk |
| Použití silného PVA lepidla17 | Ukotvuje vrchní vrstvu k testlineru | Zajišťuje prémiovou estetiku značky |
Nikdy nenechám standardní komerční tiskové okraje diktovat moje pravidla pro předtiskovou přípravu pro vlnitou grafiku. Díky masivnímu bezpečnostnímu ořezu zaručuji, že vaše elegantní grafika kompletně obepne každou odkrytou hranu, bez ohledu na posun stroje.
🛠️ Harveyho oddělení: Víte, jestli vaše současná továrna používá standardní komerční spádový otvor nebo skutečný vlnitý litografický okraj? 👉 Nechte si zkontrolovat soubory pro předtiskovou přípravu ↗ — Žádní account manažeři uprostřed. Komunikujete přímo se statiky.
Kolik si designéři účtují za design obalů?
Investice do špičkových designových služeb se zdá být oprávněná, pokud chcete luxusní zážitek z rozbalování.
Kolik si designéři účtují za návrh obalů, se liší v závislosti na strukturální složitosti, grafickém vykreslení a přípravě výroby. Zatímco nezávislí pracovníci si mohou účtovat několik stovek dolarů za základní vizuální koncepty, profesionální statici si vyžadují vyšší příplatky za matematické ověření tolerancí únosnosti a prevenci katastrofických selhání během hromadné výroby.
Ale zaplatit spoustu peněz za krásný design nic neznamená, pokud estetické prvky fyzicky zničí krabici.
3D embossing blowout na nosných záhybech
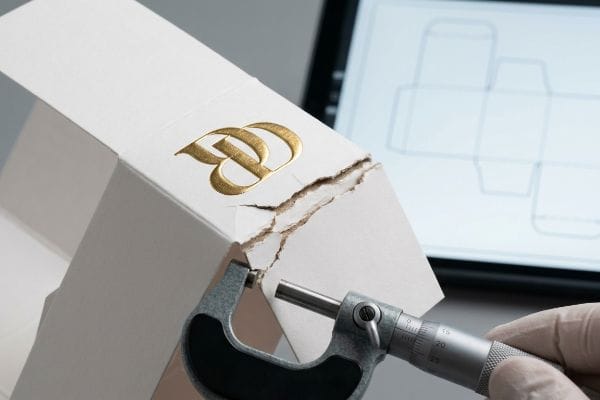
Designéři často upřednostňují silnou 3D embosování fólií na prémiových obalech, aby ospravedlnili své vysoké poplatky za design, za předpokladu, že se chová přesně jako ploché embosování fólií. Skutečné embosování však používá samčí a samičí raznice18 , které agresivně natahují a ztenčují surová lepenková vlákna a vytvářejí tak vyvýšené textury. Pokud designér agentury umístí hluboké 3D embosování přímo na kritický nosný strukturální záhyb nebo v jeho blízkosti, nevědomky vytvoří masivní zónu dvojitého napětí19.
Tohle není jen teorie – s tím se potýkám v testovací hale při hodnocení drahých konceptů agentur. Strhl jsem vrchní vrstvu z prototypu butikové kosmetické krabičky a okamžitě jsem cítil, jak se mi pod palcem popírají prášková, vyčerpaná papírová vlákna. Nejdříve jsem se domníval, že viníkem je standardní tlak na skládání, ale naprosto jsem se mýlil. Hluboký embos s logem byl umístěn přesně na primárním rohovém přehybu, což způsobilo, že strukturálně vyčerpaná vlákna během automatizovaného strojového skládání prudce praskla a vyfoukla. Změřil jsem hodnoty z mikrometrů a dokázal, že nemusím měnit prémiový substrát – stačí jen matematicky posunout texturu. Ve svém CAD softwaru jsem stanovil přísnou zónu vyloučení embosování, přesunul jsem všechny hluboké 3D textury o 6,35 mm20 od primárních strukturálních přehybů a využil jsem specializované kanály polymerní matrice k dynamickému řízení napětí papírových vláken21.Provedením tohoto přesného prostorového posunu jsem zajistil, že rohy krabičky zůstaly zcela neporušené i při stlačení shora, čímž jsem zcela eliminoval strukturální vyfouknutí a ušetřil klientovi zničující 40% ztrátu na automatizované balicí lince.
| Konstrukční tolerance | Fyzický výsledek | Finanční návratnost investic |
|---|---|---|
| Posun 3D reliéfu ze záhybů | Zabraňuje natahování lepenkových vláken22 | Eliminuje automatické skládací vyfukování |
| Využití polymerní rylovací matrice23 | Řídí napětí během vyřezávání | Chrání před kompresí hlavního kartonu |
| Vynucování zón vyloučení CAD24 | Izoluje kosmetické namáhání od struktury | Zastavuje masivní ztráty na výrobní lince |
Nikdy nedovolím, aby kosmetické designové řešení ohrozilo strukturální integritu nosného rohu. Matematickou izolací raženého napětí chráním jak elegantní estetiku, tak i fyzické přežití krabice.
🛠️ Harveyho stůl: Umisťuje váš drahý návrhář obalů hluboké 3D textury přímo na strukturální ohyby? 👉 Vyžádejte si 3D simulaci napětí ↗ — Každý strukturální soubor osobně zkontroluji do 24 hodin.
Závěr
Můžete si vybrat makléře s nízkým rozpočtem, který vám tajně sníží třídu lepenky na 26 ECT, aby si mohl dovolit silnou fólii, ale když se tyto strukturálně duté kartony zhroutí ve vlhkém přepravním kontejneru, výsledný rozdrcený inventář zcela sníží ziskovou marži vašeho projektu. Jen minulý měsíc můj strukturální audit pomohl 3 značkám vyhnout se více než 10 000 dolarům na zmetcích a vrácení zboží od prodejců. Přestaňte plýtvat svým marketingovým rozpočtem na křehké, předražené designy a nechte mě osobně navrhnout váš další projekt na míru ↗, který zaručí úchvatnou estetiku a brutální odolnost.
„Vysvětlení hodnocení ECT: Co znamenají pro vaše vlnité obaly“, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Autoritativní standardy pro obaly vysvětlují, jak hodnocení zkoušky pevnosti v tahu na hranách (ECT) měří pevnost vlnité lepenky ve stohování a jak snížení této hodnoty koreluje se sníženou strukturální integritou. Důkazní role: technická specifikace; typ zdroje: průmyslová norma; Podporuje: tvrzení, že snížení hodnocení ECT oslabuje krabici. Poznámka k rozsahu: omezeno na metriky vlnité lepenky. ↩
„Přehled nedávných studií na IPST o hranách vlnité lepenky …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Technické výrobní příručky podrobně popisují, jak se nižších hodnot ECT dosahuje snížením plošné hmotnosti nebo hustoty vláken vlnitého materiálu. Důkazní role: kauzální mechanismus; typ zdroje: výrobní manuál; Podporuje: tvrzení, že snížení jakosti materiálu snižuje hustotu vláken v jádru. Poznámka k rozsahu: platí zejména pro konstrukci vlnité lepenky. ↩
„Metody zkoušení pevnosti v tlaku na hrany a komprese krabice …“, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Ověření, že norma TAPPI T811 je vhodnou metodikou pro hodnocení pevnosti nebo stlačení vlnité lepenky v laboratorním prostředí. Důkazní role: technické ověření; typ zdroje: průmyslová norma. Podporuje: Platnost uvedeného zkušebního postupu. Poznámka k rozsahu: Zaměření na použitelnost normy T811 na kompresi krabice. ↩
„Průvodce pevností vlnité lepenky: Druhy drážek, hodnocení ECT a stěny…“, https://anchorbox.com/corrugated-box-strength/. Technické srovnání únosností mezi 26 a 32 hodnoceními zkoušky pevnosti v tlaku (ECT) pro ověření zvýšení pevnosti v tlaku. Důkazní role: technický standard; typ zdroje: list se specifikací materiálu. Podporuje: Tvrzení, že zvýšení hodnocení ECT obnovuje strukturální integritu. Poznámka k rozsahu: Standardní hodnocení vlnité lepenky. ↩
„Vlnitá lepenka a jakost materiálů | 2021-06-30“, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Ověření standardní tloušťky vlnité lepenky s vlnou B. Důkazní role: technická specifikace; typ zdroje: manuál průmyslových norem. Podporuje: konstanty tloušťky materiálu. Poznámka k rozsahu: Tloušťka se může mírně lišit v závislosti na výrobci. ↩
„Analytické stanovení ohybové tuhosti pětivrstvého …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Technické vysvětlení posunutí materiálu a nutnosti ohybových tolerancí u skládaných vlnitých substrátů. Důkazní role: mechanický princip; typ zdroje: učebnice obalového inženýrství. Podporuje: požadavek na kompenzaci třmenu. Poznámka k rozsahu: Platí konkrétně pro tolerance ohybu. ↩
„Průvodce tloušťkou kartonu – AOPACK“, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Ověření měření standardním posuvným měřítkem pro drážky E za účelem zajištění technické přesnosti uvedené tloušťky desky. Důkazní role: technická specifikace; typ zdroje: průmyslový standard. Podporuje: tvrzení o tloušťce materiálu. Poznámka k rozsahu: typická drážka E je tenčí, což naznačuje specializovaný nebo nestandardní substrát. ↩
„Optimální návrh obalů z dvoustěnné vlnité lepenky – PMC“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Technické vysvětlení, jak parametrický CAD software upravuje rozměry na základě tloušťky materiálu, aby bylo zajištěno správné skládání. Důkazní role: technický proces; typ zdroje: technická příručka. Podporuje: použití softwaru k řešení problémů s montáží. Poznámka k rozsahu: platí konkrétně pro vlnité podklady. ↩
„Vliv analogových a digitálních ryhovacích čar na mechanické …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Ověření, jak se výpočty tloušťky materiálu (kaliperu) používají ke kompenzaci ztráty přehybu v 90stupňových ohybech. Důkazní role: Technické ověření; typ zdroje: Příručka obalového inženýrství. Podporuje: Nutnost kompenzace kaliperu ve 2D návrhu. Poznámka k rozsahu: Platí pro vlnité a pevné lepenkové materiály. ↩
„Průvodce konstrukčním návrhem papírových obalů“, https://greendotpackaging.com/paper-packaging-structural-design-guide/. Vysvětlení vztahu mezi tolerancemi drážek a snížením třecích zámků během procesu skládání. Důkazní role: Optimalizace procesu; typ zdroje: Průvodce průmyslovým designem. Podporuje: Vliv šířky drážky na rychlost montáže. Poznámka k rozsahu: Specificky se týká mechanismů s propojenými jazýčky a drážkami. ↩
„Obaly z vlnité lepenky s inovativním designem pro …“, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Technický důkaz o tom, jak parametrické modelování zachovává geometrická omezení, aby zajistilo čtvercové vzájemně propojené jazýčky bez ohledu na změny velikosti. Úloha důkazů: Ověření metodiky; typ zdroje: Technická dokumentace CAD softwaru. Podporuje: Použití parametrického návrhu pro přesnost. Poznámka k rozsahu: Zaměřuje se na automatizované úpravy strukturálního uspořádání. ↩
„Litografická laminace dodává tonerovým kartonům vylepšený vzhled“, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Technická dokumentace vysvětlující registrační tolerance a mechanické posuny, ke kterým dochází během montáže potištěných archů na vlnité podklady. Důkazní role: technické ověření; typ zdroje: manuál pro obalové inženýrství. Podporuje: nutnost rozšířených okrajů pro přesah při litografické laminaci. Poznámka k rozsahu: specificky pro automatizovaná montážní zařízení. ↩
„Porozumění litograficky laminovaným obalům a jednostranným obalům …“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Ověření polyvinylacetátu (PVA) jako standardního lepidla používaného v procesu litograficky laminovaných obalů pro montáž potištěných archů na vlnitou lepenku. Důkazní role: technické ověření; typ zdroje: manuál pro výrobní nebo obalový průmysl. Podporuje: technickou přesnost chemikálií používaných při laminaci. Poznámka k rozsahu: konkrétně pro lepidla na vodní bázi. ↩
„Litografická laminace“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Stanovení standardních okrajů pro litolaminaci pro zmírnění mechanického posunu a zabránění odkrytí (oblikání) okrajů kartonu. Důkazní role: technická specifikace; typ zdroje: předtisková příprava nebo návod k designu obalů. Podporuje: tvrzení, že pro posun laminace jsou nezbytné větší okraje. Poznámka k rozsahu: konkrétně pro značkové kartony vysoké třídy. ↩
„Litografická laminace“, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Autoritativní průvodce designem obalů by ověřil, že 0,5palcový ořez je standardním technickým požadavkem pro kompenzaci odchylek stroje. Důkazní role: technická specifikace; typ zdroje: oborová příručka. Podporuje: správné zarovnání tisku. Poznámka k rozsahu: specificky pro velkoformátovou laminaci. ↩
„Litholaminovaná mikrovlnná lepenka – MM Group“, https://mm.group/packaging/technologies/lamination/. Technická výrobní dokumentace vysvětluje mechanickou odchylku neboli „drift“, ke kterému dochází během lepení potištěných archů na vlnitou lepenku. Důkazní role: validace procesu; typ zdroje: technická příručka. Podporuje: požadavek na přesahy. Poznámka k rozsahu: vztahuje se na automatizované výrobní linky. ↩
„Lepidla na vlnitou lepenku“, https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Bezpečnostní listy a technické listy potvrzují roli lepidla PVA při upevňování potištěných vložek k lepence testliner při litografické laminaci. Důkazní role: specifikace materiálu; typ zdroje: technický list. Podporuje: strukturální lepení značkových krabic. Poznámka k rozsahu: zaměření na lepení na bázi PVA. ↩
„Vliv tlaku ražení na mechanické vlastnosti a měkkost …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: Technické ověření; typ zdroje: Průvodce výrobou. Podporuje: Mechanický proces vytváření reliéfních textur v papíru. Poznámka k rozsahu: Platí pro průmyslovou ražbu lepenky. ↩
„Kroky pro proces embosování a debosování – PopDisplay“, https://popdisplay.me/steps-for-embossing-and-debossing-process/. Stručné vysvětlení, jak autoritativní externí zdroj toto tvrzení podporuje. Důkazní role: Strukturální validace; typ zdroje: Manuál obalového inženýrství. Podporuje: Riziko selhání materiálu při embosování se shoduje se strukturálními záhyby. Poznámka k rozsahu: Zaměřuje se na únavu materiálu v hromadné výrobě. ↩
„Ražba“, https://mm.group/packaging/technologies/embossing/. Stručné vysvětlení průmyslových standardů pro ražbu v zónách vyloučení ve strukturálním balení, aby se zabránilo selhání vláken. Důkazní role: technické ověření; typ zdroje: příručka obalového inženýrství. Podporuje: specifický prostorový posun potřebný k zachování strukturální integrity. Poznámka k rozsahu: může se lišit v závislosti na substrátu GSM. ↩
„Vliv napětí vláken během navíjení vláken na …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Technické ověření použití povlaků nebo struktur na bázi polymerů ke stabilizaci celulózových vláken ve vysoce namáhaných obalových oblastech. Důkazní role: technický důkaz; typ zdroje: časopis pro materiálové vědy. Podporuje: metodu použitou k eliminaci strukturálních výbuchů. Poznámka k rozsahu: platí pro pokročilé aditivní nebo chemické ošetření. ↩
„Vliv ultrazvuku na výsledky ražení na kartonu“, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Technická dokumentace ke strukturálnímu designu obalů vysvětlující, jak posunutí ražení směrem od záhybů zabraňuje prasknutí vláken. Důkazní úloha: technické ověření; typ zdroje: inženýrská příručka. Podporuje: mechanickou integritu ražených záhybů. Poznámka k rozsahu: specificky pro kartonové substráty. ↩
„Kovová matrice vs. plastová matrice – A & A Graphic Dies“, https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Průmyslové standardy pro vysekávací nástroje popisující použití polymerních matric k regulaci napětí materiálu. Důkazní role: technická specifikace; typ zdroje: výrobní průvodce. Podporuje: řízení napětí při vysekávání. Poznámka k rozsahu: platí pro velkoobjemovou výrobu obalů. ↩
„Pilíře síly: Zajištění strukturální integrity ve vašem …“, https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Profesionální návrhové pokyny s podrobnostmi o implementaci vylučovacích zón v CADu pro oddělení kosmetických prvků od nosných konstrukcí. Důkazní role: ověření osvědčených postupů; typ zdroje: konstrukční manuál. Podporuje: izolaci kosmetického namáhání. Poznámka k rozsahu: zaměření na automatizovaná výrobní prostředí. ↩



