إن اختيار الهيكل المثالي لعرض البضائع يتطلب أكثر من مجرد التخمين الجمالي؛ فهو يتطلب إتقان فيزياء سلسلة التوريد، وحساب حدود الحمل الديناميكي، وإزالة الاحتكاك اللوجستي بلا رحمة.
يتطلب اختيار صندوق العرض الكرتوني المناسب مواءمة الهندسة الإنشائية مع معايير البيع بالتجزئة الصارمة. نقوم بتقييم القيود المتعلقة بالأبعاد، وأنواع المواد، وسير عمليات التجميع الآلي لتجنب أي أعطال لوجستية. من خلال التعامل مع التغليف كنظام حركي، تضمن أقصى كفاءة في الشحن مع الحفاظ على هوامش الربح الحساسة في بيئة العمل المزدحمة.

إلى أن تسد الفجوة بين التصميم النظري بمساعدة الحاسوب والواقع المادي القاسي لوسائل النقل عالية السرعة، فإن حملتك التجارية الجميلة ليست سوى عبء ينتظر الانهيار.
كيف يمكنك تحديد حجم الصندوق الذي تحتاجه؟
يتطلب تحديد البصمات المادية الدقيقة التخلي عن المواصفات الرقمية المسطحة وإجراء تدقيق رياضي للتمدد الحجمي الخام للحاويات الأساسية المجمعة بالكامل والمحملة بالبضائع.
يتطلب تحديد حجم الصندوق المناسب قياس التغليف الأساسي وهو ممتلئ، وليس مجرد حسابات نظرية. نحسب انتفاخ المنتج أثناء التعبئة، وسماكة التمويجات، ومسافات التعبئة الآلية. هذه الدقة تمنع التمزق الهيكلي، وتضمن تركيبًا سلسًا، وتزيد من المساحة الداخلية لحاويات الشحن القياسية العالمية المتاحة اليوم.

إن حساب الحجم المكاني بناءً على كرتونة أساسية فارغة يضمن أن الاحتكاك السطحي المتراكم سيعمل على تخريب سير عمل التعبئة والتغليف المشترك النهائي بشكل فعال.
عامل انتفاخ "تفاوت العينة المحملة"
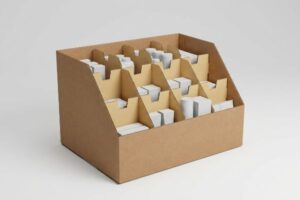
عندما أراجع تصاميم قوالب التغليف لدى العملاء، ألاحظ باستمرار فرق المشتريات التي تعتمد بشكل أعمى على الأبعاد النظرية التي يقدمها مورد التغليف الأساسي. فهم يصممون صينية ثانوية وفقًا لتلك القياسات، متجاهلين تمامًا الواقع الهيكلي لإدخال منتج صلب - مثل أنبوب ماسكارا أو مرطبان زجاجي - في علبة كرتونية رقيقة قابلة للطي. هذا التحديد النظري للأبعاد يُحدث تباينًا ماديًا كبيرًاعند تطبيقه على صينية عرض منتجات سريعة (PDQ) تحتوي على خمسين وحدة، مما يحول علبة البيع بالتجزئة البسيطة إلى فخ احتكاك شديد.
في منشأتي، أشهد بشكل روتيني العواقب الوخيمة لهذه الثغرة خلال مرحلة النماذج الأولية المادية. يفترض المشتري أن التصميم بمساعدة الحاسوب (CAD) يضمن ملاءمة مثالية، ولكن عند قياس أسطوانات مستحضرات التجميل المحملة فعليًا باستخدام مقياس رقمي، يتسبب العنصر الأساسي الصلب في انتفاخ الألواح الجانبية للخارج بمقدار ضئيل للغاية يبلغ 2.03 مم (0.08 بوصة). عبر شبكة عرض كثيفة، يتسبب هذا الانحراف التراكمي في الأبعاد في انبعاج الترتيب المتداخل بأكملهوتعطله، وتمزق حافة التثبيت المموجة بعنف. لحل هذه المشكلة، أستخدم برنامج تصميم بارامتري وأتجاوز بياناتهم النظرية تمامًا، وأضيف يدويًا مسافة فاصلة مكانية تبلغ 3.17 مم (0.125 بوصة)إلى الشبكة الهيكلية. أثبتت طاولة كونغسبيرغ CNC أن هذا الإزاحة المصممة بدقة تمتص الانتفاخ المادي دون المساس بصلابة الصينية. من خلال تطبيق هذا التفاوت المكاني المخصص، قللت من حالات التعطل اليدوي أثناء تجميع خط الإنتاج النهائي، مما وفر 28 ثانية لكل وحدة وأعاد ما يقدر بـ 2800 دولار إلى هامش ربح العميل في عملية إنتاج قياسية.
| المقياس/الميزة | تحديد الحجم النظري | الواقع المُهندس |
|---|---|---|
| الحاوية الرئيسية | هندسة التعبئة المسطحة | أسطوانة مادية محملة |
| انتفاخ اللوحة | تم افتراض 0.00 بوصة | تم حساب 0.08 بوصة4 |
| سرعة التجميع | انحشار يدوي شديد | تم توفير 28 ثانية لكل وحدة5 |
توقف عن تصنيع الهندسة النظرية. نحن نصمم هياكل حصرياً للواقع المادي الفوضوي والمحمل بالتفاصيل لبضائعك الفعلية.
🛠️ مكتب هارفي: هل تتمزق صواني الدفع المكتظة لديك قبل حتى وصولها إلى رفوف المتجر؟ 👉 راجع حدود المساحة لديك ↗ — أراجع كل ملف هيكلي شخصيًا خلال 24 ساعة.
ما هي أنواع صناديق العرض المختلفة؟
كل منطقة بيع بالتجزئة متميزة، من أرضيات المستودعات الضخمة إلى عدادات الدفع الضيقة، تفرض قانونياً ومادياً فئة فريدة تماماً من وحدات عرض البضائع المموجة.
تتنوع أنواع وحدات العرض من المنصات الثقيلة إلى صواني الدفع المدمجة. تتطلب كل فئة حسابات محددة للأحمال الحركية وتصميمات مخصصة للوحات. تجنب تطبيق معايير موحدة على مختلف الأحجام، لأن تقليص مساحة كبيرة إلى هيكل صغير دون إعادة ضبط التفاوتات يضمن فشلاً كارثياً في التجميع.

إن افتراض إمكانية تقليص حجم حملة الأرضيات الثقيلة الناجحة بشكل عالمي إلى مساحة سطح طاولة دون إعادة هندسة المواد بشكل كبير هو طريق مضمون للفشل الهيكلي.
كارثة "التقليص ليناسب" من الأرضية إلى المنضدة
عند مراجعتي لطلبات عروض الأسعار الواردة، ألاحظ باستمرار محاولات فرق العلامات التجارية لخفض تكاليف التصميم الأولية عن طريق تقليص ملفات عرض المنتجات الرئيسية بنسبة 50% لتصبح وحدات عرض ثانوية عند نقاط البيع . فهم يتعاملون مع الركيزة الكرتونية المموجة الصلبة كما لو كانت صورة رقمية بسيطة تتناسب تمامًا مع الشاشة، متجاهلين القيود الفيزيائية الصارمة لثني الورق الكثيف. هذا التقليص غير المدروس يُدمر تمامًا مرونة الانحناء الهيكلية ؛ فالألسنة المتشابكة الضخمة التي كانت تعمل بكفاءة على قاعدة كبيرة تتحول إلى نقاط احتكاك مجهرية صلبة لا يمكن طيها دون تمزيق البطانة الورقية المطبوعة.
في منشأتي، أشهد باستمرار العواقب الوخيمة لهذا الفخ المنهجي في عمليات الشراء، عندما يُصرّ العملاء على ضغط ورق مقوى كثيف من نوع B-flute في هذه النسب الدقيقة. خلال تجارب التجميع قبل الإنتاج، يقاوم ورق الكرتون الصلب 32 ECT (اختبار سحق الحواف) بشدة الانحناءحول نصف قطر الطي المتقلص البالغ 0.11 بوصة (2.79 مم)، مما يتسبب في صوت طقطقة مسموع للطبقة العلوية وانفصالها عن اللب. ولإنقاذ الحملة، علمتني خبرتي التي تمتد لعشرين عامًا في هذا المجال ضرورة إجراء ترقية فورية للمواد، وتحويل المشروع بأكمله من ورق الاختبار القياسي إلى ركيزة كرافت خام من نوع E-fluteهذاالتركيب الكيميائي المرن مع مسافات مُعاد هندستها بالكامل بين الألسنة، تتغلغل الخصائص الفيزيائية للألياف الجديدة بسهولة في الزوايا الضيقة. هذا التحول في المواد يلغي الحاجة إلى استخدام شركات التعبئة والتغليف لشريط لاصق شفاف فوضوي لتثبيت المفاصل المكسورة معًا، مما يقلل بشكل فعال من تكاليف العمالة ويوفر للعميل 1400 دولار من رسوم الجزاء الخفية للتجميع.
| المقياس/الميزة | النهج العام | الواقع المُهندس |
|---|---|---|
| القياس الهيكلي | تخفيض مباشر بنسبة 50% في التكاليف الرأسمالية | هندسة الأقراص الصغيرة المخصصة |
| اختيار الركيزة | فلوت سي صلب9 | ورق كرافت بكر مرن من نوع E-flute10 |
| إصلاح التجميع | شريط تغليف شفاف غير منظم | وصلات متشابكة بدون احتكاك11 |
إن تغيير حجم العمل الفني بشكل عشوائي يضمن الفشل. لذا، نعمل بنشاط على إعادة هندسة التركيب الكيميائي الفيزيائي للركيزة لضمان تجميع مثالي مهما كان الحجم.
🛠️ مكتب هارفي: هل ينكسر حامل العرض الخاص بك عند الحواف ويحتاج إلى شريط لاصق باهظ الثمن للحفاظ على شكله؟ 👉 اكشف عيوب قالب القطع ↗ — سرية تامة. تصاميمك غير المنشورة في مجال البيع بالتجزئة في أمان معي.
ما هي الأنواع المختلفة لصناديق الكرتون؟
تنقسم الهياكل الجاهزة للبيع بالتجزئة بشكل عام إلى حاويات شحن لوجستية مغلقة وحاويات عرض مفتوحة من الأعلى، ولكل منها حدود ضغط رأسي مختلفة تمامًا.
تتضمن أنواع صناديق الكرتون المختلفة صناديق ذات فتحات منتظمة وصناديق ذات فتحات نصفية. يؤثر تعديل هذه الهياكل بشكل مباشر على ثباتها عند التحميل العلوي أثناء النقل. يؤدي إزالة أغطية الدعم العلوية إلى إضعاف قوة الضغط الأساسية، مما يستدعي إعادة ضبط التموجات الرأسية أو استبدال الكرتون بآخر جديد فورًا لتحمل الاهتزازات متعددة المحاور في سلاسل التوريد الثقيلة.

إن استبدال مقاطع الصناديق الهيكلية بشكل صارم لتوفير بضعة سنتات على المواد الخام دون تعويض الفقدان المفاجئ للدعم الهندسي يضمن التدمير الحركي.
انهيار تحت الحمل الرأسي بين الخرسانة المسلحة بالألياف الفولاذية والخرسانة عالية المقاومة
في مختبري، أرى باستمرار أقسام المشتريات تستبدل الحاويات ذات الفتحات العادية المغلقة بالكامل بحاويات نصف مفتوحة من الأعلى، وذلك لمجرد توفير جزء ضئيل من تكلفة المواد. يعتمدون على التحقق العامة الخاصة بتجار التجزئة ، والتي تسمح تقنيًا بالحاويات المفتوحة، معتقدين خطأً أن كثافة الكرتون الخام وحدها كافية لحماية بضائعهم الثقيلة. يتجاهلون تمامًا فيزياء الهندسة الهيكلية؛ فبإزالة الأغطية العلوية المتصلة، يُلغون الغطاء العلوي بزاوية 360 درجة، مما يُدمر تمامًاقدرة الجدران الرأسية على توزيع ضغط التحميل العلوي على المنصات بشكلديناميكي.
هذا ليس مجرد كلام نظري، فقد تعلمت هذا الدرس بطريقة قاسية الشهر الماضي عندما شاهدت تحديدًا كبير مهندسي التغليف، مارك، وهو يُخضع صندوقًا تجاريًا مفتوحًا عالي الجودة لاختباراتنا التشخيصية. كنا نختبر تصميمًا مخفض التكلفة لأحد عملائنا، ولحظة أن وصل جهاز اختبار مولين الهيدروليكي إلى ضغط هابط معتدل نسبيًا يبلغ 85.0 كجم، أصدرت الزوايا غير المدعومة صوت انبعاج مزعجًا وعاليًا، حيث انطوت اللوحة الأمامية بأكملها إلى الداخل مثل الورق الرخيص. تآكلت السلامة الهيكلية تمامًا. لإصلاح هذا على الفور، أوقفنا آلة القطع الدوارة في المصنع وأعدنا معايرة ضغط الآلة بقوة لإعادة تشكيل التموجات من النوع B، مع تغيير خط القطع بشكل دائم لتثبيت اتجاه ألياف الورق على محور رأسي تمامًا.من خلال إجبار الأقواس المموجة الداخلية على الوقوف بشكل مستقيم تمامًا في مواجهة القوة الحركية، استعدنا قدرة سحق الحواف المفقودة دون الحاجة إلى ورقأثقل. أبذل الوقت والمال في مختبر الاختبار الخاص بي حتى لا تخسر أرباحك في صالة البيع بالتجزئة؛ وقد منع هذا الإصلاح الهيكلي انخفاضًا بنسبة 3.2٪ في إنتاجية المنصات ووفر على العميل 4100 دولار من أضرار النقل المضمونة.
| المقياس/الميزة | النهج العام | الواقع المُهندس |
|---|---|---|
| ملف تعريف الصندوق | HSC مفتوح من الأعلى | دعامة رأسية محاذية للحبوب15 |
| توزيع التحميل العلوي | زوايا علوية مجوفة | مزمار مقفل ميكانيكياً16 |
| بقاء الشحن | انبعاج هيدروليكي فوري | توفير صفر من أضرار النقل |
لا قيمة للتوفير النظري في التكاليف إذا انهار الهيكل. نختبر هياكلكم حتى تصل إلى نقطة الانهيار في مختبرنا لضمان استمرارية سلسلة التوريد الخاصة بكم.
🛠️ مكتب هارفي: هل تفقد صناديق البيع بالتجزئة ذات السطح المفتوح لديكم مقاومتها للضغط الديناميكي وتتعرض للسحق تحت وزن منصات التخزين القياسية؟ 👉 احسب حمولة الضغط الديناميكي الحقيقية ↗ — لا يوجد مديرو حسابات وسيطون. تتحدث مباشرةً مع مهندسي الإنشاءات.
كيفية صنع صندوق من الورق المقوى بالحجم الذي تحتاجه؟
يتطلب تخصيص الأبعاد تعويضًا رياضيًا عن السماكة الفيزيائية الدقيقة للركيزة المموجة أثناء مرورها عبر آلات الطي الآلية.
يتطلب تصنيع صندوق من الورق المقوى بالحجم المطلوب بدقة مراعاة انحناءات مُدمجة في ملفات الطباعة الرقمية القياسية. يجب مراعاة استهلاك المواد أثناء طي الورق بزاوية 90 درجة. يساهم تطبيق هذه المراعاة الدقيقة في امتصاص التمدد الطبيعي الناتج عن الرطوبة، مما يُلغي الحاجة إلى إعادة العمل اليدوي ويضمن محاذاة مثالية أثناء عمليات التعبئة والتغليف السريعة على خطوط الإنتاج.

إذا لم يأخذ تصميم القالب في الاعتبار كمية المواد المادية المستهلكة عند ثني الورق المقوى السميك، فسوف ينحني الصندوق ذو الحجم المثالي بعنف عند التجميع.
تحول خط القالب "تعويض الفرجار"
عند تدقيقي لتصاميم قوالب الطباعة للعملاء، ألاحظ باستمرار ملفات متجهة غير احترافية، حيث يقوم مصممو الجرافيك بإنشاء فتحات متشابكة بنفس عرض اللوحة المقابلة تمامًا، متجاهلين تمامًا سُمك الورق المقوى. يُنشئون نظريًا صندوقًا ثنائي الأبعاد مثاليًا، لكنهم يغفلون أن ثني ورق مقوى سميك بزاوية 90 درجة يستهلك كمية كبيرة من المادة الخام على طول نصف قطر الطي. إذا لم يتم توسيع فتحة الاستقبال في قالب الطباعة عمدًا لتعويض سُمك الورق المقوى، فسيعاني الهيكل الناتج من توتر سطحي هائل، مما يؤدي إلى انحناء الألواح بشكل واضح وتكسر العلامة التجارية المطبوعة تحت الضغط.
في منشأتي، أرى بشكل روتيني هذا المأزق المنهجي يُشلّ خطوط التعبئة الآلية عندما يُجبر طلب عرض أسعار مُبالغ فيه على استخدام مواد أقل جودة لتوفير 0.05 دولار فقط للوحدة. اشترط المشتري استخدام لوح ذي مقطع عرضي أرخص وأكثر كثافة، ولكن خلال اختبارات ما قبل الإنتاج، ارتفع احتكاك المادة الخام بشكل خطير؛ وأظهرت قراءات الميكرومتر أن سماكة اللوح الجديد تجاوزت حدود الطي الحالية بمقدار 0.06 بوصة (1.52 مم). تسببت الألسنة الضيقة في تمزيق الطبقة العلوية بقوة عند ضغط فريق التجميع عليها. بمجرد أن سمح لي فريق المشتريات بتعديل قائمة المواد المُضخمة في برنامج Excel، قامت آلاتي الدقيقة بالعمل الشاق. قمت بتوجيه مصفوفة مُحدثة بالكامل عبر طاولة Kongsberg الآلية، وقمت بتوسيع كل فتحة متشابكة بدقة بمقدار 1.5 مم لتكون بمثابة بدل انحناء دقيق . من خلال تطبيق هذا التعديل الدقيق للغاية للتفاوتات، قمت بالقضاء تمامًا على احتكاك المواد، مما يضمن انخفاض وقت تجميع التعبئة المشتركة بمقدار 34 ثانية لكل وحدة، مما يوفر للعميل فعليًا 2650 دولارًا من تكاليف العمالة اليدوية.
| المقياس/الميزة | النهج العام | الواقع المُهندس |
|---|---|---|
| تفاوت الفتحة | تطابق رقمي مسطح بنسبة 1:1 | مخفف تعويض الفرجار20 |
| نصف قطر الطي | انحناء التوتر المادي | انحناء بزاوية 90 درجة بدون احتكاك21 |
| تأثير التجميع | تمزيق الورق بقوة | أسرع بـ 34 ثانية لكل وحدة22 |
إن الدقة الخوارزمية والمعايرة الدقيقة للآلات هما السبيلان الوحيدان لضمان تجميع الأبعاد المخصصة بشكل مثالي على خط الإنتاج الآلي.
🛠️ مكتب هارفي: هل يؤثر استخدامك للكرتون المموج ذي الجودة المتدنية سلبًا على هوامش ربحك، إذ يُبطئ خط التعبئة والتغليف لديك بسبب الاحتكاك الشديد؟ 👉 اطلب تدقيقًا لتفاوتات السماكة ↗ — أقوم بمراجعة كل ملف هيكلي شخصيًا خلال 24 ساعة.
خاتمة
عندما تتوقف عن التعامل مع صناديق الكرتون كسلع عادية وتبدأ في تصميمها كنظم لوجستية ديناميكية، ستتجنب فورًا تأثير ثقل الصناديق على أرباحك. في الشهر الماضي وحده، ساعدت مراجعتي الهيكلية ثلاث علامات تجارية على تجنب خسائر تزيد عن 10,000 دولار أمريكي في المخزون التالف ورسوم استرداد التكاليف من تجار التجزئة. إذا كنت ترغب في القضاء نهائيًا على مشاكل التكسير أثناء النقل واختناقات التجميع، دعني أُجري شخصيًا مراجعة مجانية لكثافة الشحن على ملفاتك الهيكلية ↗ لكشف نقاط الضعف الخفية في سلسلة التوريد الخاصة بك.
"أساليب تحليل تراكم التفاوتات"، https://faculty.washington.edu/fscholz/Reports/isstech-95-030.pdf. تشرح معايير هندسة التغليف مفهوم تراكم التفاوتات، حيث تتراكم الانحرافات الصغيرة في التغليف الأولي في الحاويات الثانوية. دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسي. يدعم: خطر عدم التطابق المادي عن الحجم النظري. ملاحظة النطاق: يبرز بشكل خاص في صواني PDQ ذات العدد الكبير. ↩
"أساسيات تحليل تراكم التفاوتات: دليل شامل..."، https://www.gd-prototyping.com/tolerance-stack-up-analysis/. توضح الوثائق الفنية المتعلقة بتراكم التفاوتات كيفية تراكم الأخطاء البُعدية المتزايدة لتسبب فشلًا هيكليًا في مصفوفات التغليف المتداخلة. دور الدليل: مبدأ تقني؛ نوع المصدر: دليل هندسي. يدعم: العلاقة السببية بين الانتفاخات المجهرية والانبعاج على مستوى النظام. ملاحظة النطاق: ينطبق تحديدًا على التكوينات المتداخلة عالية الكثافة. ↩
"ما هي بعض النصائح للحصول على علب تغليف مثالية؟ - PopDisplay"، https://popdisplay.me/what-are-some-tips-for-packaging-box-perfection/. تحدد الإرشادات الصناعية للتغليف الكرتوني المموج مسافات فراغية موصى بها، غالبًا حوالي 1/8 بوصة، لاستيعاب اختلافات المنتج وانتفاخ المادة. دور الدليل: المواصفات الفنية؛ نوع المصدر: معيار صناعي. يدعم: صحة إزاحة 0.125 بوصة لتحقيق الاستقرار الهيكلي. ملاحظة النطاق: قد تختلف التفاوتات بناءً على درجة التموج وكثافة المادة. ↩
"مواصفات الكرتون المموج"، https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. وثائق فنية تتعلق بالتمدد الحجمي القياسي وبدل الانتفاخ للحاويات الأولية المعبأة. دور الدليل: التحقق الفني؛ نوع المصدر: مواصفات هندسية. يدعم: مقياس انتفاخ اللوحة المحسوب. ملاحظة النطاق: تعتمد القيمة على سمك المادة وكثافة الحمل. ↩
"خدمات تجميع العبوات المخصصة: دليل التجميع..."، https://oemmaterials.com/custom-packaging-kitting-services-a-guide-to-assembly-line-optimization/. معايير تشغيلية تقارن بين أعطال التجميع اليدوي وتفاوتات المقاسات الهندسية في خطوط الإنتاج. دور الدليل: التحقق من الأداء؛ نوع المصدر: دراسة حالة صناعية. يدعم: الوقت المُوفَّر لكل وحدة من خلال المقاسات الهندسية. ملاحظة: تختلف الوفورات الفعلية باختلاف طريقة التجميع. ↩
"التحليل التحليلي لصلابة الانحناء لخمسة..."، https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. توضح إرشادات التغليف الفنية كيفية تحديد بدلات الانحناء بناءً على السماكة والشكل المحددين لتموجات المادة، وليس بناءً على الحجم الكلي للتصميم. دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسة التغليف. يدعم: الادعاء بأن تغيير أبعاد المنتج دون إعادة حساب سماكة المادة يُضعف السلامة الهيكلية. ملاحظة النطاق: ينطبق تحديدًا على ركائز الكرتون المموج. ↩
"مراقبة جودة الصناديق الكرتونية المموجة: قوة الانفجار مقابل معايير اختبار سحق الحواف"، https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html. توفر المواصفات الهندسية لاختبار سحق الحواف (ECT) الحد الأدنى لنصف قطر الانحناء لتجنب تشقق السطح أو انفصال الطبقات. دور الدليل: التحقق الفني؛ نوع المصدر: دليل علوم المواد. يدعم: الفشل المادي لـ 32 لوحًا من ألواح اختبار سحق الحواف عند أنصاف أقطار صغيرة. ملاحظة النطاق: يختلف باختلاف درجة اللوح. ↩
"دليل فهم التموجات في الصناديق الكرتونية المموجة"، https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. تُظهر معايير التغليف التي تقارن بين أشكال التموجات أن التموجات من النوع E تتميز ببنية أرق ومرونة فائقة في الانحناءات الضيقة مقارنةً بالتموجات من النوع B. دور الدليل: مواصفات المواد؛ نوع المصدر: دليل فني صناعي. يدعم: استخدام التموجات من النوع E للأحجام الصغيرة جدًا. ملاحظة النطاق: خاص بألياف الكرافت البكر. ↩
"درجات الورق المقوى المموج والمواد | 30-06-2021"، https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. التحقق الفني من معايير سُمك وصلابة الورق المموج من النوع B في صناعة التغليف المموج. دور الدليل: المواصفات الفنية؛ نوع المصدر: معيار صناعي. يدعم: توصيف الورق المموج من النوع B كركيزة صلبة. ملاحظة النطاق: التركيز على أحجام التموج القياسية. ↩
"ما هو الكرتون المموج؟ مقاطع التموج، ECT، ..."، https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. شرح لكيفية توفير المقطع الرقيق للكرتون المموج من النوع E وتركيبته من ورق الكرافت الخام للمرونة وجودة الطباعة المطلوبة لعرض المنتجات على أسطح الطاولات. دور الدليل: المواصفات الفنية؛ نوع المصدر: دليل علوم المواد. يدعم: استخدام الكرتون المموج من النوع E للقياس الدقيق. ملاحظة النطاق: خاص بالكرتون المموج. ↩
تصميم الصناديق الكرتونية المموجة، https://en.wikipedia.org/wiki/Corrugated_box_design. التحقق من أن تصميمات اللسان والفتحة المتشابكة هي معايير هندسية احترافية للاستغناء عن المواد اللاصقة الخارجية في متاجر البيع بالتجزئة. دور الدليل: معيار تصميم؛ نوع المصدر: دليل تغليف هيكلي. يدعم: تفوق التجميع الهندسي على الشريط اللاصق. ملاحظة النطاق: ينطبق على تصميمات الكرتون المموج المقطوع بالقالب. ↩
صناديق "نصف مشقوقة" (HSC)، https://www.meridianpkg.com/feeds/blog/hsc-box. تُظهر معايير هندسة التغليف أن الإغلاق الهيكلي للحاوية المشقوقة العادية (RSC) يوفر تعزيزًا بالغ الأهمية لتوزيع أحمال التكديس الرأسي مقارنةً بالحاويات نصف المشقوقة المفتوحة من الأعلى (HSC). دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسة التغليف. يدعم: الادعاء بأن إزالة الأغطية العلوية تُؤثر سلبًا على توزيع الحمل. ملاحظة النطاق: ينطبق على الضغط الرأسي على المنصات. ↩
"لماذا تنضغط صناديقك عند تكديسها؟"، https://korpack.com/why-your-boxes-crush-when-you-stack-them-grain-direction-and-compression-strength/?srsltid=AU7gw4XgPJanWo843OOl_wAfGzcHxvamwSNcr1yqc40kTI-oJsaK4Lyq. تشرح أدلة هندسة التغليف كيف أن محاذاة ألياف الورق وتموجاته عموديًا تزيد من مقاومة الكرتون للضغط الرأسي. دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسي. يدعم: استخدام محاذاة الألياف العمودية لتحسين السلامة الهيكلية. ملاحظة النطاق: ينطبق على قدرة تحمل الأحمال الرأسية. ↩
"اختبار مقاومة الحواف للكسر: رؤى أساسية للكرتون المموج..."، https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging. تُظهر أبحاث علم المواد على الكرتون المموج أن تحسين اتجاه التموجات والألياف يمكن أن يزيد من قيم اختبار مقاومة الحواف للكسر (ECT) دون زيادة كتلة المادة. دور الدليل: التحقق التقني؛ نوع المصدر: مجلة علمية متخصصة في علم المواد. يدعم: الادعاء بأن المحاذاة يمكن أن تحل محل تحسينات الكرتون. ملاحظة حول النطاق: محدود بقوة المادة الأساسية. ↩
دراسة مقارنة لقوة الضغط لـ...، https://repository.rit.edu/theses/285/. التحقق الفني من كيفية زيادة قوة التراص وقدرة تحمل الصندوق عن طريق محاذاة ألياف الكرتون المموج عموديًا. دور الدليل: المواصفات الفنية؛ نوع المصدر: دليل هندسة التغليف. يدعم: تفوق محاذاة الألياف المصممة هندسيًا على الأشكال العامة. ملاحظة النطاق: خاص بالكرتون المموج. ↩
"تأثير حجم العبوة ونوع تموجات الكرتون المضلع..."، https://research.fs.usda.gov/treesearch/54788. شرح للآلية الهيكلية التي تُثبّت فيها التموجات لمنع انهيار الزوايا وتحسين توزيع الوزن على الجزء العلوي. دور الدليل: الآلية الهيكلية؛ نوع المصدر: منشور في علوم المواد. يدعم: الادعاء بأن التموجات المُثبّتة تُحسّن توزيع الحمل. ملاحظة النطاق: يشير إلى هياكل الكرتون المضلع عالية القوة. ↩
حاسبة بدل ثني الصفائح المعدنية، https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AU7gw4WP44K3uOqcqgNOsALOKiJzSqMfbEA7as8zsgN-LWi4U3pI_xy2. شرح فني لكيفية احتساب معامل k وبدل الثني لتمدد المادة وانضغاطها أثناء الطي. دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسة التغليف. يدعم: الاستهلاك المادي للمادة على طول الطية. ملاحظة النطاق: ينطبق على الركائز السميكة. ↩
"السبب الحقيقي وراء انحناء المطبوعات ثلاثية الأبعاد (بشكل كامل...")، https://www.youtube.com/watch?v=-ZPV-nVIIX4&vl=en. تحليل لكيفية تسبب عدم كفاية التفاوتات في الفتحات المتشابكة في إجهاد ميكانيكي يؤدي إلى تقوس الركيزة وانفصال الحبر. دور الدليل: علاقة سببية؛ نوع المصدر: دليل فني لصناعة الطباعة. الدعامات: نتيجة تجاهل سُمك المادة. ملاحظة النطاق: التركيز على السلامة الهيكلية وجودة السطح. ↩
"ما هو خط القطع في التغليف والطباعة؟ - PopDisplay"، https://popdisplay.me/what-is-a-dieline-in-packaging-print/. شرح لكيفية تعريف معايير هندسة التغليف الهيكلية لبدل الانحناء وتطبيقه على أبعاد الفتحات لسماكات مواد مختلفة. دور الدليل: التحقق الفني؛ نوع المصدر: دليل صناعة التغليف. يدعم: استخدام توسيع الفتحة للتعويض عن سماكة المادة. ملاحظة: تعتمد القياسات الدقيقة على كثافة المادة وشكل التموج. ↩
"PMMI B155-TR2.1-2018 تفاوتات الفتحات العادية"، https://www.fibrebox.org/assets/2025/07/B155_TR2-1_RSC_Containers_2018_Edition.pdf. وثيقة فنية حول هندسة التغليف توضح بالتفصيل كيفية استلزام تعديلات على تفاوتات الفتحات (قياس سمك المادة) لضمان ملاءمة دقيقة. دور الدليل: التحقق الفني؛ نوع المصدر: دليل هندسي. يدعم: ضرورة تعديلات التفاوتات في تصميم خط القطع. ملاحظة النطاق: ينطبق تحديدًا على آلات الطي الآلية. ↩
"التجعيد والطي"، https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. تحليل هيكلي لنصف قطر الطي وتقنيات التجعيد في الورق المقوى المموج المُصنّع هندسيًا للتحقق من تحقيق انحناءات دقيقة. دور الدليل: التحقق من الخصائص الفيزيائية؛ نوع المصدر: ورقة بحثية في علوم المواد. يدعم: التخلص من التواء المادة الناتج عن الشد. ملاحظة النطاق: يعتمد على عمق التجعيد ونوع المادة. ↩
"(ملف PDF) تقليل وقت الإعداد باستخدام تقنية SMED في تصنيع الصناديق الكرتونية المموجة..."، https://www.researchgate.net/publication/378797807_Setup_time_reduction_with_SMED_in_a_corrugated_box_plant. دراسة تجريبية أو معيار صناعي يقارن سرعة تجميع تصاميم الصناديق الكرتونية المصممة هندسيًا مقابل التصاميم العامة. دور الدليل: مقياس أداء كمي؛ نوع المصدر: دراسة حالة صناعية. يدعم: الادعاء بتحقيق وفورات زمنية محددة لكل وحدة. ملاحظة: قد تختلف النتائج باختلاف مستوى الأتمتة. ↩